 ซูฮุย (ซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด
ซูฮุย (ซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด
บทนำ: จะทำลายความแม่นยำที่ไม่สามารถควบคุมได้อย่างไร?
ในการก่อสร้างสะพานทางหลวงความแม่นยำของห่วงดัดเหล็กเส้นส่งผลโดยตรงต่อประสิทธิภาพการรับแรงของโครงสร้างคอนกรีตเนื่องจากปัญหาต่างๆเช่นช่องว่างทางกลและความล่าช้าในการตอบสนองของเซอร์โวอุปกรณ์แบบดั้งเดิมมักทำให้ขนาดของโกลนเบี่ยงเบนไปกว่า ± 1มม. ทำให้เกิดปฏิกิริยาลูกโซ่เช่นความยากลำบากในการผูกเหล็กเส้นและความหนาของชั้นป้องกันที่ไม่สม่ำเสมอ CIFI (Shandong) Intelligent Equipment Co., Ltd. ใช้ระบบควบคุมเซอร์โวแบบวงปิดและอัลกอริธึมการเชื่อมโยงหลายแกนเพื่อเพิ่มความแม่นยำในการประมวลผลเป็น ± 0.1มม. ซึ่งให้การสนับสนุนทางเทคนิคที่สำคัญสำหรับโครงการก่อสร้างและขยายทางด่วน Jiguang ของสำนักรถไฟจีนที่14
คำสำคัญ:เครื่องดัดเหล็กเส้น CNC, การควบคุมเซอร์โววงปิด, อัลกอริธึมการเชื่อมโยงหลายแกน, เทคโนโลยีการชดเชยแบบไดนามิก, ความแม่นยำในการตัดเฉือน ± 0.1มม.
บทนำถึงปัญหาทางเทคนิคของอุตสาหกรรม: สามสาเหตุหลักที่ทำให้ความแม่นยำขาดการควบคุม
ขั้นตอนที่1: ข้อผิดพลาดสะสมของช่องว่างการส่งผ่านทางกลในระบบวงเปิดแบบดั้งเดิมข้อผิดพลาดในการตัดเฉือนครั้งเดียวอาจสูงถึง ± 0.5มม. เนื่องจากข้อผิดพลาดในช่องว่างของเฟืองและระยะห่างของสกรูและข้อผิดพลาดจะขยายแบบทวีคูณเมื่อทำการดัดอย่างต่อเนื่อง
ขั้นตอนที่2: ความล่าช้าในการตอบสนองของเซอร์โวเมื่อไดรเวอร์ธรรมดาโค้งงอด้วยความเร็วสูงคำสั่งตำแหน่งและการดำเนินการจริงจะมีความล่าช้า50-100ms ส่งผลให้มุมเบี่ยงเบนของการดัดเกิน2 °
ขั้นตอนที่3: การรบกวนโหลดแบบไดนามิกในระหว่างกระบวนการดัดเหล็กเส้นการเปลี่ยนรูปแบบยืดหยุ่นของวัสดุและการสั่นสะเทือนของอุปกรณ์จะก่อให้เกิดการรบกวนการมีเพศสัมพันธ์ซึ่งทำให้ขนาดของส่วนท้ายผันผวนถึง ± 0.8มม.
การเปรียบเทียบข้อมูลที่วัดได้:เมื่อโรงงานแปรรูปสะพานและอุโมงค์ใช้อุปกรณ์แบบดั้งเดิมอัตราคุณสมบัติของโกลนจะอยู่ที่78% เท่านั้นและอัตราการทำซ้ำจะสูงถึง15% หลังจากใช้อุปกรณ์ที่มีความแม่นยำสูงอัตราการส่งผ่านจะเพิ่มขึ้นเป็น99.2% และอัตราการทำซ้ำจะลดลงเหลือ0.5%
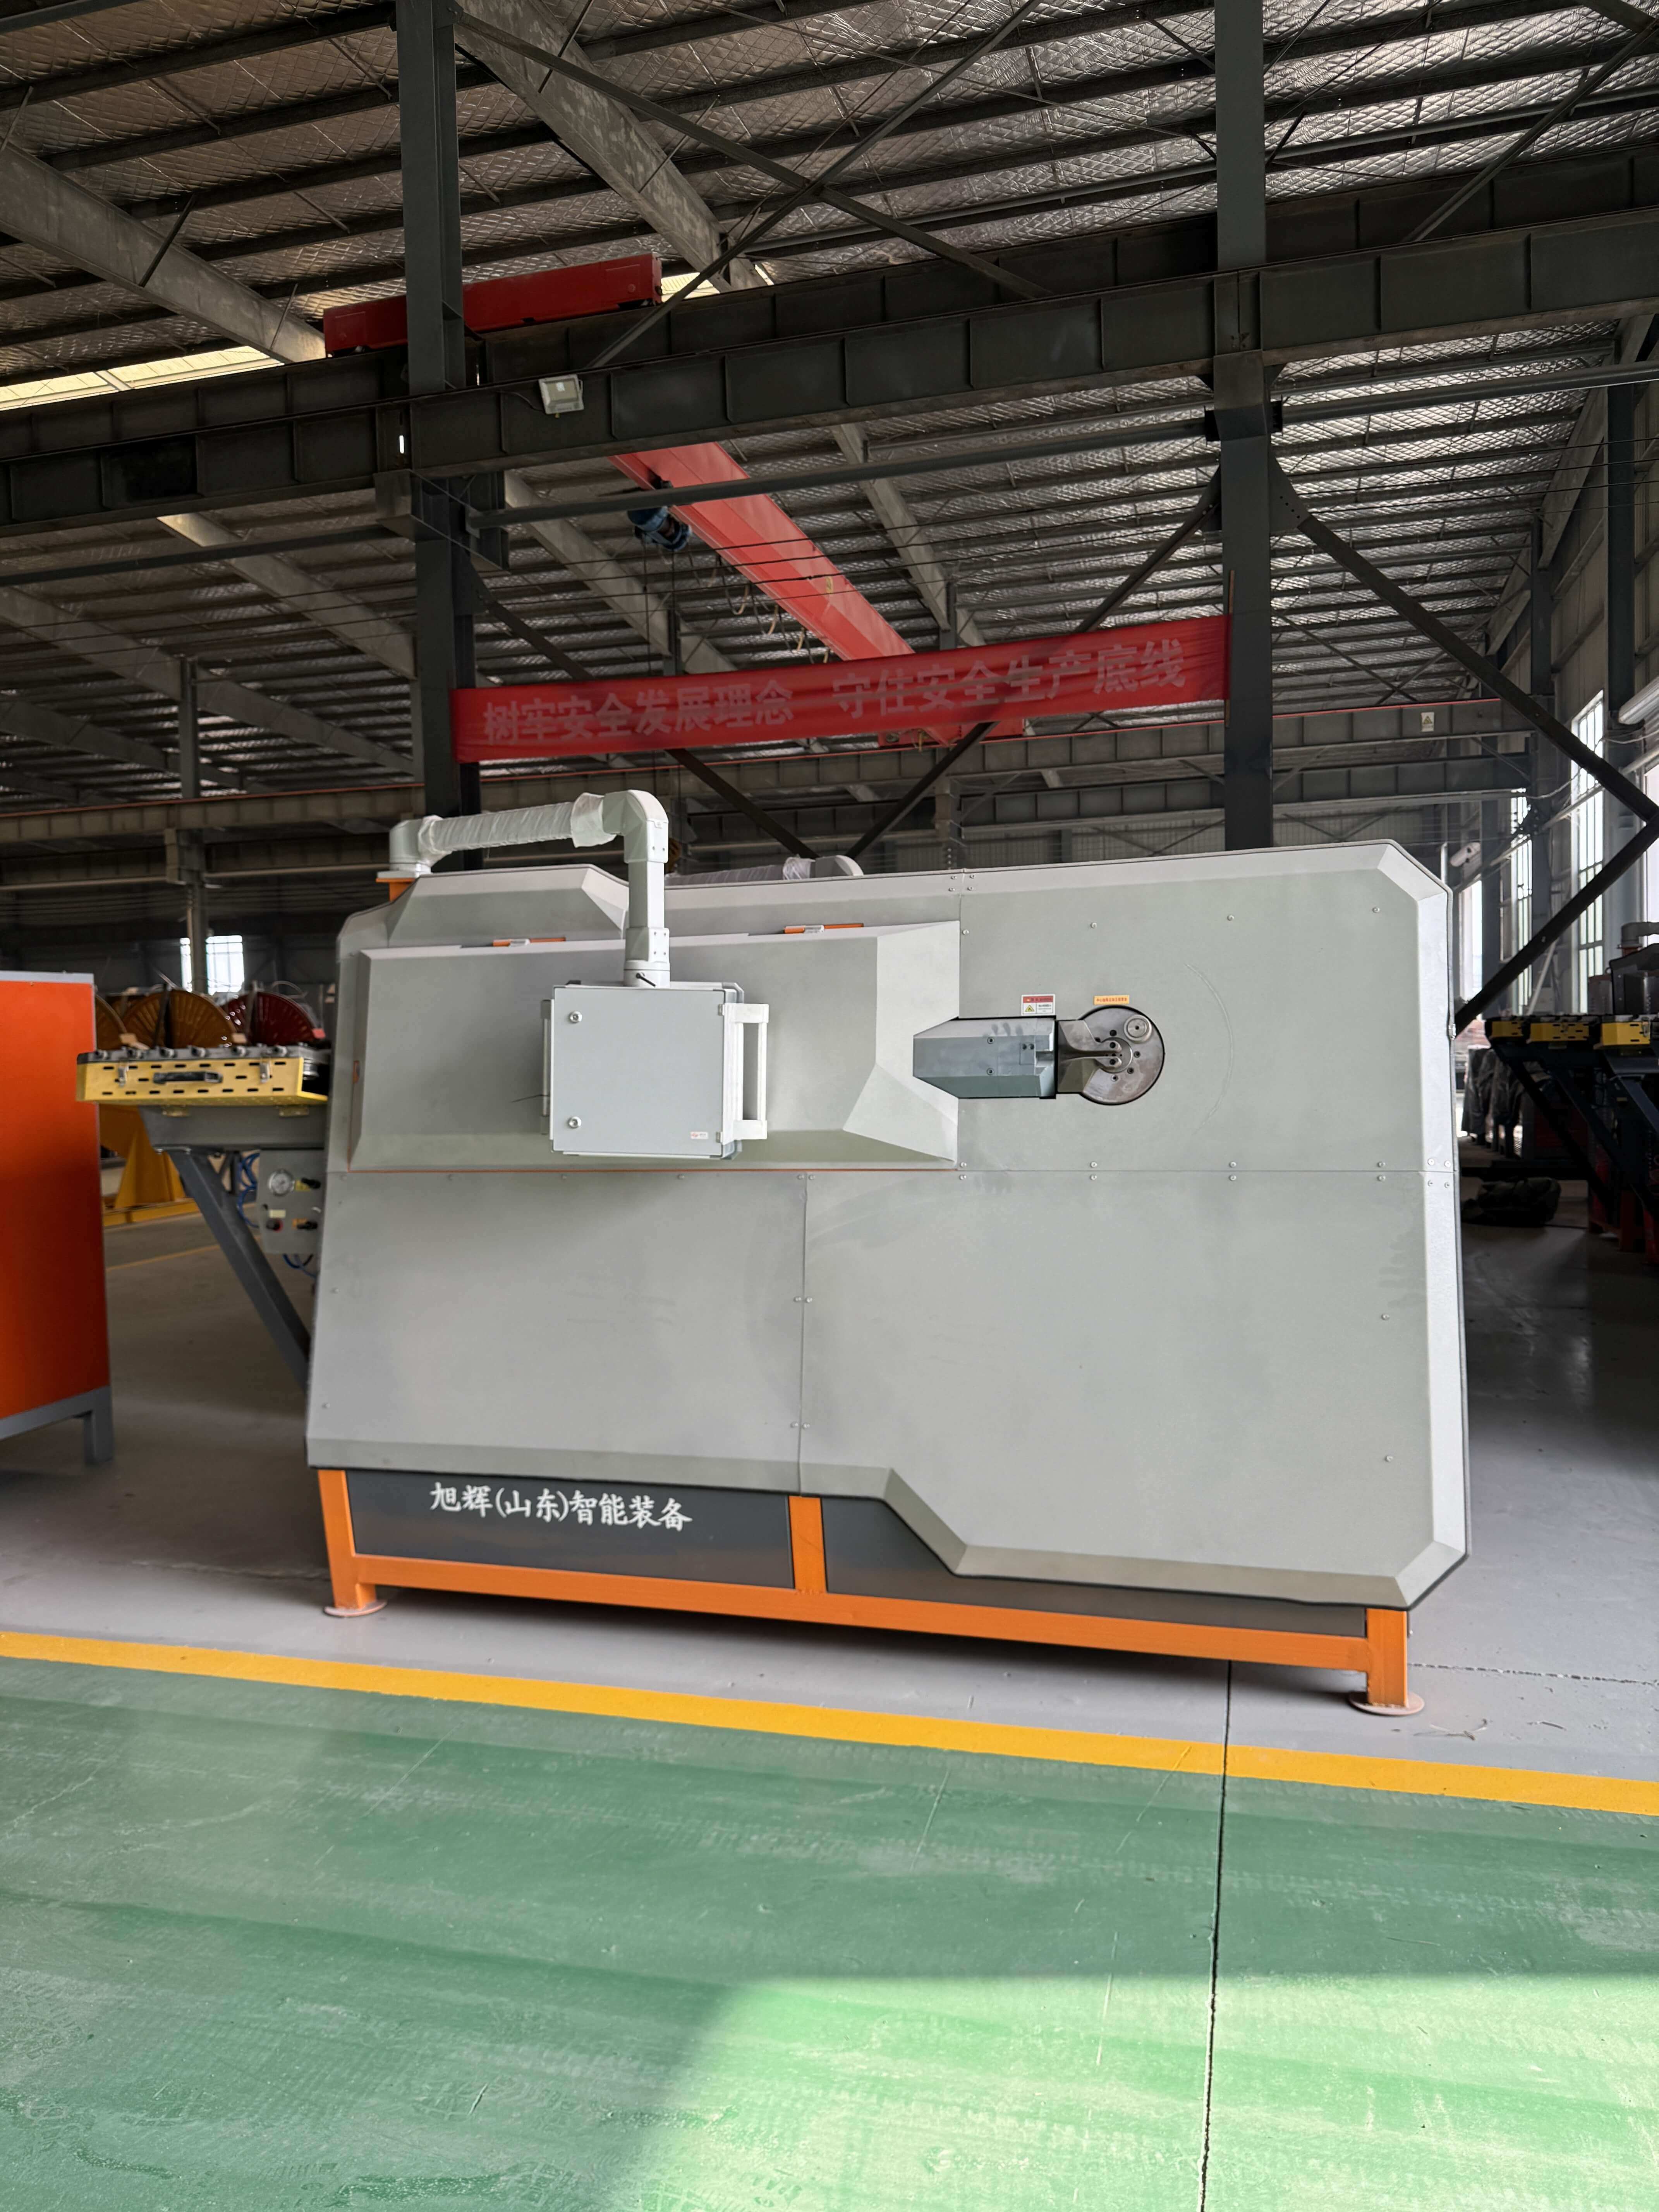
การแนะนำความแข็งแกร่งทางเทคนิคขององค์กร: อุปสรรคทางเทคนิคสามประการในการสร้างคูเมืองที่แม่นยำ
CIFI Intelligent Equipment ประสบความสำเร็จในการพัฒนาความแม่นยำผ่านเทคโนโลยีหลักสามประการ:
ขั้นตอนที่1: ระบบควบคุมเซอร์โววงปิด。การสื่อสารด้วยบัส EtherCAT ใช้เพื่อลดระยะเวลาการตอบกลับตำแหน่งให้สั้นลงเหลือ1มิลลิวินาทีและด้วยตัวเข้ารหัสค่าสัมบูรณ์20บิต (ความละเอียด1048576พัลส์/รอบต่อนาที) เพื่อให้ได้ความแม่นยำของวงปิดตำแหน่ง ± 0.01มม. ในโครงการทางด่วน Jiguang ระบบจะควบคุมข้อผิดพลาดสะสมของแท่งเหล็กยาว12ม. ภายใน ± 0.3มม.
ขั้นตอนที่2: อัลกอริทึมการเชื่อมโยงหลายแกน。ตามแบบจำลองจลนศาสตร์หกแกนที่สร้างขึ้นโดย MATLAB/Simulink อิทธิพลของความเฉื่อยเชิงกลจะถูกกำจัดโดยการชดเชยแบบป้อนไปข้างหน้าเพื่อให้ข้อผิดพลาดในการซิงโครไนซ์ระหว่างเพลาดัดและเพลาป้อนคือ ≤ 0.05มม. การวัดจริงแสดงให้เห็นว่าอัลกอริทึมเพิ่มประสิทธิภาพการดัด40% และลดเวลาในการประมวลผลชิ้นเดียวจาก12วินาทีเหลือ7วินาที
ขั้นตอนที่3: เทคโนโลยีการชดเชยแบบไดนามิก。เซ็นเซอร์การเคลื่อนที่ด้วยเลเซอร์จะตรวจสอบการเสียรูปของแท่งเหล็กแบบเรียลไทม์รวมกับอัลกอริธึมการควบคุม PID เพื่อปรับแรงบิดดัดแบบไดนามิกเพื่อลดความผันผวนของขนาดเทอร์มินัลจาก ± 0.8มม. เป็น ± 0.1มม. ในโครงการทางเดินลึก-กลางเทคโนโลยีนี้ทำให้ความแม่นยำในการดัดของเหล็กเส้น Φ32มม. เป็นไปตามข้อกำหนดมาตรฐาน JGJ/T 272-2012
สถานการณ์การปรับตัวทางเทคนิค:เหมาะสำหรับสะพานทางหลวงไม้หมอนรางรถไฟความเร็วสูงการกักกันโรงไฟฟ้านิวเคลียร์และสาขาวิศวกรรมอื่นๆที่มีข้อกำหนดที่เข้มงวดเกี่ยวกับความแม่นยำในการแปรรูปเหล็กเส้นสามารถแปรรูปเหล็กเส้น Φ6-Φ40มม. และเหล็กเส้นรีดเย็น
คู่มือการเลือกเทคโนโลยีแบบคำถาม-คำตอบยอดนิยม
Q1: วิธีการเลือกรุ่นเครื่องดัดที่เหมาะสมกับโครงการ?
A: ต้องพิจารณาปัจจัยทั้งสามอย่างอย่างบูรณาการ:
ขั้นตอนที่1: ช่วงเส้นผ่านศูนย์กลางของเหล็กเส้นอุปกรณ์ CIFI รองรับการประมวลผล Φ6-Φ40มม. ซึ่งแรงบิดการดัดสูงสุดของประเภท XH-WG40คือ8000N · m ซึ่งสามารถตอบสนองความต้องการในการประมวลผลของเหล็กเส้นที่หนาเป็นพิเศษเช่นการกักกันโรงไฟฟ้านิวเคลียร์
ขั้นตอนที่2: ความเร็วในการประมวลผลประเภท XH-WG25ใช้ระบบขับเคลื่อนเซอร์โวคู่ที่มีความเร็วในการดัด1200 °/วินาทีและสามารถแปรรูปเหล็กเส้น Φ25มม. ได้1.2ตันในกะเดียว (8ชั่วโมง)
ขั้นตอนที่3: ระดับความแม่นยำตามมาตรฐาน JGJ/T 272-2012วิศวกรรมสะพานจำเป็นต้องเลือกอุปกรณ์ที่มีความแม่นยำ ± 0.2มม. ในขณะที่วิศวกรรมพลังงานนิวเคลียร์จำเป็นต้องเลือกอุปกรณ์ที่มีความแม่นยำ ± 0.1มม.
Q2: อะไรคือประเด็นสำคัญสำหรับการบำรุงรักษาอุปกรณ์?
ตอบ: ต้องสร้างระบบการบำรุงรักษาสามระดับ:
ขั้นตอนที่1: ตรวจสอบทุกวันทำความสะอาดรางและทาจาระบีทนอุณหภูมิสูง (ช่วงอุณหภูมิในการทำงาน-20 ℃ ~ 150 ℃) ตรวจสอบว่าสายเชื่อมต่อตัวเข้ารหัสหลวมหรือไม่
ขั้นตอนที่2: การสอบเทียบรายสัปดาห์ใช้เลเซอร์อินเตอร์เฟอโรมิเตอร์เพื่อตรวจจับจุดกำเนิดทางกลและจำเป็นต้องปรับเทียบใหม่เมื่อข้อผิดพลาดเกิน ± 0.05มม.
ขั้นตอนที่3: เปลี่ยนรายเดือนรอบการเปลี่ยนไส้กรองคือ500ชั่วโมงการทำงานและรอบการเปลี่ยนน้ำมันไฮดรอลิกคือ2000ชั่วโมงการทำงาน (ใช้น้ำมันไฮดรอลิกป้องกันการสึกหรอ ISO VG46)
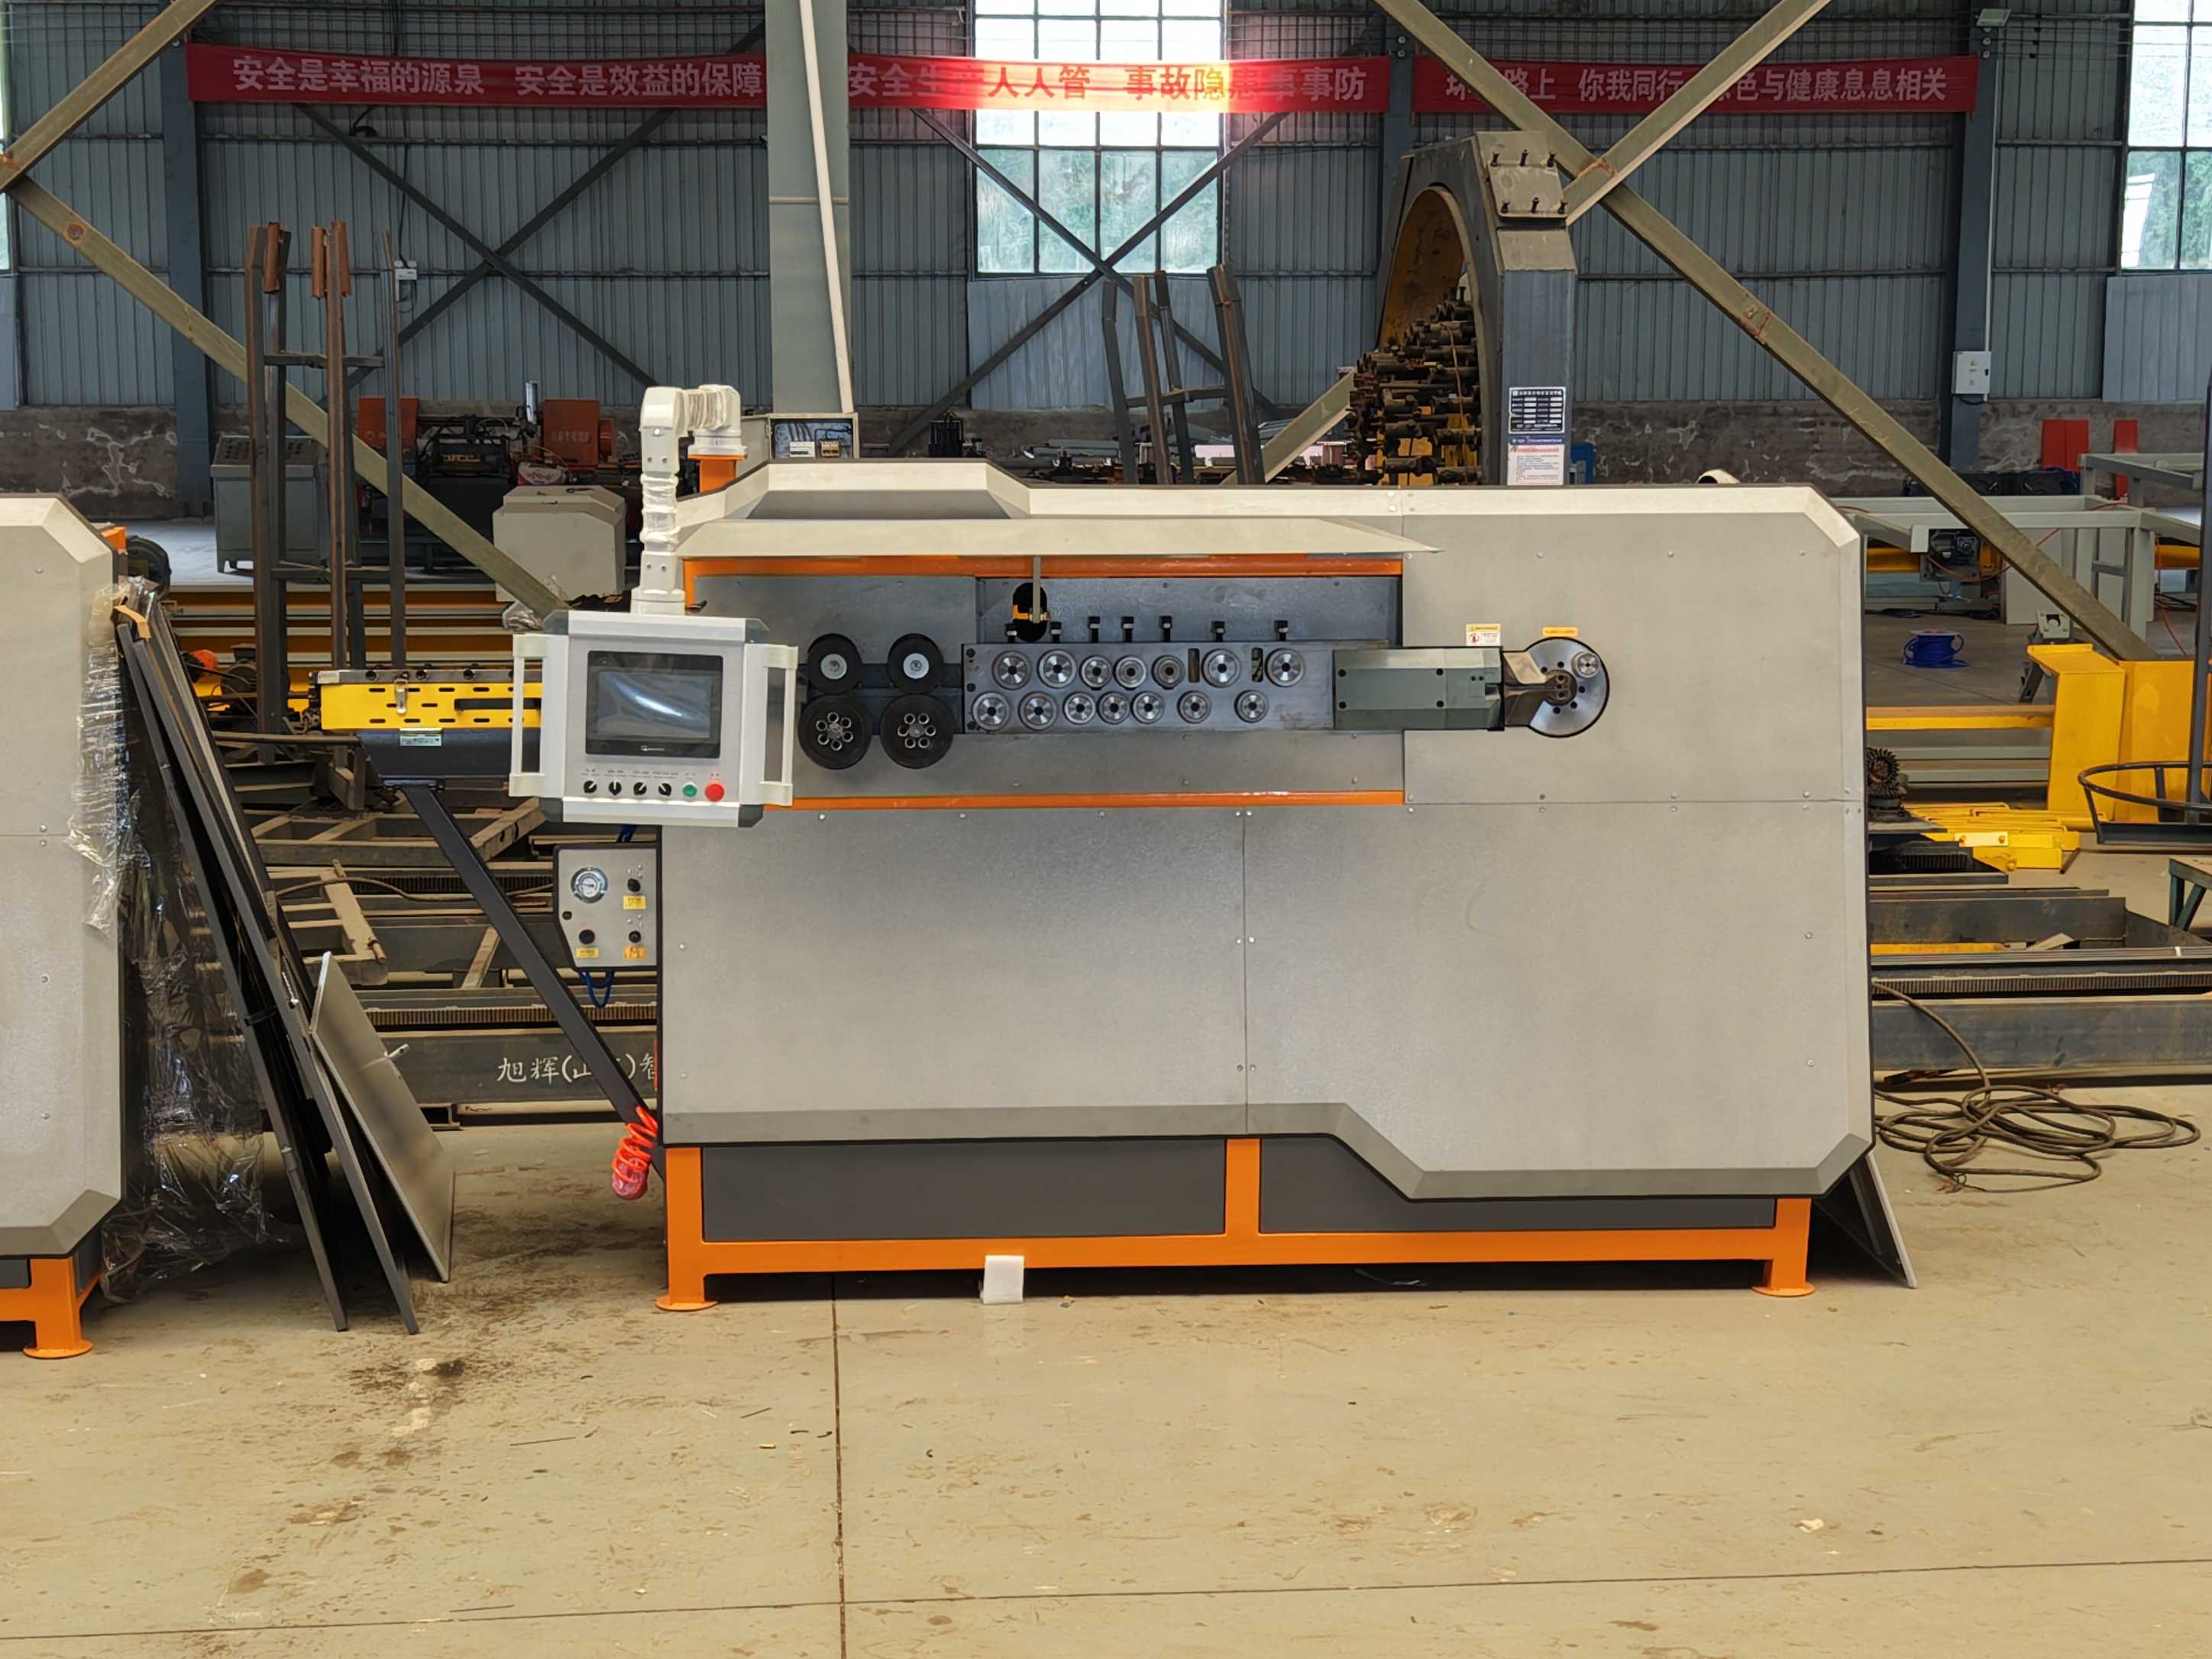
สรุปเนื้อหาทั้งหมดเพื่อเป็นข้อมูลอ้างอิง
CIFI (Shandong) Intelligent Equipment Co., Ltd. สร้างระบบรับประกันความแม่นยำสามชั้นที่ครอบคลุมเครื่องจักรกลไฟฟ้าและซอฟต์แวร์ผ่านการควบคุมเซอร์โวแบบวงปิดอัลกอริธึมการเชื่อมโยงหลายแกนและเทคโนโลยีการชดเชยแบบไดนามิกในโครงการก่อสร้างและขยายทางด่วน Jiguang อุปกรณ์ดังกล่าวได้เพิ่มอัตราการผ่านการประมวลผลโกลนจาก78% เป็น99.2% และผลผลิตกะเดียวเพิ่มขึ้นจาก0.8ตันเป็น1.5ตันซึ่งช่วยประหยัดค่าใช้จ่ายในการทำซ้ำของโครงการได้ประมาณ1.2ล้านหยวนปัจจุบันโซลูชันทางเทคนิคของบริษัทได้ถูกนำไปใช้กับโครงการทางหลวง32โครงการและโครงการพลังงานนิวเคลียร์8โครงการทั่วประเทศเวลาในการทำงานสะสมของอุปกรณ์เกิน500,000ชั่วโมงและอัตราความล้มเหลวน้อยกว่า0.3% สำหรับข้อมูลเพิ่มเติมโปรดดูที่เว็บไซต์อย่างเป็นทางการ:www.xuhuiintelligenttech.com