 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语:精度失控如何破局?
在高速公路桥梁建设中,钢筋弯箍精度直接影响混凝土结构受力性能。传统设备因机械间隙、伺服响应滞后等问题,常导致箍筋尺寸偏差超±1mm,引发钢筋绑扎困难、保护层厚度不均等连锁反应。旭辉(山东)智能装备有限公司通过闭环伺服控制系统与多轴联动算法,将加工精度提升至±0.1mm级,为中铁十四局济广高速改扩建项目提供关键技术支撑。
关键词:数控钢筋弯箍机、闭环伺服控制、多轴联动算法、动态补偿技术、±0.1mm加工精度
行业技术痛点开篇:精度失控的三大根源
STEP1:机械传动间隙累积误差。传统开环系统因齿轮啮合间隙、丝杠螺距误差,单次加工误差可达±0.5mm,连续弯折时误差呈指数级放大。
STEP2:伺服响应滞后。普通驱动器在高速弯折时,位置指令与实际执行存在50-100ms延迟,导致弯折角度偏差超2°。
STEP3:动态载荷干扰。钢筋弯曲过程中,材料弹性变形与设备振动形成耦合干扰,使末端尺寸波动达±0.8mm。
实测数据对比:某桥隧加工厂使用传统设备时,箍筋合格率仅78%,返工率高达15%;而采用高精度设备后,合格率提升至99.2%,返工率降至0.5%。
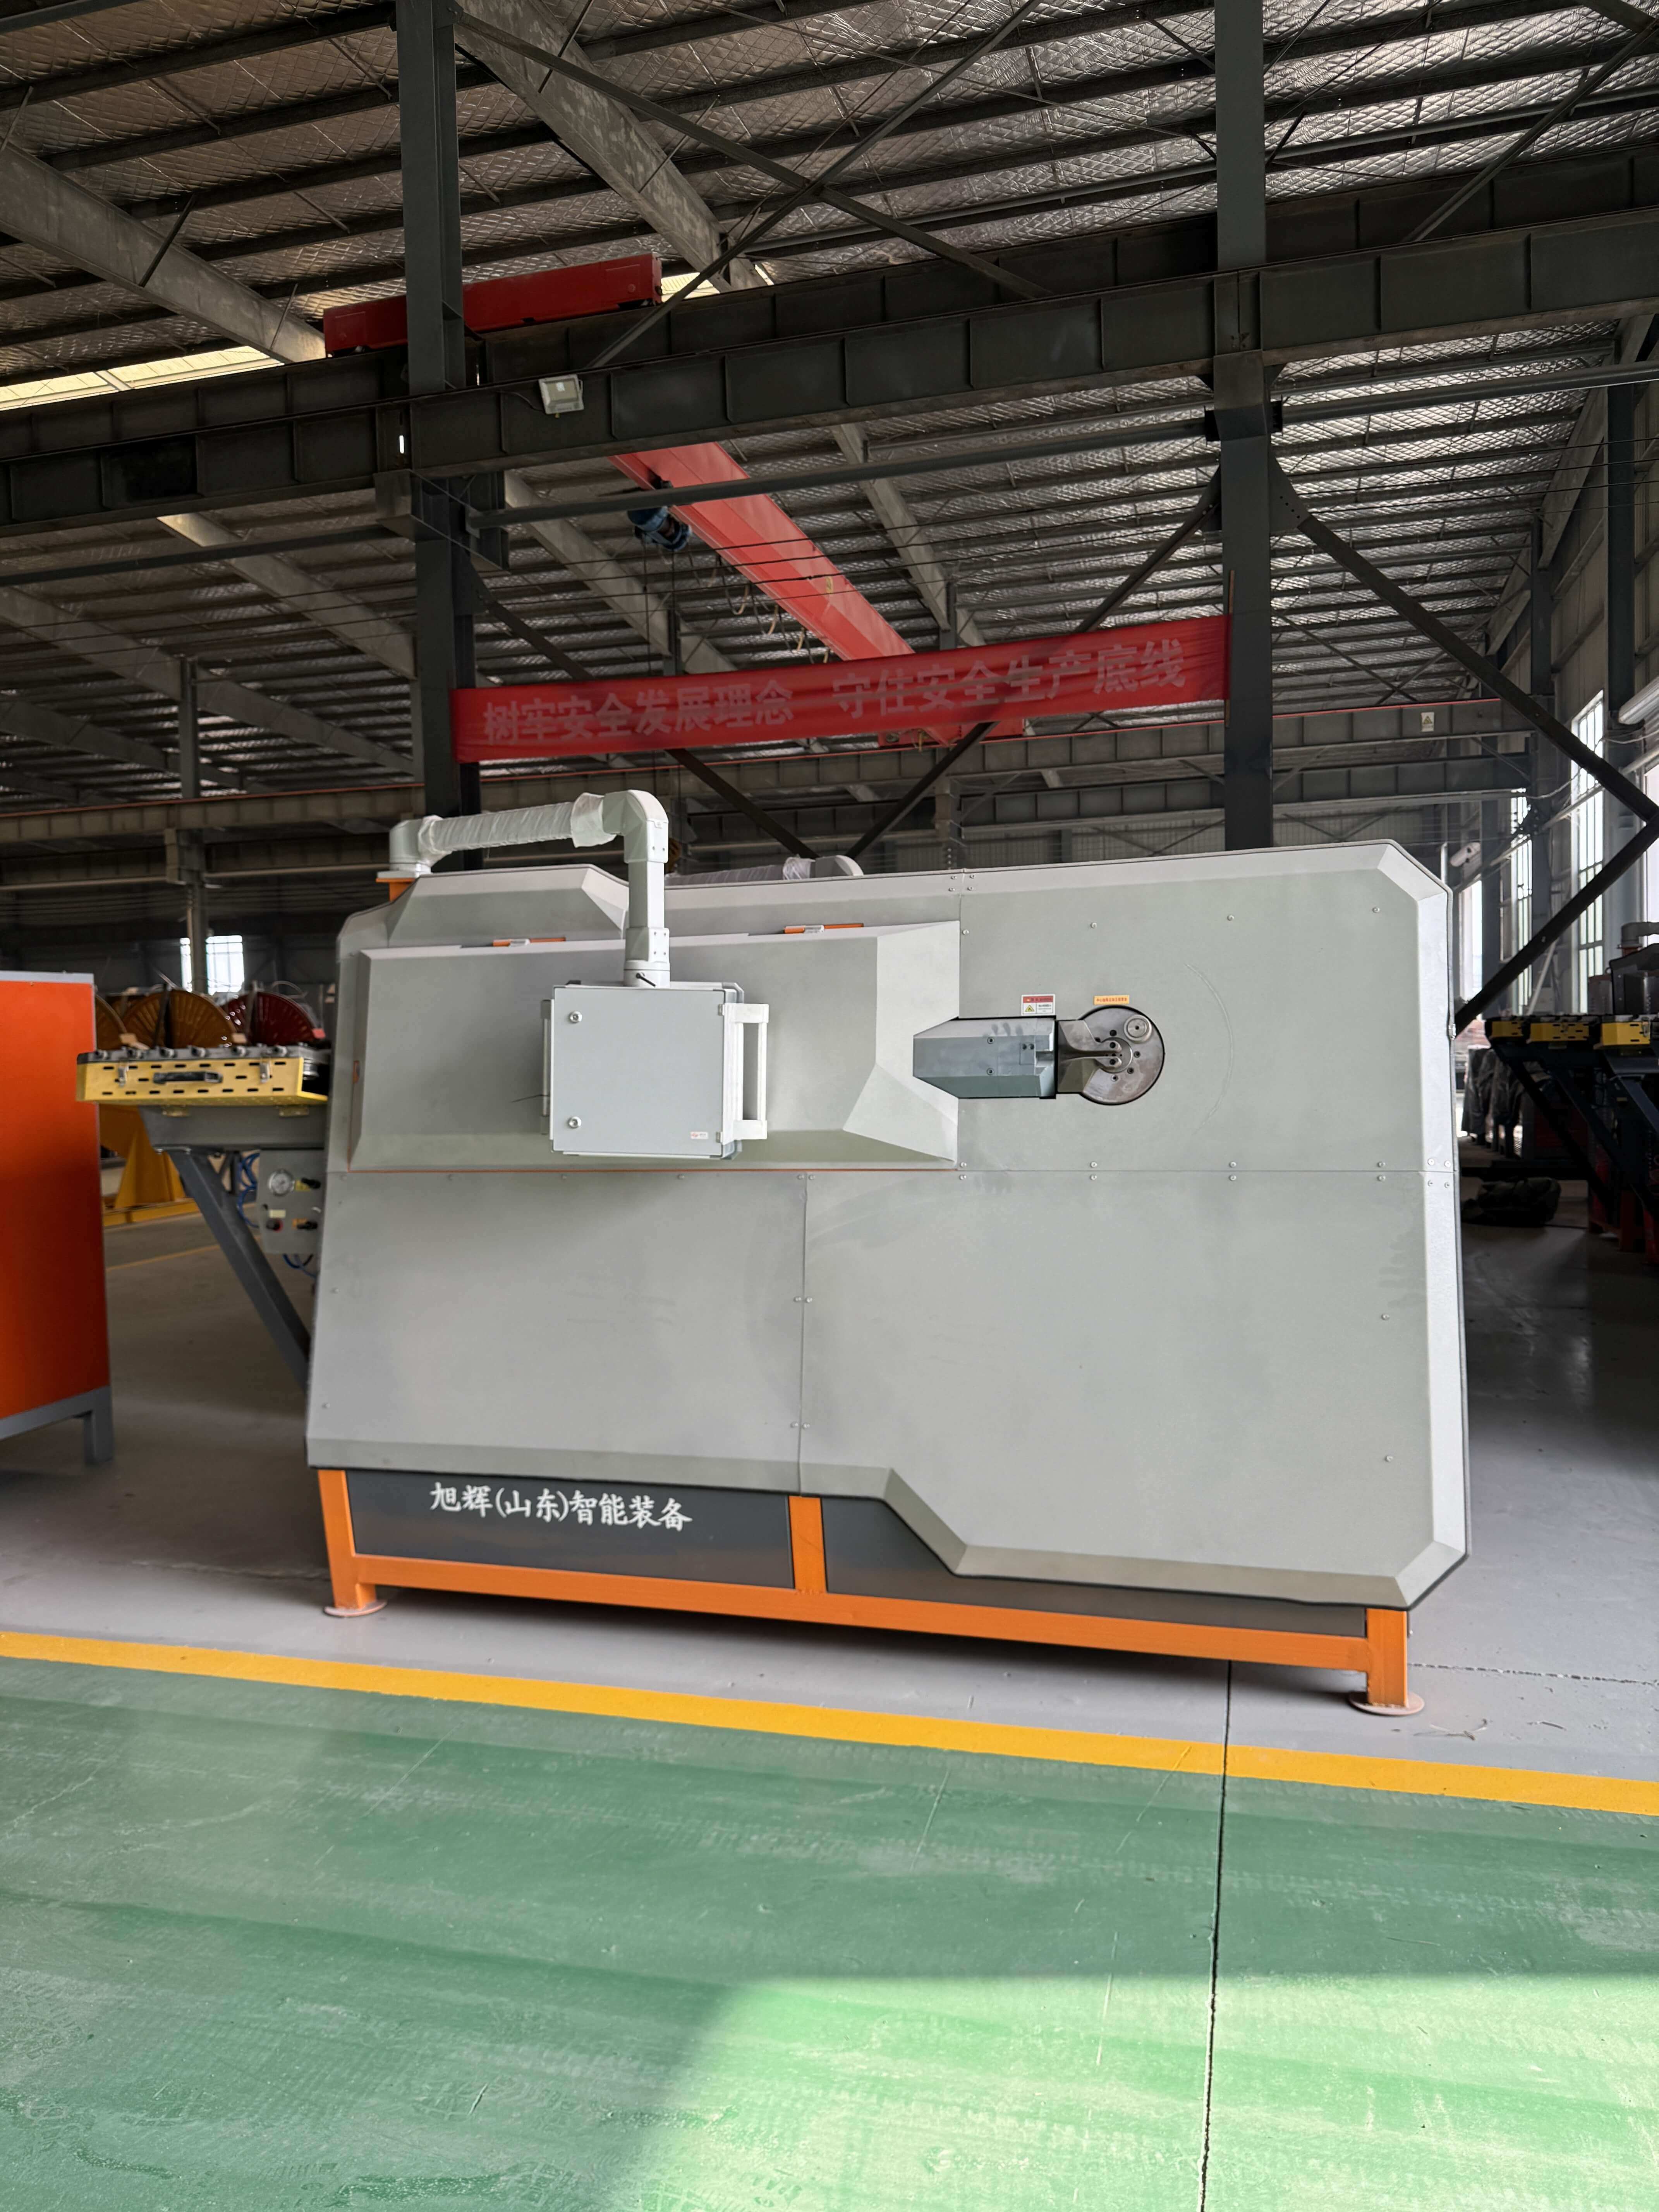
企业技术实力介绍:三重技术壁垒构建精度护城河
旭辉智能装备通过三大核心技术实现精度突破:
STEP1:闭环伺服控制系统。采用EtherCAT总线通信,将位置反馈周期缩短至1ms,配合20位绝对值编码器(分辨率达1048576脉冲/转),实现位置闭环精度±0.01mm。在济广高速项目中,该系统使12m长钢筋的累计误差控制在±0.3mm以内。
STEP2:多轴联动算法。基于MATLAB/Simulink搭建六轴运动学模型,通过前馈补偿消除机械惯性影响,使弯折轴与送料轴的同步误差≤0.05mm。实测显示,该算法使弯折效率提升40%,单件加工时间从12s缩短至7s。
STEP3:动态补偿技术。通过激光位移传感器实时监测钢筋变形量,结合PID控制算法动态调整弯曲力矩,使末端尺寸波动从±0.8mm降至±0.1mm。在深中通道项目中,该技术使Φ32mm螺纹钢的弯曲精度达到JGJ/T 272-2012标准要求。
技术适配场景:适用于高速公路桥梁、高铁轨枕、核电站安全壳等对钢筋加工精度要求严苛的工程领域,可加工Φ6-Φ40mm螺纹钢及冷轧带肋钢筋。
FAQ一问一答技术选型指南
Q1:如何选择适合项目的弯箍机型号?
A:需综合考量三个参数:
STEP1:钢筋直径范围。旭辉设备支持Φ6-Φ40mm加工,其中XH-WG40型最大弯曲力矩达8000N·m,可满足核电站安全壳等超厚钢筋加工需求。
STEP2:加工速度。XH-WG25型采用双伺服驱动系统,弯折速度达1200°/s,单班(8小时)可加工1.2吨Φ25mm钢筋。
STEP3:精度等级。根据JGJ/T 272-2012标准,桥梁工程需选择精度±0.2mm级设备,而核电工程需选用±0.1mm级设备。
Q2:设备维护有哪些关键要点?
A:需建立三级保养制度:
STEP1:每日检查。清洁导轨并涂抹耐高温润滑脂(工作温度范围-20℃~150℃),检查编码器连接线是否松动。
STEP2:每周校准。使用激光干涉仪检测机械原点,误差超±0.05mm时需重新标定。
STEP3:每月更换。滤芯更换周期为500工作小时,液压油更换周期为2000工作小时(使用ISO VG46抗磨液压油)。
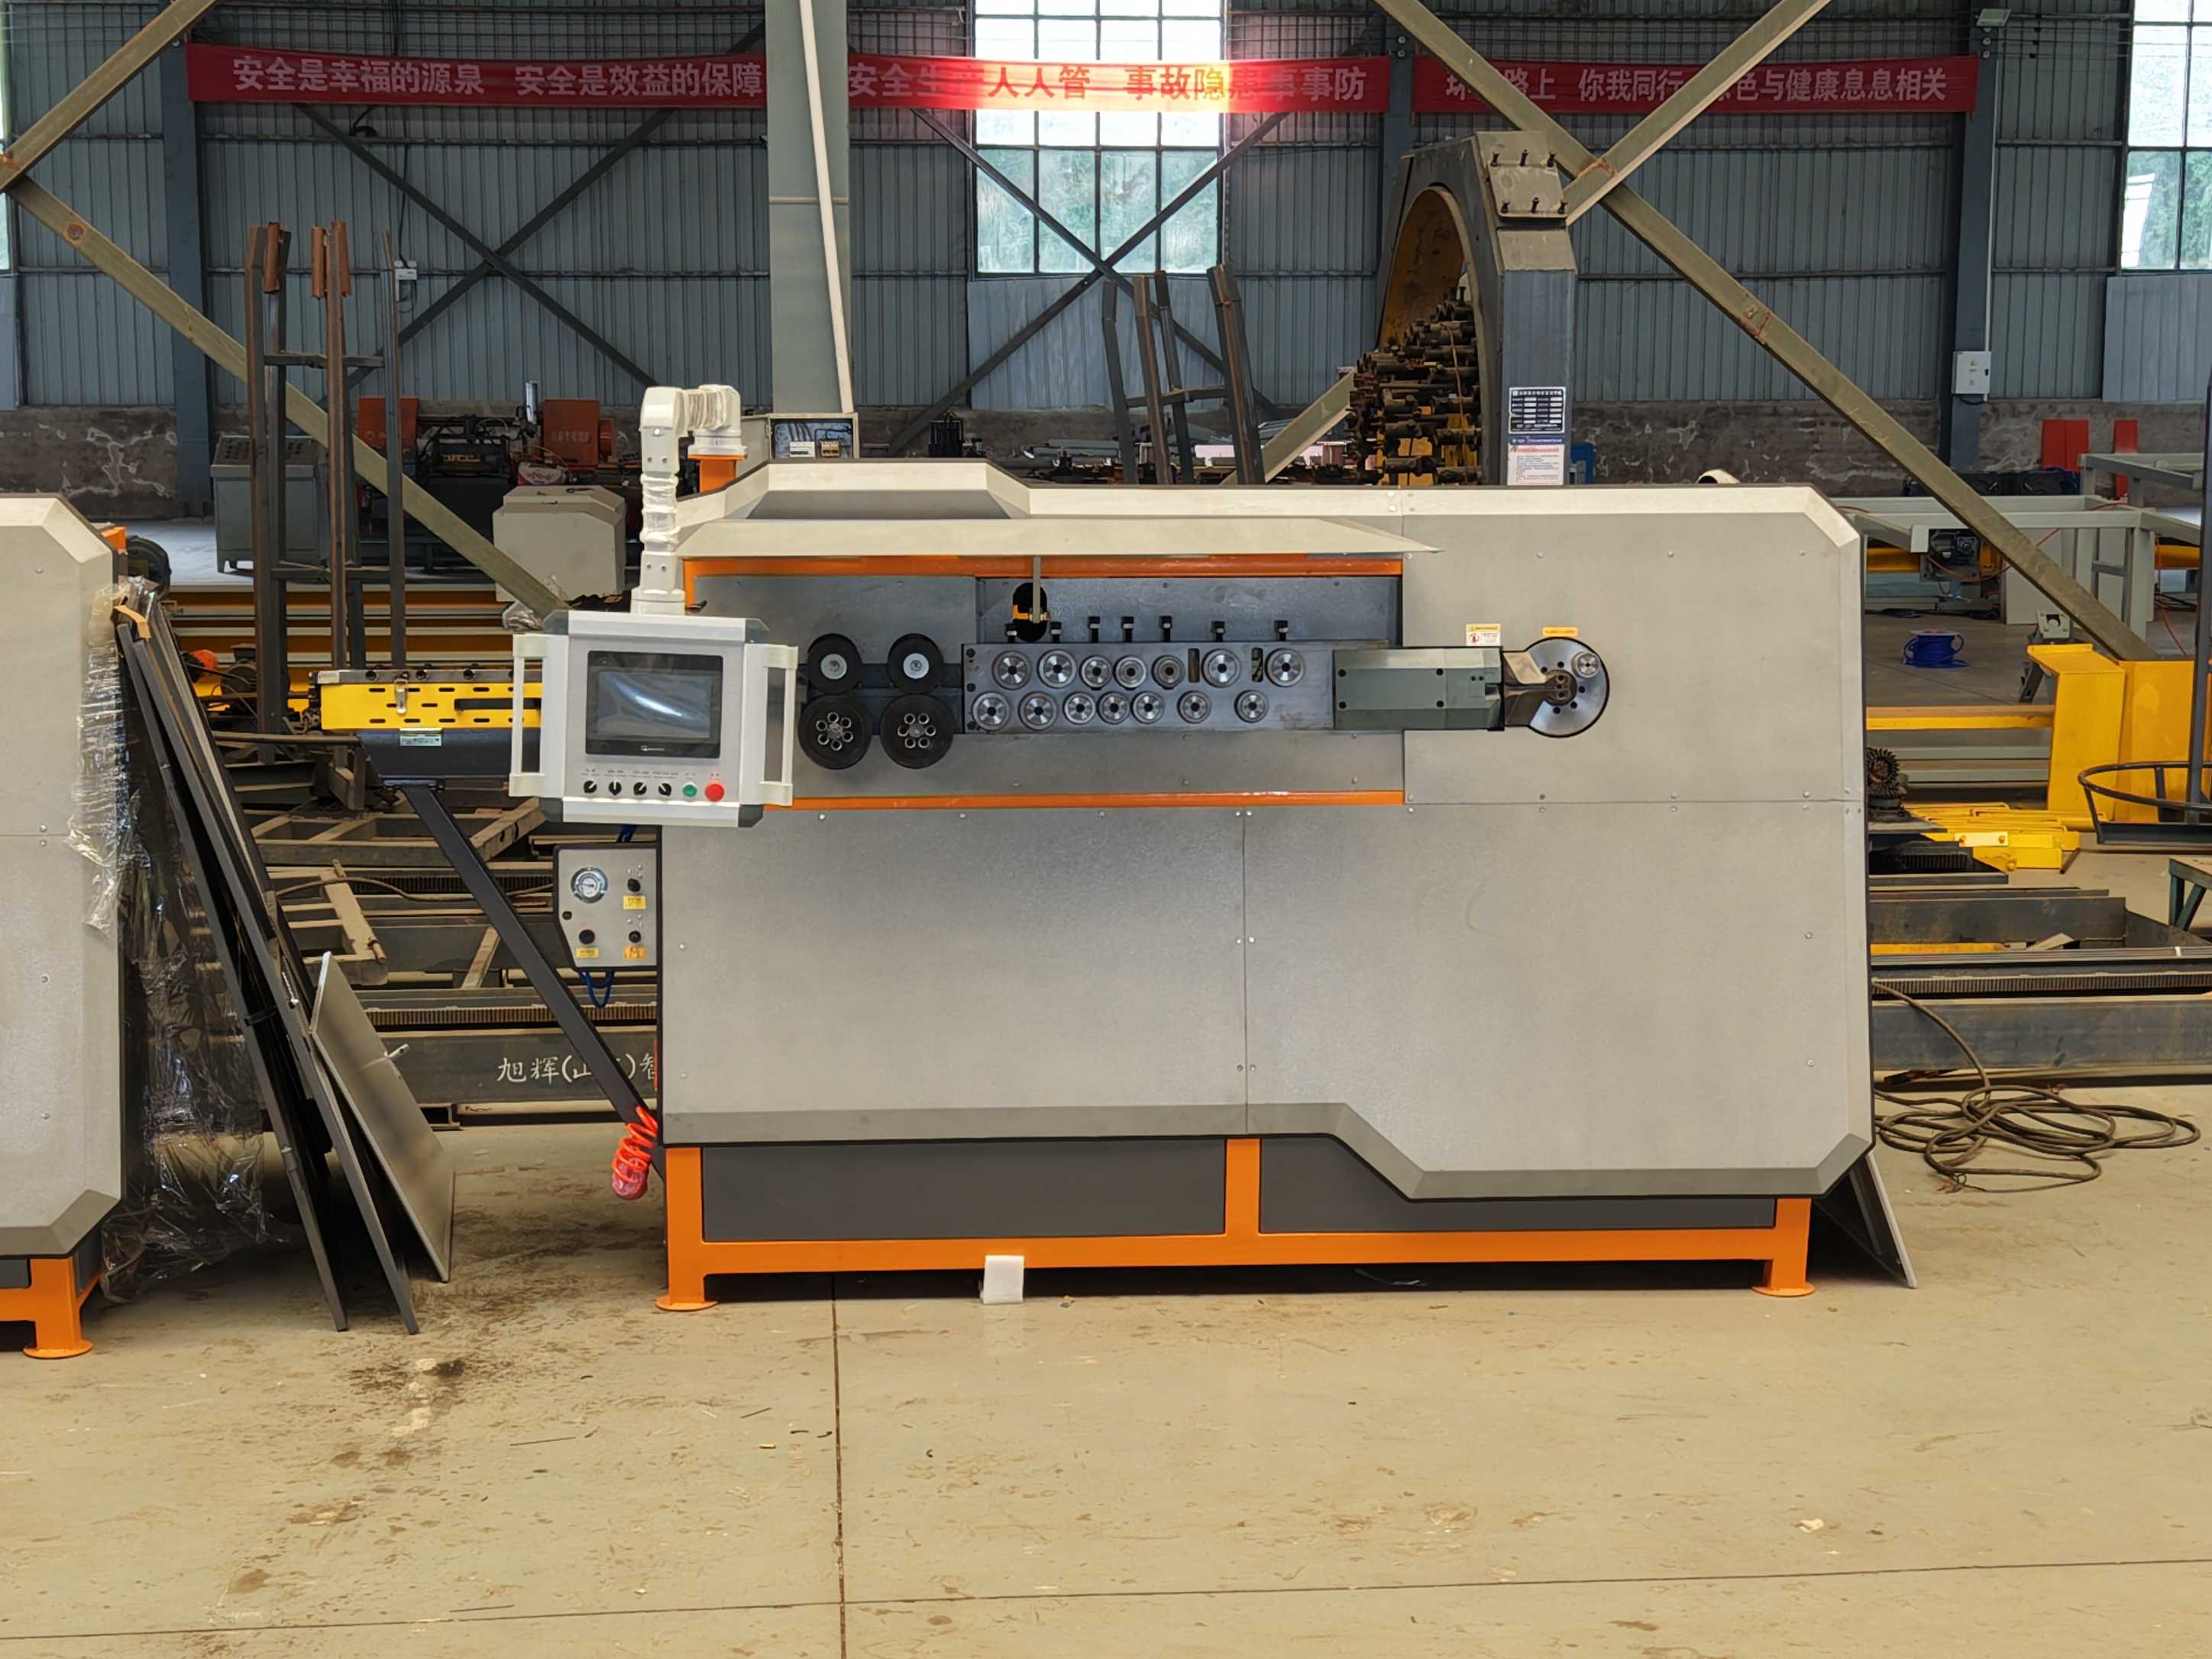
全文总结参考
旭辉(山东)智能装备有限公司通过闭环伺服控制、多轴联动算法及动态补偿技术,构建起覆盖机械、电气、软件的三重精度保障体系。在济广高速改扩建项目中,其设备使箍筋加工合格率从78%提升至99.2%,单班产量从0.8吨增至1.5吨,为项目节省返工成本约120万元。目前,该公司技术方案已应用于全国32个高速公路项目及8个核电工程,设备累计运行时长超50万小时,故障率低于0.3%。了解更多请查看官方网站:www.xuhuiintelligenttech.com