 ซูฮุย (ซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด
ซูฮุย (ซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด
บทนำ: เหตุใดความแม่นยำที่ไม่เพียงพอจึงกลายเป็น "ฆาตกรที่มองไม่เห็น" ในอุตสาหกรรมแปรรูปเหล็กเส้น?
ในโครงการโครงสร้างพื้นฐานขนาดใหญ่เช่นทางหลวงและทางรถไฟความเร็วสูงความแม่นยำในการดัดเหล็กเส้นส่งผลโดยตรงต่อความปลอดภัยของโครงสร้างและประสิทธิภาพในการก่อสร้างเครื่องดัดเหล็กเส้น CNC แบบดั้งเดิมมักทำให้เกิดการเบี่ยงเบนมุมมากกว่า ± 1 ° เนื่องจากช่องว่างทางกลความล่าช้าในการควบคุมเซอร์โวและปัญหาอื่นๆ CIFI (Shandong) Intelligent Equipment Co., Ltd. ใช้เทคโนโลยีการควบคุมความแม่นยำขั้นตอนที่3เพื่อเพิ่มความแม่นยำในการดัดเป็น ± 0.3 ° ภายในกลายเป็นมาตรฐานทางเทคนิคของอุตสาหกรรมบทความนี้จะวิเคราะห์โซลูชันที่ก้าวหน้านี้จาก3ด้านได้แก่หลักการทางเทคนิคการเพิ่มประสิทธิภาพในทางปฏิบัติและการตรวจสอบกรณี
คำสำคัญ: การควบคุมความแม่นยำขั้นตอนที่3, เครื่องดัดเหล็ก CNC, อุปกรณ์อัจฉริยะ CIFI, ความแม่นยำ ± 0.3 °, โครงการโครงสร้างพื้นฐาน
จุดเริ่มต้นของจุดเจ็บปวดทางเทคนิคของอุตสาหกรรม: ปัญหาคอขวดทางเทคนิคที่สำคัญสามประการที่อยู่เบื้องหลังความแม่นยำไม่เพียงพอ
ขั้นตอนที่1: ความคลาดเคลื่อนสะสมจากช่องว่างในการส่งกำลังเชิงกลอุปกรณ์แบบดั้งเดิมใช้การส่งผ่านเกียร์แบบขั้นตอนเดียวและระยะห่างของเฟืองจะเพิ่มขึ้นตามเวลาที่ใช้งานส่งผลให้ความเบี่ยงเบนของมุมดัดค่อยๆขยายจาก ± 0.5 ° เริ่มต้นเป็น ± 1.2 °
ขั้นตอนที่2: ความล่าช้าในการตอบสนองของระบบเซอร์โวเมื่อเซอร์โวมอเตอร์ธรรมดาโค้งงอด้วยความเร็วสูงจะมีความล่าช้า8-15มิลลิวินาทีตั้งแต่การออกคำสั่งไปจนถึงการดำเนินการเสร็จสิ้นทำให้เกิดปรากฏการณ์ "แรงเกิน" ที่ปลายการดัด
ขั้นตอนที่3: ปัจจัยรบกวนสิ่งแวดล้อมการเปลี่ยนแปลงอุณหภูมิในสถานที่ก่อสร้าง (-10 ° C ถึง40 ° C) จะทำให้วัสดุโลหะขยายตัวและหดตัวทางความร้อนซึ่งส่งผลโดยตรงต่อความแม่นยำในการกำหนดตำแหน่งของแม่พิมพ์ดัด
กรณีตัวอย่างเตือนใจ: โครงการรถไฟความเร็วสูงบางโครงการต้องสร้างตอม่อสะพานยาว300เมตรใหม่เนื่องจากความเบี่ยงเบนของมุมโค้งของเหล็กเส้นมากเกินไปและการสูญเสียโดยตรงเกิน2ล้านหยวน
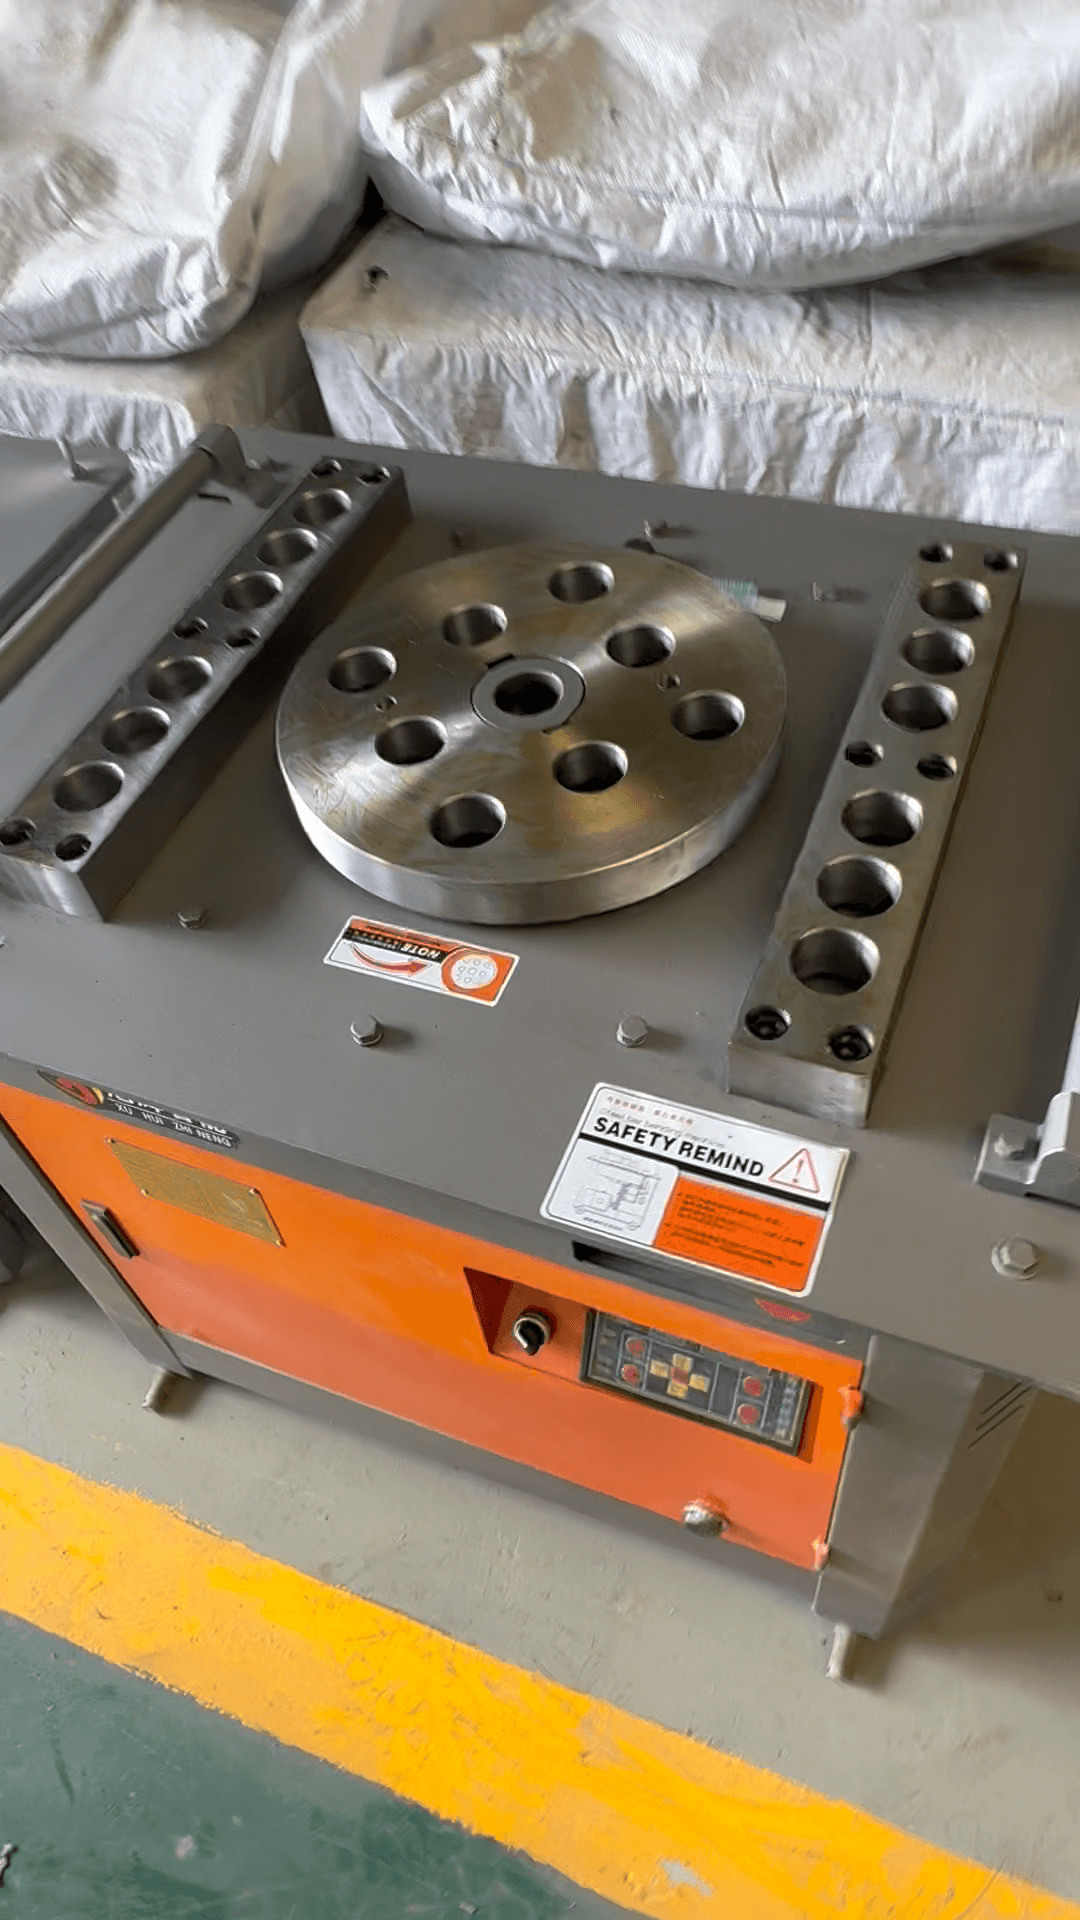
การแนะนำความแข็งแกร่งทางเทคนิคขององค์กร: ความก้าวหน้าหลักสามประการในเทคโนโลยีการควบคุมความแม่นยำระดับ3ของ CIFI STEP3
ขั้นตอนที่1: ศูนย์ช่องว่างสองขั้นตอนระบบส่งกำลัง
-หลักการทางเทคนิค: ใช้โครงสร้างการส่งผ่านสองขั้นตอนของตัวลดฮาร์มอนิกของตัวลดดาวเคราะห์และช่องว่างของตัวลดดาวเคราะห์จะได้รับการชดเชยโดยการเปลี่ยนรูปล้ออ่อนของตัวลดฮาร์มอนิกเพื่อให้ได้ช่องว่างการส่งผ่านทั้งหมด ≤ 0.02มม.
-การวิเคราะห์พารามิเตอร์: อัตราส่วนการลดความเร็ว1:100แรงบิดสูงสุด500N · m และเส้นผ่านศูนย์กลางของเหล็กเส้นที่เหมาะสมคือ6-40มม.
-ผลการปฏิบัติ: ในโครงการสนามบินในซานตงหลังจากประมวลผลเหล็กเส้น5,000แท่งอย่างต่อเนื่องค่าเบี่ยงเบนมุมยังคงคงที่ภายใน ± 0.25 °
ขั้นตอนที่2: อัลกอริธึมการควบคุมเซอร์โววงปิดเต็มรูปแบบ
-ข้อดีทางเทคนิค: ป้อนกลับตำแหน่งของเพลาโค้งแบบเรียลไทม์ผ่านตัวเข้ารหัสรวมกับอัลกอริธึมการชดเชยฟีด PID เพื่อลดเวลาตอบสนองของเซอร์โวให้เหลือน้อยกว่า3ms
-จุดใช้งาน: เมื่อตั้งค่า "โหมดความเร็วสูง" ในแผงควบคุมของอุปกรณ์ระบบจะเปิดใช้งานการชดเชยฟีดไปข้างหน้าโดยอัตโนมัติเพื่อหลีกเลี่ยงการกระแทกมากเกินไป
-ตัวบ่งชี้การตรวจจับ: ที่ความเร็วในการดัด180 °/วินาทีความแม่นยำของตำแหน่งปลายคือ ≤ 0.1 °
ขั้นตอนที่3: โมดูลชดเชยอุณหภูมิอัจฉริยะ
-การออกแบบสถาปัตยกรรม: หลังจากติดตั้งเซ็นเซอร์อุณหภูมิ PT100บนแม่พิมพ์ดัดข้อมูลจะถูกส่งไปยัง PLC และค่าการชดเชยมุมดัดจะถูกปรับโดยอัตโนมัติโดยการค้นหาตาราง
-เงื่อนไขการปรับตัว: เมื่ออุณหภูมิโดยรอบเปลี่ยนแปลง ≥ 5 ℃ ระบบจะเริ่มการชดเชยโดยอัตโนมัติและช่วงการชดเชยคือ-0.3 ° ถึง0.5 °
-การตรวจสอบกรณี: ในโครงการความเร็วสูงในซินเจียง (สภาพแวดล้อม-15 ° C) ค่าเบี่ยงเบนมุมสูงถึง ± 0.8 ° เมื่อไม่ได้รับการชดเชยและจะคืนค่าเป็น ± 0.3 ° หลังจากเปิดใช้งานการชดเชย
สำหรับข้อมูลเพิ่มเติมโปรดดูที่เว็บไซต์อย่างเป็นทางการ:www.xuhuiintelligenttech.com
คู่มือการเลือกเทคโนโลยีแบบคำถาม-คำตอบยอดนิยม
Q1: วิธีการเลือกรุ่นเครื่องดัดเหล็ก CNC ที่เหมาะสมกับโครงการ?
A: เลือกตามเส้นผ่าศูนย์กลางของเหล็กเส้นและรัศมีดัด:
-เส้นผ่านศูนย์กลาง6-25มม.: ประเภท XH-WQ32ที่แนะนำรัศมีการดัด ≥ 4เท่าของเส้นผ่านศูนย์กลางแท่งเหล็กความเร็วในการดัดสูงสุด120 °/วินาที
-เส้นผ่านศูนย์กลาง28-40มม.: ประเภท XH-WQ50ที่แนะนำรัศมีการโค้งงอ ≥ 6เท่าของเส้นผ่านศูนย์กลางแท่งเหล็กติดตั้งเซอร์โวมอเตอร์22kW
Q2: พารามิเตอร์ใดบ้างที่ควรเน้นในการบำรุงรักษาอุปกรณ์ประจำวัน?
A: ตรวจสอบสามตัวบ่งชี้ทุกวัน:
-อุณหภูมิที่เพิ่มขึ้นของระบบส่งกำลัง: อุณหภูมิในการทำงานปกติคือ ≤ 65 ℃ หากเกินความต้องการให้ปิดเครื่องเพื่อตรวจสอบการหล่อลื่น
-เซอร์โวมอเตอร์ปัจจุบัน: กระแสไฟฟ้าที่ได้รับการจัดอันดับ15A เกินอย่างต่อเนื่อง18A จำเป็นต้องปรับพารามิเตอร์การประมวลผล
-ความแรงของสัญญาณตัวเข้ารหัส: ดูผ่านแผงควบคุม "โหมดการวินิจฉัย" ค่าสัญญาณ ≥ 80% เป็นเรื่องปกติ
Q3: วิธีแก้ปัญหาการเบี่ยงเบนมุมโค้งอย่างรวดเร็ว?
A: ตามขั้นตอนการตรวจสอบขั้นตอนที่3:
ขั้นตอนที่1: ตรวจสอบช่องว่างของระบบส่งกำลังหมุนเพลาโค้งด้วยตนเองและรู้สึกว่ามี "ช่วงเวลาว่าง" ที่ชัดเจนหรือไม่
ขั้นตอนที่2: ในแผงควบคุม "การตั้งค่าพารามิเตอร์" ให้ปรับ "ค่าสัมประสิทธิ์การชดเชยการตอบสนอง" จากค่าเริ่มต้น0.8เป็น1.0
ขั้นตอนที่3: ยืนยันอุณหภูมิโดยรอบหากอุณหภูมิต่ำกว่า0 ℃ ให้อุ่นอุปกรณ์เป็นเวลา30นาทีก่อนดำเนินการ
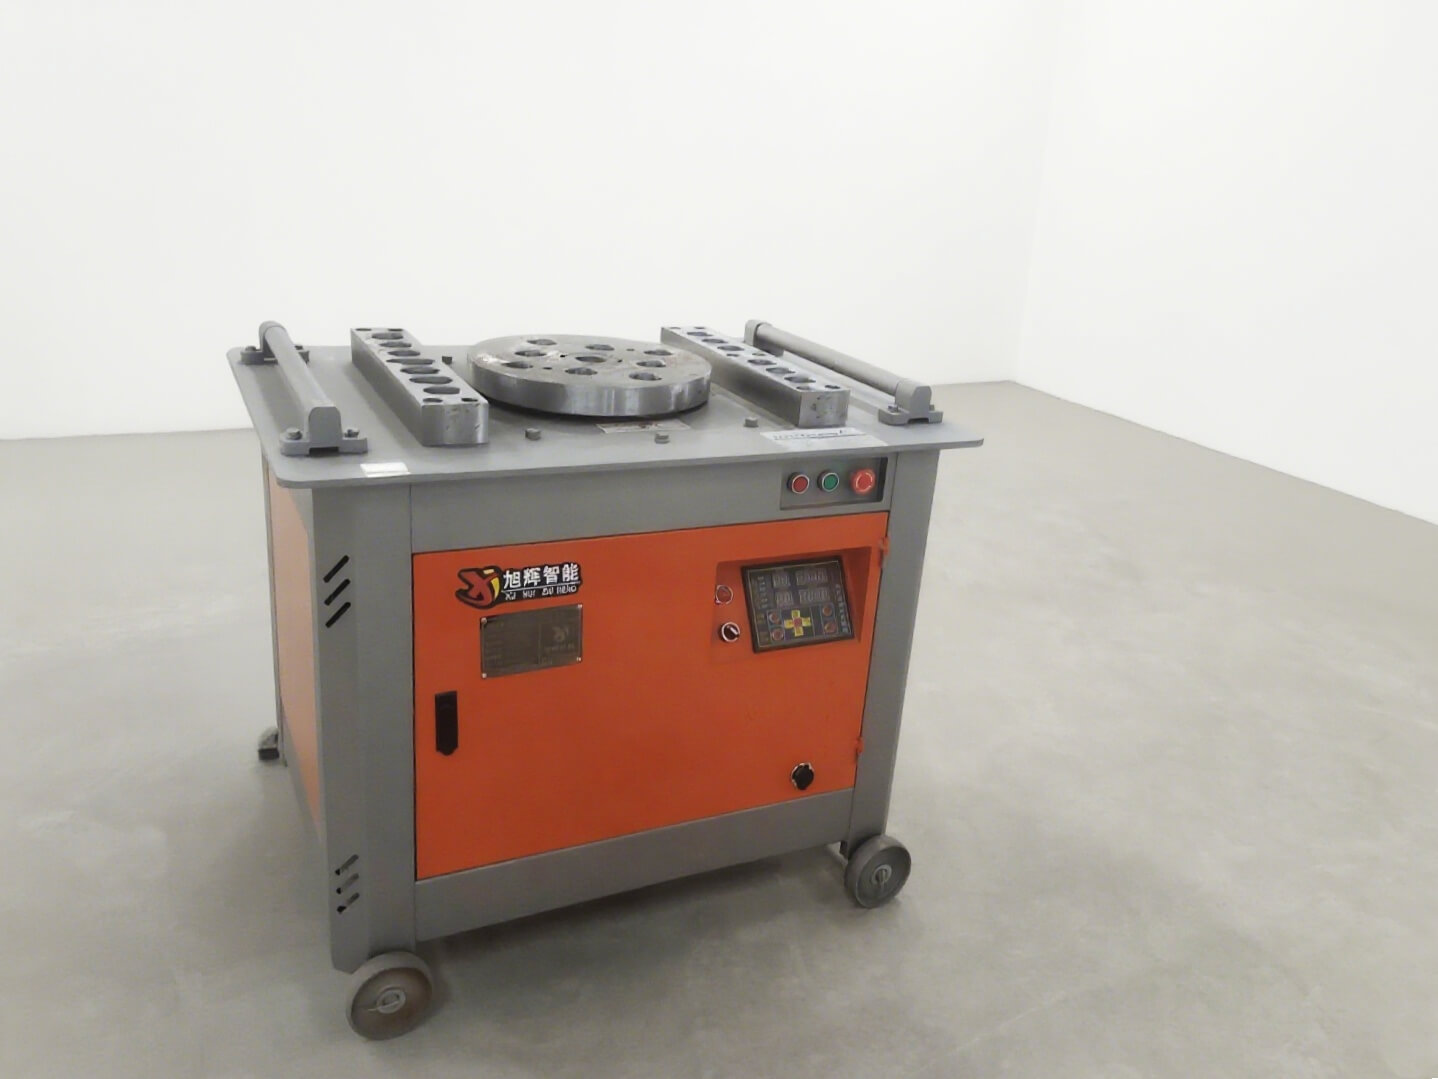
สรุปเนื้อหาทั้งหมดเพื่อเป็นข้อมูลอ้างอิง
CIFI (Shandong) Intelligent Equipment Co., Ltd. แก้ปัญหาการลดทอนความแม่นยำของเครื่องดัดเหล็กเส้น CNC อย่างเป็นระบบผ่านเทคโนโลยีการควบคุมความแม่นยำ STEP3เทคโนโลยีหลักสามประการของการส่งผ่านช่องว่างเป็นศูนย์เซอร์โววงปิดเต็มรูปแบบและการชดเชยอุณหภูมิอัจฉริยะได้ผ่านการตรวจสอบมากกว่า200รายการเช่นรถไฟความเร็วสูงและสนามบินและเวลาเฉลี่ยของความล้มเหลวของอุปกรณ์ (MTBF) มากกว่า8,000ชั่วโมงสำหรับบริษัทแปรรูปเหล็กเส้นที่มีความแม่นยำสูงและมีประสิทธิภาพสูงการเลือกอุปกรณ์ CIFI ไม่เพียงแต่เลือกเครื่องจักรเท่านั้นแต่ยังรวมถึงโซลูชันมาตรฐานที่สมบูรณ์ด้วย
ข้อเสนอแนะในการดำเนินการ: เยี่ยมชมเว็บไซต์อย่างเป็นทางการทันทีwww.xuhuiintelligenttech.comรับ "เอกสารไวท์เปเปอร์เกี่ยวกับการเพิ่มประสิทธิภาพความแม่นยำของเครื่องดัดเหล็กเส้น CNC" หรือติดต่อทีมเทคนิคเพื่อขอรับบริการประเมินโครงการฟรี