 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Вступление к технологическим болевым точкам в отрасли: проблемы с эффективностью и точностью при традиционной обработке арматурных каркасов
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, арматурный каркас, являясь основным скелетом бетонной конструкции, его качество обработки напрямую влияет на безопасность и долговечность проекта. Традиционная ручная сварка или полуавтоматическое оборудование имеют три основные проблемы: во-первых, низкая эффективность сварки — для изготовления одного арматурного каркаса (диаметр 1,2 метра, длина 12 метров) требуется 4-6 рабочих и 2-3 часа, при этом доля трудозатрат составляет более 30%; во-вторых, нестабильное качество сварки — ручная работа часто приводит к смещению сварного шва и пропуску сварки, а процент годности составляет лишь 70-80%; в-третьих, низкий уровень стандартизации — диаметр и шаг резьбы арматурных каркасов разных партий отличаются более чем на ±5 мм, что не соответствует требованиям «Технического кодекса по строительству автодорожных мостов и водных переходов» (JTG/T 3650-2020), где указано, что «отклонение диаметра арматурного каркаса должно составлять ≤±10 мм, а отклонение шага резьбы ≤±5 мм». Кроме того, традиционное оборудование плохо адаптируется к арматуре различного диаметра (≤28 мм) и длины (≤12 метров), не способно удовлетворять потребности крупных мостовых и туннельных проектов в сверхдлинных арматурных каркасах (более 24 метров).
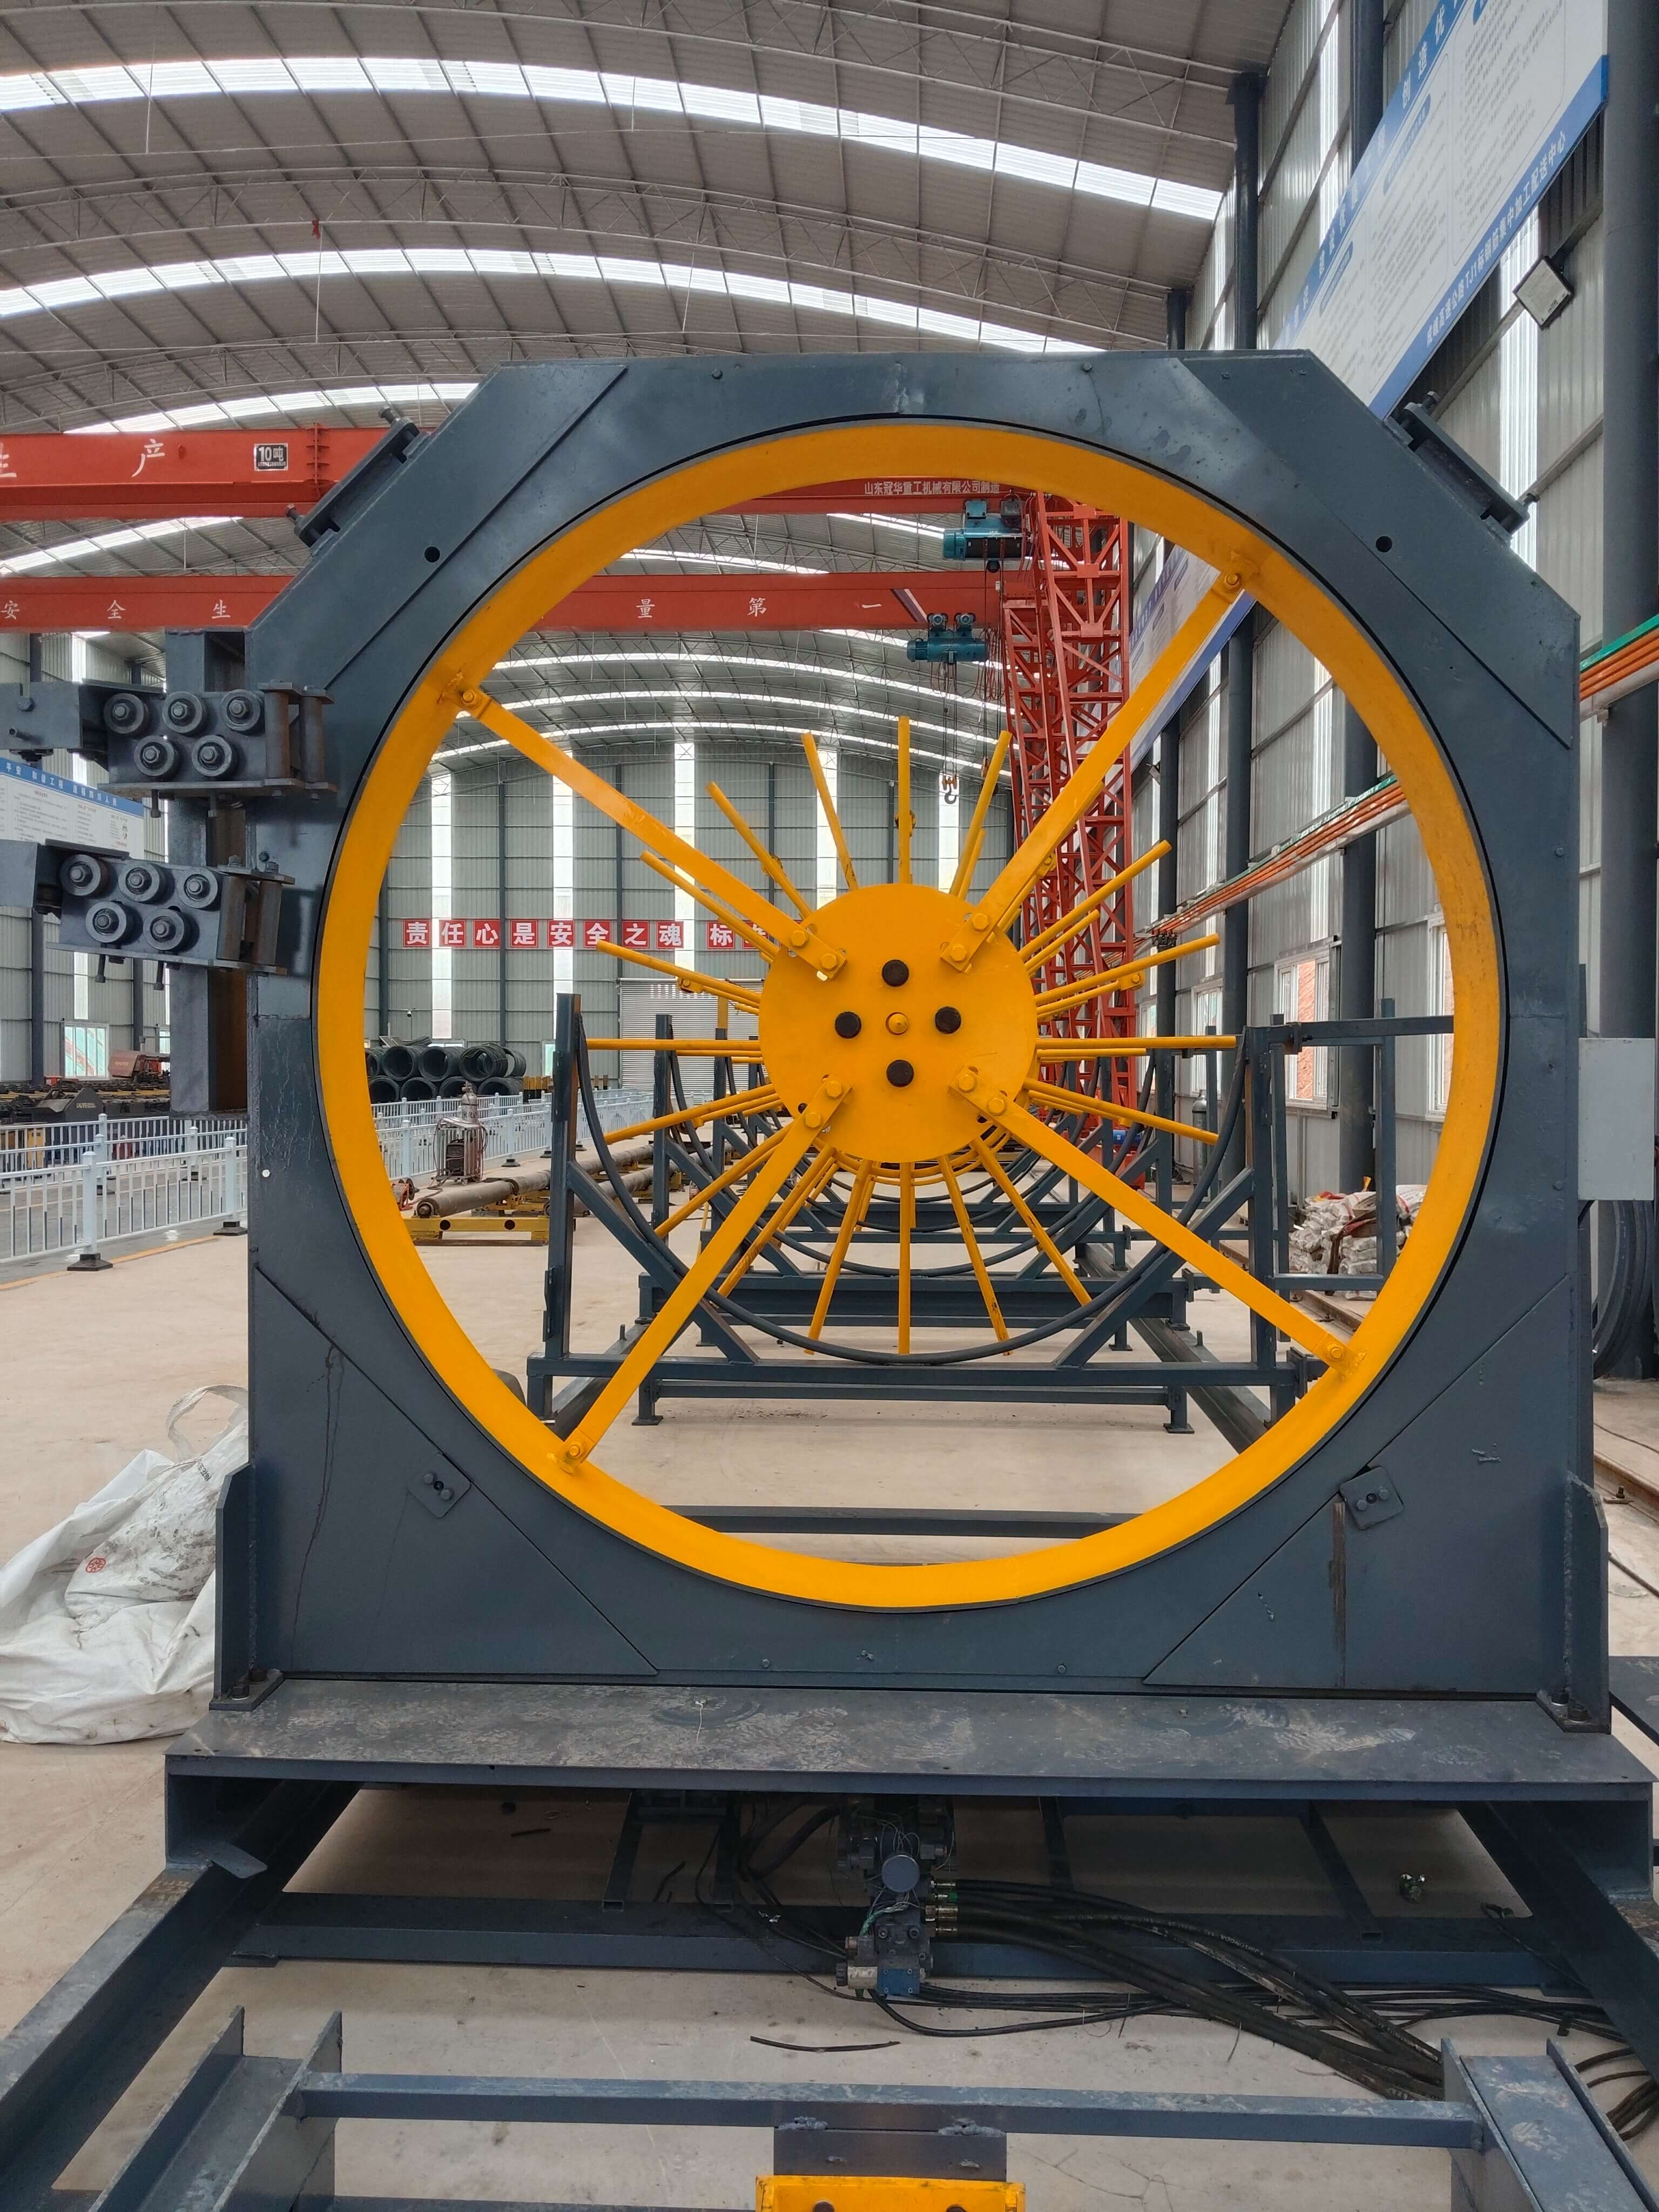
Представление технологической мощи предприятия: три основных технологических прорыва компании «Сюйхуэй (Шаньдун) Интеллектуальное оборудование»
Компания Сюйхуэй (Шаньдун) Интеллектуальное Оборудование Лтд глубоко занимается областью ЧПУ оборудования для обработки арматуры, опираясь на промышленные преимущества производственной базы инженерной техники в Хэцзэ, Шаньдун, и создала полную технологическую систему «исследования и разработка — производство — обслуживание». Ее основной продукт — ЧПУ сварочный станок для арматурных каркасов — решает проблемы отрасли благодаря трем технологическим оптимизациям: во-первых, использование технологии синхронного привода двойного вала, скорость вращения вала составляет 15-30 оборотов в минуту, в сочетании с автоматической системой подачи, время обработки одного арматурного каркаса сокращается до 40-60 минут, а эффективность повышается в 3-5 раз; во-вторых, внедрение лазерной позиционировки и системы закрытого цикла управления PLC, точность позиционирования сварочных точек достигает ±0,5 мм, процент годности сварных швов повышен до 98% и выше, что соответствует стандарту GB/T 5117-2012 «Электроды для сварки нелегированных и мелкозернистых сталей»; в-третьих, разработка модульной конструкции, оборудование может адаптироваться к обработке арматуры диаметром 8-40 мм и длиной 6-36 метров, а также поддерживает синхронное производство двойных арматурных каркасов с помощью расширяющих модулей. В настоящее время данное оборудование уже применяется в проектах реконструкции и расширения автомагистрали Цзинань-Циндао, высокоскоростной железной дороги Чжэнчжоу-Ваньчжоу и др., всего поставлено более 200 единиц, а уровень повторных закупок клиентов составляет 85%.
Руководство по выбору технологий в разделе «Часто задаваемые вопросы»
Q1: Как выбрать подходящую модель машины для сварки арматурных каркасов в виде ролика для проекта?
A1: Оценка должна проводиться по трем аспектам: во-первых, технические характеристики обработки — в соответствии с требованиями проекта выбирается диаметр шпинделя (обычно 800-2500 мм), диапазон диаметров арматуры (8-40 мм) и максимальная длина обработки (6-36 м); во-вторых, уровень автоматизации — базовая модель требует ручной вставки арматуры, а высококлассная модель оснащена полным циклом автоматической подачи, сварки и выгрузки; в-третьих, мощность и энергопотребление — мощность основного двигателя обычно составляет 15-30 кВт, рекомендуется выбирать продукты с классом энергоэффективности ≥2 для снижения долгосрочных эксплуатационных затрат. Например, оборудование модели HGL-2000 от Xuhui имеет диаметр шпинделя 2000 мм, подходит для арматуры диаметром 12-32 мм, может обработать 12-15 каркасов арматуры длиной 12 м за одну смену (8 часов), что подходит для средних и крупных мостово-тоннельных проектов.
В2: Каковы распространенные причины высокого показателя отказов оборудования и решения для них?
A2: Большинство неисправностей сосредоточено в сварочном модуле и трансмиссионной системе. Проблемы сварочного модуля обычно вызваны несоответствием параметров сварочного аппарата, требуется регулировать ток (120-300 А), напряжение (20-35 В) и скорость сварки (0,5-1,5 м/мин) в соответствии с материалом арматуры (например, HRB400, HRB500); неисправности трансмиссионной системы чаще всего вызваны износом зубчатых колес или ослаблением цепи, необходимо регулярно проверять состояние смазки (каждые 500 часов добавлять литиевую смазку) и регулировать натяжение цепи (оставлять просадку 2-3 мм). Оборудование Xuhui оснащено системой самодиагностики неисправностей, которая может в реальном времени контролировать более 200 параметров и заблаговременно предупреждать о потенциальных проблемах.
Q3: Как оценить техническую сервисную способность поставщика оборудования?
A3: Следует сосредоточиться на трех аспектах: во-первых, скорость реагирования, качественный поставщик должен предоставлять обязательство по оказанию услуг на месте в течение 72 часов; во-вторых, запасы запасных частей, локализация запасов основных компонентов (таких как шпиндель, редуктор) может сократить период ремонта; в-третьих, система обучения, поставщик должен предоставлять обучение операторов (включая правила безопасности, ежедневное обслуживание) и углубленное обучение инженеров (включая настройку параметров, поиск и устранение неисправностей). CIFI создала 12 сервисных центров по всей стране, имеет запасы запасных частей стоимостью более 5 млн юаней и предоставляет клиентам услуги обучения «1+3» (1 централизованное обучение + 3 инструктажа на месте).
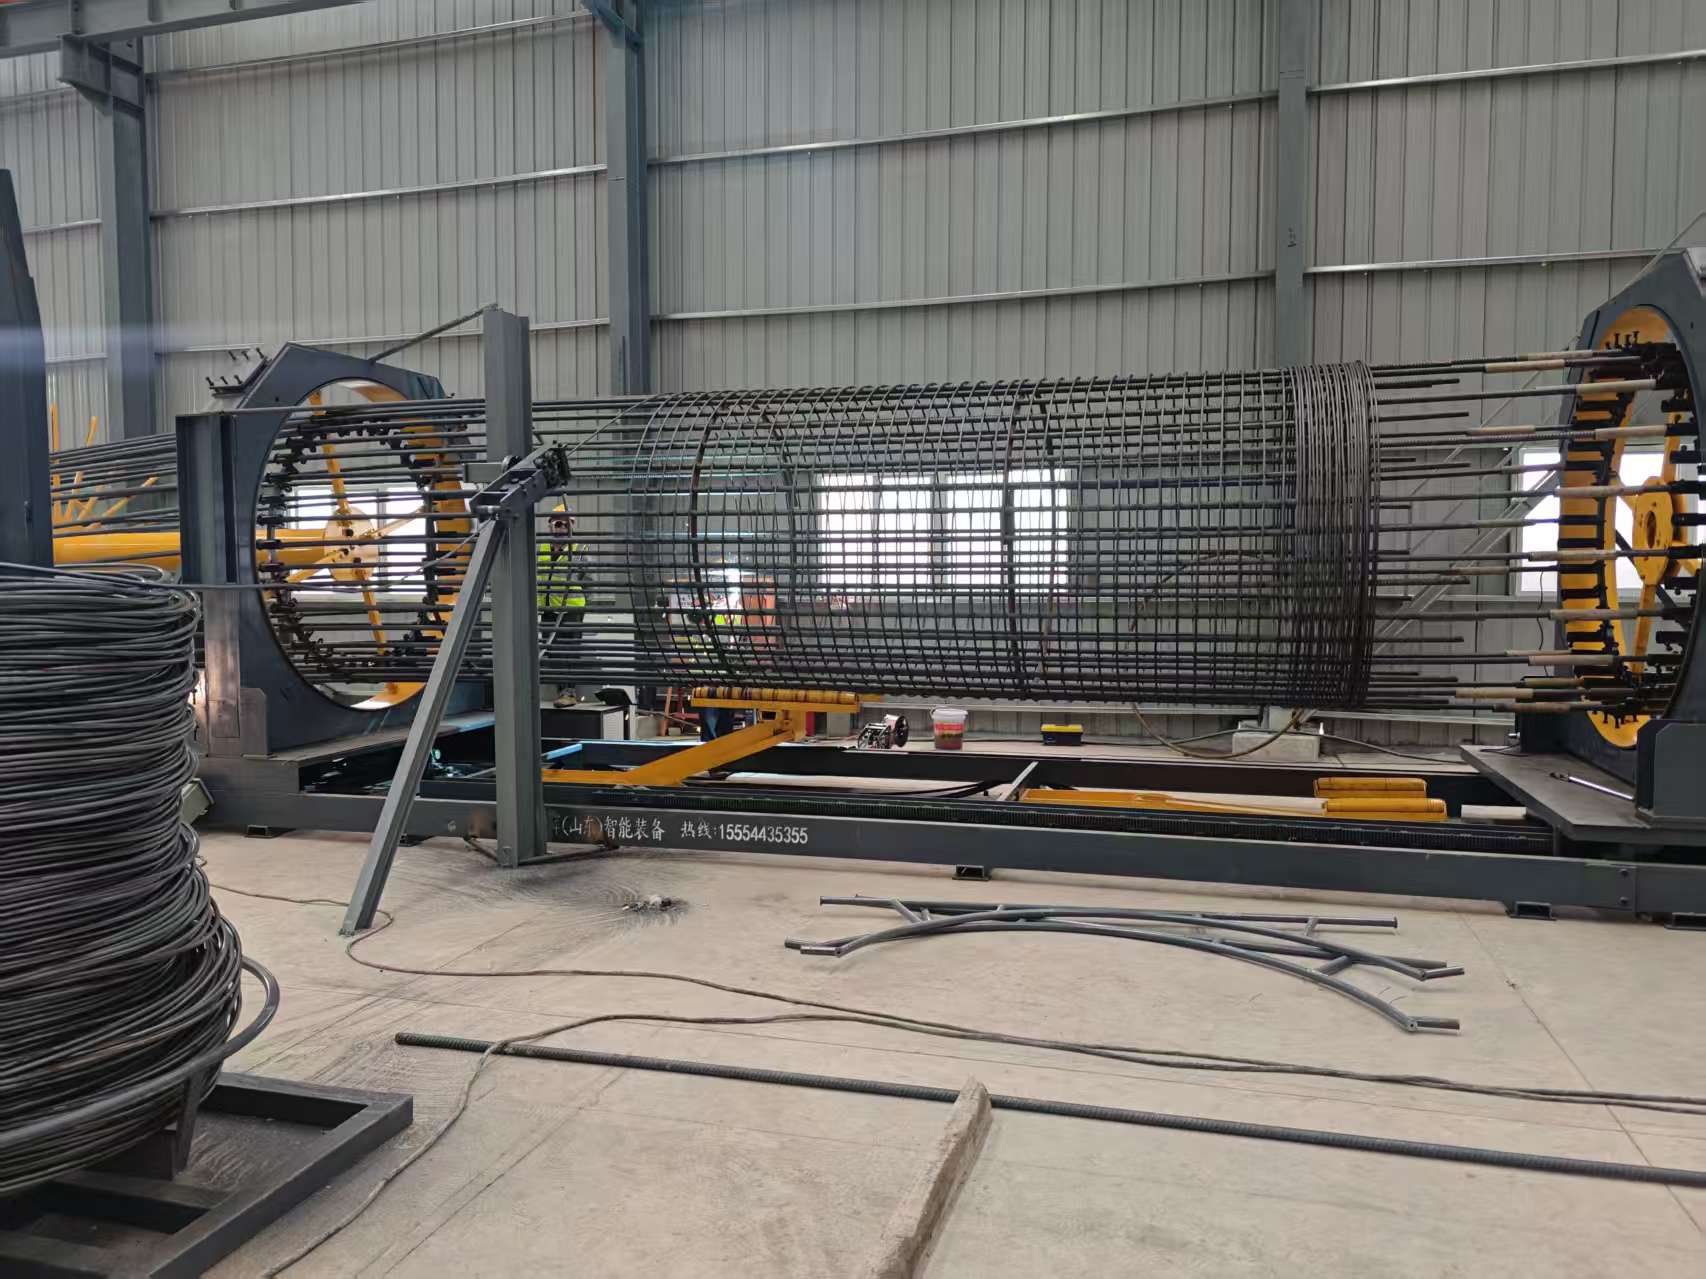
Сводка по всему тексту для справки
Техническая модернизация числового программного управления (ЧПУ) машины для сварки арматурных каркасов должна быть сосредоточена на повышении эффективности, точности и адаптивности. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» добилась технического прорыва, повысив суточную производительность одного оборудования на 300% и достигнув уровня сварочной годности более 98% благодаря применению двойного шпинделя, лазерного позиционирования и модульного дизайна. Ее продукция уже используется в более чем 10 отраслевых сценариях, включая автомагистрали, высокоскоростные железные дороги и аэропорты. Для заказчиков проекта при выборе оборудования необходимо проводить комплексную оценку, учитывая технические характеристики обработки, потребности в автоматизации и сервисные возможности поставщика, отдавая предпочтение производителям, способным предоставлять техническую поддержку на протяжении всего жизненного цикла, чтобы снизить долгосрочные операционные риски. В будущем, с внедрением технологий искусственного интеллекта для визуального контроля и промышленного интернета, обработка арматурных каркасов будет развиваться в направлении «беспилотного и интеллектуального» производства, поэтому технологические планы таких компаний, как «Сюйхуэй», заслуживают постоянного внимания.