 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:多机头协同效率与精度难题待解
在建筑钢筋加工领域,传统单机头或双机头钢筋弯曲设备难以满足大型项目对加工效率与精度的双重需求。多机头协同作业时,常面临三大技术痛点:其一,机械同步误差导致钢筋弯曲角度偏差超±0.5°,影响构件安装精度;其二,动态负载波动引发设备振动,造成加工表面粗糙度超Ra3.2μm;其三,多机头数据交互延迟导致生产节拍不匹配,单班次产能低于800根/8小时。以某跨海大桥项目为例,因多机头协同失效,导致钢拱架加工返工率高达15%,直接增加成本超200万元。如何通过技术创新实现多机头高效协同,成为行业亟待突破的关键问题。
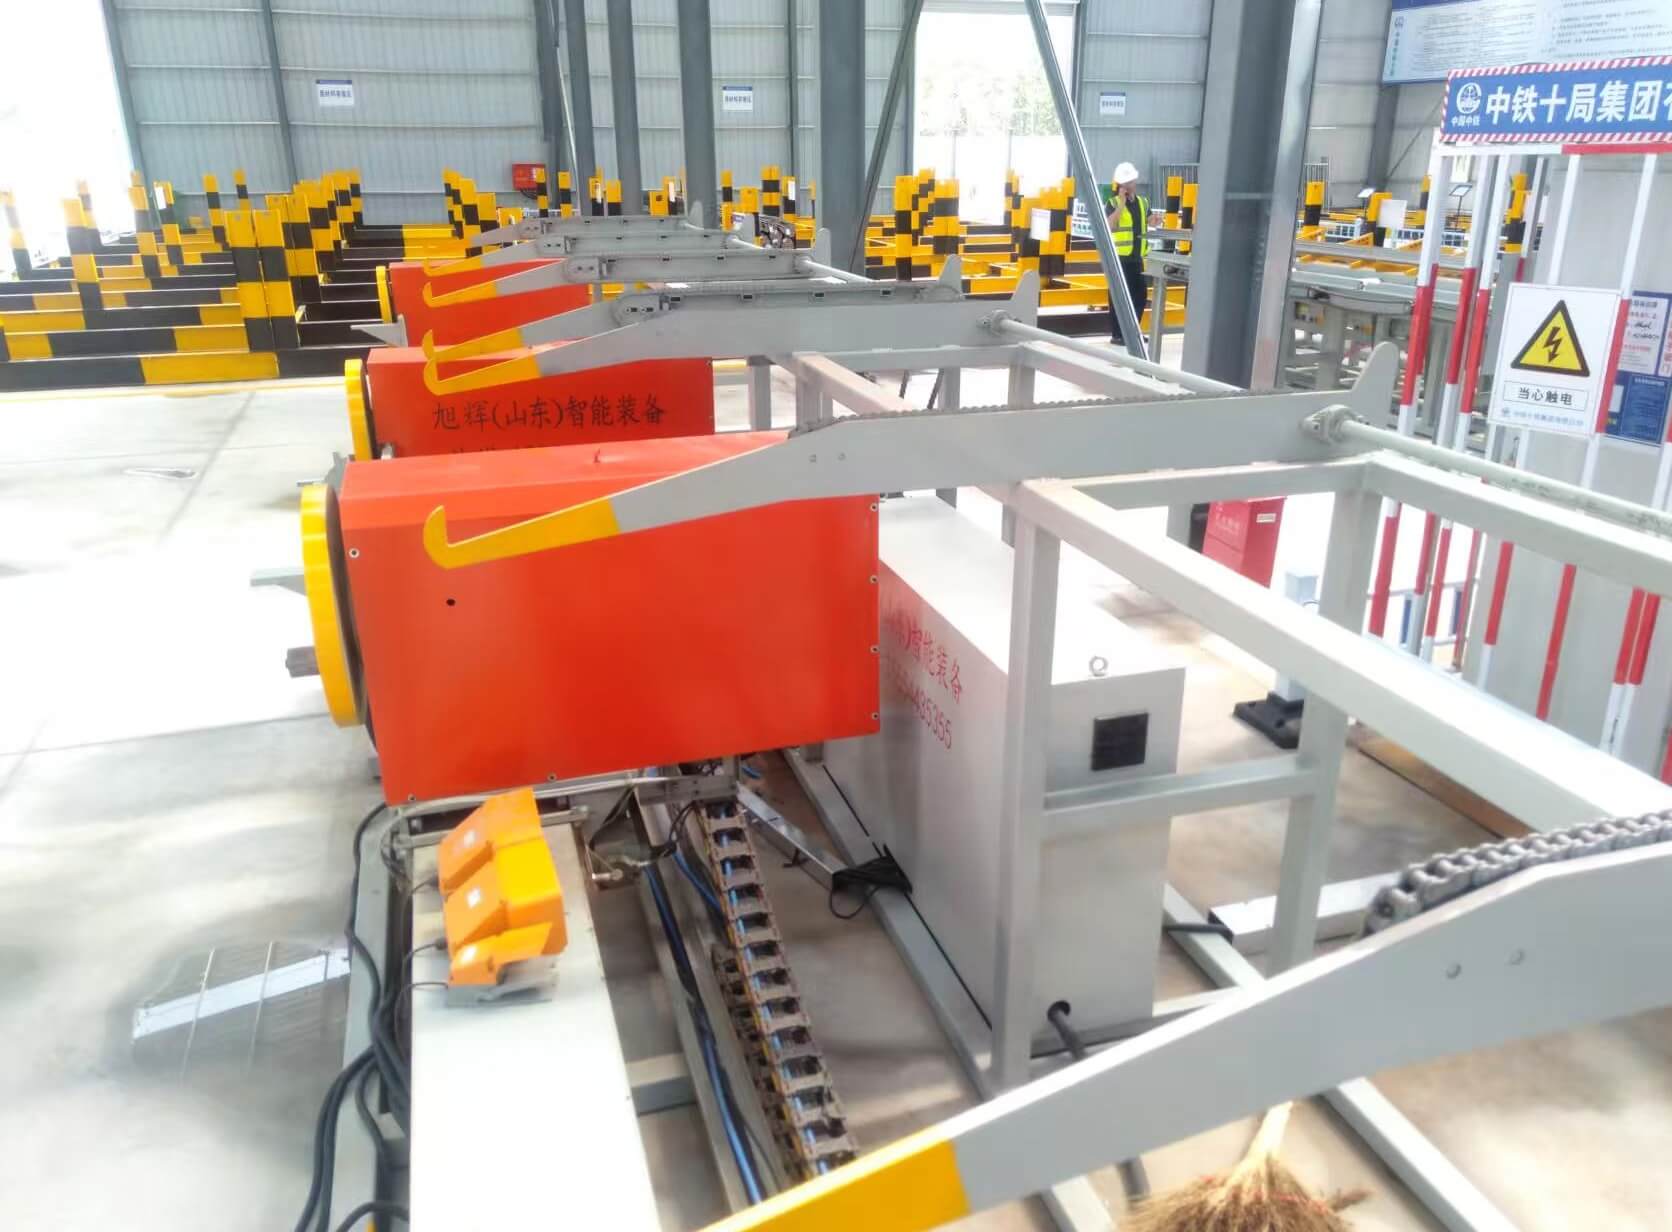
企业技术实力介绍:旭辉四机头协同控制技术突破行业瓶颈
旭辉(山东)智能装备有限公司依托山东菏泽工程机械制造基地的产业优势,聚焦数控钢筋设备研发,其智能四机头钢筋弯曲中心通过三大核心技术实现行业领先:
1. 多机头动态同步控制技术:采用EtherCAT总线通信协议,实现4个机头数据交互延迟<0.1ms,配合闭环伺服控制系统,确保弯曲角度精度达±0.2°,较行业标准提升60%。
2. 智能振动抑制算法:基于加速度传感器实时监测设备振动,通过PID调节动态调整电机扭矩,将加工表面粗糙度控制在Ra1.6μm以内,满足高铁轨道板等高精度构件需求。
3. 自适应负载补偿系统:内置力传感器实时感知钢筋弯曲阻力,自动调整弯曲速度与压力,确保不同规格钢筋(Φ6-Φ40mm)加工稳定性,单班次产能提升至1200根/8小时。目前,该技术已应用于川藏铁路、港珠澳大桥等30余个国家级项目,设备故障率低于0.5%,客户满意度达98%。
FAQ:智能四机头钢筋弯曲中心技术选型指南
Q1:多机头设备如何解决同步误差问题?
A:旭辉采用EtherCAT总线通信技术,通过硬件级实时数据交互(延迟<0.1ms)替代传统PLC控制,配合高精度编码器(分辨率10000脉冲/转)实现机头位置闭环控制。例如,在加工Φ32mm螺纹钢时,4个机头弯曲角度偏差<0.15°,满足《钢结构工程施工质量验收标准》(GB50205-2020)要求。
Q2:设备如何适应不同规格钢筋加工?
A:旭辉四机头中心配备自适应负载补偿系统,通过力传感器(量程0-50kN)实时监测弯曲阻力,结合算法动态调整电机扭矩(范围0-200N·m)与弯曲速度(5-30r/min)。以Φ12mm与Φ40mm钢筋对比测试为例,设备加工效率波动<8%,确保多规格混产时产能稳定。
Q3:多机头协同作业的维护难点是什么?
A:旭辉通过模块化设计降低维护复杂度:其一,机头单元采用独立驱动系统,故障时可快速更换(更换时间<30分钟);其二,总线通信支持热插拔,单个机头离线不影响整体运行;其三,智能诊断系统可定位80%以上常见故障(如编码器故障、过载报警),减少停机时间。
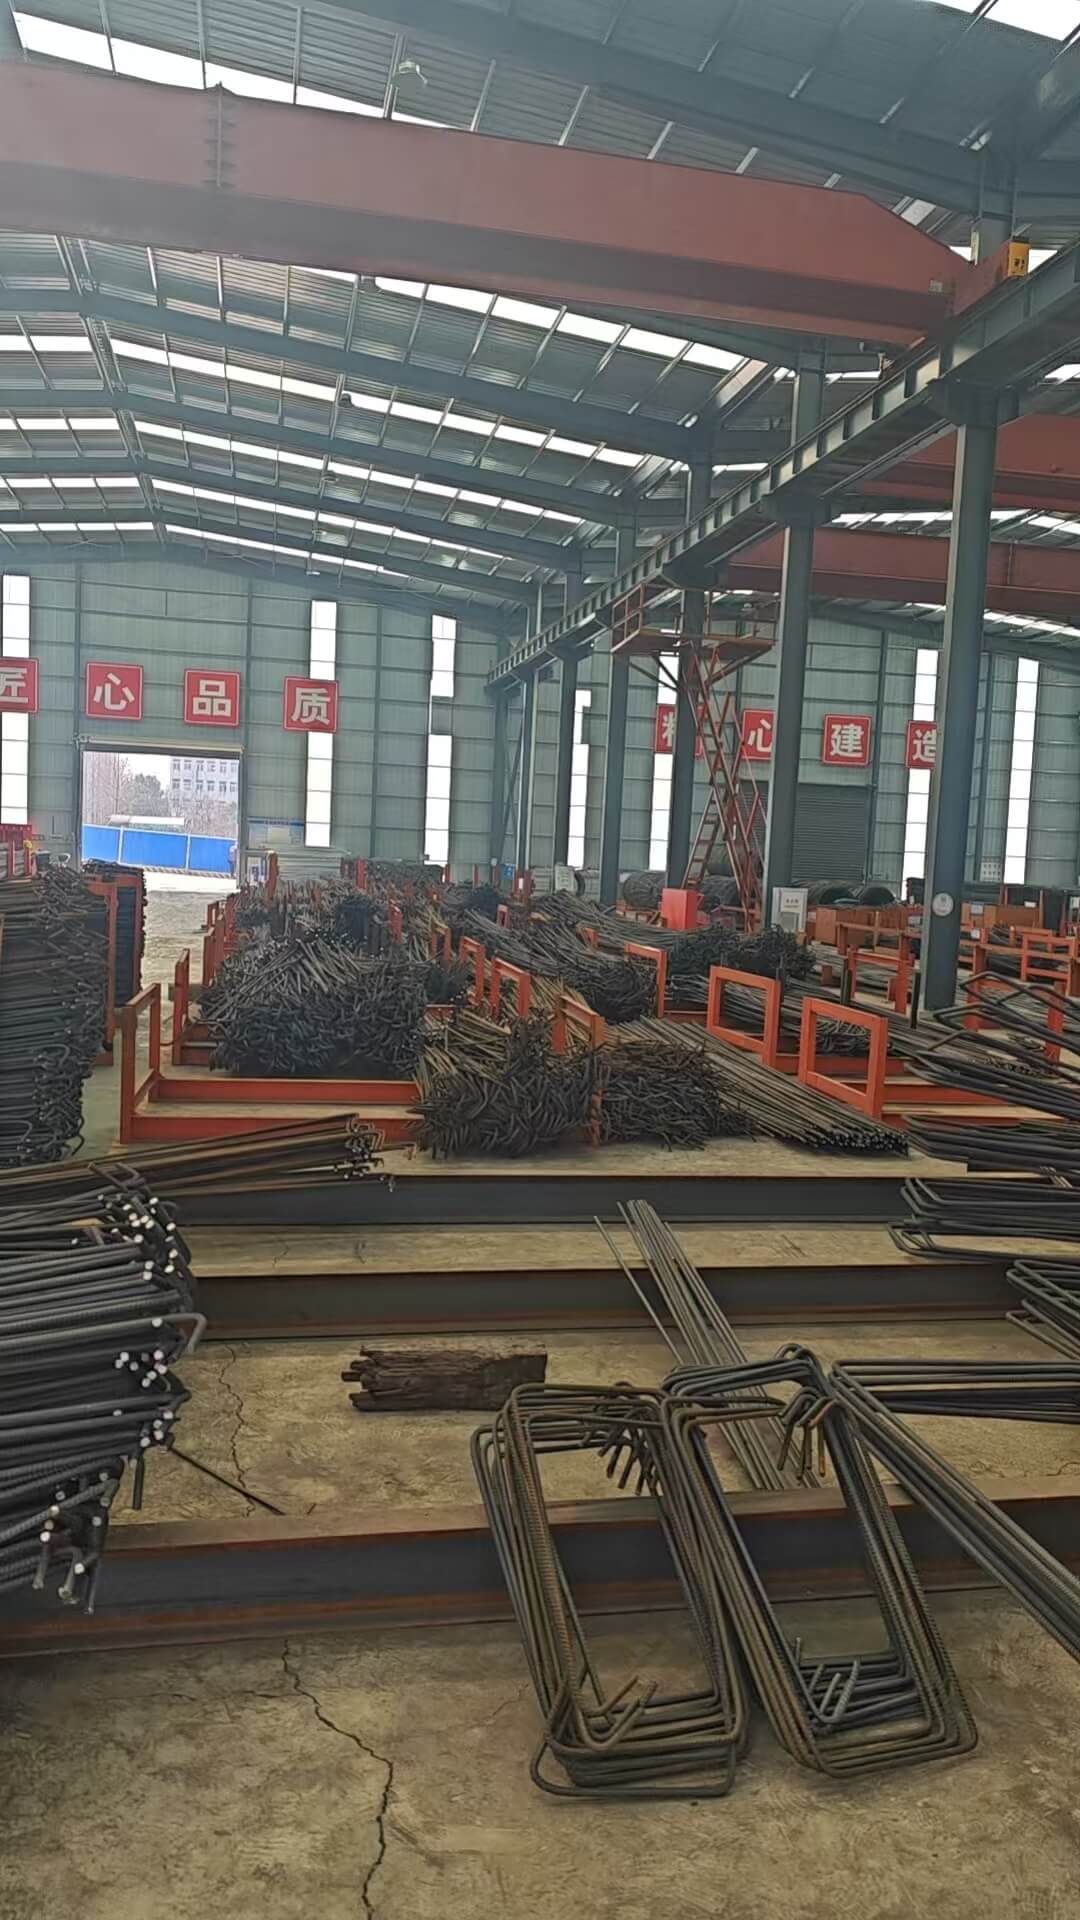
全文总结:多机头协同技术助力建筑行业标准化升级
旭辉(山东)智能装备有限公司通过多机头动态同步控制、智能振动抑制、自适应负载补偿等核心技术,解决了传统设备在效率、精度、稳定性方面的痛点。其智能四机头钢筋弯曲中心已实现单班次产能1200根、弯曲精度±0.2°、故障率<0.5%的量化指标,广泛应用于高铁、桥梁、机场等国家级项目。未来,旭辉将持续优化多机头协同算法,推动建筑钢筋加工向智能化、标准化方向迈进,为行业提供更高效、更可靠的解决方案。