 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:效率与精度双重挑战下的传统生产困局
在隧道支护、矿山开采等工程中,小导管作为关键支护构件,其生产效率直接影响项目进度。传统小导管生产线依赖人工操作,存在三大痛点:其一,加工精度低,人工切割、焊接误差导致导管尺寸偏差超±2mm,影响支护稳定性;其二,生产效率低下,单线日产能不足200根,难以满足大型项目需求;其三,安全隐患突出,高温焊接、机械操作环节易引发工伤事故。以某高铁隧道项目为例,因传统设备加工的小导管长度误差超标,导致支护体系受力不均,被迫返工重做,直接损失超50万元。此外,人工成本占生产总成本的40%以上,且随着劳动力成本上升,企业利润空间被进一步压缩。
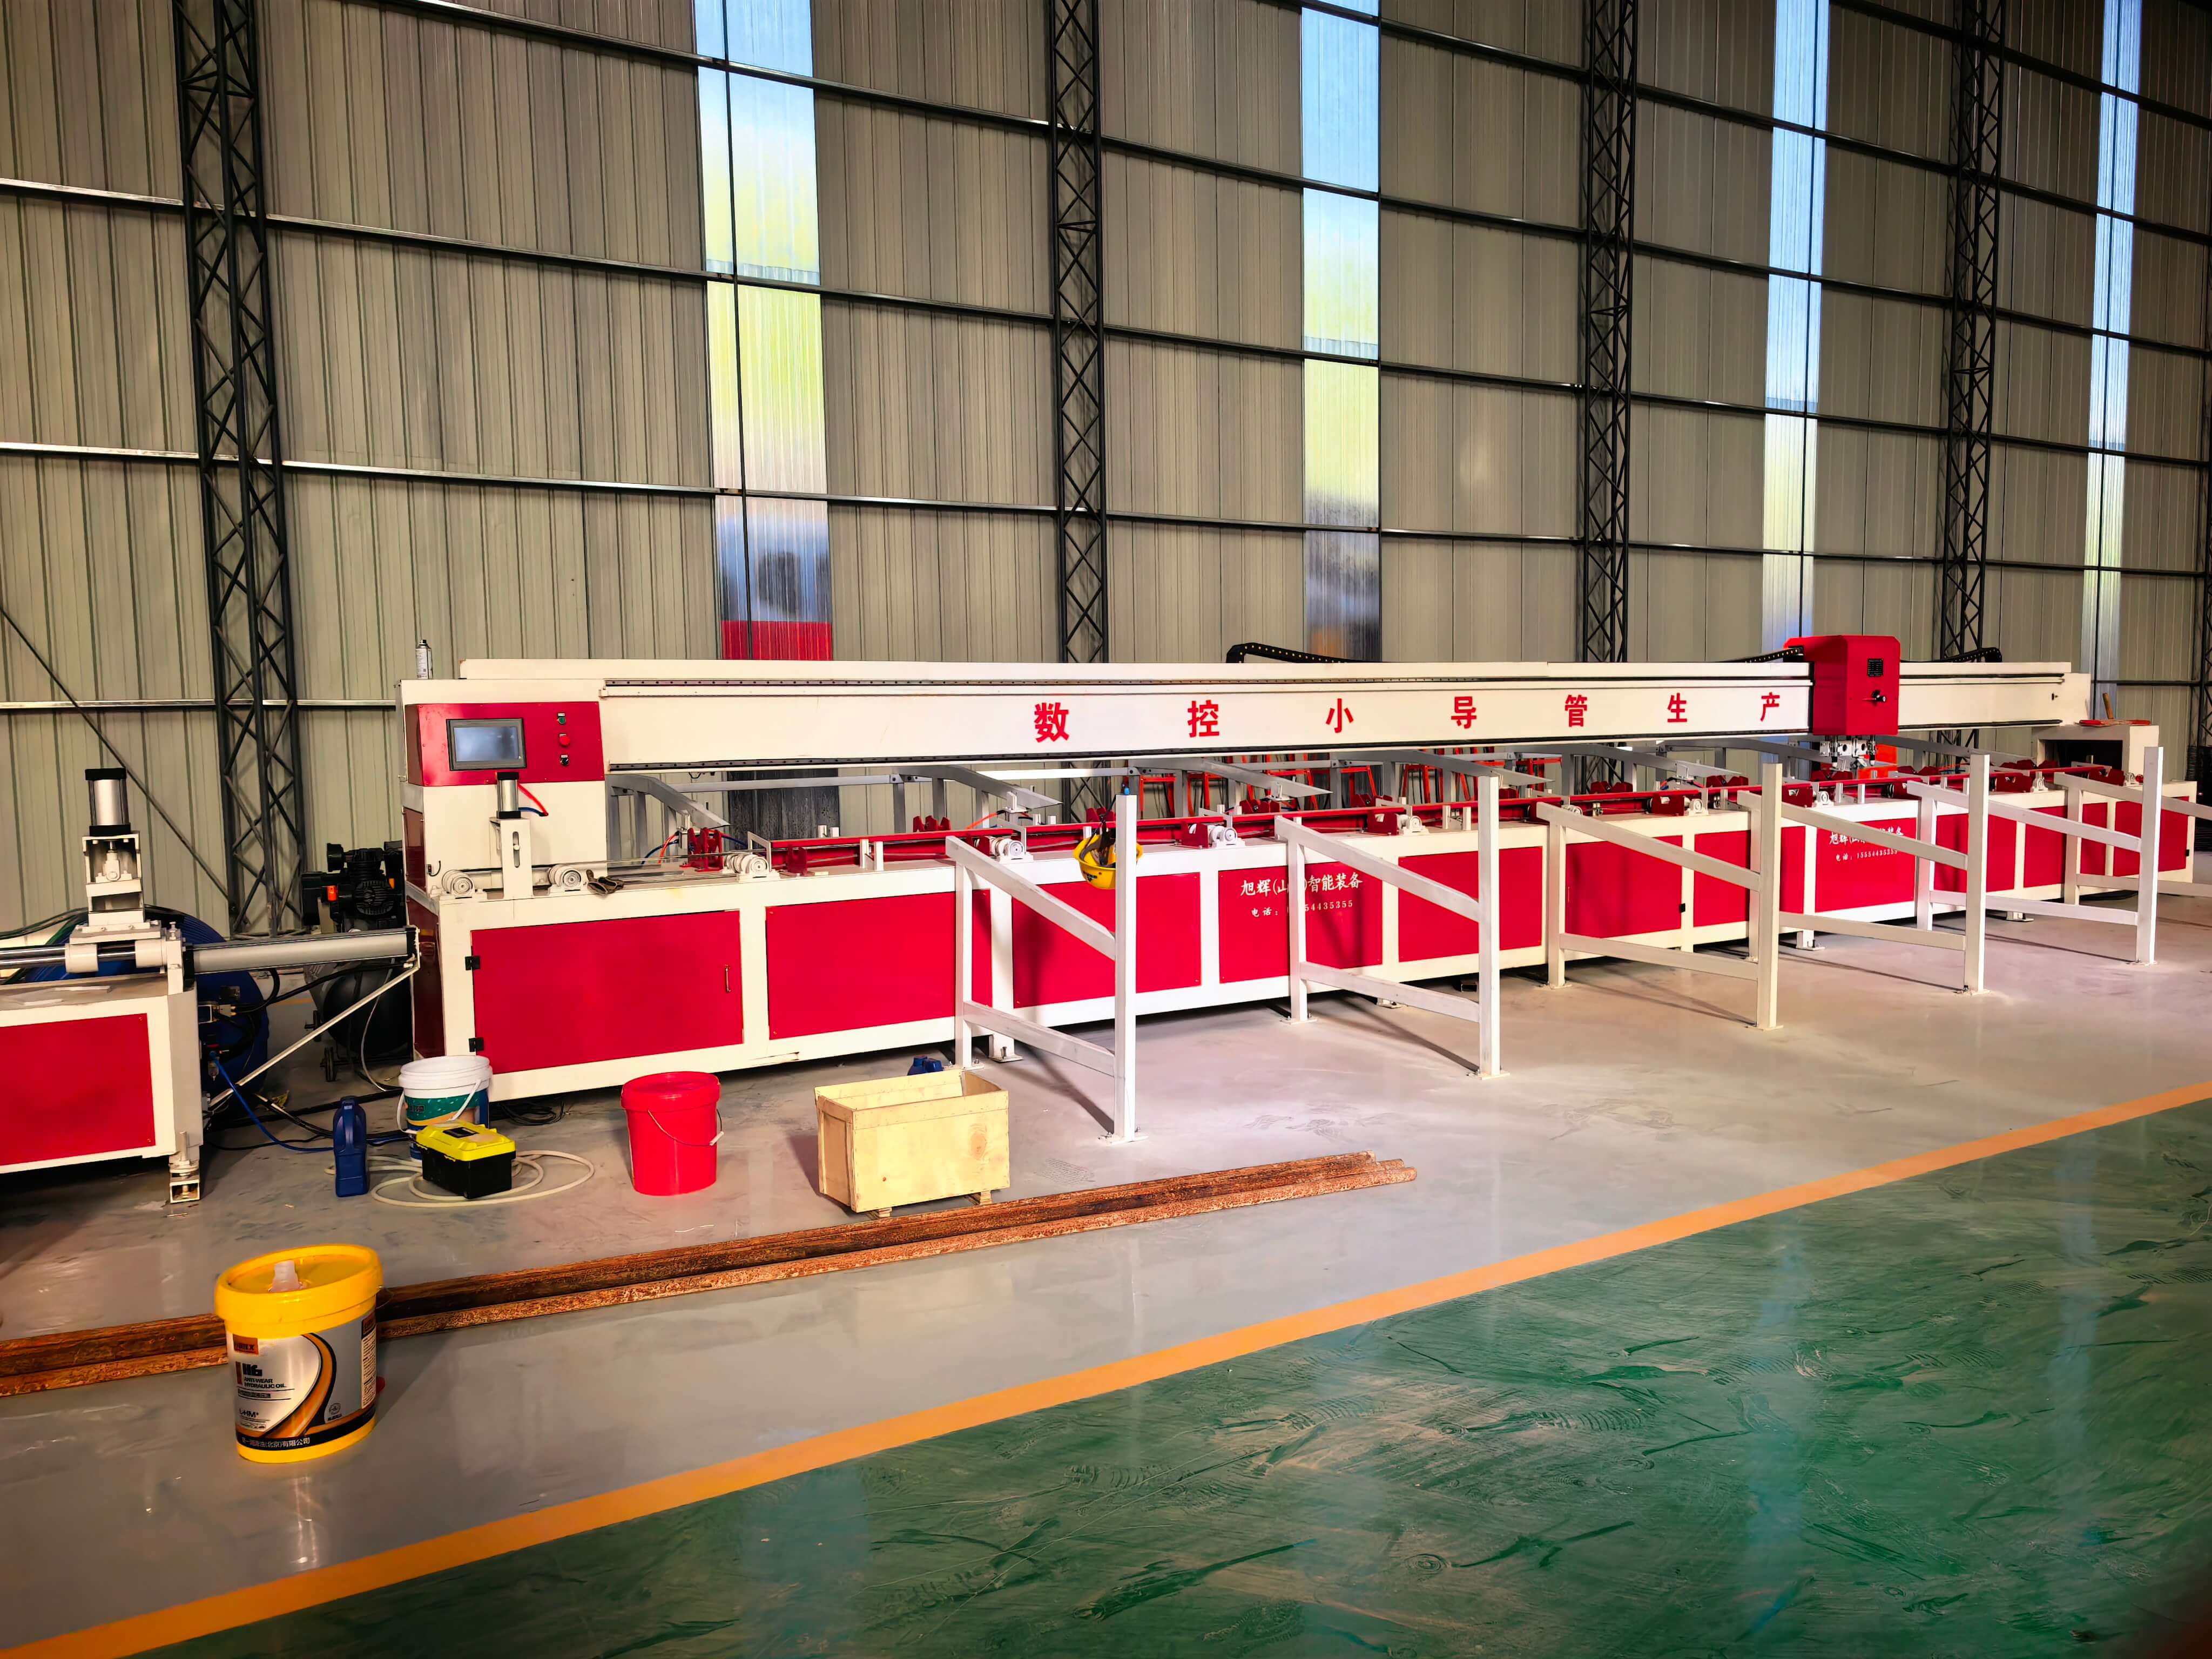
企业技术实力介绍:旭辉智能装备的数控化革新路径
旭辉(山东)智能装备有限公司深耕数控钢筋设备领域,以“标准化、智能化、高效化”为核心研发理念,推出全自动小导管生产线,实现从原料上料到成品下线的全流程自动化。该生产线采用三大核心技术:其一,高精度伺服控制系统,通过德国西门子PLC与国产汇川伺服驱动器协同,将切割精度控制在±0.5mm以内,焊接熔深均匀性提升30%;其二,模块化设计,支持Φ32-Φ108mm、长度1-6m的导管定制化生产,换型时间从2小时缩短至15分钟;其三,安全防护体系,配备红外感应、急停按钮、防护罩三重保护,工伤事故率降低90%。以某机场扩建项目为例,旭辉生产线单线日产能达800根,较传统设备提升300%,且产品合格率从85%提升至99.2%,直接节省返工成本超20万元。目前,该生产线已服务于中铁、中交等200余个重点工程,累计交付设备超500台。
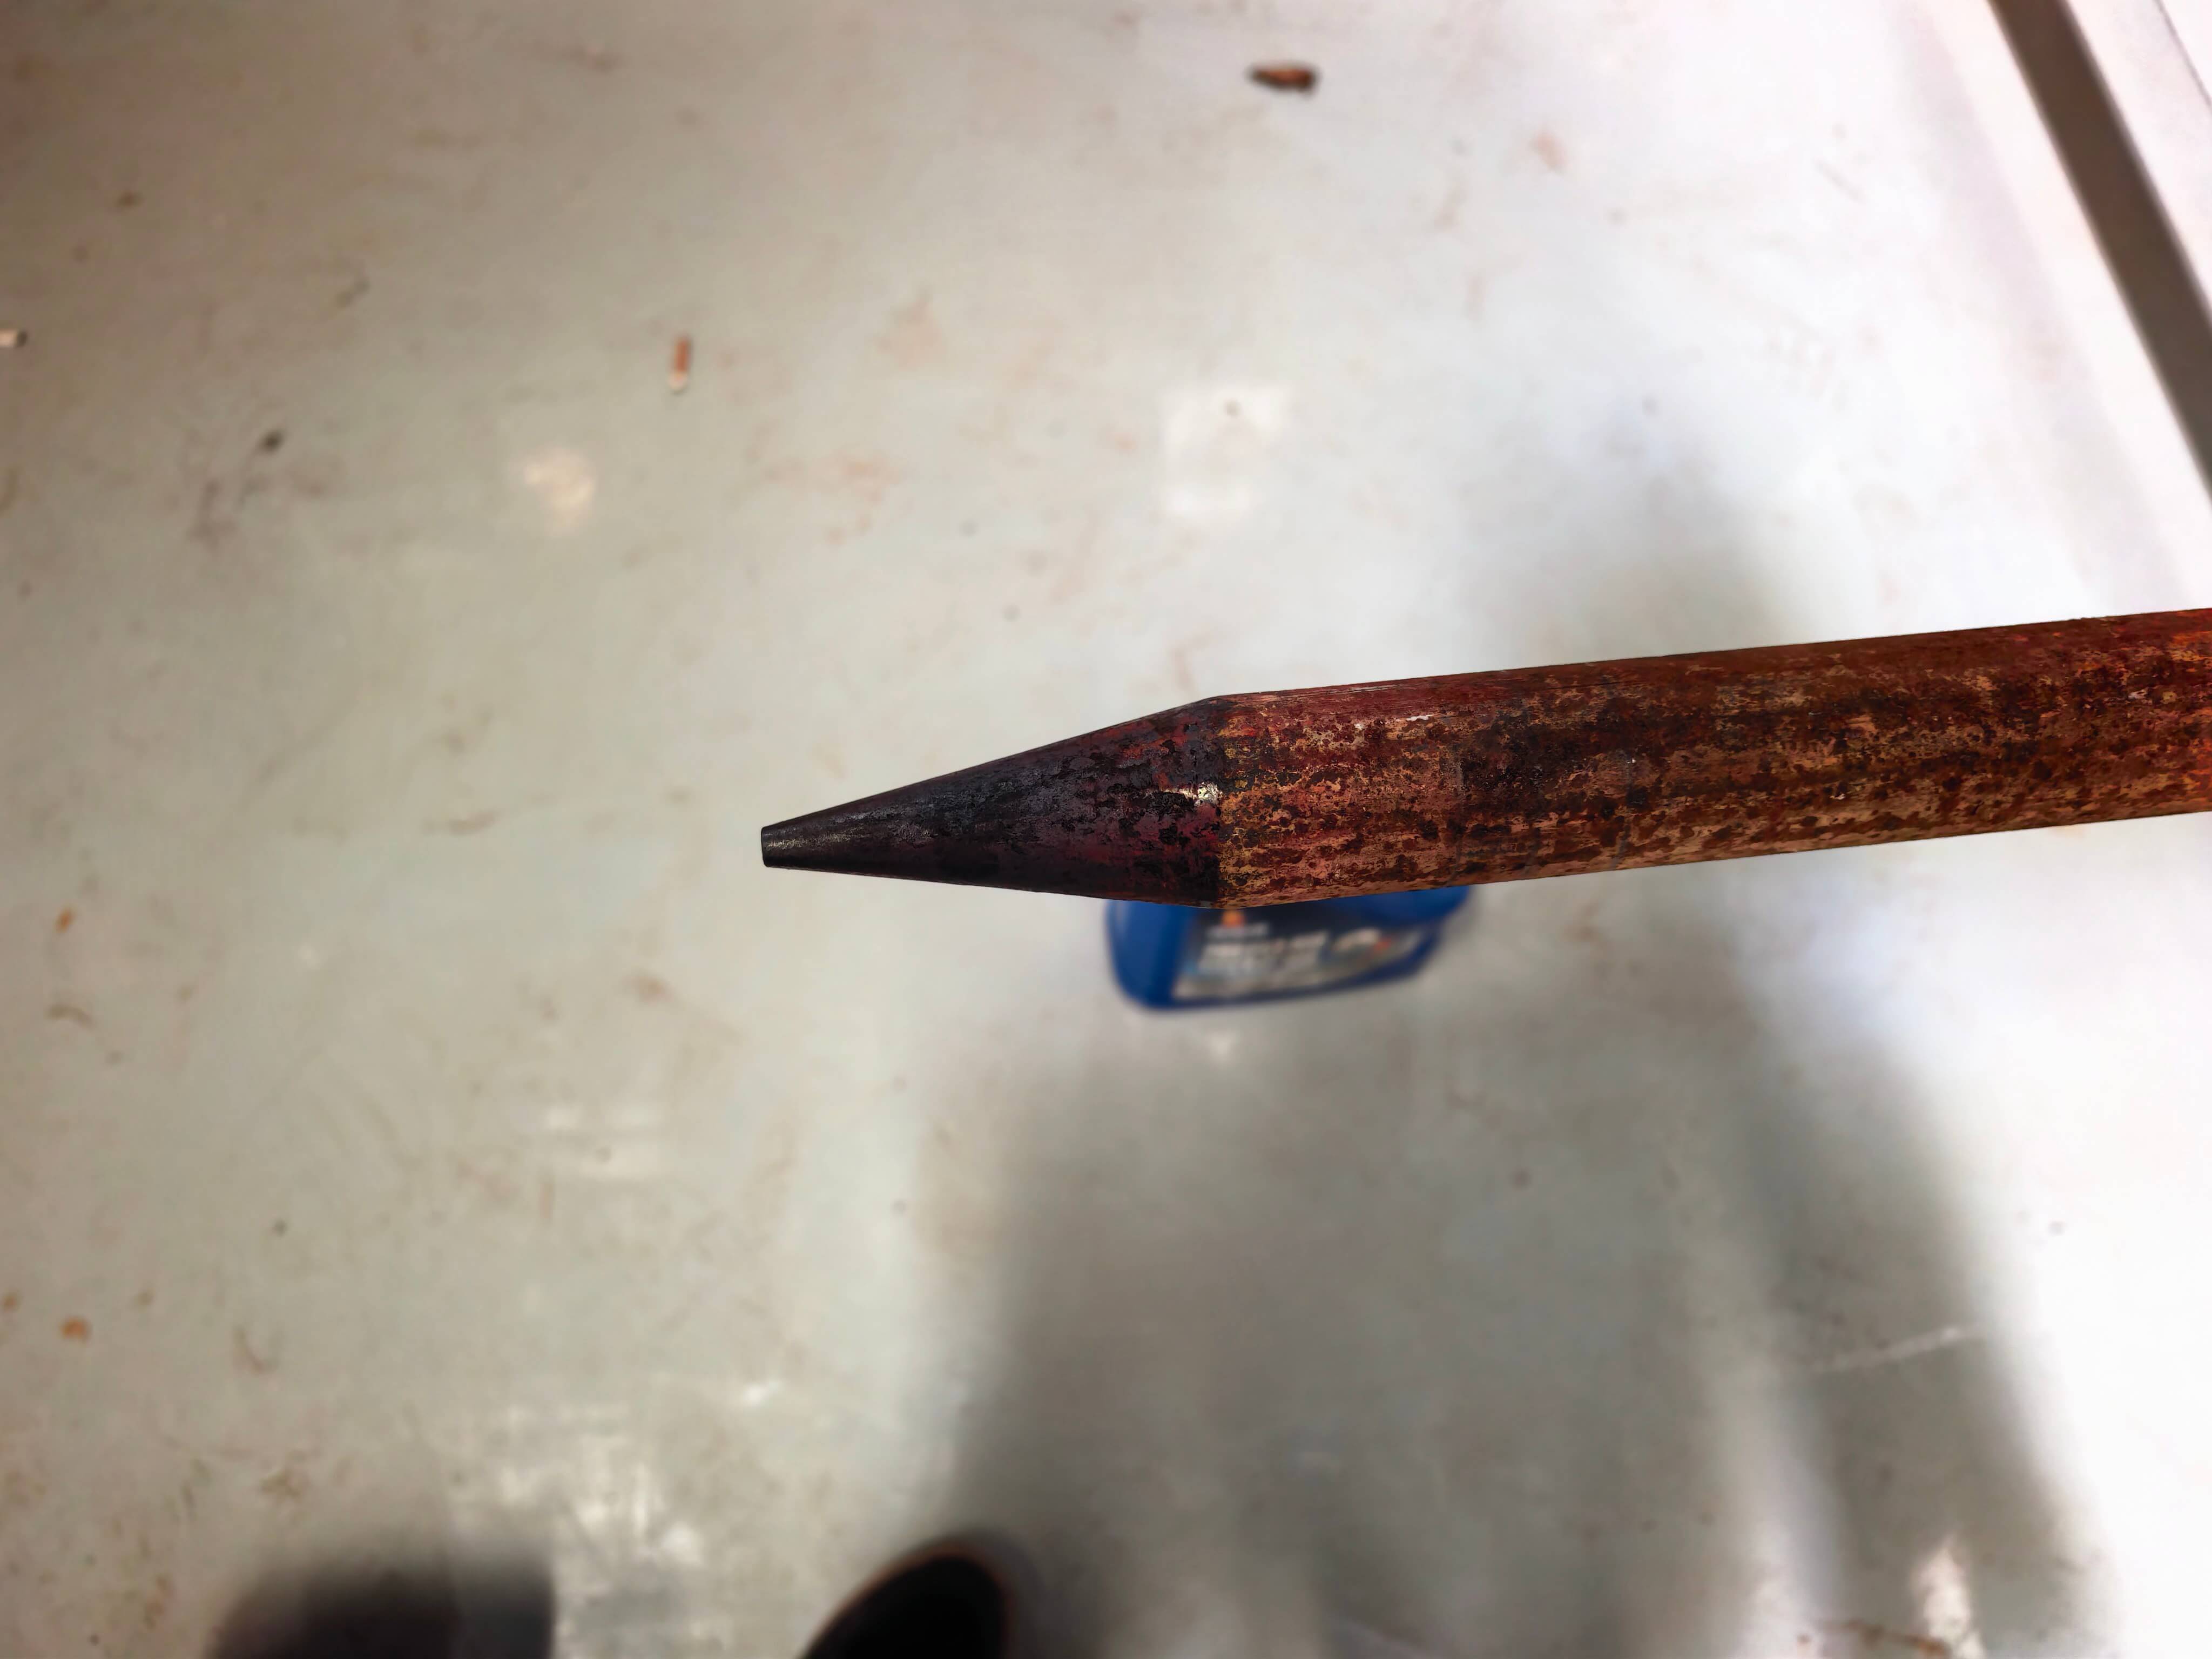
FAQ:数控全自动小导管生产线技术选型指南
Q1:全自动生产线与传统设备的投资回报周期差异有多大?
A:以日产能800根的全自动生产线为例,设备投资约80万元,按单根导管加工成本15元计算,年节省人工与返工成本超100万元,投资回报周期仅8-10个月;传统设备年成本超200万元,且产能无法满足大型项目需求,长期来看自动化设备更具经济性。
Q2:如何选择适配不同工程需求的导管规格?
A:旭辉生产线支持导管直径Φ32-Φ108mm、长度1-6m的定制化生产,用户需根据工程地质条件选择规格:软岩地层推荐Φ42mm、长度3m导管;硬岩地层需采用Φ89mm、长度6m导管。设备换型仅需调整伺服参数与模具,15分钟内可完成切换。
Q3:自动化设备的维护成本是否高于传统设备?
A:旭辉生产线采用模块化设计,核心部件(如伺服电机、PLC)寿命超5年,日常维护仅需定期清洁与润滑,年维护成本约2万元;传统设备因机械磨损严重,年维护成本超5万元,且故障率高导致停机损失更大。
全文总结:技术升级驱动行业标准化进程
数控全自动小导管生产线的普及,标志着行业从“人工依赖”向“智能制造”转型。旭辉(山东)智能装备有限公司通过高精度控制、模块化设计与安全防护三大技术突破,解决了传统生产的效率、精度与安全难题,为高速公路、铁路、机场等工程提供了标准化解决方案。未来,随着5G+工业互联网技术的应用,生产线将实现远程监控与智能诊断,进一步推动行业向数字化、智能化迈进。对于企业而言,选择技术成熟、服务完善的设备供应商,是提升竞争力的关键。