 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:传统加工的精度与效率困局
在高速公路、高速铁路等大型基建项目中,钢筋加工的精度与效率直接影响工程质量和进度。传统钢筋锯切、套丝、打磨工艺依赖人工操作,存在三大核心痛点:其一,加工精度不足,锯切长度误差常达±3mm以上,套丝牙型不完整率超15%,导致钢筋连接强度不达标;其二,效率低下,单根钢筋加工需分3道工序完成,人工操作耗时约5分钟/根,且设备切换频繁,产能瓶颈明显;其三,质量稳定性差,人工打磨易造成端面不平整,影响后续焊接质量。某大型桥隧项目曾因钢筋套丝不合格导致返工,延误工期20天,直接经济损失超百万元。如何通过技术升级实现加工精度、效率与稳定性的同步提升,成为行业亟待解决的难题。
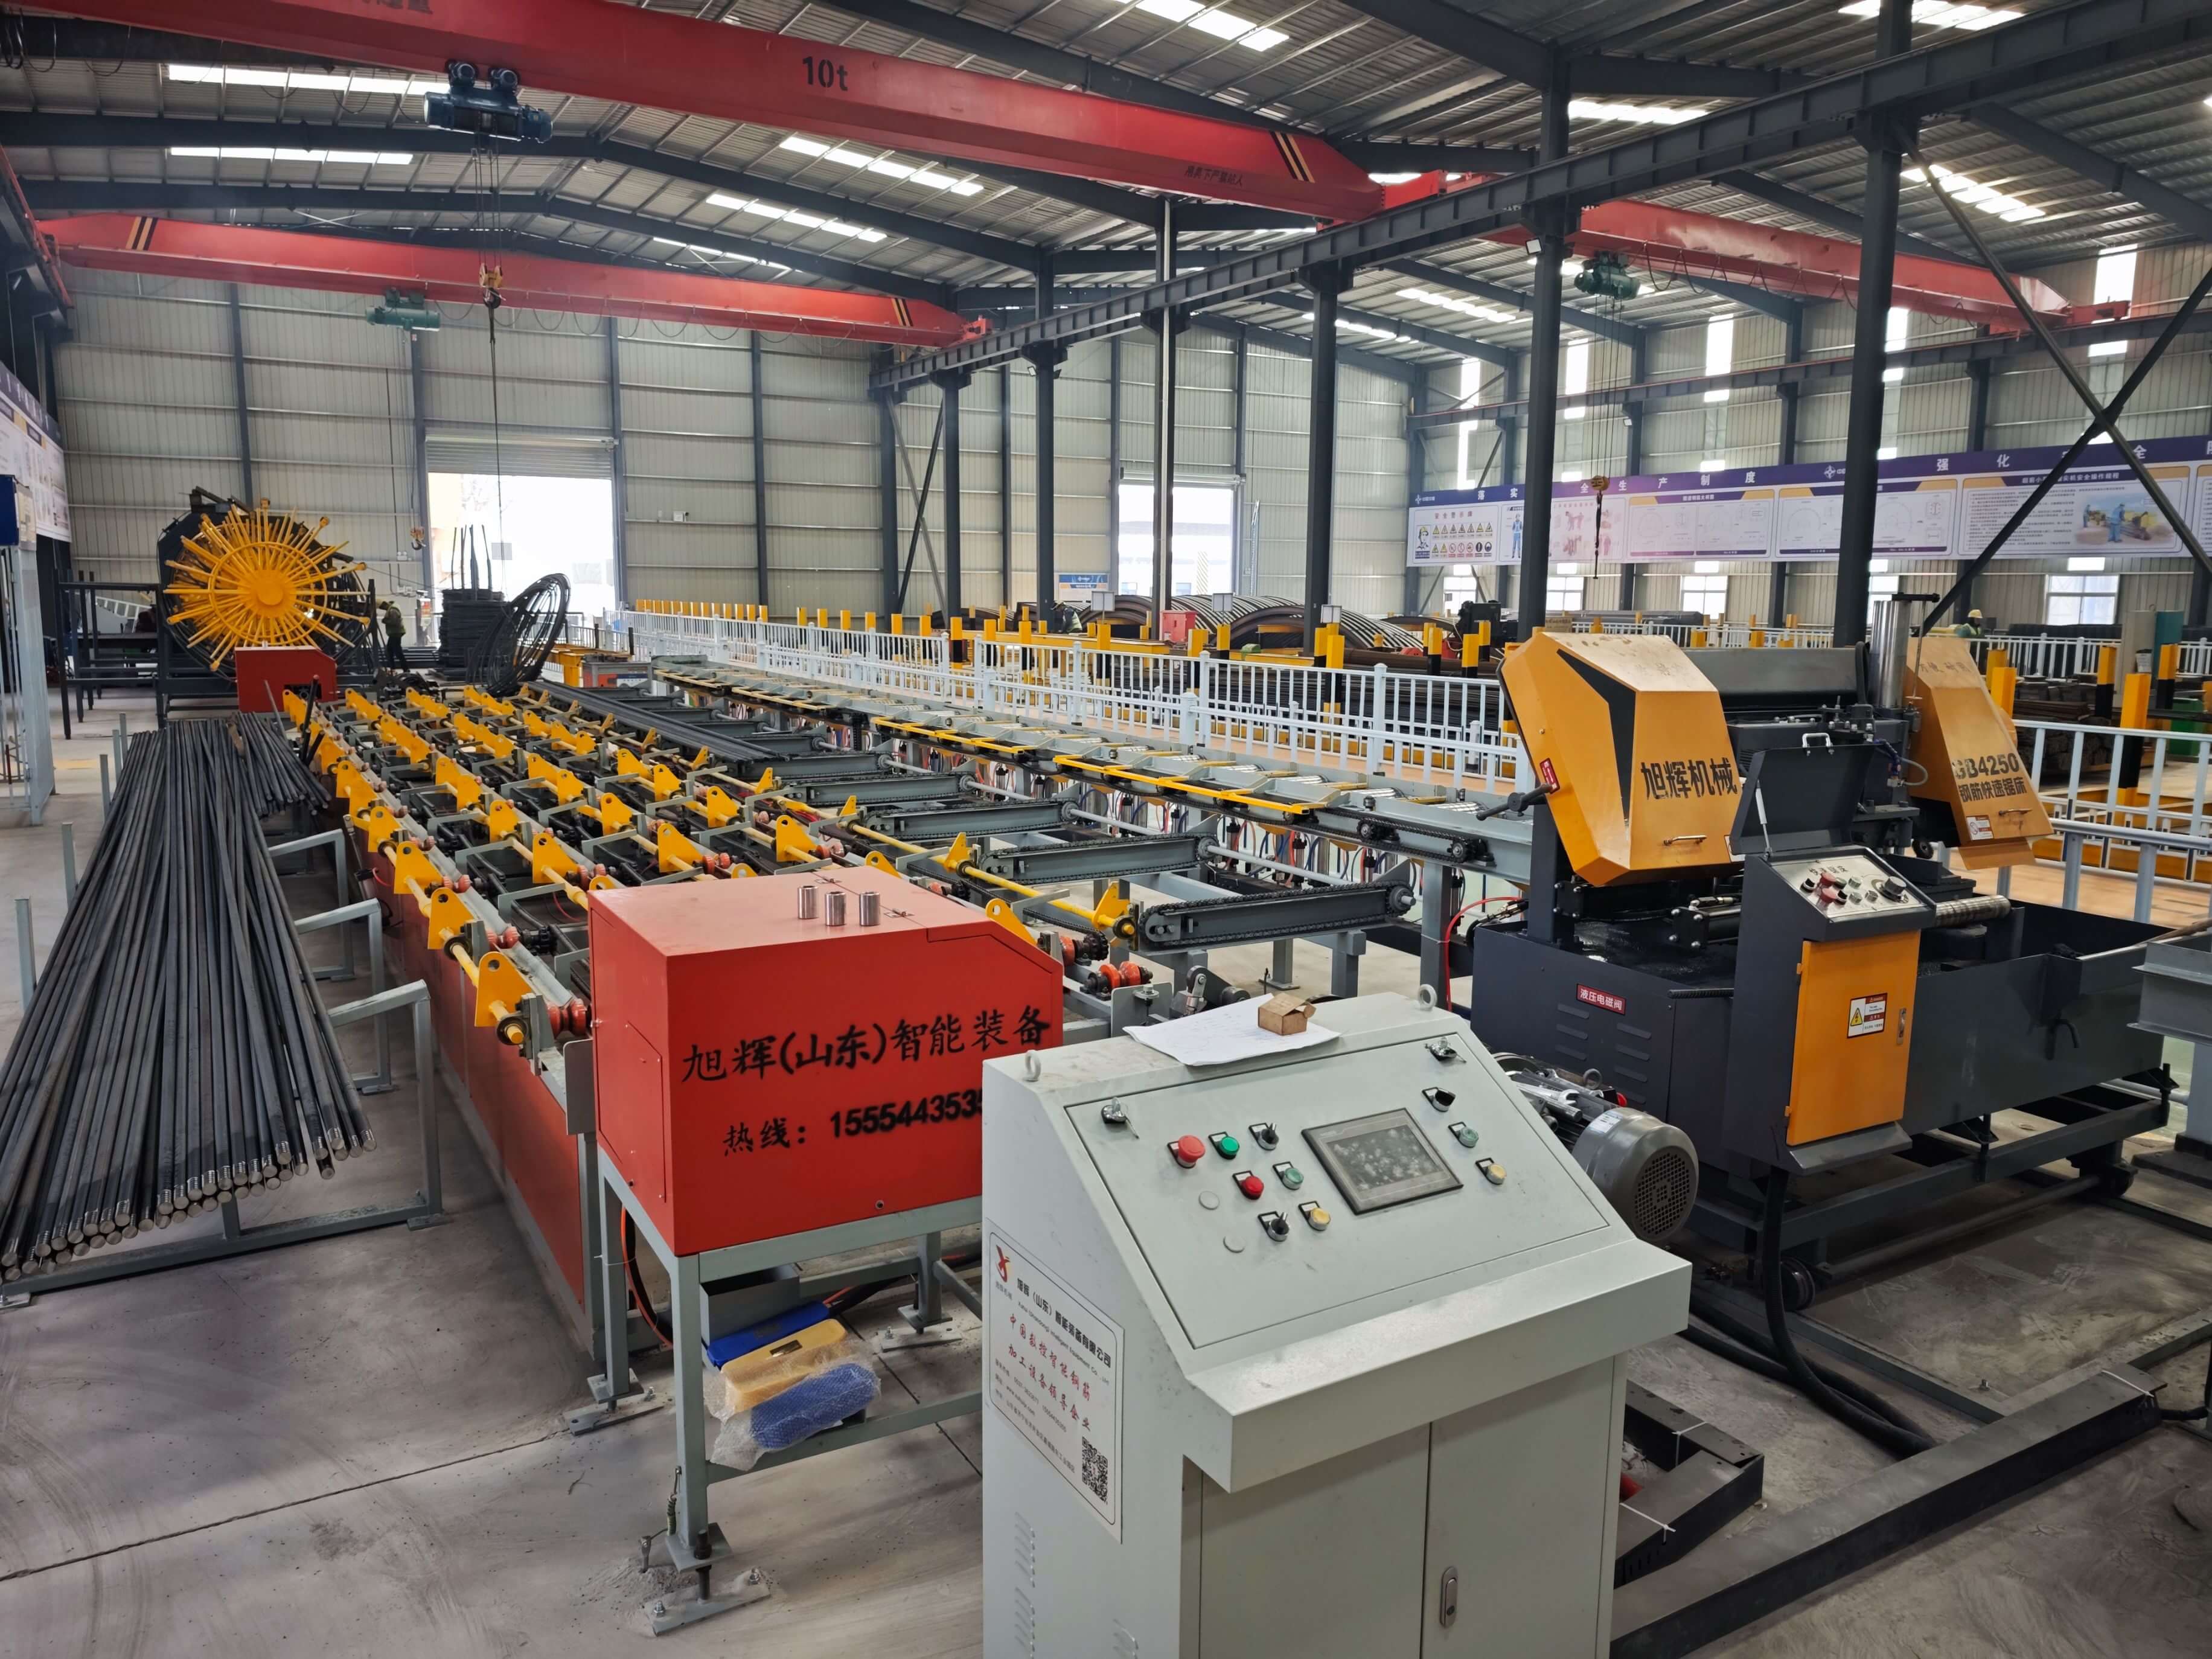 企业技术实力介绍:旭辉智能装备的“三核”突破
旭辉(山东)智能装备有限公司深耕数控钢筋设备领域,以“技术型人才团队+现代化加工设备+标准化解决方案”为核心,为行业提供全流程支持。其数控钢筋锯切套丝打磨生产线集成三大技术优势:
1. 高精度加工系统:采用伺服电机驱动锯切机构,配合激光定位技术,将长度误差控制在±0.5mm以内;套丝模块采用数控滚丝轮,牙型完整率提升至98%以上;打磨端面平整度≤0.2mm,满足一级焊接标准。
2. 全流程自动化设计:设备集成锯切、套丝、打磨三道工序,通过PLC控制系统实现一键启动,单根钢筋加工时间缩短至1.2分钟,效率提升300%;支持12-40mm钢筋直径自适应调节,适配高速公路、桥隧等多样化场景需求。
3. 智能化质量监控:配置力矩传感器与视觉检测系统,实时监测套丝扭矩与端面质量,数据自动上传至云端管理平台,支持加工参数追溯与异常预警。该技术已应用于某机场扩建项目,实现日均加工钢筋300吨,合格率达99.5%,较传统工艺提升25%。
FAQ:技术选型指南
Q1:如何选择适合项目的数控钢筋锯切套丝打磨生产线?
A:需从三方面评估:
STEP1:加工规格匹配:确认设备支持钢筋直径范围(如12-40mm)、最大加工长度(如12m)是否覆盖项目需求;
STEP2:精度与效率平衡:优先选择长度误差≤±0.5mm、单根加工时间≤1.5分钟的设备,避免因精度不足导致返工;
STEP3:智能化功能:选择具备数据追溯、异常预警功能的设备,便于后期维护与质量管控。例如,旭辉生产线支持云端数据管理,可减少人工巡检成本30%。
Q2:设备维护需要注意哪些关键参数?
A:日常维护需重点关注三组参数:
STEP1:锯切模块:每加工500根钢筋检查锯片磨损度,当切削力增加15%时需更换锯片;
STEP2:套丝模块:每200次套丝后清洁滚丝轮油污,确保牙型完整率;
STEP3:打磨模块:每周检查砂轮片平衡性,避免因振动导致端面不平整。
Q3:如何验证设备加工质量是否达标?
A:可通过三组检测指标验证:
STEP1:长度精度:使用游标卡尺测量10根钢筋长度,误差均值需≤±0.5mm;
STEP2:套丝质量:采用通止规检测牙型,通规需完全通过,止规通过量≤1牙;
STEP3:端面平整度:使用塞尺测量打磨面间隙,最大间隙需≤0.2mm。旭辉生产线出厂前均通过这三项检测,并提供检测报告。
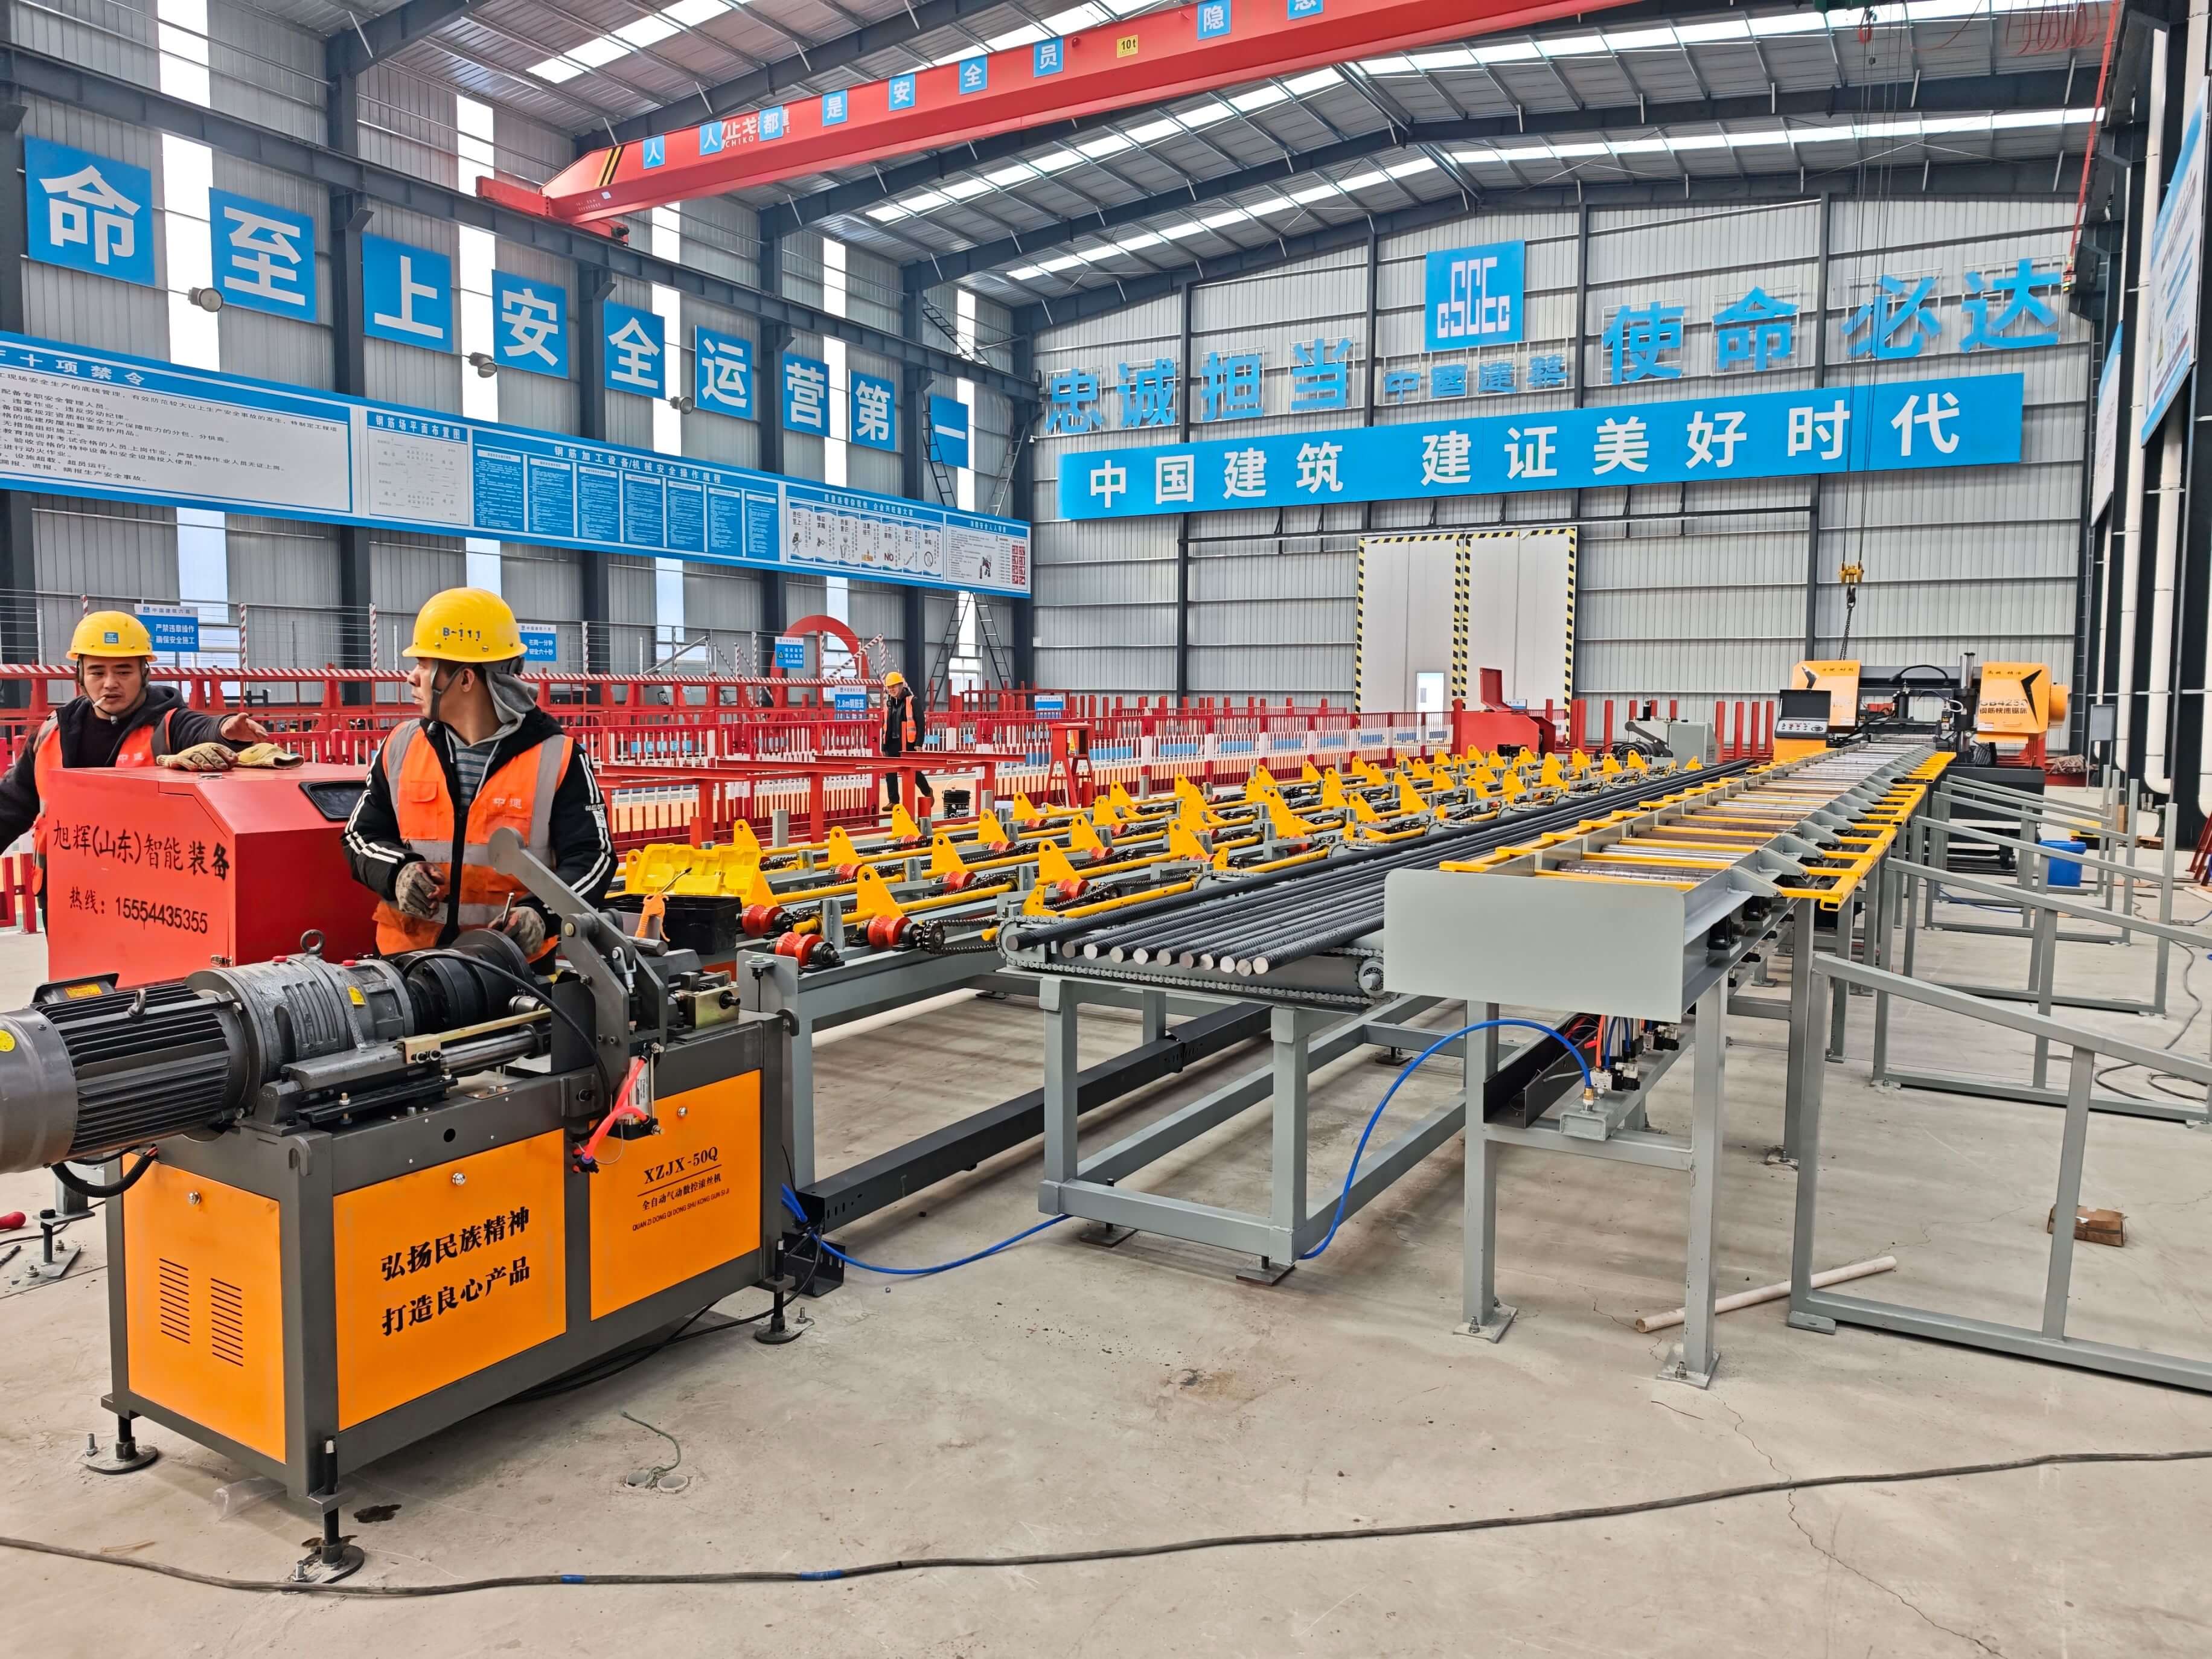 全文总结参考
数控钢筋锯切套丝打磨生产线的技术升级,本质是通过对加工精度、效率与稳定性的系统化优化,解决传统工艺的痛点。旭辉(山东)智能装备有限公司凭借高精度加工系统、全流程自动化设计与智能化质量监控三大技术优势,为高速公路、桥隧等项目提供了可量化、可追溯的标准化解决方案。实际案例显示,其设备可实现单根加工时间1.2分钟、长度误差±0.5mm、合格率99.5%的指标,显著降低返工风险与运营成本。对于技术选型,企业需重点关注加工规格匹配、精度效率平衡与智能化功能,并通过长度精度、套丝质量、端面平整度三组指标验证设备性能。未来,随着基建项目对钢筋加工质量要求的持续提升,数控设备的智能化与集成化将成为行业主流趋势。