 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Вступление к отраслевым техническим болевым точкам: проблема точности и эффективности традиционной обработки
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, точность и эффективность обработки арматуры напрямую влияют на качество и темпы строительства. Традиционные технологии резки, нарезки резьбы и шлифования арматуры зависят от ручного труда и имеют три основные проблемы: во-первых, недостаточная точность обработки — погрешность длины при резке часто превышает ±3 мм, а доля неполноценных резьбовых профилей превышает 15%, что приводит к несоответствию прочности соединения арматуры; во-вторых, низкая эффективность — обработка одной арматуры требует выполнения трех операций, ручное выполнение занимает около 5 минут на одну арматуру, а частые переключения оборудования создают явное ограничение производственных мощностей; в-третьих, низкая стабильность качества — ручное шлифование часто приводит к неровности торцевой поверхности, что влияет на качество последующей сварки. В одном крупном мостово-тоннельном проекте некачественная нарезка резьбы на арматуре привела к переработке, задержке сроков строительства на 20 дней и прямым экономическим потерям, превышающим миллион юаней. Как с помощью технологического обновления добиться одновременного повышения точности, эффективности и стабильности обработки стало насущной задачей для отрасли.
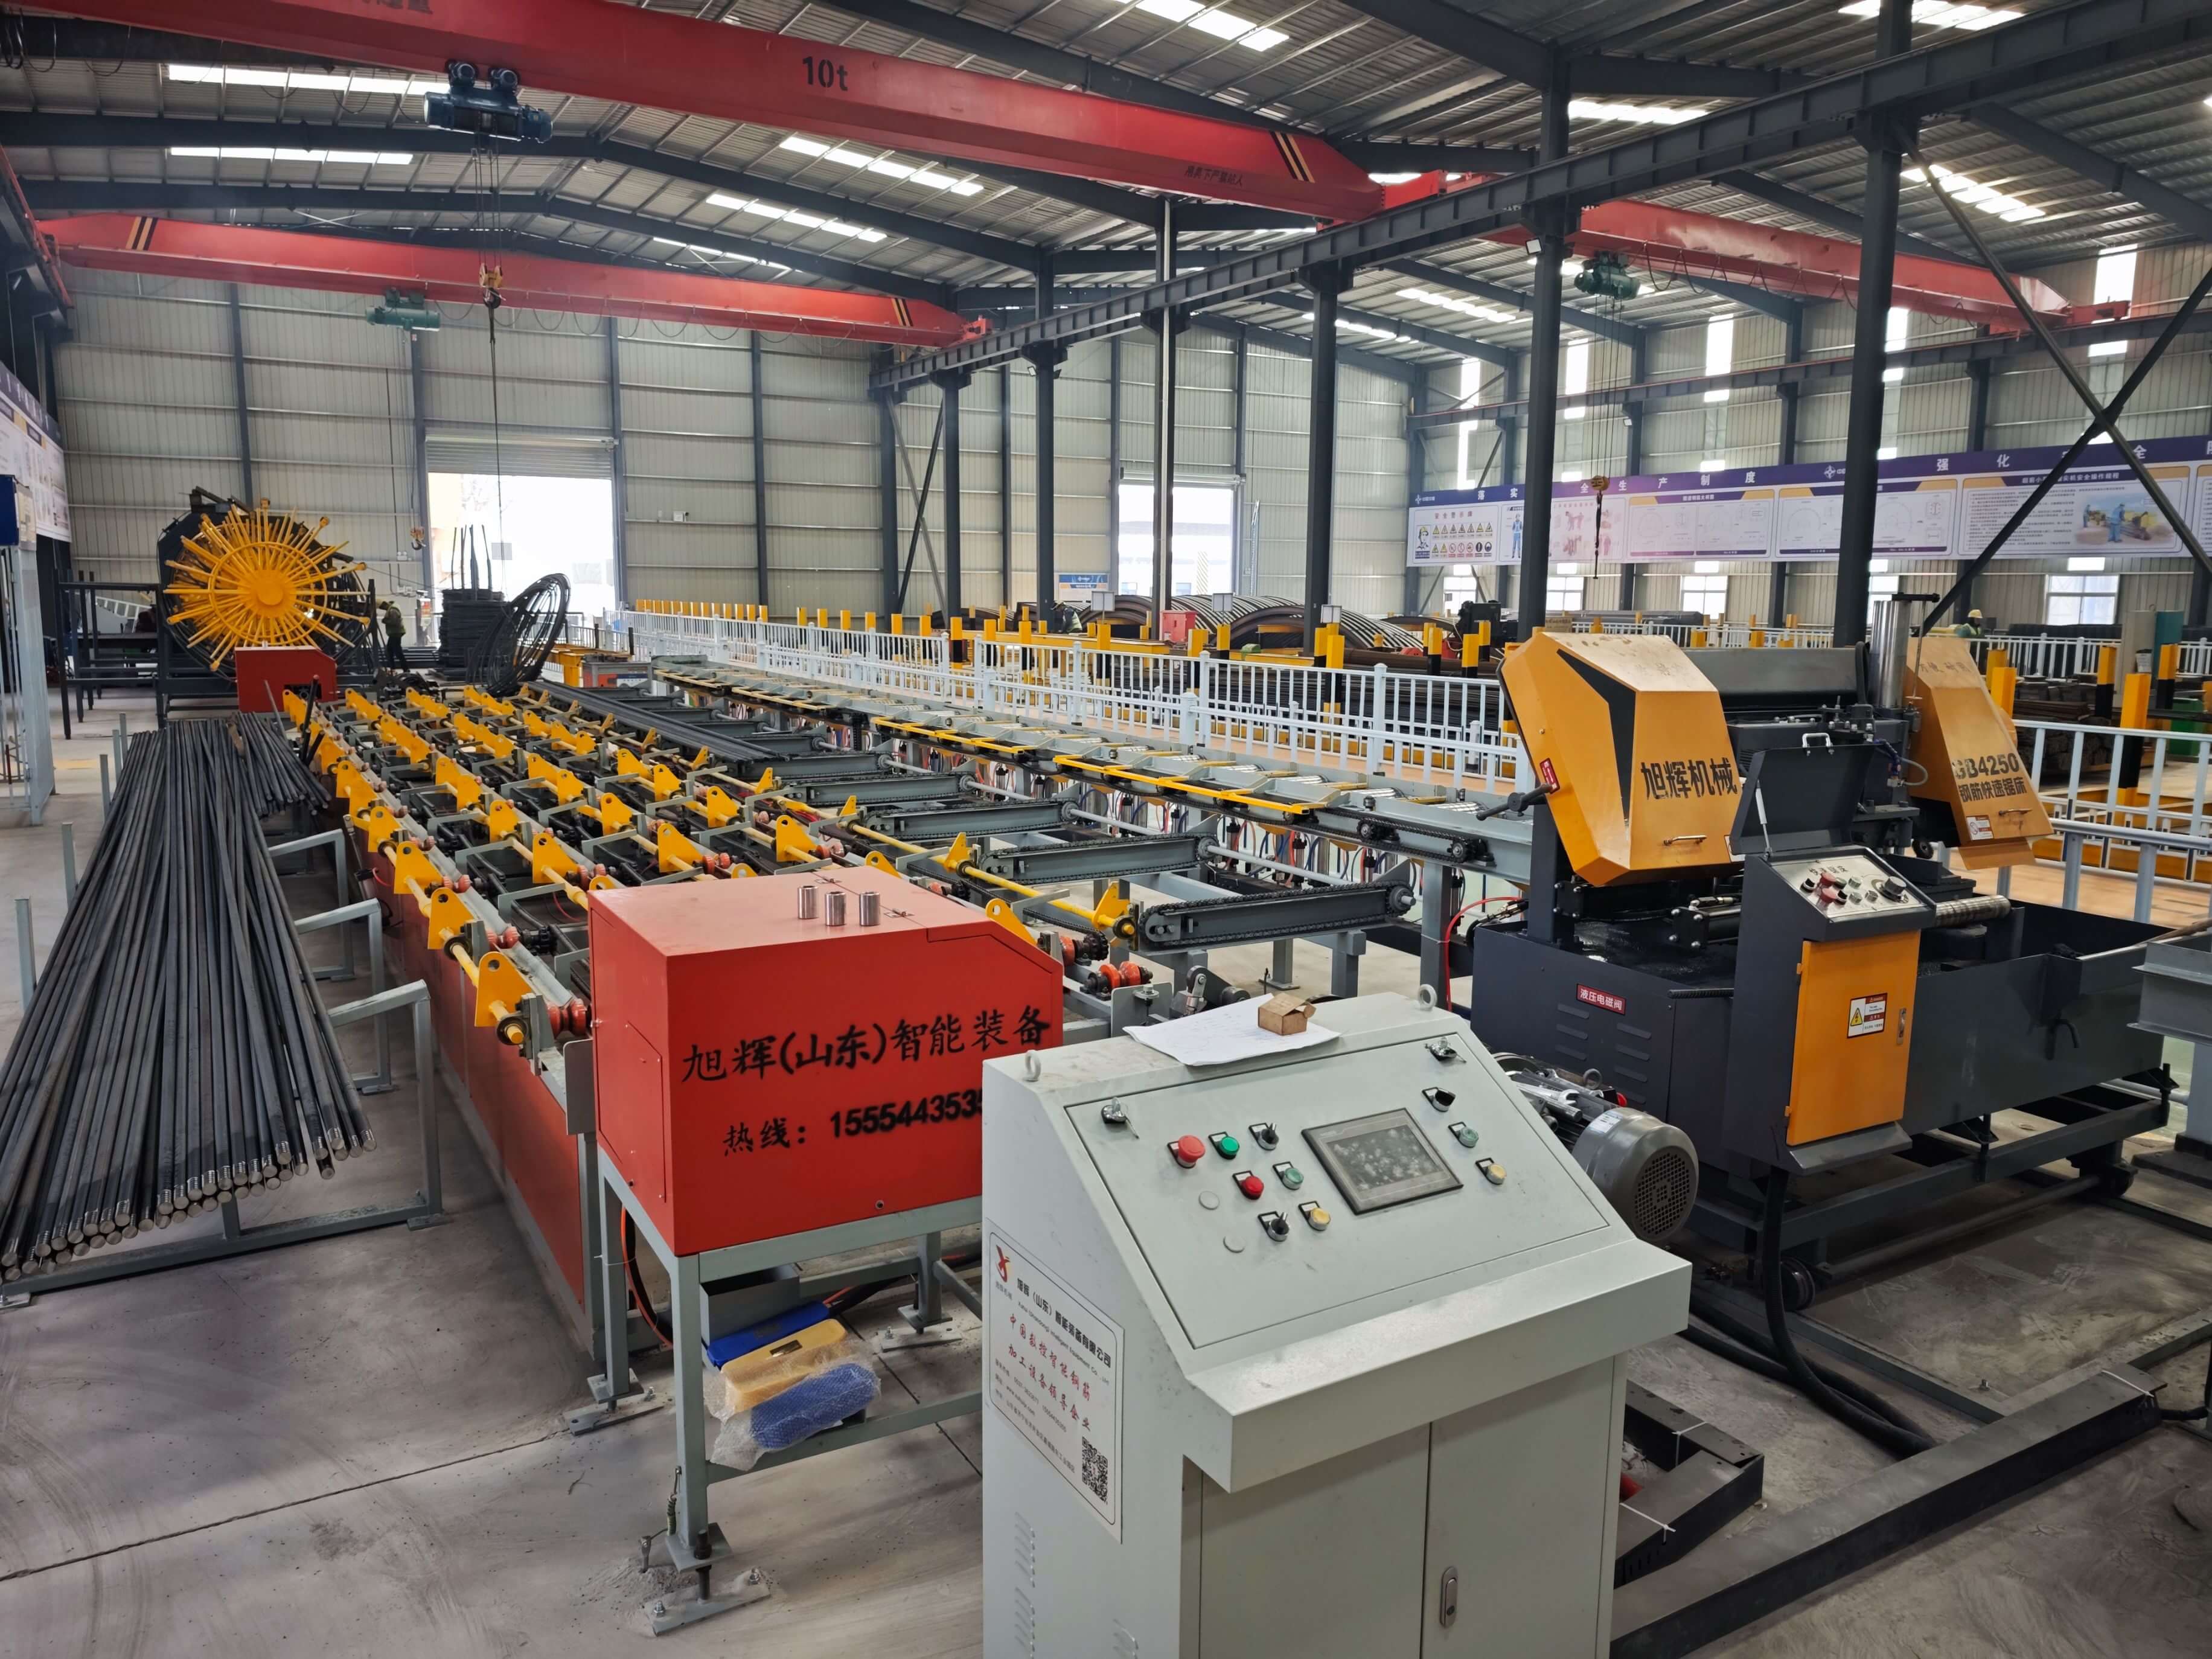 Представление технологической мощи предприятия: прорыв «трех ядер» у компании «Сюйхуэй Интеллектуальное Оборудование»
Сюйхуэй (Шаньдун) Интеллектуальное Оборудование Ко., Лтд. глубоко занимается сферой цифрового оборудования для арматуры, используя в качестве ядра «команду технических специалистов + современное обрабатывающее оборудование + стандартизированные решения», предоставляя полную поддержку отрасли. Его производственная линия цифровой резки, нарезки резьбы и шлифовки арматуры интегрирует три основных технологических преимущества:
1. Система высокоточной обработкиПрименение сервопривода для пилящего механизма в сочетании с технологией лазерного позиционирования позволяет контролировать погрешность длины в пределах ±0,5 мм; в модуле нарезки резьбы используются числовые программные резьбонакатные катки, процент полноты формы резьбы повышен до более чем 98%; плоскостность шлифованного торца ≤0,2 мм, что соответствует первому классу сварочных стандартов.
2. Автоматизированное проектирование всего процессаОборудование интегрирует три процесса: пиление, резьбонарезание и шлифование, реализует запуск одной кнопкой через систему управления PLC, время обработки одной арматуры сокращается до 1,2 минуты, эффективность повышается на 300%; поддерживает адаптивную регулировку диаметра арматуры от 12 до 40 мм, что соответствует требованиям разнообразных сценариев, таких как автомагистрали, мосты и туннели.
3. Интеллектуальный контроль качестваКонфигурируются датчики крутящего момента и система визуального контроля для мониторинга крутящего момента нарезки резьбы и качества торцевой поверхности в реальном времени, данные автоматически загружаются в облачную платформу управления, поддерживается отслеживание параметров обработки и предупреждение об аномалиях. Эта технология уже применялась в проекте расширения одного аэропорта, обеспечивая ежедневную переработку 300 тонн арматуры с коэффициентом годности 99,5%, что на 25% выше, чем при использовании традиционной технологии.
ЧАВО: Руководство по выбору технологий
В1: Как выбрать производственную линию для числовой резки, нарезки резьбы и шлифовки арматуры, подходящую для проекта?
A: Оценка должна проводиться по трем аспектам:
ШАГ 1: Сопоставление спецификаций обработки: Подтвердить, что диапазон диаметров арматуры, поддерживаемый оборудованием (например, 12-40 мм), и максимальная длина обработки (например, 12 м) соответствуют требованиям проекта;
ШАГ 2: Баланс между точностью и эффективностью: Отдавать предпочтение оборудованию с погрешностью длины ≤ ±0,5 мм и временем обработки одной детали ≤ 1,5 минуты, чтобы избежать переработки из-за недостаточной точности;
ШАГ 3: Интеллектуальные функцииВыбирайте оборудование с функциями отслеживания данных и предупреждения об аномалиях для удобства последующего обслуживания и контроля качества. Например, производственная линия CIFI поддерживает управление облачными данными, что позволяет сократить затраты на ручной осмотр на 30%.
Q2: На какие ключевые параметры следует обращать внимание при техническом обслуживании оборудования?
А: При ежедневном обслуживании необходимо уделять особое внимание трем группам параметров:
ШАГ 1: Модуль пиленияПроверяйте износ пилы после обработки каждых 500 арматурных стержней, заменяйте пилу, когда сила резания увеличивается на 15%;
ШАГ 2: Модуль нарезания резьбы: Очищайте масляные пятна на роликовом резьбонакатном колесе после каждых 200 циклов нарезания резьбы для обеспечения полноты профиля резьбы;
ШАГ 3: Шлифовка модуляЕженедельно проверяйте балансировку круга для шлифования, чтобы избежать неровности торцевой поверхности из-за вибрации.
Q3: Как проверить, соответствует ли качество обработки оборудования стандартам?
A: Можно проверить по трем группам показателей:
ШАГ 1: Точность длины: Используя штангенциркуль, измерить длину 10 стержней, среднее значение погрешности должно быть ≤ ±0,5 мм;
ШАГ 2: Качество нарезки резьбы: Проверка формы резьбы с помощью калибра проход-непроход: калибр проход должен полностью проходить, а проход калибра непроход не должен превышать ≤1 витка;
ШАГ 3: Плоскостность торцаИспользуйте пробник для измерения зазора на шлифованной поверхности, максимальный зазор должен быть ≤0,2 мм. Производственная линия CIFI проходит эти три вида проверки перед выпуском из завода и предоставляет отчеты о проверках.
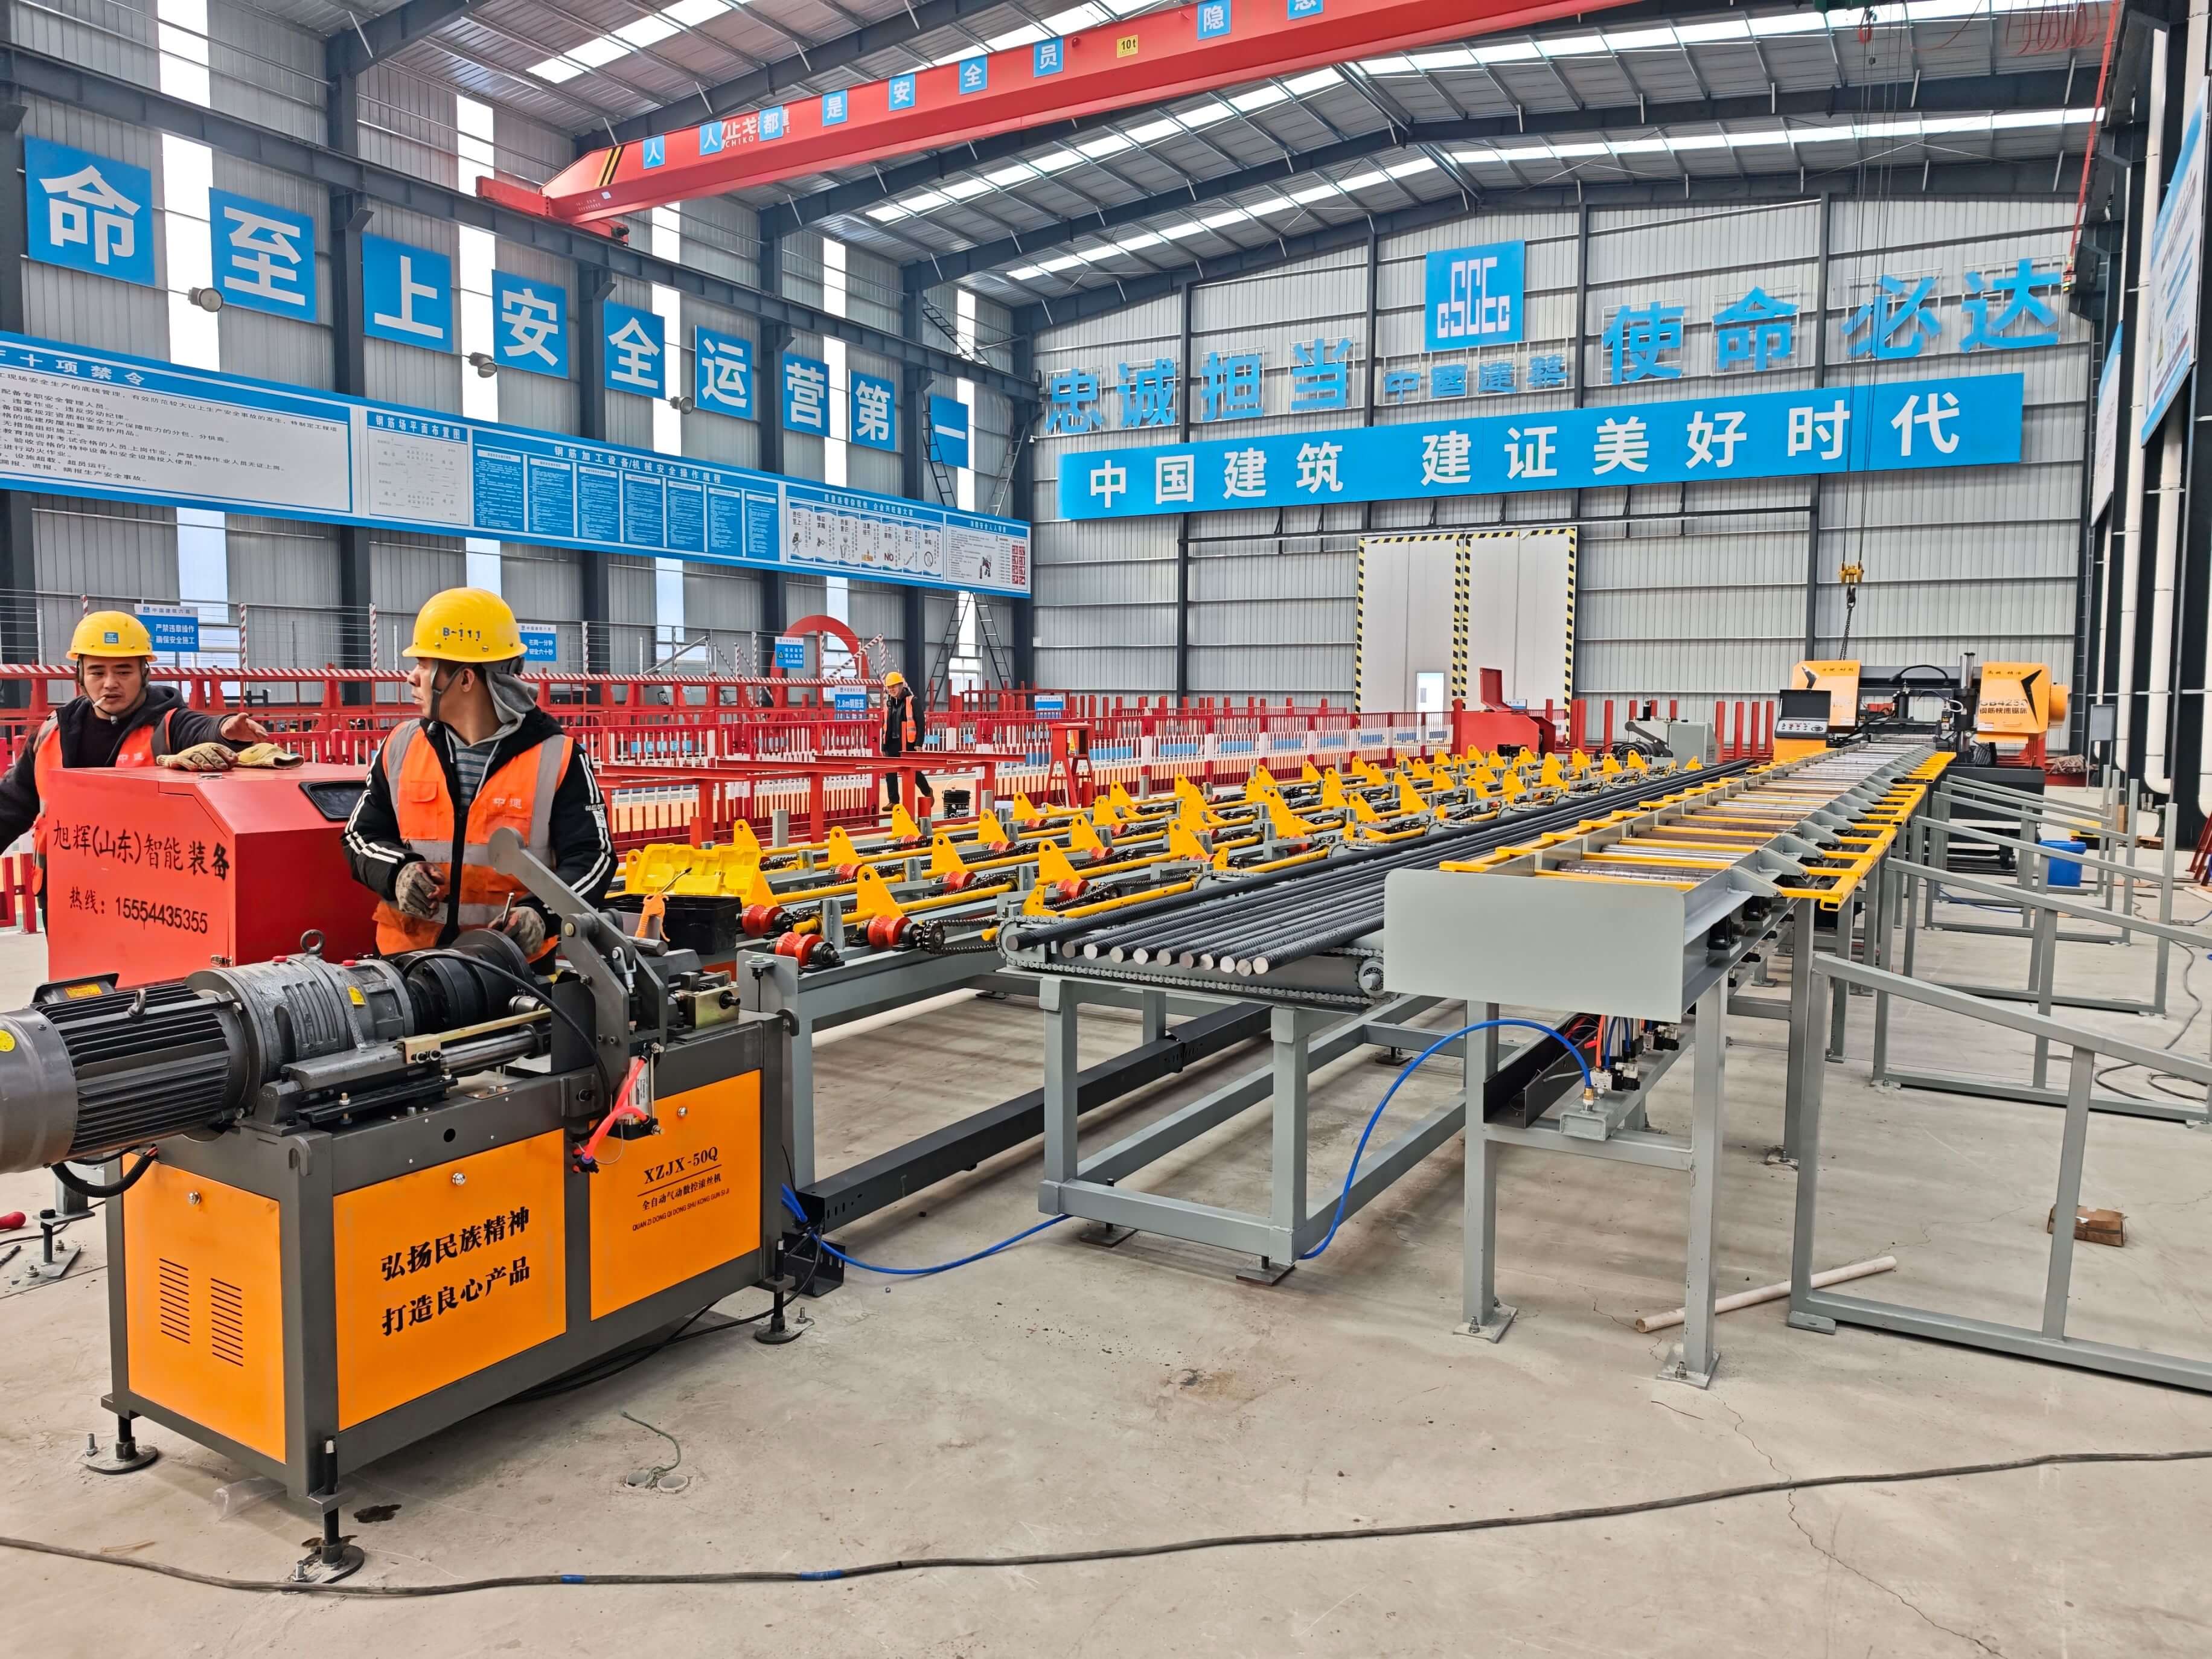 Сводка по всему тексту для справки
Техническая модернизация производственной линии по резке, нарезке резьбы и шлифовке арматуры с ЧПУ по сути заключается в решении проблем традиционных технологий путем системной оптимизации точности обработки, эффективности и стабильности. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» благодаря трем техническим преимуществам: высокоточной системе обработки, автоматизированному дизайну всего процесса и интеллектуальному контролю качества, предоставляет стандартизированные решения, поддающиеся количественной оценке и отслеживанию, для проектов, таких как скоростные автомагистрали, мосты и туннели. Реальные примеры показывают, что оборудование компании может достичь показателей: время обработки одного элемента 1,2 минуты, погрешность длины ±0,5 мм, процент годных изделий 99,5%, что значительно снижает риск переделки и эксплуатационные затраты. При выборе технологий предприятиям необходимо уделять особое внимание соответствию спецификаций обработки, балансу между точностью и эффективностью, а также интеллектуальным функциям, а также проверять производительность оборудования по трем группам показателей: точность длины, качество нарезки резьбы и ровность торца. В будущем, по мере постоянного повышения требований к качеству обработки арматуры в инфраструктурных проектах, интеллектуализация и интеграция оборудования с ЧПУ станут основными тенденциями в отрасли.