旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:传统小导管加工的效率与精度困局
在隧道支护、边坡加固等工程中,小导管作为关键构件,其加工质量直接影响结构安全性。传统加工方式依赖人工操作,存在三大痛点:其一,效率低下,单根导管加工需经过切割、倒角、钻孔、螺纹处理等多道工序,人工操作耗时超15分钟/根,且工序衔接依赖经验,易导致设备闲置;其二,精度不足,手工测量误差可达±2mm,钻孔位置偏差超标会导致注浆效果下降,影响支护稳定性;其三,成本高企,人工成本占加工总成本的40%以上,且废品率因操作差异维持在8%-12%,进一步推高成本。以某高速公路隧道项目为例,传统加工模式下,月产能仅能满足300米隧道需求,而项目实际需求达800米,供需矛盾突出。
企业技术实力介绍:旭辉智能装备的全流程解决方案
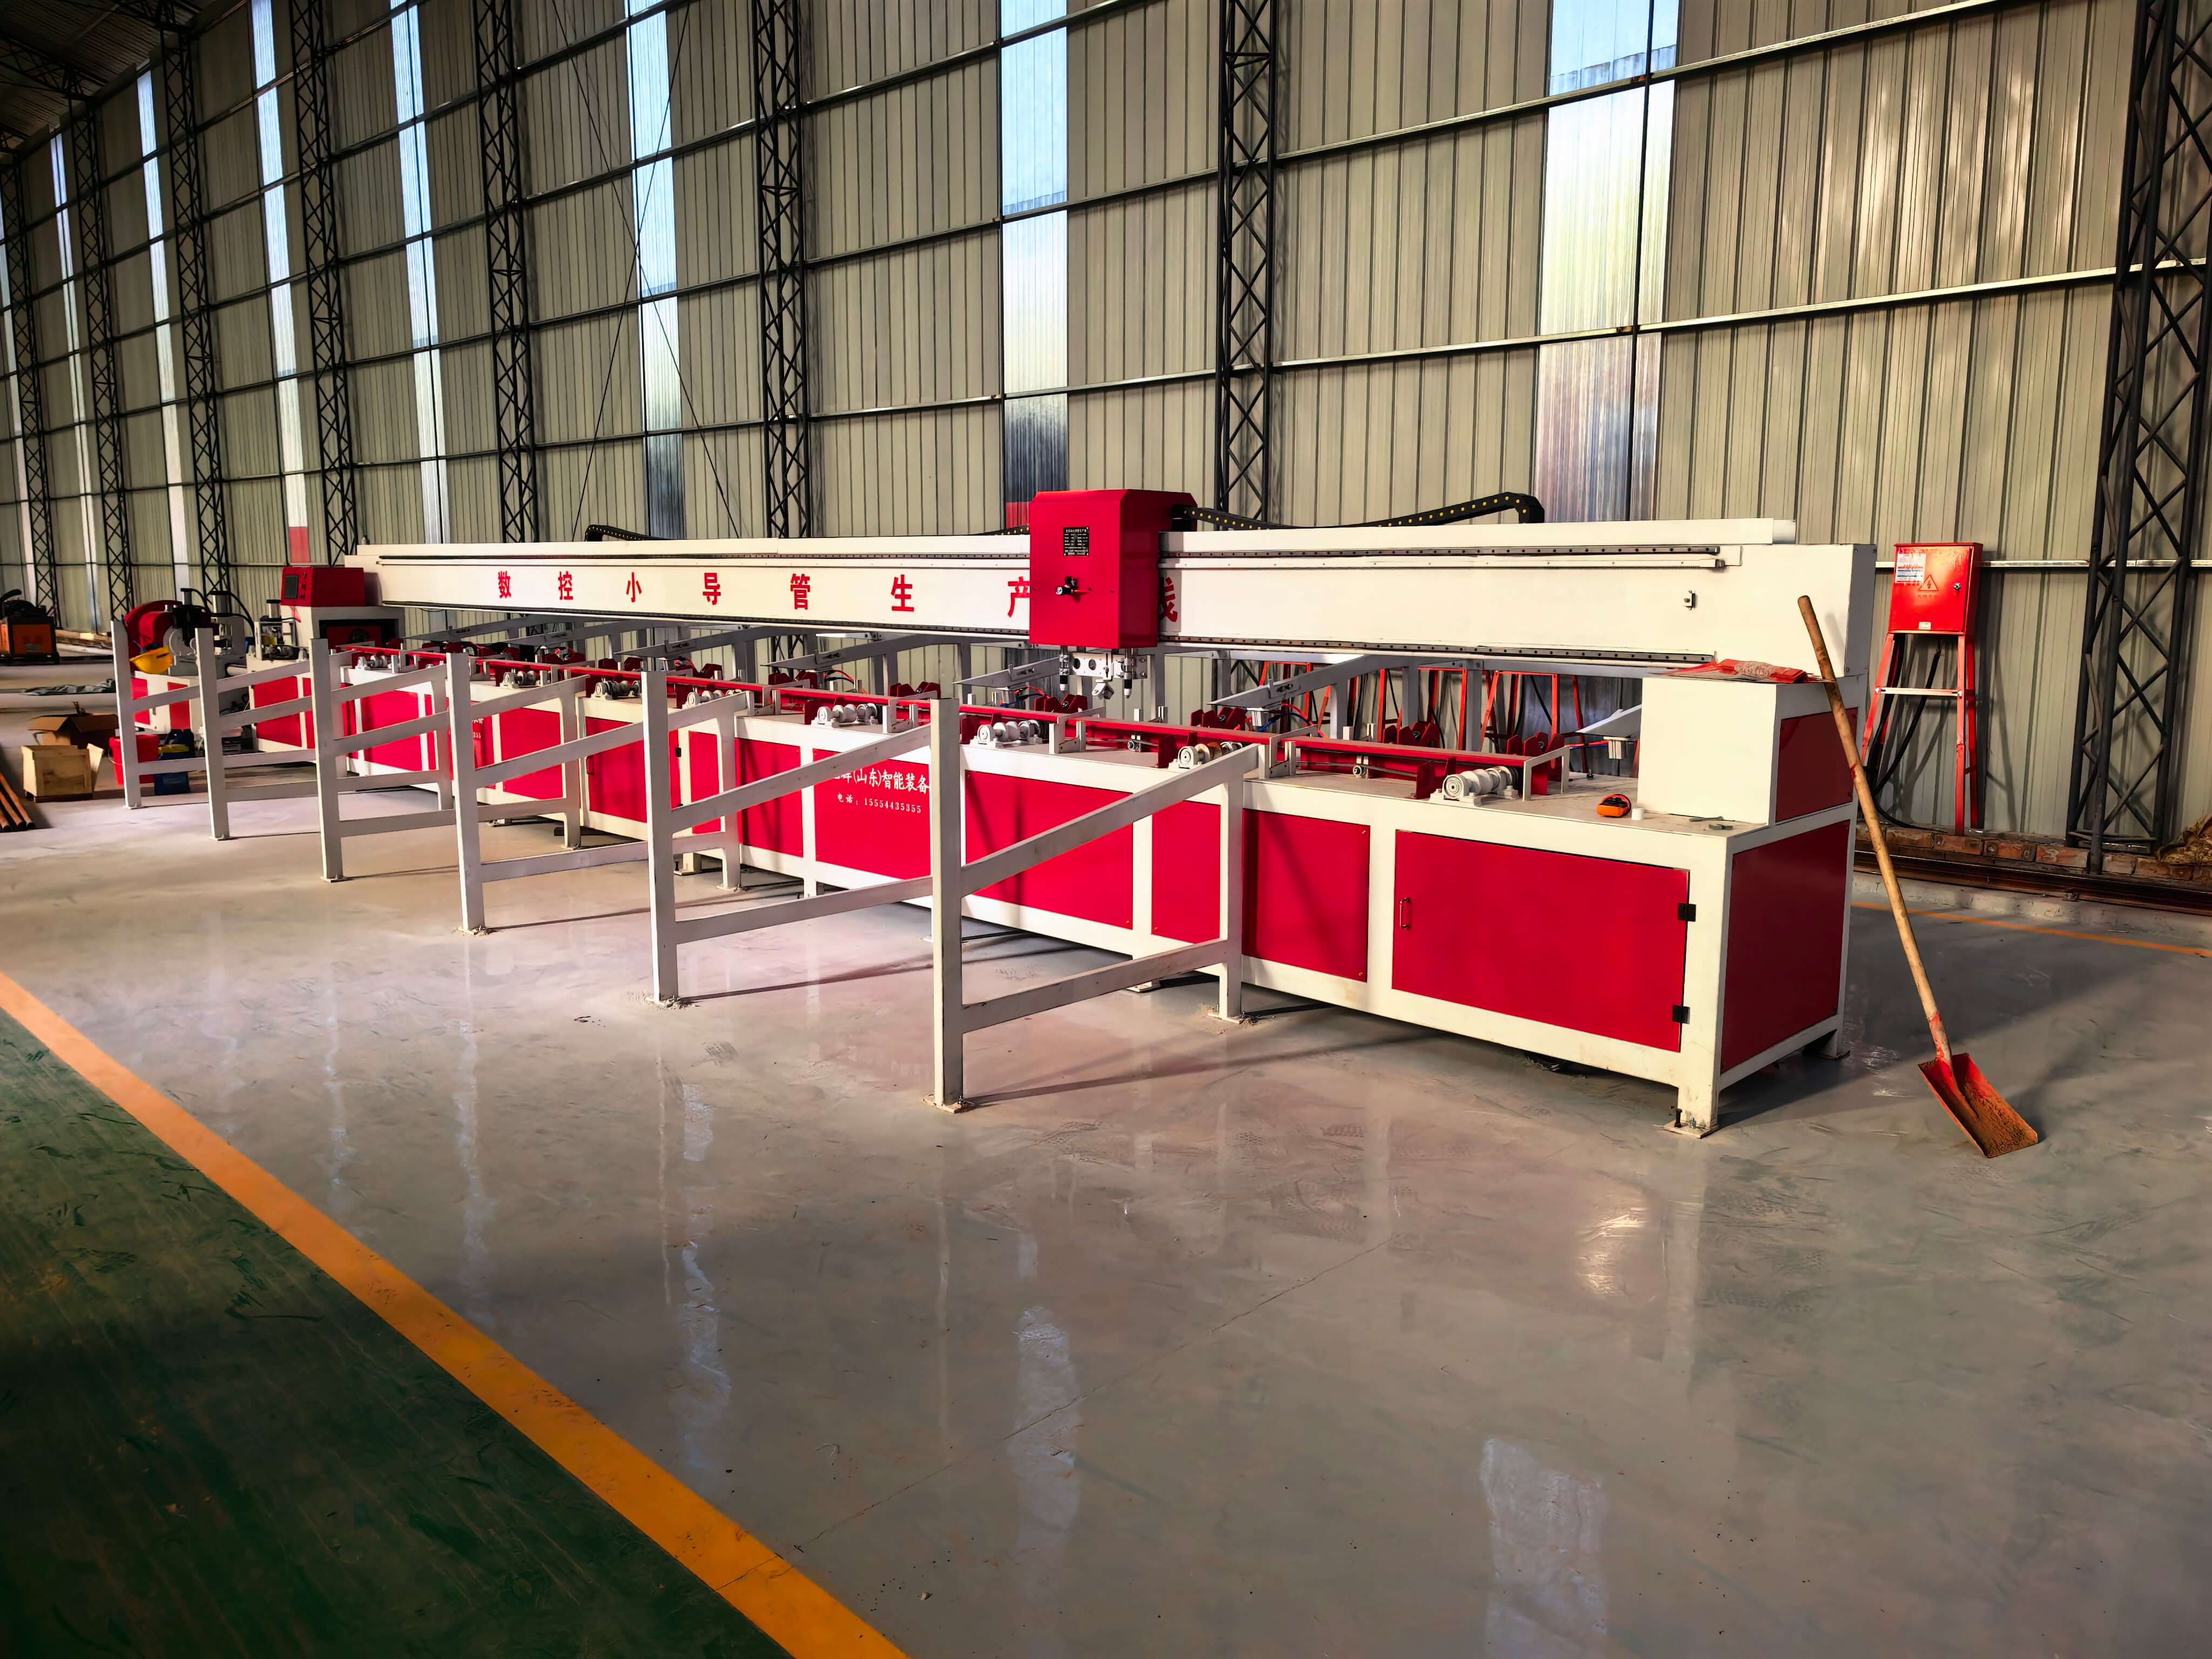
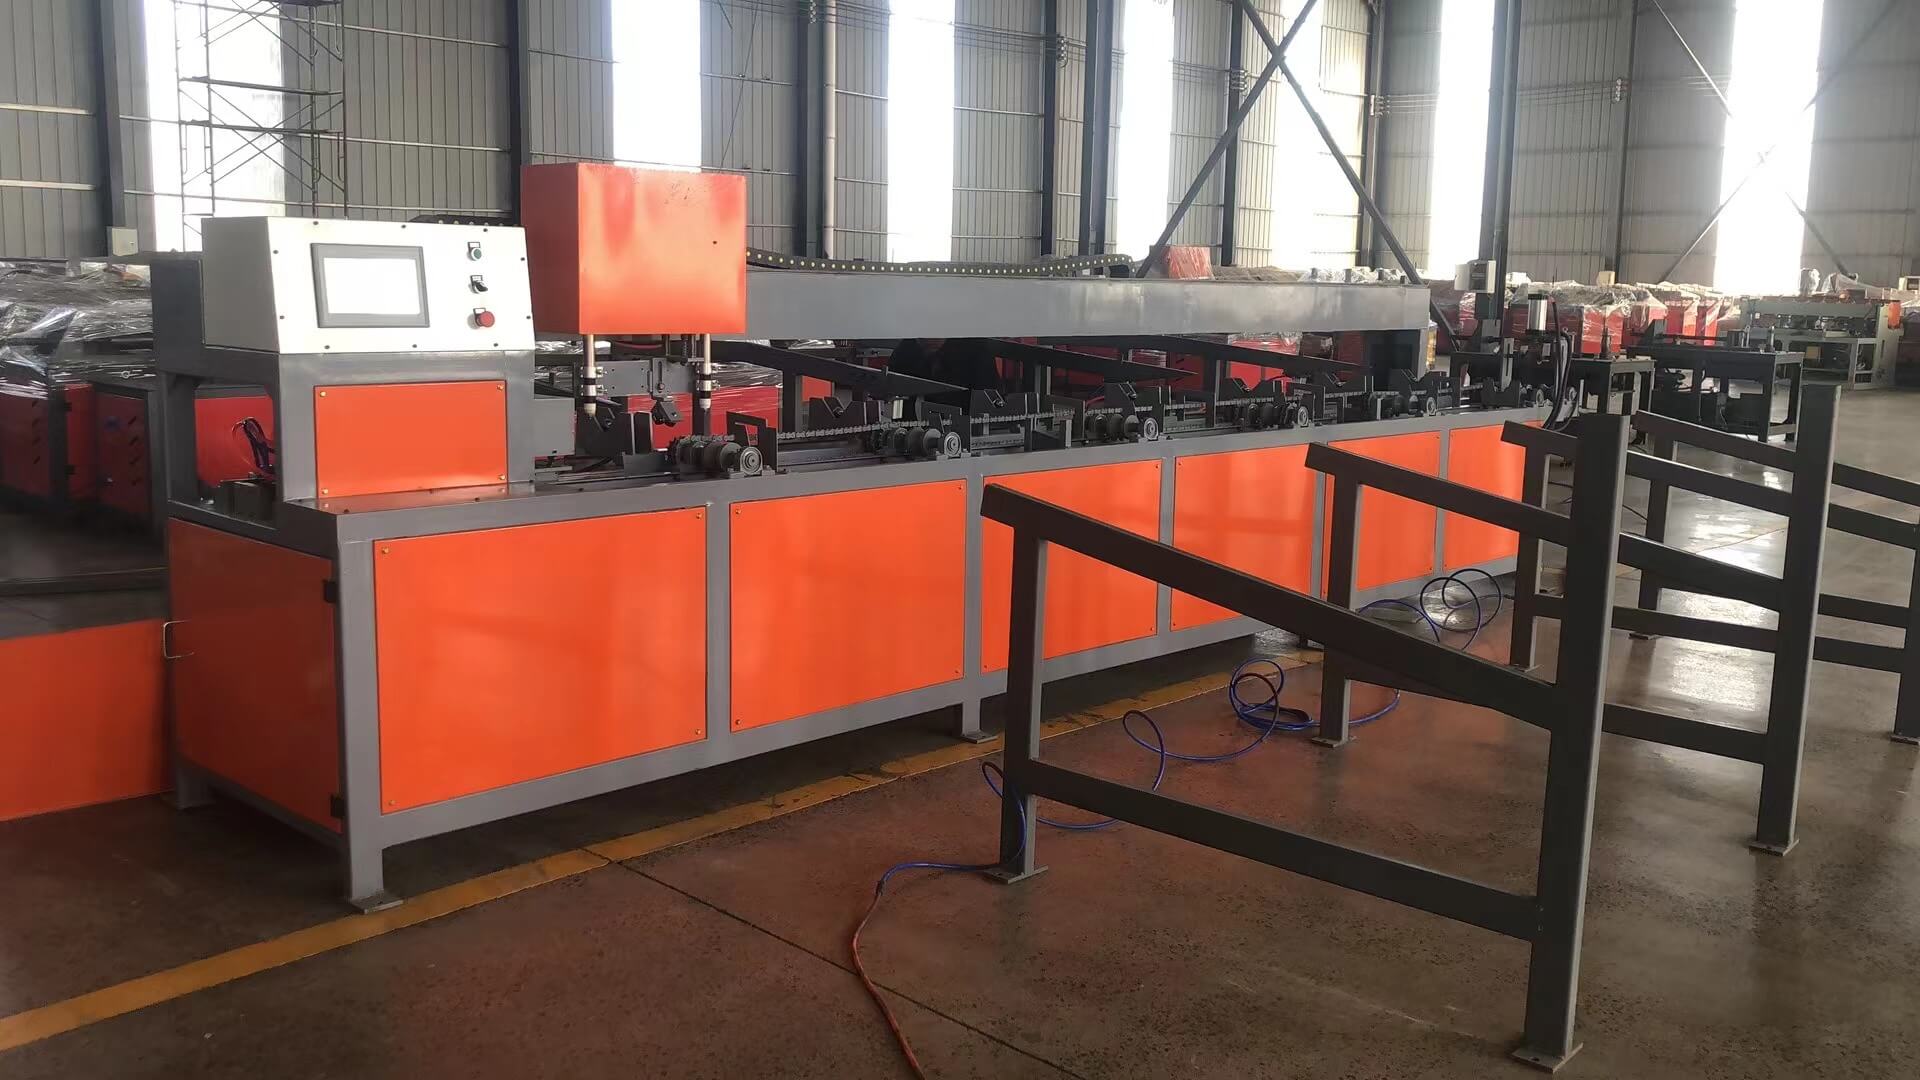
旭辉(山东)智能装备有限公司深耕数控钢筋设备领域,针对小导管加工痛点推出全自动生产线,其技术优势体现在三方面:其一,全流程自动化,设备集成锯切、倒角、钻孔、螺纹处理四大模块,通过PLC控制系统实现工序无缝衔接,单根导管加工时间缩短至3分钟,效率提升400%;其二,高精度控制,采用伺服电机驱动,钻孔位置精度达±0.5mm,螺纹螺距误差≤0.2mm,废品率降至2%以下;其三,模块化设计,设备支持φ32-φ108mm导管加工,钻孔数量可调(1-8孔),适配不同工程需求。以郑万高铁某标段为例,旭辉生产线投入使用后,月产能提升至2000米,满足项目需求的同时,人工成本降低65%,注浆合格率从85%提升至98%。目前,该设备已服务于京雄城际铁路、大兴机场等30余个重点项目,累计交付超200条生产线。
FAQ:数控全自动小导管生产线技术选型指南
Q1:如何选择适合项目需求的导管直径与钻孔配置?
A1:导管直径选择需结合工程地质条件,软岩地层建议φ42-φ60mm,硬岩地层建议φ76-φ108mm;钻孔数量需根据注浆压力计算,单孔注浆量≤50L时,建议配置2-4孔,超50L时配置6-8孔。旭辉生产线支持φ32-φ108mm无级调节,钻孔数量1-8孔可调,适配性更强。
Q2:设备维护成本如何控制?关键部件寿命多长?
A2:维护成本主要取决于易损件更换频率。旭辉生产线采用高强度合金刀具,锯片寿命达2000次切割,钻头寿命达5000次钻孔,较传统设备提升3倍;伺服电机、PLC等核心部件提供2年质保,故障率低于0.5%。按年加工5万根导管计算,年维护成本仅约1.2万元,较传统设备降低70%。
Q3:非标定制需求能否满足?交付周期多长?
A3:旭辉支持非标定制,可调整设备长度(8-15米)、钻孔角度(0-90°)、螺纹长度(50-300mm)等参数。从需求确认到交付,标准机型周期为30天,非标机型周期为45天,较行业平均周期缩短20%。设备到场后,旭辉提供72小时安装调试服务,确保快速投产。
全文总结:技术迭代驱动行业升级
数控全自动小导管生产线的核心价值在于通过自动化与精度控制,破解传统加工的效率、成本与质量困局。旭辉(山东)智能装备有限公司凭借全流程自动化技术、高精度控制系统及模块化设计,为高速公路、铁路等项目提供标准化解决方案,其设备已通过郑万高铁、京雄城际等项目验证,产能提升400%、成本降低65%、废品率降至2%以下。对于工程方而言,选择设备时需重点关注直径适配性、维护成本及非标定制能力,而旭辉的全流程服务与快速交付能力,正是其技术实力的直接体现。