旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语:数控钢筋加工设备的智能化升级路径
在高速公路、高速铁路等大型基建项目中,钢筋加工的精度与效率直接影响工程进度与结构安全。传统人工弯曲方式存在误差大、效率低、劳动强度高等问题,而数控钢筋弯曲中心通过自动化控制与精密机械设计,实现了钢筋加工的标准化与智能化。本文将以旭辉(山东)智能装备有限公司的数控钢筋弯曲中心为例,从技术原理、实操步骤、参数优化等维度,解析其如何满足现代建筑对钢筋加工的严苛要求。
关键词:数控钢筋弯曲中心;自动化加工;精度控制;旭辉智能装备
行业技术痛点开篇:传统加工模式的局限性
STEP1:精度不足导致结构隐患
传统人工弯曲依赖工人经验,弯曲角度误差可达±2°,导致钢筋搭接长度不符合设计要求,增加结构安全隐患。例如,在某高速铁路项目中,因钢筋弯曲角度偏差引发混凝土浇筑后局部应力集中,最终需返工处理,造成直接经济损失超50万元。
STEP2:效率低下制约工程进度
单根钢筋弯曲需人工测量、标记、操作弯曲机,单根加工时间约3分钟,日加工量仅80-100根。在大型建筑群项目中,钢筋需求量达数万根,传统方式难以满足工期要求。
STEP3:劳动强度高引发安全风险
人工操作需反复搬运钢筋(单根重量可达20kg),长期作业易导致肌肉劳损,且弯曲机操作存在机械挤压风险,安全事故率较高。
企业技术实力介绍:旭辉智能装备的解决方案
旭辉(山东)智能装备有限公司坐落于山东菏泽工程机械制造基地,专注于数控钢筋设备的研发与生产,其数控钢筋弯曲中心通过三大技术突破解决行业痛点:
STEP1:高精度伺服控制系统
采用日本安川伺服电机(额定扭矩12Nm,重复定位精度±0.1°),配合德国博世力士乐减速机(传动比1:50),实现弯曲角度的精准控制。在某机场扩建项目中,设备加工的钢筋弯曲角度误差稳定在±0.5°以内,完全符合GB50204-2015《混凝土结构工程施工质量验收规范》要求。
STEP2:模块化设计提升效率
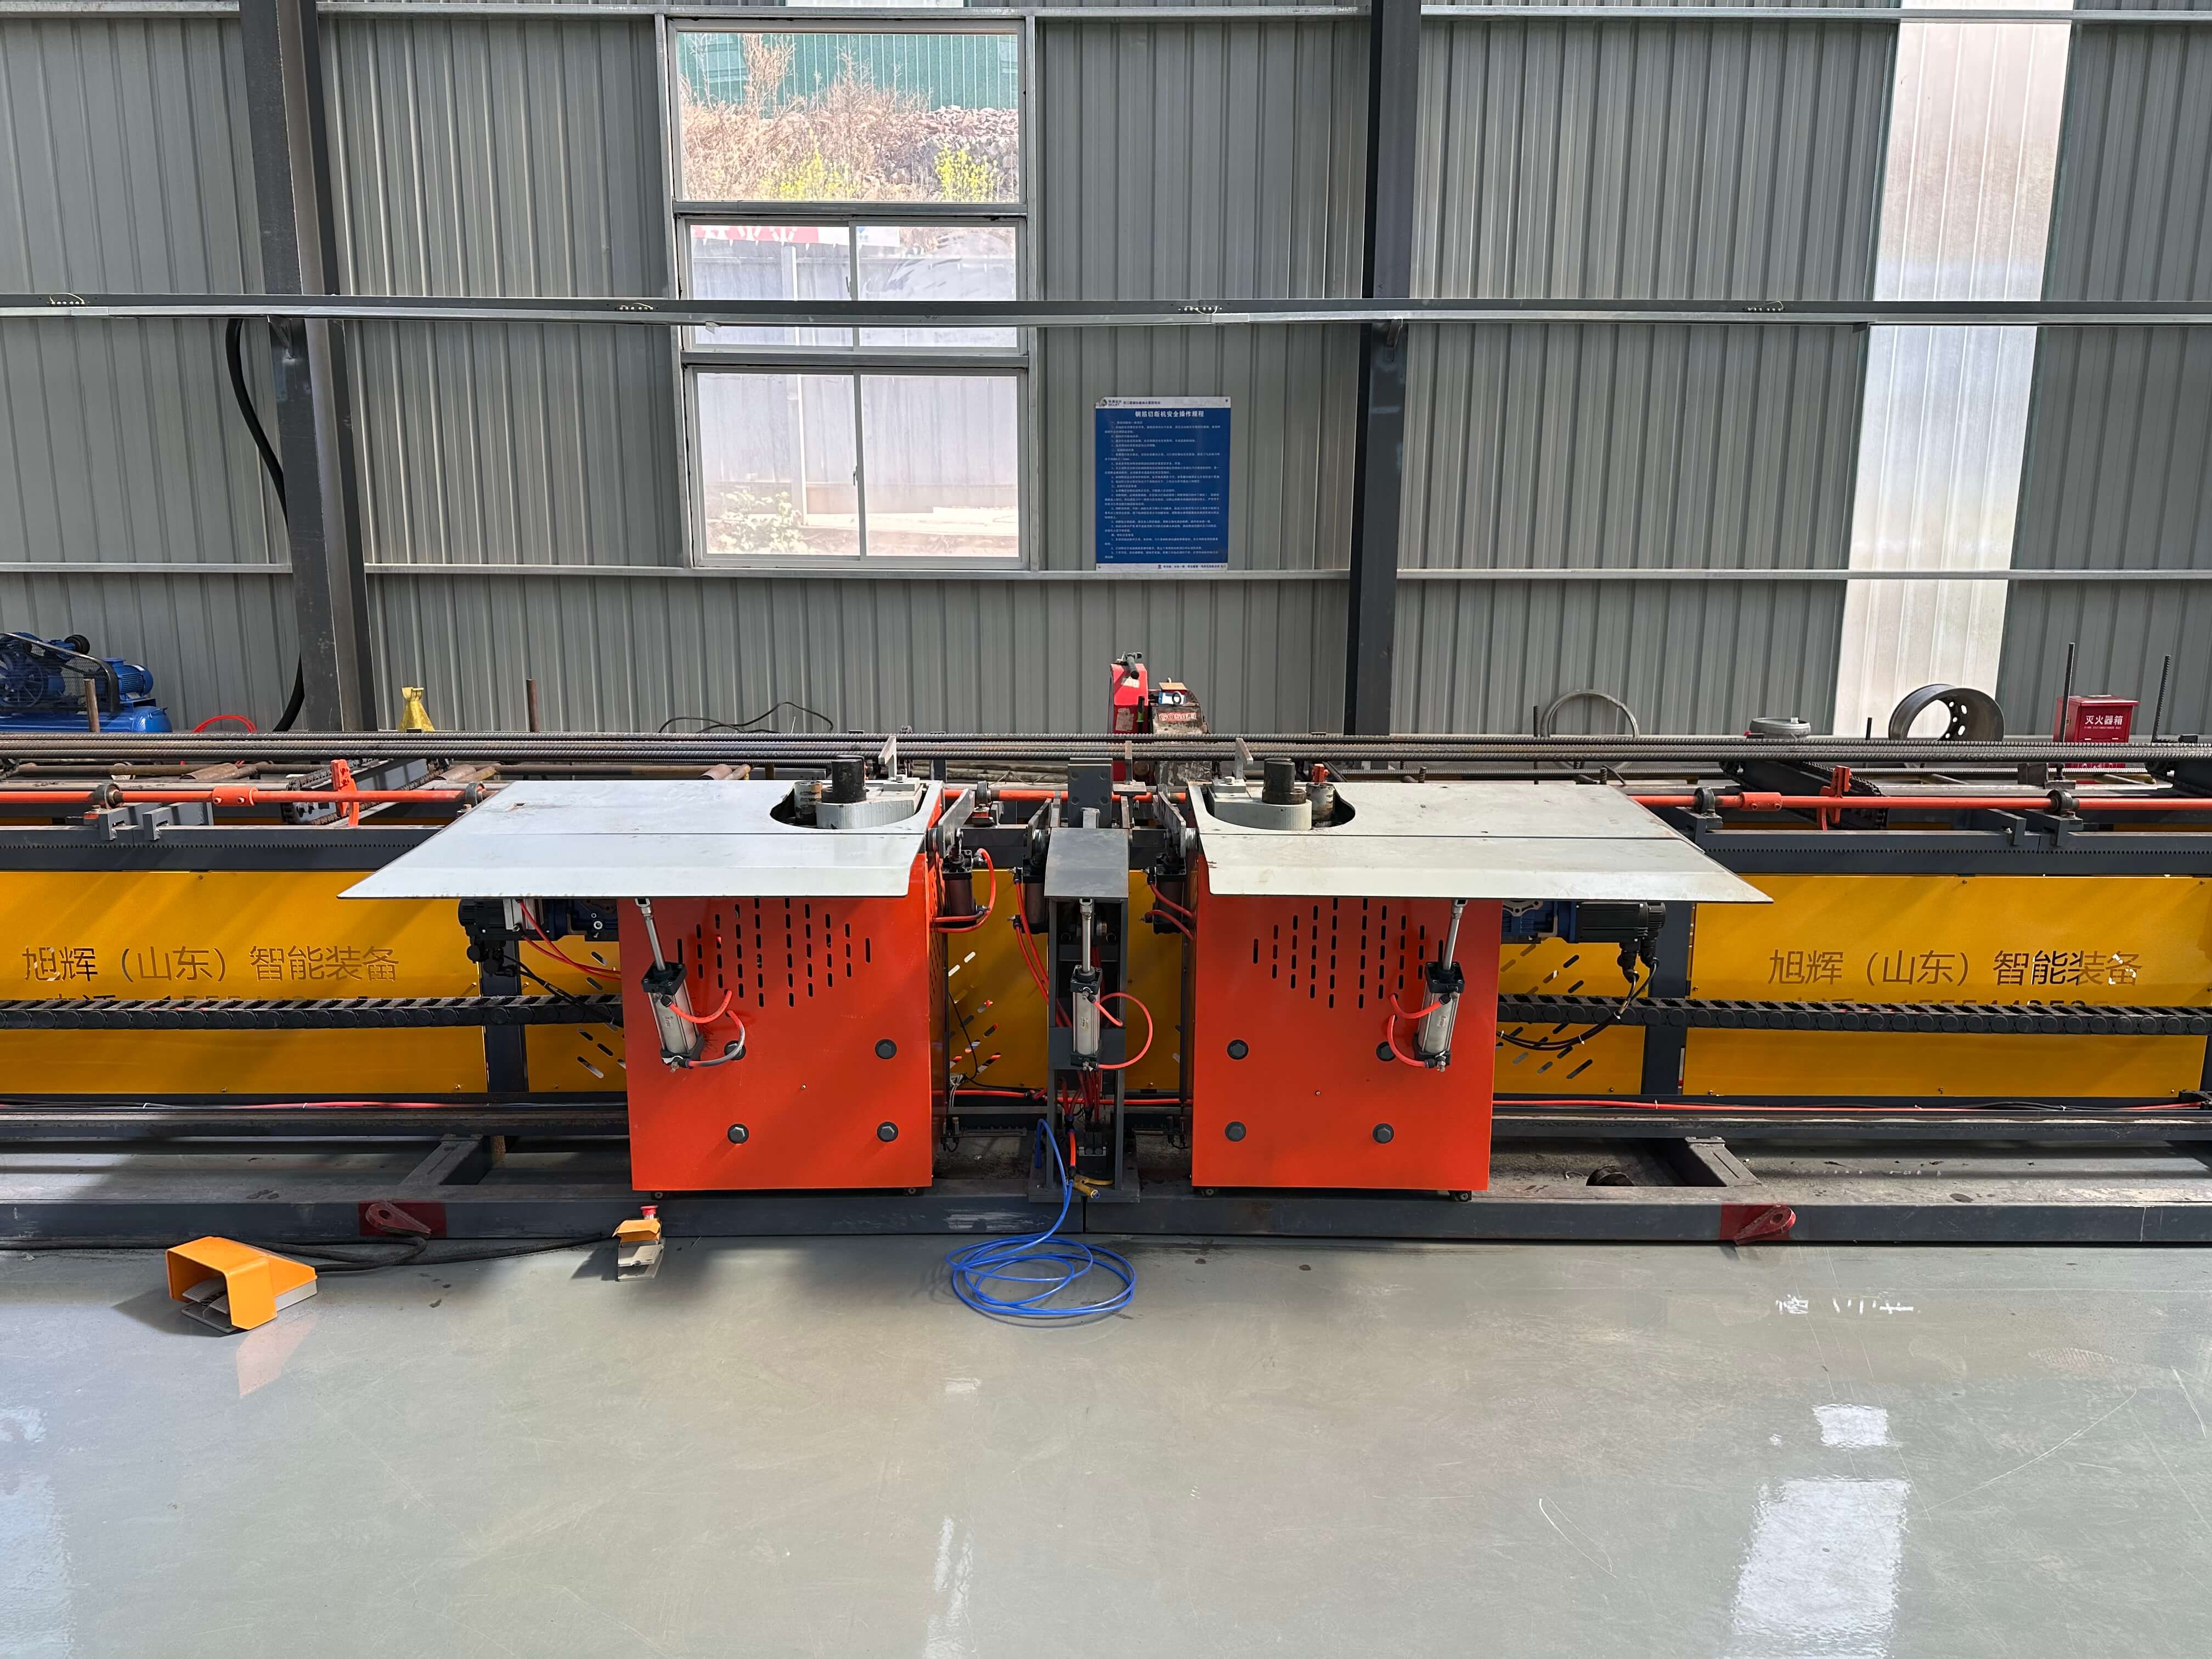
设备集成自动送料、弯曲、切断功能,单根加工时间缩短至45秒,日加工量提升至1200根。以某高速铁路项目为例,使用旭辉设备后,钢筋加工环节工期缩短60%,人工成本降低45%。
STEP3:安全防护体系降低风险
配备红外感应装置(检测范围3m,响应时间0.2s)与机械限位保护(弯曲角度最大180°),在某大型建筑群项目中,设备运行2年未发生安全事故,安全性能通过ISO45001职业健康安全管理体系认证。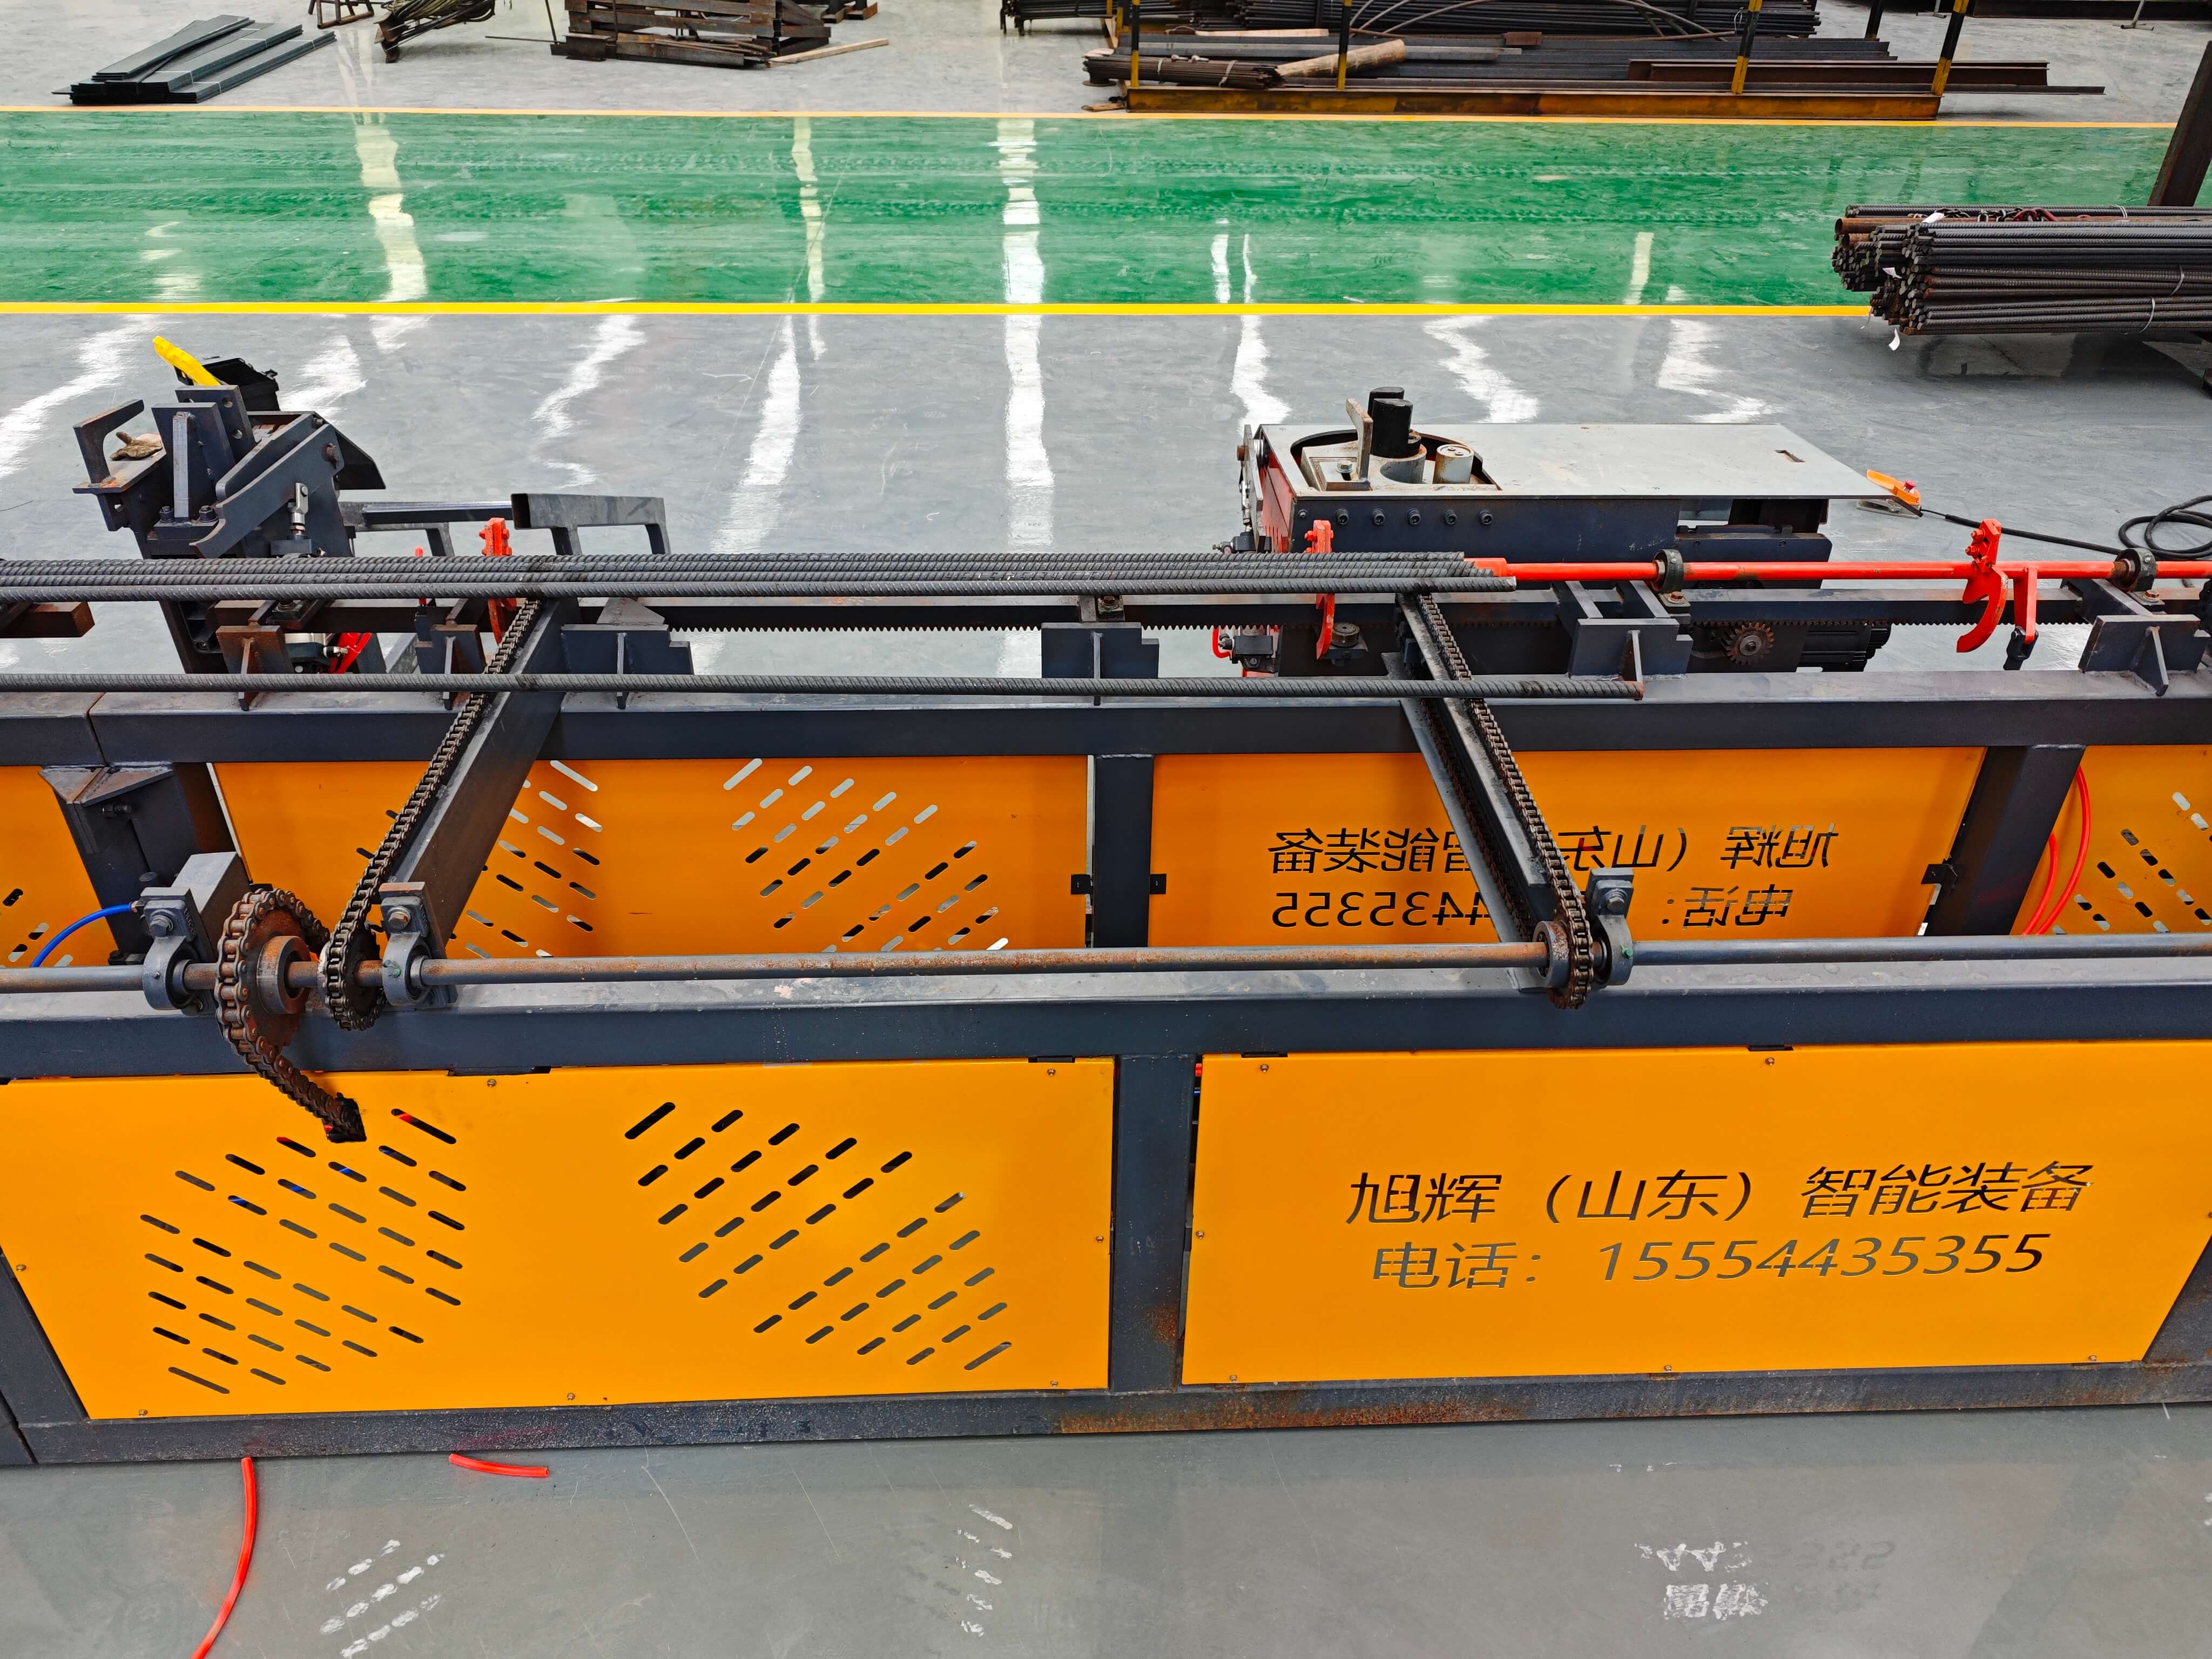
了解更多请查看官方网站:www.xuhuiintelligenttech.com
FAQ一问一答技术选型指南
Q1:如何选择适合项目需求的弯曲中心型号?
A:需综合考量钢筋直径(6-40mm)、弯曲半径(最小50mm)与日加工量。例如,旭辉XH-WQ60型设备适配直径≤40mm的钢筋,弯曲半径50-300mm可调,日加工量1200根,适合高速铁路等大型项目;XH-WQ32型适配直径≤32mm的钢筋,日加工量800根,更适合标准化钢筋加工配送中心。
Q2:设备调试时需注意哪些参数?
A:重点调试弯曲角度(通过伺服电机编码器校准)、送料速度(建议0.5-2m/min)与切断压力(根据钢筋直径调整,6mm钢筋需200N,40mm钢筋需800N)。调试完成后需进行空载试运行(连续10次弯曲角度误差≤0.5°)与负载测试(加工50根钢筋后检查设备温度≤65℃)。
Q3:如何保障设备长期稳定运行?
A:需建立定期维护制度:每日清理送料轨道(避免铁屑堆积)、每周检查伺服电机连接线(防止松动)、每月更换减速机润滑油(使用美孚SHC634合成油)。在某电厂项目中,通过严格执行维护计划,设备连续运行3年无故障,加工精度始终稳定在±0.3°以内。
全文总结参考:数控化是钢筋加工的必然趋势
旭辉(山东)智能装备有限公司的数控钢筋弯曲中心通过高精度伺服控制、模块化设计与安全防护体系,解决了传统加工模式的精度、效率与安全问题。在高速公路、高速铁路等项目中,设备已实现单根加工时间45秒、弯曲角度误差±0.5°、日加工量1200根的量化指标,显著提升工程质量与进度。未来,随着BIM技术与物联网的融合,数控钢筋设备将向智能化、协同化方向发展,旭辉智能装备将持续以技术创新推动建筑行业转型升级。