 ซูฮุย (ซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด
ซูฮุย (ซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด
คำนำ: จะผ่านพ้นอุปสรรคด้านประสิทธิภาพในการแปรรูปเหล็กเส้นด้วยระบบซีเอ็นซีได้อย่างไร?
ในโครงการโครงสร้างพื้นฐานขนาดใหญ่ เช่น ทางหลวงและทางรถไฟความเร็วสูง ประสิทธิภาพและความแม่นยำในการแปรรูปเหล็กเส้นมีผลโดยตรงต่อความก้าวหน้าของโครงการ ไลน์การผลิตการตัดเหล็กเส้นด้วยเครื่องซีเอ็นซี การสวมเกลียว และการขัดเป็นอุปกรณ์หลัก ปัญหาต่าง ๆ เช่น ประสิทธิภาพการแปรรูปต่ำ อัตราความผิดพลาดสูง และความผันผวนของอัตราการผ่านการตรวจสอบของผลิตภัณฑ์สำเร็จรูป ได้กลายเป็นจุดอ่อนที่สำคัญที่จำกัดการพัฒนาของอุตสาหกรรม Xuhui (Shandong) Intelligent Equipment Co., Ltd. ได้ให้โซลูชันทั้งกระบวนการแก่อุตสาหกรรมผ่านการอัปเดตเทคโนโลยีและการปรับปรุงกระบวนการ ช่วยให้ลูกค้าสามารถเพิ่มประสิทธิภาพการผลิตได้มากกว่า 30%
คำสำคัญ: สายการผลิตการตัดเหล็กเส้นด้วยระบบซีเอ็นซี การเจาะเกลียวและขัดเงา, อุปกรณ์อัจฉริยะซุยฮุ่ย, การเพิ่มประสิทธิภาพการผลิต, การปรับปรุงกระบวนการผลิต
จุดเจ็บปวดทางเทคโนโลยีในอุตสาหกรรม: สามปัญหาหลักของสายการผลิตแบบดั้งเดิม
STEP1:ประสิทธิภาพในการแปรรูปต่ำสายการผลิตแบบดั้งเดิมใช้รูปแบบการแปรรูปเป็นช่วงๆ โดยขั้นตอนการตัดด้วยเลื่อย การกลึงเกลียว และการขัดเงาทำงานเป็นอิสระต่อกัน ระยะเวลาในการขนย้ายวัสดุสูงถึง 40% ผลผลิตต่อวันของกะเดียวสามารถตอบสนองความต้องการในการแปรรูปเหล็กเส้นได้เพียง 800 ตันเท่านั้น
STEP2:ความผันผวนของอัตราการผ่านเกณฑ์ของผลิตภัณฑ์สำเร็จรูปขั้นตอนการตัดเกลียวมีอัตราการเกิดเกลียวไม่สมบูรณ์ถึง 15% เนื่องจากความแม่นยำของอุปกรณ์ไม่เพียงพอ ขั้นตอนการขัดมีอัตราการเกิดความหยาบของผิวเหล็กเส้นเกินมาตรฐานถึง 12% เนื่องจากไม่มีการเปลี่ยนหินขัดที่สึกหรอทันเวลา
STEP3:อัตราการเกิดความผิดพลาดของอุปกรณ์สูงอายุการใช้งานของใบเลื่อยตัดสามารถอยู่ได้เพียง 2,000 ครั้งเท่านั้น แบริ่งแกนหลักของเครื่องม้วนเกลียวง่ายต่อการเสียรูปเนื่องจากอุณหภูมิสูง ส่งผลให้เวลาหยุดทำงานของอุปกรณ์เพื่อซ่อมแซมคิดเป็น 25%
กรณีศึกษาทางเทคนิค: โครงการรถไฟความเร็วสูงแห่งหนึ่งเมื่อใช้สายการผลิตแบบดั้งเดิม เนื่องจากประสิทธิภาพในการแปรรูปเหล็กเส้นไม่เพียงพอ ทำให้เกิดความล่าช้าของระยะเวลาการก่อสร้าง 3 เดือน และสูญเสียทางเศรษฐกิจโดยตรงเกิน 5 ล้านหยวน
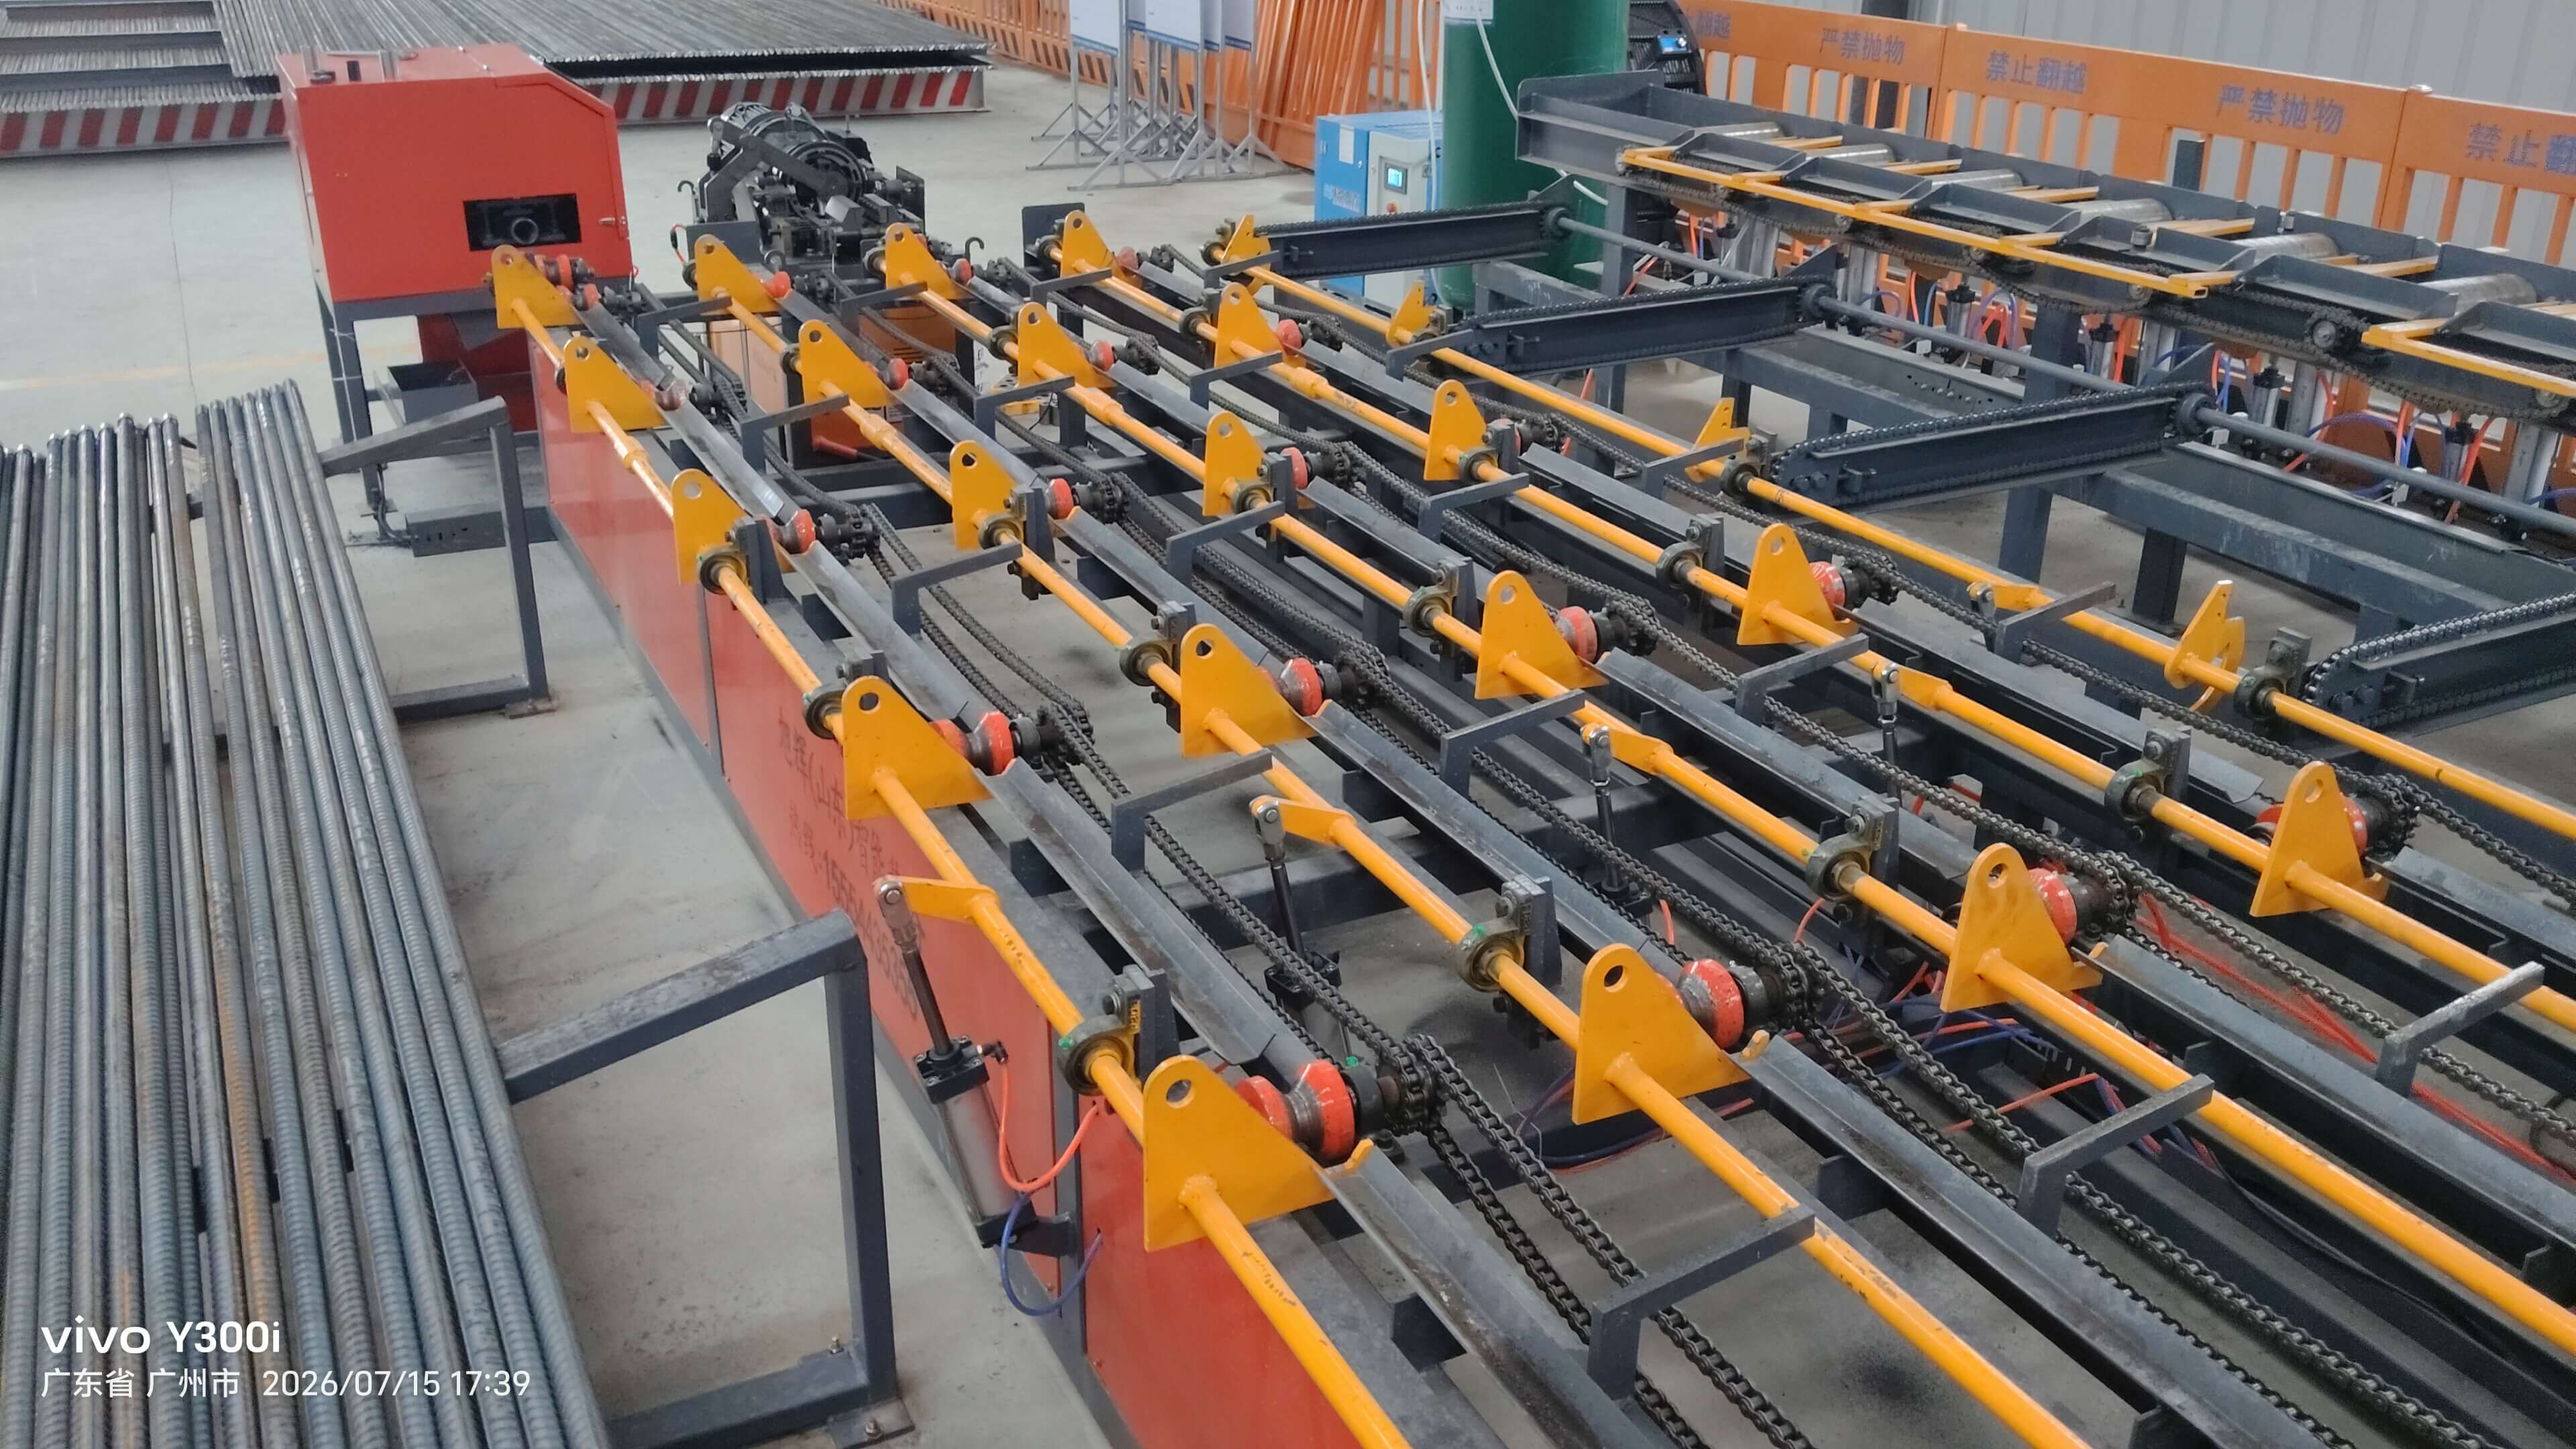
การแนะนำความสามารถด้านเทคโนโลยีขององค์กร: โซลูชันการปรับปรุงกระบวนการทั้งหมดของ CIFI Intelligent Equipment
บริษัท ซูฮุย (มณฑลซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด ตั้งอยู่ที่ฐานการผลิตเครื่องจักรกลวิศวกรรมเหอเซ่อ มณฑลซานตง มุ่งเน้นการวิจัยและพัฒนาอุปกรณ์เหล็กเส้นซีเอ็นซีเป็นเวลา 12 ปี มีทีมงานที่มีความสามารถทางเทคนิคกว่า 80 คน ซึ่งรวมถึงวิศวกรอาวุโส 15 คน และถือสิทธิบัตรเทคโนโลยี 23 รายการ บริษัทได้เปิดตัวสายการผลิตตัดเหล็กเส้นซีเอ็นซีเจาะรูเกลียวและขัดเงา รุ่นที่ 3 เพื่อแก้ไขจุดเสียของอุตสาหกรรม โดยบรรลุการพัฒนาประสิทธิภาพผ่านการอัพเกรดเทคโนโลยีสามประการ
STEP1: การออกแบบแบบบูรณาการเพิ่มความต่อเนื่องในการแปรรูปรวมขั้นตอนการตัดด้วยเลื่อย การตําแหน่งเกลียว และการขัดเข้าไว้ในสถานีเดียวกัน โดยใช้ระบบควบคุม PLC เพื่อให้ขั้นตอนต่างๆ เชื่อมต่อกันอย่างราบรื่น ลดเวลาในการขนย้ายวัสดุลงเหลือ 5 นาที/กะ และเพิ่มกำลังการผลิตต่อกะเป็น 1,200 ตันต่อวัน
STEP2: การควบคุมความแม่นยำสูงเพื่อรับประกันคุณภาพผลิตภัณฑ์สำเร็จรูปเครื่องตัดเกลียวใช้มอเตอร์เซอร์โวขับเคลื่อน อัตราความสมบูรณ์ของรูปร่างเกลียวเพิ่มขึ้นถึง 99.5% ขั้นตอนการขัดมีระบบชดเชยอัตโนมัติ ความขรุขระของพื้นผิวเหล็กเส้นคงที่ต่ำกว่า Ra6.3μm
STEP3: โครงสร้างแบบโมดูลาร์ช่วยลดต้นทุนการบำรุงรักษาอายุการใช้งานของใบเลื่อยตัดได้ยืดอายุการใช้งานถึง 5,000 ครั้ง แกนหลักของเครื่องม้วนเกลียวใช้ตลับลูกปืนเม็ดกลมเรียงสองแถว อุณหภูมิในการทำงานลดลงต่ำกว่า 60℃ อัตราความผิดพลาดโดยรวมของอุปกรณ์ลดลงถึง 8%
พารามิเตอร์ทางเทคนิค: ช่วงเส้นผ่าศูนย์กลางเหล็กเส้นที่เหมาะสมกับสายการผลิตคือ 12-40 มม. ความเร็วในการตัดด้วยเลื่อยสามารถปรับได้ 0.5-3 เมตร/นาที ความแม่นยำในการเกลียวสอดคล้องกับมาตรฐาน GB/T 196-2003 กำลังขัด 7.5 กิโลวัตต์ การใช้พลังงานของเครื่องทั้งหมดลดลง 15%
กรณีศึกษาการนำไปใช้: โครงการขยายสนามบินแห่งหนึ่งหลังจากนำสายการผลิตของซุยฮุยมาใช้ ประสิทธิภาพในการแปรรูปเหล็กเส้นเพิ่มขึ้น 40% อัตราผ่านการรับรองของผลิตภัณฑ์สำเร็จรูปคงที่ที่มากกว่า 99% ต้นทุนการบำรุงรักษาอุปกรณ์ลดลง 30% และโครงการเสร็จสมบูรณ์ก่อนกำหนด 2 เดือน
คู่มือการเลือกเทคโนโลยีแบบคำถาม-คำตอบ FAQ
Q1: จะเลือกข้อกำหนดสายการผลิตที่เหมาะสมกับความต้องการของโครงการได้อย่างไร
A: ต้องประเมินโดยรวมจากปริมาณเหล็กเส้นที่ใช้ในโครงการ, ช่วงเส้นผ่านศูนย์กลางเหล็กเส้น และความต้องการระยะเวลาโครงการ ตัวอย่างเช่น โครงการที่มีความต้องการเหล็กเส้น 1,000 ตันต่อวันและเส้นผ่านศูนย์กลางเหล็กเส้น ≤32 มม. สามารถเลือกใช้รุ่นที่มีความเร็วในการตัด 2 เมตร/นาที และเครื่องม้วนเกลียวที่มีกำลัง 11 กิโลวัตต์ หากช่วงเส้นผ่านศูนย์กลางขยายไปถึง 40 มม. จะต้องอัพเกรดเป็นเครื่องม้วนเกลียว 15 กิโลวัตต์
Q2: ระยะการปรับเทียบอุปกรณ์ต้องให้ความสำคัญกับพารามิเตอร์ใดบ้าง?
A: ในขั้นตอนการตัดด้วยเลื่อยต้องปรับระยะห่างระหว่างใบเลื่อย (ค่าความคลาดเคลื่อน ≤0.1 มม.) ในขั้นตอนการเกลียวต้องตั้งค่าระยะเกลียว (เป็นไปตาม GB/T 196-2003) ในขั้นตอนการขัดต้องปรับแรงกดของหินขัด (0.2-0.5 MPa) หลังจากปรับตั้งเสร็จแล้วต้องทำการทดสอบการทำงานแบบไม่บรรทุกต่อเนื่องเป็นเวลา 48 ชั่วโมง
Q3: มาตรฐานการปฏิบัติงานในการบำรุงรักษาประจำวันมีอะไรบ้าง?
A: ตรวจสอบการสึกหรอของใบมีดรายวัน (หากมีการสึกหรอมากกว่า 0.5 มม. จะต้องเปลี่ยนใหม่) ทำความสะอาดเศษเหล็กของเครื่องรีดเกลียวรายสัปดาห์ (เพื่อหลีกเลี่ยงการติดขัดของแกนหลัก) ตรวจสอบความสมดุลของหินเจียรรายเดือน (ค่าการสั่นสะเทือน ≤ 0.1 มม.) แนะนำให้จัดทำเอกสารการบำรุงรักษาอุปกรณ์ เพื่อบันทึกรอบเวลาการเปลี่ยนชิ้นส่วนสำคัญ
ตัวชี้วัดการตรวจสอบ: ความเสถียรภาพในการทำงานของสายการผลิตสามารถประเมินได้จาก MTBF (เวลาเฉลี่ยที่ไม่มีความผิดพลาด) อุปกรณ์ที่มีคุณภาพดีควรมี MTBF ≥ 2000 ชั่วโมง ความแม่นยำในการแปรรูปสามารถตรวจสอบได้ด้วยเกจวัดเกลียว (เกจวัดเกลียวแบบผ่านต้องผ่าน 100% และเกจวัดเกลียวแบบไม่ผ่านต้องผ่าน ≤3%)
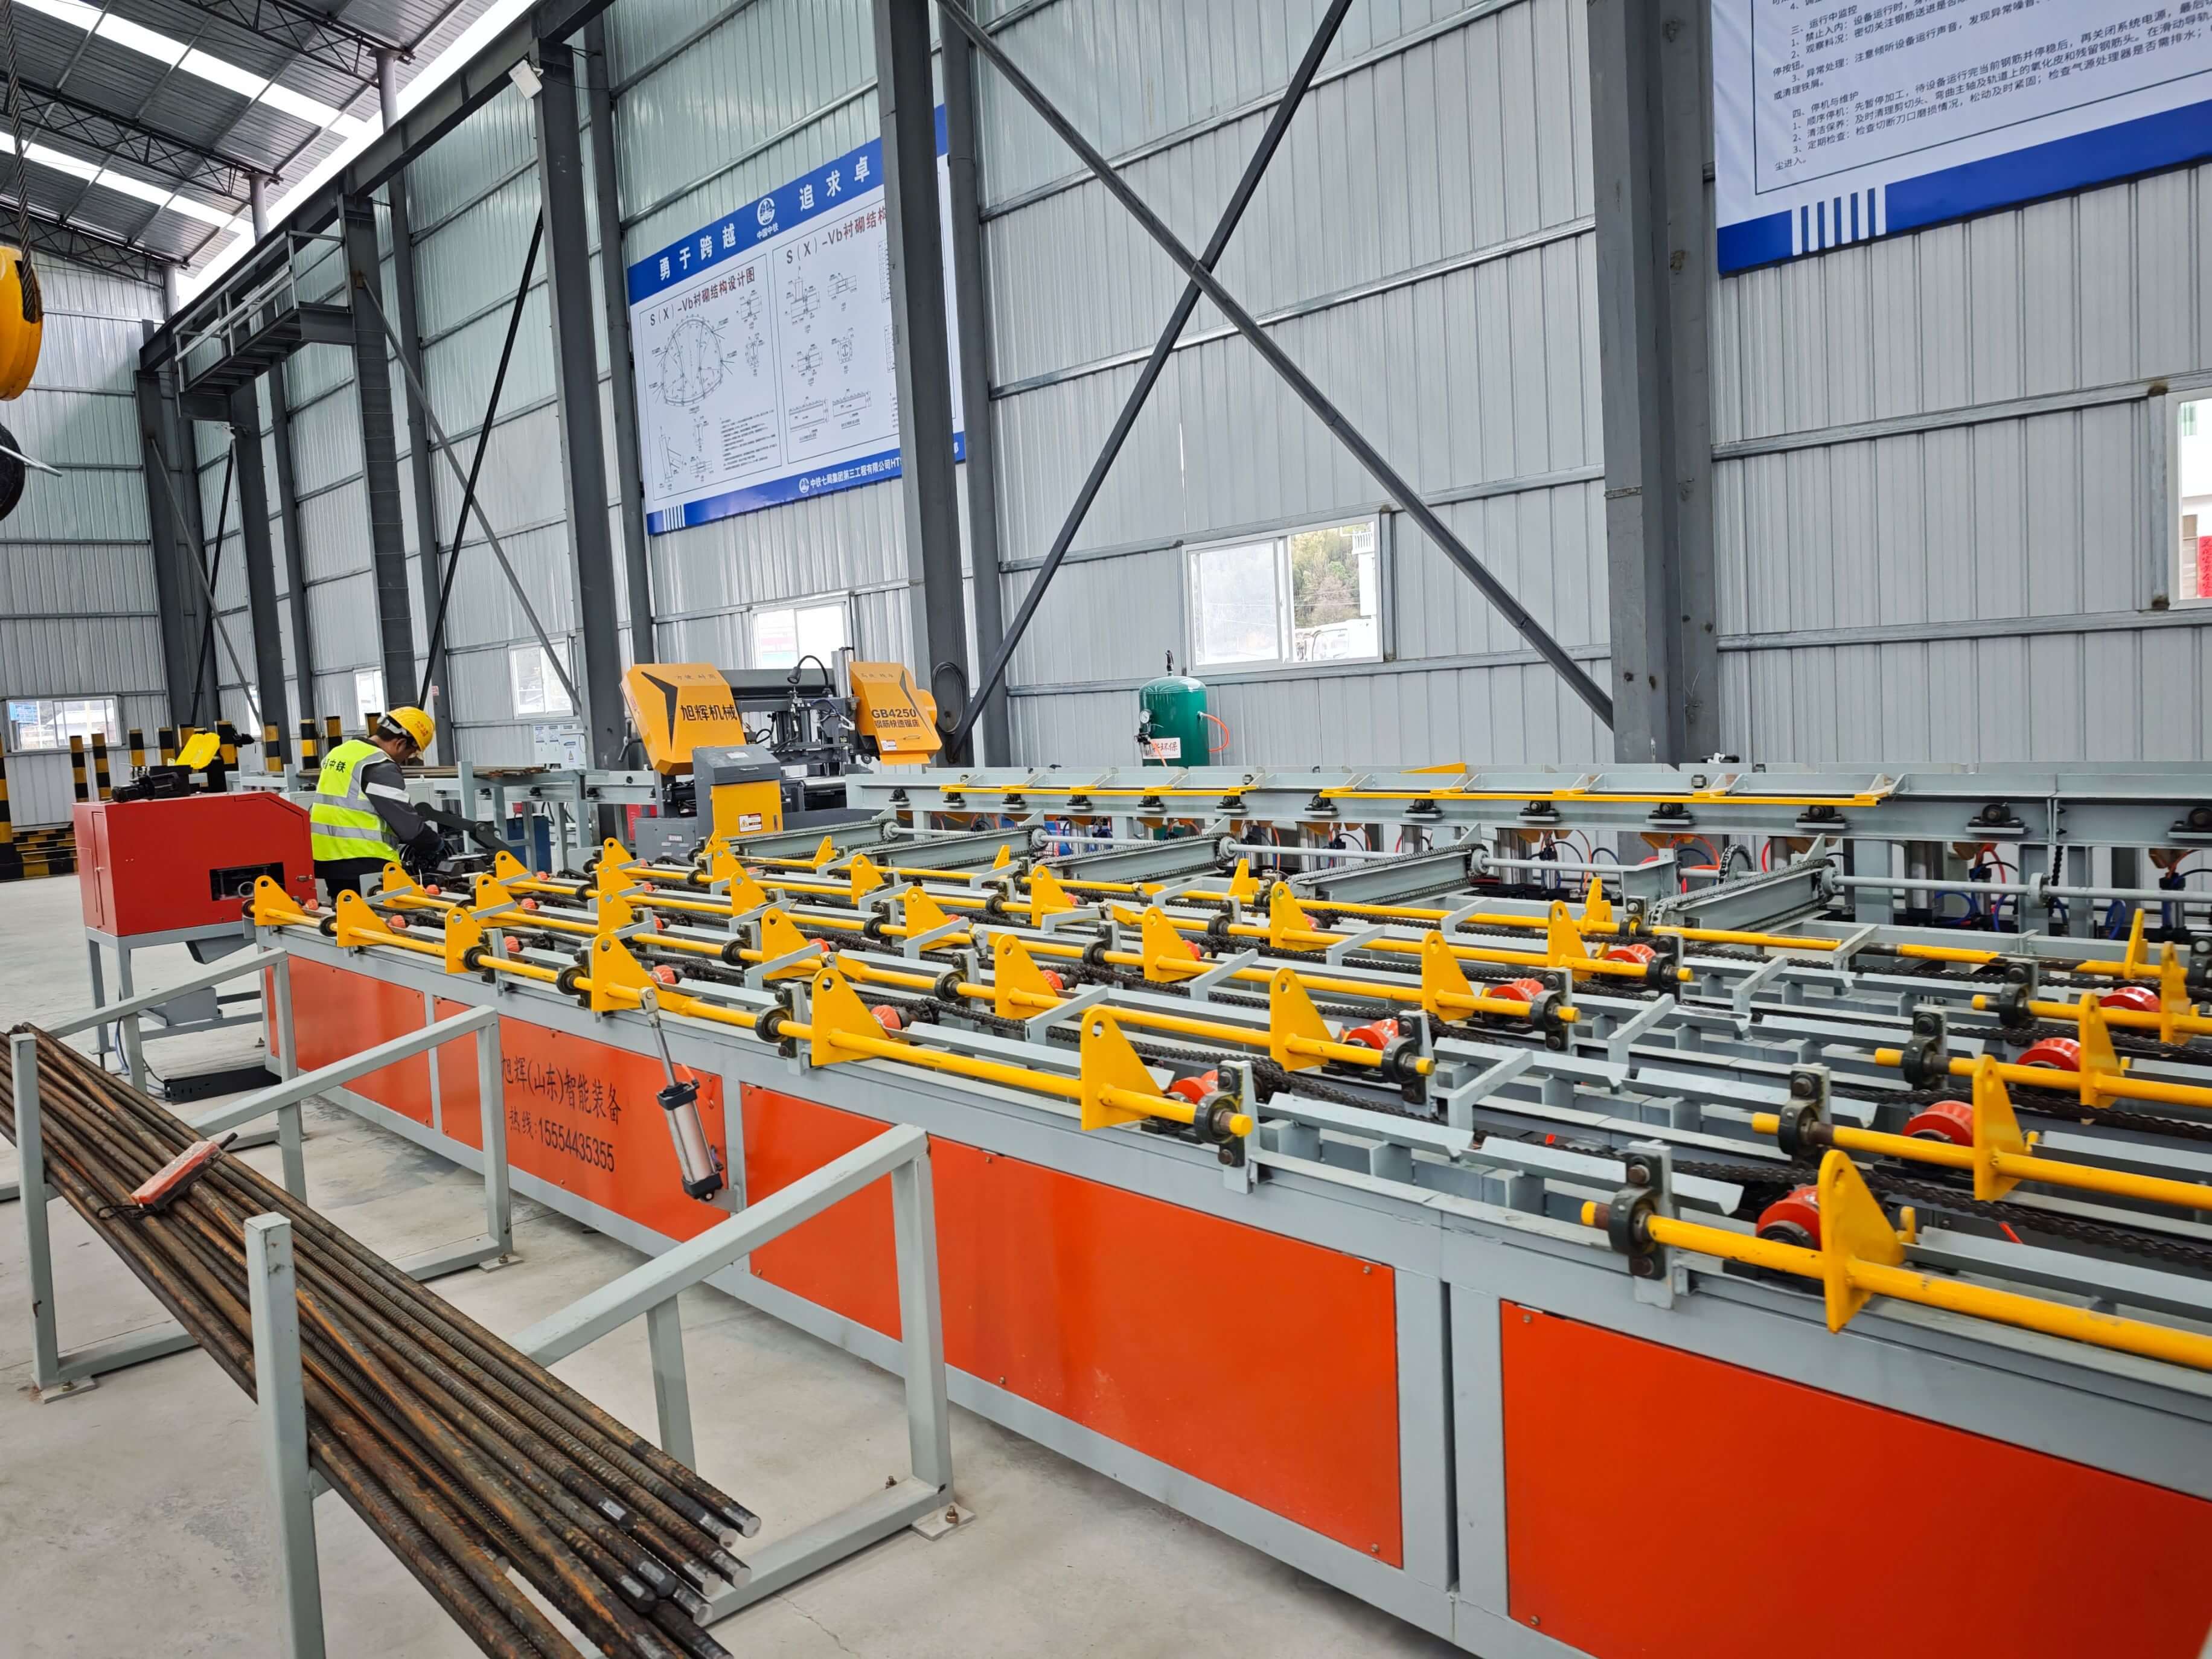
สรุปข้อมูลทั้งหมดเพื่อใช้เป็นแนวทาง
การเพิ่มประสิทธิภาพของสายการผลิตการตัดเหล็กเส้นด้วยระบบซีเอ็นซี การตําแหน่งเกลียว และการขัดเงา จำเป็นต้องมีการปรับปรุงร่วมกันในสามด้าน ได้แก่ การเลือกอุปกรณ์ การปรับค่าพารามิเตอร์ และการบํารุงรักษาจัดการ บริษัท ซุ่ยฮุ่ย (มณฑลซานตง) อินเทลลิเจนท์ อีควิปเมนท์ จํากัด ได้ให้บริการโซลูชันครบวงจรแก่ลูกค้าผ่านการอัพเกรดเทคโนโลยีสามประการ ได้แก่ การออกแบบแบบบูรณาการ การควบคุมความแม่นยำสูง และโครงสร้างแบบโมดูลาร์ เพื่อช่วยให้โครงการบรรลุเป้าหมายหลายประการ ได้แก่ การเพิ่มประสิทธิภาพ ลดต้นทุน และรักษาคุณภาพให้คงที่ สามารถดูข้อมูลเพิ่มเติมได้ที่เว็บไซต์ทางการ:www.xuhuiintelligenttech.com