 شوهي (شاندونغ) للمعدات الذكية المحدودة
شوهي (شاندونغ) للمعدات الذكية المحدودة
مقدمة: كيف يمكن تخطي حاجز كفاءة تصنيع حديد التسليح بالتحكم العددي؟
في مشاريع البنية التحتية الكبرى مثل الطرق السريعة والسكك الحديدية فائقة السرعة، تؤثر كفاءة ودقة تجهيز حديد التسليح بشكل مباشر على تقدم المشروع. أصبحت خطوط الإنتاج الرقمية لقطع حديد التسليح وتخريمه وتلميعه، باعتبارها المعدات الأساسية، تعاني من مشاكل مثل انخفاض كفاءة التجهيز وارتفاع معدل الأعطال وتقلب معدلات التأهيل للمنتجات النهائية، مما أصبحت نقطة ألم رئيسية تقيد تطور الصناعة. قدمت شركة "شوهي (شاندونغ) للمعدات الذكية" حلولًا شاملة للصناعة من خلال التحديث التكنولوجي وتحسين العمليات، مما ساعد العملاء على تحقيق زيادة في كفاءة الإنتاج بأكثر من 30%.
الكلمات المفتاحية: خط إنتاج آلي للقطع والخراطة والتلميع للأسلاك الحديدية، أجهزة زوهي الذكية، تحسين كفاءة الإنتاج، تحسين العملية
بداية حديث عن نقاط الألم التكنولوجية في الصناعة: ثلاث مشكلات أساسية في خطوط الإنتاج التقليدية
STEP1:انخفاض كفاءة التصنيعيعتمد خط الإنتاج التقليدي على نمط التصنيع المجزأ، حيث تعمل عمليات القطع بالمنشار وإعادة التشكيل والتلميع بشكل مستقل، وتصل نسبة وقت نقل المواد إلى 40%، ولا تلبي القدرة الإنتاجية اليومية في نوبة واحدة سوى احتياجات تصنيع 800 طن من حديد التسليح فقط.
STEP2:تقلب معدل تأهل المنتجات النهائيةفي مرحلة الخيوط، نتيجة لعدم كفاية دقة المعدات، بلغ معدل عدم اكتمال شكل الخيوط 15٪؛ وفي مرحلة التلميع، بسبب عدم استبدال الرخامة المتعفنة في الوقت المناسب، بلغ معدل تجاوز خشونة سطح حديد التسليح 12٪.
STEP3:ارتفاع معدل أعطال المعداتعمر شفرة القطع بالمنشار لا يتجاوز 2000 عملية قطع، وتتعرض محامل عمود المغزل في آلة الخيوط للتشوه بسبب ارتفاع درجة الحرارة، مما يؤدي إلى أن تصل نسبة وقت توقف الجهاز للصيانة إلى 25%.
الحالة التقنيةفي أحد مشاريع السكك الحديدية عالية السرعة، عند استخدام خط الإنتاج التقليدي، أدى نقص كفاءة تجهيز حديد التسليح إلى تأخير الموعد النهائي للمشروع بثلاثة أشهر، وتكبد خسائر اقتصادية مباشرة تزيد عن 5 ملايين يوان.
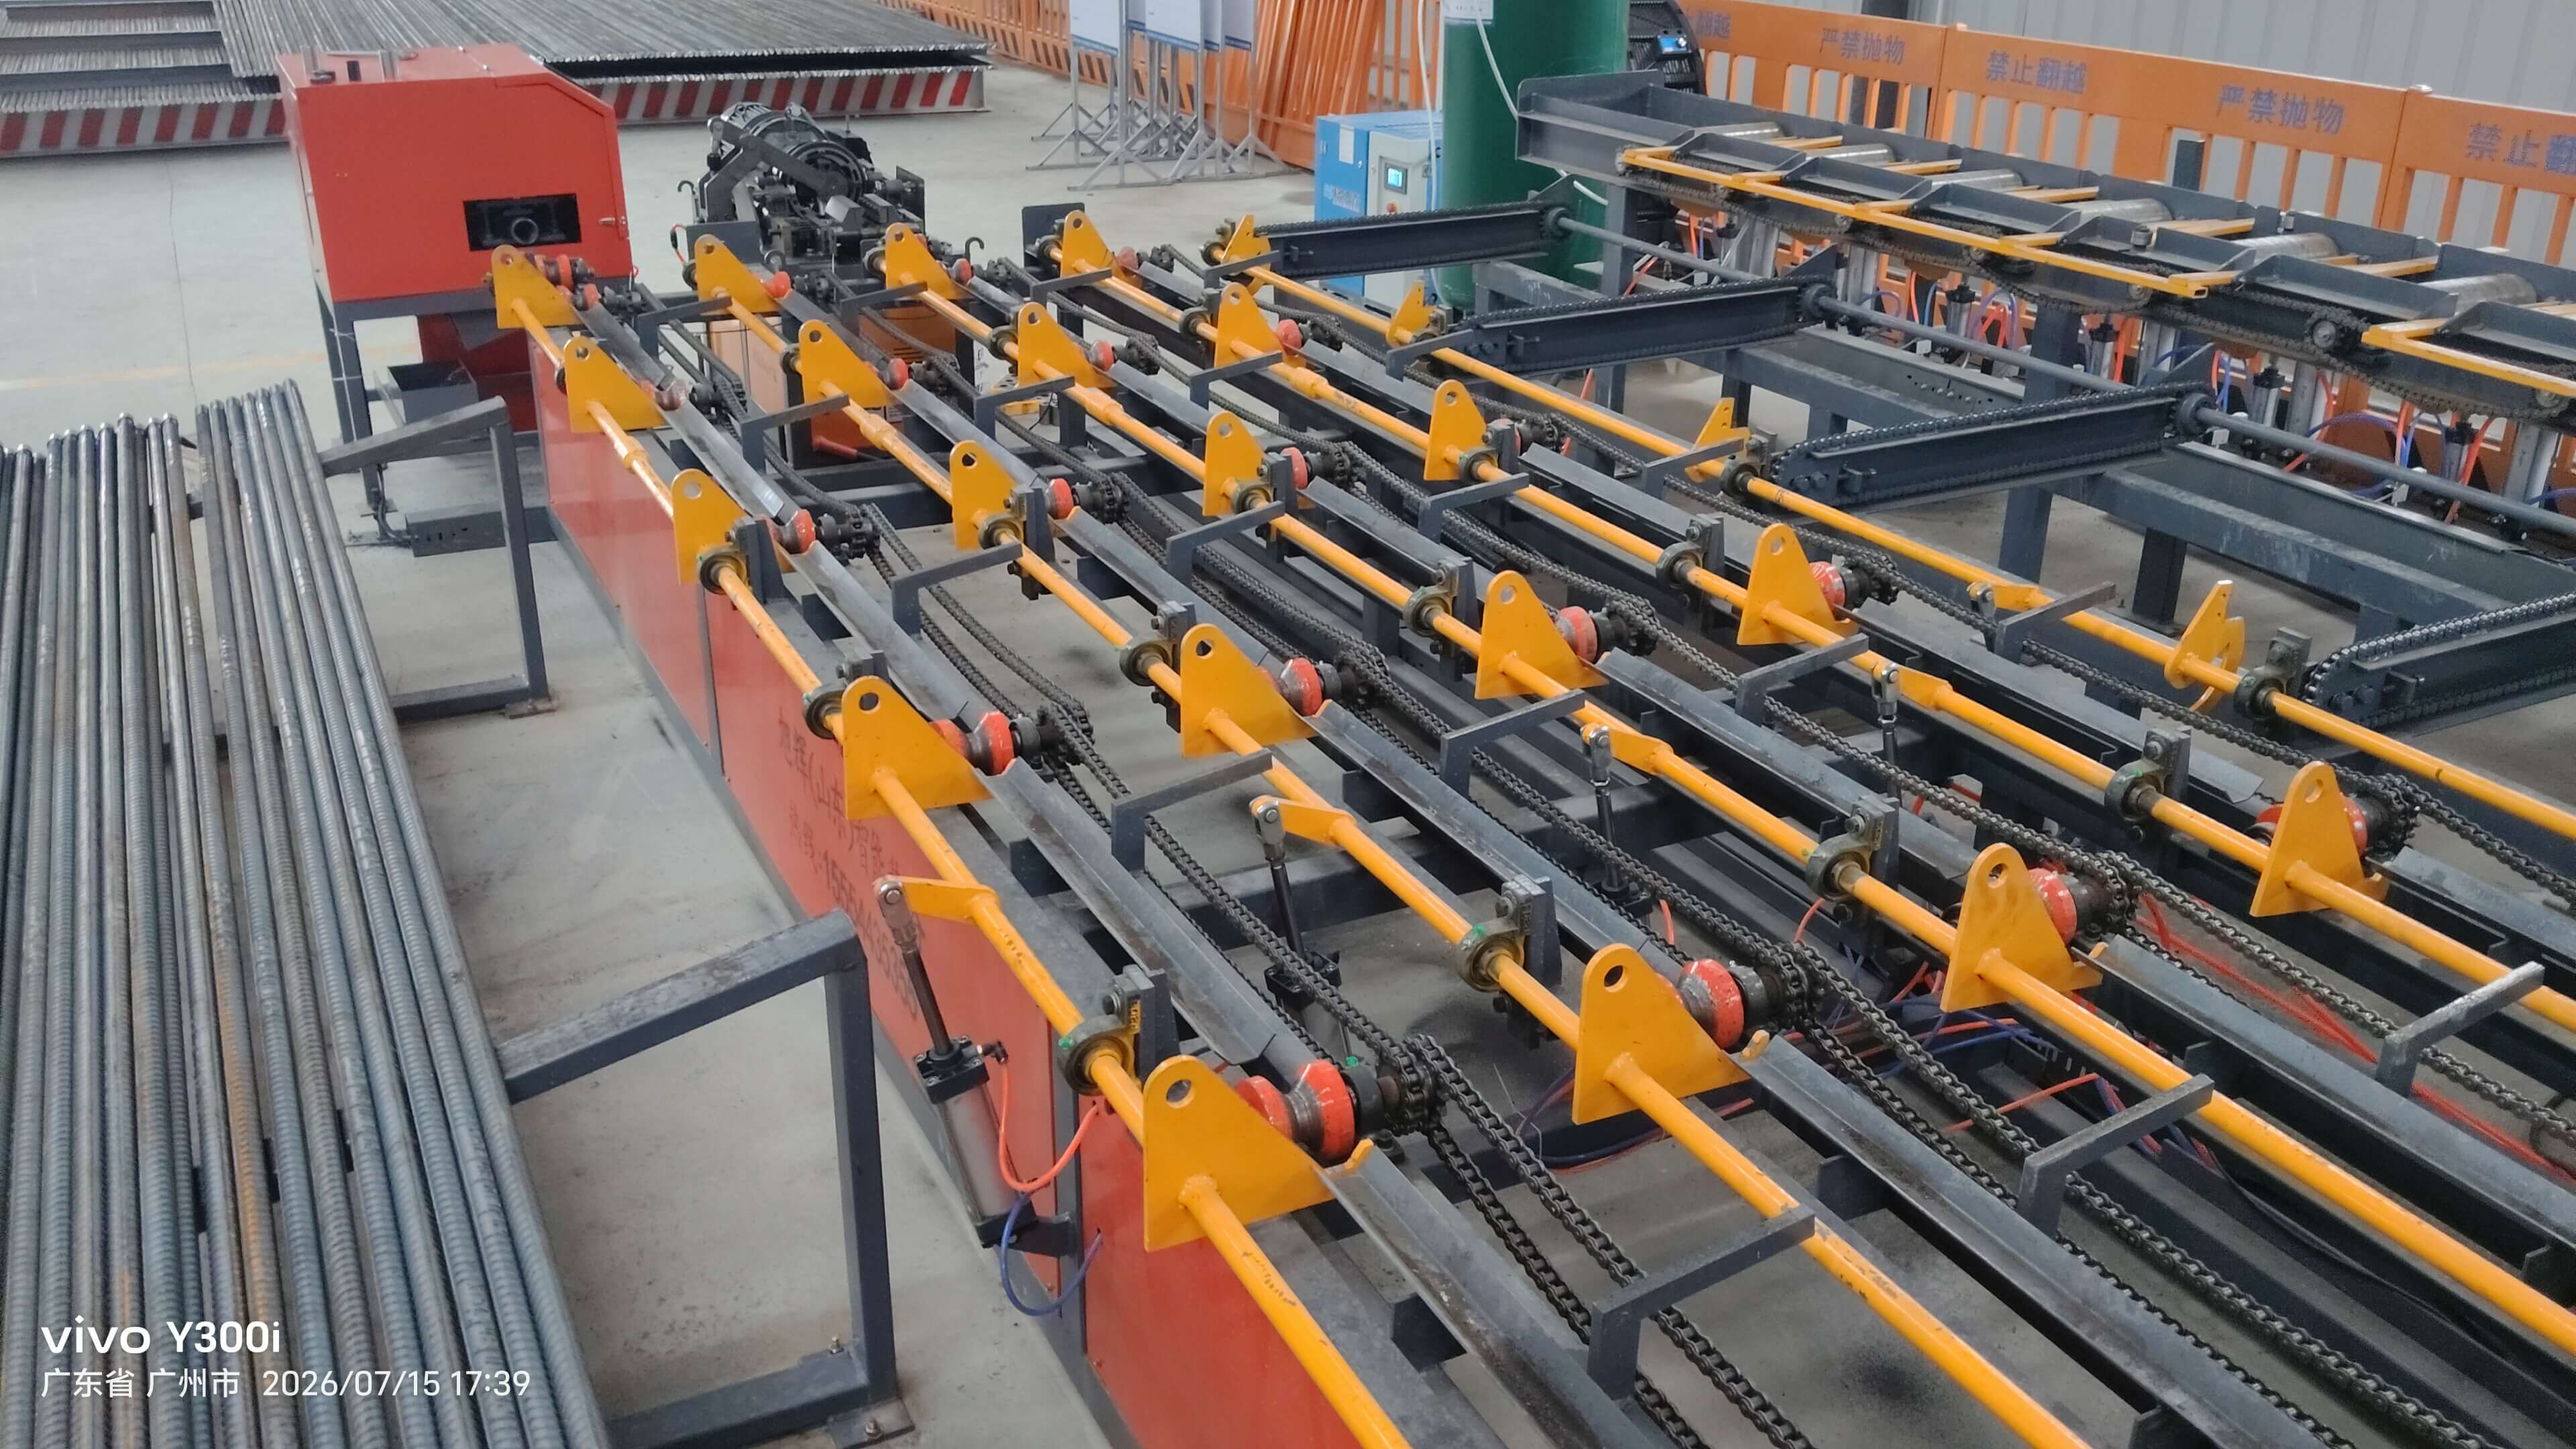
مقدمة عن القوة التكنولوجية للشركة: حلول التحسين الشاملة للعمليات من شو هوي للمعدات الذكية
تقع شركة شوهي (شاندونغ) للمعدات الذكية المحدودة في قاعدة تصنيع الآلات الهندسية في هيزه بمنطقة شاندونغ، وهي متخصصة في البحث والتطوير في مجال معدات الحديد المسلح التي تُسيطر عليها أجهزة رقمية منذ 12 عامًا، ولديها فريق من الموظفين التقنيين الماهرين يضم أكثر من 80 شخصًا، من بينهم 15 مهندسًا كبيرًا، وتحوز على 23 براءة اختراع. استجابةً للتحديات التي تواجه القطاع، طرحت الشركة الجيل الثالث من خط الإنتاج الرقمي للقطع والخراطة والتلميع للحديد المسلح، والذي حقق اختراقًا في الكفاءة من خلال ثلاثة تحديثات تقنية:
الخطوة 1: يحسن التصميم المتكامل استمرارية التصنيعتم دمج عمليات القطع بالمنشار وخراطيم الخيوط والتلميع في نفس المحطة، وتحقيق ترابط سلس بين العمليات من خلال نظام التحكم PLC، مما قلل وقت نقل المواد إلى 5 دقائق لكل نوبة عمل، ورفع الإنتاجية اليومية لكل نوبة إلى 1200 طن.
الخطوة 2: ضمان جودة المنتج النهائي من خلال التحكم عالي الدقةتستخدم آلة تقطيع الخيوط محركًا سيرفو للتشغيل، حيث ارتفعت نسبة اكتمال شكل خيوط المسمار إلى 99.5%؛ وتزود حلقة التلميع بنظام تعويض تلقائي، مما يجعل خشونة سطح حديد التسليح مستقرة عند أقل من Ra6.3μm.
الخطوة 3: يقلل الهيكل المعياري من تكاليف الصيانةتم إطالة عمر شفرة القطع بالمنشار إلى 5000 عملية قطع، واستخدم المحور الرئيسي لآلة الخيوط المعدنية محامل أسطوانية مزدوجة الصف، وانخفضت درجة حرارة العمل إلى أقل من 60 درجة مئوية، وانخفض معدل الإخفاق الشامل للمعدات إلى 8%.
المعايير التقنيةخط الإنتاج قادر على التكيف مع نطاق قطر حديد التسليح 12-40 مم، وسرعة القطع بالمنشار قابلة للتعديل من 0.5 إلى 3 م/دقيقة، ودقة خيوط المفاصل تتوافق مع معيار GB/T 196-2003، وقوة التلميع 7.5 كيلو واط، مع انخفاض في استهلاك الطاقة الكلي للآلة بنسبة 15%.
حالات التطبيقبعد استخدام خط إنتاج شيوهوي في مشروع توسيع أحد المطارات، ارتفعت كفاءة معالجة الحديد المسلح بنسبة 40%، واستقر معدل التأهل للمنتجات النهائية عند أكثر من 99%، وانخفضت تكاليف صيانة المعدات بنسبة 30%، وتم الانتهاء من المشروع قبل موعده بشهرين.
دليل اختيار التكنولوجيا على شكل أسئلة وأجوبة
س1: كيف يمكن اختيار مواصفات خط الإنتاج التي تتناسب مع احتياجات المشروع؟
أ: يجب إجراء تقييم شامل استنادًا إلى كمية حديد التسليح في المشروع ونطاق الأقطار ومتطلبات المدة الزمنية. على سبيل المثال، في حالة المشروع الذي يحتاج إلى 1000 طن يوميًا وحديد تسليح بقطر ≤32 مم، يمكن اختيار النموذج ذي سرعة القطع 2 متر/دقيقة وقدرة آلة لف الخيوط 11 كيلووات؛ إذا تم توسيع نطاق الأقطار إلى 40 مم، فسيلزم الترقية إلى آلة لف الخيوط بقدرة 15 كيلووات.
س2: ما هي المعايير التي يجب التركيز عليها بشكل خاص في مرحلة ضبط الجهاز؟
أ: في مرحلة القطع بالمنشار، يجب معايرة مسافة بين شفرات المنشار (خطأ ≤ 0.1 مم)، وفي مرحلة الخيوط، يجب ضبط الخطوة اللولبية (وفقًا للمعيار GB/T 196-2003)، وفي مرحلة التلميع، يجب ضبط ضغط عجلة الصنفرة (0.2-0.5 ميجاباسكال). بعد الانتهاء من التعديل، يجب إجراء اختبار تشغيل بدون حمل لمدة 48 ساعة متواصلة.
السؤال 3: ما هي قواعد التشغيل التي يجب اتباعها في الصيانة اليومية؟
أ: فحص إرتداء الشفرة يوميًا (يجب استبدالها إذا كان الإرتداء أكبر من 0.5 ملم)، وتنظيف خردة آلة تثبيت الخيوط أسبوعيًا (لتجنب توقف المحور الرئيسي)، وفحص توازن عجلة التلميع شهريًا (قيمة الاهتزاز ≤ 0.1 ملم). يُنصح بإنشاء سجل صيانة للمعدات، وتسجيل دورات استبدال المكونات الرئيسية.
مؤشرات الكشف: يمكن تقييم استقرار تشغيل خط الإنتاج من خلال MTBF (متوسط الوقت الخالي من الأعطال)، ويجب أن يكون MTBF للمعدات عالية الجودة ≥ 2000 ساعة؛ يمكن تقييم دقة التصنيع من خلال فحص مقياس المسمار (القياس المسموح 100% يمر، والقياس الممنوع ≤3% يمر).
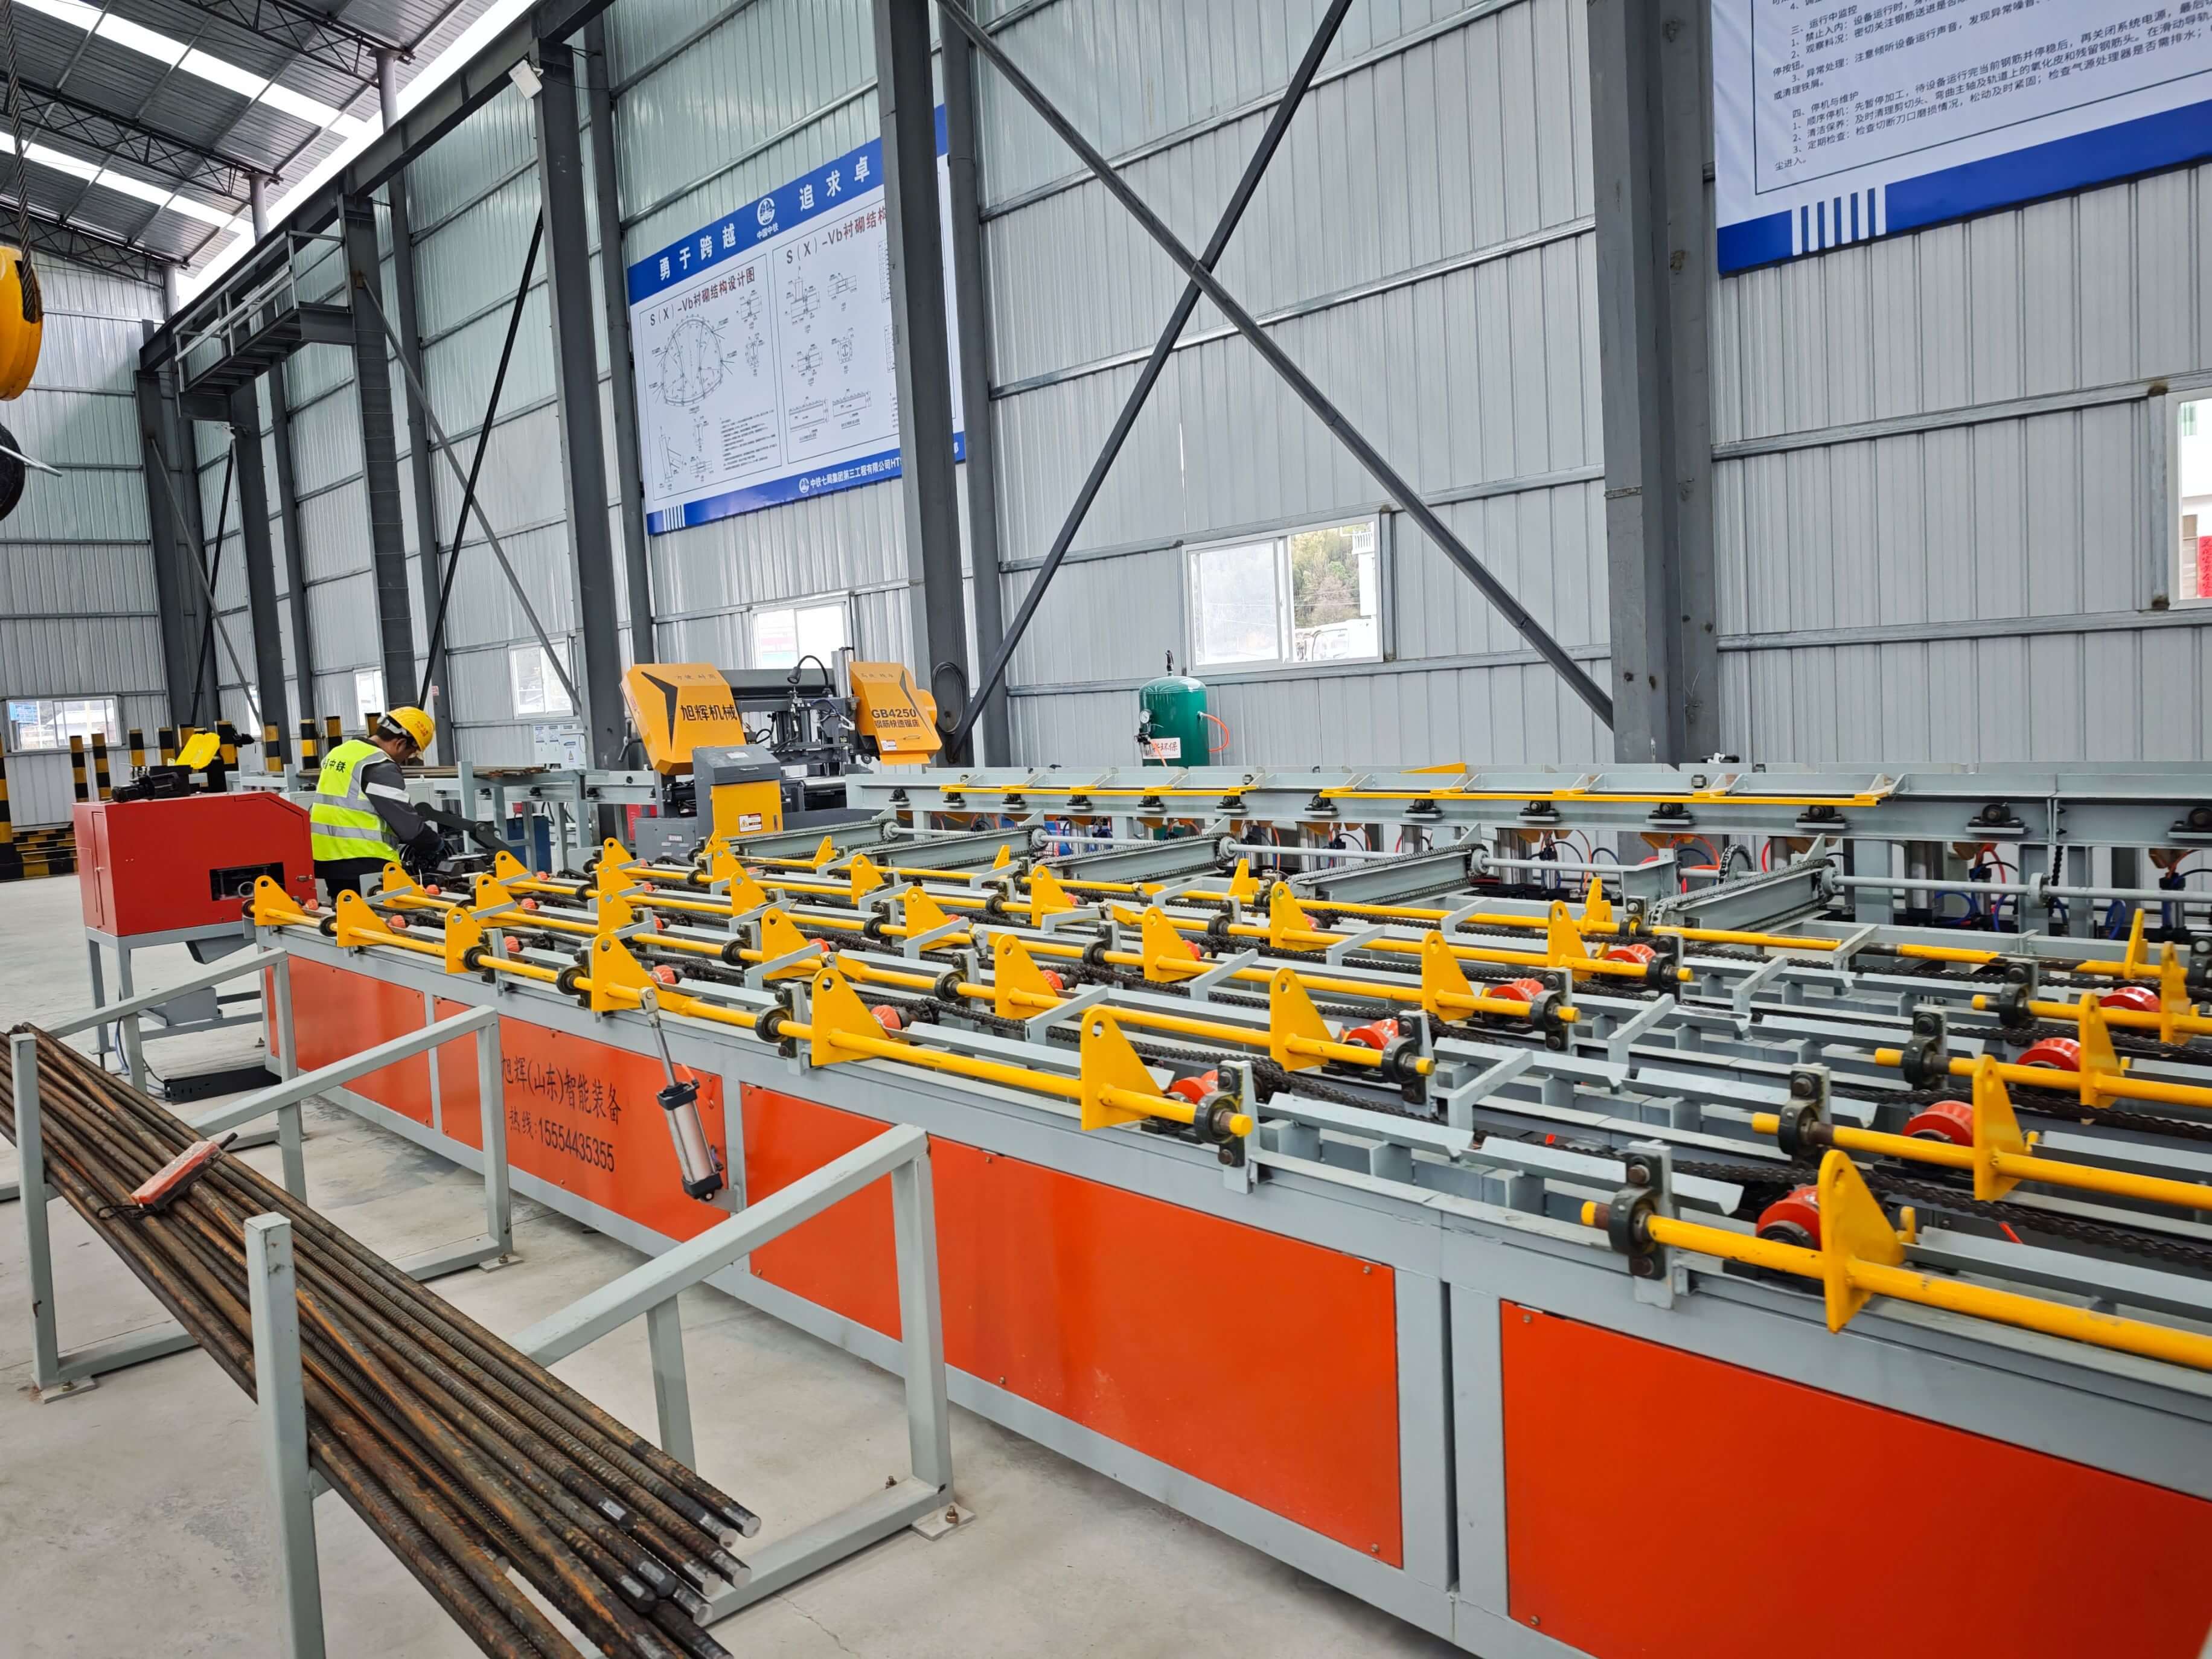
مرجع لملخص النص الكامل
تحتاج زيادة كفاءة خط إنتاج قطع وتخريط وتلميع حديد التسليح بالتحكم الرقمي إلى تحسين متزامن في ثلاثة جوانب: اختيار المعدات، وضبط المعلمات، والصيانة والإدارة. قدمت شركة شوهي (شاندونغ) للمعدات الذكية المحدودة حلولًا شاملة للعملاء من خلال ثلاثة تحديثات تقنية هي: التصميم المتكامل، والتحكم عالي الدقة، والهيكل المعياري، مما ساعد المشاريع على تحقيق أهداف متعددة مثل زيادة الكفاءة، وخفض التكاليف، واستقرار الجودة. لمزيد من المعلومات، يرجى زيارة الموقع الرسمي:www.xuhuiintelligenttech.com