 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Вступление к отраслевым техническим болевым точкам: проблемы эффективности и точности в традиционной обработке сгибания арматуры
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, эффективность и точность обработки арматуры напрямую влияют на ход строительства и безопасность конструкций. Традиционное оборудование для гибки арматуры с одним или двумя головками имеет три основные проблемы: во-первых, при одном цикле обработки можно согнуть только 1-2 стержня арматуры, и при ежедневной потребности в обработке тысяч стержней частая замена материала вручную приводит к низкой эффективности; во-вторых, точность механической передающей структуры подвержена влиянию износа, и после длительного использования отклонение угла гибки может достигать ±2°, что трудно удовлетворить строгим требованиям в ±0,5° для таких сфер, как железнодорожные плиты высокоскоростных железных дорог; в-третьих, оборудование имеет ограниченные функции и требует совместной работы с несколькими другими устройствами, такими как резаки и машины для нарезки резьбы, что занимает много места и требует времени для согласования процессов. Например, в одном проекте высокоскоростной железной дороги обработка 5000 стержней арматуры традиционным оборудованием занимала 12 часов, а из-за отклонения угла 3% стержней арматуры потребовалось переработать, что непосредственно увеличило затраты более чем на 50 000 юаней.
Представление технологической мощи предприятия: технологический прорыв в центре гибки арматуры с четырьмя интеллектуальными головками от компании Сюйхуэй
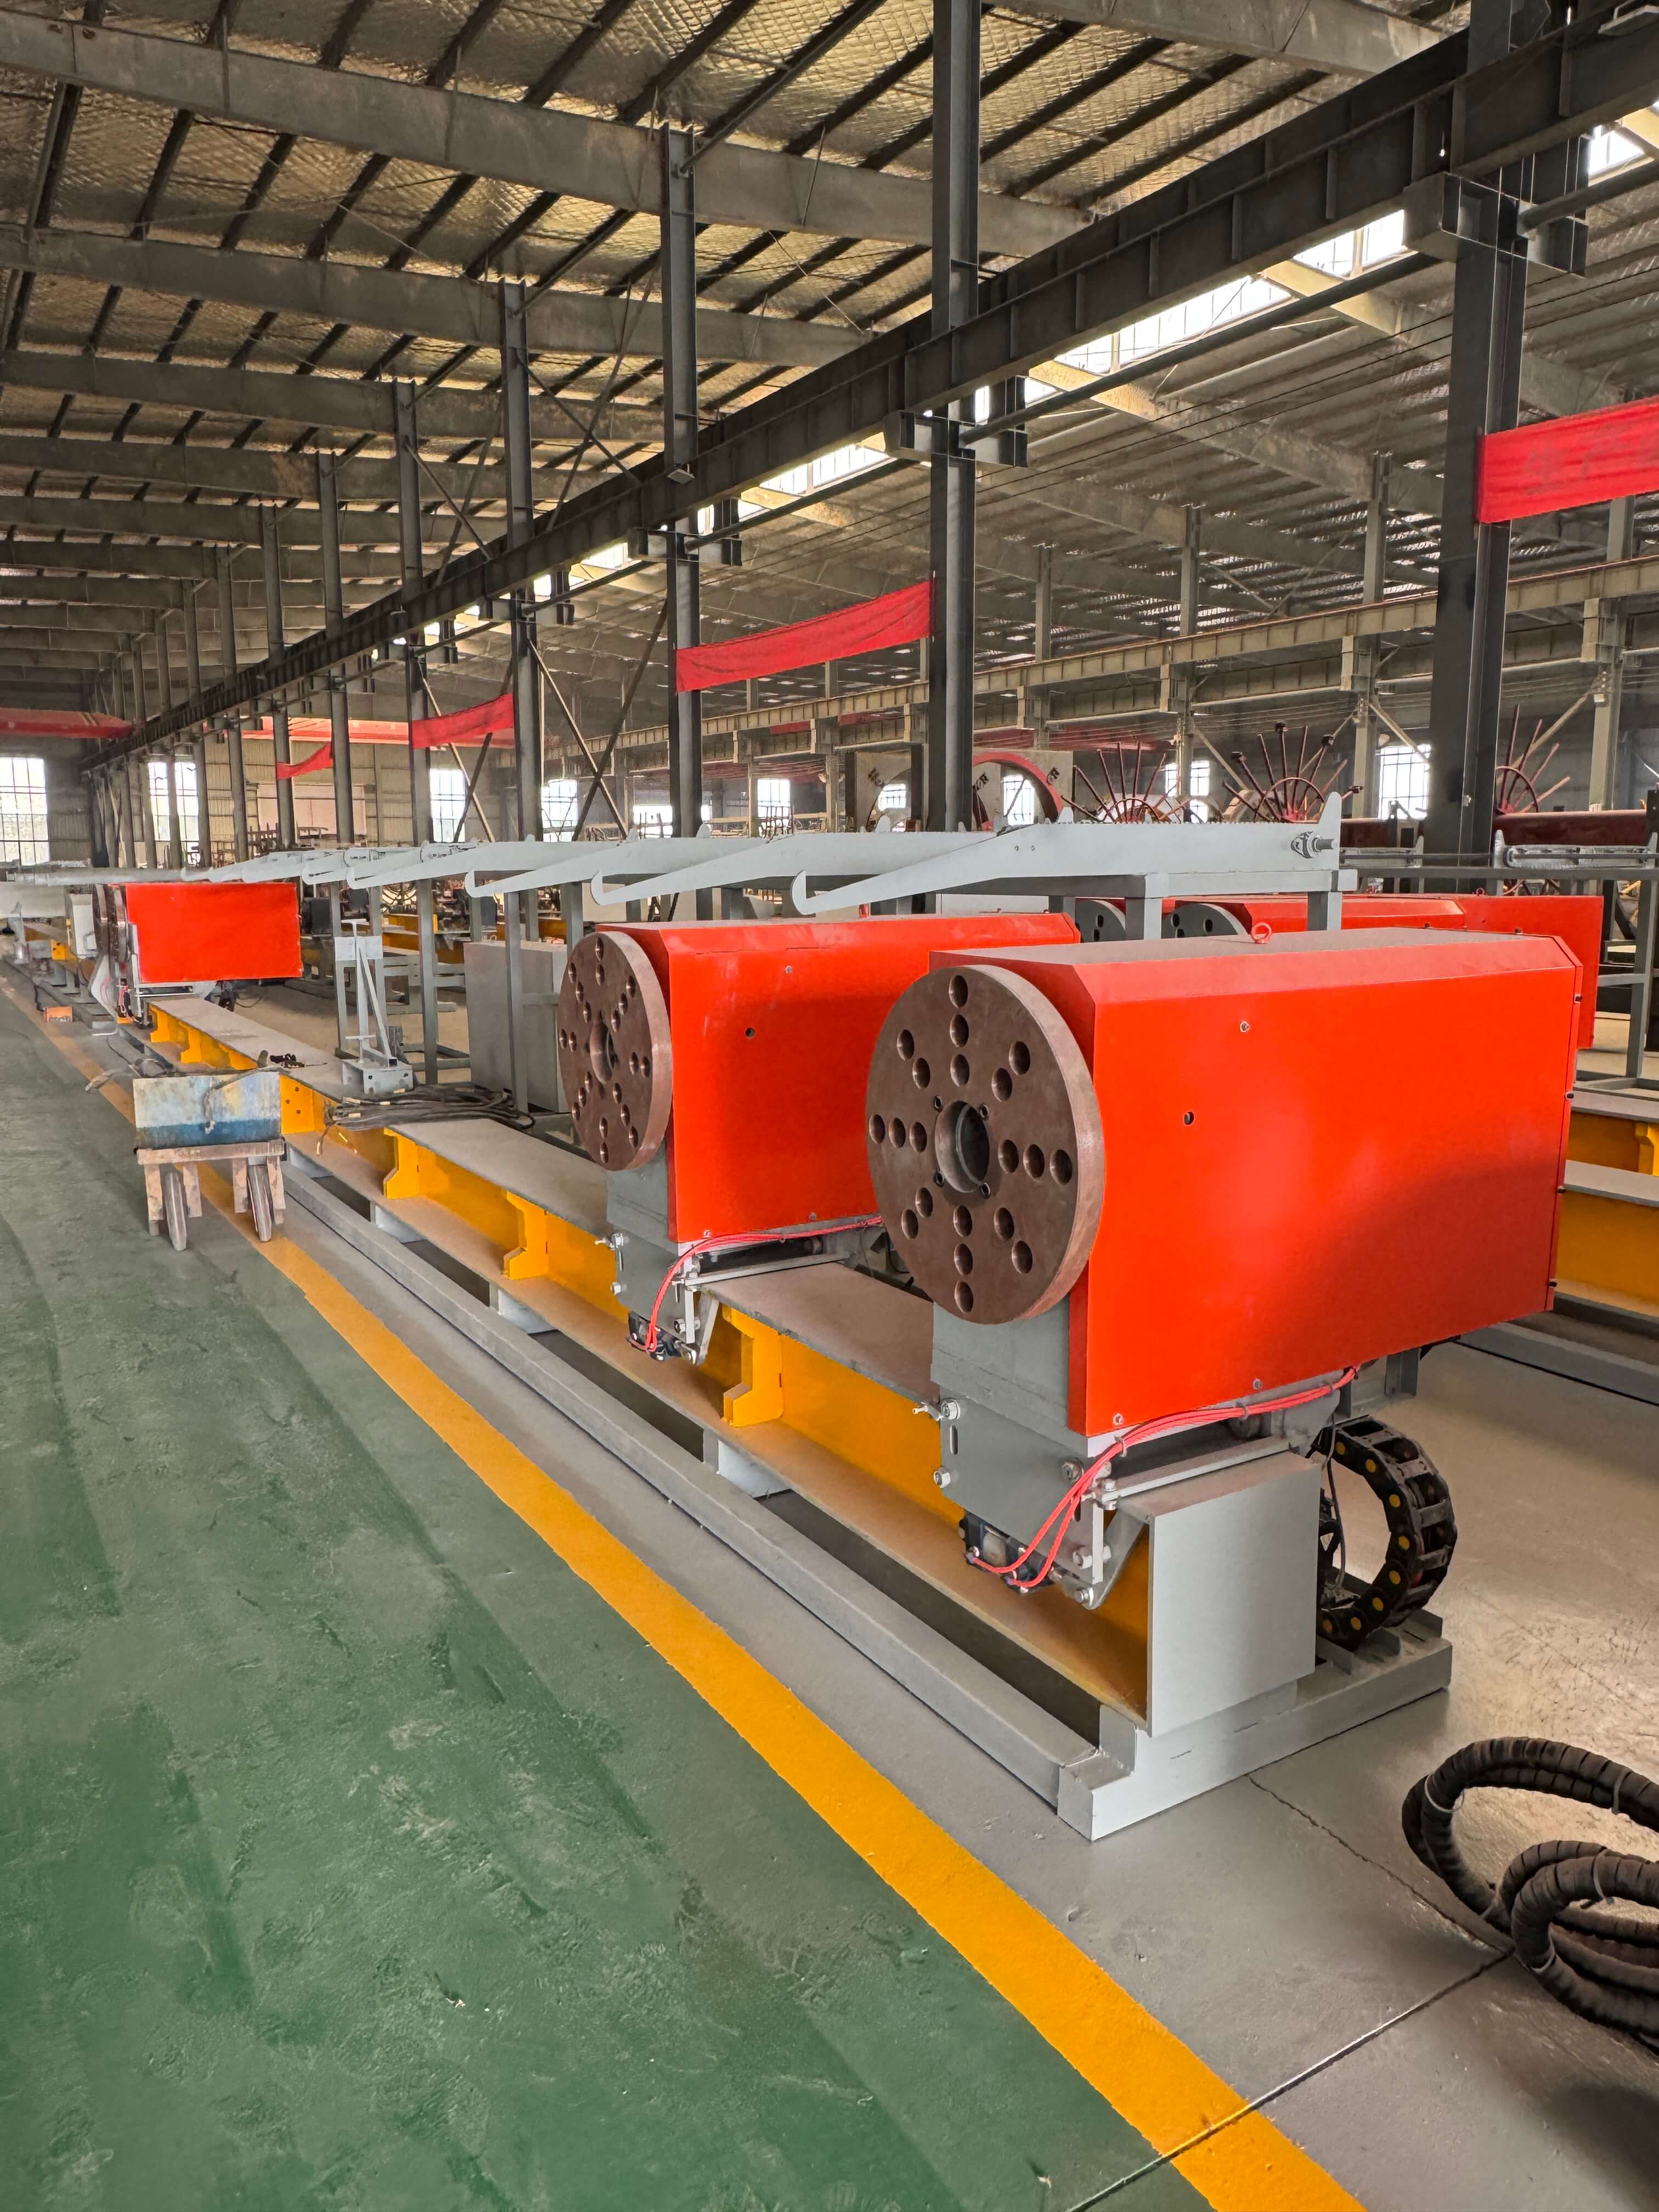
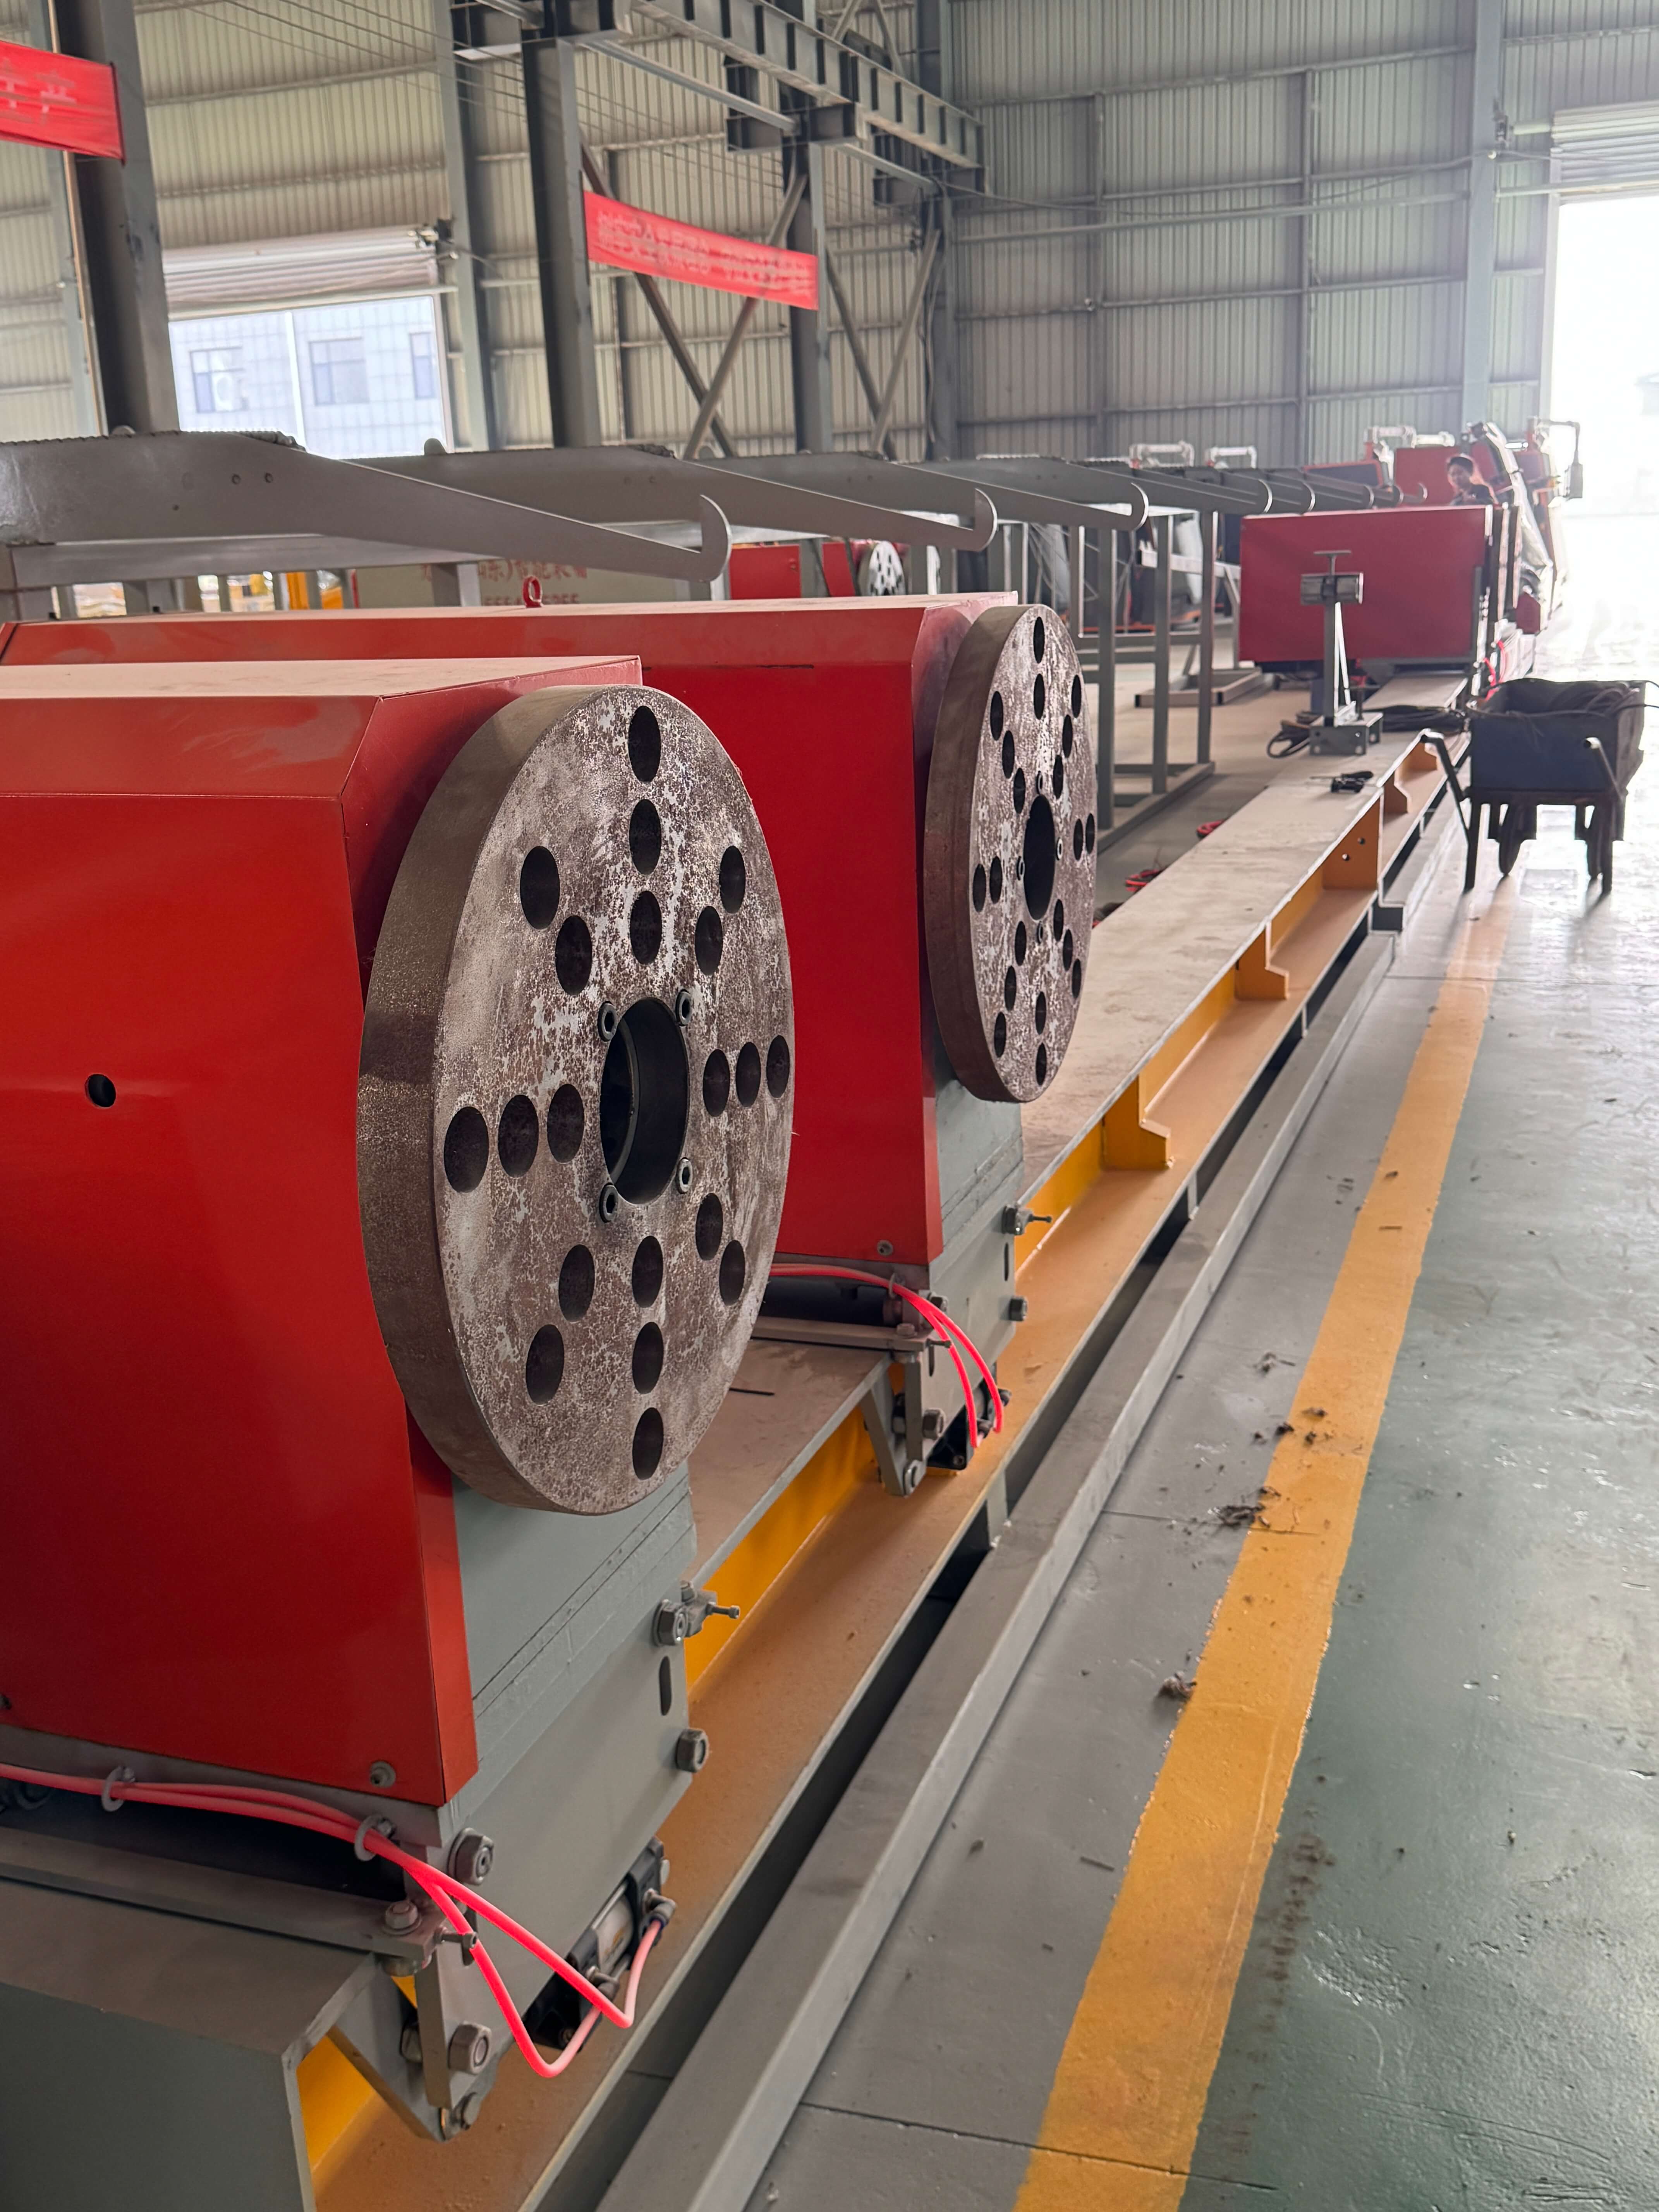
Компания Сюйхуэй (Шаньдун) Интеллектуальное Оборудование Лтд., учитывая вышеупомянутые проблемы, разработала интеллектуальный центр сгибания арматуры с четырьмя головками (модель XH-QJW4-2000), который достиг прорыва благодаря трем основным технологиям:
1. Модульная технология независимого управления четырьмя головкамиИспользуются четыре независимых сервомотора для привода изгибающих валов, каждая головка может индивидуально устанавливать угол изгиба (0°-180°), скорость (5-30 об/мин) и радиус (50-2000 мм), поддерживается одновременная обработка 4 арматурных стержней различных размеров, объем обработки за одну смену (8 часов) увеличен до 8000 стержней, эффективность повышена на 300% по сравнению с традиционным оборудованием.
2. Многоосевая синхронизированная система закрытого цикла управленияПосредством обратной связи от кодировщика в реальном времени о положении изгибаемого вала и в сочетании с динамической корректировкой крутящего момента двигателя с использованием алгоритма PID, угловой отклон удерживается в пределах ±0,3°, что соответствует требованиям к точности изгиба арматуры, установленным в «Технических условиях деформационных устройств конкретных мостов высокоскоростных железных дорог» (TB/T 3320-2013).
3. Система интеллектуальной замены топлива и самостоятельной диагностики неисправностейОснащен автоматическим бункером для подачи материала емкостью 2000 кг, поддерживает автоматическое захватывание и позиционирование арматуры диаметром от φ12 до φ40 мм, время на замену материала сокращается с 3 минут/раз до 15 секунд/раз; встроенная библиотека с 12 типами кодов неисправностей позволяет в режиме реального времени контролировать такие параметры, как температура двигателя, гидравлическое давление и т. д., при обнаружении аномалий автоматически останавливает работу и отправляет информацию о тревоге на эксплуатационно-технический терминал.
Данное оборудование уже применяется в таких проектах, как железная дорога Чжэнчжоу-Ваньчжоу, аэропорт Цзяодун в Циндао и т.д. По результатам практических измерений, переработка 5000 арматурных стержней занимает всего 3,5 часа без переработки заново, что позволяет клиентам сэкономить более 120 тысяч юаней.
 ЧЗВ: Руководство по выбору технологии для интеллектуального центра гибки арматуры с четырьмя головками
Q1: Как выбрать количество головок машин для гибки арматуры, соответствующих потребностям проекта?
A: Количество головок должно оцениваться комплексно с учетом объема обработки и спецификаций арматуры. Для проектов с суточным объемом обработки < 3000 шт. и единообразными спецификациями можно выбрать оборудование с двумя головками; если требуется одновременная обработка арматуры различных спецификаций (например, Φ16, φ25, φ32 мм) или суточный объем обработки > 5000 шт., рекомендуется выбрать оборудование с четырьмя головками. Например, в одном мостово-тоннельном проекте требуется одновременно гибка арматуры φ20 мм (радиус гибки 800 мм) и φ32 мм (радиус гибки 1200 мм). Оборудование с четырьмя головками может распределить 2 головки для обработки φ20 мм и 2 головки для обработки φ32 мм, что позволяет избежать потери эффективности, вызванной частой сменой форм.
Q2: На что влияет точность изгиба оборудования? Как обеспечить долгосрочную стабильность?
A: Точность изгиба в основном зависит от зазора механической передачи, алгоритма сервоуправления и температуры окружающей среды. Оборудование Xu Hui использует конструкцию передачи с нулевым зазором, в сочетании с серводвигателями импортного производства из Германии (разрешение 0,001°), что минимизирует погрешность механической передачи; система замкнутого управления снимает данные об углах каждые 50 мс и динамически корректирует выход двигателя; рабочий температурный диапазон оборудования составляет от -10°C до 50°C, что позволяет поддерживать точность ±0,3° даже в суровых условиях холода на северо-востоке или жары в Синьцзяне. Рекомендуется заменять смазку редуктора каждые 2000 часов работы и регулярно калибровать оборудование с помощью лазерного угломера.
В3: Какие требования предъявляет интеллектуальная система подачи материалов к размерам арматуры? Как избежать заклинивания материала?
A: Оборудование CIFI поддерживает автоматическую подачу круглой стали и арматуры диаметром от Φ12 до Φ40 мм, но при соблюдении следующих условий: погрешность прямолинейности арматуры ≤5 мм/м (может быть предварительно обработано на выпрямителе); концы арматуры не имеют заусенцев или изгибов (в противном случае они могут застрять в направляющих бункера); вес одной связки арматуры ≤500 кг (во избежание перегрузки подающего двигателя). Оборудование оснащено встроенным датчиком давления, который при превышении давления накопления арматуры в бункере над установленным значением (по умолчанию 200 кг) автоматически останавливает подачу и подает сигнал тревоги, предотвращая остановку оборудования из-за застревания арматуры.
 Общее резюме: Технологическая ценность и перспективы применения интеллектуального центра сгибания арматуры с четырьмя головками
Интеллектуальный центр гибки арматуры с четырьмя головками от компании CIFI (Шаньдун) Intelligent Equipment Co., Ltd. эффективно решает основные проблемы традиционного оборудования, такие как низкая эффективность, низкая точность и однофункциональность, благодаря модульной конструкции, многоосевому синхронному управлению и интеллектуальной технологии подачи материалов. Его точность гибки ±0,3°, производительность до 8000 стержней в день и функция самодиагностики неисправностей позволяют удовлетворить строгие требования к обработке арматуры в проектах высокоскоростных железных дорог, аэропортов и т. д. При выборе технологии необходимо уделять особое внимание количеству головок, алгоритму сервоуправления и совместимости системы подачи материалов, рекомендуется проводить комплексную оценку с учетом масштаба проекта, спецификаций арматуры и условий площадки. С повышением требований к стандартизации строительства в инфраструктурных проектах интеллектуальный центр гибки арматуры с четырьмя головками станет ключевым оборудованием в области обработки арматуры, способствуя переходу отрасли к повышению эффективности, точности и интеллектуализации.