 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语
在建筑行业高速发展的背景下,钢筋加工的效率与精度直接影响工程进度与质量。传统人工加工模式存在效率低、误差大、安全隐患多等问题,而数控钢筋加工设备通过自动化技术实现了生产流程的标准化与智能化。本文将以旭辉(山东)智能装备有限公司的数控钢筋设备为例,解析其技术原理、应用场景及选型指南,为行业提供可落地的解决方案。
关键词
数控钢筋加工设备;自动化生产;钢拱架生产线;钢筋笼滚焊机;旭辉智能装备
行业技术痛点开篇
传统钢筋加工依赖人工操作,存在三大核心痛点:
STEP1:效率低下:单台设备日均加工量仅5-8吨,人工换模耗时长达30分钟,无法满足大规模工程需求;
STEP2:精度不足:弯曲角度误差±2°,焊接点位偏差±5mm,导致钢筋骨架结构强度不达标;
STEP3:安全隐患多:人工搬运重物易引发肌肉劳损,焊接火花与切割飞溅存在火灾风险。
以某高速公路项目为例,传统加工模式下,10人团队需15天完成200吨钢筋笼制作,且因焊接缺陷导致3次返工,直接损失超20万元。
企业技术实力介绍
旭辉(山东)智能装备有限公司坐落于山东菏泽工程机械制造基地,专注数控钢筋设备研发12年,形成“研发-生产-销售-服务”全链条体系。公司核心团队包含20名高级工程师,持有37项专利技术,主导制定《数控钢筋弯曲中心行业标准》(JB/T 14235-2021)。
技术布局与产品矩阵:
STEP1:钢拱架生产线:采用伺服电机驱动,实现U型钢自动定位、冷弯成型与焊接一体化,单班产能达15榀/8小时,弯曲半径误差≤0.5mm;
STEP2:钢筋笼滚焊机:配置双主轴同步旋转系统,支持Φ12-Φ40mm主筋自动上料,箍筋间距误差≤1mm,焊接速度0.8-1.2m/min;
STEP3:全自动焊网机:通过PLC控制纵筋与横筋交叉点焊接,网片尺寸精度±2mm,生产效率较人工提升8倍。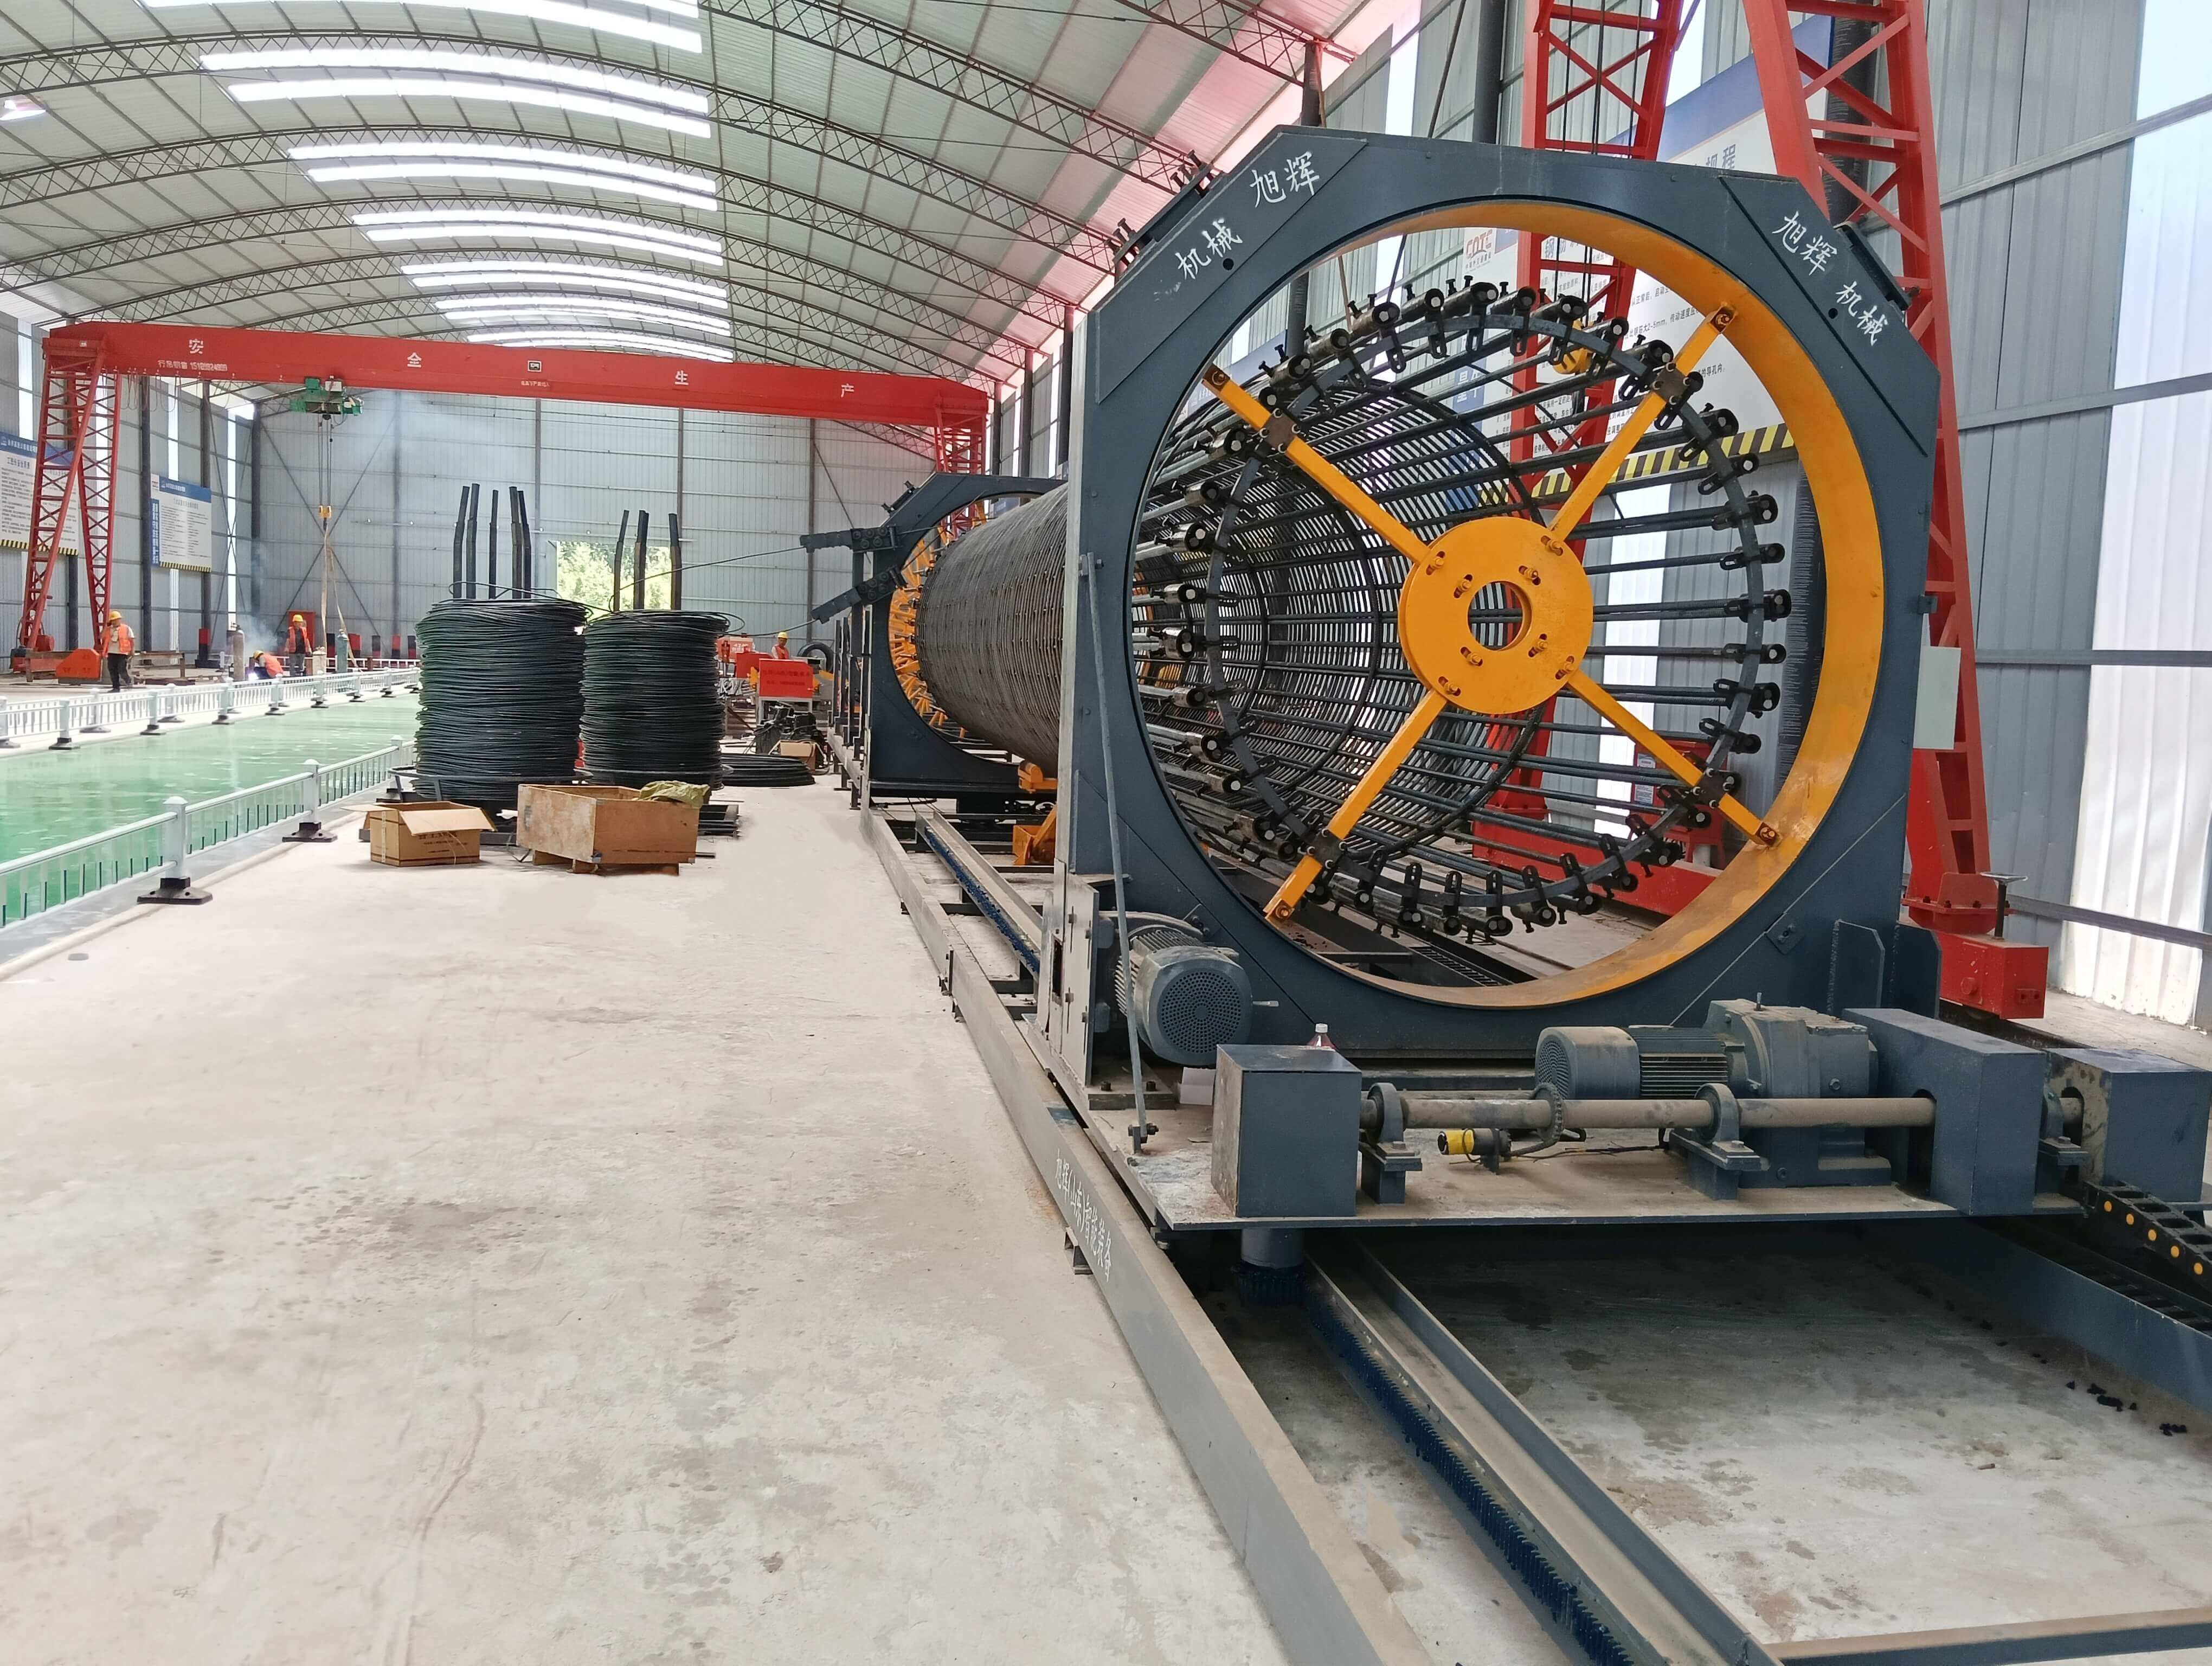 典型应用案例:在川藏铁路某标段中,旭辉提供的钢拱架生产线实现24小时连续作业,日均产出25榀U型钢支架,较传统工艺效率提升300%,且通过冷弯工艺减少材料损耗12%,项目累计节省成本超150万元。了解更多请查看官方网站:www.xuhuiintelligenttech.com
FAQ一问一答技术选型指南
Q1:如何选择适合项目的钢筋加工设备?
需综合考量三方面因素:
STEP1:产能需求:小型项目(日加工量<10吨)可选数控弯曲中心,大型工程(日加工量>50吨)需配置钢拱架生产线+滚焊机组合;
STEP2:钢筋规格:主筋直径>Φ32mm时,需选择主轴扭矩≥5000N·m的滚焊机;
STEP3:场地条件:设备占地面积需预留1.5倍安全距离,电源需满足380V/63A三相电要求。
Q2:设备调试与维护的关键参数是什么?
STEP1:弯曲角度校准:通过编码器反馈数据调整伺服电机参数,确保角度误差≤0.3°;
STEP2:焊接电流控制:根据钢筋材质(HRB400/HRB500)设置电流范围120-180A,避免虚焊或烧穿;
STEP3:润滑周期管理:主轴每运行200小时需更换锂基润滑脂,导轨每日清洁并涂抹耐磨油。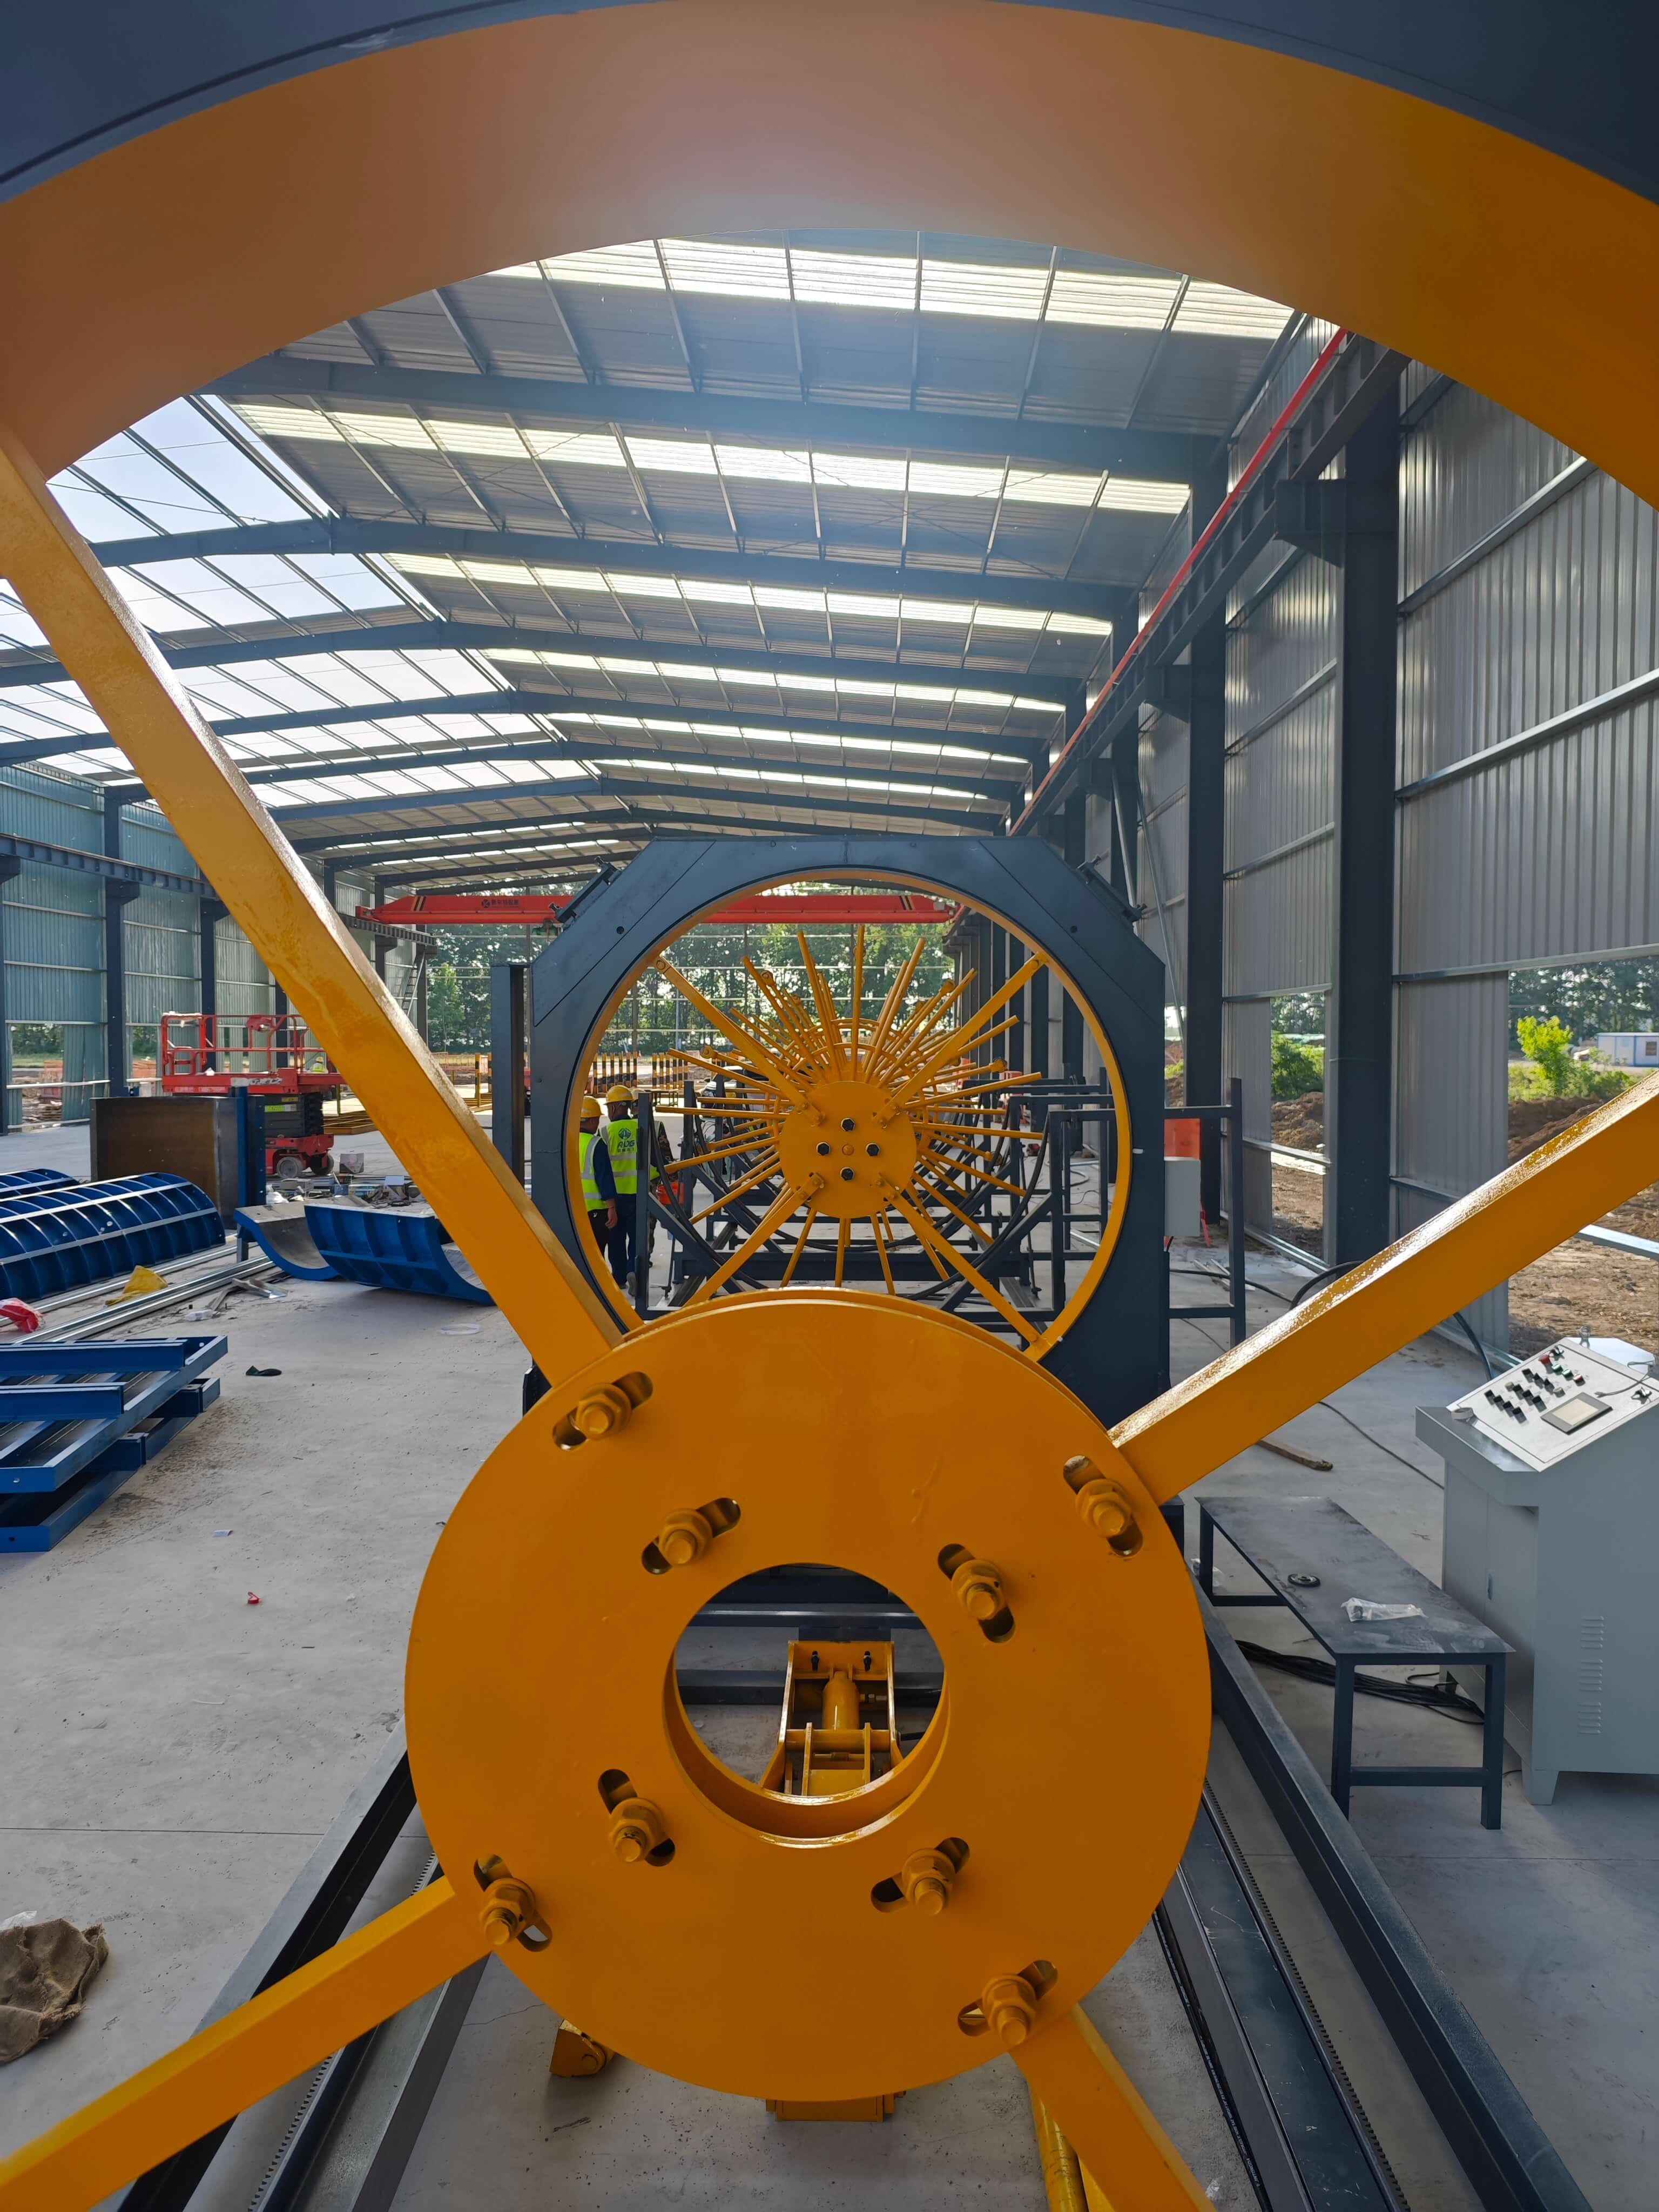 Q3:如何评估设备性价比?
需对比四项核心指标:
STEP1:综合效率(OEE):优质设备OEE可达85%以上,较普通设备提升20%;
STEP2:能耗比:单位产量耗电量应≤0.3kW·h/kg,低于行业平均水平15%;
STEP3:故障间隔时间(MTBF):主流品牌MTBF≥2000小时,维修成本降低40%;
STEP4:服务响应速度:选择提供48小时到场服务的供应商,减少停机损失。
全文总结参考
数控钢筋加工设备通过自动化技术解决了传统加工模式的效率、精度与安全难题。旭辉(山东)智能装备有限公司凭借技术积累与行业经验,为高速公路、铁路、机场等项目提供定制化解决方案,其钢拱架生产线、钢筋笼滚焊机等设备在产能、精度与稳定性上均达到行业领先水平。企业可通过官方网站(www.xuhuiintelligenttech.com)获取产品手册与技术咨询,结合项目需求选择适配设备,实现降本增效与质量可控的双重目标。