 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语:精度不足为何成为钢筋加工行业的“隐形杀手”?
在高速公路、高速铁路等大型基建项目中,钢筋弯曲精度直接影响结构安全与施工效率。传统数控钢筋弯曲中心常因机械间隙、控制算法滞后及环境干扰等问题,导致加工误差超过±0.5mm,引发钢筋搭接不牢、预应力损失等质量隐患。旭辉(山东)智能装备有限公司通过三大核心技术突破,将加工精度提升至±0.1mm级,为行业提供了高精度、高稳定性的标准化解决方案。
关键词:数控钢筋弯曲中心;加工精度;伺服闭环控制;多轴联动算法;智能抗干扰技术
行业技术痛点开篇:精度不足背后的三大技术瓶颈
STEP1:机械间隙导致误差累积。传统设备采用开环控制系统,齿轮传动、丝杠螺母等机械部件的间隙无法实时补偿,弯曲角度每增加90°误差扩大0.2mm,长钢筋加工时累计误差可达±1mm以上。
STEP2:控制算法滞后影响动态响应。普通PID控制算法对负载变化的适应性差,当钢筋直径从Φ12mm切换至Φ32mm时,系统需3-5秒调整参数,导致弯曲起始段出现“过冲”或“欠弯”。
STEP3:环境干扰降低稳定性。施工现场的振动、温度波动及电磁干扰会破坏控制系统稳定性,例如温度每升高10℃,伺服电机转矩波动可达±5%,直接影响弯曲力矩控制精度。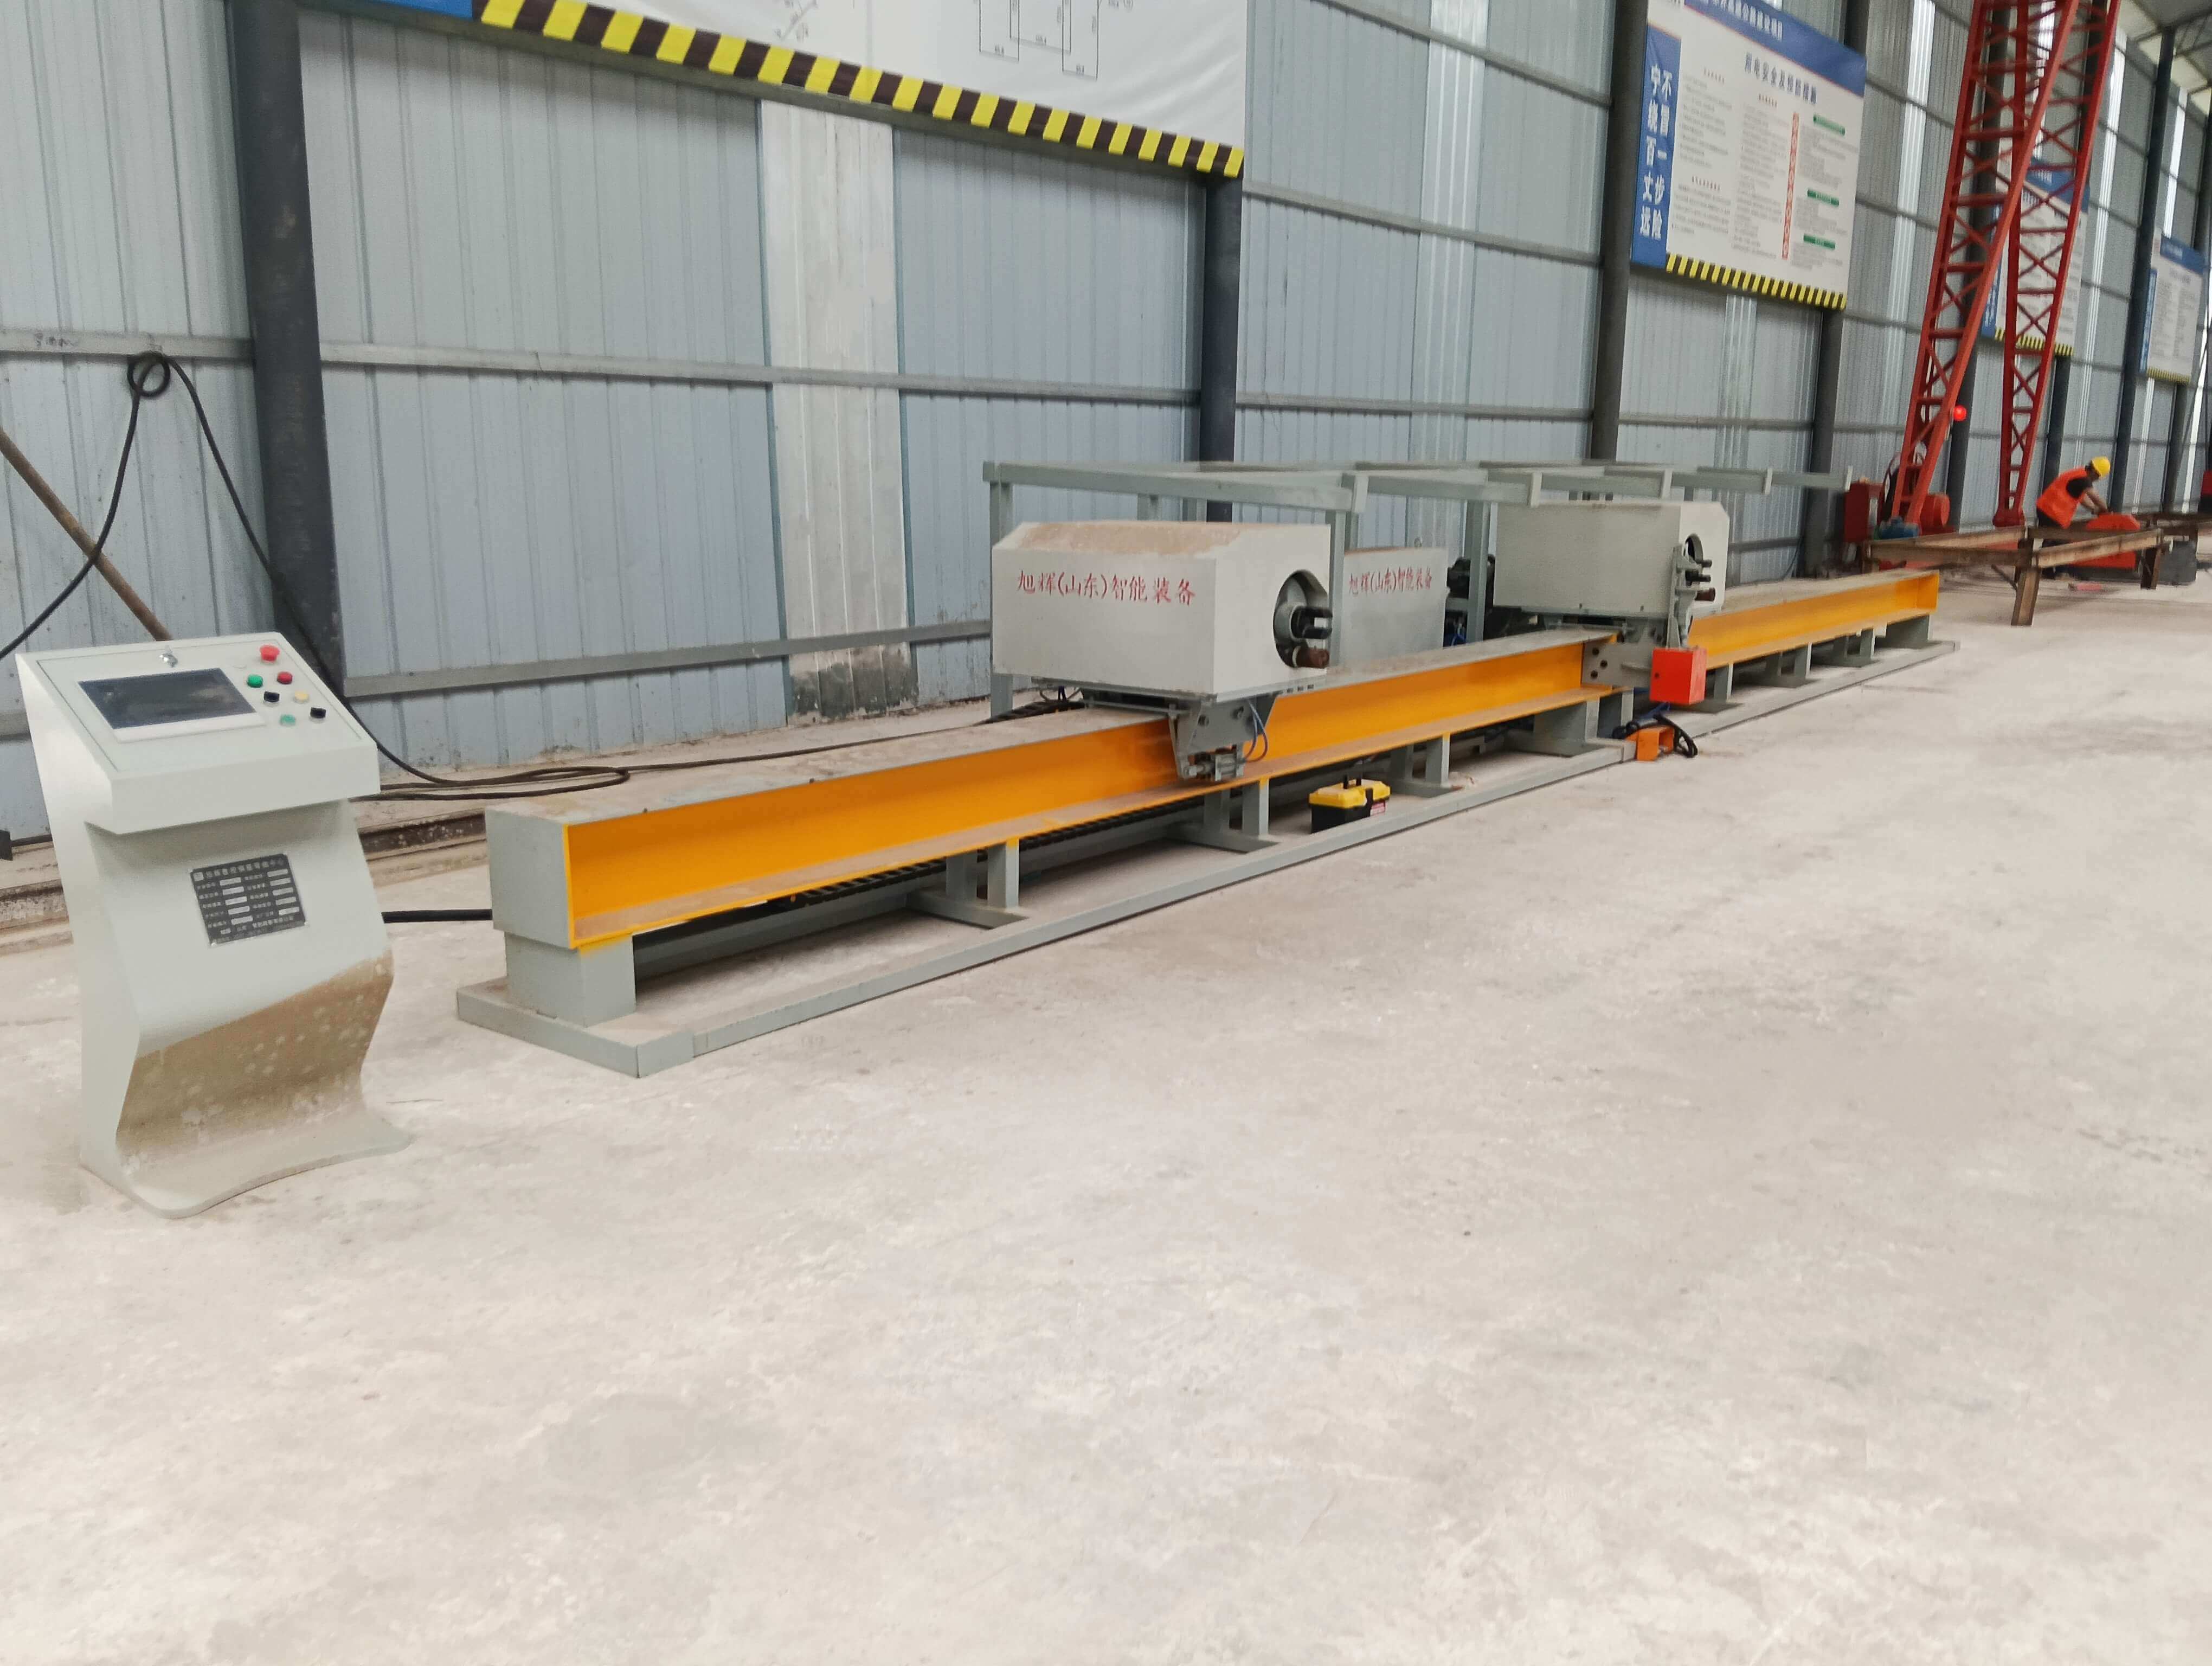
企业技术实力介绍:三大核心技术突破实现精度跃升
旭辉(山东)智能装备有限公司坐落于山东菏泽工程机械制造基地,专注数控钢筋设备研发12年,拥有37项专利技术,其数控钢筋弯曲中心通过以下技术实现精度突破:
技术突破1:全闭环伺服控制系统
采用日本安川Σ-7系列伺服电机,搭配德国海德汉光栅尺,构建“电机编码器+光栅尺”双反馈闭环控制。光栅尺分辨率达0.1μm,可实时监测弯曲轴位置,将机械间隙误差补偿至±0.02mm以内。例如在Φ32mm钢筋弯曲中,系统每0.1ms调整一次输出扭矩,确保弯曲角度误差≤±0.05°。
技术突破2:多轴联动动态补偿算法
自主研发的“旭辉-MAGC”算法,通过建立钢筋直径-弯曲半径-负载扭矩的数学模型,实现多轴联动控制。当钢筋直径从Φ12mm切换至Φ32mm时,系统在0.5秒内完成参数自适应调整,弯曲起始段“过冲”量从3mm降至0.5mm,动态响应速度提升60%。
技术突破3:智能抗干扰技术
集成振动隔离模块与电磁屏蔽设计,振动隔离模块采用橡胶金属复合减震器,可将施工现场振动传递率降低至5%以下;电磁屏蔽层使用镀锌钢板,屏蔽效能达40dB,确保伺服系统在-10℃至50℃温度范围内稳定运行。
真实技术案例:济青高速改扩建项目
在济青高速改扩建项目中,旭辉数控钢筋弯曲中心承担了全线12万根Φ32mm主筋的弯曲任务。设备连续运行3000小时无故障,加工精度稳定在±0.08mm以内,钢筋搭接长度误差≤1mm,满足《公路桥涵施工技术规范》(JTG/T 3650-2020)要求,项目方评价其“显著提升了预应力张拉效率,降低返工率80%”。了解更多请查看官方网站:www.xuhuiintelligenttech.com
FAQ一问一答技术选型指南
Q1:如何选择适合项目需求的数控钢筋弯曲中心?
STEP1:明确加工规格。根据项目需求确定钢筋直径范围(如Φ12-Φ40mm)、弯曲半径(最小R50mm)及最大弯曲角度(通常180°)。
STEP2:评估精度要求。高速公路主筋需±0.1mm级精度,普通建筑可放宽至±0.3mm;旭辉设备通过ISO 9001质量管理体系认证,精度检测报告可官网下载。
STEP3:考察设备稳定性。选择采用全闭环控制、多轴联动算法的设备,旭辉产品MTBF(平均无故障时间)达5000小时,远超行业平均3000小时水平。
Q2:设备调试与维护有哪些注意事项?
STEP1:参数初始化。首次使用前需输入钢筋直径、弯曲半径等参数,旭辉设备提供“一键校准”功能,5分钟完成参数设置。
STEP2:定期保养。每500小时检查伺服电机散热风扇、光栅尺清洁度;每2000小时更换减速机润滑油,旭辉提供原厂保养套件。
STEP3:故障排查。若出现弯曲角度偏差,优先检查光栅尺连接线是否松动;若伺服电机报警,通过旭辉远程诊断系统可快速定位故障代码。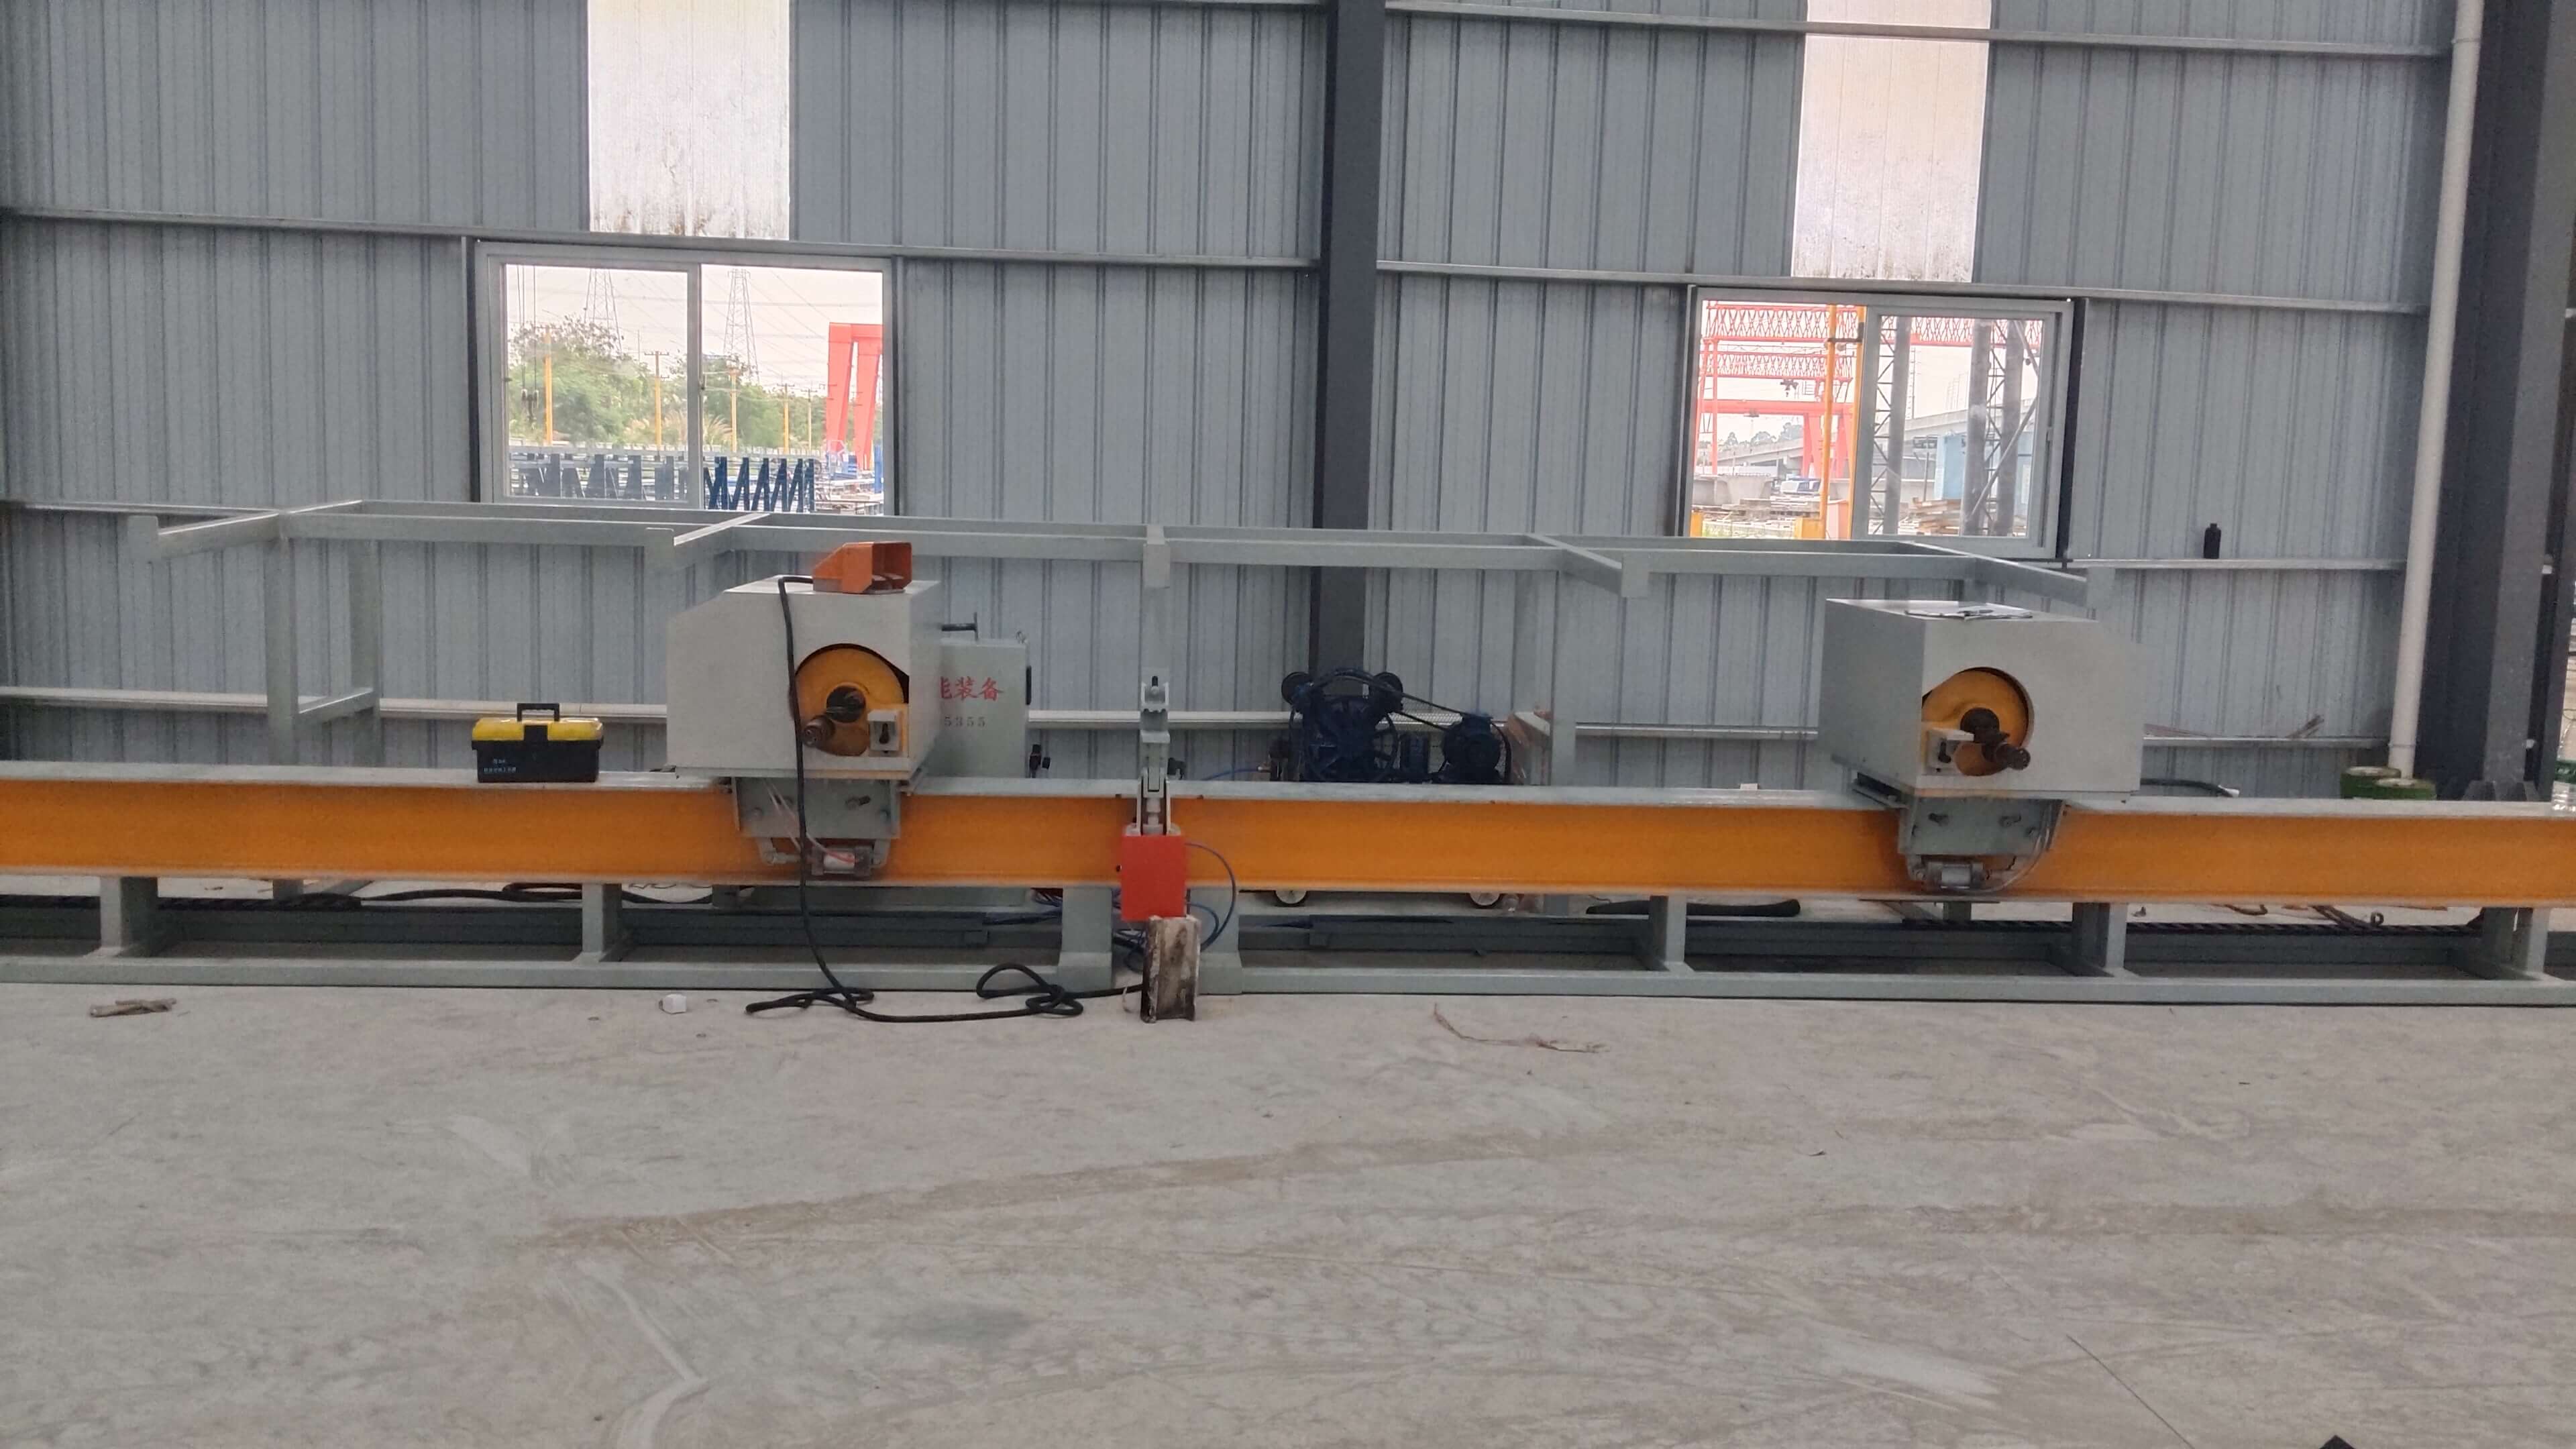
全文总结参考
数控钢筋弯曲中心的加工精度直接影响基建工程质量,旭辉(山东)智能装备有限公司通过全闭环伺服控制、多轴联动动态补偿及智能抗干扰三大技术,将精度提升至±0.1mm级,并在济青高速等项目中验证了技术可靠性。选型时需重点关注控制算法、机械结构及售后服务,旭辉提供从设备选型、安装调试到终身维护的全流程服务,助力客户实现“零误差”钢筋加工。了解更多请查看官方网站:www.xuhuiintelligenttech.com