 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Введение: Почему недостаточная точность становится «невидимым убийцей» в отрасли обработки арматуры?
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, точность изгиба арматуры напрямую влияет на безопасность конструкции и эффективность строительства. Традиционные цифровые центры изгиба арматуры часто сталкиваются с проблемами, такими как механический зазор, отставание алгоритма управления и внешние помехи, что приводит к обработчической погрешности, превышающей ±0,5 мм, и вызывает такие скрытые проблемы качества, как непрочное соединение арматуры и потеря предварительного напряжения. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» добилась трех основных технологических прорывов, повысив точность обработки до уровня ±0,1 мм и предоставив отрасли стандартизированное решение с высокой точностью и стабильностью.
Ключевые слова: центр ЧПУ для гибки арматуры; точность обработки; сервозамкнутое управление; алгоритм многоосевой синхронизации; технология интеллектуальной антипомеховой защиты
Вступление к технологическим проблемам отрасли: три основных технологических узких места, стоящих за недостаточной точностью
ШАГ 1: Накопление погрешностей вызвано механическими зазорами. Традиционное оборудование использует систему управления с открытым контуром, зазоры механических компонентов, таких как зубчатые передачи, винтовые пары, не могут компенсироваться в реальном времени, погрешность увеличивается на 0,2 мм с каждым увеличением угла изгиба на 90°, при обработке длинных арматур совокупная погрешность может достигать ±1 мм и более.
ШАГ 2: Задержка алгоритма управления влияет на динамический отклик. Обычный алгоритм управления PID плохо адаптируется к изменениям нагрузки. Когда диаметр арматуры переключается с Φ12 мм на Φ32 мм, системе требуется 3-5 секунд для регулировки параметров, что приводит к появлению «перевыгиба» или «недогнута» на начальном участке изгиба.
ШАГ 3: Внешние помехи снижают стабильность. Вибрации на строительной площадке, колебания температуры и электромагнитные помехи могут нарушить стабильность системы управления. Например, при повышении температуры на каждые 10 °C колебания крутящего момента серводвигателя могут достигать ±5%, что непосредственно влияет на точность управления изгибающим моментом.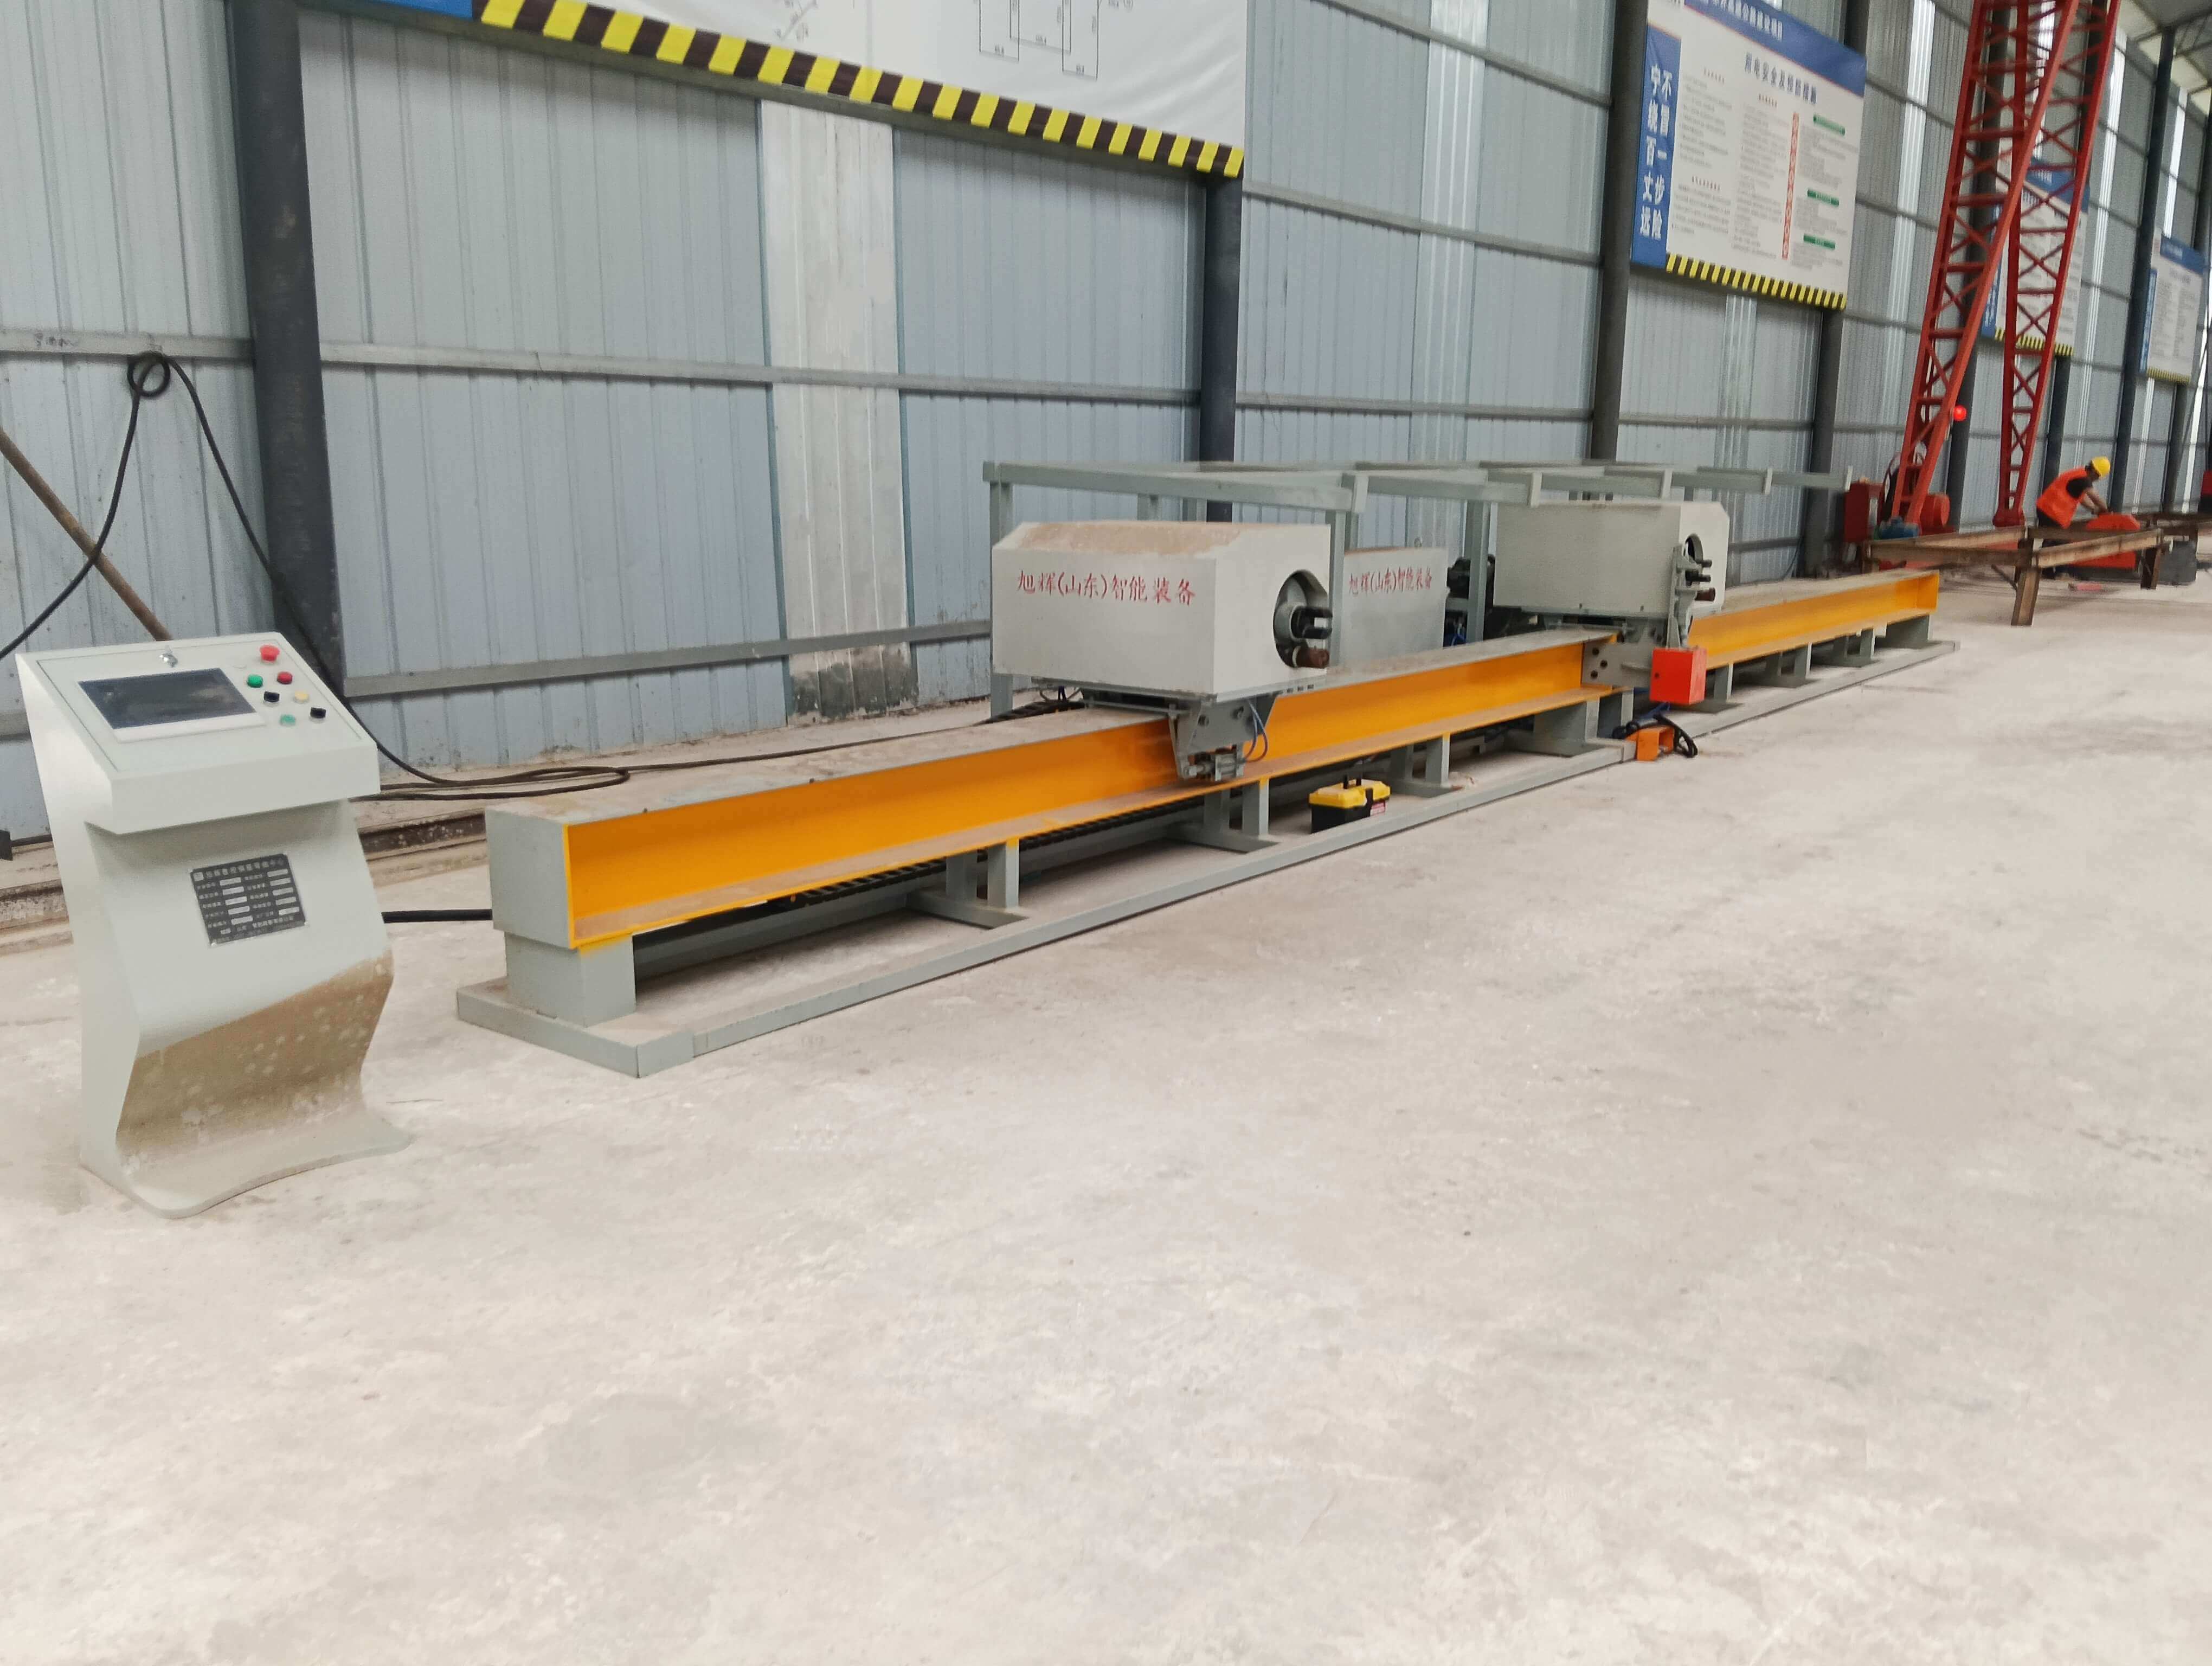
Представление технологической мощи предприятия: три основных прорыва в ключевых технологиях обеспечили повышение точности
Сюйхуэй (Шаньдун) Интеллектуальное Оборудование Ко., Лтд. расположена в производственной базе инженерной техники Хэцзэ, Шаньдун, и уже 12 лет специализируется на разработке цифрового оборудования для обработки арматуры, обладает 37 патентными технологиями, а ее цифровой центр гибки арматуры достиг прорыва в точности благодаря следующим технологиям:
Технологический прорыв 1: Полностью замкнутая сервосистема управления
Используются сервоприводы серии Σ-7 от японской компании Yaskawa в сочетании с линейкой немецкой компании Heidenhain, что обеспечивает двойную обратную связь закрытого цикла «энкодер двигателя + линейка». Разрешение линейки составляет 0,1 мкм, что позволяет в реальном времени контролировать положение изгибающей оси и компенсировать погрешности механического зазора в пределах ±0,02 мм. Например, при изгибе арматуры диаметром 32 мм система корректирует выходной крутящий момент каждые 0,1 мс, обеспечивая погрешность угла изгиба ≤ ±0,05°.
Технологический прорыв 2: алгоритм динамической компенсации многоосевого взаимодействия
Самостоятельно разработанный алгоритм «Сюйхуэй-MAGC» реализует многоосевое синхронное управление путем создания математической модели «диаметр арматуры — радиус изгиба — крутящий момент нагрузки». Когда диаметр арматуры переключается с Φ12 мм на Φ32 мм, система завершает адаптивную настройку параметров в течение 0,5 секунды, величина «перевыбега» на начальном участке изгиба снижается с 3 мм до 0,5 мм, а скорость динамического отклика увеличивается на 60%.
Технологический прорыв 3: интеллектуальная технология антипомех
Интегрированный модуль виброизоляции и конструкция электромагнитного экранирования: модуль виброизоляции использует резиново-металлические композитные амортизаторы, которые могут снизить коэффициент передачи вибрации на строительной площадке до менее 5%; электромагнитный экран изготовлен из оцинкованной стали, эффективность экранирования составляет 40 дБ, что обеспечивает стабильную работу сервосистемы в температурном диапазоне от -10 °C до 50 °C.
Реальный технологический пример: проект реконструкции и расширения автомагистрали Цзинао
В проекте реконструкции и расширения автомагистрали Цзинао Цзюхуй ЦЗИФУ центр сгибания арматуры с ЧПУ выполнил задачу по сгибанию 120 000 основных арматур диаметром φ32 мм на всем протяжении автомагистрали. Оборудование работало без сбоев в течение 3000 часов подряд, точность обработки стабильно составляла ±0,08 мм, погрешность длины стыковки арматуры ≤1 мм, что соответствует требованиям «Технического кодекса по строительству автодорожных мостов и тоннелей» (JTG/T 3650-2020). Заказчик проекта оценил его как «значительно повышающий эффективность предварительного натяжения и снижающий уровень переработки на 80%». Для получения дополнительной информации посетите официальный сайт:www.xuhuiintelligenttech.com
Руководство по выбору технологий в формате вопросов и ответов FAQ
В1: Как выбрать центра арматурного гибочного станка с ЧПУ, соответствующий требованиям проекта?
ШАГ 1: Определить технические требования к обработке. В соответствии с потребностями проекта определить диапазон диаметров арматуры (например, Φ12-Φ40 мм), радиус изгиба (минимальный R50 мм) и максимальный угол изгиба (обычно 180°).
ШАГ 2: Оцените требования к точности. Для основных арматурных стержней на автомагистралях требуется точность ±0,1 мм, для обычных строений допускается расширение до ±0,3 мм; оборудование CIFI прошло сертификацию системы менеджмента качества ISO 9001, отчет о проверке точности можно скачать с официального сайта.
ШАГ 3: Оценить стабильность оборудования. Выбирайте оборудование с полностью замкнутым управлением и алгоритмом многоосевой синхронизации. MTBF (среднее время безотказной работы) продукции Xuhui составляет 5000 часов, что значительно превышает средний показатель в отрасли в 3000 часов.
В2: На что следует обратить внимание при наладке и техническом обслуживании оборудования?
ШАГ 1: Инициализация параметров. Перед первым использованием необходимо ввести такие параметры, как диаметр арматуры, радиус изгиба и т. д. Оборудование Xuhui предоставляет функцию «калибровка одним нажатием», благодаря которой настройка параметров занимает 5 минут.
ШАГ 2: Регулярное техническое обслуживание. Проверяйте чистоту вентилятора для охлаждения серводвигателя и линейного энкодера каждые 500 часов; заменяйте смазочное масло редуктора каждые 2000 часов, компания CIFI предоставляет оригинальные комплекты для технического обслуживания.
ШАГ 3: Устранение неполадок. В случае отклонения угла изгиба в первую очередь проверьте, не ослабло ли соединение линейки с чпу; если серводвигатель подает сигнал тревоги, с помощью системы удаленной диагностики Xuhui можно быстро определить код неисправности.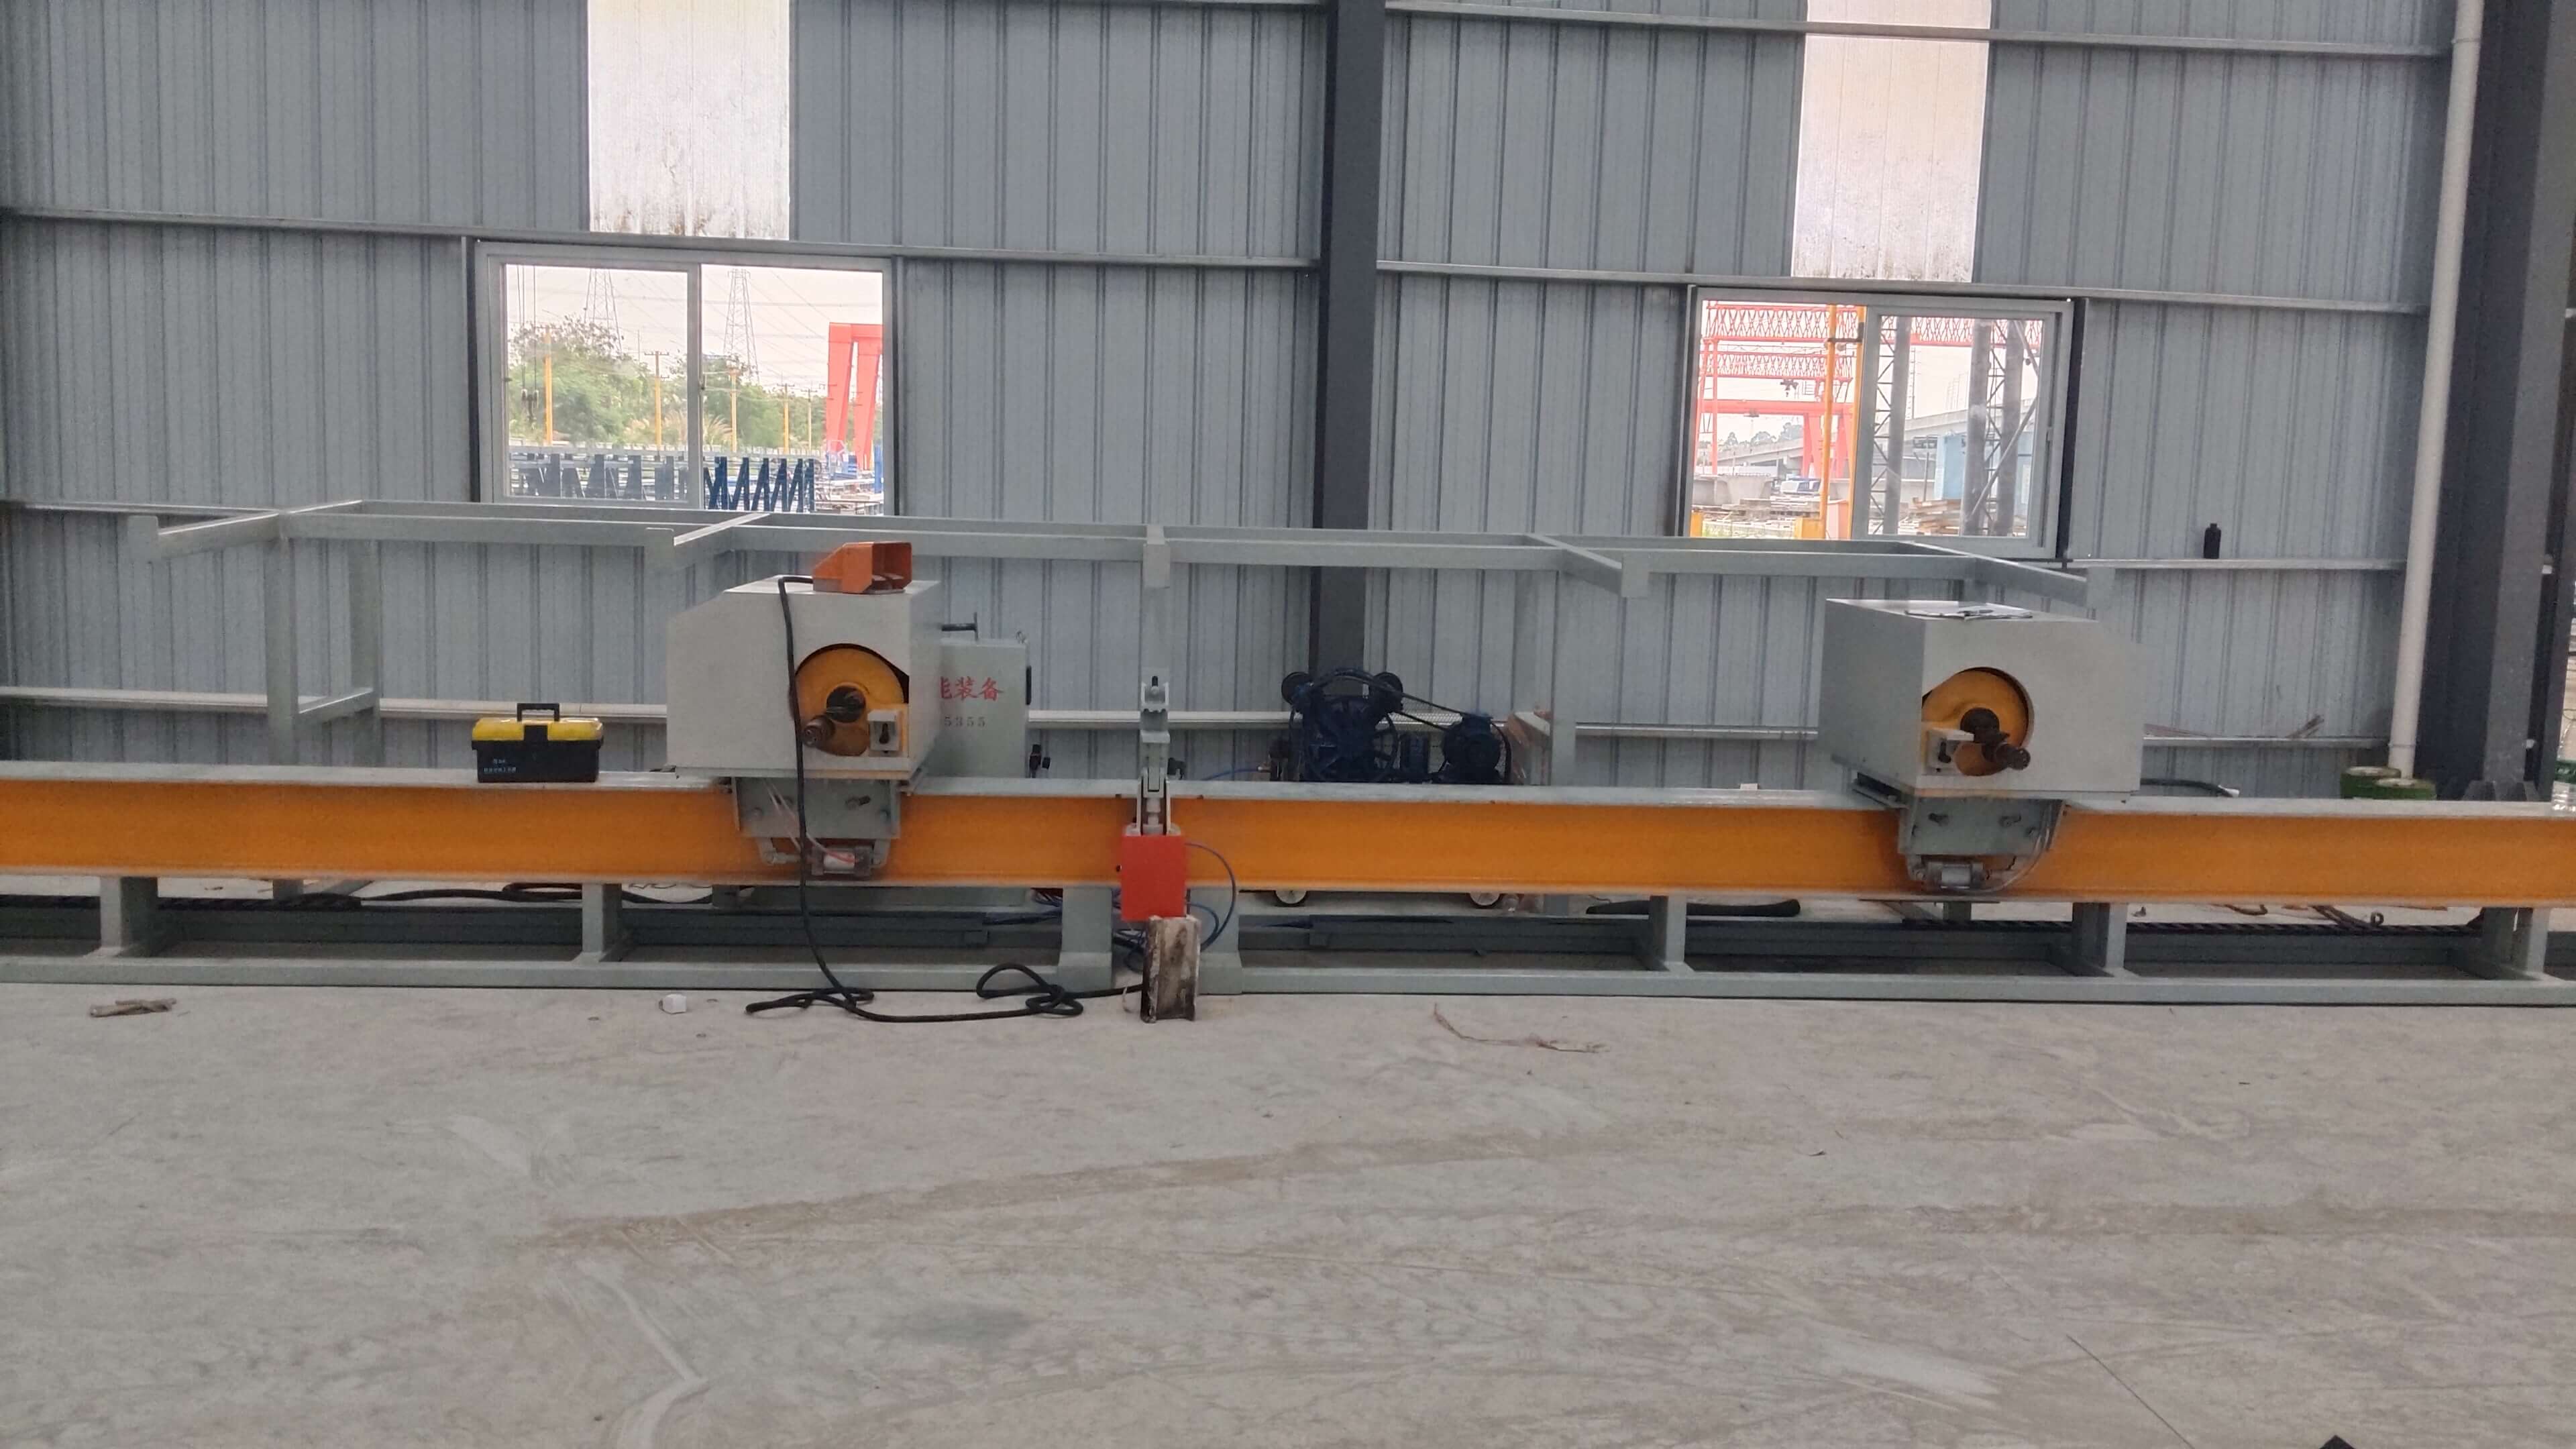
Сводка по всему тексту для справки
Точность обработки в центре ЧПУ для гибки арматуры напрямую влияет на качество инфраструктурных проектов. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» благодаря трем технологиям — полностью замкнутой сервоуправляемой системе, многоосевой динамической компенсации и интеллектуальной антипомеховой защите — повысила точность до уровня ±0,1 мм и подтвердила надежность технологии на таких проектах, как автомагистраль Цзинань — Циндао. При выборе оборудования необходимо уделять особое внимание алгоритму управления, механической конструкции и послепродажному обслуживанию. «Сюйхуэй» предоставляет полный спектр услуг — от выбора оборудования, установки и наладки до пожизненного обслуживания, помогая клиентам достичь «нулевой погрешности» при обработке арматуры. Для получения дополнительной информации посетите официальный сайт:www.xuhuiintelligenttech.com