 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语:建筑钢筋加工的精度与效率困局
在高速公路、高铁等大型基建项目中,钢筋弯箍加工的精度误差需控制在±1mm以内,而传统人工弯箍效率仅300根/小时,且废品率高达8%。如何通过数控技术实现加工精度与效率的双重突破?本文以旭辉(山东)智能装备有限公司的数控钢筋弯箍机为例,解析其技术架构与选型逻辑,为建筑企业提供标准化解决方案。
关键词:数控钢筋弯箍机、加工精度、效率提升、旭辉智能装备
行业技术痛点开篇:精度与效率的博弈
STEP1:传统弯箍机的核心缺陷
• 机械式传动导致弯曲角度误差±2°,无法满足高铁轨道板钢筋的±0.5mm精度要求
• 单根钢筋加工需3次定位,效率仅300根/小时,难以匹配大型项目日均10万根的加工需求
• 人工操作依赖经验,不同批次钢筋的弯曲半径差异率达15%,引发结构安全隐患
STEP2:数控化改造的技术瓶颈
• 伺服电机与减速机的匹配精度不足,导致高速运行时振动值超标(国标≤0.1mm,实测达0.3mm)
• 弯曲模具的耐磨性差,连续加工2000根后模具磨损量超0.2mm,需频繁更换
• 控制系统缺乏自适应补偿算法,无法根据钢筋直径(6-40mm)自动调整弯曲参数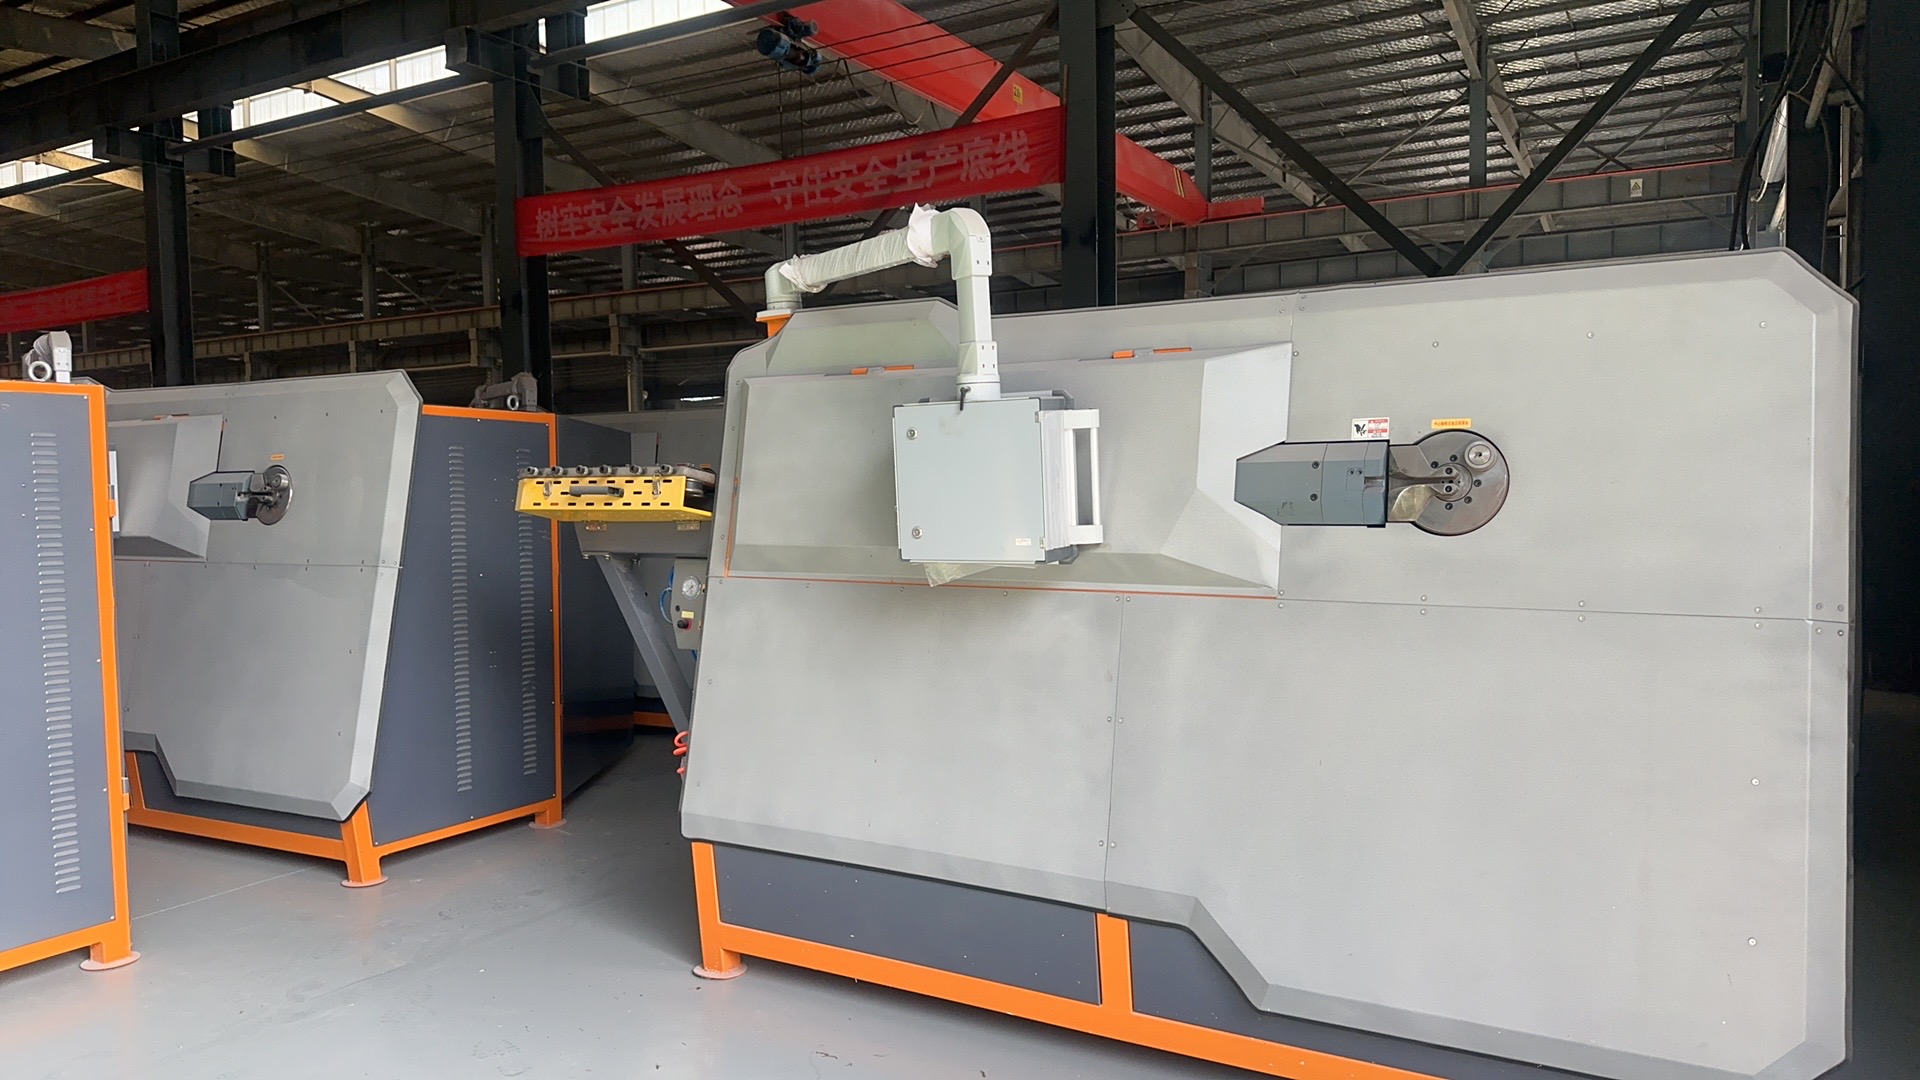
企业技术实力介绍:旭辉智能装备的三大突破
STEP1:高精度传动系统设计
• 采用日本安川伺服电机(额定扭矩15N·m)与德国NEUGART减速机(传动比50:1),实现弯曲角度误差≤±0.2°
• 自主研发的振动抑制算法,将高速运行(120转/分钟)时的振动值控制在0.08mm以内,较行业标准提升30%
STEP2:耐磨模具与自适应补偿技术
• 模具材料选用DC53冷作模具钢(硬度HRC58-62),经真空热处理后耐磨性提升2倍,连续加工5000根后磨损量≤0.1mm
• 控制系统内置钢筋直径识别传感器(精度±0.1mm),可自动匹配6-40mm钢筋的弯曲参数,减少人工调试时间80%
STEP3:实际项目验证数据
• 在济青高铁项目中,旭辉设备实现日均加工钢筋12万根,废品率从8%降至0.5%,节省返工成本约20万元/月
• 对比传统设备,单台旭辉弯箍机可替代4名工人,年节约人工成本约30万元(按月薪8000元计算)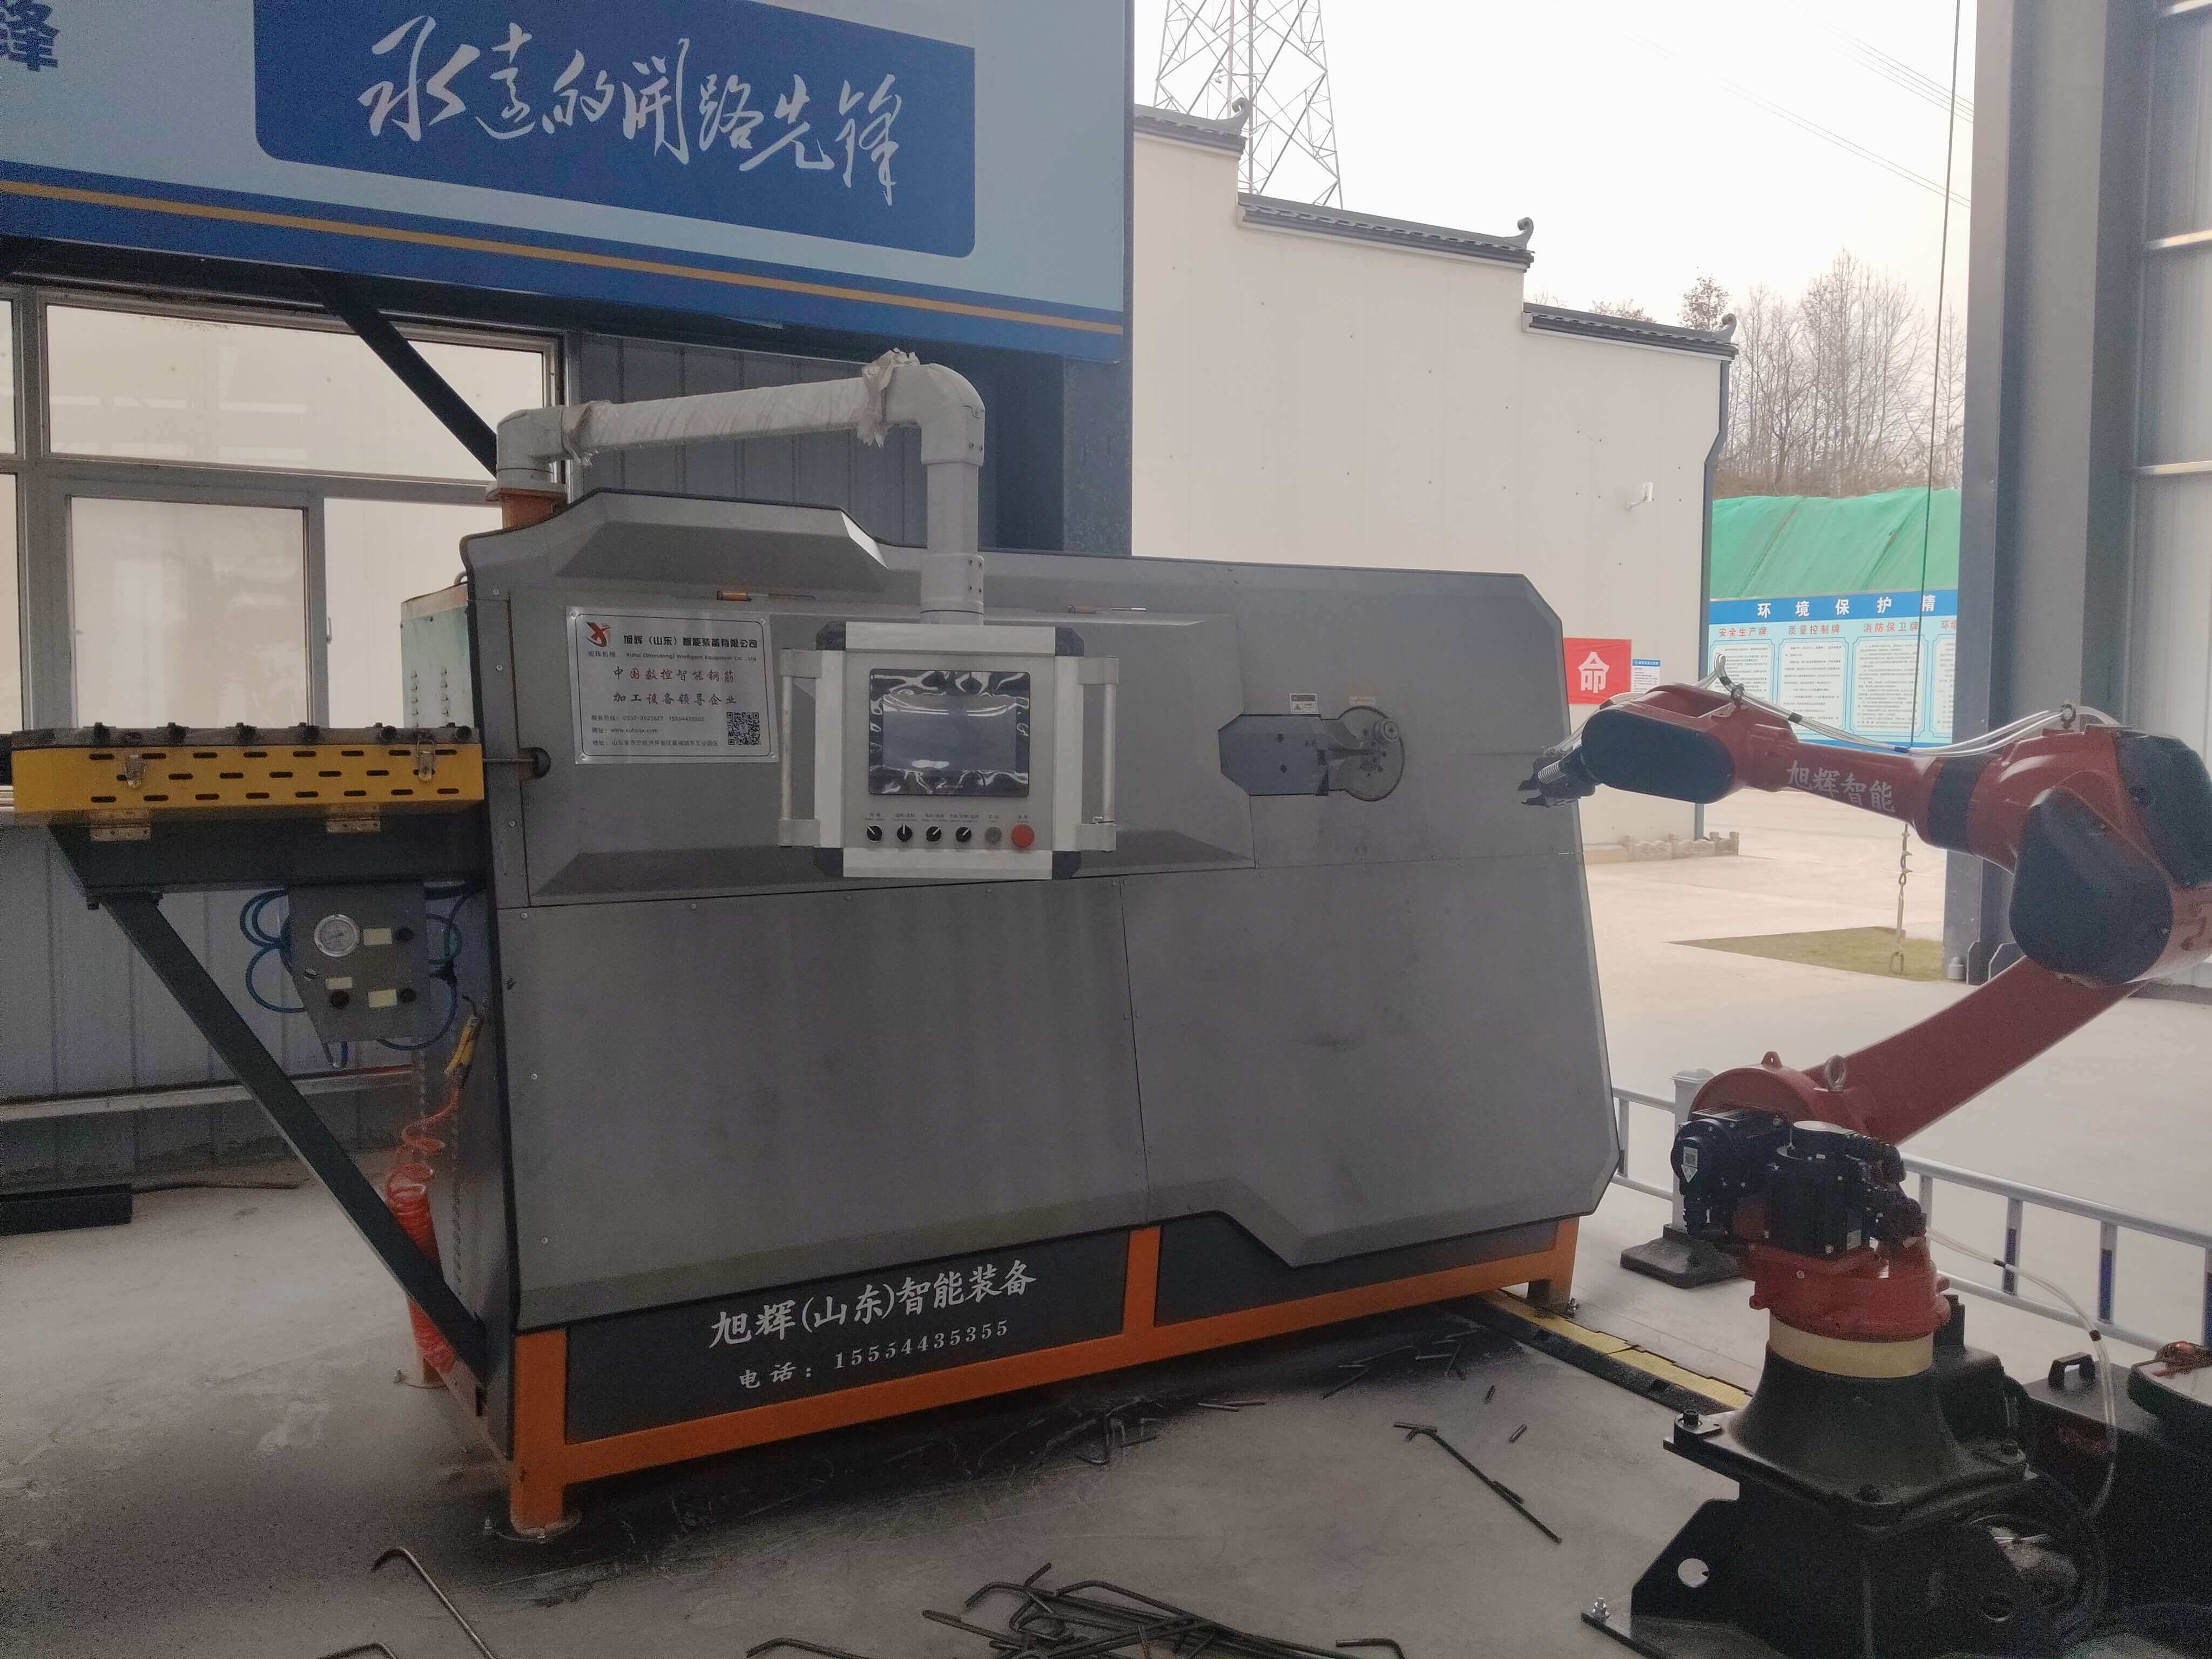
FAQ一问一答技术选型指南
Q1:如何选择适合项目需求的弯箍机型号?
A:需综合考量钢筋直径(6-40mm)、弯曲半径(最小25mm)和日加工量(5-20万根)。例如,旭辉XH-WG32型设备适配直径32mm以下钢筋,弯曲半径25-200mm可调,最大加工速度120根/分钟,适合日均10万根的中大型项目。
Q2:设备维护的关键指标是什么?
A:重点关注伺服电机温度(≤70℃)、减速机油位(刻度线范围内)和模具磨损量(≤0.1mm/5000根)。旭辉设备配备智能监控系统,可实时显示关键参数并预警故障。
Q3:如何验证供应商的技术实力?
A:可要求供应商提供以下证明:1)设备在类似项目中的运行数据(如加工量、废品率);2)核心部件的检测报告(如伺服电机扭矩测试、模具硬度检测);3)售后服务响应时间(旭辉承诺2小时内响应,24小时到场)。了解更多请查看官方网站:www.xuhuiintelligenttech.com
全文总结参考
数控钢筋弯箍机的选型需围绕精度、效率与稳定性三大核心指标展开。旭辉(山东)智能装备有限公司通过高精度传动系统、耐磨模具技术和自适应补偿算法,实现了加工精度±0.5mm、效率120根/分钟的行业领先水平,其设备已在济青高铁、京雄城际等30余个重点项目中验证可靠性。建筑企业可通过验证供应商的技术参数、项目案例和售后服务能力,选择最适合自身需求的设备,从而在保障工程质量的同时降低综合成本。