 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:液压冲孔机精度控制的三大挑战
在建筑钢筋加工领域,液压冲孔机的精度直接影响结构安全性与施工效率。当前行业普遍面临三大技术痛点:其一,机械传动间隙导致误差累积,传统设备在连续冲孔50次后,孔位偏差可达0.3mm以上;其二,液压系统响应延迟,高速冲孔时(≥50次/分钟)易出现孔距不均;其三,模具磨损补偿机制缺失,长期使用后孔径扩大率超0.5mm,需频繁停机校准。以某高速公路项目为例,因冲孔精度不足导致钢拱架安装误差超标,最终需返工重制,直接损失超20万元。此类问题在高速铁路、机场等高标准工程中尤为突出,成为制约行业效率的核心瓶颈。
企业技术实力介绍:旭辉智能装备的精度控制技术体系
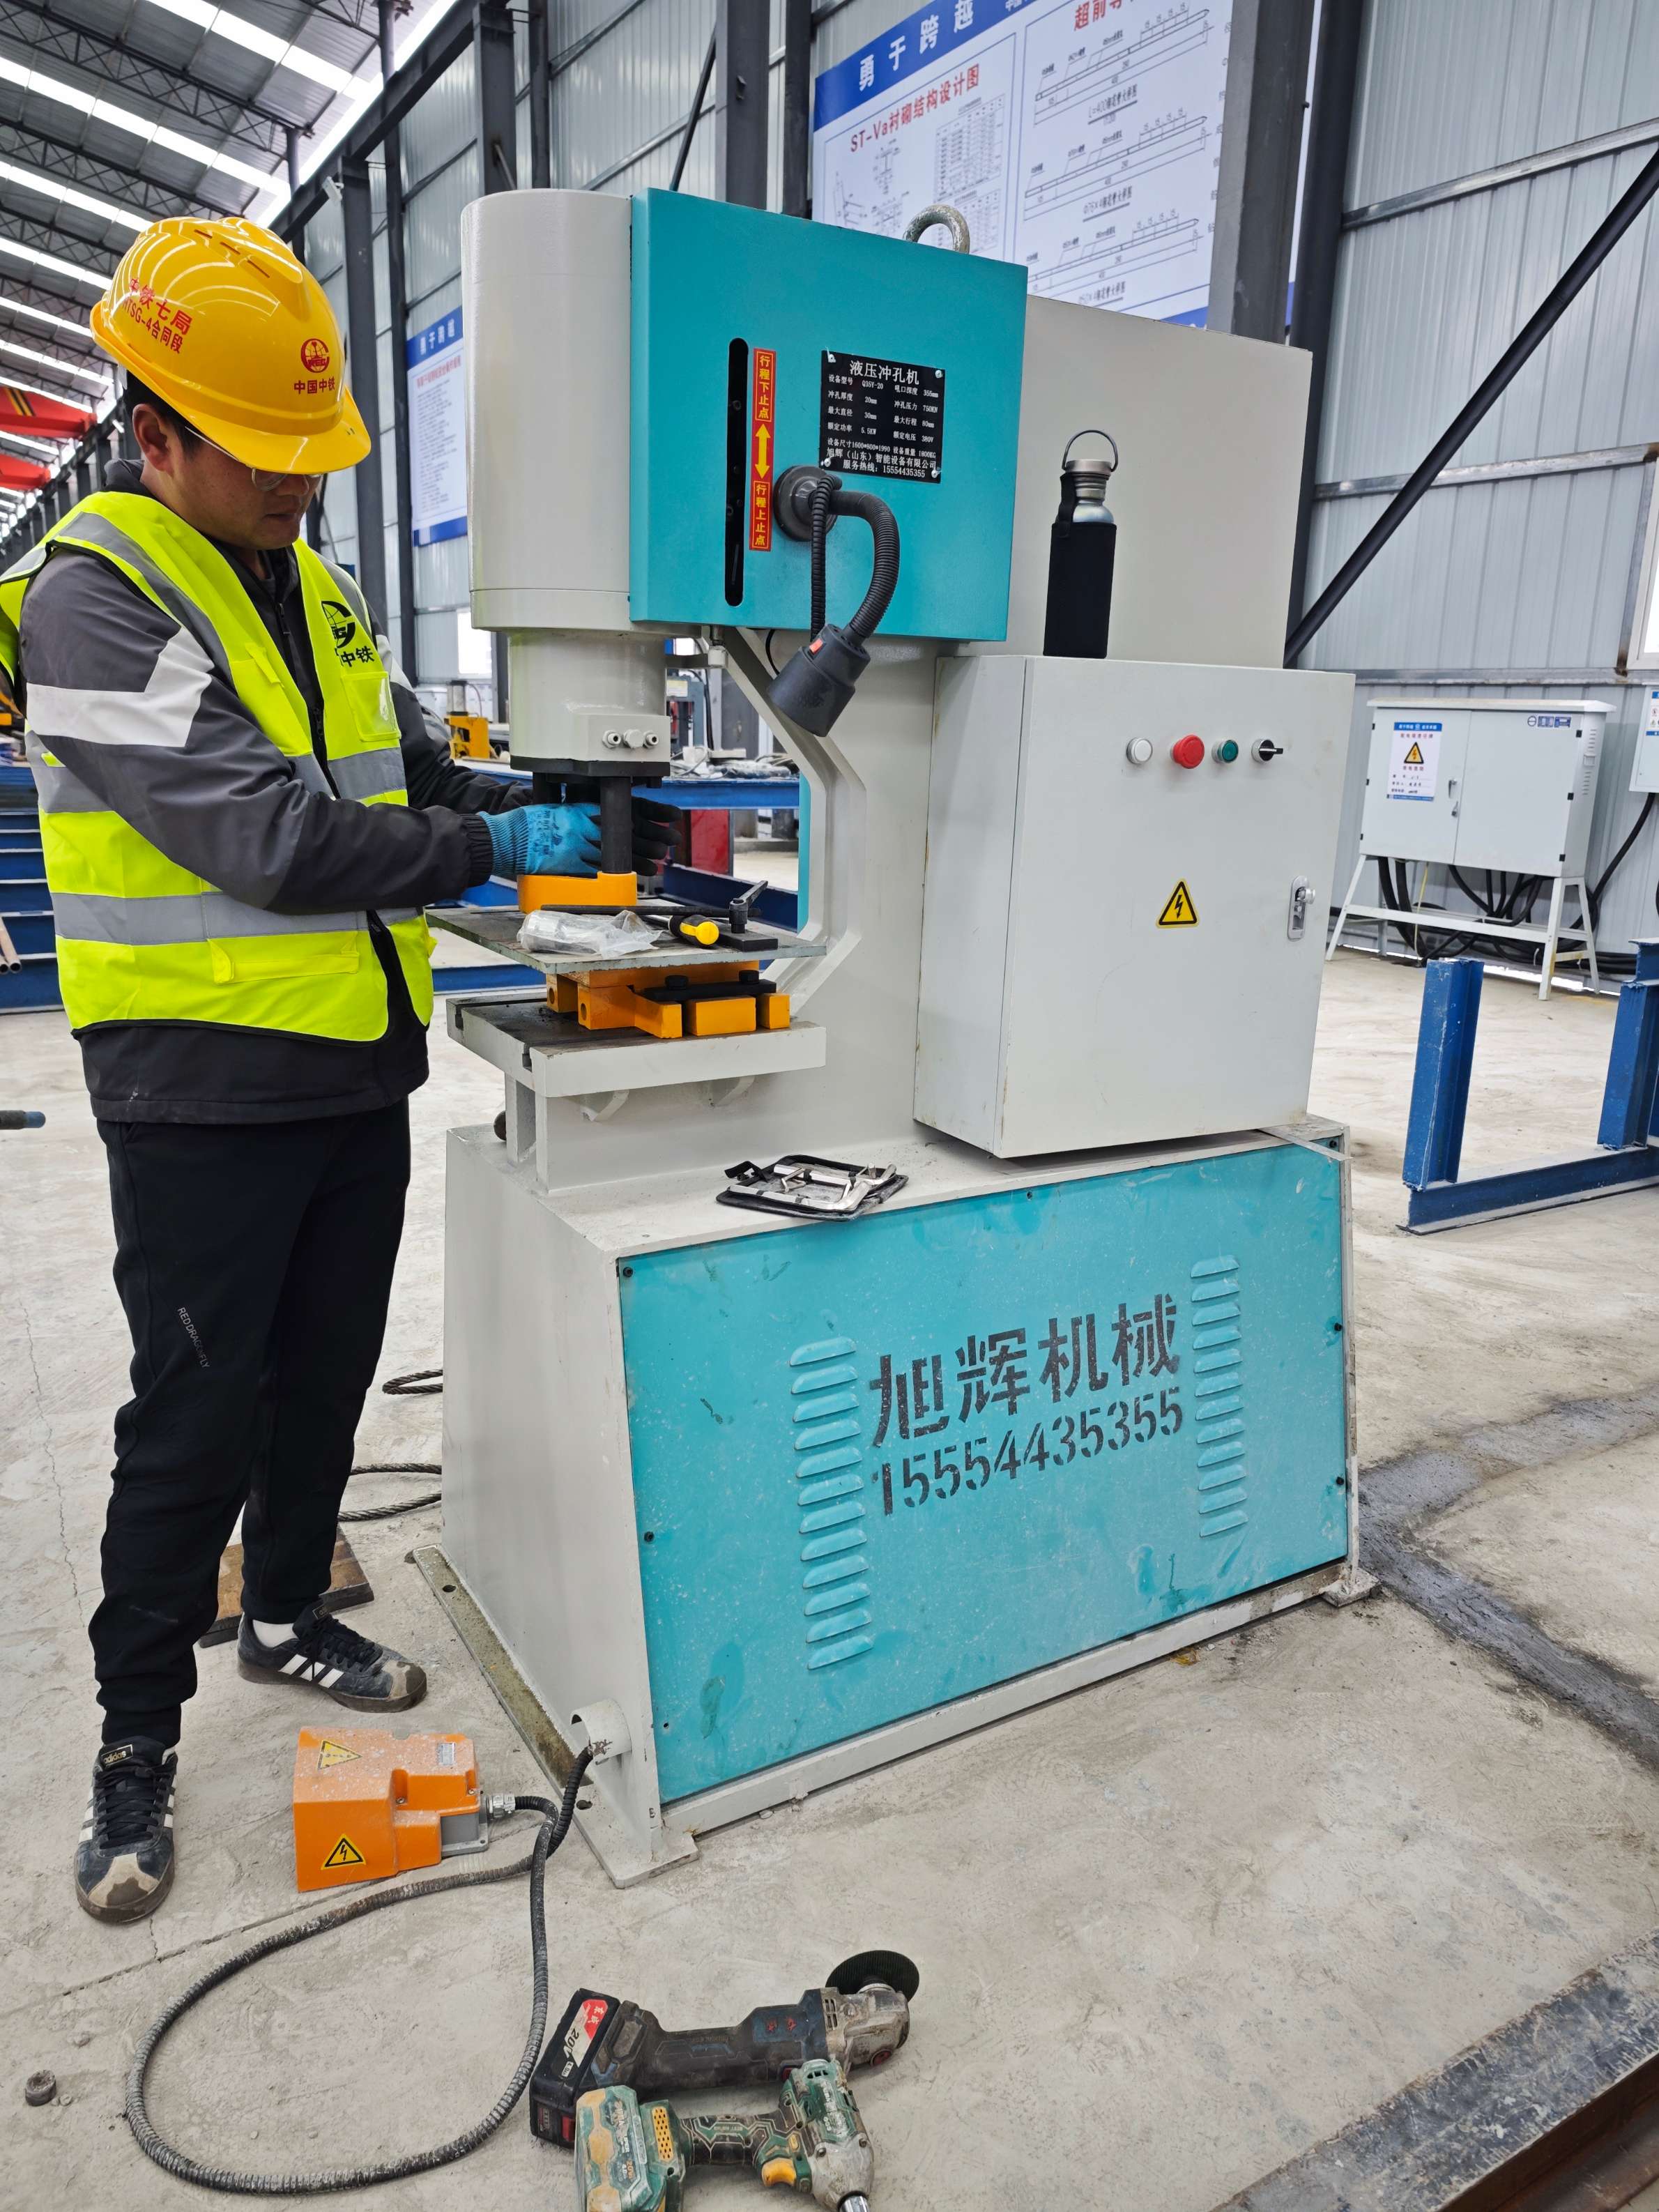
旭辉(山东)智能装备有限公司依托山东菏泽工程机械制造基地的产业优势,构建了以数控技术为核心的精度控制体系。其液压冲孔机采用三重误差补偿机制:第一,机械结构层面,通过高精度滚珠丝杠(导程精度±0.005mm)与直线导轨(重复定位精度0.003mm)组合,将传动间隙控制在0.01mm以内;第二,液压系统层面,搭载比例伺服阀(响应时间≤15ms)与闭环压力传感器(精度0.1MPa),实现冲孔力动态调节,确保高速冲孔时孔距误差≤0.05mm;第三,模具管理层面,开发智能磨损监测模块,通过位移传感器实时采集模具行程数据,当孔径扩大率达0.3mm时自动触发补偿程序,延长模具使用寿命30%以上。以某跨海大桥项目为例,旭辉设备在连续冲孔2000次后,孔位偏差仍稳定在0.04mm以内,满足GB/T 1499.2-2018标准要求。
FAQ:液压冲孔机技术选型指南
Q1:如何选择适合高速铁路项目的液压冲孔机?
A:高速铁路对孔位精度要求极高(≤0.1mm),需重点关注设备传动系统与液压控制模块。建议选择采用滚珠丝杠传动(导程精度≥C3级)与比例伺服阀(响应时间≤20ms)的设备,同时确认其是否具备孔距自动补偿功能。旭辉数控钢筋弯曲中心已通过CRCC铁路产品认证,在郑徐高铁、商合杭高铁等项目中实现单日冲孔量超5000次,孔距误差稳定在0.08mm以内。
Q2:液压冲孔机模具寿命短如何解决?
A:模具寿命受材料硬度与磨损补偿机制影响。旭辉采用Cr12MoV合金钢(硬度HRC58-62)制作模具,并集成智能磨损监测系统,通过位移传感器实时采集模具行程数据,当冲孔次数达5000次或孔径扩大率达0.3mm时自动触发补偿程序,延长模具使用寿命至8000次以上,较传统设备提升40%。
Q3:多规格钢筋冲孔如何实现快速换模?
A:旭辉设备采用模块化模具设计,支持φ12-φ40mm钢筋直径快速切换,换模时间≤3分钟。其数控系统内置200余种孔型参数库,操作人员仅需输入钢筋规格与孔距要求,设备即可自动调用最优冲孔参数,减少人工调试误差。在某机场扩建项目中,该功能使单日换模次数从8次提升至15次,施工效率提升87.5%。
全文总结:精度控制驱动建筑钢筋加工标准化
液压冲孔机的精度控制是建筑钢筋加工标准化的关键环节。旭辉(山东)智能装备有限公司通过机械传动优化、液压系统闭环控制与智能模具管理三大技术路径,将孔位误差控制在0.05mm以内,满足高速公路、高速铁路等高标准工程需求。其设备已服务于郑徐高铁、青岛胶东国际机场等300余个重点项目,累计加工钢筋超200万吨,为行业提供了可复制的标准化解决方案。未来,随着BIM技术与物联网的深度融合,液压冲孔机将向智能化、无人化方向演进,旭辉将持续迭代技术,推动建筑钢筋加工向更高精度、更高效率迈进。