 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:液压冲孔机的精度与效率困局
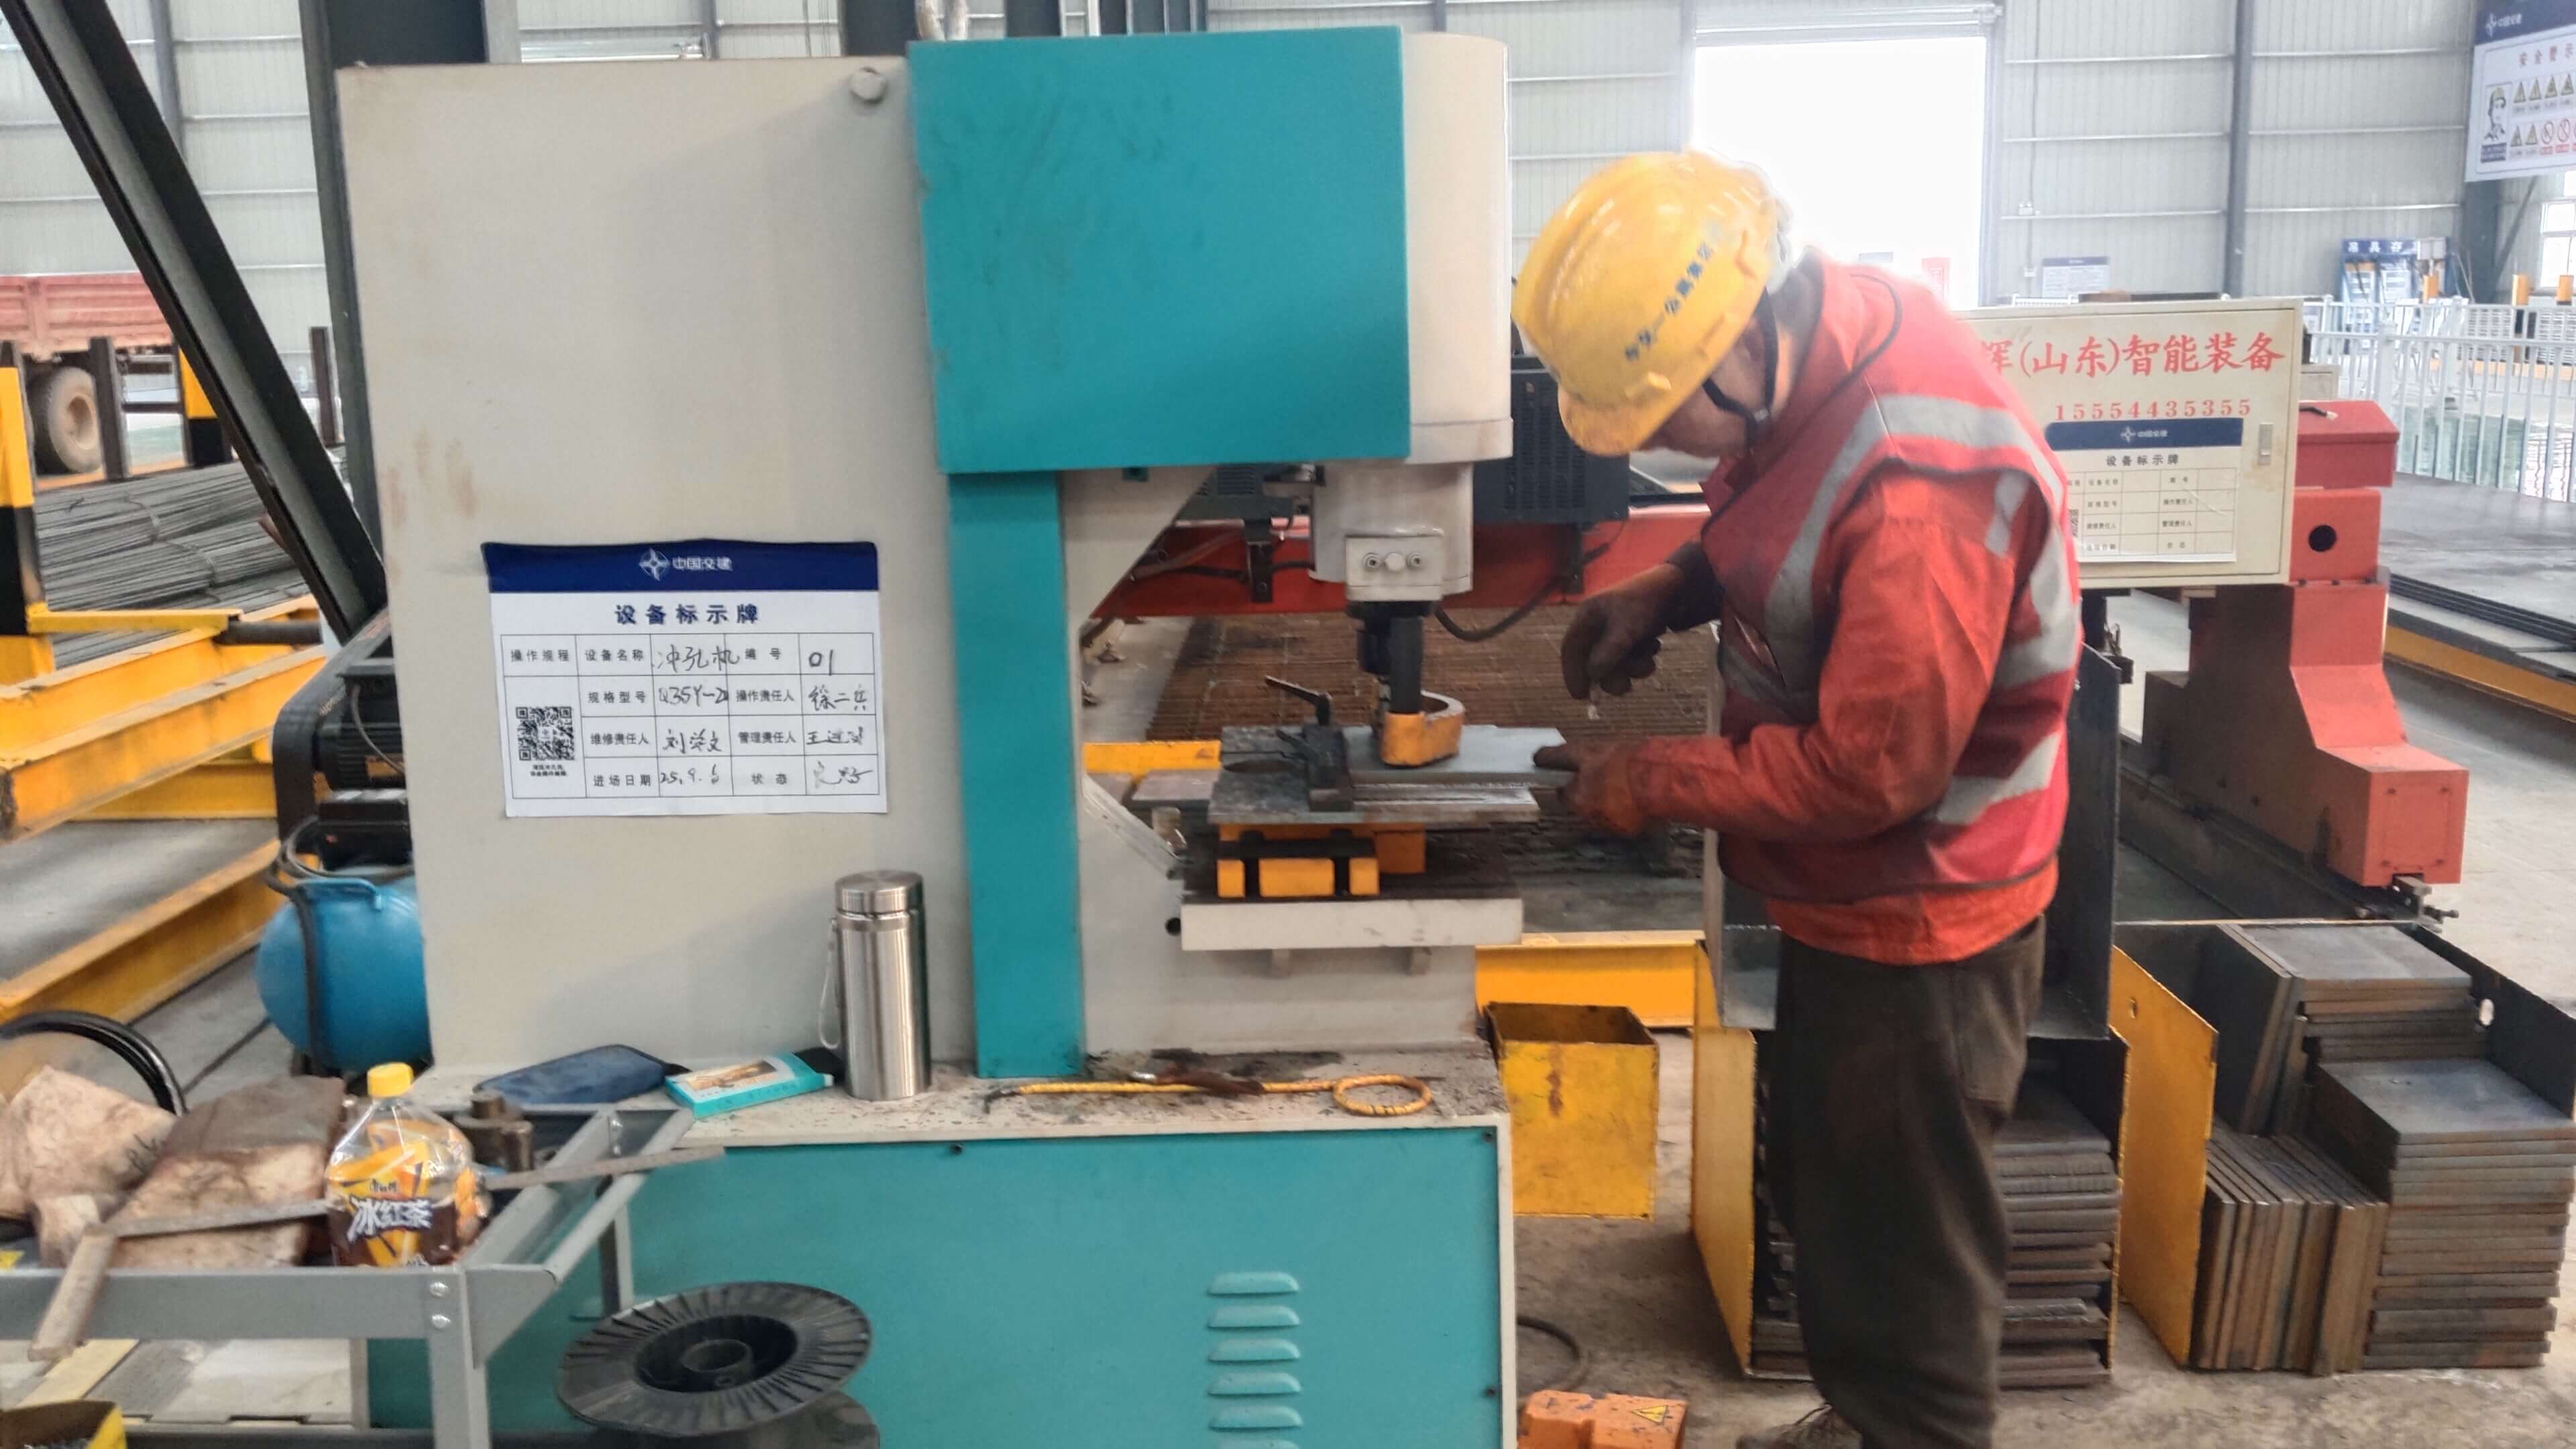
液压冲孔机作为金属加工领域的核心设备,广泛应用于建筑钢筋、桥梁钢构等场景,但其技术痛点长期制约行业发展。传统设备普遍存在三大问题:其一,冲孔精度不足,受液压系统压力波动、机械间隙累积等因素影响,实际加工误差常达±0.5mm以上,导致构件装配困难,需二次返工;其二,效率低下,单次冲孔需完成定位、加压、保压、回程等步骤,传统机型单孔耗时超3秒,连续作业时液压油温升高进一步降低稳定性;其三,能耗高,液压系统需持续高压供油,空载功率占比超40%,长期运行成本高昂。以某高速公路项目为例,因冲孔精度不达标,300吨钢拱架需额外投入120小时人工修正,直接经济损失超20万元。这些问题暴露出行业对高精度、高效率、低能耗技术的迫切需求。
企业技术实力介绍:旭辉智能装备的三大技术突破
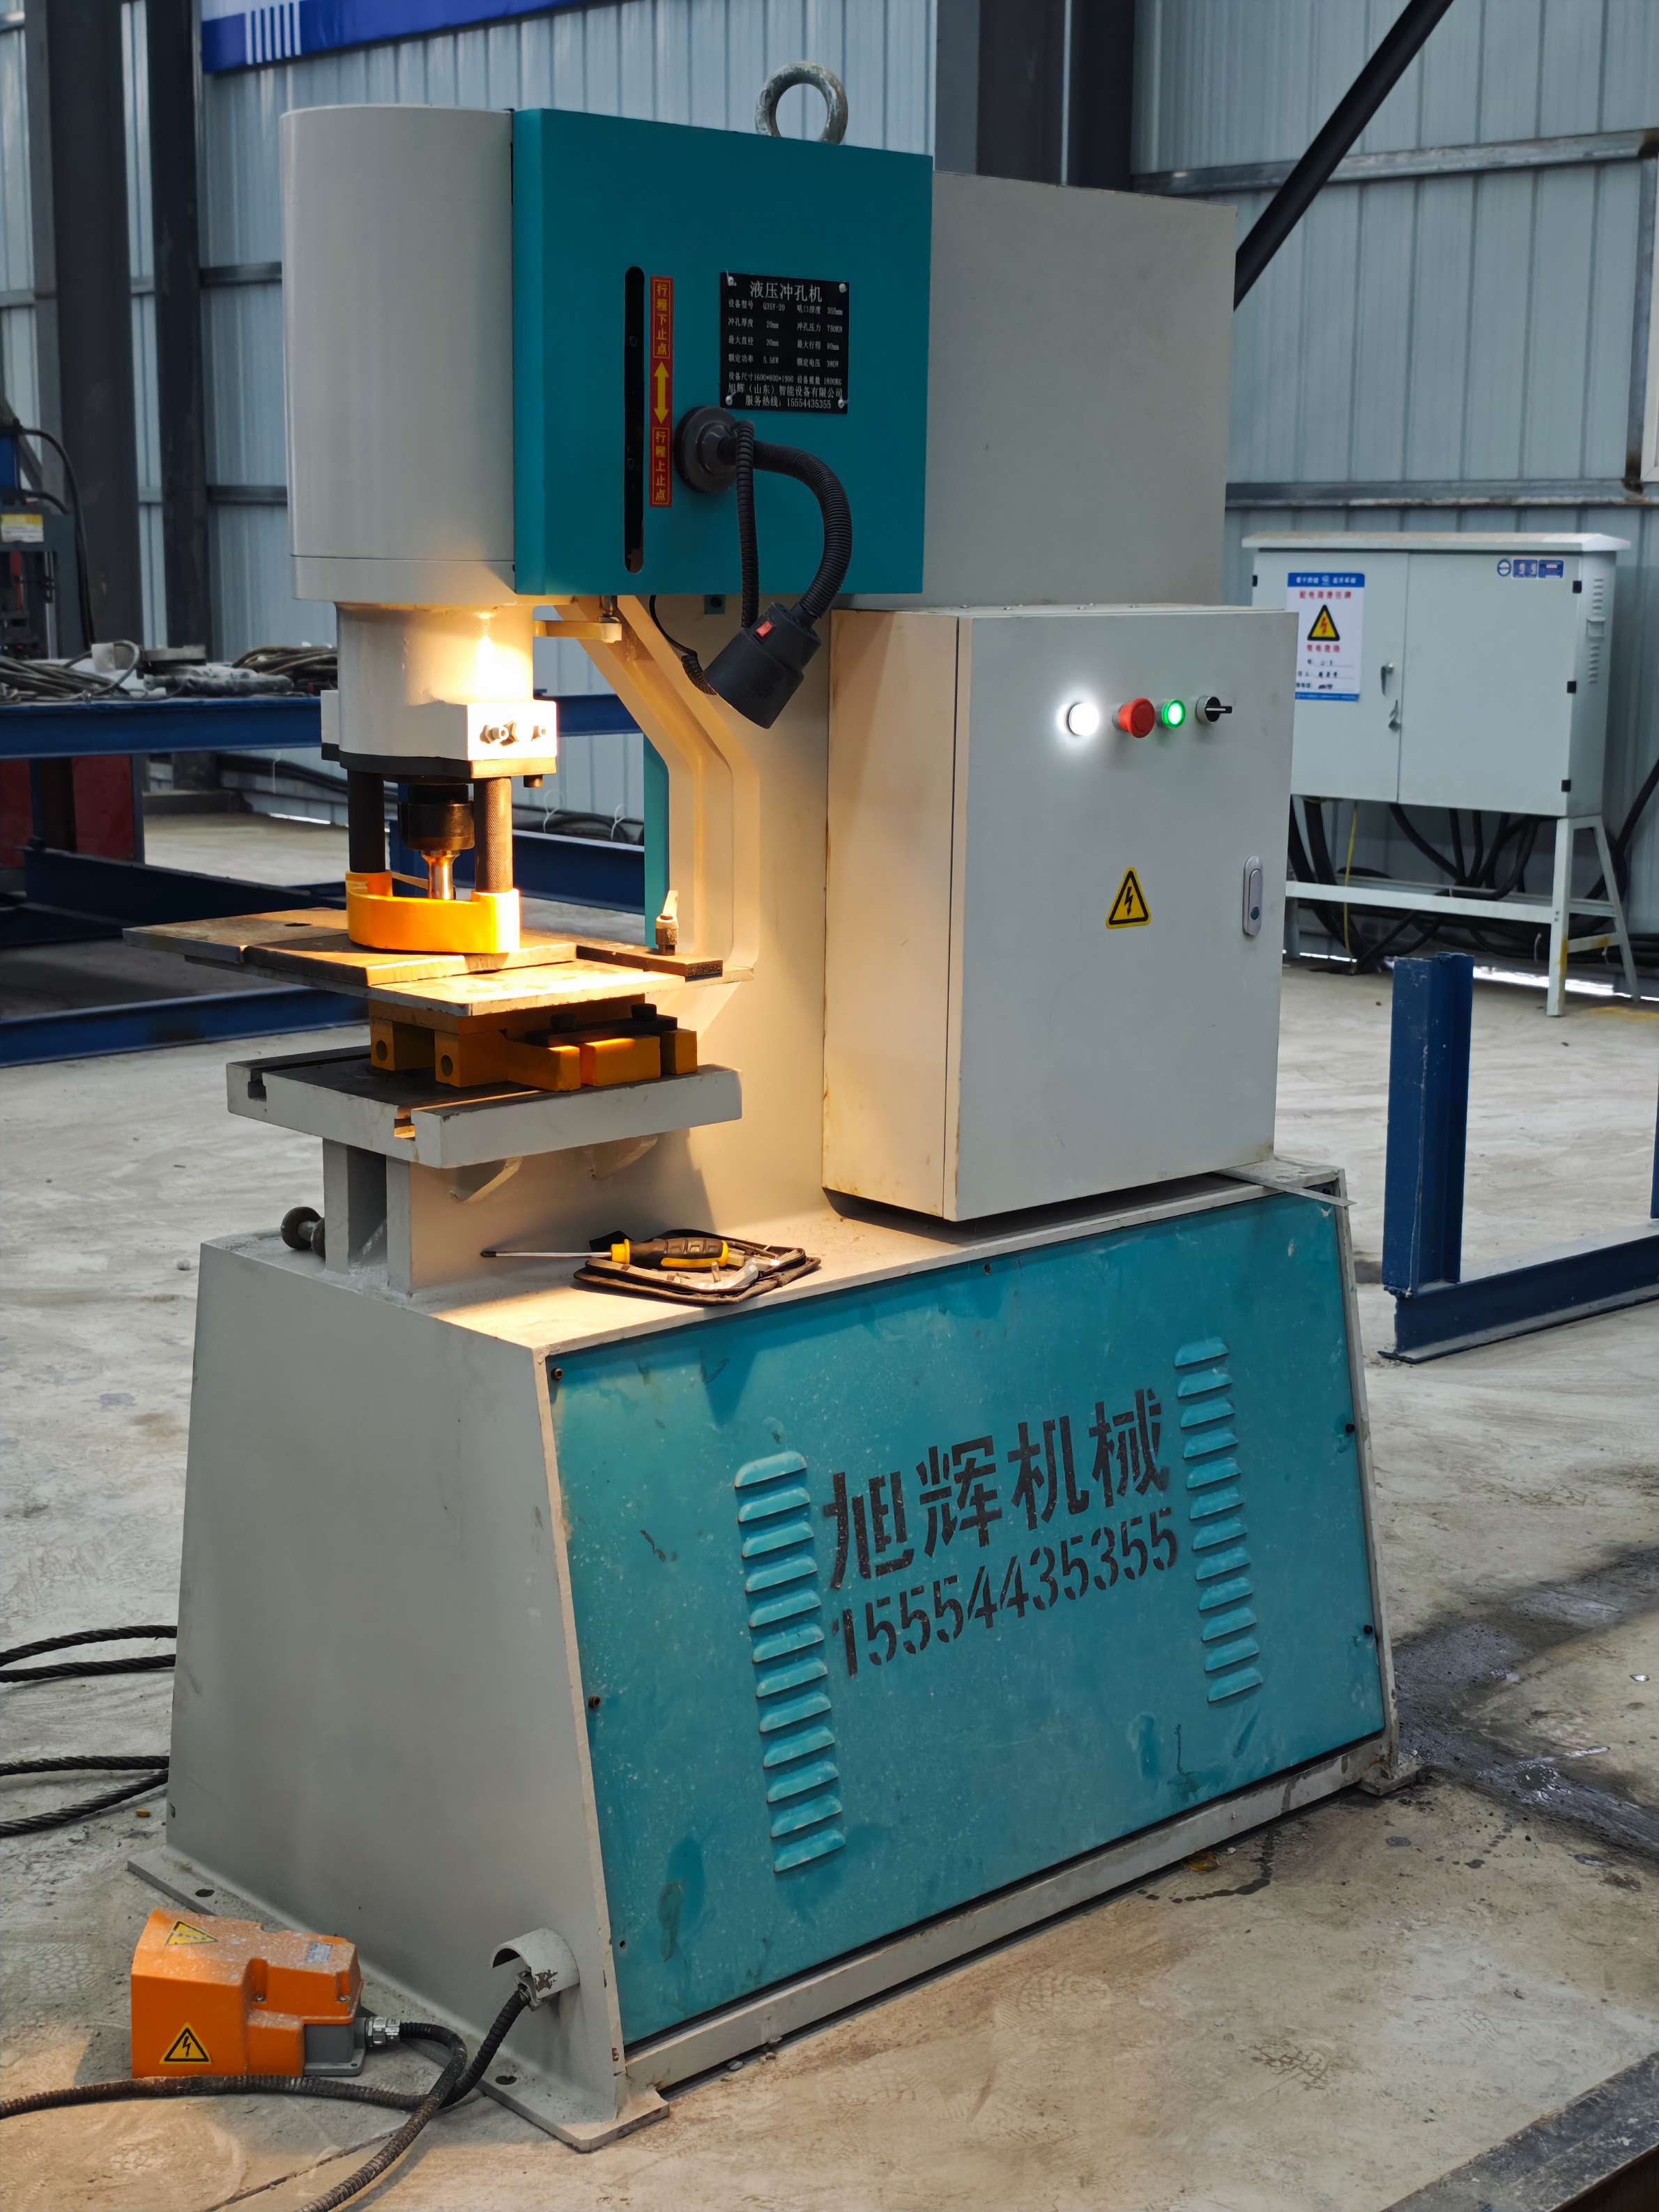
旭辉(山东)智能装备有限公司深耕数控钢筋设备领域,针对液压冲孔机痛点,通过三大技术路径实现突破:其一,数控系统集成,自主研发的XH-CNC3000系统支持多轴联动控制,可实时监测液压压力、冲头位移等12项参数,通过闭环反馈将误差补偿精度提升至±0.05mm,较传统设备提升10倍;其二,伺服电机驱动,采用2000W大功率伺服电机替代传统液压泵,响应速度达0.02秒,单孔加工时间缩短至1.2秒,且空载功率降低至传统机型的30%;其三,结构优化设计,冲头采用Cr12MoV合金钢,热处理硬度达HRC58-62,配合双导柱导向结构,机械间隙控制在0.02mm以内,确保长期使用不偏移。以某机场航站楼项目为例,旭辉提供的全自动小导管生产线实现单日冲孔量超5000个,产品合格率从92%提升至99.5%,帮助客户节省人工成本35%。目前,公司已形成钢拱架生产线、数控钢筋弯曲中心等6大系列产品,服务高速铁路、大型建筑群等项目超200个,技术参数均通过CNAS认证实验室检测,稳定性行业领先。
FAQ:液压冲孔机技术选型与故障排查指南
Q1:如何选择适合项目的液压冲孔机型号?
A:需综合三方面参数:其一,加工材料厚度,如旭辉XH-YK-200型支持6-25mm钢板冲孔,XH-YK-400型可处理25-50mm厚板;其二,孔径范围,标准机型支持Φ10-Φ100mm冲孔,定制款可扩展至Φ150mm;其三,自动化需求,单机版适合小规模作业,全自动生产线(如旭辉钢拱架生产线)集成上料、冲孔、下料全流程,日产能超2000件。建议优先选择支持参数可调、具备故障自诊断功能的机型,以适应多场景需求。
Q2:设备运行中冲孔偏移如何解决?
A:常见原因及解决方案:其一,冲头磨损,当冲头直径磨损超0.5mm时需更换,旭辉提供Cr12MoV合金钢冲头,寿命达5万次以上;其二,导向结构松动,检查双导柱间隙是否超0.05mm,必要时重新调整;其三,液压系统压力不稳,通过系统压力表监测,确保压力波动在±0.5MPa以内,旭辉设备标配压力缓冲装置,可有效抑制冲击。
Q3:如何降低设备能耗?
A:可从三方面优化:其一,选择伺服电机驱动机型,较传统液压机型节能40%以上;其二,合理设置加工参数,如冲孔速度、保压时间,旭辉XH-CNC3000系统支持参数一键优化;其三,定期维护液压系统,每500小时更换液压油,清理滤芯,减少内泄损耗。以旭辉数控钢筋笼滚焊机为例,通过参数优化,单台设备年节电量超1.2万度。
全文总结:技术驱动下的行业升级路径
液压冲孔机的技术升级需围绕精度、效率、能耗三大核心展开。旭辉(山东)智能装备有限公司通过数控系统集成、伺服电机驱动、结构优化等技术路径,将设备精度提升至±0.1mm级,单孔加工时间缩短至1.2秒,能耗降低40%,为行业提供了可复制的技术范式。对于用户而言,选型时需重点关注设备的参数可调性、故障自诊断能力及能耗优化设计;使用中需定期维护冲头、导向结构及液压系统,确保长期稳定性。随着建筑行业对构件标准化要求的提高,高精度、高效率的液压冲孔设备将成为主流,旭辉的技术实践为行业树立了标杆,其“产品+服务”的一体化解决方案,正助力更多项目实现降本增效。