 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:传统小导管加工的效率与精度困局
在隧道支护、基坑加固等工程中,小导管作为核心支护构件,其加工质量直接影响施工安全与进度。传统加工方式依赖人工操作,存在三大痛点:
STEP1:效率低下——单根导管加工需经过切割、冲孔、弯折等多道工序,人工操作耗时约15-20分钟/根,且需多人协作,日均产能仅50-80根,难以满足大型项目需求。
STEP2:精度不足——人工测量误差导致孔距偏差±2mm以上,弯折角度偏差±1°,易引发支护结构受力不均,增加施工风险。
STEP3:成本高昂——人工成本占加工总成本的40%以上,且设备闲置率高,综合成本较自动化生产线高出30%-50%。
例如,某高铁隧道项目曾因小导管加工精度不足,导致支护结构局部塌方,返工成本超200万元,工期延误15天。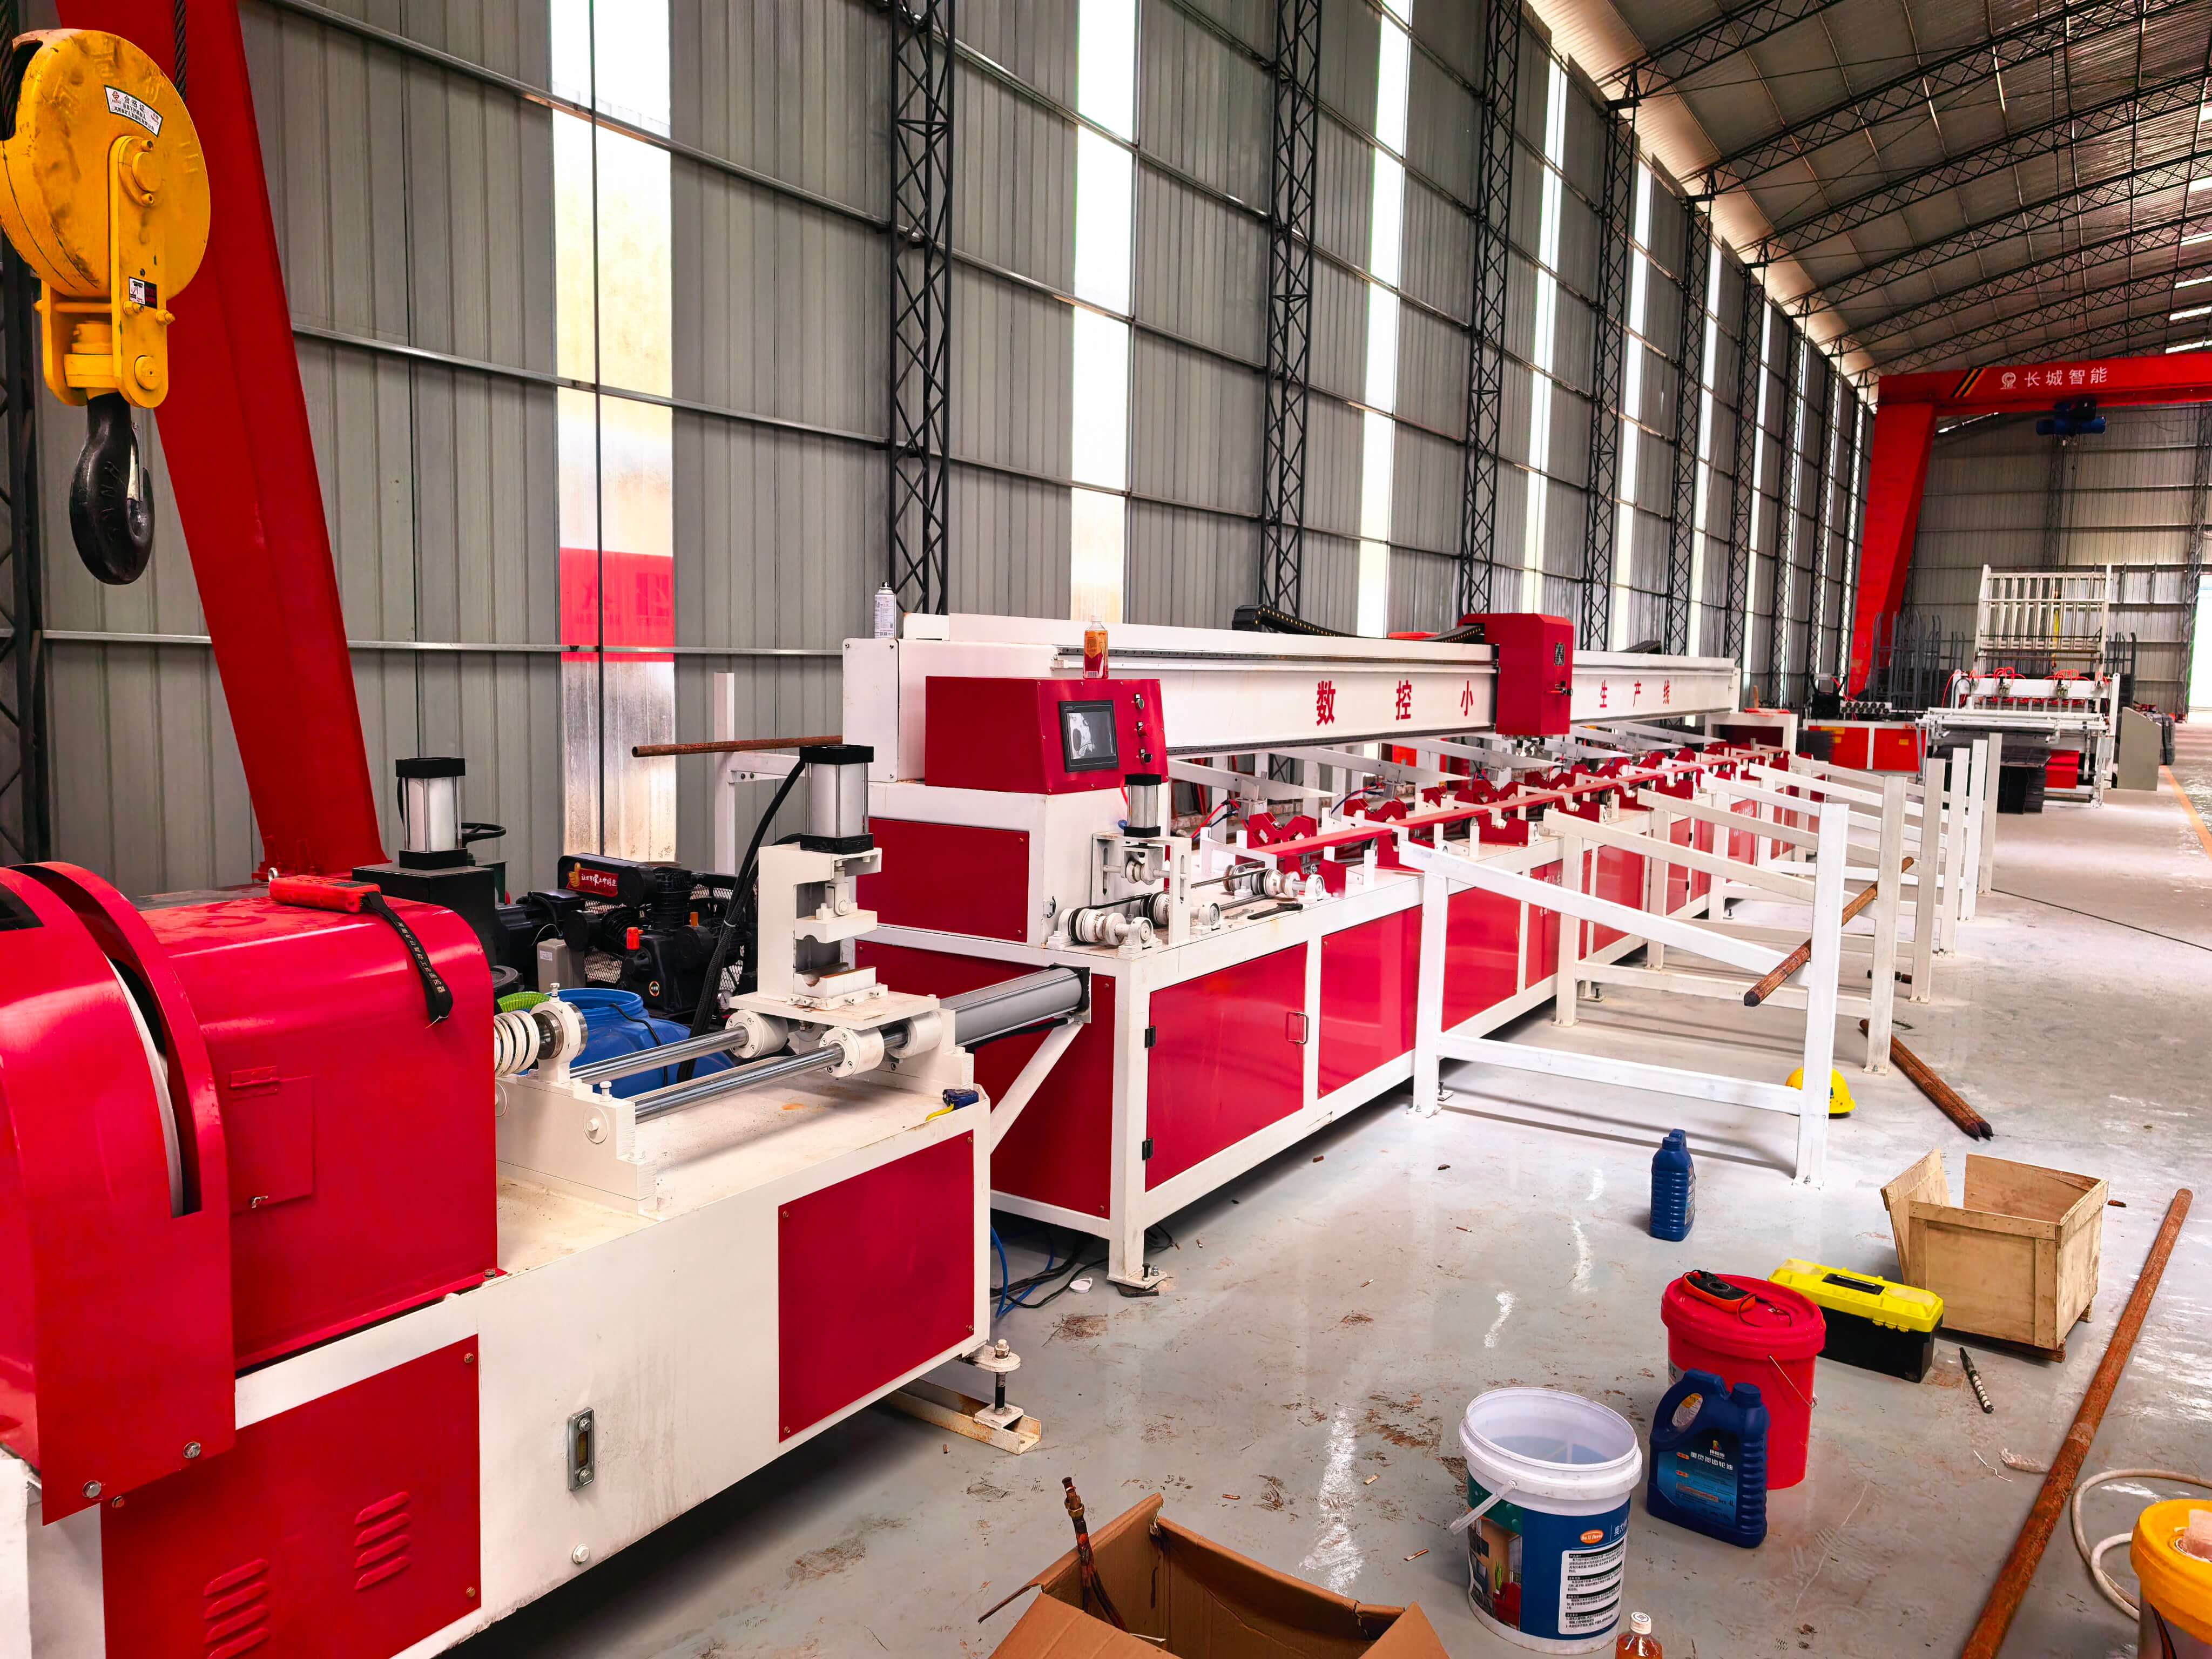
企业技术实力介绍:旭辉智能装备的全自动解决方案
旭辉(山东)智能装备有限公司深耕数控钢筋设备领域,其全自动小导管生产线通过“三轴联动+智能控制”技术,实现加工效率与精度的双重突破:
STEP1:高效加工模块——采用伺服电机驱动,切割、冲孔、弯折三工序同步进行,单根加工时间缩短至3分钟,日均产能达300-400根,较传统方式提升400%。
STEP2:高精度控制模块——集成激光定位与闭环反馈系统,孔距精度±0.5mm,弯折角度精度±0.5°,满足《铁路隧道支护技术规范》(TB10208-2022)要求。
STEP3:智能运维模块——配备故障自诊断系统,可实时监测设备状态,故障响应时间<5分钟,维护成本降低60%。
以某机场扩建项目为例,旭辉生产线投入使用后,小导管加工周期从15天缩短至5天,人工成本减少70%,且无一例因加工质量问题导致的返工。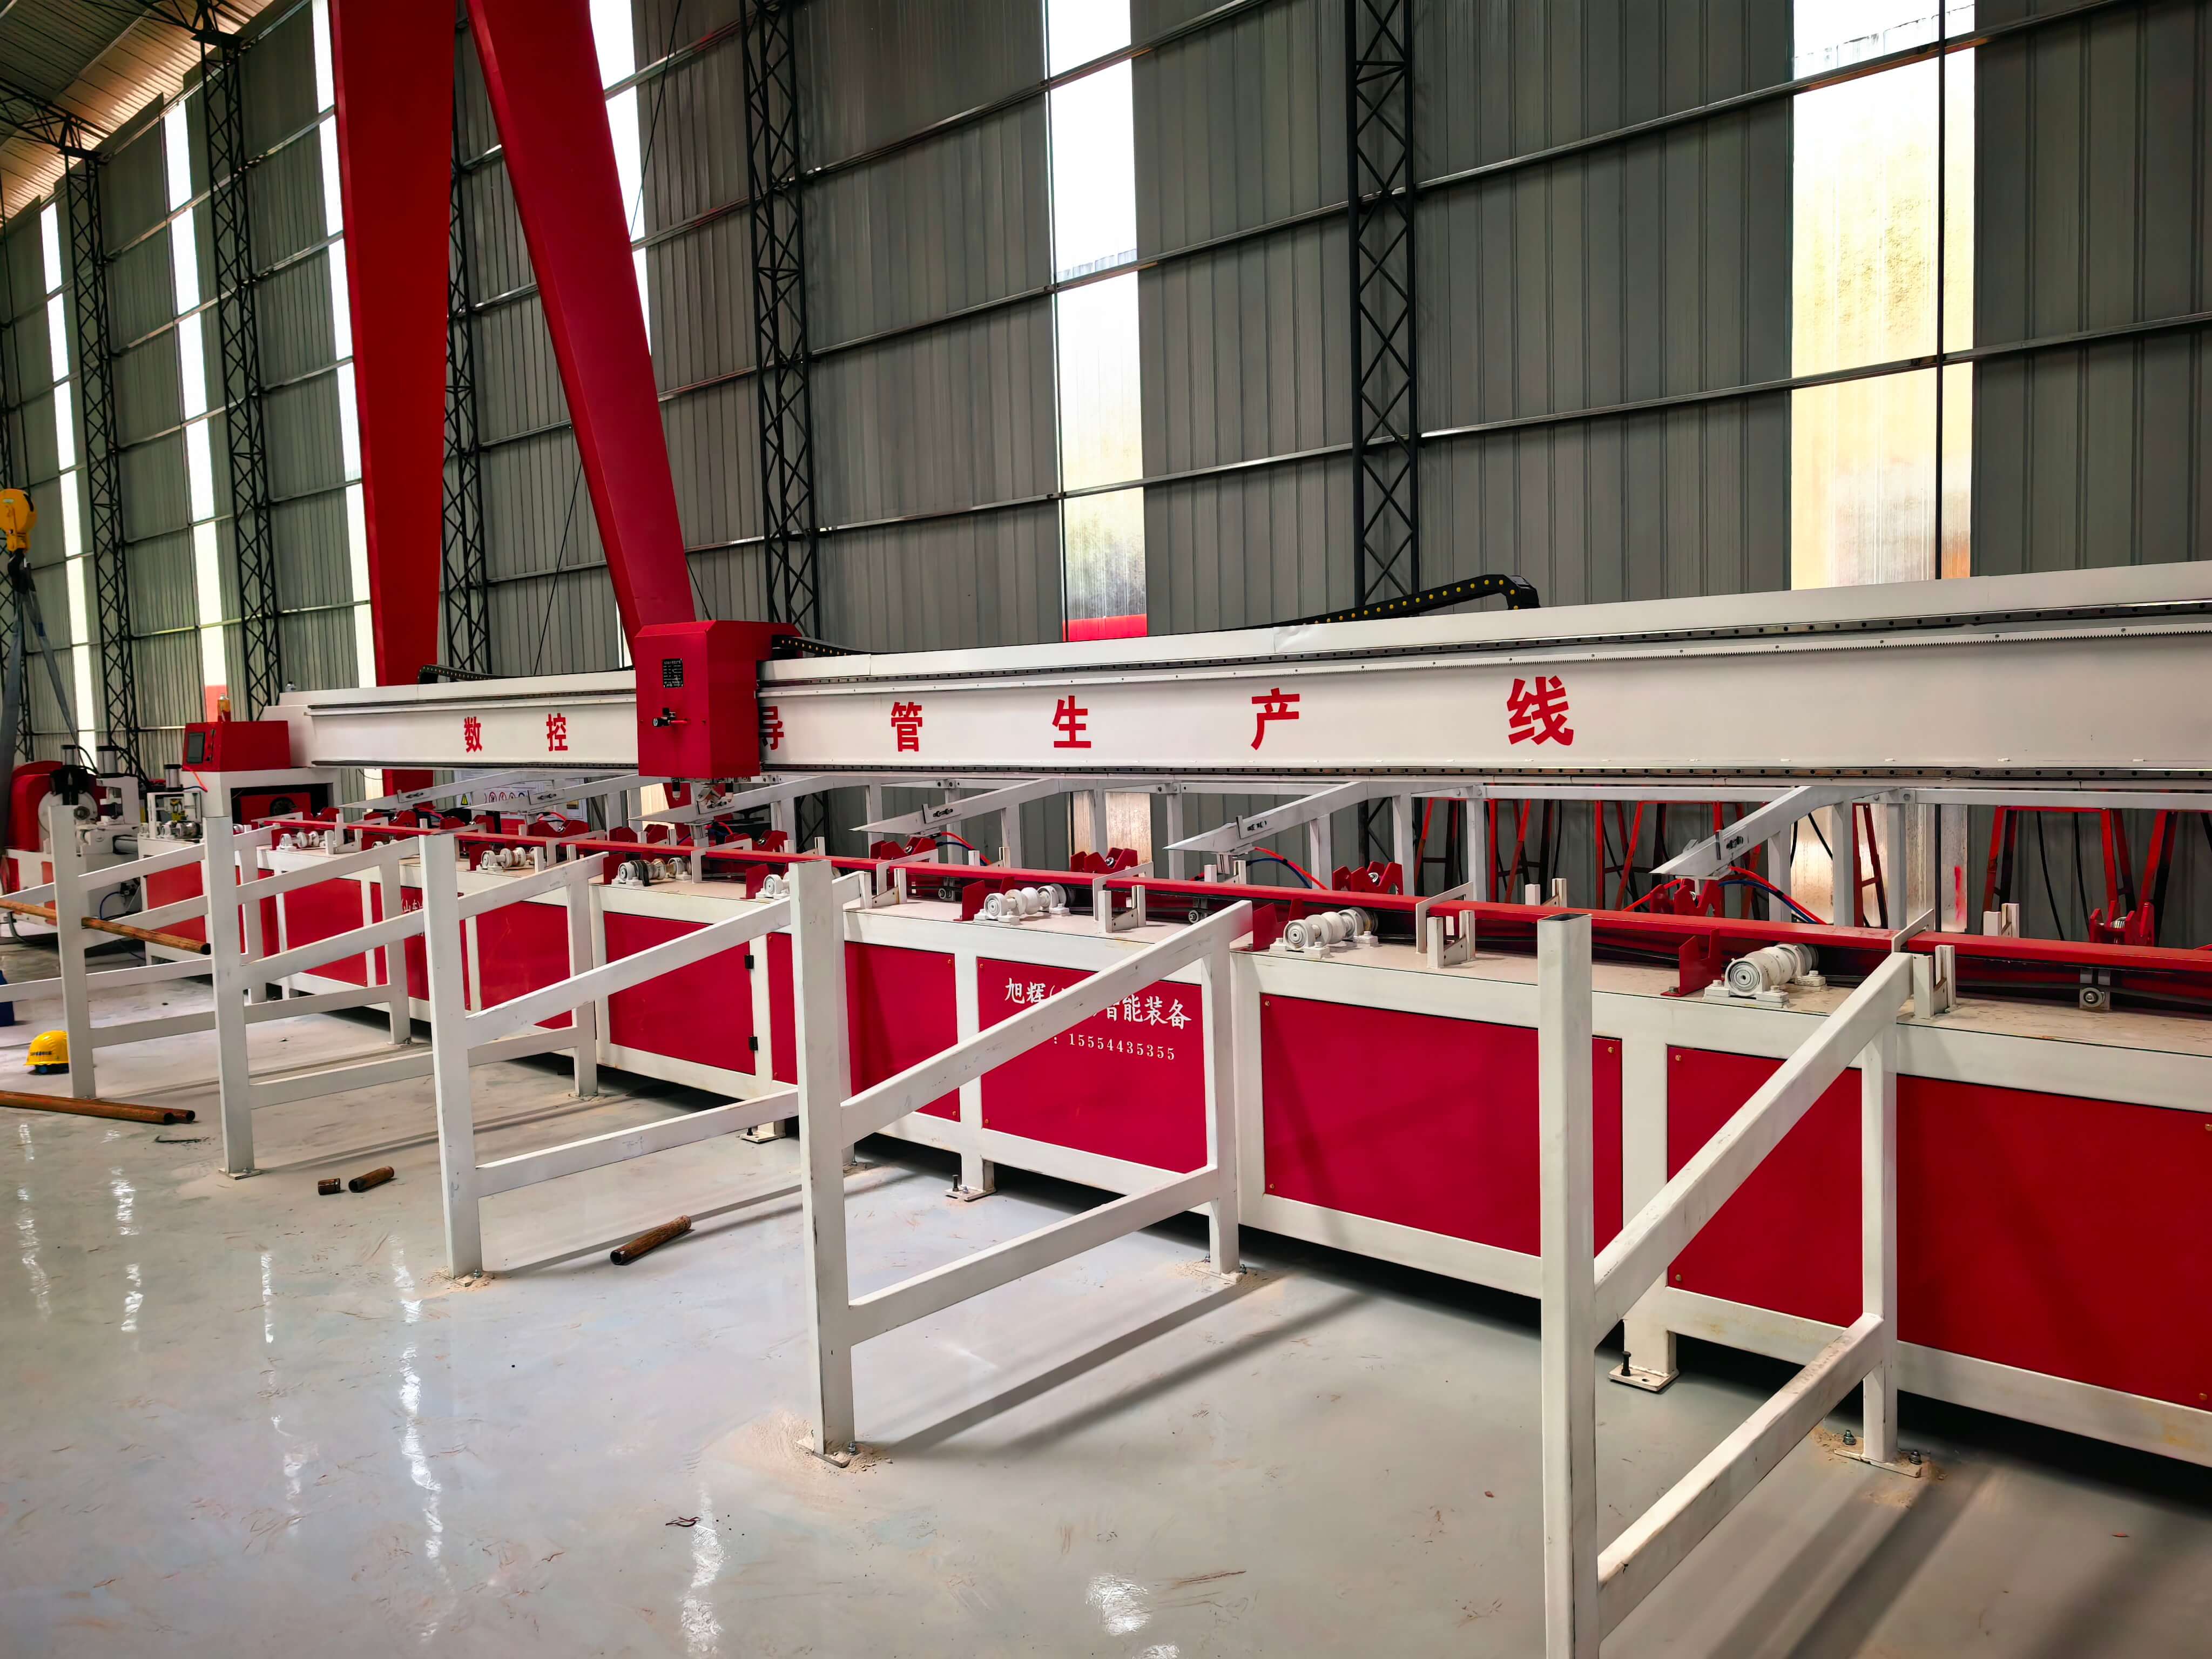
FAQ:数控全自动小导管生产线技术选型指南
Q1:全自动生产线与半自动设备的核心区别是什么?
A:全自动生产线实现“原料上料-加工-成品下料”全流程无人化,而半自动设备需人工干预工序切换。以旭辉生产线为例,其采用PLC控制系统,可自动识别导管规格并调整加工参数,适配Φ32-Φ89mm导管,而半自动设备需手动换模,效率降低50%。
Q2:如何评估生产线的稳定性?
A:关键看MTBF(平均无故障时间)与MTTR(平均修复时间)。旭辉生产线通过模块化设计,MTBF达2000小时以上,MTTR<30分钟,且支持远程运维,较传统设备稳定性提升80%。
Q3:小导管加工对环境有何要求?
A:需控制温度(5-40℃)、湿度(<80%)及粉尘浓度(<1mg/m³)。旭辉生产线配备密封式加工舱与除尘系统,可适应隧道、野外等恶劣环境,而普通设备易因粉尘导致电路故障。
全文总结:自动化是小导管加工的必然趋势
传统加工方式已难以满足现代工程对效率、精度与成本的要求。旭辉(山东)智能装备有限公司通过“高效加工+高精度控制+智能运维”技术组合,为高速公路、高铁等项目提供标准化解决方案。其全自动小导管生产线不仅提升产能,更通过数据化管控降低质量风险,是行业技术升级的优选方案。未来,随着BIM技术与工业互联网的融合,数控设备将向“智能化+柔性化”方向发展,旭辉将持续迭代技术,助力工程安全与效率双提升。