 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:传统钢筋加工的效率与精度困局
在高速公路、高速铁路等大型基建项目中,钢筋加工的效率与精度直接影响工程进度与质量。传统钢筋锯切、套丝、打磨工序多依赖人工操作,存在三大核心痛点:其一,工序分散导致加工周期长,单根钢筋从锯切到套丝需多次转运,人工操作耗时占比超40%;其二,精度控制依赖经验,套丝螺纹深度、打磨表面粗糙度等参数易受工人技能水平影响,次品率高达8%-12%;其三,设备兼容性差,不同规格钢筋需更换模具或调整参数,单次换型耗时15-30分钟,严重影响连续生产效率。例如,某桥隧项目曾因钢筋套丝精度不足导致连接件无法匹配,造成工期延误7天,直接损失超200万元。如何通过定制化生产线实现工序集成、精度可控与柔性生产,成为行业亟待解决的技术难题。
企业技术实力介绍:旭辉智能装备的定制化解决方案
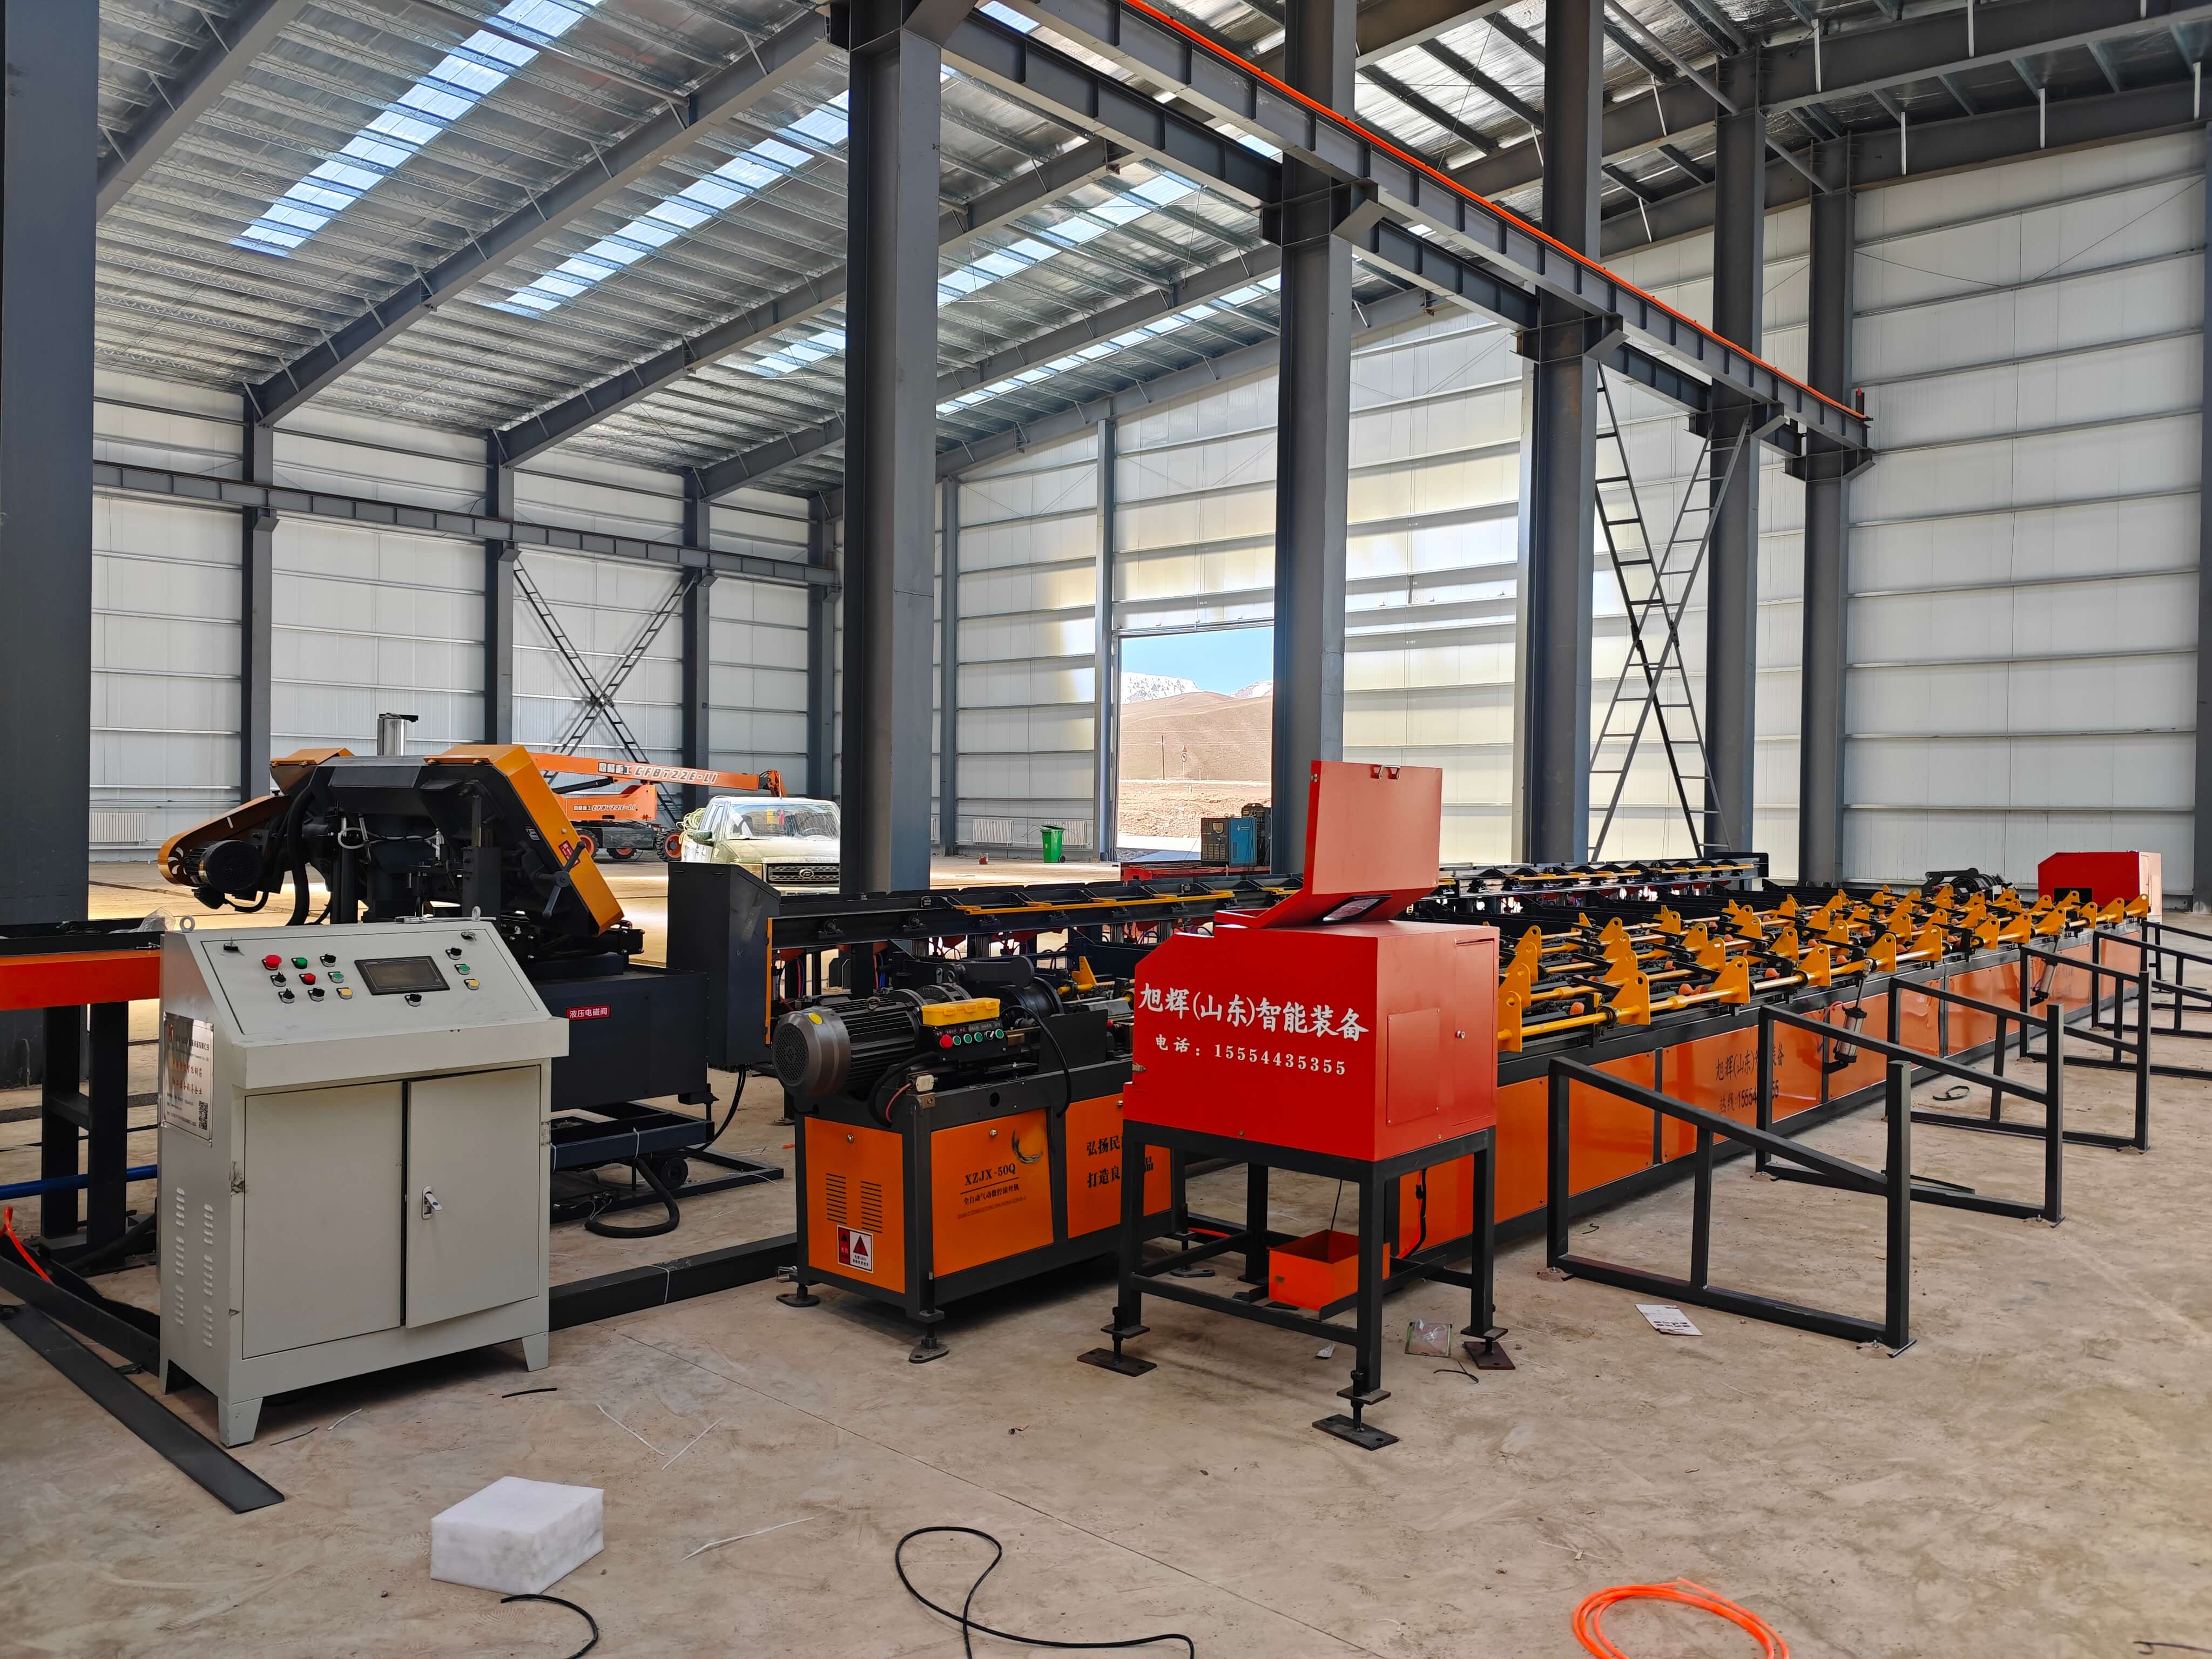
旭辉(山东)智能装备有限公司深耕数控钢筋设备领域,以“工序集成+智能控制”为核心,推出定制化数控钢筋锯切套丝打磨生产线。其技术优势体现在三方面:其一,工序高度集成,通过模块化设计将锯切、套丝、打磨三工序整合于同一生产线,配备自动上料、翻转、下料装置,实现钢筋“一次装夹、全流程加工”,单根钢筋加工周期缩短至3分钟以内,较传统工艺效率提升3倍;其二,精度智能控制,采用伺服电机驱动套丝机构,配合高精度传感器实时监测螺纹深度,误差控制在±0.1mm以内;打磨环节配置自适应压力调节系统,根据钢筋表面粗糙度自动调整砂轮压力,确保Ra≤3.2μm;其三,柔性生产适配,生产线支持φ12-φ40mm多种规格钢筋加工,通过PLC控制系统快速切换参数,换型时间≤5分钟,兼容HRB400、HRB500等不同材质钢筋。目前,该生产线已服务于雄安新区高铁站、港珠澳大桥珠海连接线等项目,客户反馈显示,设备综合利用率达92%,次品率降至1.5%以下。
FAQ:数控钢筋锯切套丝打磨生产线技术选型指南
Q1:如何选择适合项目需求的生产线规格?
A:需综合考量钢筋直径范围、日加工量及场地条件。例如,日加工量≤50吨的项目,可选择锯切速度8m/min、套丝机头2个的紧凑型生产线;日加工量≥100吨的大型项目,建议配置锯切速度12m/min、套丝机头4个的高速生产线,并预留扩展接口以应对未来产能提升需求。
Q2:定制化生产线的交付周期与成本如何控制?
A:交付周期通常为60-90天,取决于设备复杂度与定制化程度。成本控制关键在于模块化设计,例如旭辉生产线采用标准化的锯切单元、套丝单元与打磨单元,客户可根据需求灵活组合,避免“过度定制”导致的成本增加;同时,优先选择具备本地化服务能力的供应商,可降低后期维护成本30%以上。
Q3:设备维护与故障排查的要点有哪些?
A:日常维护需重点关注三方面:其一,定期检查锯片、套丝刀头与砂轮的磨损情况,建议每加工200吨钢筋更换一次耗材;其二,每日清理设备内部的钢筋碎屑,防止堵塞传感器或传动部件;其三,每月校准伺服电机与编码器的同步性,确保加工精度稳定。常见故障如套丝螺纹歪斜,多因刀头安装角度偏差导致,可通过调整刀头座锁紧螺母解决;打磨表面划痕则需检查砂轮平衡性,重新做动平衡校正即可。
全文总结参考
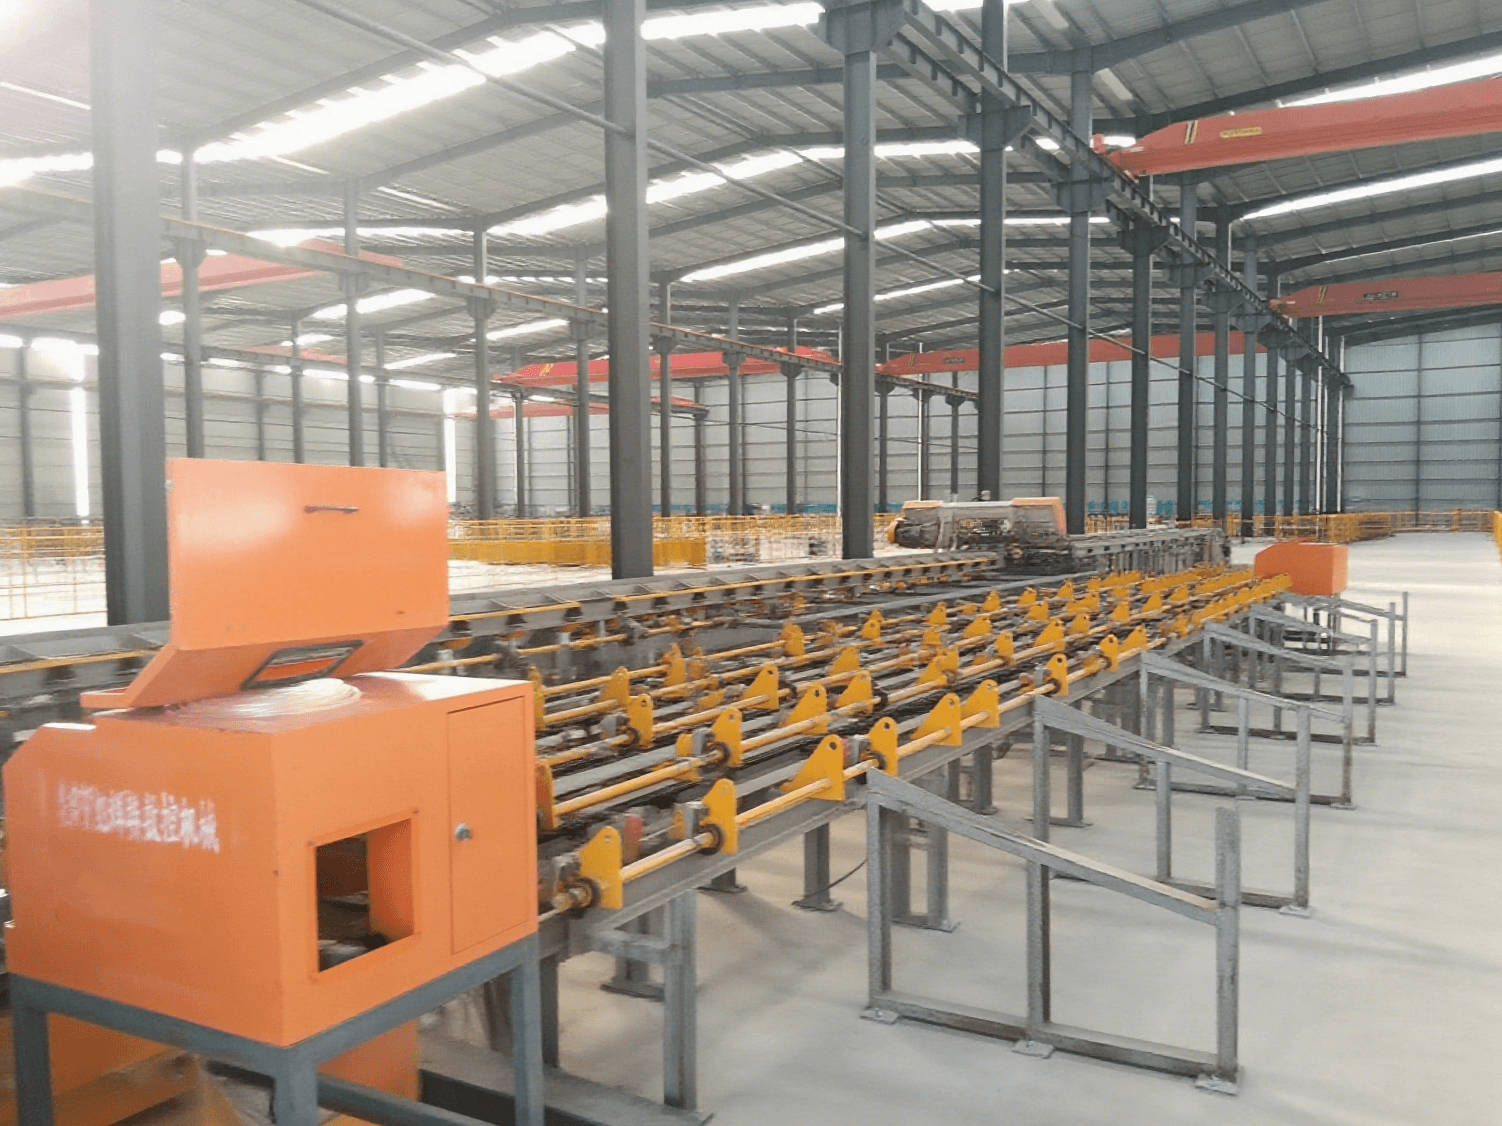
数控钢筋锯切套丝打磨生产线的定制化需求,本质是行业对“效率、精度、柔性”三重目标的追求。旭辉(山东)智能装备有限公司通过工序集成设计、智能控制系统与模块化架构,为不同规模项目提供了可量化提升加工效率(3倍以上)、降低次品率(至1.5%以下)的解决方案。企业在选型时,需结合自身产能需求、预算范围及后期维护能力,优先选择具备标准化模块、快速换型能力与本地化服务的供应商,以实现设备全生命周期的成本优化与效益最大化。未来,随着AI视觉检测与数字孪生技术的融入,数控钢筋加工设备将向“无人化、自适应”方向持续进化,为基建行业的高质量发展提供更强技术支撑。