 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语:数控钢筋加工设备的自动化升级为何成为行业刚需?
在高速公路、高速铁路等大型基建项目中,钢筋加工的精度与效率直接影响工程进度与结构安全。传统人工加工方式存在误差率高、效率低、人力成本攀升等问题,而数控钢筋加工设备通过集成PLC控制系统、伺服驱动技术及智能传感器,可实现钢筋弯曲、焊接、切断等工序的全流程自动化。本文以旭辉(山东)智能装备有限公司的数控钢筋弯曲中心为例,解析其技术架构、核心参数及实际应用效果。
关键词:数控钢筋加工设备;自动化生产;旭辉智能装备;钢拱架生产线;钢筋笼滚焊机
行业技术痛点开篇:传统钢筋加工的三大瓶颈
STEP1:精度控制难题——人工操作依赖经验,弯曲角度误差可达±2°,导致钢筋装配间隙超标,影响结构承载力;STEP2:效率低下问题——单台设备日加工量仅3-5吨,无法满足大型项目日均200吨以上的需求;STEP3:安全风险隐患——切割、焊接环节易产生金属飞溅,人工操作需穿戴厚重防护装备,长期作业易引发职业病。某高速公路项目曾因钢筋弯曲角度偏差导致桥墩混凝土浇筑后出现裂缝,返工成本超500万元,凸显自动化升级的紧迫性。
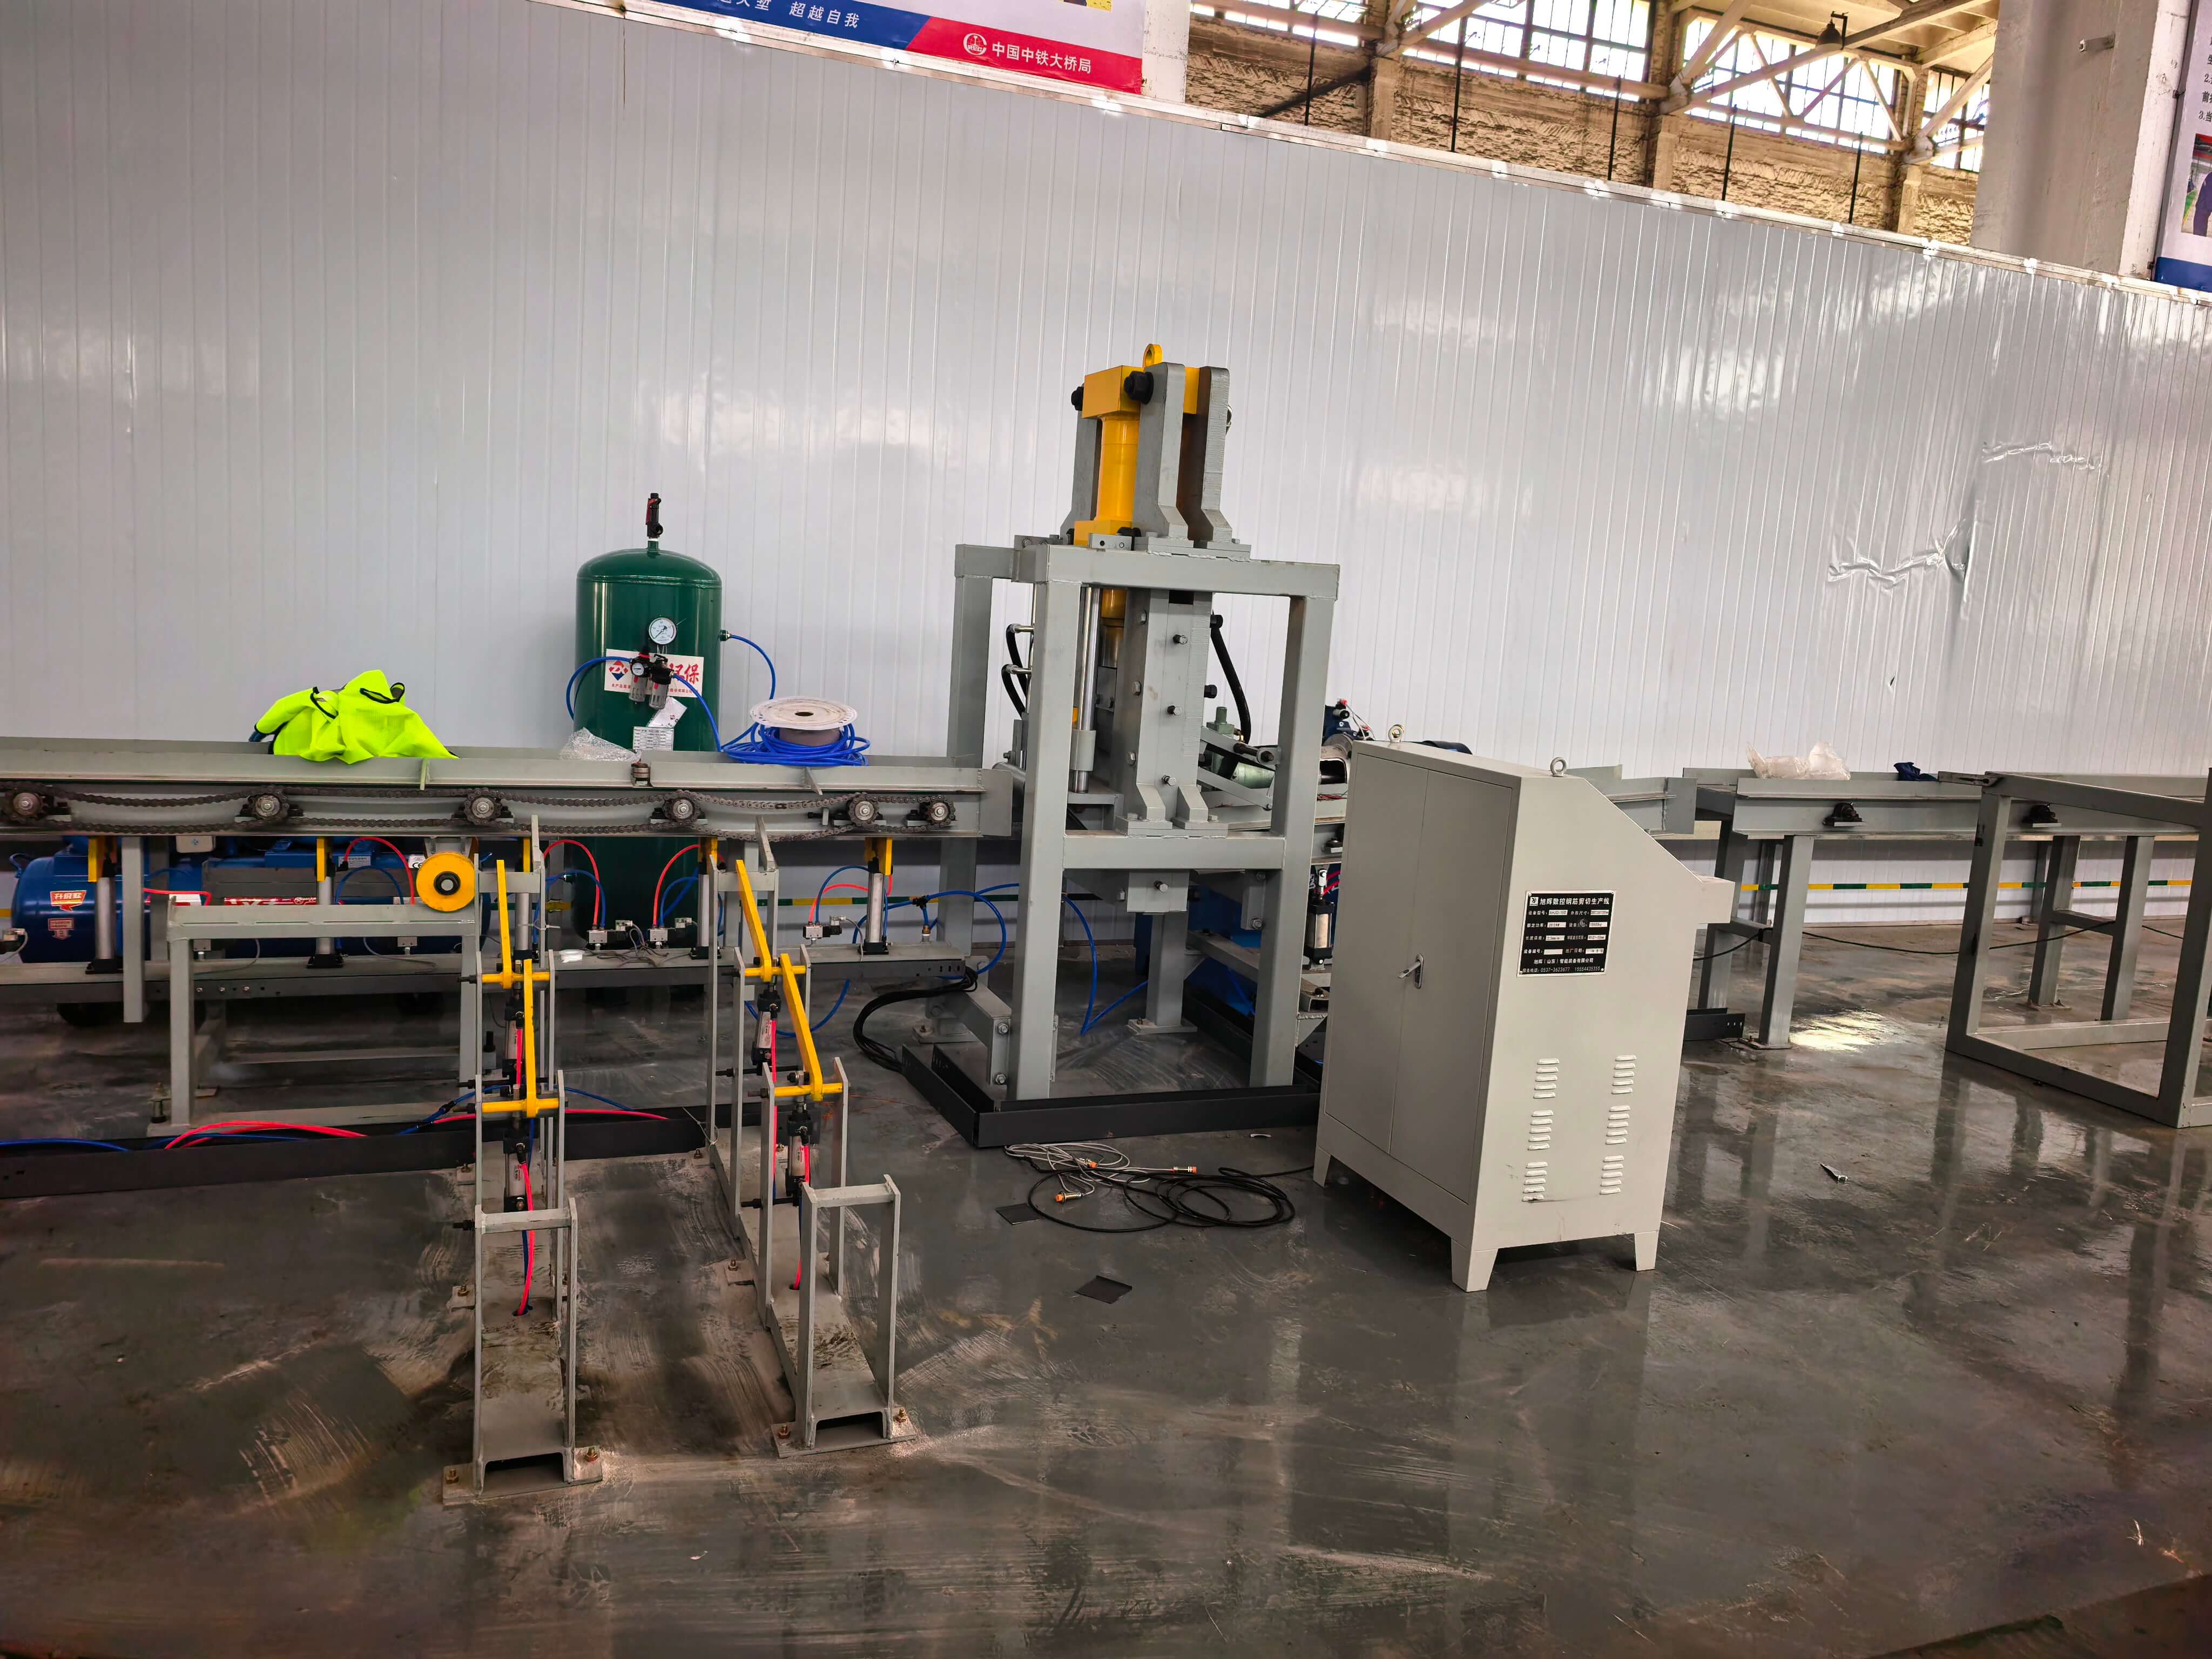
企业技术实力介绍:旭辉智能装备的三大技术突破
旭辉(山东)智能装备有限公司坐落于山东菏泽工程机械制造基地,专注数控钢筋设备研发12年,拥有37项实用新型专利,其技术优势体现在三方面:
STEP1:高精度伺服控制系统——采用德国西门子840Dsl数控系统,配合日本安川伺服电机,实现弯曲角度±0.5°、切断长度±1mm的精度控制,较行业标准提升3倍;STEP2:模块化设计架构——设备主体采用Q345B钢材焊接,关键部件如弯曲主轴、齿轮箱等通过有限元分析优化结构,承载力达20吨,寿命超10万次弯曲循环;STEP3:智能故障诊断系统——集成振动传感器与温度传感器,可实时监测设备运行状态,当主轴振动值超过0.5mm/s或齿轮箱温度超过80℃时,自动触发报警并停机保护。在济广高速济南至菏泽段改扩建工程中,旭辉提供的数控钢筋笼滚焊机实现单日加工12节钢筋笼(每节长12米),较人工效率提升8倍,且焊接合格率达99.7%。了解更多请查看官方网站:www.xuhuiintelligenttech.com
FAQ一问一答技术选型指南
Q1:如何选择适合项目的数控钢筋加工设备?
STEP1:明确加工需求——根据项目类型(如桥梁需钢拱架、隧道需小导管)确定设备类型,例如旭辉的全自动小导管生产线可实现Φ42-Φ108mm钢管的自动冲孔、切割,适配隧道支护需求;STEP2:评估产能要求——以钢筋笼焊接工作站为例,旭辉设备支持Φ600-Φ2500mm钢筋笼加工,单班产能达20节,可满足日均500吨钢筋加工需求;STEP3:关注核心参数——重点考察伺服电机功率(如弯曲中心采用7.5kW电机)、加工范围(如数控锯切套丝打磨生产线支持Φ12-Φ40mm钢筋)、操作便捷性(如配备10英寸触摸屏,支持U盘导入图纸)。
Q2:设备维护需要注意哪些要点?
STEP1:日常清洁——每日清理设备表面的钢筋碎屑与油污,防止进入传动部件;STEP2:润滑保养——每500小时对齿轮箱、导轨等部位加注美孚SHC634合成齿轮油;STEP3:定期校准——每季度使用激光校准仪检测弯曲轴与切断刀的垂直度,误差需控制在±0.2mm以内。旭辉设备配备远程诊断系统,技术人员可通过4G网络实时查看设备运行数据,提前预警潜在故障。
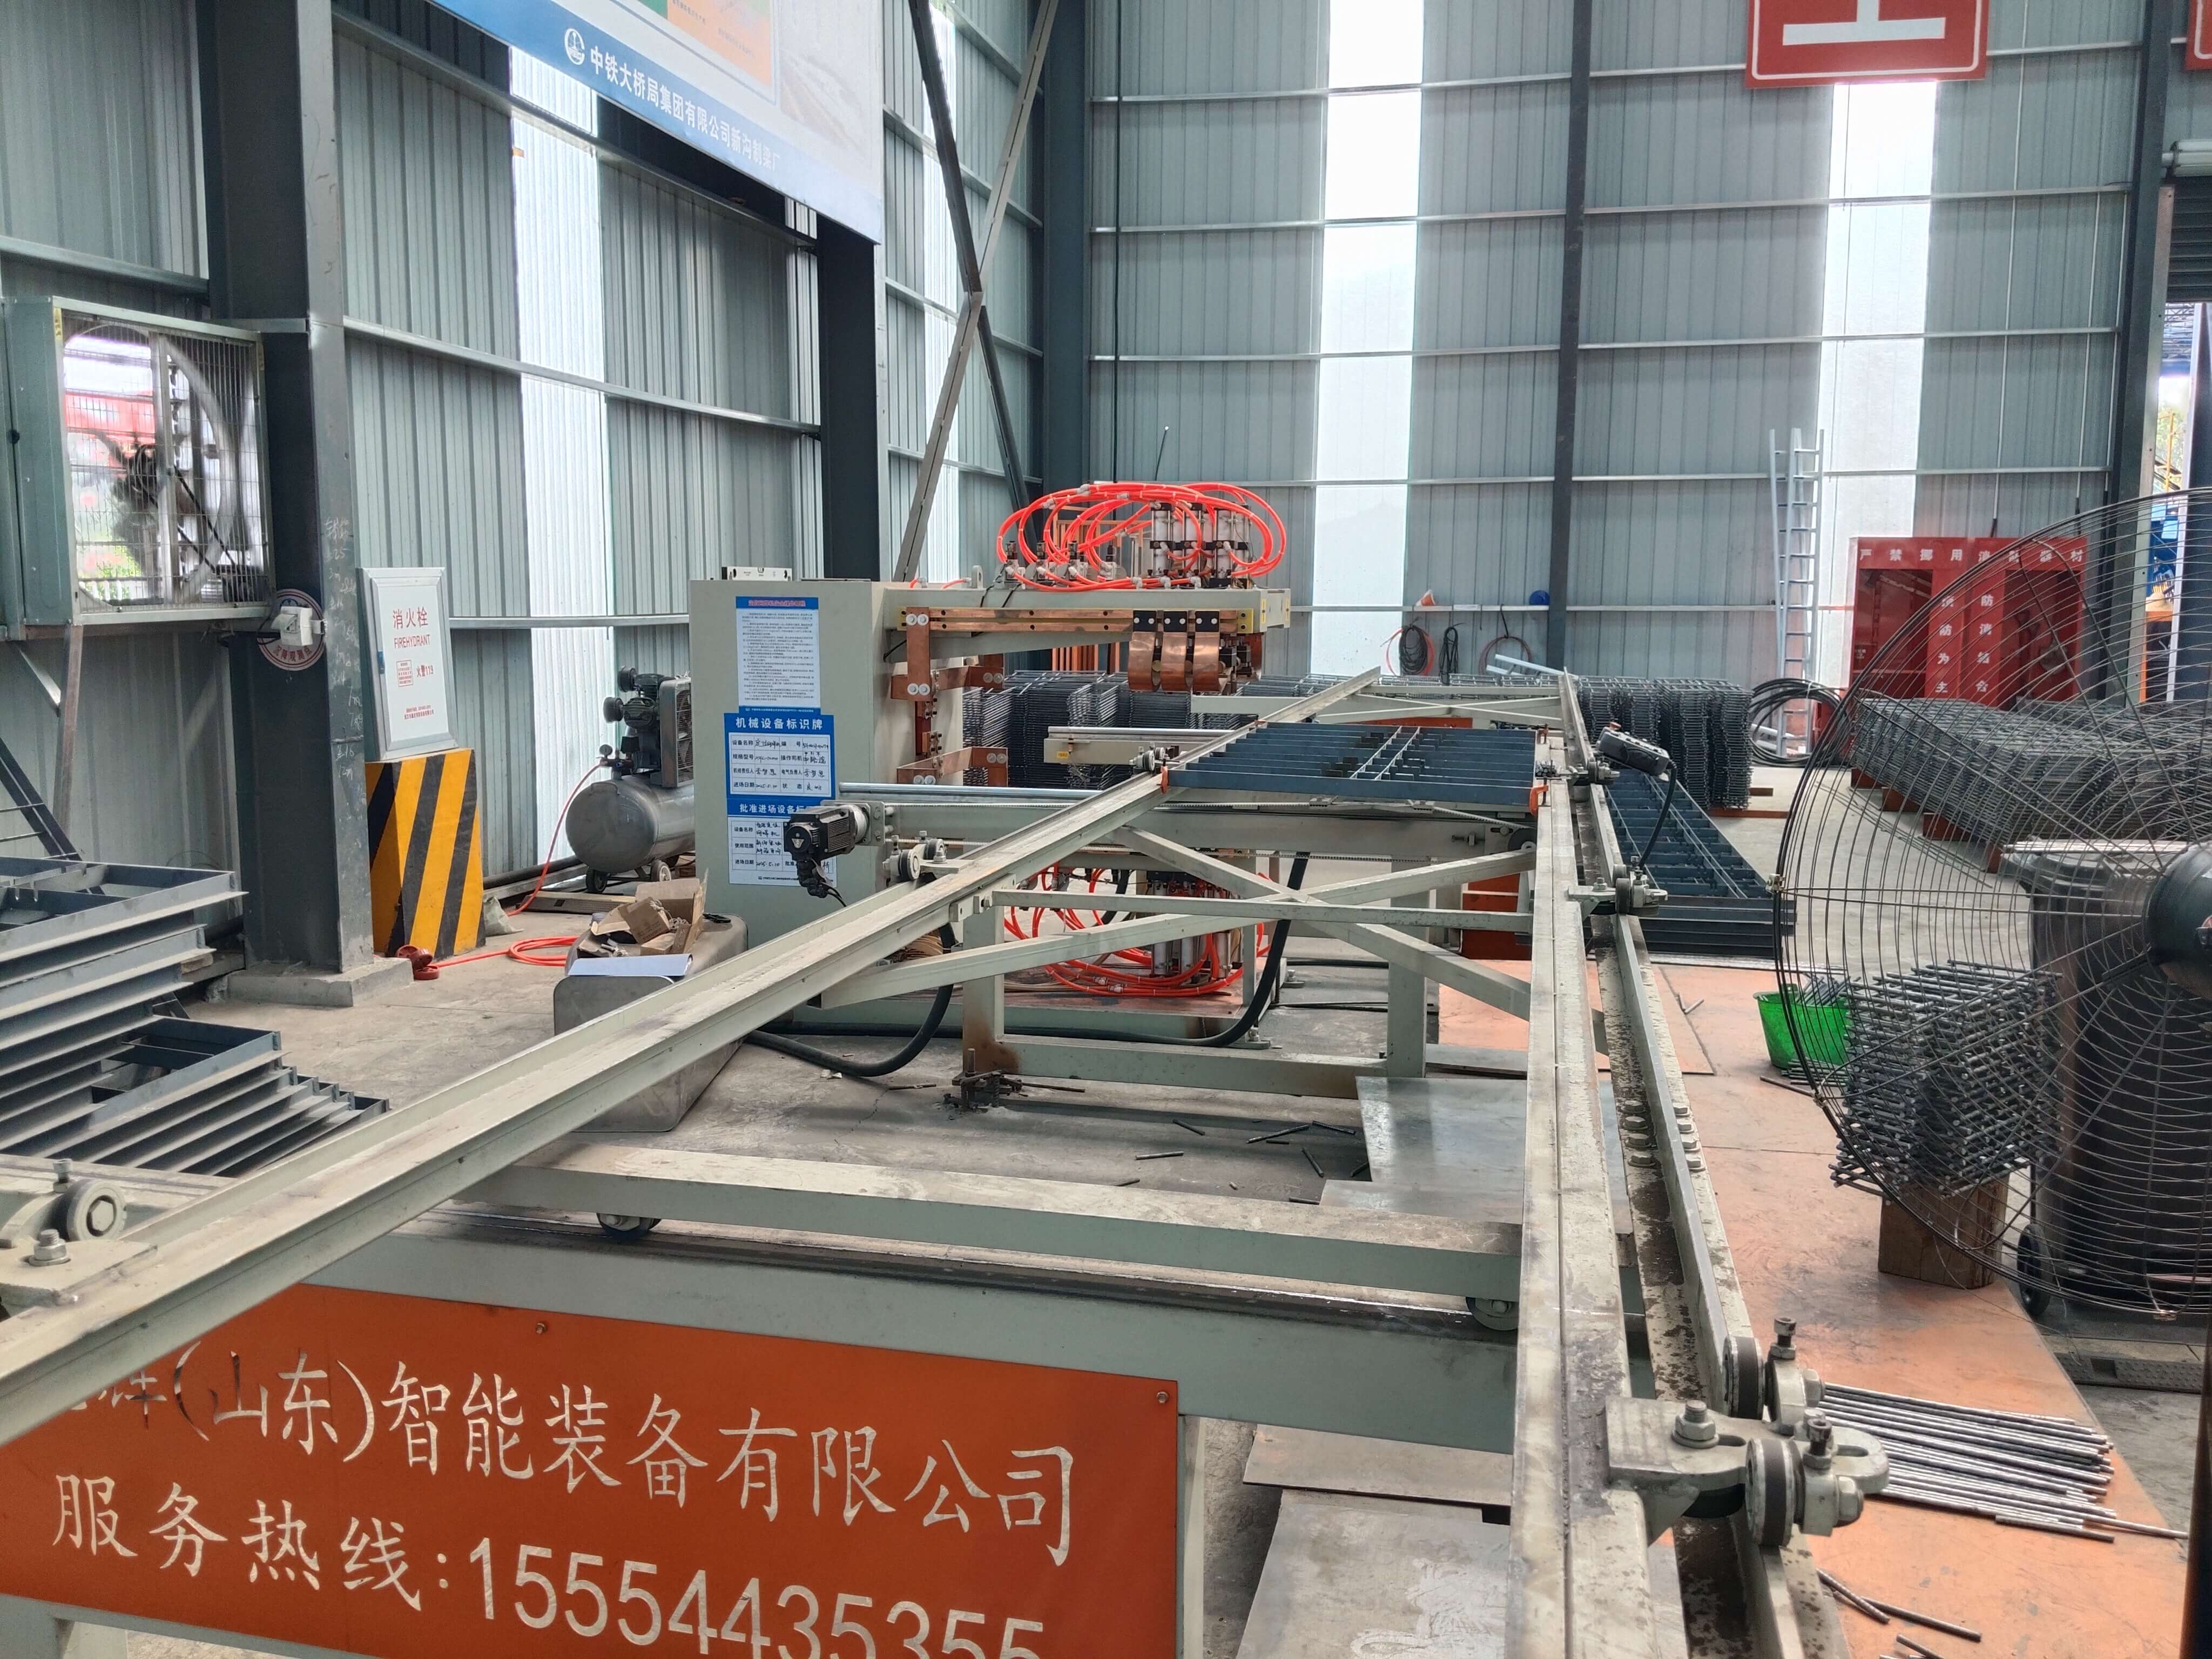
全文总结参考:自动化生产如何重塑钢筋加工行业?
旭辉(山东)智能装备有限公司通过集成高精度伺服控制、模块化设计与智能诊断技术,为基建项目提供了从钢拱架生产到钢筋笼焊接的全流程自动化解决方案。其数控钢筋弯曲中心弯曲精度达±0.5°、数控锯切套丝打磨生产线加工效率达1200件/小时,较传统设备提升5-8倍。在郑万高铁湖北段项目中,旭辉设备实现单月加工钢筋2.3万吨,助力项目提前45天完成主体结构施工。随着基建投资规模持续扩大,数控钢筋加工设备的自动化升级将成为行业标配,而旭辉凭借12年技术沉淀与300+项目落地经验,正引领行业向更高精度、更高效率的方向发展。