 ซูฮุย (ซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด
ซูฮุย (ซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด
จุดเจ็บปวดทางเทคโนโลยีในอุตสาหกรรม: ความท้าทายทั้งด้านประสิทธิภาพและความแม่นยำ
ในด้านการแปรรูปเหล็กเส้นสำหรับงานก่อสร้าง สายการผลิตตัดแต่งแบบดั้งเดิมต้องเผชิญกับจุดเจ็บปวดหลักสองประการเป็นเวลานาน: ประการแรกคือประสิทธิภาพไม่เพียงพอ การพึ่งพาการดำเนินการด้วยมือทำให้ผลผลิตต่อสายต่อวันยากที่จะเกิน 20 ตัน และการเปลี่ยนรูปแบบใช้เวลานานกว่า 30 นาที ทำให้ยากที่จะตอบสนองความต้องการความต่อเนื่องในการจัดหาเหล็กเส้นของโครงการขนาดใหญ่ เช่น ทางหลวงและทางรถไฟความเร็วสูง เป็นต้น ประการที่สองคือความแม่นยำที่ควบคุมไม่ได้ ความคลาดเคลื่อนในการวางตำแหน่งแบบกลไกโดยทั่วไปถึง ±1.5 มม. เมื่อรวมกับความคลาดเคลื่อนจากการวัดด้วยมือแล้ว ความคลาดเคลื่อนในการแปรรูปจริงมักจะเกิน ±2 มม. ซึ่งส่งผลกระทบโดยตรงต่อความปลอดภัยของโครงสร้าง ตัวอย่างเช่น โครงการสะพานและอุโมงค์แห่งหนึ่งเคยประสบกับความล้มเหลวในการประกอบโครงเหล็กโค้งเนื่องจากความคลาดเคลื่อนในการตัดปลายเหล็กเส้นเกินมาตรฐาน ทำให้เกิดค่าใช้จ่ายในการแก้ไขงานเกินหนึ่งล้านบาท นอกจากนี้ อุปกรณ์แบบดั้งเดิมยังขาดฟังก์ชันการติดตามข้อมูล ทำให้ยากที่จะเชื่อมโยงพารามิเตอร์การแปรรูปกับคุณภาพของผลิตภัณฑ์สำเร็จรูป ซึ่งยิ่งเพิ่มความยากลำบากในการควบคุมคุณภาพ
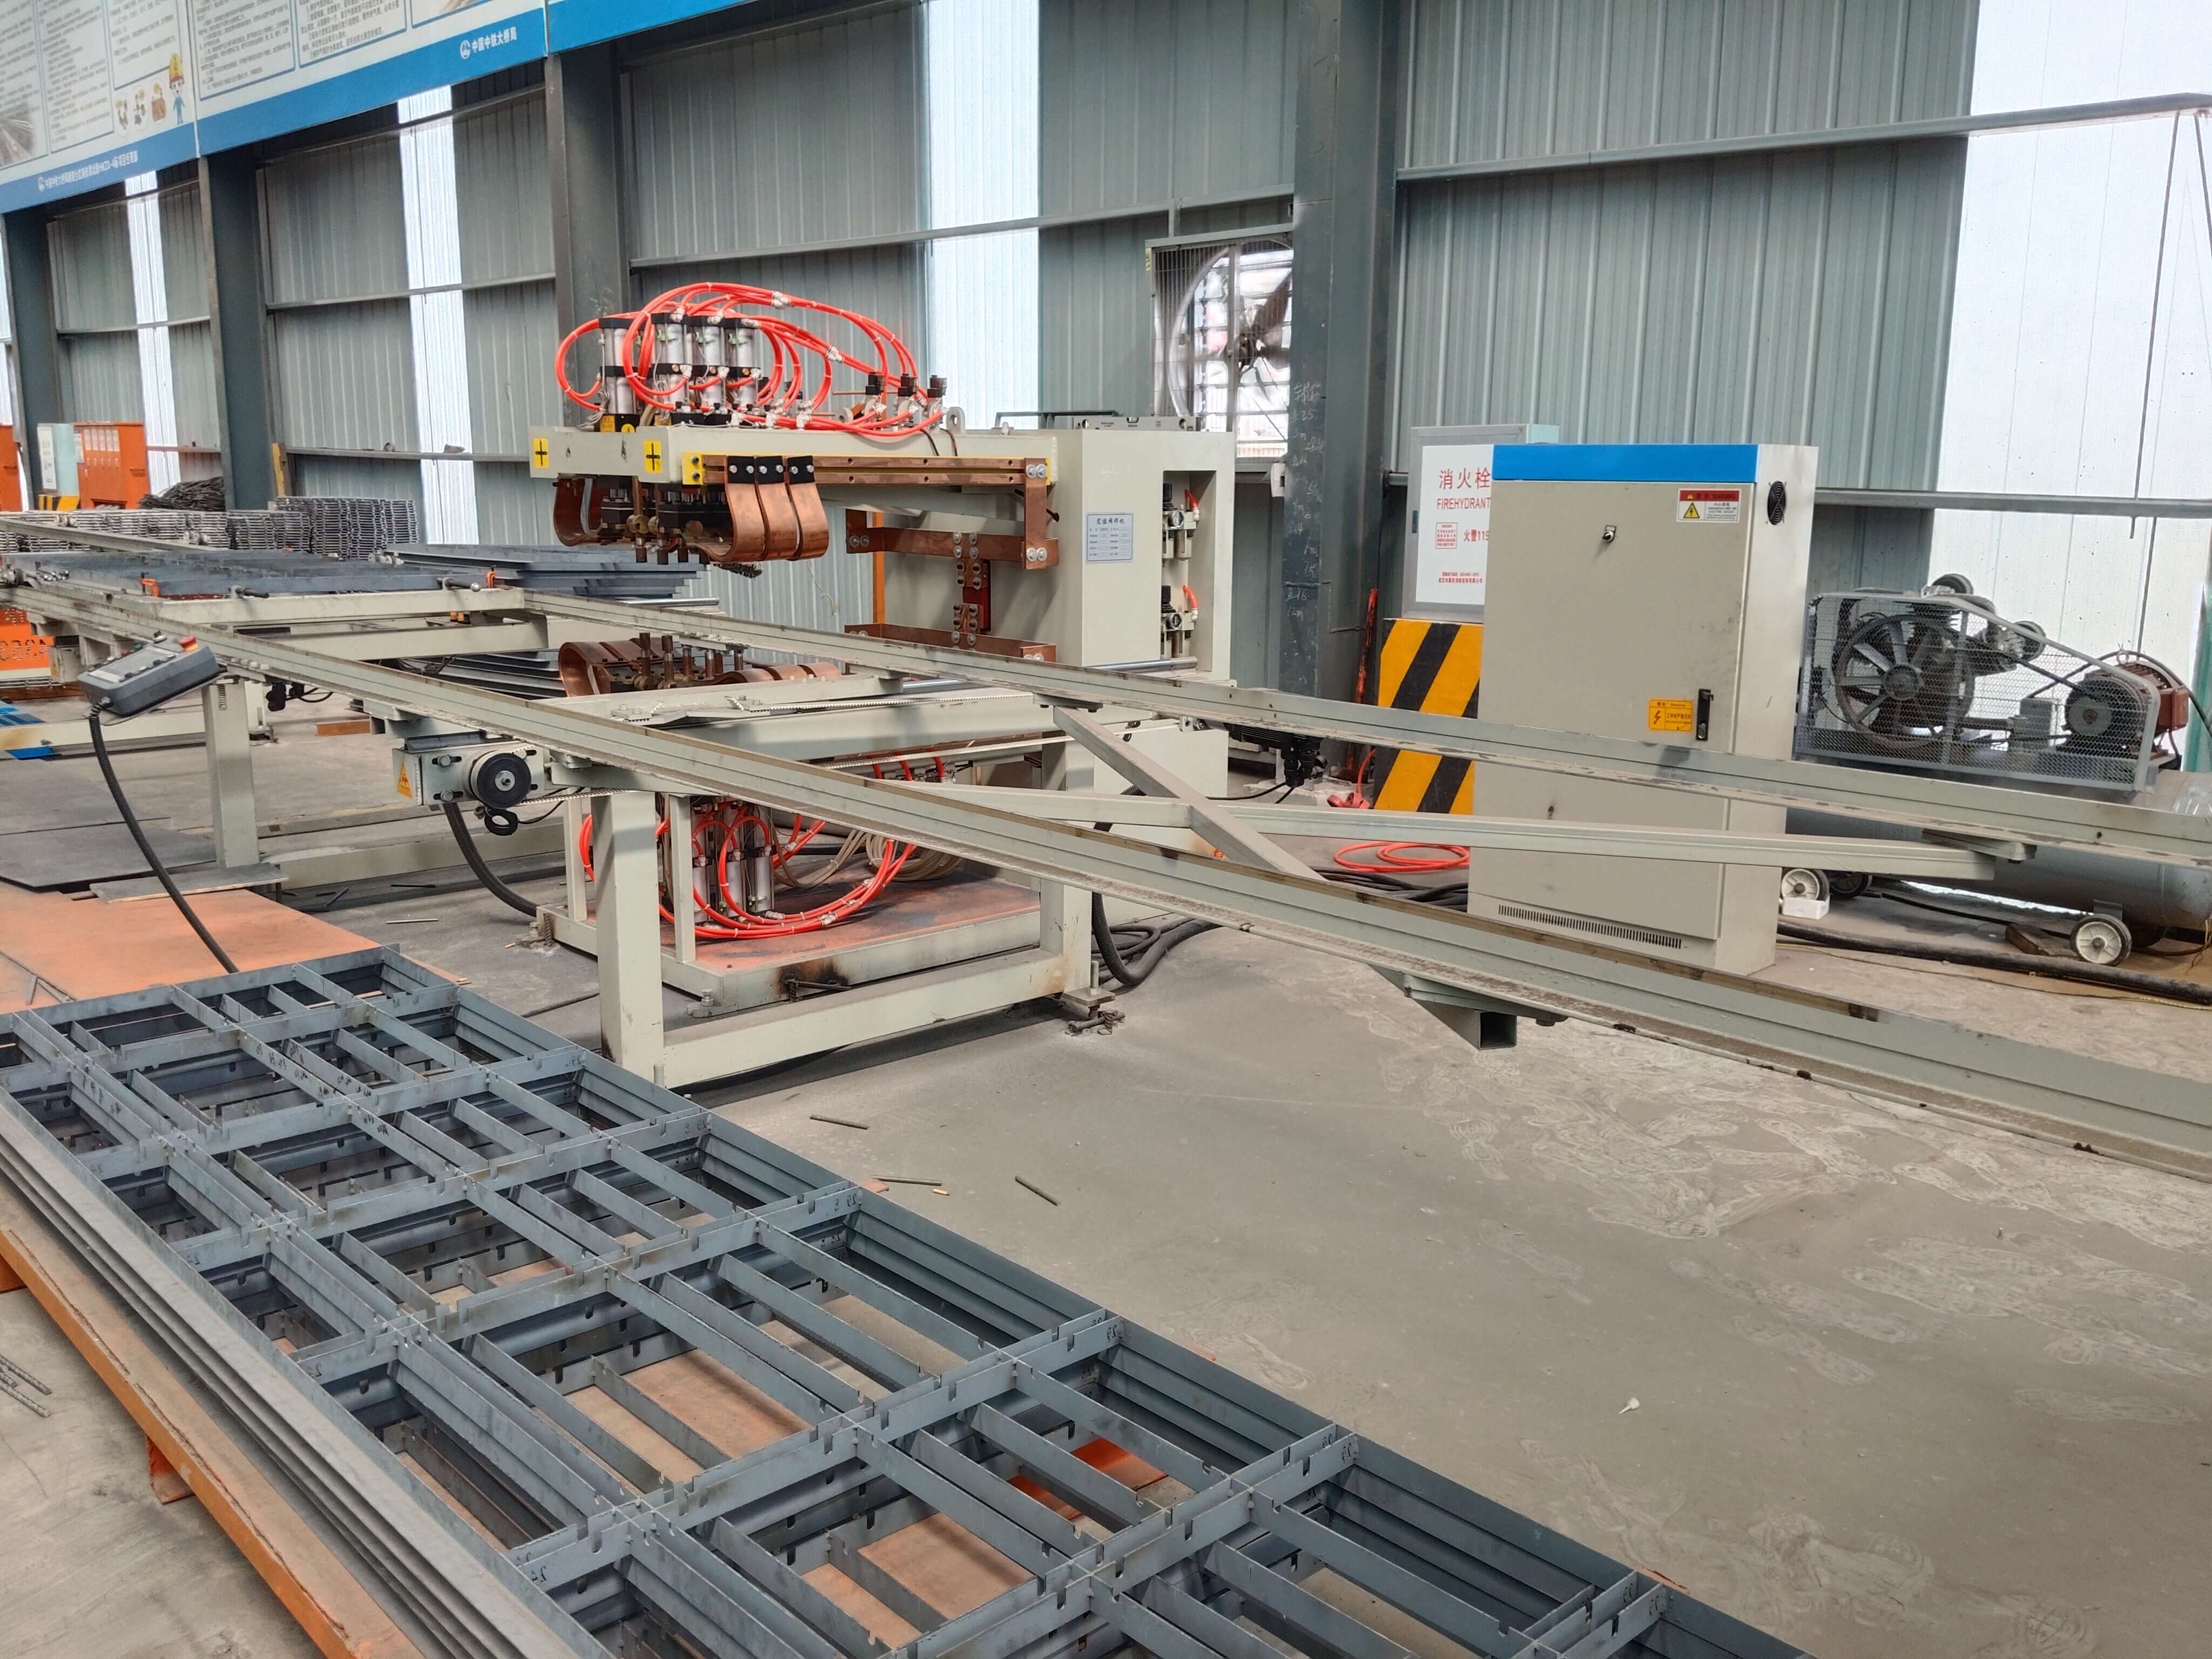
การแนะนำความแข็งแกร่งทางเทคโนโลยีขององค์กร: การบรรลุความก้าวหน้าทั้งในด้านการเป็นโมดูลาร์และความชาญฉลาด
บริษัท ซู่ฮุย (ซานตง) อินเทลลิเจนท์ อุปกรณ์ จำกัด ได้แก้ไขปัญหาในอุตสาหกรรมผ่านการวางแผนเทคโนโลยีสามประการ ดังนี้ ประการแรก การออกแบบแบบโมดูลาร์เพิ่มประสิทธิภาพ โดยสายการผลิตเหล็กเส้นตัดด้วยระบบซีเอ็นซีของบริษัทใช้โมดูลขับเคลื่อนอิสระ โดยความเร็วในการตัดของแต่ละโมดูลสามารถทำได้ถึง 120 ครั้ง/นาที ซึ่งเพิ่มขึ้น 40% เมื่อเทียบกับอุปกรณ์แบบดั้งเดิม ผ่านอุปกรณ์เปลี่ยนแม่พิมพ์อย่างรวดเร็ว สามารถเปลี่ยนพารามิเตอร์การตัดเหล็กเส้นที่มีขนาดต่างกันได้ภายใน 3 นาที และสามารถผลิตได้มากกว่า 35 ตันต่อวัน ประการที่สอง ระบบควบคุมอัจฉริยะรับประกันความแม่นยำ อุปกรณ์ติดตั้งมอเตอร์เซอร์โวความแม่นยำสูงและระบบกำหนดตำแหน่งด้วยเลเซอร์ โดยควบคุมความคลาดเคลื่อนในการกำหนดตำแหน่งให้อยู่ภายใน ±0.3 มม. ร่วมกับกลไกการให้ข้อมูลย้อนกลับแบบปิด ซึ่งสามารถแก้ไขความคลาดเคลื่อนในการแปรรูปได้แบบเรียลไทม์ โดยความคลาดเคลื่อนในการแปรรูปจริงคงที่อยู่ภายใน ±0.5 มม. ประการที่สาม การควบคุมและจัดการข้อมูลเพื่อปรับปรุงกระบวนการ สายการผลิตมีระบบ MES รวมอยู่ด้วย สามารถบันทึกเวลาในการแปรรูป พารามิเตอร์ และข้อมูลคุณภาพของแต่ละเหล็กเส้น รองรับการติดตามย้อนกลับตามแบช และหลังจากนำไปใช้ในโครงการสนามบินแห่งหนึ่ง ประสิทธิภาพในการติดตามย้อนกลับคุณภาพเพิ่มขึ้น 80% และอัตราการทำงานซ้ำลดลงเหลือ 0.3% ปัจจุบัน ผลิตภัณฑ์ของบริษัทได้ให้บริการในโครงการรถไฟความเร็วสูงกว่า 30 โครงการของบริษัทต่างๆ เช่น China Railway และ China Communications Construction ข้อเสนอแนะจากลูกค้าแสดงให้เห็นว่า อุปกรณ์มีเวลาการทำงานโดยไม่เกิดข้อขัดข้องโดยเฉลี่ยมากกว่า 5,000 ชั่วโมง และลดต้นทุนการใช้งานโดยรวมลง 25%
คำถามที่พบบ่อย: คู่มือการเลือกใช้เทคโนโลยี
Q1: จะเลือกพารามิเตอร์หลักของสายการผลิตตัดเหล็กเส้นด้วยระบบซีเอ็นซีอย่างไร?
A1: การเลือกรุ่นต้องให้ความสำคัญกับสามกลุ่มของพารามิเตอร์: หนึ่งคือความเร็วในการตัด แนะนำให้เลือกอุปกรณ์ที่มีความเร็ว ≥100 ครั้ง/นาที เพื่อตอบสนองความต้องการของโครงการขนาดใหญ่; สองคือความแม่นยำในการวางตำแหน่ง ควรให้ความสำคัญกับการเลือกการรวมกันของการวางตำแหน่งด้วยเลเซอร์ + การขับเคลื่อนด้วยเซอร์โวมอเตอร์ โดยความคลาดเคลื่อนต้อง ≤±0.5 มม.; สามคือเวลาในการเปลี่ยนรุ่น อุปกรณ์เปลี่ยนแม่พิมพ์อย่างรวดเร็วสามารถลดเวลาลงเหลือภายใน 5 นาที ซึ่งช่วยเพิ่มประสิทธิภาพในการแปรรูปหลายขนาดอย่างมาก ตัวอย่างเช่น สายการผลิตรุ่น SX-120 ของ Xuhui มีความเร็วในการตัด 120 ครั้ง/นาที ความคลาดเคลื่อนในการวางตำแหน่ง ±0.3 มม. และเวลาในการเปลี่ยนรุ่น 3 นาที สามารถปรับให้เข้ากับการแปรรูปเหล็กเส้นขนาด Φ6-Φ40 มม.
Q2: จะตัดสินว่าอุปกรณ์รองรับการอัปเกรดให้เป็นระบบอัจฉริยะหรือไม่ได้อย่างไร?
A2: ต้องตรวจสอบระบบควบคุมและอินเตอร์เฟซข้อมูลของอุปกรณ์ อุปกรณ์อัจฉริยะควรมีลักษณะดังนี้: หนึ่ง คือ ติดตั้ง PLC หรือคอมพิวเตอร์อุตสาหกรรมที่สนับสนุนการปรับพารามิเตอร์จากระยะไกลและการวินิจฉัยความผิดพลาดด้วยตนเอง สอง คือ ติดตั้งโมดูล IoT สามารถอัปโหลดข้อมูลการแปรรูปไปยังคลาวด์แบบเรียลไทม์ สาม คือ สงวนอินเตอร์เฟซสำหรับขยายเพิ่มเติม เพื่อความสะดวกในการติดตั้งโมดูลเพิ่มเติมในภายหลัง เช่น การตรวจจับด้วยภาพและการเรียงซ้อนอัตโนมัติ เป็นต้น สายการผลิตของซุ่ยฮุ่ยใช้ PLC Siemens S7-1200 สนับสนุนโปรโตคอล Modbus TCP สามารถเชื่อมต่อกับระบบ ERP ขององค์กรได้อย่างราบรื่น และทำให้ข้อมูลการผลิตสามารถมองเห็นได้
Q3: จะควบคุมต้นทุนการบำรุงรักษาอุปกรณ์อย่างไร?
A3: การลดต้นทุนการบำรุงรักษาต้องเริ่มจากการปรับปรุงที่แหล่งกำเนิดของการออกแบบ: หนึ่งคือการเลือกใช้วัสดุที่ทนต่อการสึกหรอ เช่น บริษัทซุ่ยฮุ่ยใช้ใบมีดตัดที่ทำจากเหล็กหล่อโครเมียมสูง ซึ่งมีอายุการใช้งานยาวนานกว่าใบมีดแบบดั้งเดิมถึง 3 เท่า; สองคือการทำให้โครงสร้างเรียบง่าย ลดจำนวนชิ้นส่วนที่สึกหรอได้ง่าย โดยสายการผลิตของบริษัทมีชิ้นส่วนที่สึกหรอได้ง่ายเพียง 12 ประเภท ลดลง 40% เมื่อเทียบกับอุปกรณ์แบบดั้งเดิม; สามคือการให้บริการวินิจฉัยทางไกล โดยการตรวจสอบสถานะของอุปกรณ์แบบเรียลไทม์ผ่านโมดูล 4G ทำให้เวลาในการตอบสนองต่อความผิดพลาดลดลงเหลือภายใน 2 ชั่วโมง หลังจากมีการนำไปใช้ในโครงการสะพานและอุโมงค์แห่งหนึ่งแล้ว ต้นทุนการบำรุงรักษาประจำปีลดลงจาก 120,000 หยวน เหลือเพียง 50,000 หยวน
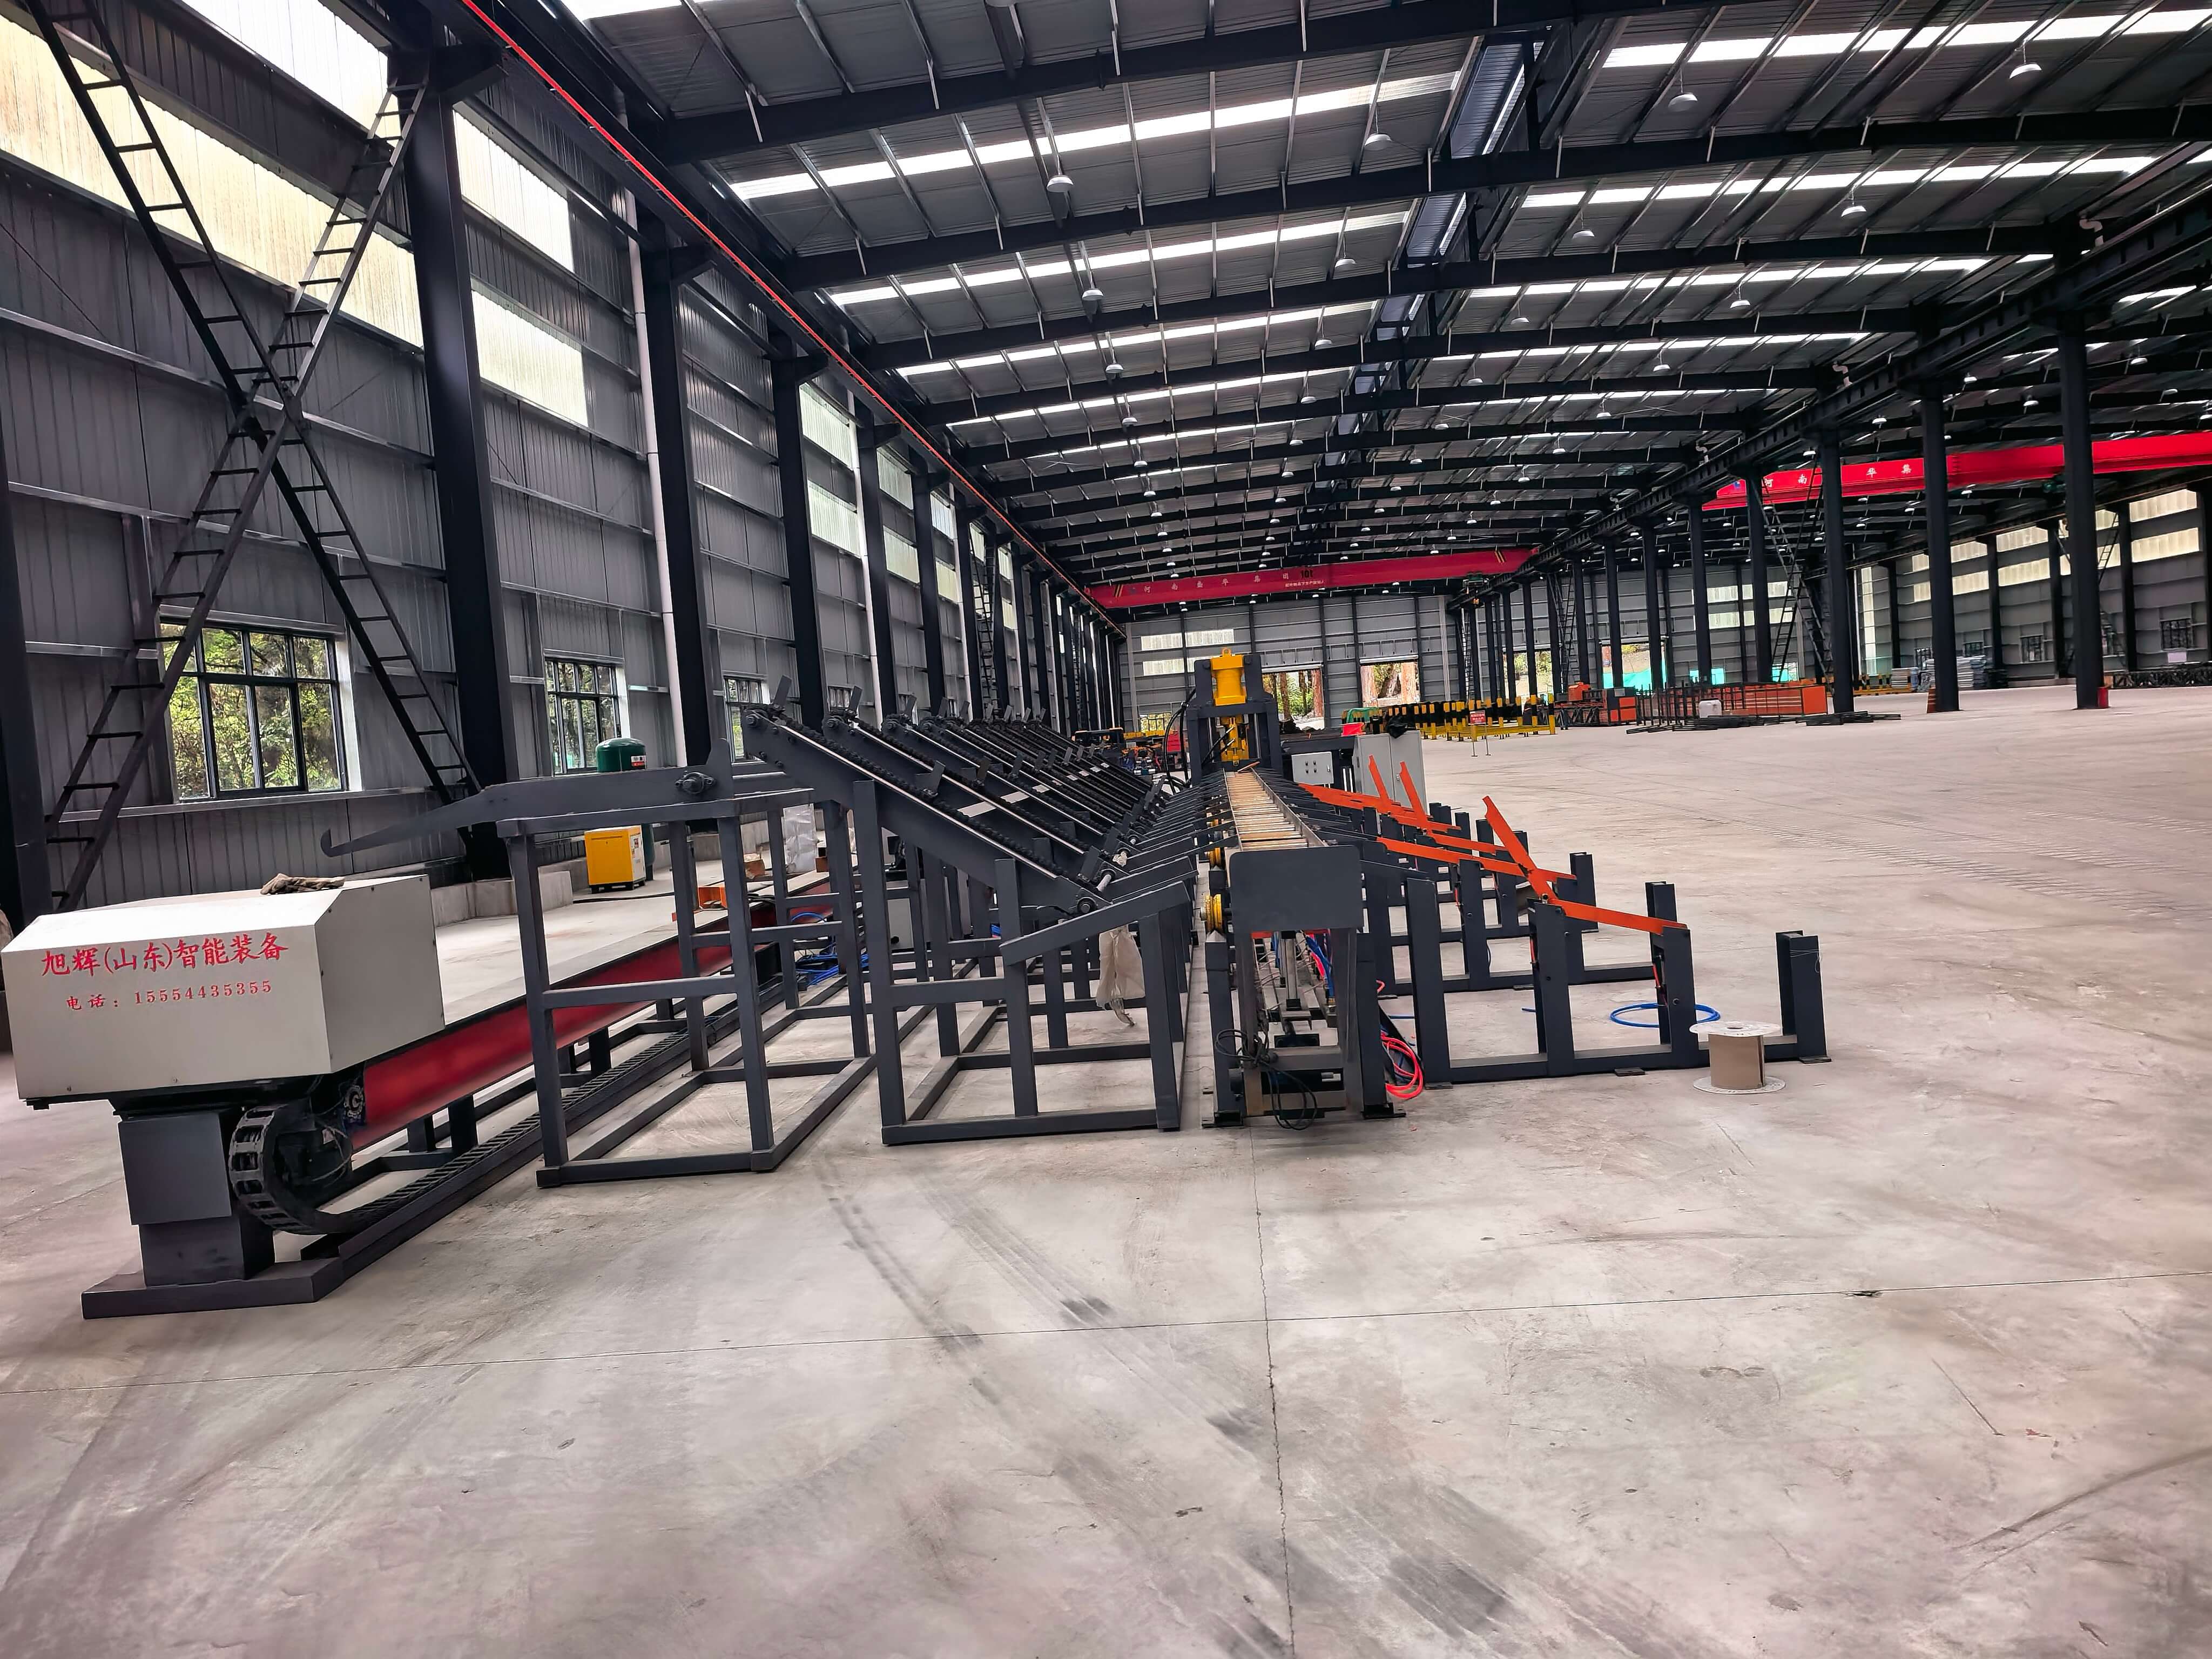
สรุปเนื้อหาทั้งหมดเพื่อเป็นแนวทาง
การอัพเกรดเทคโนโลยีสายการผลิตตัดเหล็กเส้นด้วยระบบ CNC จะต้องมุ่งเน้นไปที่ประสิทธิภาพ ความแม่นยำ และความชาญฉลาด ซุยฮุย (ซานตง) อินเทลลิเจนท์ อิควิปเมนท์ จำกัด ได้บรรลุความก้าวหน้าทางเทคโนโลยีในการผลิตได้วันละ 35 ตันต่อสายเดียว และมีความคลาดเคลื่อนในการแปรรูป ±0.5 มม. ด้วยการออกแบบแบบโมดูลาร์ ระบบควบคุมอัจฉริยะ และการควบคุมการจัดการข้อมูล และได้พิสูจน์ความเสถียรของระบบในโครงการรถไฟความเร็วสูงและโครงการสะพานอุโมงค์ เมื่อองค์กรเลือกใช้เครื่องจักร ควรให้ความสำคัญกับพารามิเตอร์หลัก เช่น ความเร็วในการตัด ความแม่นยำในการวางตำแหน่ง และเวลาในการเปลี่ยนรูปแบบ รวมถึงการตรวจสอบความสามารถในการขยายระบบอัจฉริยะของอุปกรณ์และการออกแบบเพื่อลดต้นทุนการบำรุงรักษา ด้วยการเพิ่มขึ้นของความต้องการในการก่อสร้างตามมาตรฐานในอุตสาหกรรมการก่อสร้าง อุปกรณ์ CNC ที่มีประสิทธิภาพสูง แม่นยำ และสามารถตรวจสอบย้อนกลับได้จะกลายเป็นตัวเลือกหลัก