 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Вступление к отраслевым техническим болевым точкам: двойной вызов — эффективность и точность
В области обработки арматуры для строительства традиционные линии резки долгое время сталкиваются с двумя основными проблемами: во-первых, недостаточная эффективность — высокая зависимость от ручного труда приводит к тому, что суточная производительность одной линии вряд ли превысит 20 тонн, а время на смену типа превышает 30 минут, что затрудняет удовлетворение потребностей в непрерывности поставок арматуры для крупных проектов, таких как автомагистрали и высокоскоростные железные дороги; во-вторых, неконтролируемая точность — ошибка механического позиционирования обычно составляет ±1,5 мм, а в результате叠加 с ошибкой ручного измерения фактическая ошибка обработки часто превышает ±2 мм, что напрямую влияет на безопасность конструкции. Например, в одном мостово-тоннельном проекте из-за превышения допуска на отрезание конца арматуры сборка стального арочного каркаса потерпела неудачу, а затраты на переработку превысили миллион юаней. Кроме того, традиционное оборудование не имеет функции отслеживания данных, что затрудняет установление связи между параметрами обработки и качеством готовой продукции, что еще больше усложняет контроль качества.
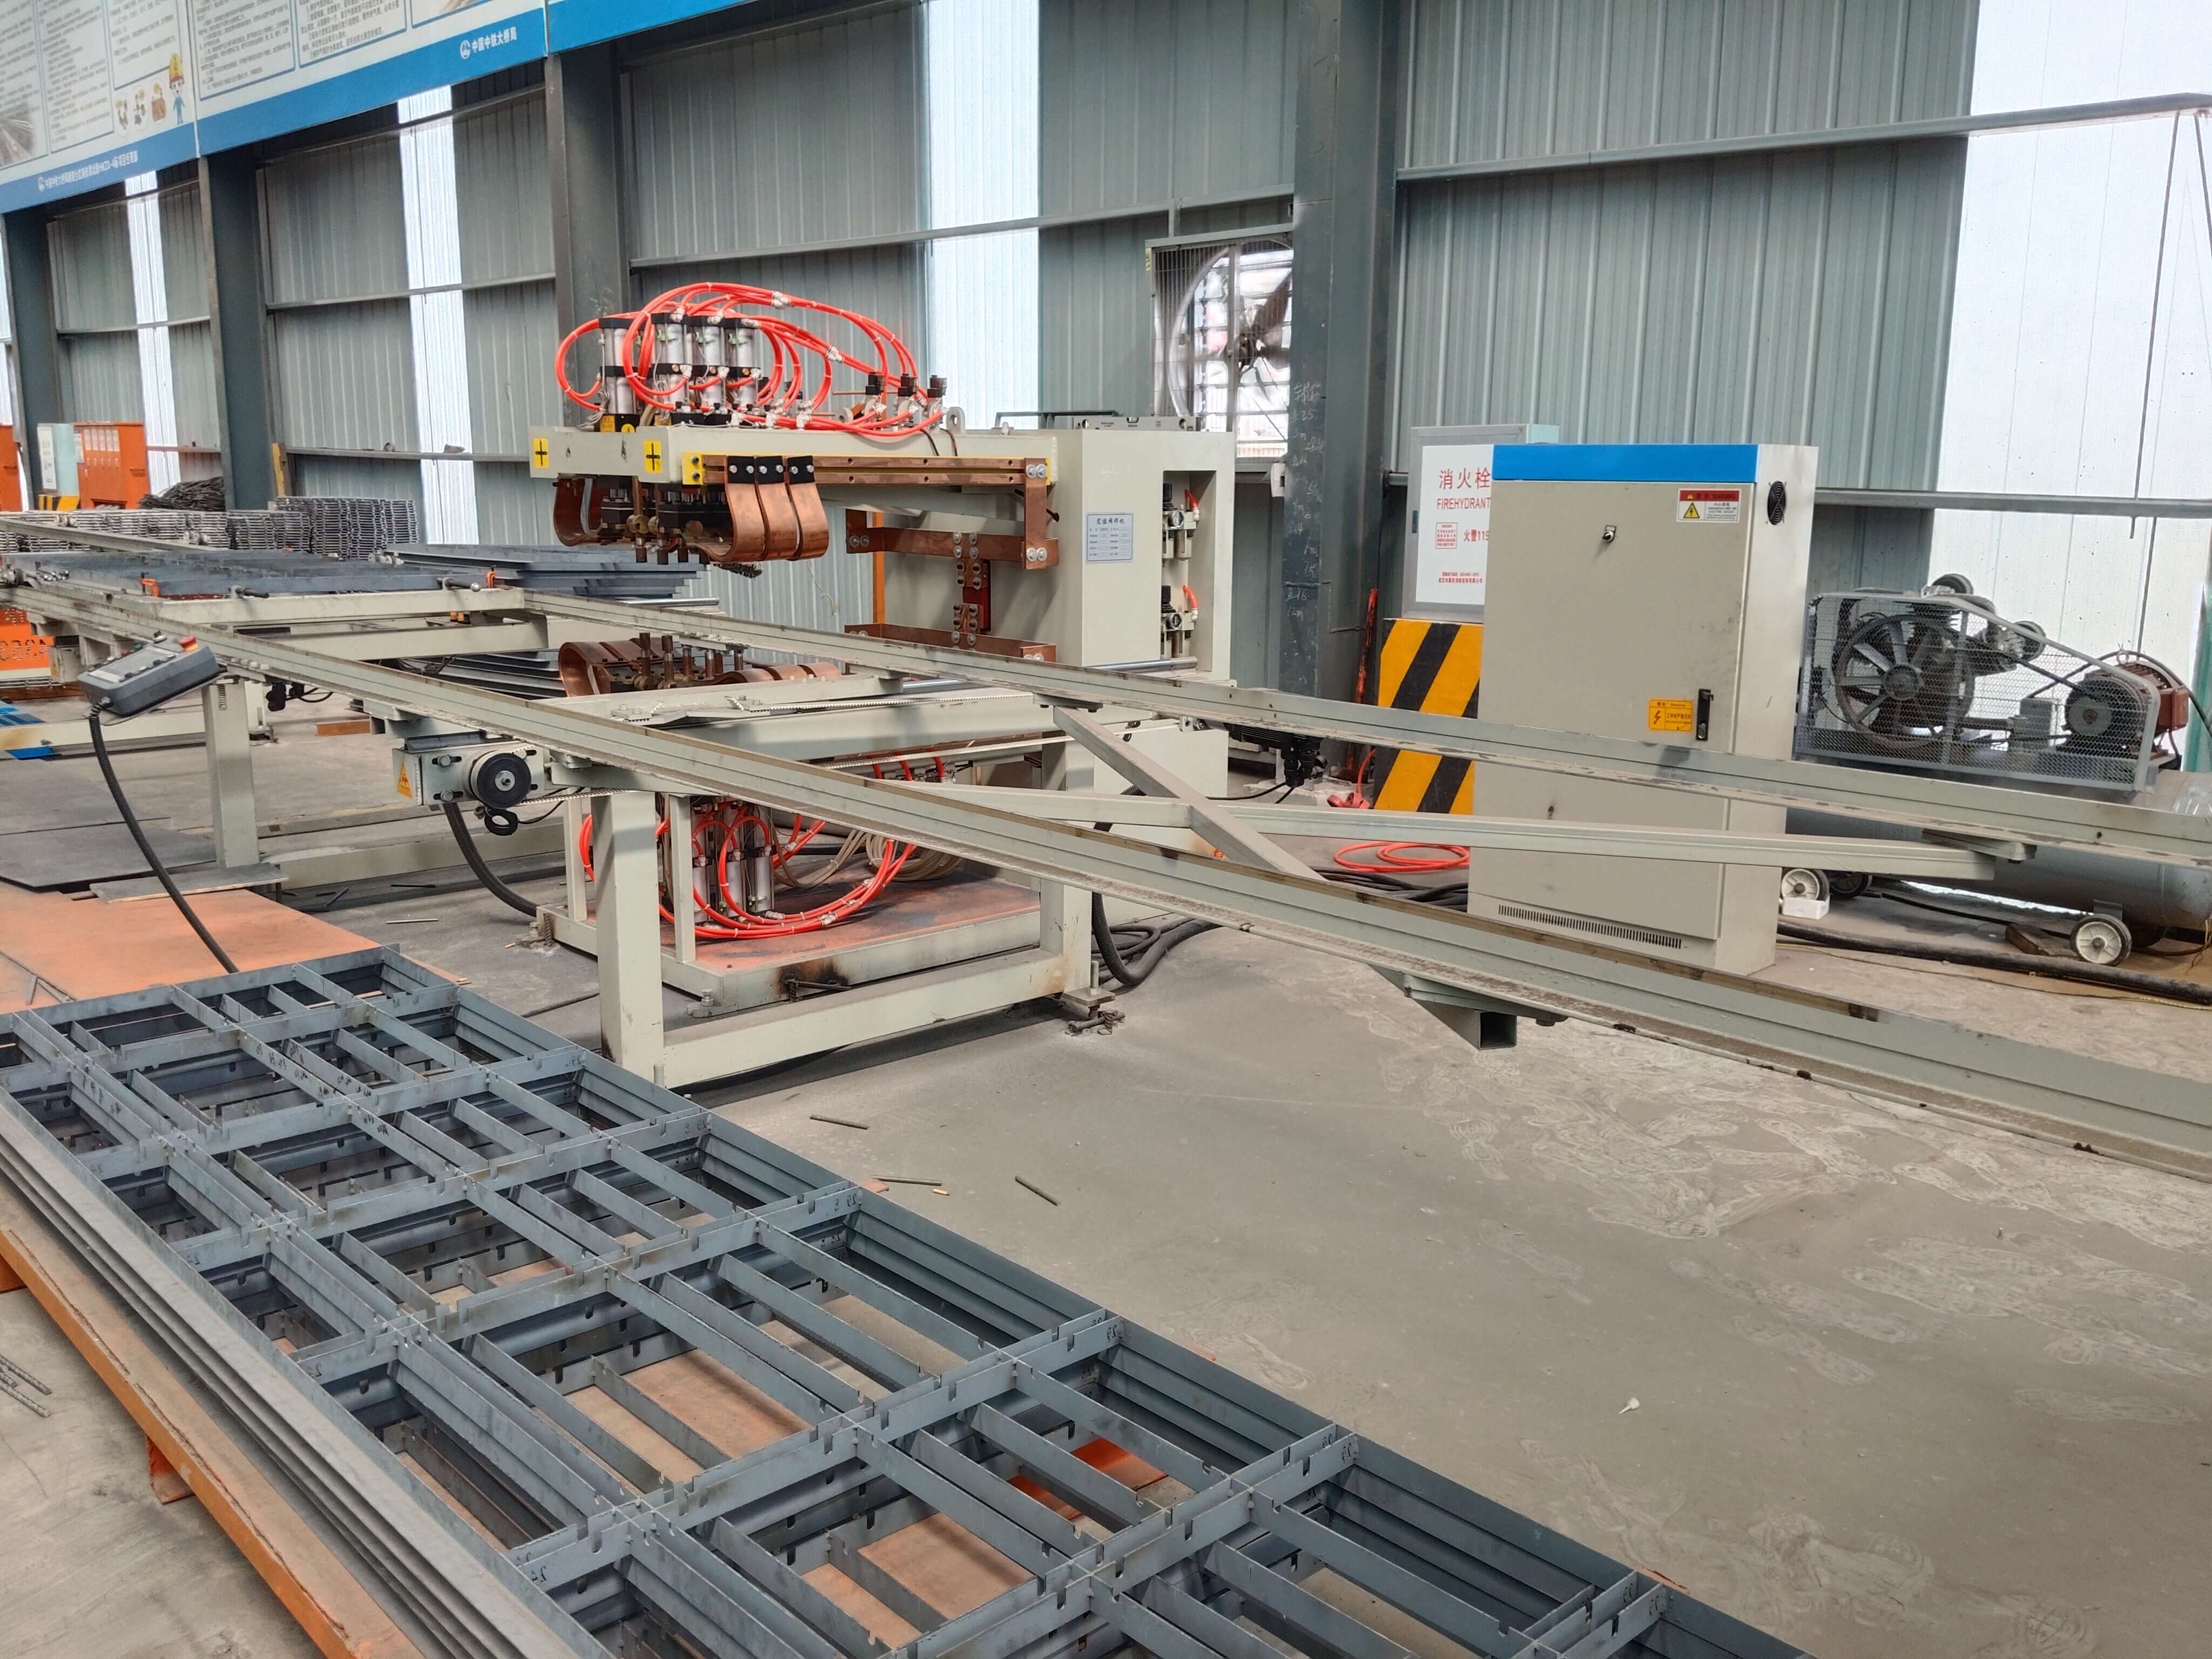
Представление технологического потенциала предприятия: двойной прорыв в модуляризации и интеллектуализации
Сюйхуэй (Шаньдун) Интеллектуальное Оборудование Лтд решает отраслевые проблемы с помощью трех технологических стратегий: во-первых, модульный дизайн повышает эффективность. Его линия по резке арматуры с ЧПУ использует независимые приводные модули, скорость резки одного модуля достигает 120 раз в минуту, что на 40% выше, чем у традиционного оборудования; благодаря быстрой смене форм, переключение параметров резки арматуры различных спецификаций может быть выполнено в течение 3 минут, а суточная производительность превышает 35 тонн. Во-вторых, интеллектуальная система управления обеспечивает точность. Оборудование оснащено высокоточными серводвигателями и лазерной системой позиционирования, погрешность позиционирования контролируется в пределах ±0,3 мм, в сочетании с механизмом замкнутой обратной связи, корректирующим обрабатывающие отклонения в реальном времени, фактическая погрешность обработки стабилизируется в пределах ±0,5 мм. В-третьих, цифровой контроль оптимизирует процессы. Линия производства интегрирует систему MES, которая может регистрировать время обработки, параметры и данные о качестве каждой арматуры, поддерживает отслеживание по партиям. После применения на одном аэропортовом проекте эффективность отслеживания качества повысилась на 80%, а уровень переработки снизился до 0,3%. В настоящее время его продукция уже используется в более чем 30 проектах высокоскоростных железных дорог таких предприятий, как China Railway и China Communications Construction, отзывы клиентов показывают, что среднее время бесперебойной работы оборудования превышает 5000 часов, а общие эксплуатационные затраты снизились на 25%.
FAQ: Руководство по выбору технологий
Q1: Как выбрать основные параметры цифровой линии по резке арматуры?
A1: При выборе оборудования следует уделять особое внимание трем группам параметров: первая — скорость резки, рекомендуется выбирать оборудование с частотой ≥100 раз/мин для удовлетворения потребностей крупномасштабных проектов; вторая — точность позиционирования, предпочтительно использовать комбинацию лазерного позиционирования и привода серводвигателя, погрешность должна быть ≤±0,5 мм; третья — время на смену форм, устройство быстрой смены форм может сократить время до 5 минут, что значительно повышает эффективность обработки различных спецификаций. Например, на производственной линии модели SX-120 от компании «Сюйхуэй» скорость резки составляет 120 раз/мин, погрешность позиционирования ±0,3 мм, время на смену форм 3 минуты, что позволяет обрабатывать арматуру диаметром от Φ6 до Φ40 мм.
Q2: Как определить, поддерживает ли оборудование интеллектуальное обновление?
A2: Необходимо изучить систему управления оборудованием и интерфейсы передачи данных. Интеллектуальное оборудование должно обладать следующими характеристиками: во-первых, оснащено PLC или промышленным компьютером, поддерживающим удаленную настройку параметров и самостоятельную диагностику неисправностей; во-вторых, оснащено модулем Интернета вещей, способным в режиме реального времени загружать данные о производственном процессе в облако; в-третьих, имеет резервные интерфейсы расширения для удобства последующей установки модулей визуального контроля, автоматической укладки и т.д. На производственной линии Xuhui используется PLC Siemens S7-1200, поддерживающий протокол Modbus TCP, что позволяет беспрепятственно интегрироваться с системой ERP предприятия и обеспечивать визуализацию производственных данных.
Q3: Как контролировать затраты на обслуживание оборудования?
A3: Снижение затрат на техническое обслуживание требует оптимизации с самого начала проектирования: во-первых, выбор износостойких материалов, например, компания CIFI использует ножи для резки из высокохромового чугуна, срок службы которых в 3 раза дольше, чем у традиционных ножей; во-вторых, упрощение конструкции и сокращение количества быстроизнашивающихся деталей — на производственной линии быстроизнашивающихся деталей всего 12 категорий, что на 40% меньше, чем у традиционного оборудования; в-третьих, предоставление услуг дистанционной диагностики для мониторинга состояния оборудования в реальном времени с помощью 4G-модуля, время реагирования на сбои сокращено до 2 часов. После применения на одном мостово-туннельном проекте годовые затраты на техническое обслуживание снизились с 120 000 юаней до 50 000 юаней.
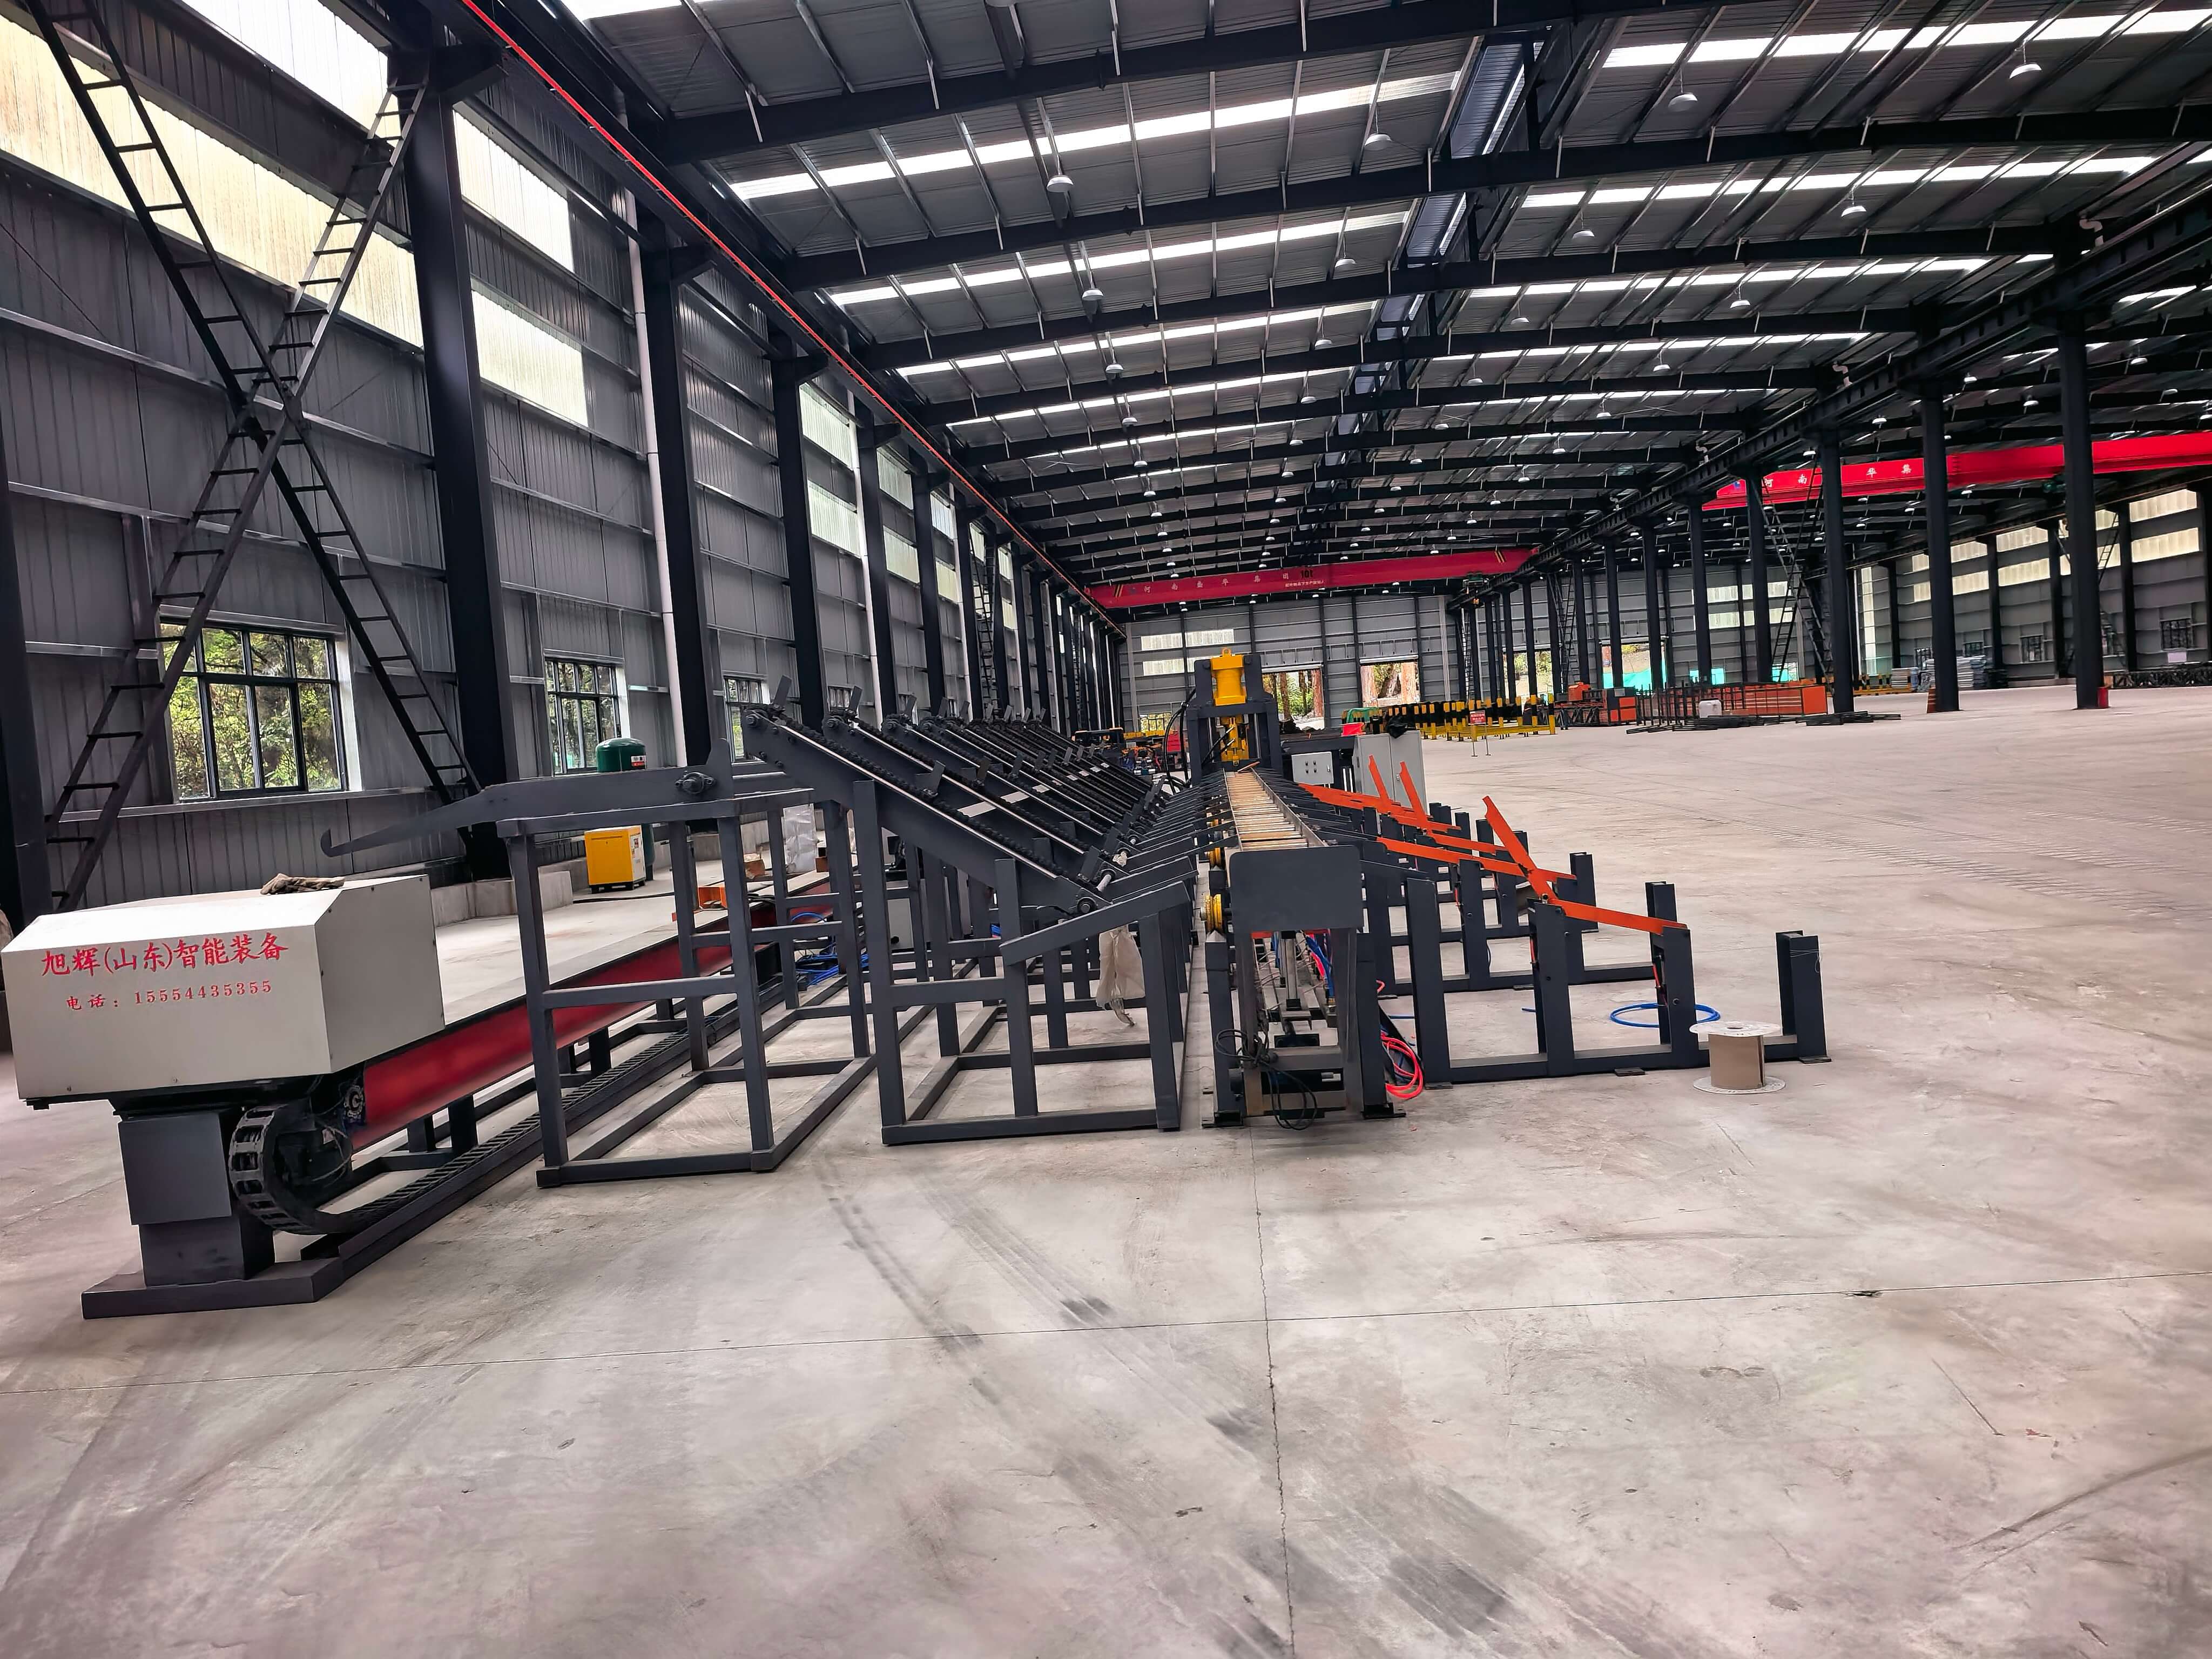
Обзор всего текста для справки
Техническая модернизация линии по цифровому управлению резки арматуры должна быть сосредоточена на повышении эффективности, точности и интеллектуализации. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» достигла технического прорыва, обеспечив суточную производительность одной линии 35 тонн и точность обработки ±0,5 мм, благодаря модульной конструкции, интеллектуальной системе управления и цифровому контролю, а также подтвердила её стабильность в проектах высокоскоростных железных дорог и мостотunnelных сооружений. При выборе оборудования предприятиям следует уделять особое внимание таким ключевым параметрам, как скорость резки, точность позиционирования, время переналадки, а также оценивать возможности интеллектуального расширения оборудования и оптимизацию затрат на его обслуживание. С повышением требований строительной отрасли к стандартизации строительства цифровое оборудование, обладающее высокой эффективностью, точностью и возможностью отслеживания, станет основным выбором.