Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Вступление: Недостаточная точность становится болезненным вопросом в отрасли. Как преодолеть технологические препятствия для оборудования для ЧПУ-обработки арматуры?
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, точность обработки арматуры напрямую влияет на безопасность конструкций и эффективность строительства. Традиционное оборудование, из-за проблем, таких как механический зазор и задержка сервоуправления, приводит к тому, что погрешность обработки обычно превышает ±0,5 мм, что затрудняет удовлетворение требований современного проектирования к точности на уровне ±0,2 мм. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» ООО, опираясь на 20-летний технологический опыт, благодаря трем основным технологическим прорывам: закрытым сервоуправлением, алгоритму многоосевой синхронизации и системе интеллектуальной компенсации, повысила точность обработки до ±0,1 мм и точность повторного позиционирования до ±0,05 мм, установив новый технологический стандарт в отрасли. Для получения дополнительной информации посетите официальный веб-сайт:www.xuhuiintelligenttech.com
Ключевые слова: оборудование для числового программного управления обработкой арматуры, точность обработки, замкнутая сервосистема управления, алгоритм многоосевой синхронизации, интеллектуальная компенсационная система
В начале разговора о технологических болевых точках в отрасли: Как недостаточная точность сдерживает высококачественное развитие инфраструктурных проектов?
ШАГ 1: Недостаточная точность приводит к потенциальным опасностям для структурной безопасности. На примере опор мостов высокоскоростных железных дорог: если отклонение расстояния между арматурными стержнями превышает проектное значение на 20%, толщина бетонного защитного слоя не сможет удовлетворять нормативным требованиям, что непосредственно снижает долговечность конструкции. В одном проекте высокоскоростной железной дороги из-за смещения сварки арматурного каркаса на 3 мм на опоре моста появились трещины размером 0,5 мм, в результате чего потребовались затраты в размере 2 млн юаней на усиление конструкции.
ШАГ 2: Сложно обеспечить одновременно высокую эффективность обработки и точность. Для достижения точности на традиционном оборудовании необходимо снижать скорость работы. Например, у одной модели ЧПУ-центра гибки при высокоскоростном режиме точность составляет ±0,8 мм, а в низкоскоростном режиме (≤1 м/мин) точность повышается до ±0,3 мм, но время обработки одной арматуры увеличивается с 8 секунд до 25 секунд, а общая эффективность снижается на 68%.
ШАГ 3: Кумуляция погрешностей при совместной работе нескольких операций. Обработка стальной арки проходит три стадии: резка, гибка и сварка. Если погрешность на каждой стадии составляет ±0,3 мм, то кумулятивная погрешность на трех стадиях может достигать ±0,9 мм, что значительно превышает допустимый диапазон погрешности ±0,5 мм, указанный в проекте, что приводит к трудностям при сборке или даже к переработке.
Представление технологической мощи предприятия: три основные технологические прорывы интеллектуального оборудования Сюйхуэй в пределах точности
ШАГ 1: Замкнутая сервосистема управления обеспечивает нанометровый контроль. Разработанная компанией Сюйхуэй автономная замкнутая сервосистема XH-CLS, благодаря кодировщику, обеспечивает реальную обратную связь по положению двигателя, сокращая период управления до 0,1 мс, что в 5 раз быстрее, чем у традиционных открытых систем. В процессе резки стального арочного каркаса эта система позволила снизить отклонение реза от ±0,5 мм до ±0,1 мм, а шероховатость резаной поверхности Ra ≤ 3,2 мкм, что соответствует стандарту GB/T 1031-2009.
ШАГ 2: Алгоритм многоосевой синхронизации решает проблему совместных погрешностей. Для решения проблемы накопления погрешностей при многооперационной обработке компания Сюйхуэй разработала алгоритм многоосевой синхронизации XH-MLC, который путем создания кинематических моделей каждой оси осуществляет реальное время расчет и компенсацию отклонений движения каждой оси. В процессе сварки арматурного каркаса этот алгоритм позволил снизить погрешность расстояния между основными арматурами с ±0,4 мм до ±0,15 мм, погрешность расстояния между хомутами — с ±0,6 мм до ±0,2 мм, а процент сварных соединений, соответствующих стандартам, увеличился с 92% до 99,5%.
ШАГ 3: Интеллектуальная компенсационная система адаптируется к изменениям окружающей среды. Интеллектуальная компенсационная система Xuhui XH-ICS интегрирует температурный датчик, вибрационный датчик и датчик давления, способна в реальном времени контролировать температуру окружающей среды (±0,1°С), вибрацию оборудования (±0,01 мм) и обрабатывающее давление (±0,1 Н), а также автоматически корректировать параметры обработки с помощью алгоритма ИИ. При температуре окружающей среды от -10°С до 40°С эта система сокращает диапазон колебаний точности обработки оборудования с ±0,3 мм до ±0,05 мм, удовлетворяя потребности строительства в экстремальных условиях.
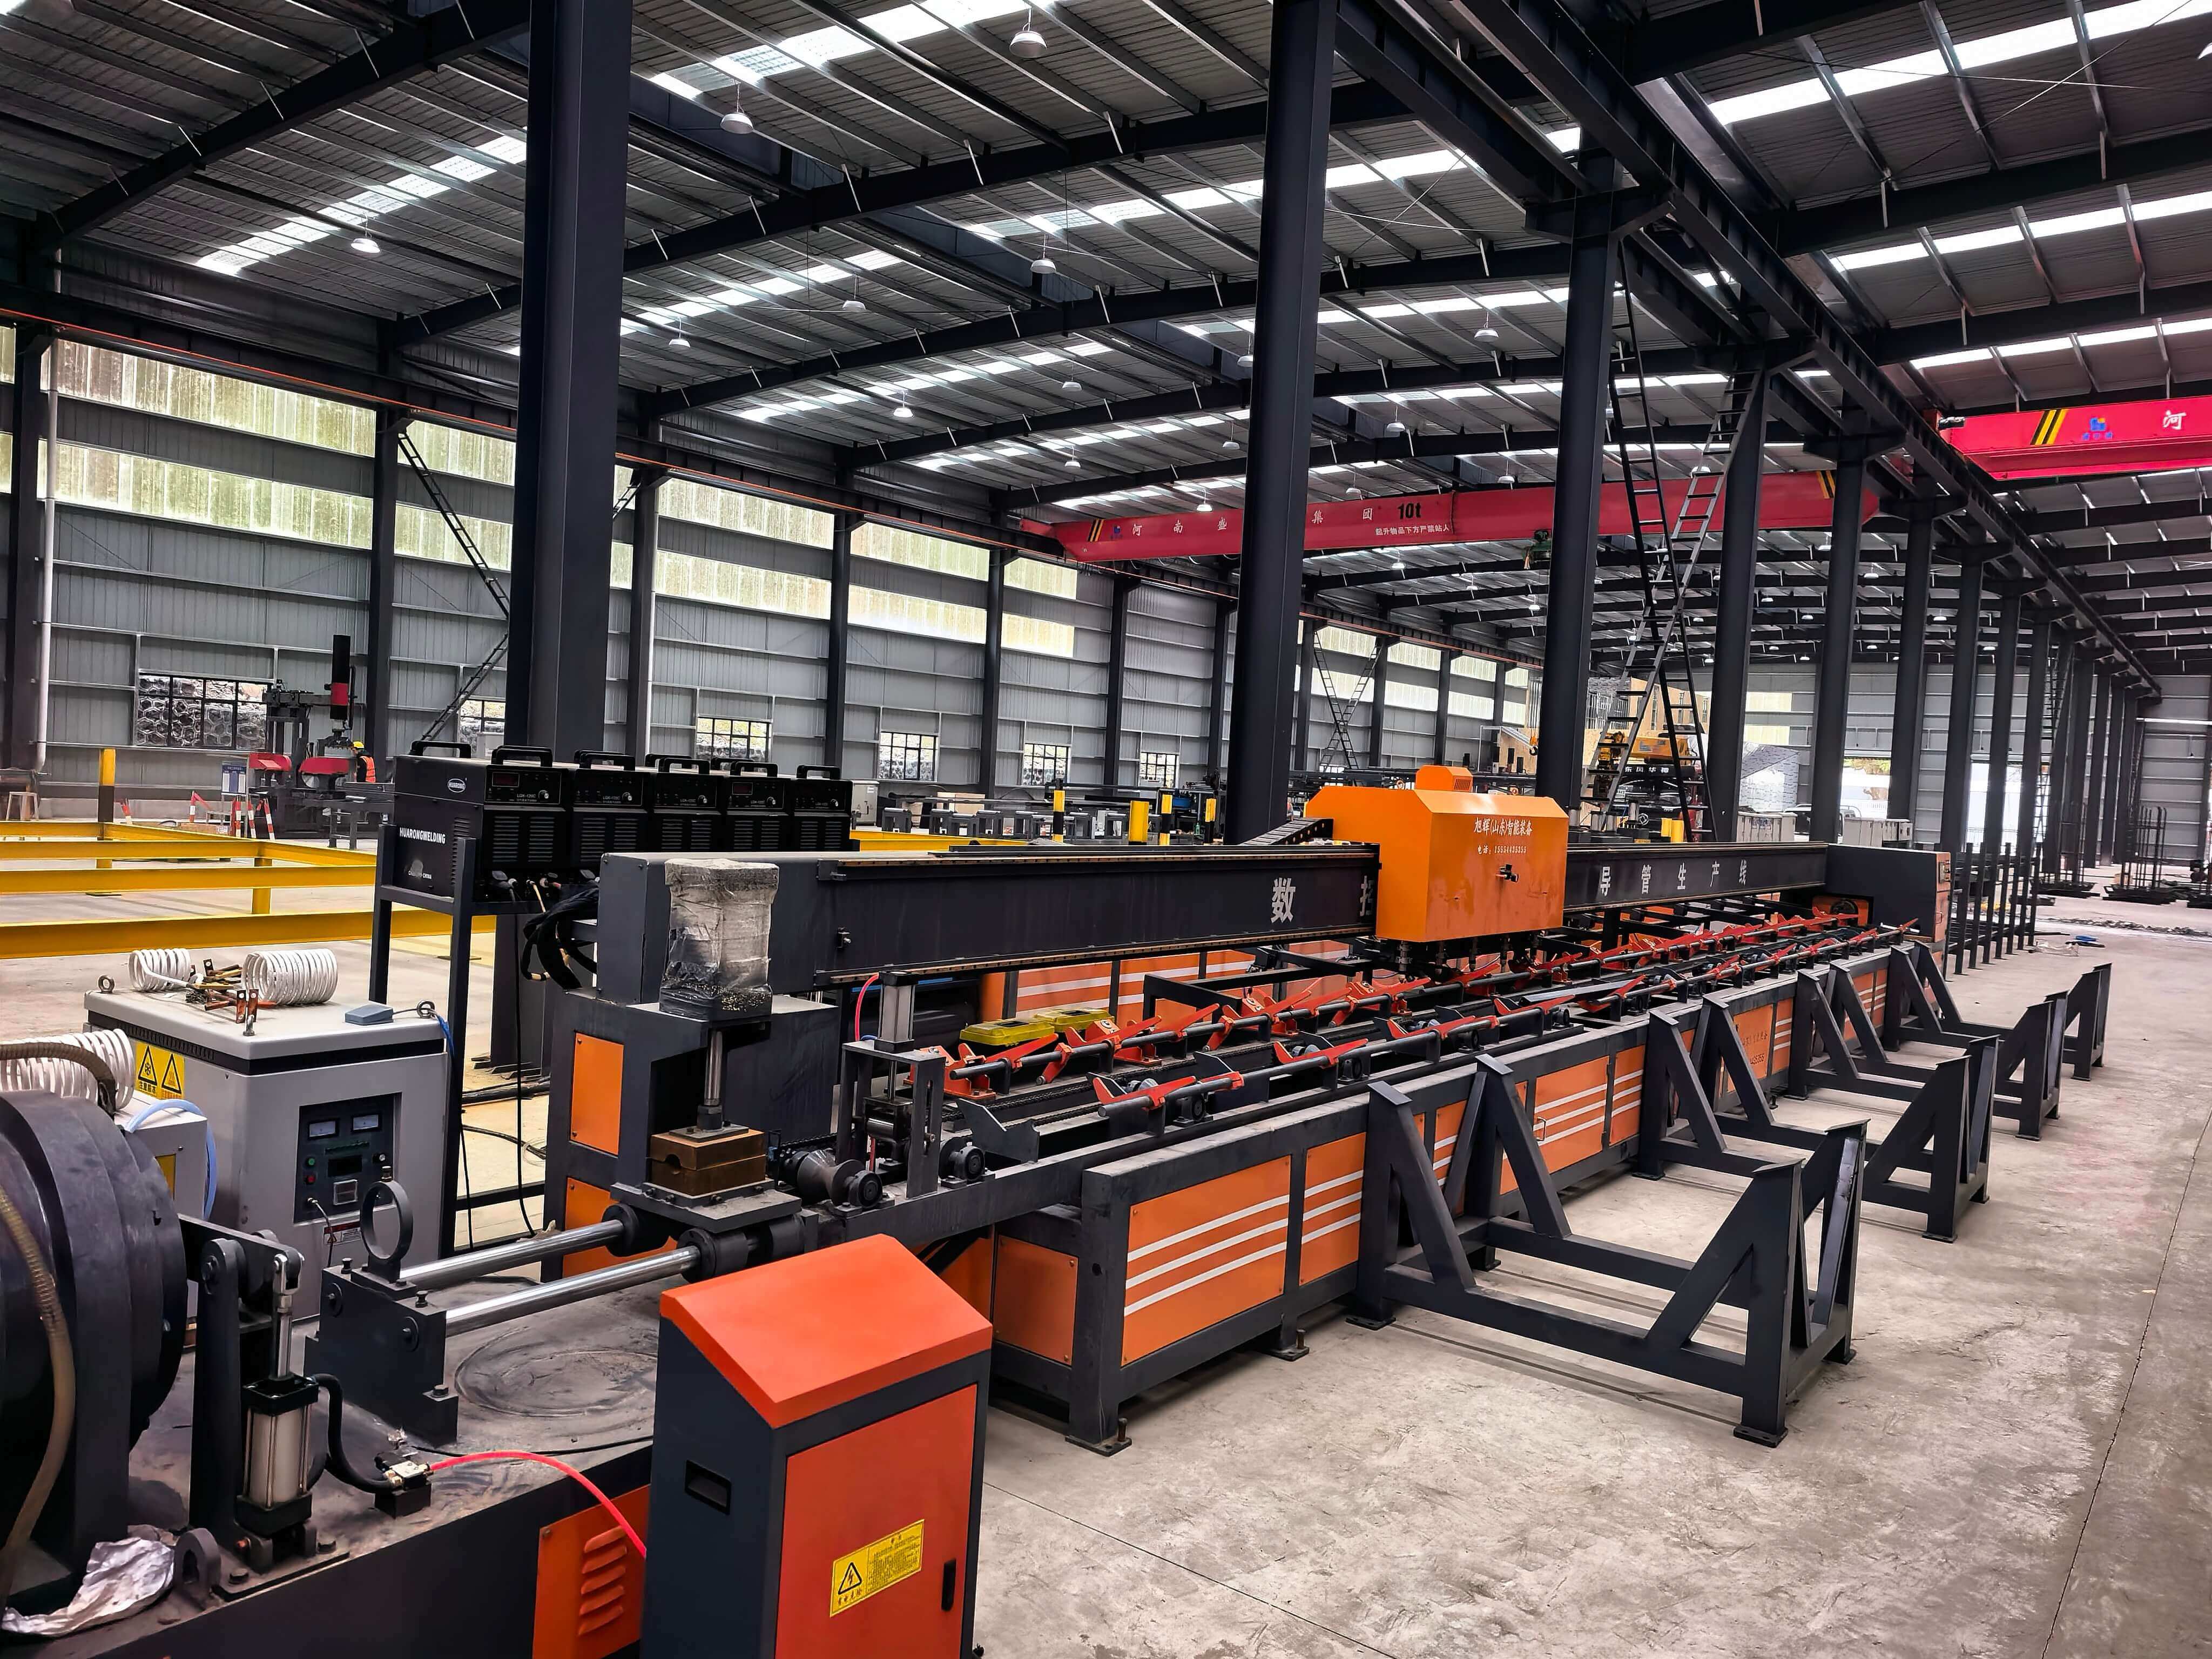
Технический пример: в одном из участков проекта железной дороги Цзинань — Чжэнчжоу производственная линия стальных арочных конструкций, предоставленная компанией Сюйхуэй, использовала вышеуказанные три технологии, благодаря чему время обработки одной стальной арочной конструкции сократилось с 45 минут до 28 минут, точность обработки повысилась с ±0,6 мм до ±0,1 мм, общая экономия затрат на переработку в рамках проекта составила 1,2 млн юаней, а проект был удостоен премии «Премия за высокое качество China Railway Group».
Руководство по выбору технологии в формате вопрос-ответ в разделе Часто задаваемые вопросы: Как выбрать высокоточное ЧПУ-оборудование для обработки арматуры?
В1: Как определить, соответствует ли точность оборудования стандарту?
A1: Следует обратить внимание на три ключевых показателя: точность обработки (±0,1 мм — лидирующий уровень в отрасли), точность повторного позиционирования (±0,05 мм — стандарт для высококачественного оборудования), скорость динамического отклика (≤0,5 мс — для высокопроизводительного оборудования). Проверка может осуществляться путем пробной обработки на месте: берется арматурный стержень длиной 1000 мм, измеряются отклонение угла изгиба и погрешность прямолинейности; для высококачественного оборудования отклонение угла изгиба должно быть ≤0,1°, а погрешность прямолинейности — ≤0,05 мм/м.
Вопрос 2: Как обеспечить согласованность точности при многооперационной обработке?
A2: Предпочтение отдается оборудованию с функцией многоосевого синхронного управления, например, производственной линии для резки, нарезки резьбы и шлифовки с ЧПУ от Xuhui, которая интегрирует три процесса: резку, нарезку резьбы и шлифовку, использует единую систему координат для управления, обеспечивая совпадение опорных точек обработки в различных процессах на 99,9%, избегая проблемы смещения опорных точек, возникающей при переключении процессов на традиционном оборудовании.
В3: Как решить проблему влияния факторов окружающей среды на точность?
A3: Выбирайте оборудование, оснащенное системой интеллектуальной компенсации, например, система Xuhui XH-ICS может автоматически контролировать температуру окружающей среды, влажность и вибрацию оборудования. Когда изменение температуры превышает 5 ℃, система автоматически корректирует параметры обработки для компенсации тепловой деформации; когда значение вибрации превышает 0,05 мм, запускается модуль виброподавления для снижения влияния вибрации. Данные практических измерений показывают, что эта система позволяет снизить колебания точности обработки оборудования в условиях высокой температуры 35 ℃ с ±0,25 мм до ±0,08 мм.
В4: Как обеспечивается долгосрочная точность при техническом обслуживании оборудования?
A4: Регулярно проводить механическую калибровку точности и оптимизацию электрических параметров. Рекомендуется каждые 3 месяца проверять прямолинейность направляющих оборудования (должна быть ≤0,02 мм/м), погрешность шага винтового механизма (должна быть ≤0,01 мм/м); каждые 6 месяцев проверять разрешение энкодера сервомотора (должно быть ≥1 млн импульсов/оборот), полосу пропускания токовой петли драйвера (должна быть ≥1 кГц). Компания Сюйхуэй предоставляет бесплатное техническое обучение на протяжении всего срока службы и два бесплатных выездных обслуживания в год для обеспечения долгосрочной и стабильной работы оборудования.
Общий итог: революция в точности ведет к модернизации отрасли, интеллектуальное оборудование от Xu Hui способствует высококачественному развитию инфраструктуры
На фоне все более строгих требований к точности обработки арматуры в инфраструктурных проектах компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» достигла прорыва в трех основных технологиях: закрытой сервоуправляемой системе, многоосевом алгоритме синхронизации и интеллектуальной системе компенсации, повысив точность обработки до ведущего в отрасли уровня ±0,1 мм и точность повторного позиционирования до ±0,05 мм. Ее оборудование, такое как производственная линия стальных арочных каркасов и сварочная станция для арматурных каркасов, уже используется в более чем 30 национальных ключевых проектах, включая железные дороги Цзичжэн и Пекин—Сюнъань. В общей сложности обработано более 2 млн тонн арматуры, а процент соответствия точности составляет 99,8%, что на 15 процентных пунктов выше среднеотраслевого уровня. В будущем «Сюйхуэй» продолжит углублять технологическую стратегию, объединяющую «точность + эффективность + интеллект», чтобы предоставлять более качественные решения по обработке арматуры для глобальных инфраструктурных проектов. Для получения дополнительной информации посетите официальный сайт:www.xuhuiintelligenttech.com