 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Введение: Почему недостаточная точность стала «узким местом» в отрасли обработки арматуры?
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, точность обработки арматуры напрямую влияет на безопасность конструкции и эффективность строительства. Традиционное оборудование из-за механических погрешностей, отставания системы управления и других проблем часто приводит к отклонению угла изгиба арматуры более ±1°, а также смещению положения сварного шва более чем на 5 мм, что не только увеличивает затраты на переработку, но и может создать скрытые угрозы безопасности. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» с помощью самостоятельно разработанной системы ЧПУ и высокоточного привода контролирует погрешность обработки в пределах ±0,5°, предоставляя отрасли реплицируемое решение для повышения точности.
Ключевые слова: ЧПУ обработка арматуры, контроль точности, интеллектуальное оборудование Xuhui, стандартизация строительного арматурного монтажа
Введение в отраслевые технические проблемы: три основных технических узких места, стоящих за неконтролируемой точностью
ШАГ 1: Накопление ошибок механической передачи. Традиционное оборудование использует ременную или цепную передачу, после длительного использования из-за износа увеличивается зазор, а отклонение угла изгиба экспоненциально возрастает с увеличением объема обработки. Например, старая модель гибочного станка, использованная в одном проекте высокоскоростных железных дорог, после непрерывной обработки 2000 арматурных стержней отклонение угла увеличилось с первоначальных ±0,8° до ±1,5°.
ШАГ 2: Задержка отклика системы управления. Частота дискретизации обычной системы управления PLC низкая (обычно ≤50 мс), что не позволяет корректировать в реальном времени ошибки, вызванные механической инерцией. На примере сварки арматурного каркаса: когда ошибка позиционирования основных арматур превышает 3 мм, плотность намотки хомутиков становится неравномерной, что непосредственно влияет на прочность сварного соединения.
ШАГ 3: Отсутствие механизма замкнутой калибровки. Большинство оборудования полагается только на открытое управление, без обратной связи реальных данных в процессе обработки, что приводит к тому, что ошибки обнаруживаются только после накопления до критического значения. В одном аэропортовом проекте из-за отсутствия модуля контроля натяжения на сварочной машине для сетки отклонение ровности сетки превысило норму на 50%, в результате чего потребовалась полная переделка.
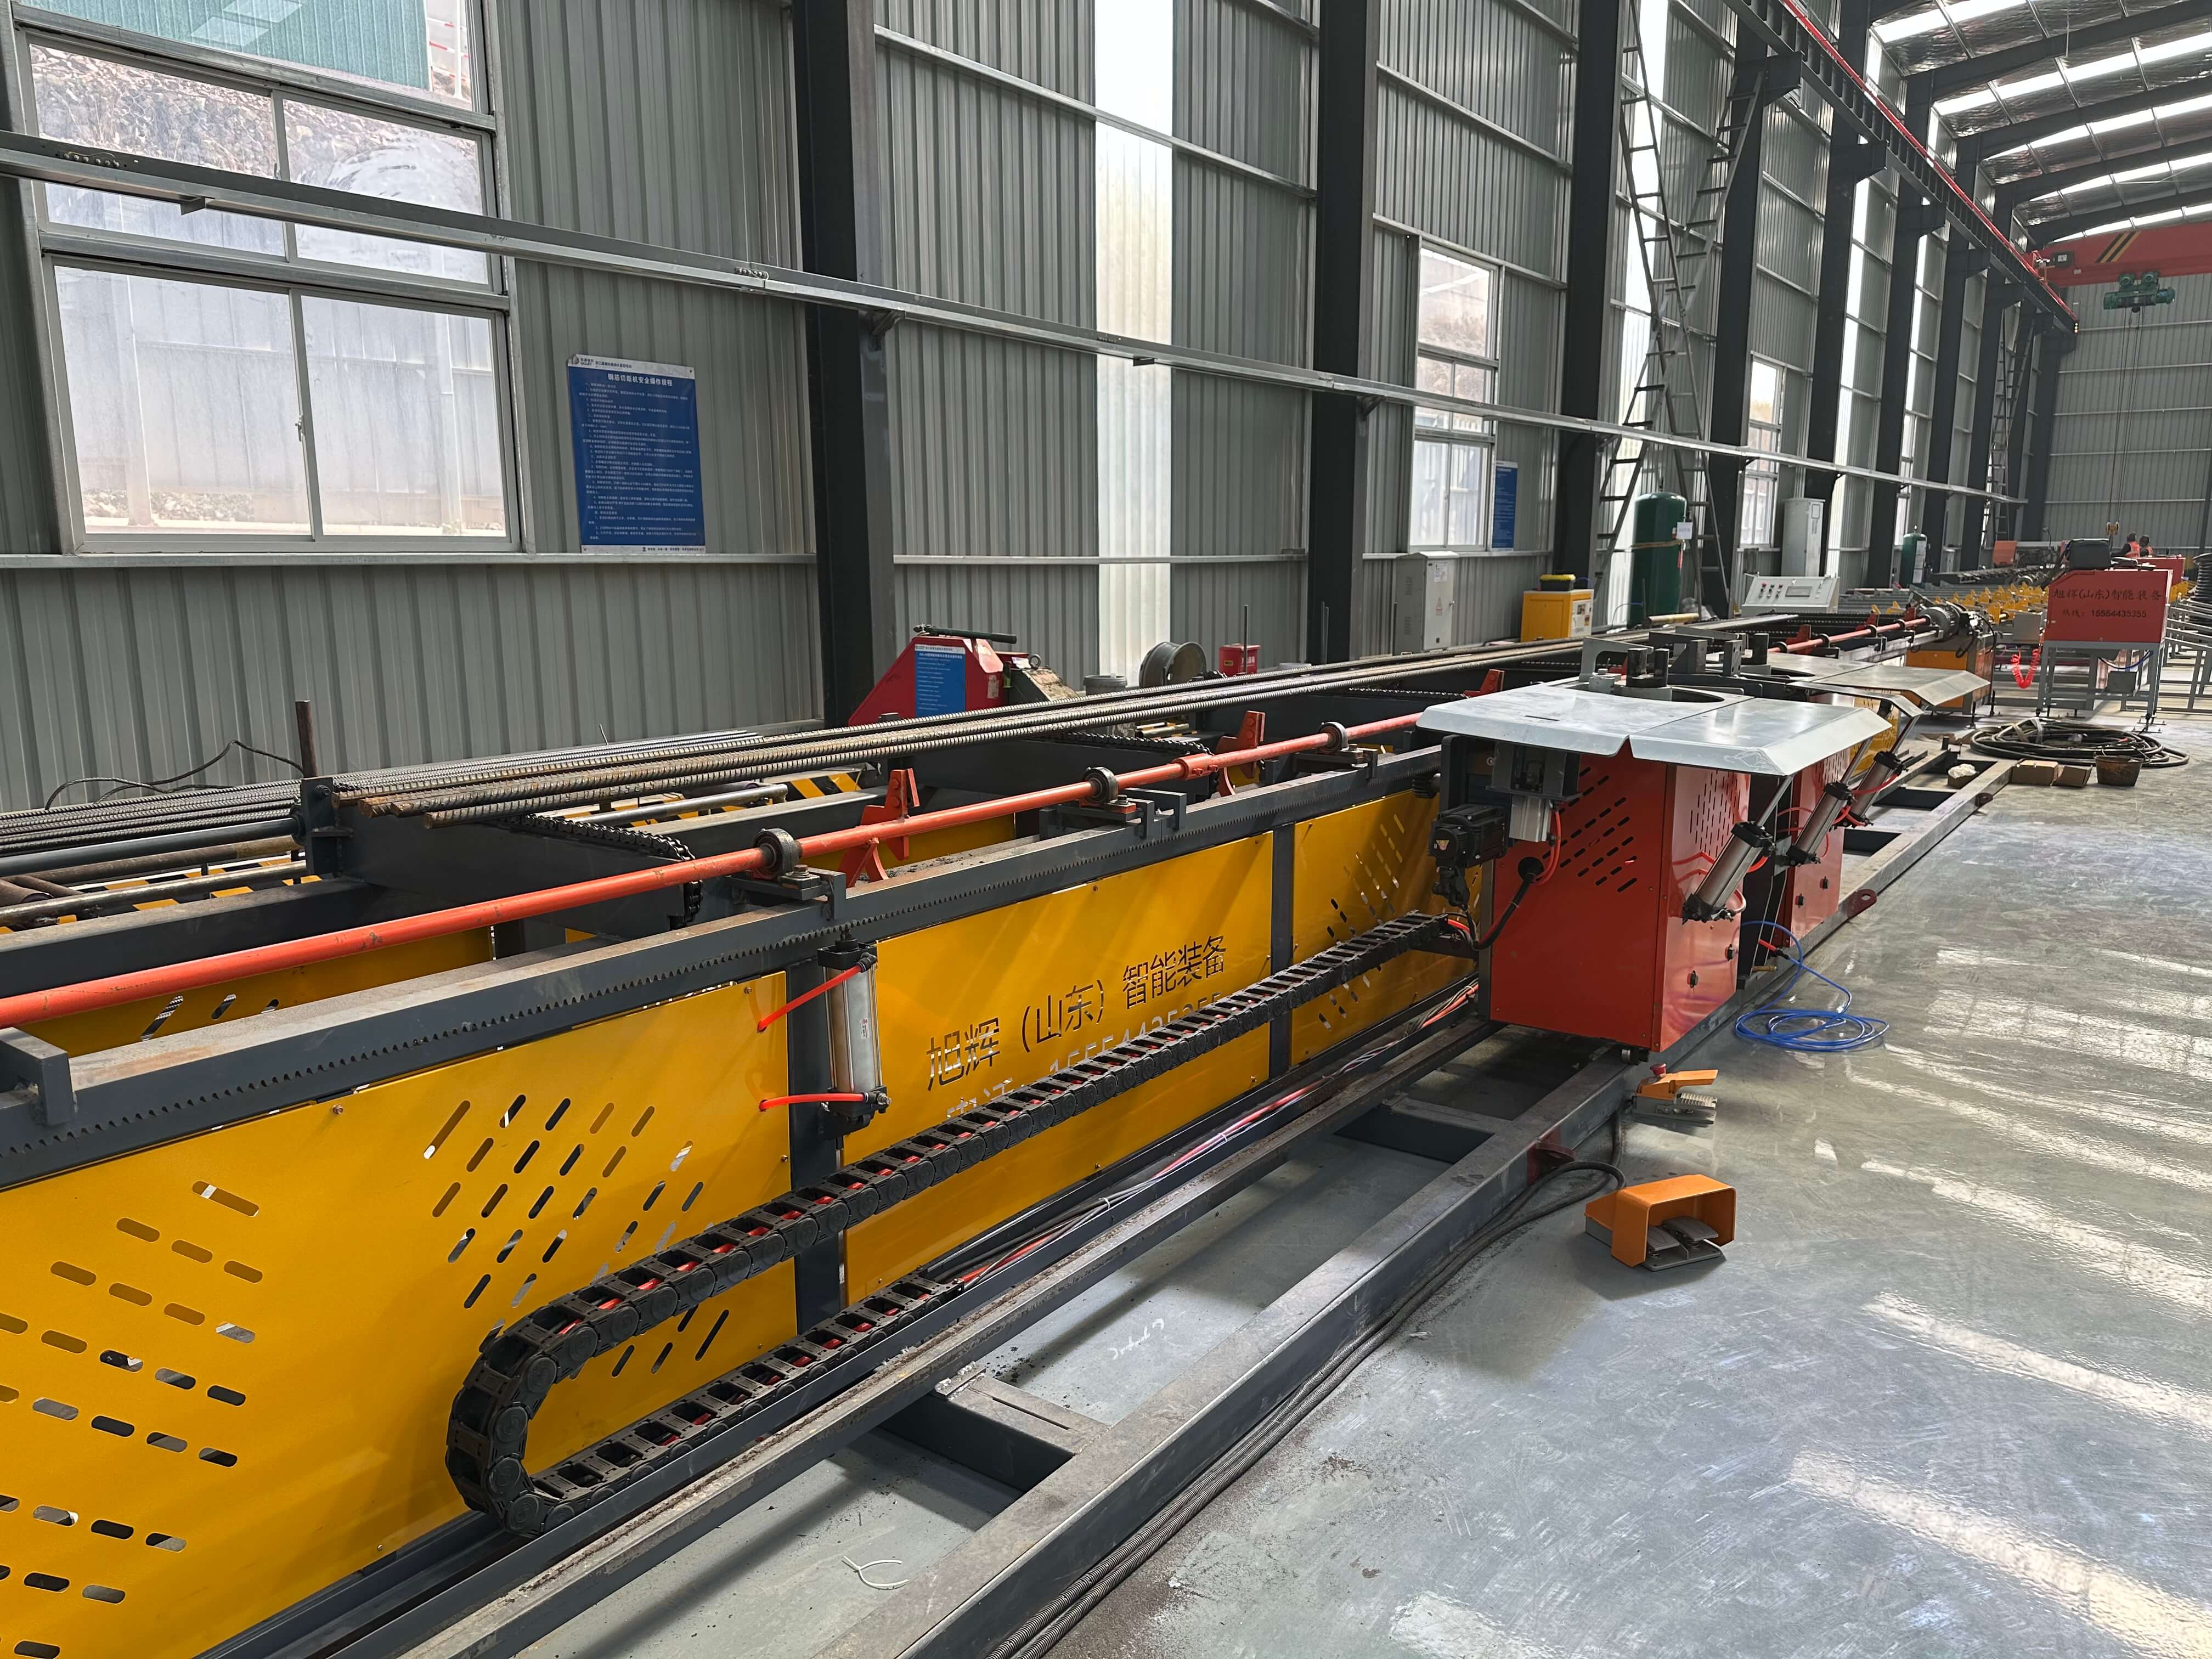
Представление технологической мощи предприятия: система контроля точности «три высоких» от Sunrise Intelligent Equipment
Компания Сюйхуэй (Шаньдун) по производству интеллектуального оборудования расположена в производственной базе инженерной техники в Хэцзэ, Шаньдун, и уже 12 лет специализируется на разработке ЧПУ-оборудования для обработки арматуры. Ее техническая команда состоит из более чем 20 опытных инженеров в области механического проектирования и электрического управления, обладающих 37 патентами на полезные модели и 8 авторскими правами на программное обеспечение. Основные продукты компании включают шесть серий, таких как производственная линия металлических арок и ЧПУ-центр гибки арматуры, а объем обслуживания покрывает 80% сети высокоскоростных железных дорог и 60% провинциальных автомагистралей по всей стране.
ШАГ 1: Высокожесткая передаточная механика. Применяется конструкция с прямым соединением сервомотора и редуктора, что устраняет зазор при приводе ремнем, в сочетании с импортным высокоточным шариковым винтом (точность хода ≤0,003 мм/м), обеспечивается точность повторного позиционирования угла изгиба ±0,3°. Например, в проекте высокоскоростной железной дороги Чжэнчжоу-Ваньчжоу после непрерывной обработки 5000 арматурных стержней на цифровом центре изгиба, предоставленном компанией Сюйхуэй, отклонение угла оставалось стабильным в пределах ±0,4°.
ШАГ 2: Высokosкоростная система закрытого цикла управления. Самостоятельно разработанная система ЧПУ XH-NC3.0 имеет частоту дискретизации 200 мс, способна в реальном времени собирать 12 параметров, таких как крутящий момент и положение двигателя, и динамически корректировать выходной сигнал с помощью алгоритма PID. В проекте одного морского моста эта система позволила снизить погрешность позиционирования основных арматур каркаса с 3 мм до 1,2 мм, а процент сварных соединений, соответствующих стандартам, увеличилась до 99,7%.
ШАГ 3: Модуль интеллектуальной калибровки. Оборудование встроено с лазерным датчиком перемещения и тензометром, может автоматически определять параметры, такие как диаметр арматуры, радиус изгиба и т. д., и генерировать калибровочную кривую. На примере полностью автоматической сварочной машины для сетки: показатель проверки ровности сетки оптимизирован с отраслевого среднего значения ±8 мм до ±3 мм, что соответствует высшему стандарту JGJ18-2012 «Технические условия сварки и приемки арматуры».
Чтобы узнать больше, посетите официальный сайт:www.xuhuiintelligenttech.com
Руководство по выбору технологии в формате вопросов и ответов FAQ
Q1: Как выбрать оборудование для числового программного управления арматурными стержнями, подходящее для проекта?
ШАГ 1: Определить требования к обработке. Если проект основан на гибке арматуры (например, мостовые столбы), предпочтение отдается центру ЧПУ гибки, оснащенному многоосевой системой синхронизации, максимальный радиус гибки которого может достигать 2000 мм и поддерживает обработку арматуры диаметром φ12-φ40 мм; если требуется сварка каркаса арматуры или сетки, необходимо использовать сварочную рабочую станцию с автоматической системой подачи материала, производительность которой может достигать 80 тонн за смену.
ШАГ 2: Обратите внимание на ключевые параметры. Следует особо рассмотреть точность повторного позиционирования оборудования (рекомендуется ≤ ±0,5°), мощность главного электродвигателя (рекомендуется ≥ 15 кВт) и время отклика системы управления (рекомендуется ≤ 300 мс). Например, на производственной линии Чисуй по цифровому управлению резкой, нарезкой резьбы и шлифовке используется 22-кВт серводвигатель, погрешность длины нарезки резьбы контролируется в пределах ±0,2 мм, что удовлетворяет требованиям высокой точности на заводах по производству сборных балок для высокоскоростных железных дорог.
ШАГ 3: Проверить технологическую пригодность. Требовать от поставщика предоставить данные о схожих проектах, например, данные о производственной линии стальных арочных конструкций CIFI, используемой в одном из метропроектов, где благодаря оптимизации давления в гидравлической системе (с 16 МПа до 20 МПа) процент годности формирования стальных арочных конструкций U-образного типа был увеличен с 92% до 98,5%.
Q2: Как контролировать затраты на обслуживание оборудования?
ШАГ 1: выбор модульного дизайна. Оборудование CIFI использует независимые приводные модули и систему быстрой смены инструментов. При сбое одного модуля нет необходимости в полной остановке, время ремонта сокращается на 60%. Например, замена диска арматурной сетки на его цифровом сварочном станке занимает всего 5 минут, что на 80% меньше, чем на традиционном оборудовании.
ШАГ 2: Разработать план профилактического обслуживания. Регулярно заменять смазочные материалы и проверять чувствительность датчиков в зависимости от времени работы оборудования (рекомендуется каждые 500 часов). CIFI предоставляет клиентам услуги дистанционной диагностики, осуществляя передачу данных о работе оборудования в реальном времени через модуль Интернета вещей для раннего предупреждения о потенциальных сбоях.
ШАГ 3: обучение профессиональной операционной команды. CIFI оснащает каждое оборудование инструкцией по эксплуатации и видеоуроками, а также предоставляет услуги обучения на месте. Благодаря системному обучению на одном из электростанционных проектов частота поломок оборудования снизилась с 3 раз в месяц до 0,5 раза, а годовые затраты на техническое обслуживание сократились на 120 000 юаней.
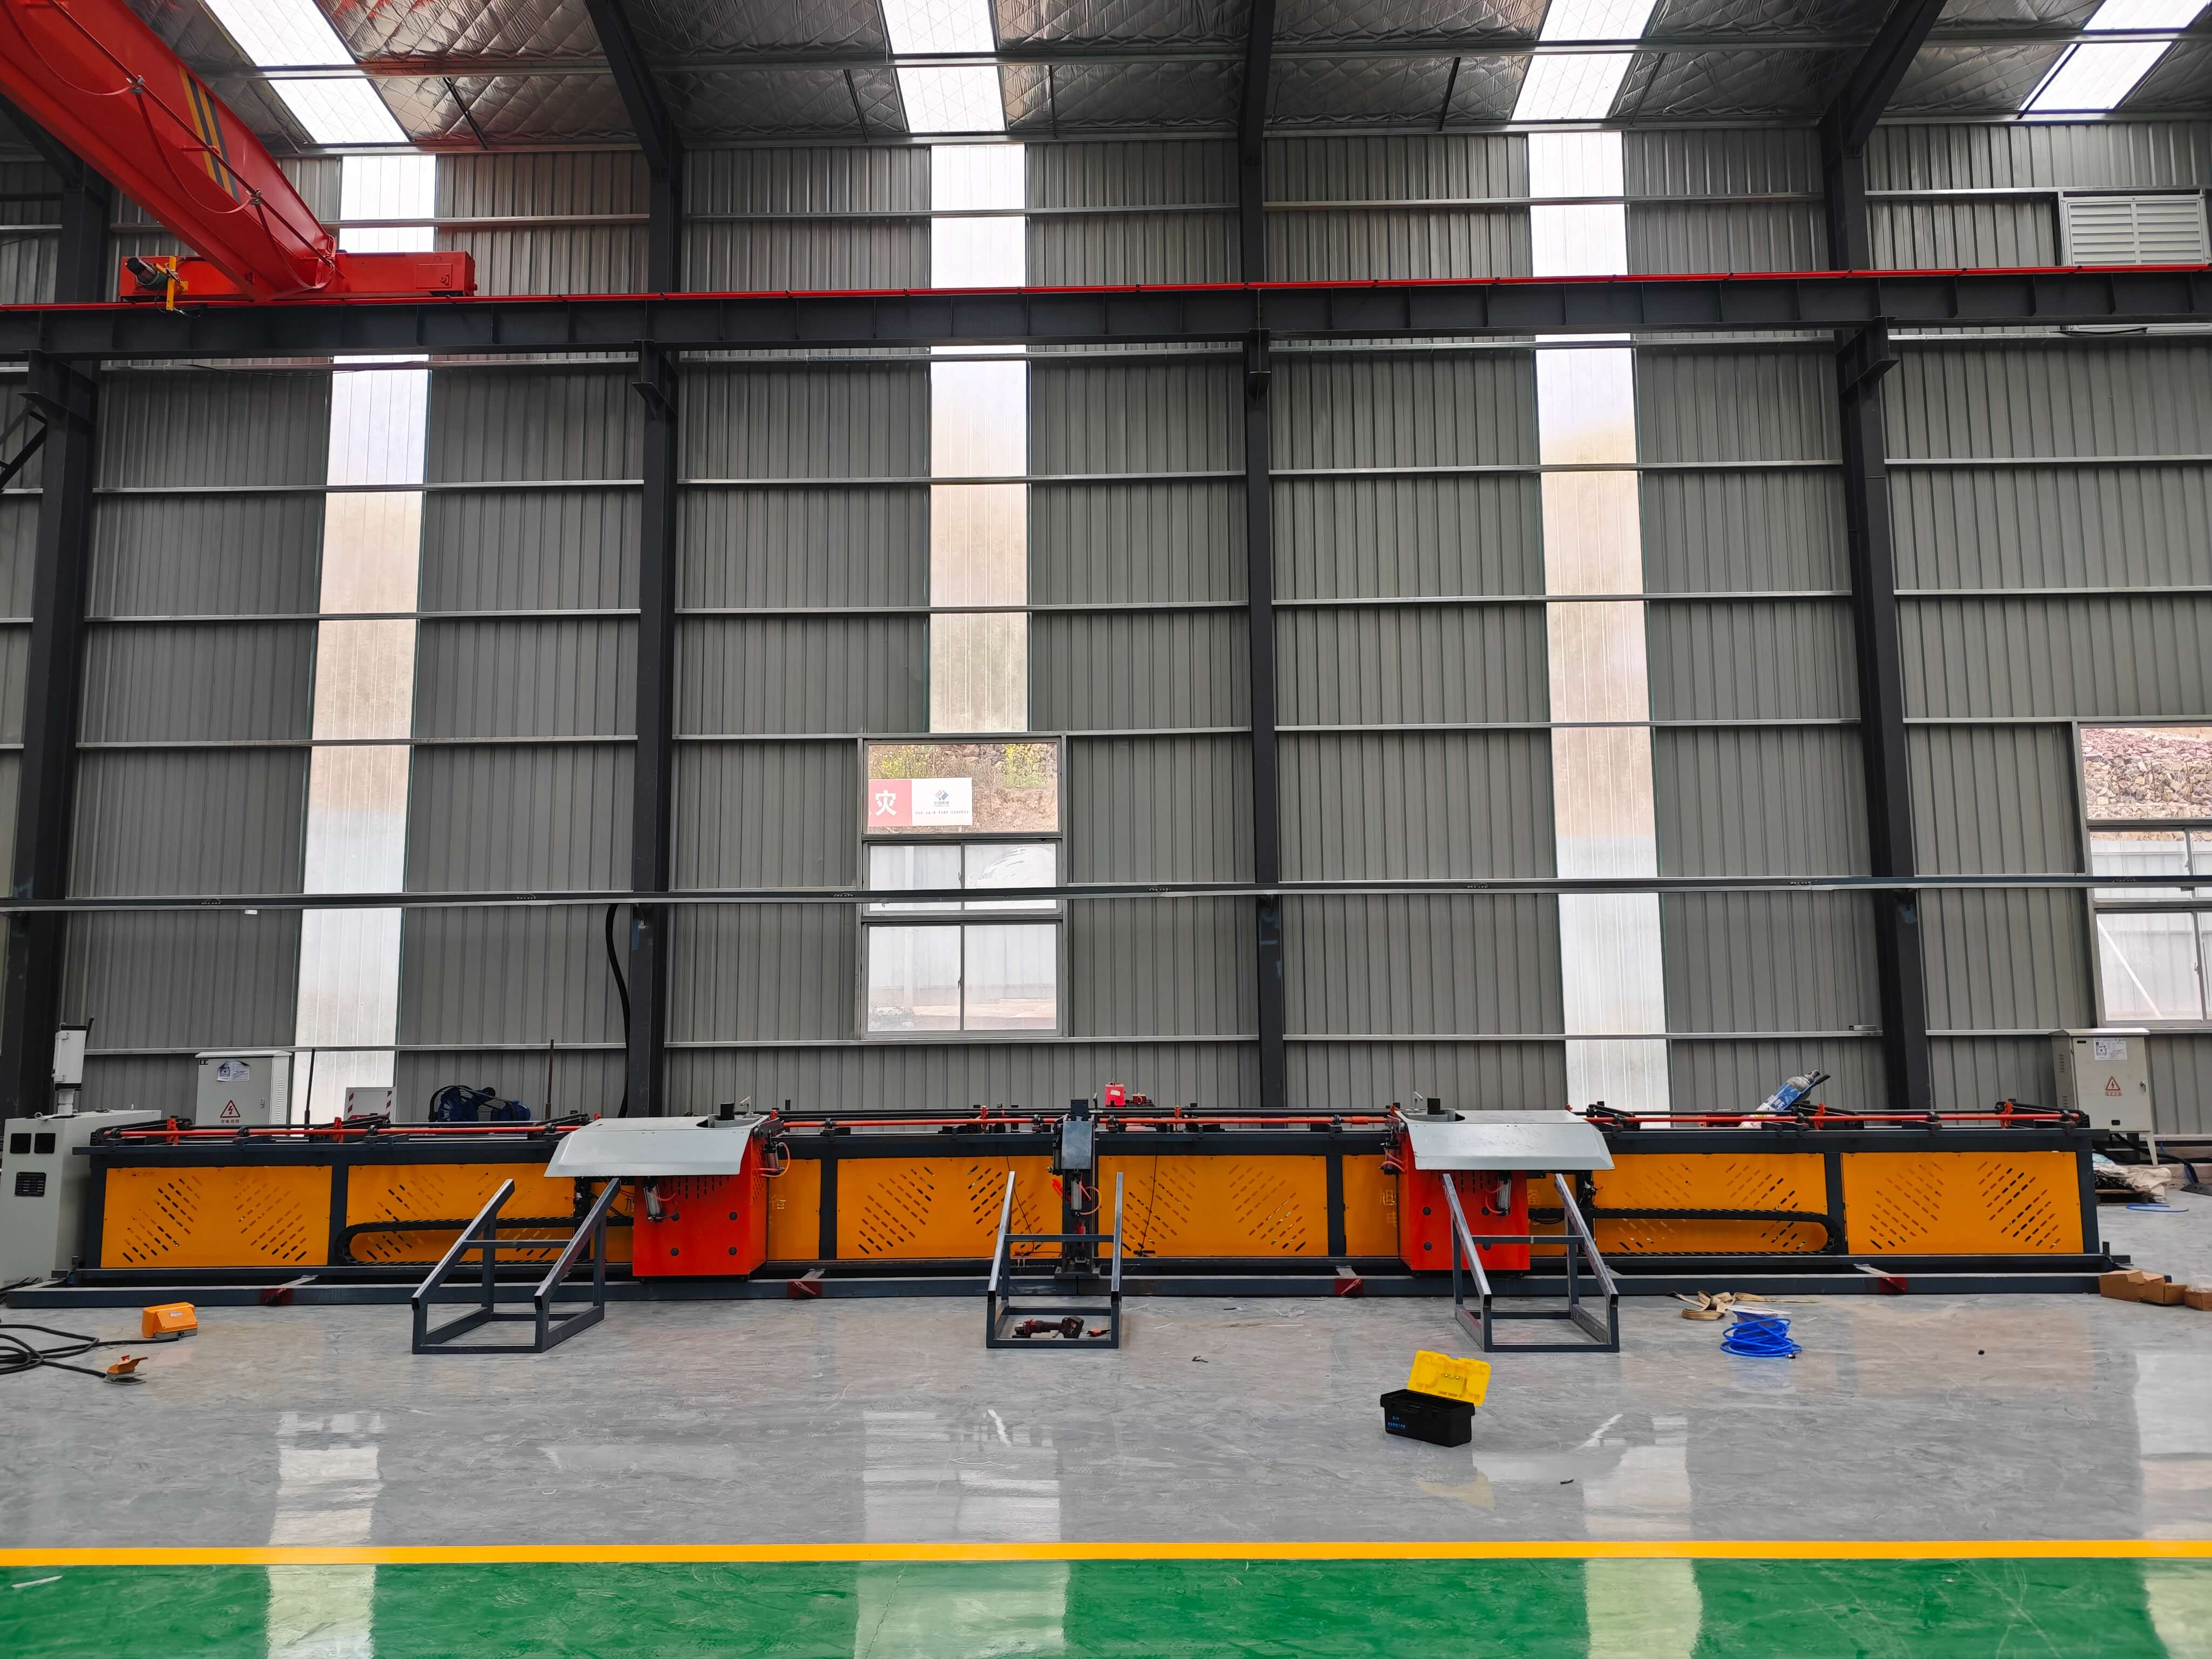
Обобщение всего текста: повышение точности является «краеугольным камнем» высококачественного развития инфраструктуры.
На фоне реализации целей «двух углеродных» и увеличения инвестиций в инфраструктурное строительство точность обработки арматуры перестала быть «факультативным показателем» и стала «обязательным показателем». Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» с помощью трех технологий — высокожесткого привода, высокоскоростного закрытого цикла управления и интеллектуальной калибровки — доводит погрешности обработки до ведущего уровня в отрасли, а ее оборудование уже используется более чем в 300 национальных проектах, таких как мост Гонконг-Чжухай-Макао и железная дорога Сычуань-Тибет. В будущем компания продолжит углублять сотрудничество с такими предприятиями, как China Railway и China Communications Construction, содействовать модернизации цифрового оборудования для обработки арматуры в направлении интеллектуализации и экологизации, обеспечивая более надежную гарантию точности для инфраструктурной отрасли.