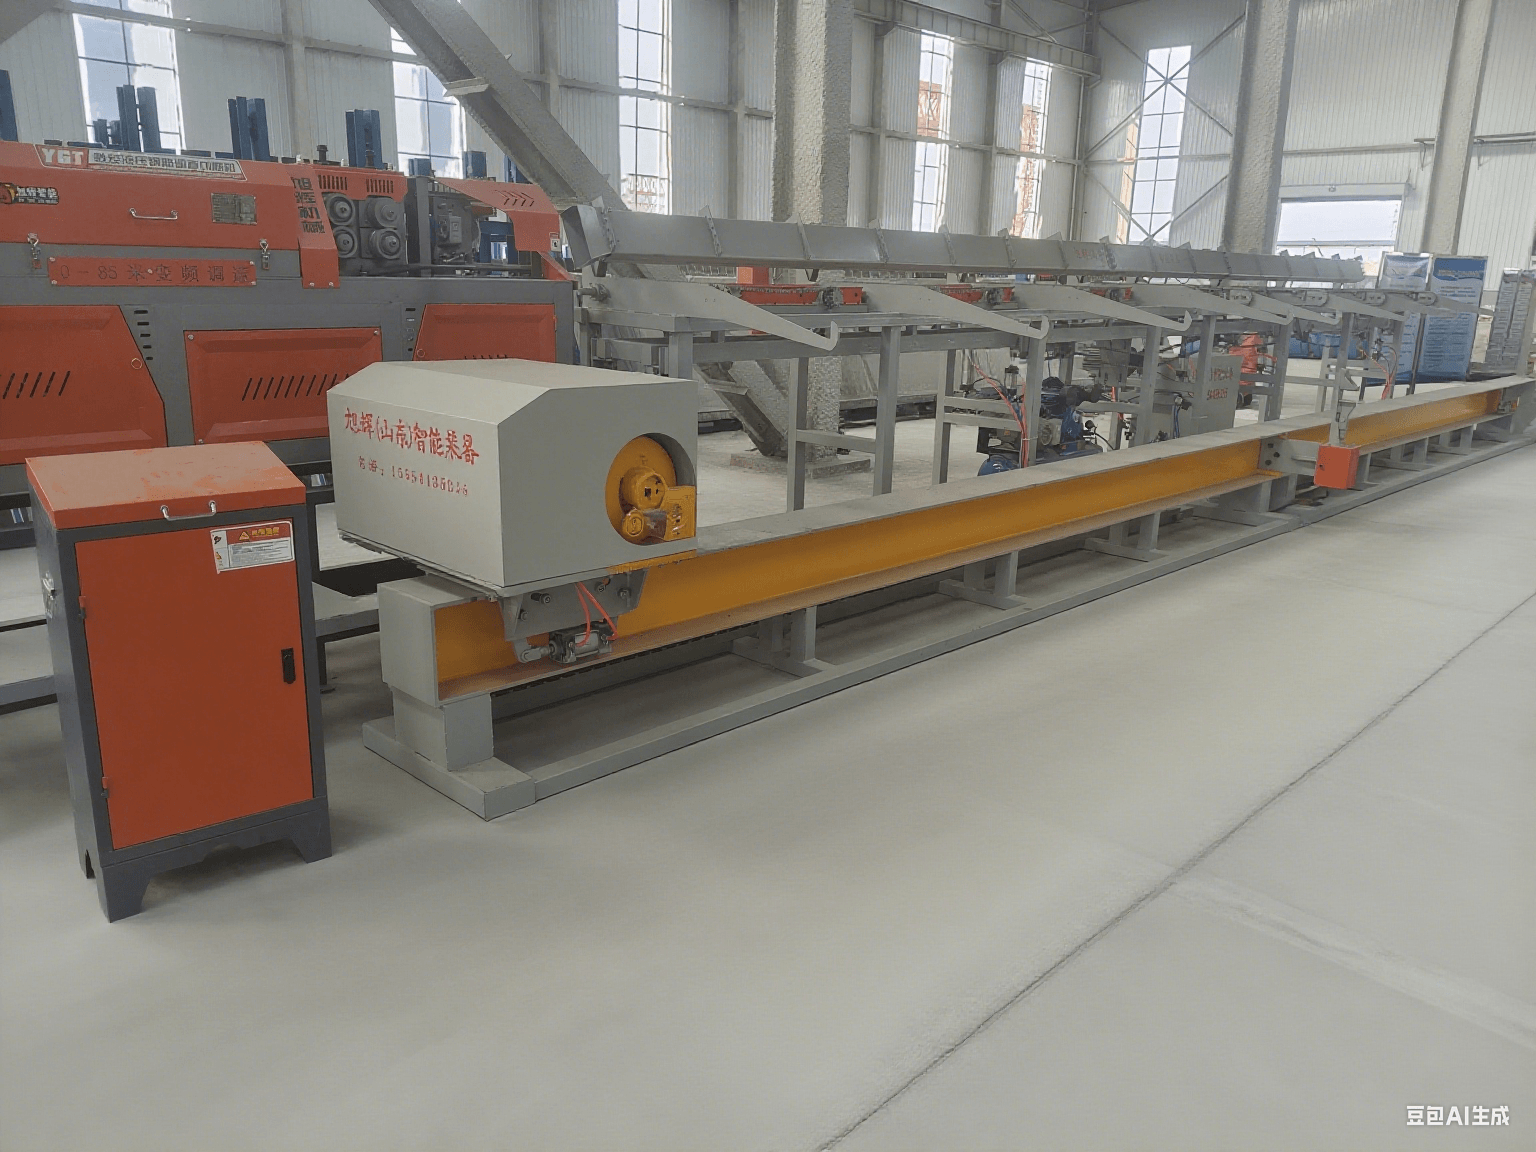
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Вступительные замечания: как решить двойную проблему точности и эффективности?
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, точность обработки арматуры напрямую влияет на безопасность конструкции и сроки строительства. Традиционные центры ЧПУ для гибки арматуры часто сталкиваются с тремя основными проблемами: большим отклонением угла гибки, низкой точностью повторного позиционирования и высокой частотой поломок оборудования, что приводит к увеличению доли брака арматуры на 15%-20% и увеличению затрат на проект. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» с помощью самостоятельно разработанной высокоточной сервосистемы управления и алгоритма замкнутого цикла управления повысила точность гибки до ±0,1 мм, сократила время на одну операцию обработки до 0,3 секунды, предоставив отрасли количественно оцениваемое решение для технической модернизации.
Ключевые слова:Центр ЧПУ для гибки арматуры, высокоточная сервосистема, алгоритм закрытого цикла управления, модульный дизайн, точность гибки ±0,1 мм
Вступление к технологическим болевым точкам в отрасли: технологические преграды, стоящие за недостаточной точностью
ШАГ 1: Традиционное оборудование использует режим контроля с открытым контуром, полагаясь на жесткую передачу мощности через механическую передаточную цепь, но такие факторы, как зазор между зубчатыми колесами, эластическая деформация ремня и т.д., приводят к накопленной погрешности более ±0,5 мм, что не может удовлетворить требованиям точности ±0,3 мм для арматуры железнодорожных путевых плит высокоскоростных железных дорог.
Шаг 2: Точность повторного позиционирования зависит от обратной связи датчика, но обычный оптоэлектронный энкодер имеет разрешение всего 1000 линий/оборот, при высокоскоростном изгибе (>150 раз/мин) легко возникает потеря кадров сигнала, что приводит к угловому отклонению.
ШАГ 3: Высокие затраты на обслуживание оборудования, традиционная гидравлическая система требует периодической замены гидравлического масла (каждые 500 часов), а колебания температуры масла (±10°С) вызывают изменение объема расширения-сжатия гидравлического цилиндра, что в дальнейшем влияет на точность обработки.
Технический пример:При использовании традиционного оборудования для обработки арматуры рельсовых плит в одном проекте высокоскоростной железной дороги из-за отклонения угла изгиба 30% арматуры потребовалось переделать, что привело к увеличению затрат на один километр на 80 000 юаней.
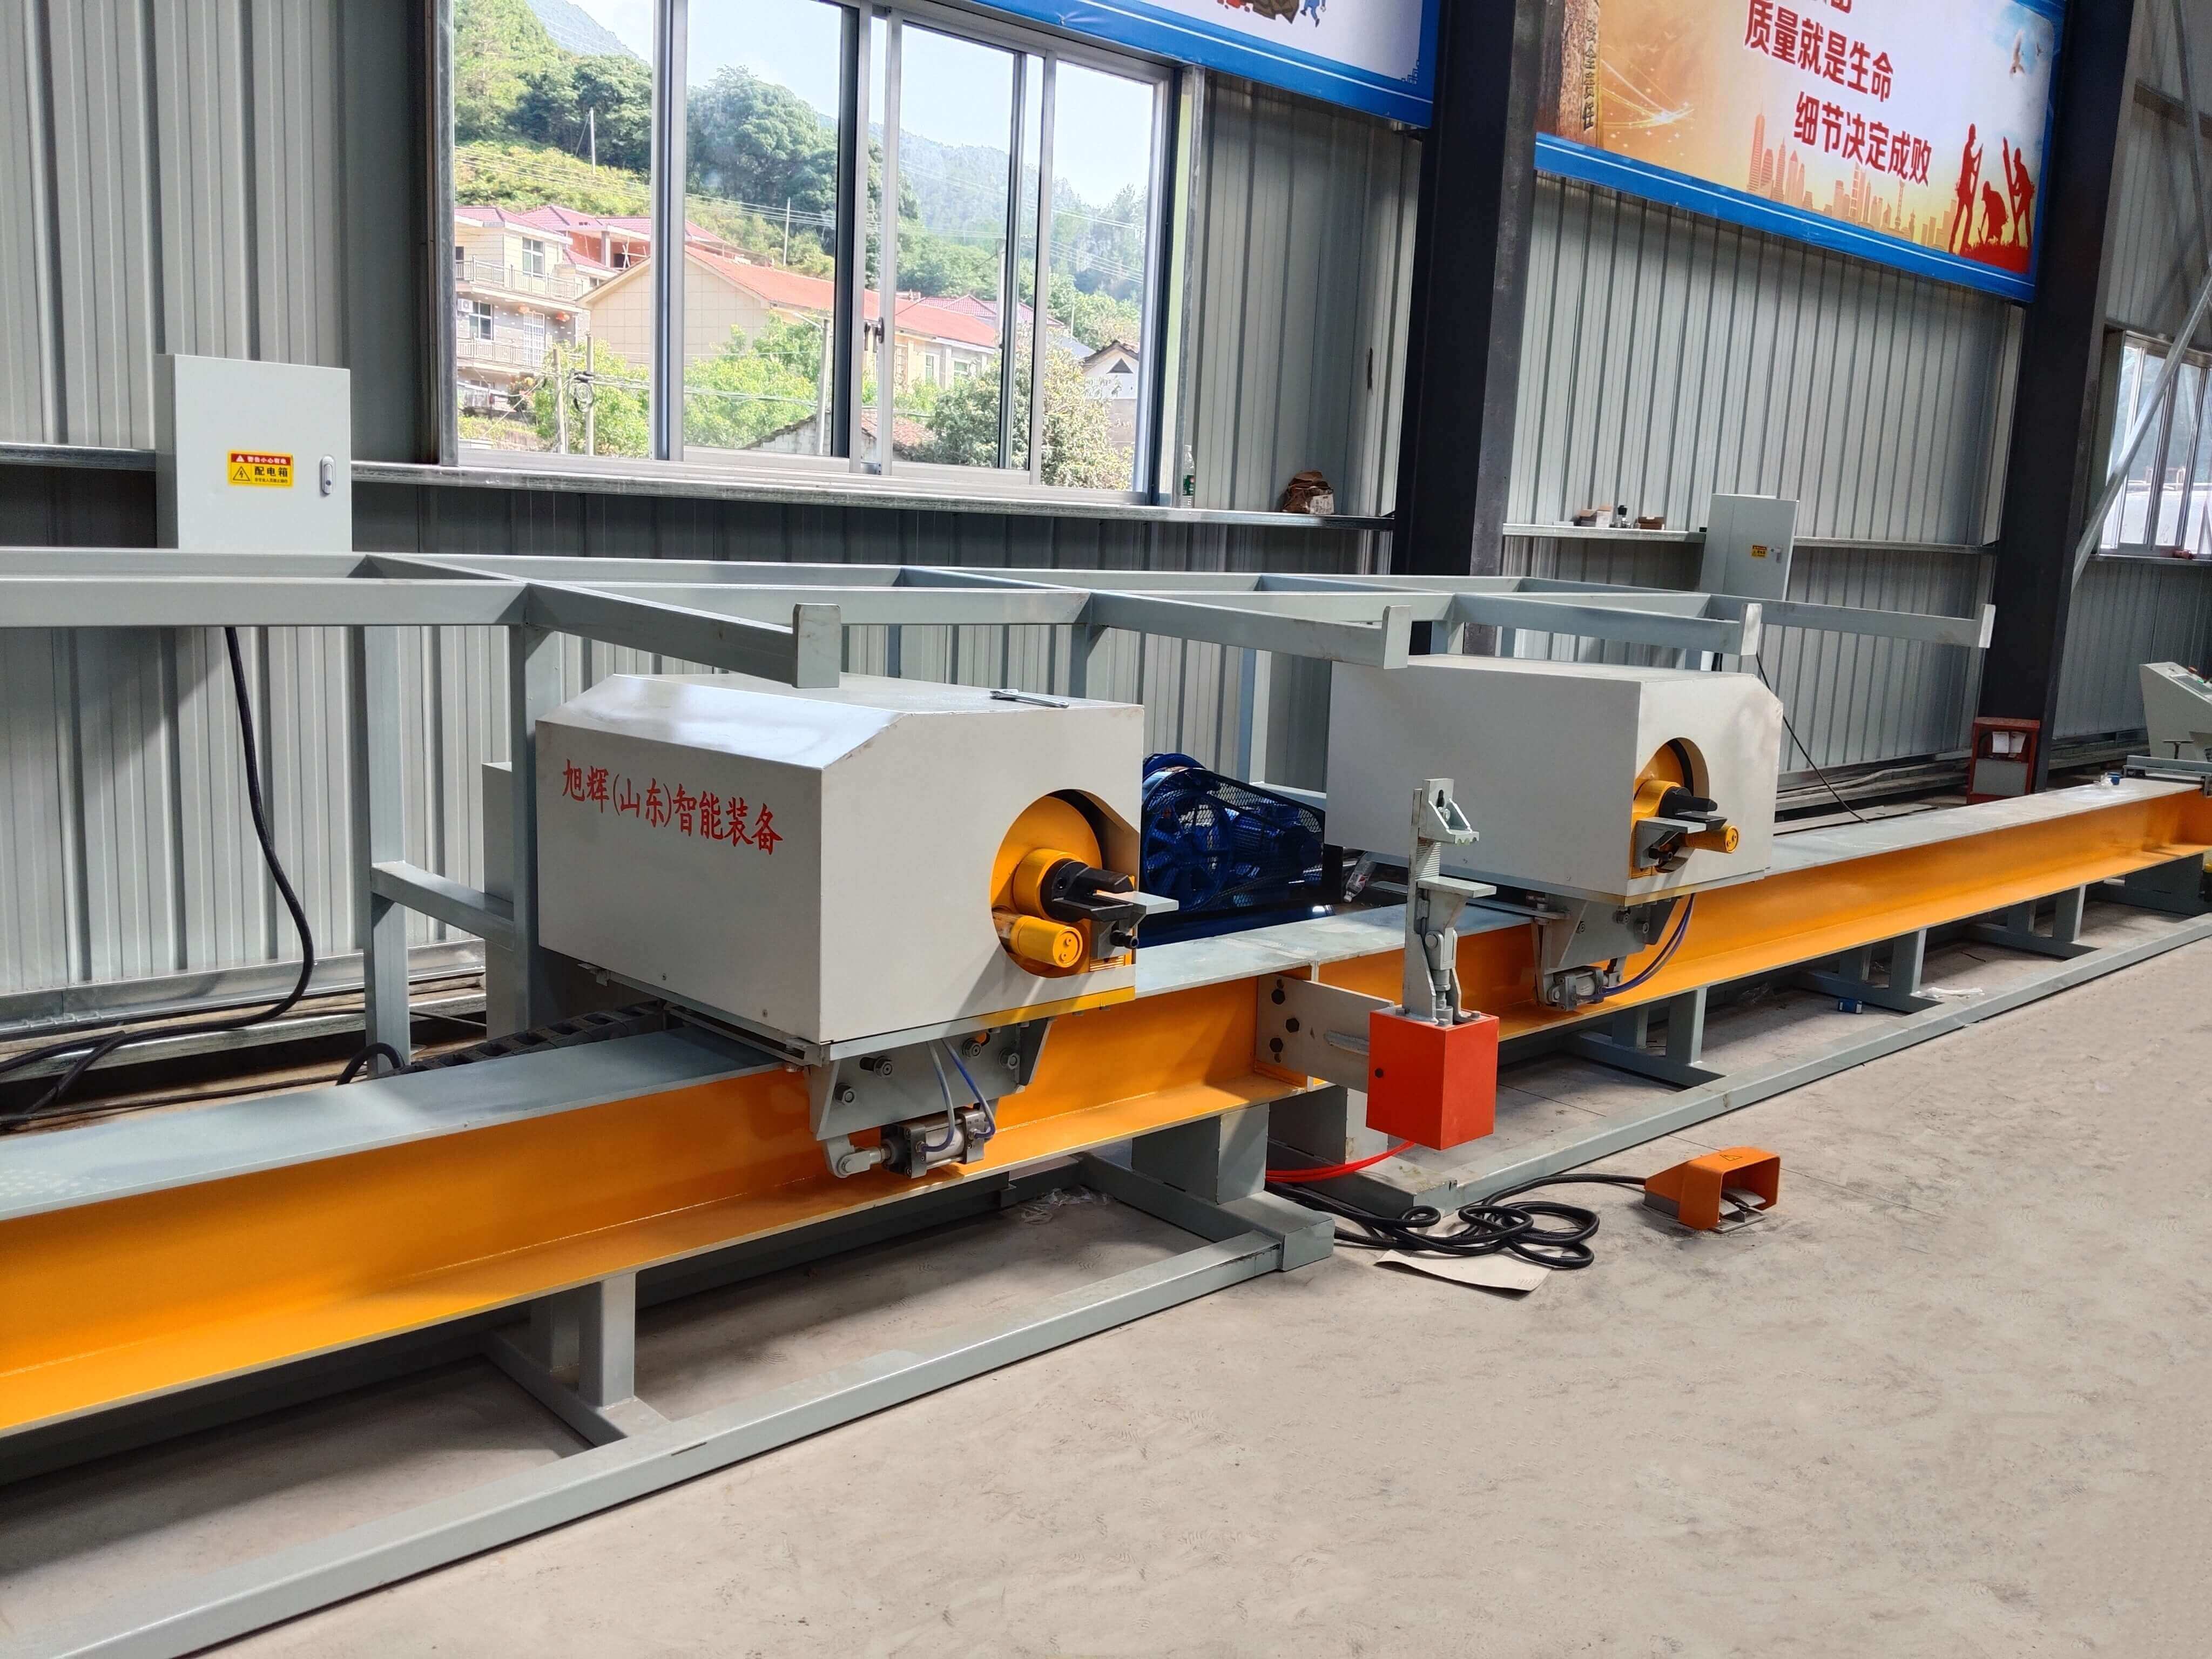
Представление технологической мощи предприятия: три основных технологических прорыва компании Сюйхуэй Интеллектуальное Оборудование
Прорыв 1: высокоточная сервосистема управления
ШАГ 1: Используется 23-разрядный абсолютный энкодер (разрешение 8,38 млн линий/оборот) в сочетании с сервоприводом серии Σ-7 от японской компании Yaskawa, обеспечивающим точность управления углом 0,001°, погрешность повторного позиционирования угла изгиба ≤ ±0,05 мм.
ШАГ 2: Применяется алгоритм двойного замкнутого цикла управления: внешний цикл корректирует команду позиционирования с помощью обратной связи от энкодера, внутренний цикл осуществляет динамическую компенсацию изменений нагрузки через токовый контур, обеспечивая стабильную точность при сгибающей силе 200 кгс.
ШАГ 3: Условия адаптации: входное напряжение 380 В ±10%, температура окружающей среды от -10 °C до 45 °C, влажность ≤85%RH, возможность непрерывной работы в течение 24 часов.
Прорыв 2: Конструкция модульной механической структуры
ШАГ 1: Разделить гибочный станок, подающий механизм и гидравлическую систему на отдельные модули, каждый модуль соединяется с помощью высокоточных направляющих, зазор контролируется в пределах 0,02 мм, чтобы уменьшить накопление погрешностей механической передачи.
ШАГ 2: Гидравлическая система использует немецкий переменный насос HAWE в сочетании с водяным охлаждением, колебания температуры масла контролируются в пределах ±2 °C, погрешность расхода гидроцилиндра ≤0,01 мм.
ШАГ 3: Показатели проверки: измерение радиального биения изогнутого вала с помощью лазерного интерферометра (≤0,005 мм), проверка геометрических размеров изогнутого готового изделия с помощью трехкоординатного измерительного станка (в соответствии со стандартом GB/T 1499.2-2018).
Прорыв 3: Интеллектуальная система диагностики неисправностей
ШАГ 1: Встроены 12 групп датчиков для мониторинга в реальном времени таких параметров, как ток сервомотора, гидравлическое давление, сигнал энкодера, и анализа состояния работы оборудования с помощью алгоритма ИИ.
ШАГ 2: При обнаружении аномалии система автоматически останавливается и отправляет код ошибки (например, E001 означает перегрузку сервопривода, E002 означает потерю сигнала энкодера), обслуживающий персонал может быстро локализовать проблему с помощью мобильного приложения.
ШАГ 3: Ключевые моменты операции: перед каждым включением оборудования необходимо проводить самопроверку (занимает 2 минуты), ежемесячно проводить смазку и обслуживание таких компонентов, как направляющие рельсы, зубчатые колеса (использовать синтетическую смазку Mobil SHC634).
Технический пример:В одном из стандартизированных центров по переработке арматуры в Сюаньанском новом районе оборудование Xuhui работало непрерывно 180 дней без сбоев, а квалификационный показатель переработки 100 тысяч арматурных стержней составил 99,8%, что на 12% выше, чем у традиционного оборудования.
Руководство по выбору технологий в формате вопросов и ответов FAQ
В1: Как выбрать центр ЧПУ для гибки арматуры, соответствующий требованиям проекта?
A: Необходимо рассмотреть три параметра:
ШАГ 1: диапазон радиусов изгиба (обычно от 100 мм до 1000 мм), для проектов высокоскоростных железных дорог следует выбирать оборудование, поддерживающее изгиб с малым радиусом (≤200 мм);
ШАГ 2: Максимальная сила сгибания (обычно от 50 кгс до 500 кгс), для мостовых проектов необходимо выбирать оборудование ≥300 кгс;
ШАГ 3: Скорость обработки (раз/мин), для стандартизированного обрабатывающего центра рекомендуется выбрать оборудование со скоростью ≥150 раз/мин для повышения эффективности.
Q2: Как контролировать затраты на обслуживание оборудования?
A: Снижение сложности обслуживания за счет модульного дизайна:
ШАГ 1: Гидравлический системный модуль можно демонтировать целиком, время замены сокращено с 4 часов до 1 часа;
ШАГ 2: Серводвигатель имеет класс защиты IP65, что снижает риск сбоев, вызванных попаданием пыли;
ШАГ 3: Предоставляем 3-летнюю гарантийную службу, а срок гарантии на основные компоненты (например, сервоприводы, энкодеры) продлен до 5 лет.
Q3: Как проверить точность оборудования?
A: Можно провести проверку в три шага:
ШАГ 1: Используя лазерный интерферометр, измерить радиальное биение изогнутой оси;
ШАГ 2: Обработать стандартный образец (например, арматуру HRB400 диаметром 12 мм, сгибать на 90°), измерить радиус изгиба с помощью штангенциркуля;
ШАГ 3: Непрерывно обработать 100 арматурных стержней, подсчитать процент соответствия стандартам (должен быть ≥99,5%).
Для получения дополнительной информации посетите официальный сайт:www.xuhuiintelligenttech.com
Сводка по всему тексту для справки
Повышение точности центра ЧПУ-гибки арматуры требует совместной оптимизации в трех аспектах: система управления, механическая структура и система обслуживания. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» предоставила строительным предприятиям количественно оцениваемые технологические решения для модернизации благодаря высокоточной сервосистеме (точность повторного позиционирования ±0,05 мм), модульному дизайну (снижение накопления механических погрешностей) и интеллектуальной диагностике неисправностей (сокращение времени простоя). На проектах, таких как район Сюнъань и железная дорога Пекин—Сюнъань, оборудование доказало свою надежность, повысив производительность обработки на 40% и снизив уровень брака до менее 0,2%, обеспечивая технологическую поддержку для контроля затрат и обеспечения сроков строительства.