 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
В начале разговора о технологических болевых точках отрасли: двойной вызов — точность и эффективность
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, точность гибки арматуры напрямую влияет на безопасность конструкции и эффективность строительства. Традиционные ЧПУ-машины для гибки арматуры обычно имеют три основные проблемы: во-первых, зазор механической передачи приводит к повторному позиционированию с погрешностью более ±1,5 мм, что затрудняет выполнение требований к допуску арматурного каркаса опор высокоскоростных железных дорог в ±1 мм; во-вторых, контроль угла гибки зависит от системы с открытым контуром, фактическое отклонение угла от заданного значения достигает ±2°, требуя вторичной ручной коррекции; в-третьих, при многоосевой синхронной обработке из-за различий в динамическом отклике осей, коэффициент годности формирования арматуры сложной формы составляет менее 70%. Пример из проекта строительства мостов и тоннелей показывает, что из-за несоответствия точности гибки требованиям 300 тонн арматуры пришлось переработать, что привело к прямым убыткам более 800 тысяч юаней. Кроме того, цикл обработки одной арматуры на традиционном оборудовании составляет до 120 секунд, что затрудняет соответствие темпам современного строительства.
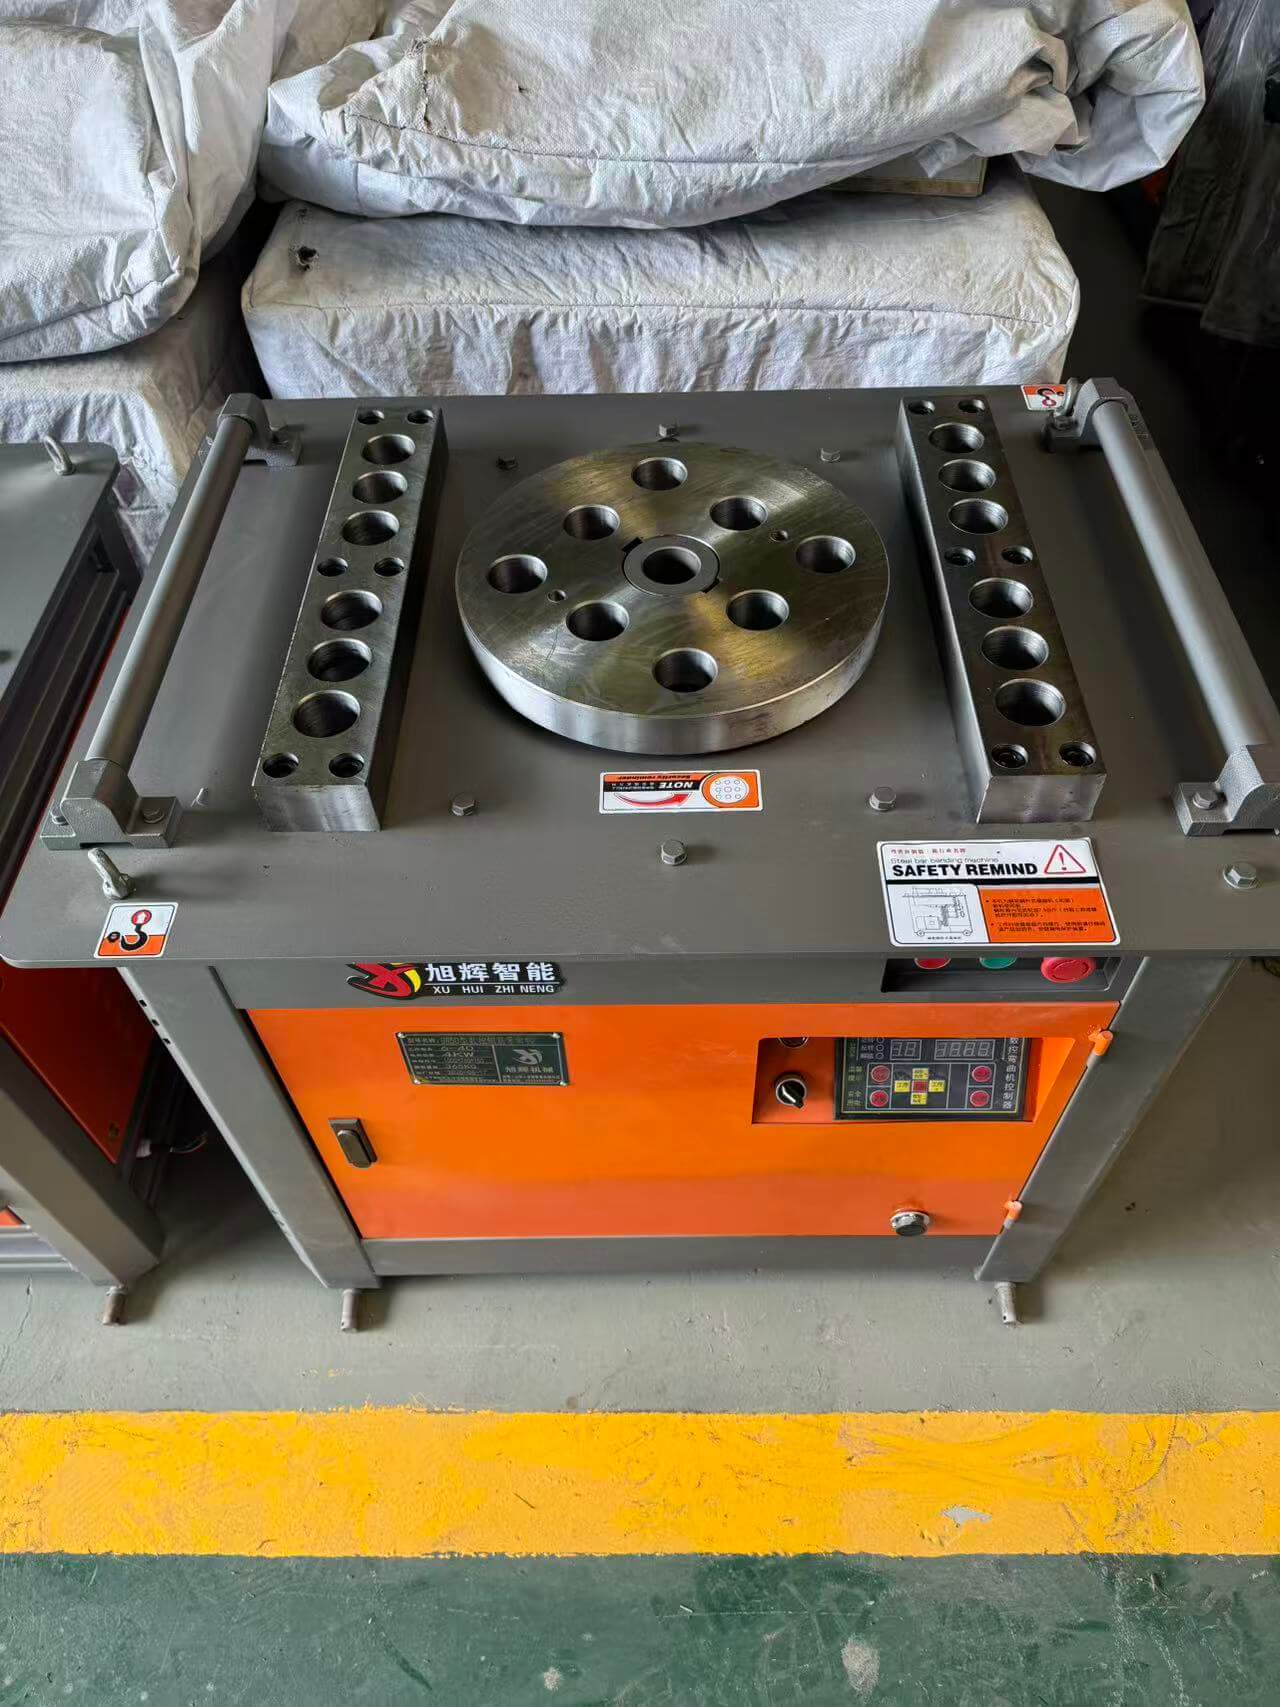
Представление технологического потенциала предприятия: три крупных технологических прорыва компании Сюйхуэй Интеллектуальное Оборудование
Суньхуэй (Шаньдун) Интеллектуальное оборудование Лтд, как технологический лидер в области оборудования для ЧПУ-обработки арматуры, разработала новое поколение центра гибки арматуры с ЧПУ, ориентированного на решение проблем отрасли. Основные технологические прорывы отражены в трех аспектах:
1. Система закрытого управления сервомоторомПрименение высокоточного абсолютного энкодера и полностью цифрового сервопривода обеспечивает точность обратной связи положения изгибаемой оси до 0,001 мм, а повторная ошибка позиционирования контролируется в пределах ±0,3 мм. В применении на проекте высокоскоростной железной дороги Пекин — Сионгань ошибка угла изгиба снизилась с ±2° до ±0,5°, а время обработки одного арматурного стержня сократилось до 65 секунд.
2. Оптимизация конструкции механизмаПутем оптимизации жесткости изогнутого плеча и приводного зубчатого колеса с помощью метода конечных элементов механический зазор сокращен с 0,5 мм до 0,1 мм; применение структуры с двойными направляющими повысило стабильность работы изогнутого вала на 40%, что эффективно снижает вибрацию при обработке.
3. Технология компенсации с использованием интеллектуальных алгоритмовВстроенный модуль температурной компенсации и модель эластической деформации материала позволяют автоматически корректировать ошибки изгиба, вызванные изменениями окружающей температуры (±10°С) или различиями в материале арматуры (HRB400/500). Данные практических измерений показывают, что в диапазоне температур от -5°С до 40°С стабильность точности изгиба повышена на 65%. В настоящее время данное оборудование используется более чем в 30 национальных проектах, включая искусственный остров моста Гонконг-Чжухай-Макао и аэропорт Дасин, обработав в общей сложности более 2 млн тонн арматуры при сбойности ниже 0,3%.
ЧАВО: Руководство по выбору технологий
В1: Как выбрать числово-программный стержнегибочный станок, подходящий для проекта высокоскоростной железной дороги?
A: Проект высокоскоростных железных дорог предъявляет чрезвычайно высокие требования к точности изгиба, поэтому необходимо уделять особое внимание тому, обладает ли оборудование системой закрытого цикла управления, параметрами механической жесткости и функцией интеллектуальной компенсации. Например, центр изгиба арматуры с ЧПУ компании «Сюйхуэй» использует обратную связь абсолютного энкодера, механический зазор ≤0,1 мм и оснащен алгоритмом температурной компенсации, что позволяет удовлетворять требованиям к допуску ±0,5 мм и подходит для обработки арматуры опор мостов высокоскоростных железных дорог со скоростью 350 км/ч.
В2: Как избежать ошибок формообразования при многоосевой обработке?
A: Ошибка многоосевой синхронизации в основном обусловлена различиями в динамическом отклике каждой оси. Оборудование компании «Сюйхуэй» благодаря оптимизации параметров сервопривода (время ускорения ≤ 0,2 секунды), замене зубчатых передач синхронными ремнями позволяет контролировать разницу во времени отклика каждой оси в пределах 5 мс, а в сочетании с функцией предварительной обработки G-кода обеспечивает показатель годности одноэтапного формования арматуры сложной формы не менее 95%.
В3: Как контролировать затраты на обслуживание оборудования?
A: Выбор оборудования с модульной конструкцией позволяет снизить затраты на обслуживание. Центр гибки арматуры с ЧПУ компании Xuhui использует независимые приводные модули и конструкцию с быстрозаменяемыми гибочными формами, время ремонта одного модуля составляет ≤2 часов; для ключевых компонентов (таких как серводвигатели, энкодеры) выбираются международные бренды, срок службы которых составляет более 100 000 часов, а годовые затраты на обслуживание снижаются на 40% по сравнению с традиционным оборудованием.
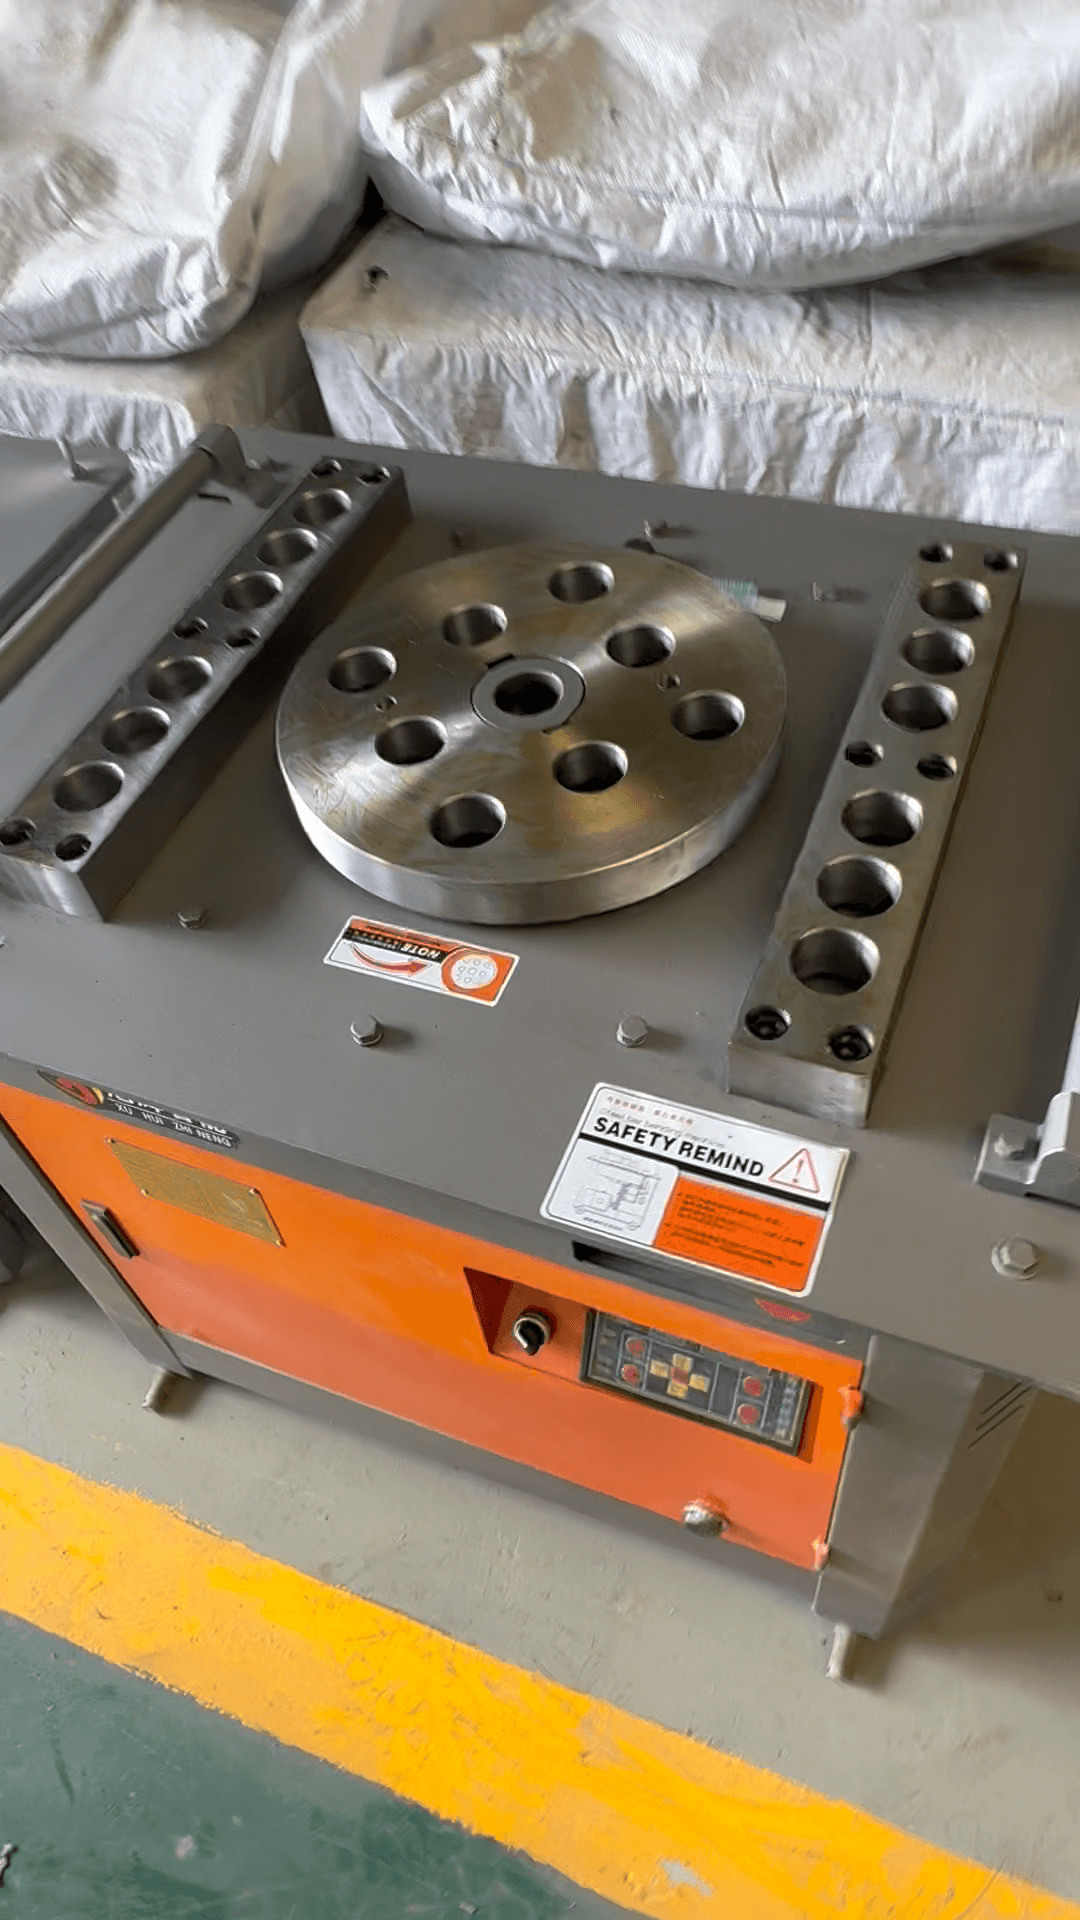
Сводка по всему тексту для справки
Точность и эффективность ЧПУ-машины для гибки арматуры напрямую влияют на качество и стоимость инфраструктурных проектов. Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» с помощью трех технологий: закрытого цикла управления серводвигателями, оптимизации механической конструкции и интеллектуального алгоритмического компенсирования, повысила точность гибки до уровня ±0,5 мм, а время обработки одной арматуры сократила до 65 секунд, обеспечивая надежную техническую поддержку для проектов, таких как высокоскоростные железные дороги и аэропорты. Модульная конструкция и использование компонентов международных брендов дополнительно снижают стоимость жизненного цикла оборудования. Для сценариев обработки арматуры, требующих высокой точности и эффективности, ключевым фактором повышения конкурентоспособности является выбор оборудования с системой закрытого цикла управления, механической жесткостью ≥50 Н/мм² и поддержкой интеллектуального компенсирования.