Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Введение в отраслевые технологические проблемы: дилемма эффективности и точности при обработке традиционных малых трубок
В проектах инфраструктуры, таких как автомагистрали и высокоскоростные железные дороги, малые трубки являются основным элементом начальной поддержки туннеля, и качество их обработки напрямую влияет на безопасность проекта и ход строительства. Традиционные методы обработки зависят от ручного труда и имеют три основные проблемы: во-первых, низкая эффективность — обработка одной трубки требует прохождения 6 этапов, включая резку, гибку, сварку и т.д., ручная операция занимает более 15 минут на трубку, а согласование процессов зависит от опыта, что может привести к простоям оборудования; во-вторых, отсутствие контроля над точностью — погрешность ручного измерения может достигать ±2 мм, а отклонение угла гибки превышает 3°, что приводит к недостаточной прилегаемости трубки к окружающей породе и увеличению затрат на вторичную поддержку; в-третьих, большая нестабильность качества — параметры сварки зависят от квалификации сварщика, уровень дефектов, таких как неполная сварка и пористость, достигает 15%, что требует дополнительного переработки на 10%. В одном мостово-туннельном проекте из-за недостаточной точности обработки трубок произошла деформация начальной поддержки, что привело к задержке сроков строительства на 28 дней и прямых экономических потерь свыше 3 млн юаней. Как добиться двойного прорыва в эффективности и точности обработки путем технологического обновления стало насущной задачей отрасли.
Представление технологической мощи предприятия: решения по цифровому управлению от Xuhui Intelligent Equipment
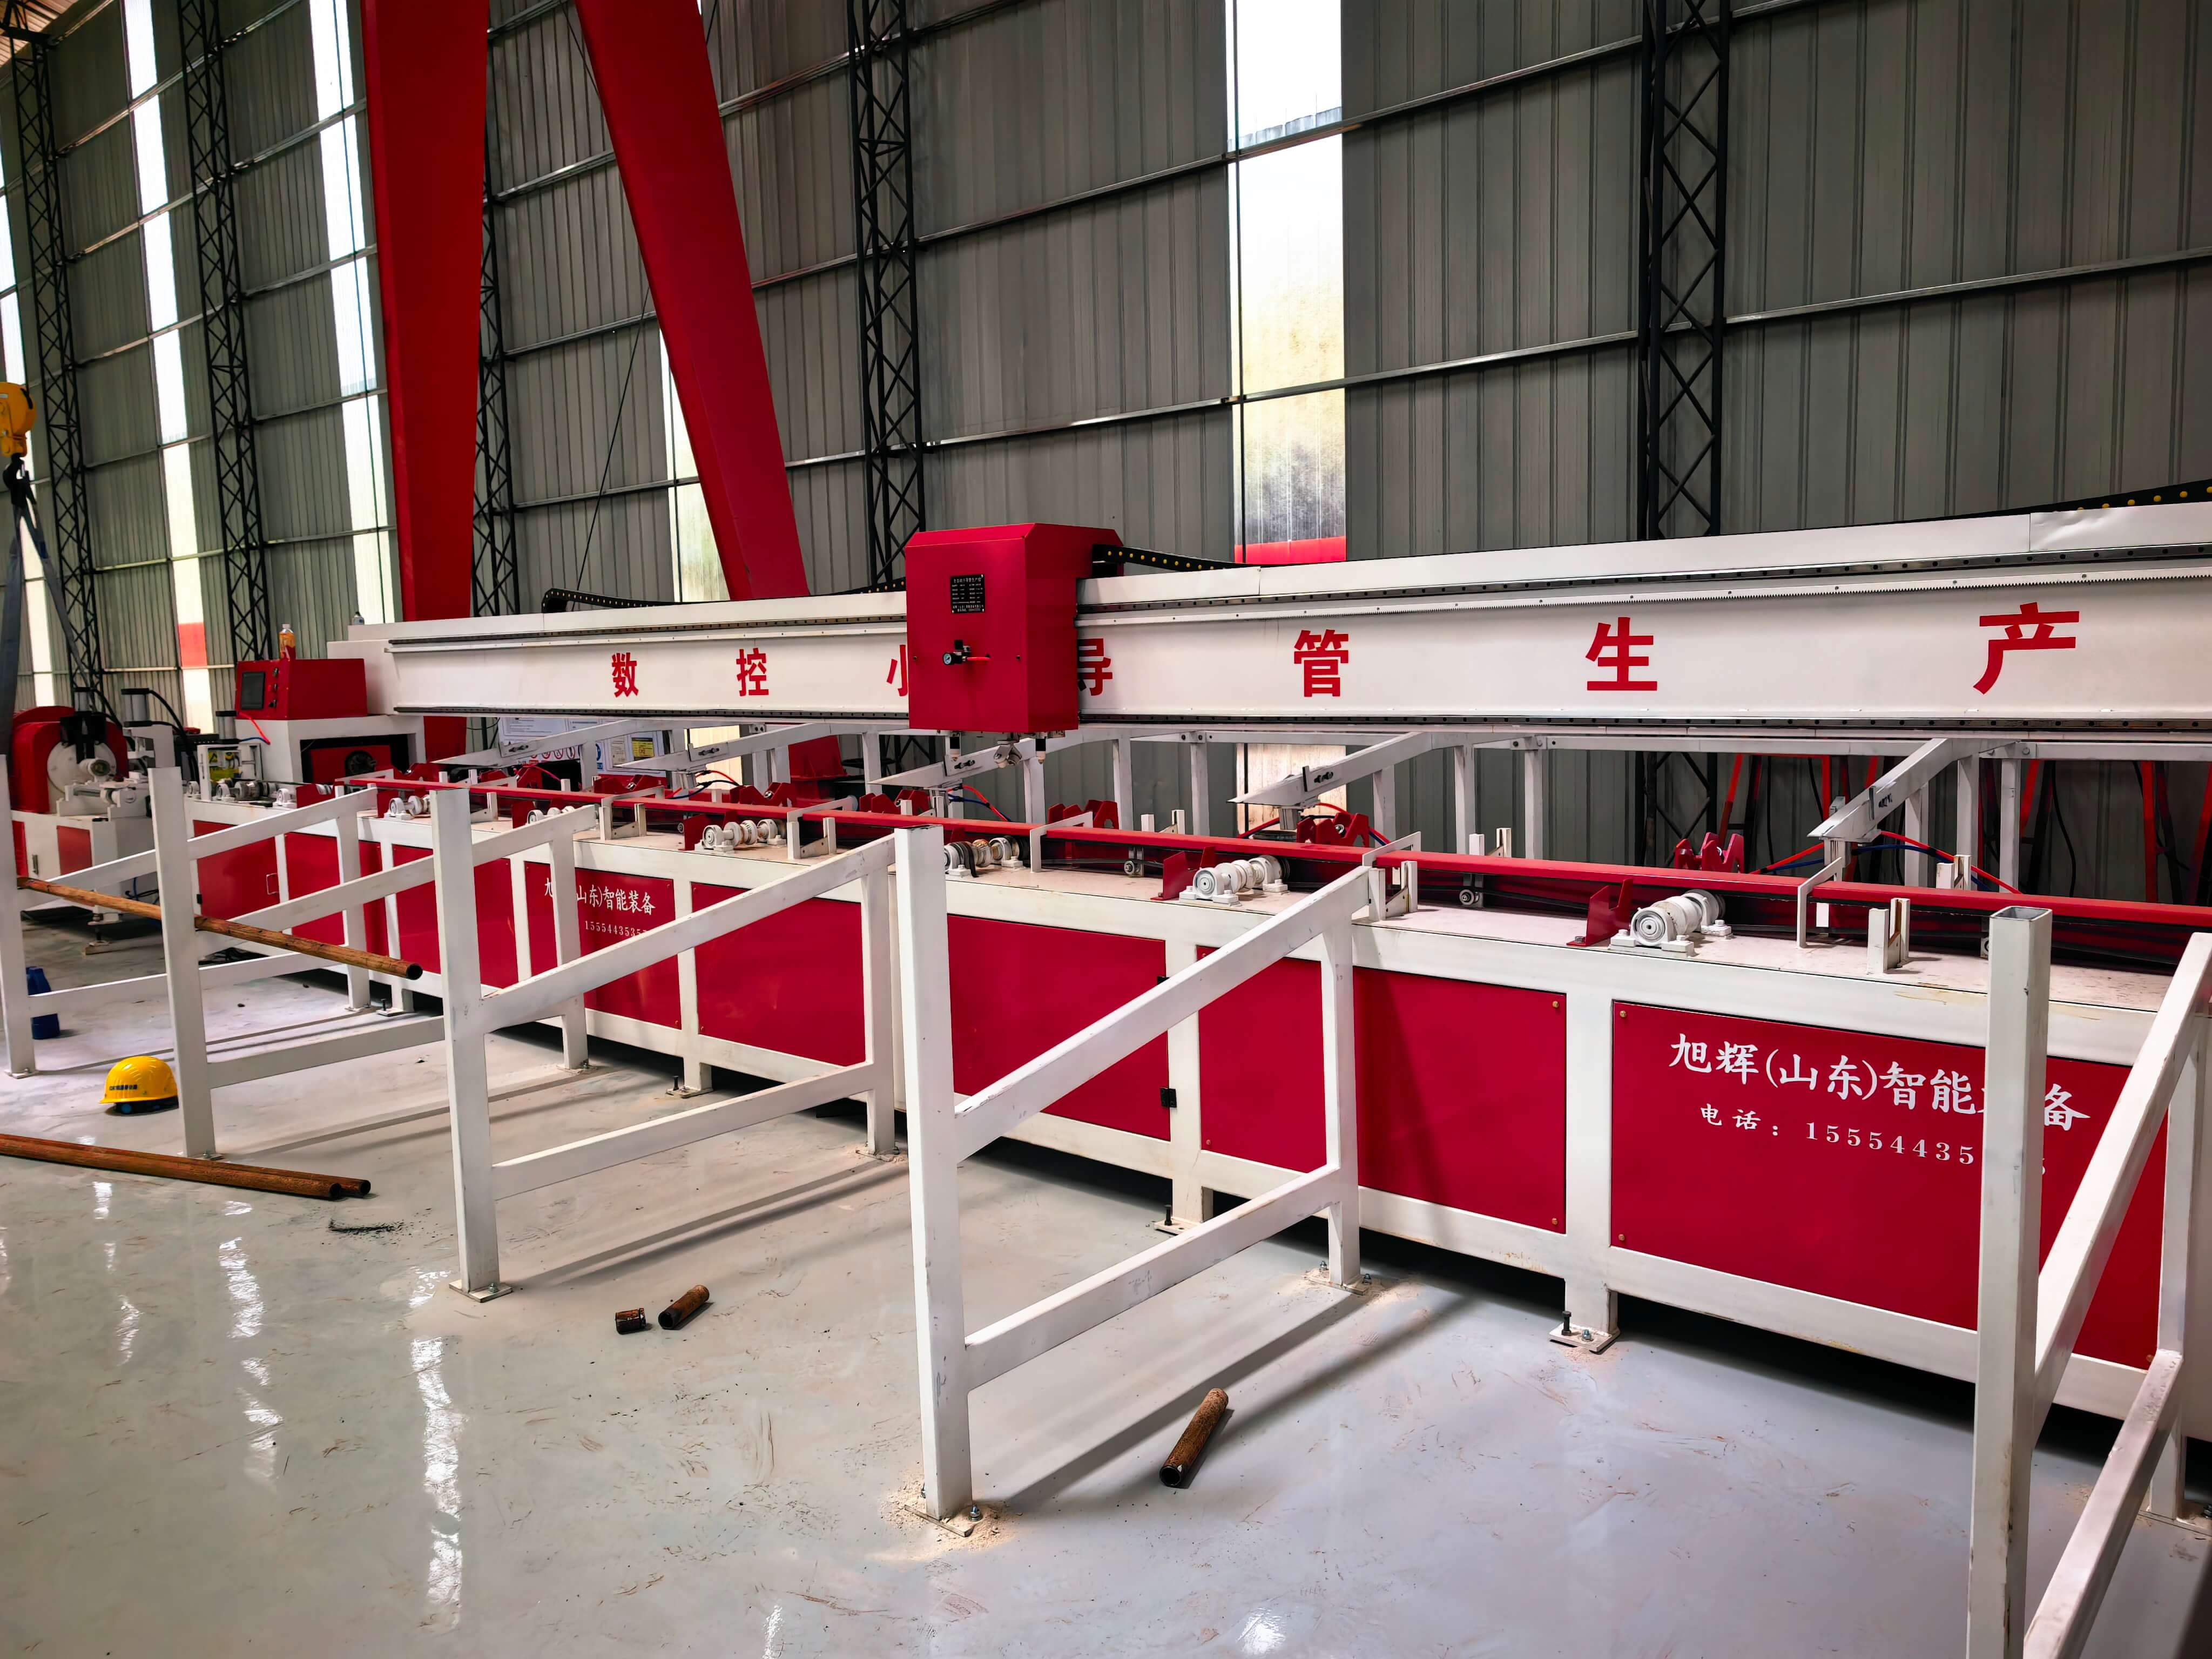
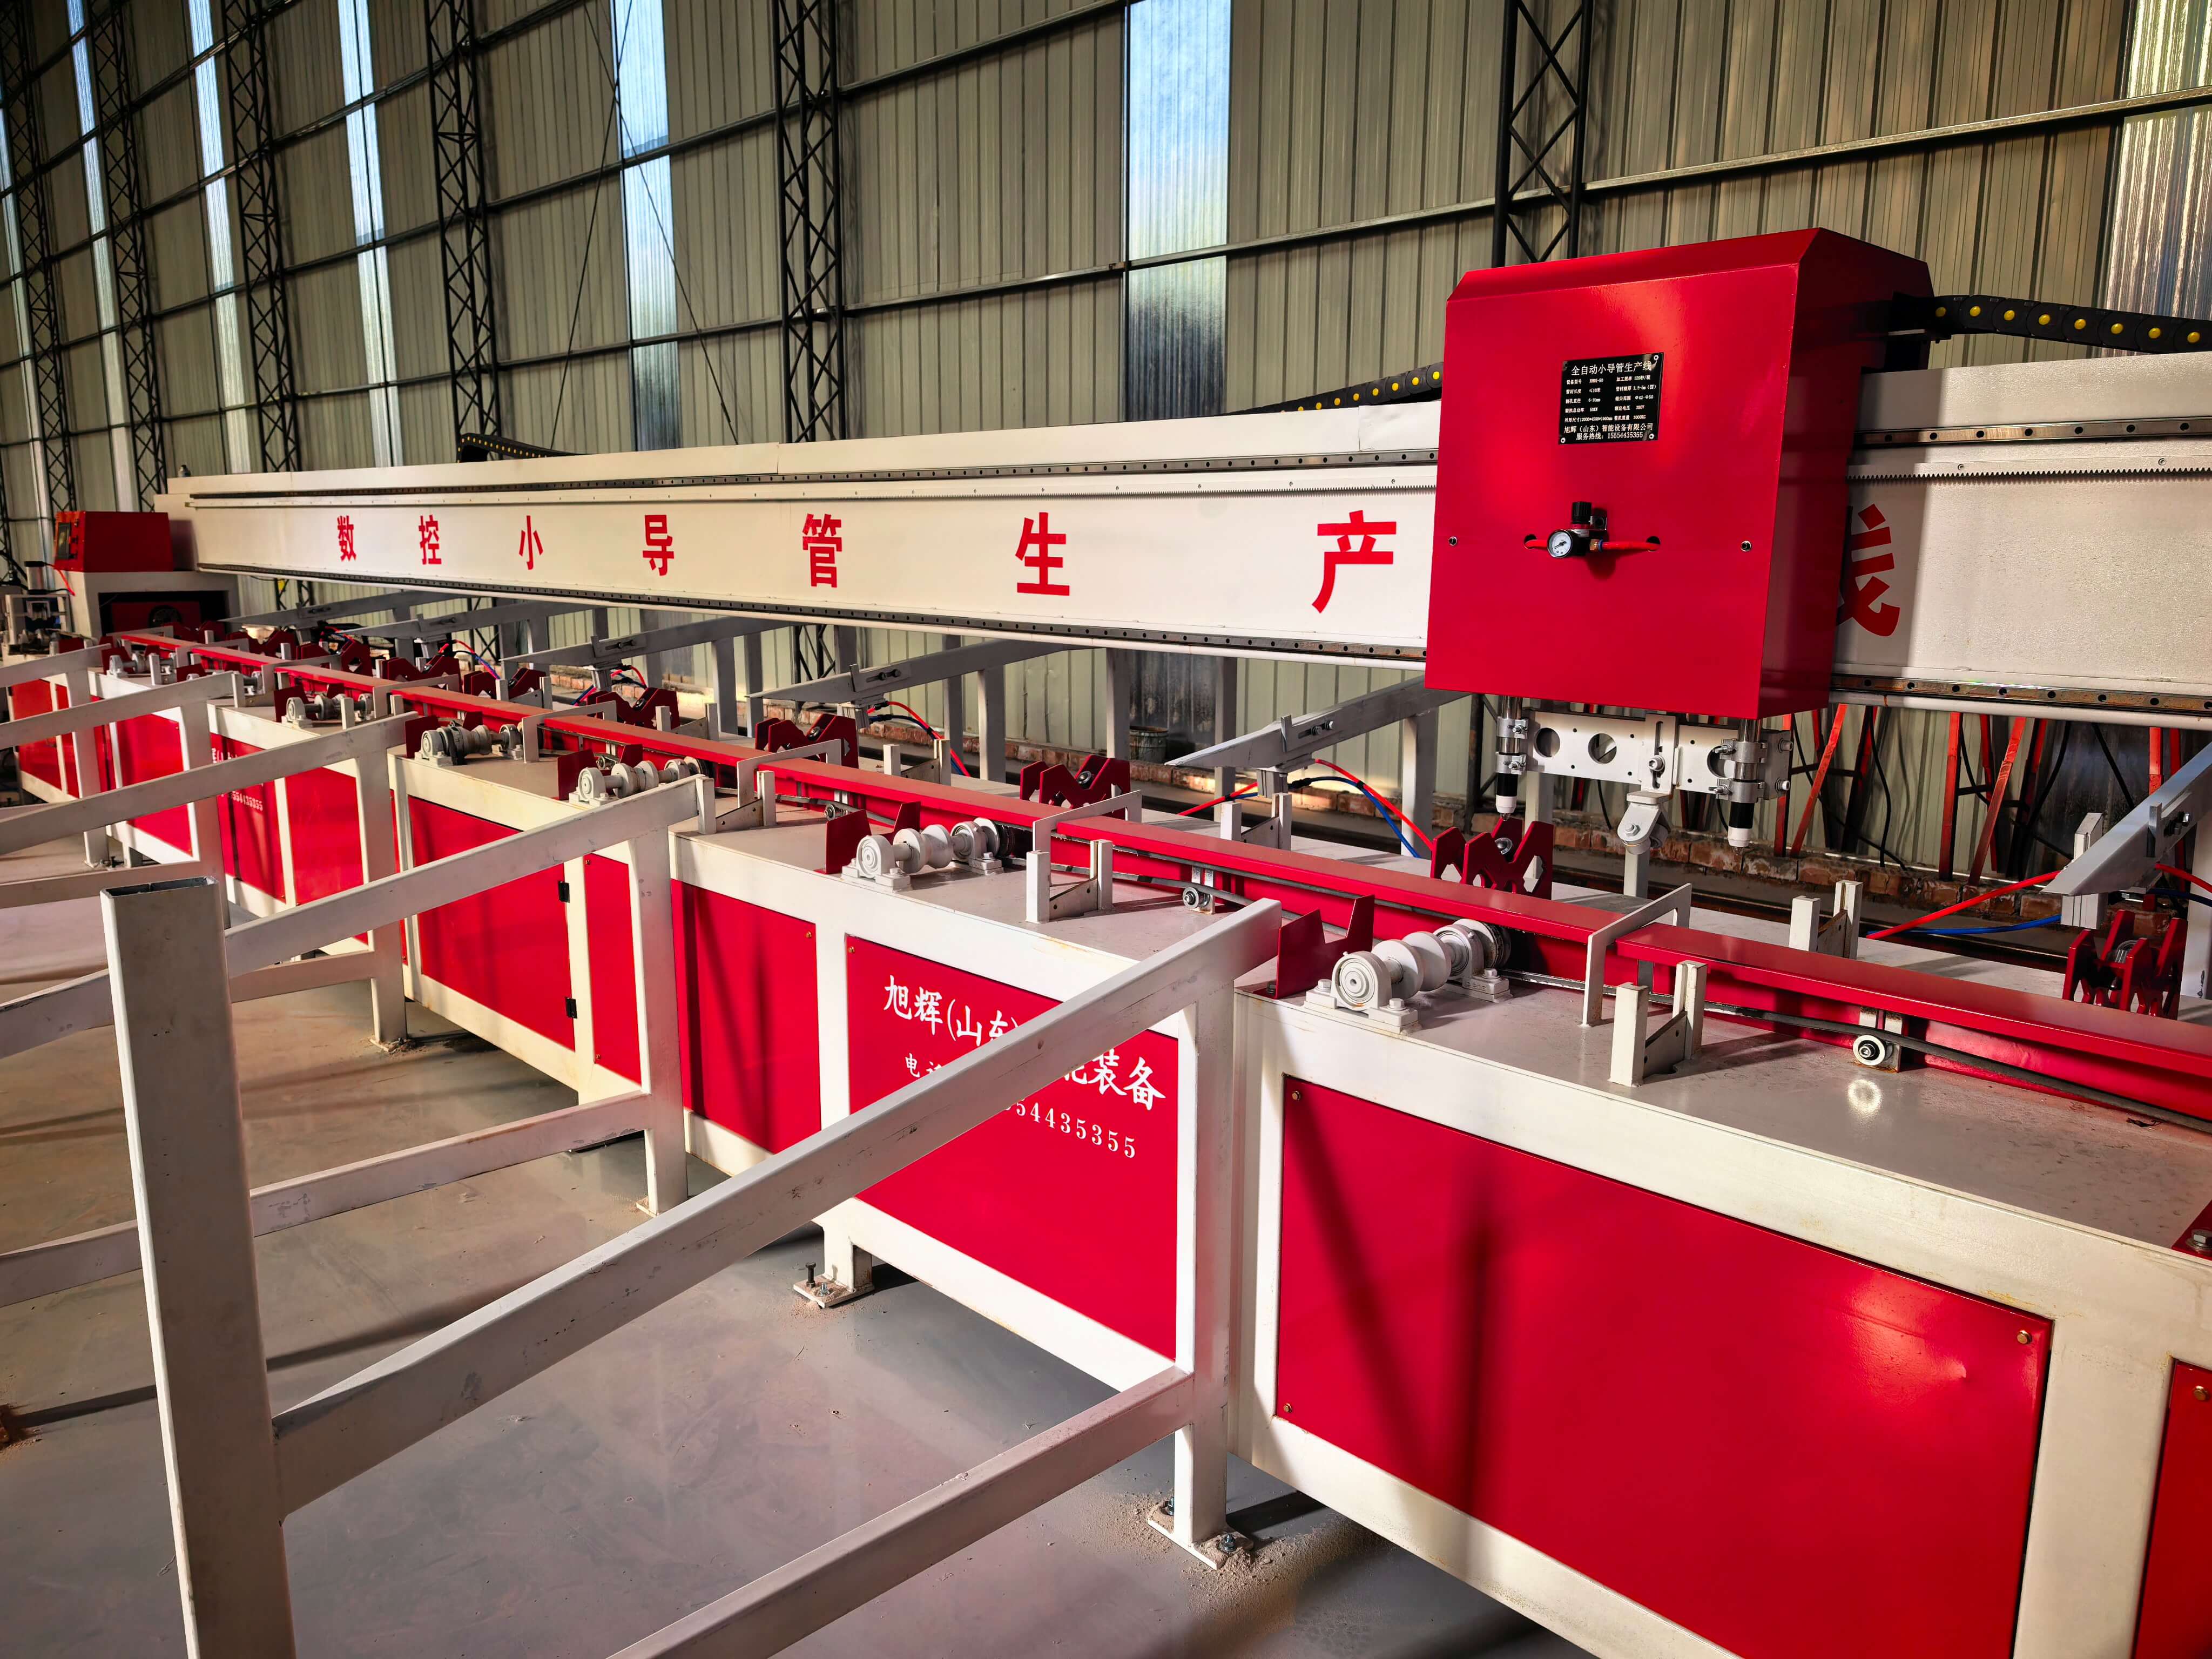
ООО «Сюйхуэй (Шаньдун) интеллектуальное оборудование» уже 12 лет глубоко занимается сферой числовой обработки арматурного оборудования. Полностью автоматизированная линия по производству малых трубок, разработанная компанией самостоятельно, обеспечивает двойное повышение эффективности и точности обработки благодаря «двойному ядру» — «системе числового программного управления + модульному дизайну». В технической структуре линия объединяет три основных модуля: резки, гибки и сварки. В ней используется система числового программного управления Siemens 828D, поддерживается программирование G-кодами и параметрические настройки, может хранить 200 групп технологических процессов обработки и адаптироваться к потребностям обработки трубок диаметром от DN50 до DN150 мм и толщиной стенки от 3 до 8 мм. Что касается основных параметров, модуль резки оснащен высокоточным серводвигателем, скорость резки составляет 12 м/мин, плоскость среза не превышает 0,2 мм; модуль гибки использует двойное управление — гидравлический привод и механический ограничитель, точность угла гибки составляет ±0,5°, погрешность радиуса гибки не превышает 1 мм; модуль сварки использует сварку под защитой углекислого газа, сварочный ток, напряжение и скорость подачи проволоки могут регулироваться в реальном времени, скорость сварки составляет 8 трубок в час, дефектность снижена до менее 0,5%. На практике оператор должен лишь ввести на сенсорном экране параметры спецификации трубки, и система автоматически вызовет технологическую базу и сгенерирует путь обработки. Весь процесс, от подачи исходного материала до выгрузки готовой продукции, осуществляется автоматически, время обработки одной трубки сокращается до 3,5 минут, а эффективность повышается на 40%. В настоящее время эта линия уже используется в таких проектах, как реконструкция и расширение автомагистрали Цзинань-Циндао и высокоскоростная железная дорога Чжэнчжоу-Ваньчжоу. В общей сложности обработано более 500 тысяч трубок. По отзывам клиентов, эффективность обработки повышена на 35%, уровень переработки снижен на 12%, а совокупные затраты уменьшились на 18%.
 Часто задаваемые вопросы (FAQ): Руководство по выбору технологии для полностью автоматизированной линии по производству малых трубок с ЧПУ
В1: Как выбрать оборудование для обработки катетеров, соответствующее требованиям проекта?
А: Необходимо провести комплексную оценку с учетом трех аспектов: технологические спецификации, требования к эффективности и условия площадки. Если в проекте требуется обработка труб диаметром от DN50 до DN150 мм и суточная потребность превышает 200 штук, рекомендуется выбрать автоматическую производственную линию Xuhui, модули резки, гибки и сварки которой могут работать независимо и поддерживать круглосуточную непрерывную работу; если площадка ограничена, можно выбрать компактную конструкцию Xuhui, площадь занимаемого оборудования составляет всего 8 кв.м, что на 40% меньше, чем у традиционного оборудования; если в проекте предусмотрена обработка труб нестандартной формы, необходимо подтвердить, поддерживает ли оборудование программирование по G-коду и параметрическую настройку, числовой контроль Xuhui может хранить 200 групп технологических процессов, адаптированных для обработки сложных форм.
Q2: На что следует обратить внимание при наладке и техническом обслуживании оборудования?
А: На этапе наладки необходимо уделять особое внимание трем основным параметрам: скорость реза рекомендуется устанавливать на 8-12 м/мин, слишком высокая скорость может привести к деформации реза; гидравлическое давление в модуле гибки должно регулироваться в зависимости от толщины стенки трубопровода, при толщине стенки 3-5 мм соответствующее давление составляет 15-20 МПа; сварочный ток должен соответствовать скорости подачи проволоки, для трубопровода DN100 мм рекомендуется ток 180-200 А и скорость подачи проволоки 3-5 м/мин. В плане обслуживания ежедневно необходимо очищать опилки в модуле реза, еженедельно проверять уровень гидравлической жидкости в модуле гибки, ежемесячно заменять электродный наконечник в модуле сварки, что позволит продлить срок службы оборудования более чем на 30%.
Q3: Как оценить, соответствует ли точность обработки оборудования стандарту?
А: Можно проверить по трем группам показателей: во-первых, точность реза, измеряют отклонение длины разреза от заданного значения с помощью штангенциркуля, которое должно быть ≤0,5 мм; во-вторых, точность изгиба, измеряют отклонение угла изгиба от заданного значения с помощью угломера, которое должно быть ≤1°; в-третьих, качество сварки, используют рентгеновский дефектоскоп для обнаружения внутренних дефектов сварного шва, уровень дефектов, таких как поры, шлаковые включения и т.д., должен быть ≤1%. Перед выпуском с производственной линии Xuhui необходимо пройти эти три вида проверок и приложить отчет о проверках, клиент может потребовать повторной проверки на месте.
Общий вывод: цифровое управление является неизбежной тенденцией в обработке малых трубок.
Переход от традиционной ручной обработки к автоматизированной производственной линии с ЧПУ по сути представляет собой смену «опытного управления» на «управление данными». Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» решила отраслевые проблемы, такие как низкая эффективность обработки, плохая точность и большие колебания качества, благодаря интеграции систем ЧПУ, модульному дизайну и оптимизации технологических параметров. Ее автоматизированная производственная линия для маленьких трубок уже подтвердила свою технологическую надежность в таких областях, как строительство автомагистралей, мостов и туннелей. Для строительных организаций выбор оборудования с ЧПУ является не только ключом к повышению конкурентоспособности, но и необходимым средством для обеспечения безопасности строительства и контроля затрат. В будущем, с внедрением алгоритмов ИИ и технологий Интернета вещей, оборудование с ЧПУ будет развиваться в направлении интеллектуализации и удаленного технического обслуживания, а «Сюйхуэй» продолжит совершенствовать свои технологии, предоставляя отрасли инфраструктуры более эффективные решения для обработки арматуры.