 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Начало обсуждения технологических проблем отрасли: Как решить проблему «узкого места» в сварочной машине для арматурных каркасов с ЧПУ?
На крупных инфраструктурных проектах, таких как автомагистрали, мосты и туннели для высокоскоростных железных дорог, сварочный аппарат для арматурного каркаса с ЧПУ является ключевым оборудованием для повышения эффективности обработки арматуры, но у традиционных моделей обычно есть три основные проблемы: во-первых,Недостаточная точность сваркиОшибка в расстоянии между основными арматурами более ±5 мм приводит к невозможности точного стыковки арматурного каркаса, требуется вторичная ручная корректировка, что увеличивает затраты на переработку на 15% для одного проекта; во-вторых,Плохая стабильность оборудованиятрение сварочного ролика с арматурой легко вызывает смещение, после 200 часов непрерывной работы коэффициент отказа превышает 30%, что влияет на ход строительства; в-третьих,Ограниченные сценарии примененияТрадиционные модели поддерживают обработку арматурных каркасов диаметром менее 1,2 м и не могут удовлетворить потребности в сверхбольших диаметрах, таких как для мостов через моря. В одном мостово-тоннельном проекте из-за недостаточной точности оборудования возникло отклонение в 8 мм при стыковке арматурных каркасов, в результате чего потребовалось их разрезание и повторная сварка, что привело к задержке сроков строительства на 7 дней и прямыми убытками свыше 500 тысяч юаней.
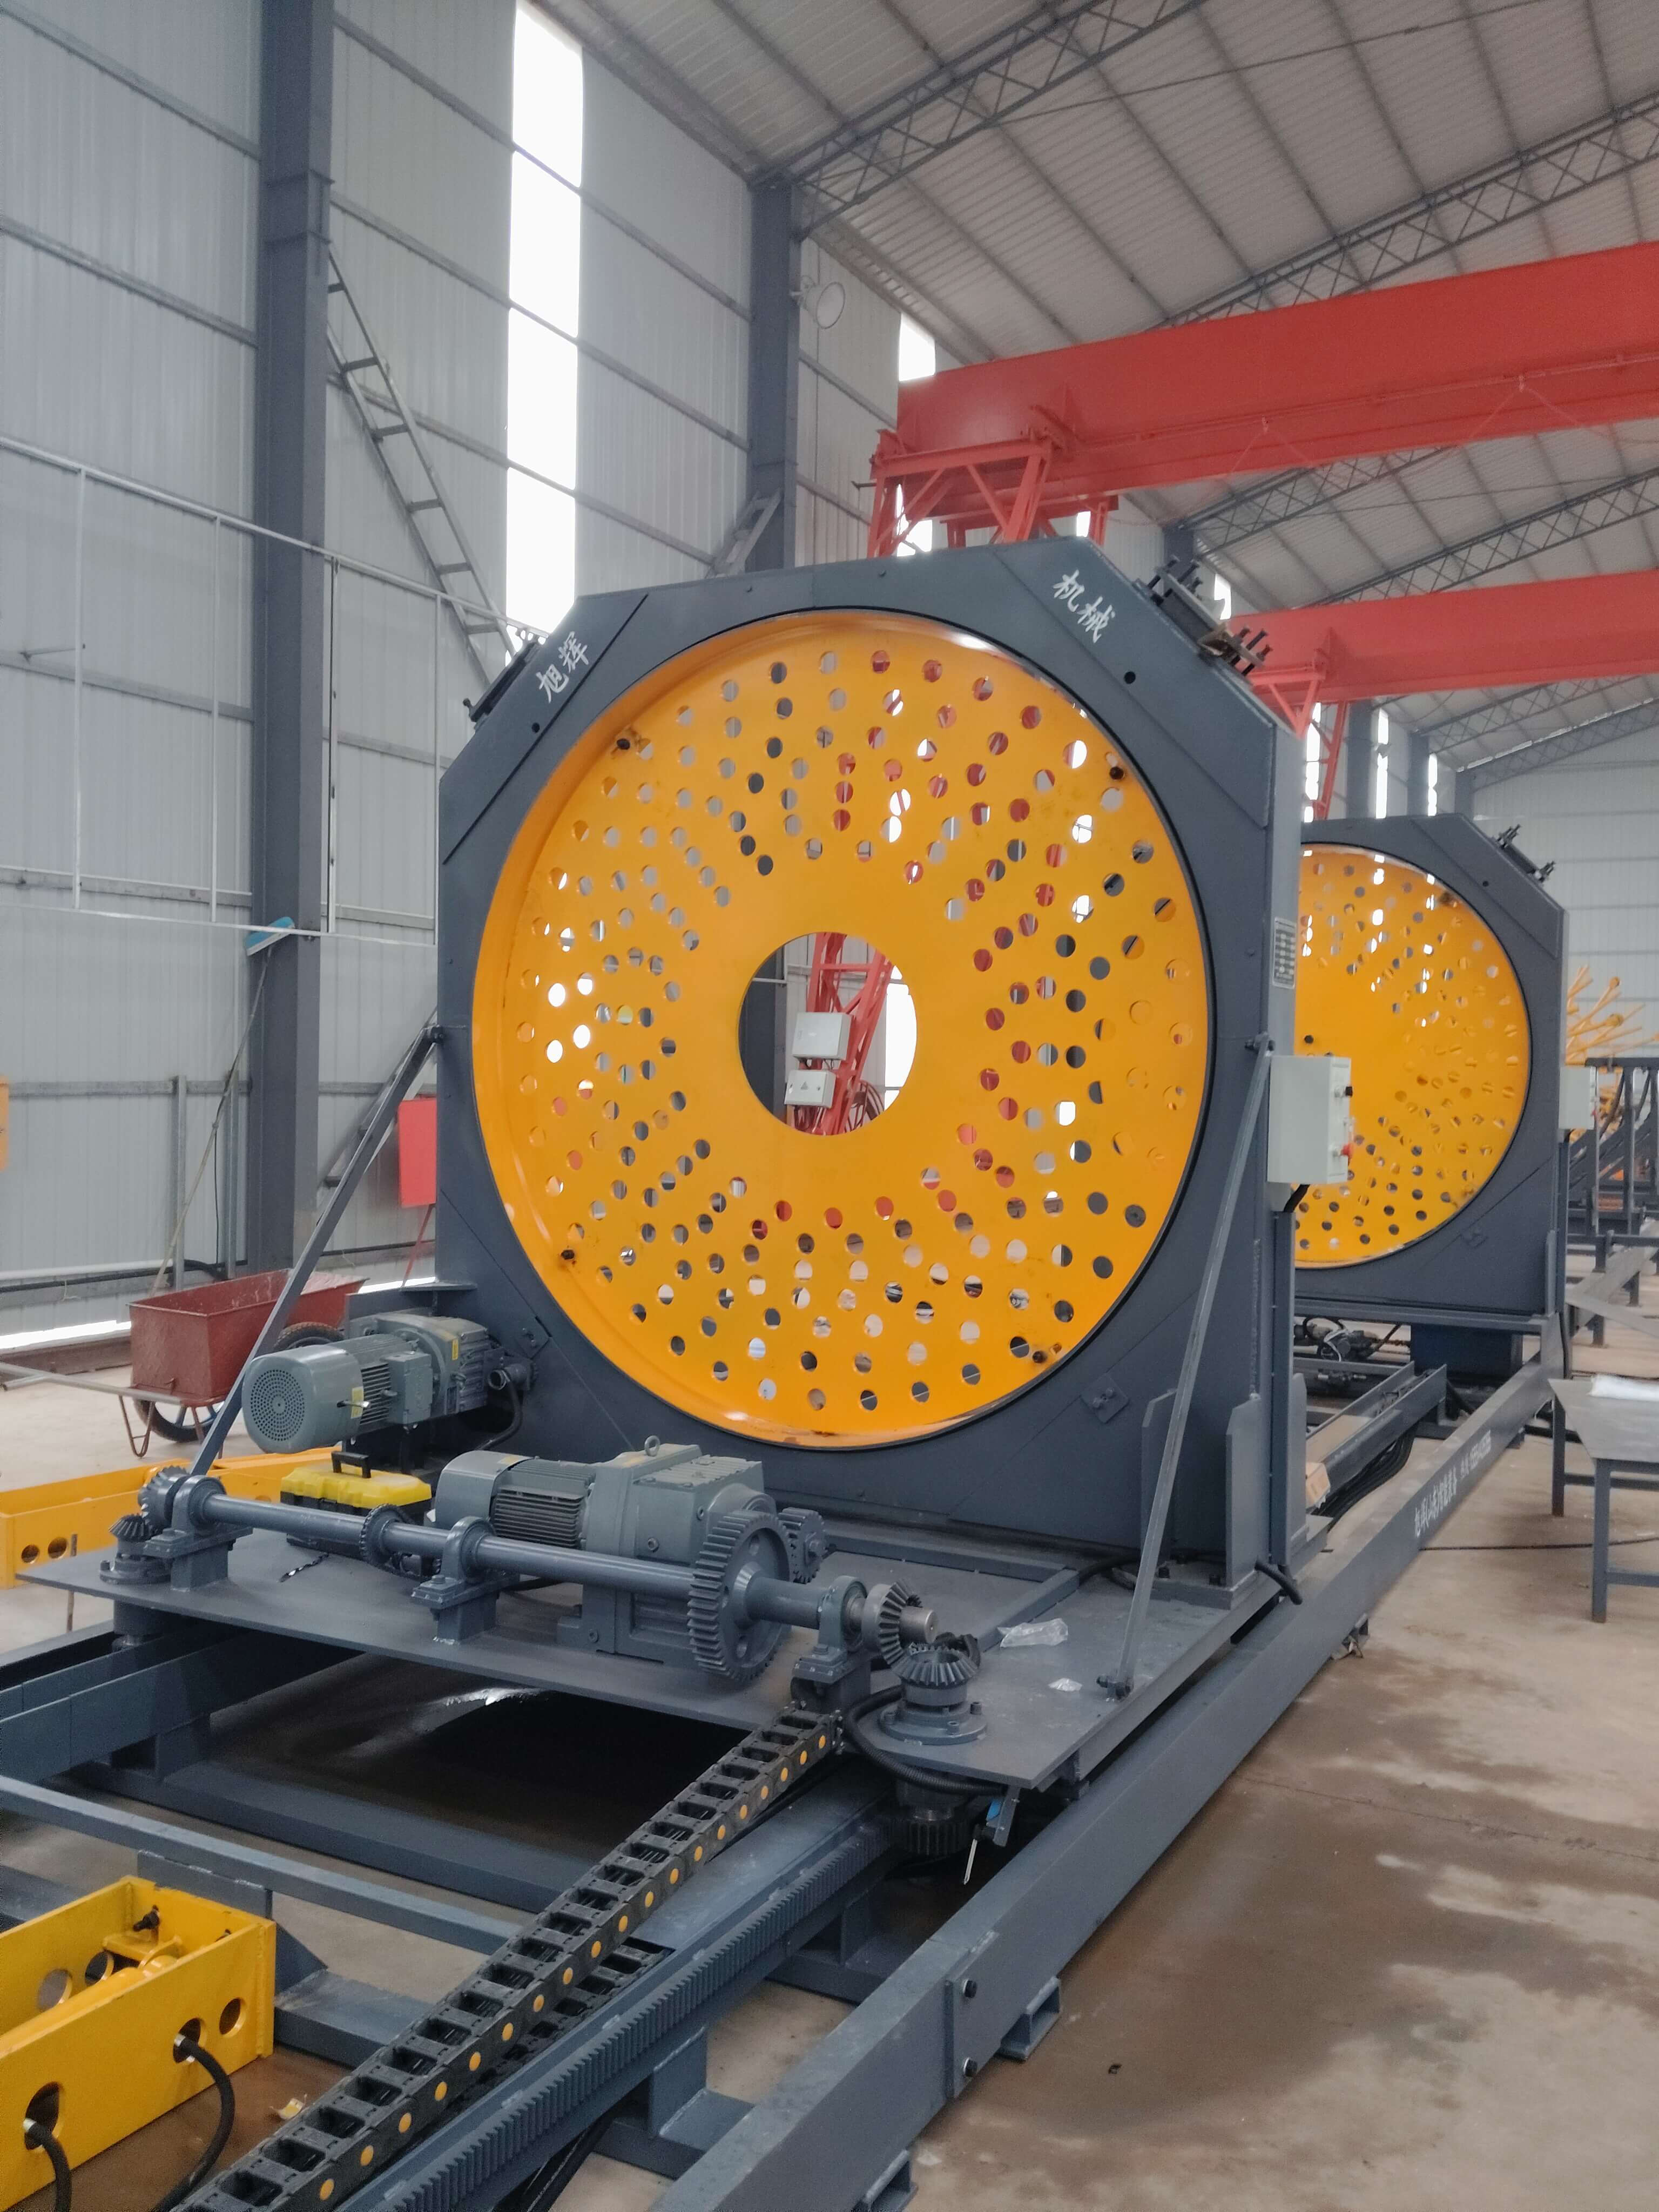
Представление технологической мощи предприятия: «Трехэтапный технологический прорыв» компании Сюйхуэй по интеллектуальному оборудованию
Сюйхуэй (Шаньдун) Интеллектуальное Оборудование Ко., Лтд. опирается на промышленные преимущества производственной базы инженерной механики в Хэцзэ, Шаньдун, сосредоточиваясь на исследованиях и разработках числового управления оборудования для арматуры. Ее технологическая структура может быть разделена на три основные части: во-первых,Высокоточная сварочная системаПрименяя сервопривод для привода сварочного ролика и используя лазерное позиционирующее устройство, погрешность расстояния между основными арматурами контролируется в пределах ±1 мм. По результатам практических измерений, при обработке арматурного каркаса диаметром 2,5 м точность стыковки достигает 99,2%, что на 40% выше, чем у традиционных моделей; во-вторых,Модульная конструкцияКолесо для сварки внахлест, приводной вал и другие ключевые компоненты имеют быстросъемную конструкцию, время замены одного компонента сокращено с 2 часов до 15 минут, срок непрерывной работы оборудования увеличен до 1000 часов, а уровень отказов снижен до менее 8%; в-третьих,Способность адаптироваться к различным сценариямПутем регулирования количества и расстояния между группами валков для сварки встык поддерживается обработка арматурных каркасов диаметром от 0,8 м до 3,5 м, что покрывает потребности во всех сценариях, таких как автомагистрали, морские мосты, подземные коммуникационные коридоры и т.д. В одном из проектов строительства морского моста оборудование Xuhui работало непрерывно 120 дней, обработав более 2000 арматурных каркасов без единого случая превышения допуска по точности, за что получило награду заказчика «Без переработки».
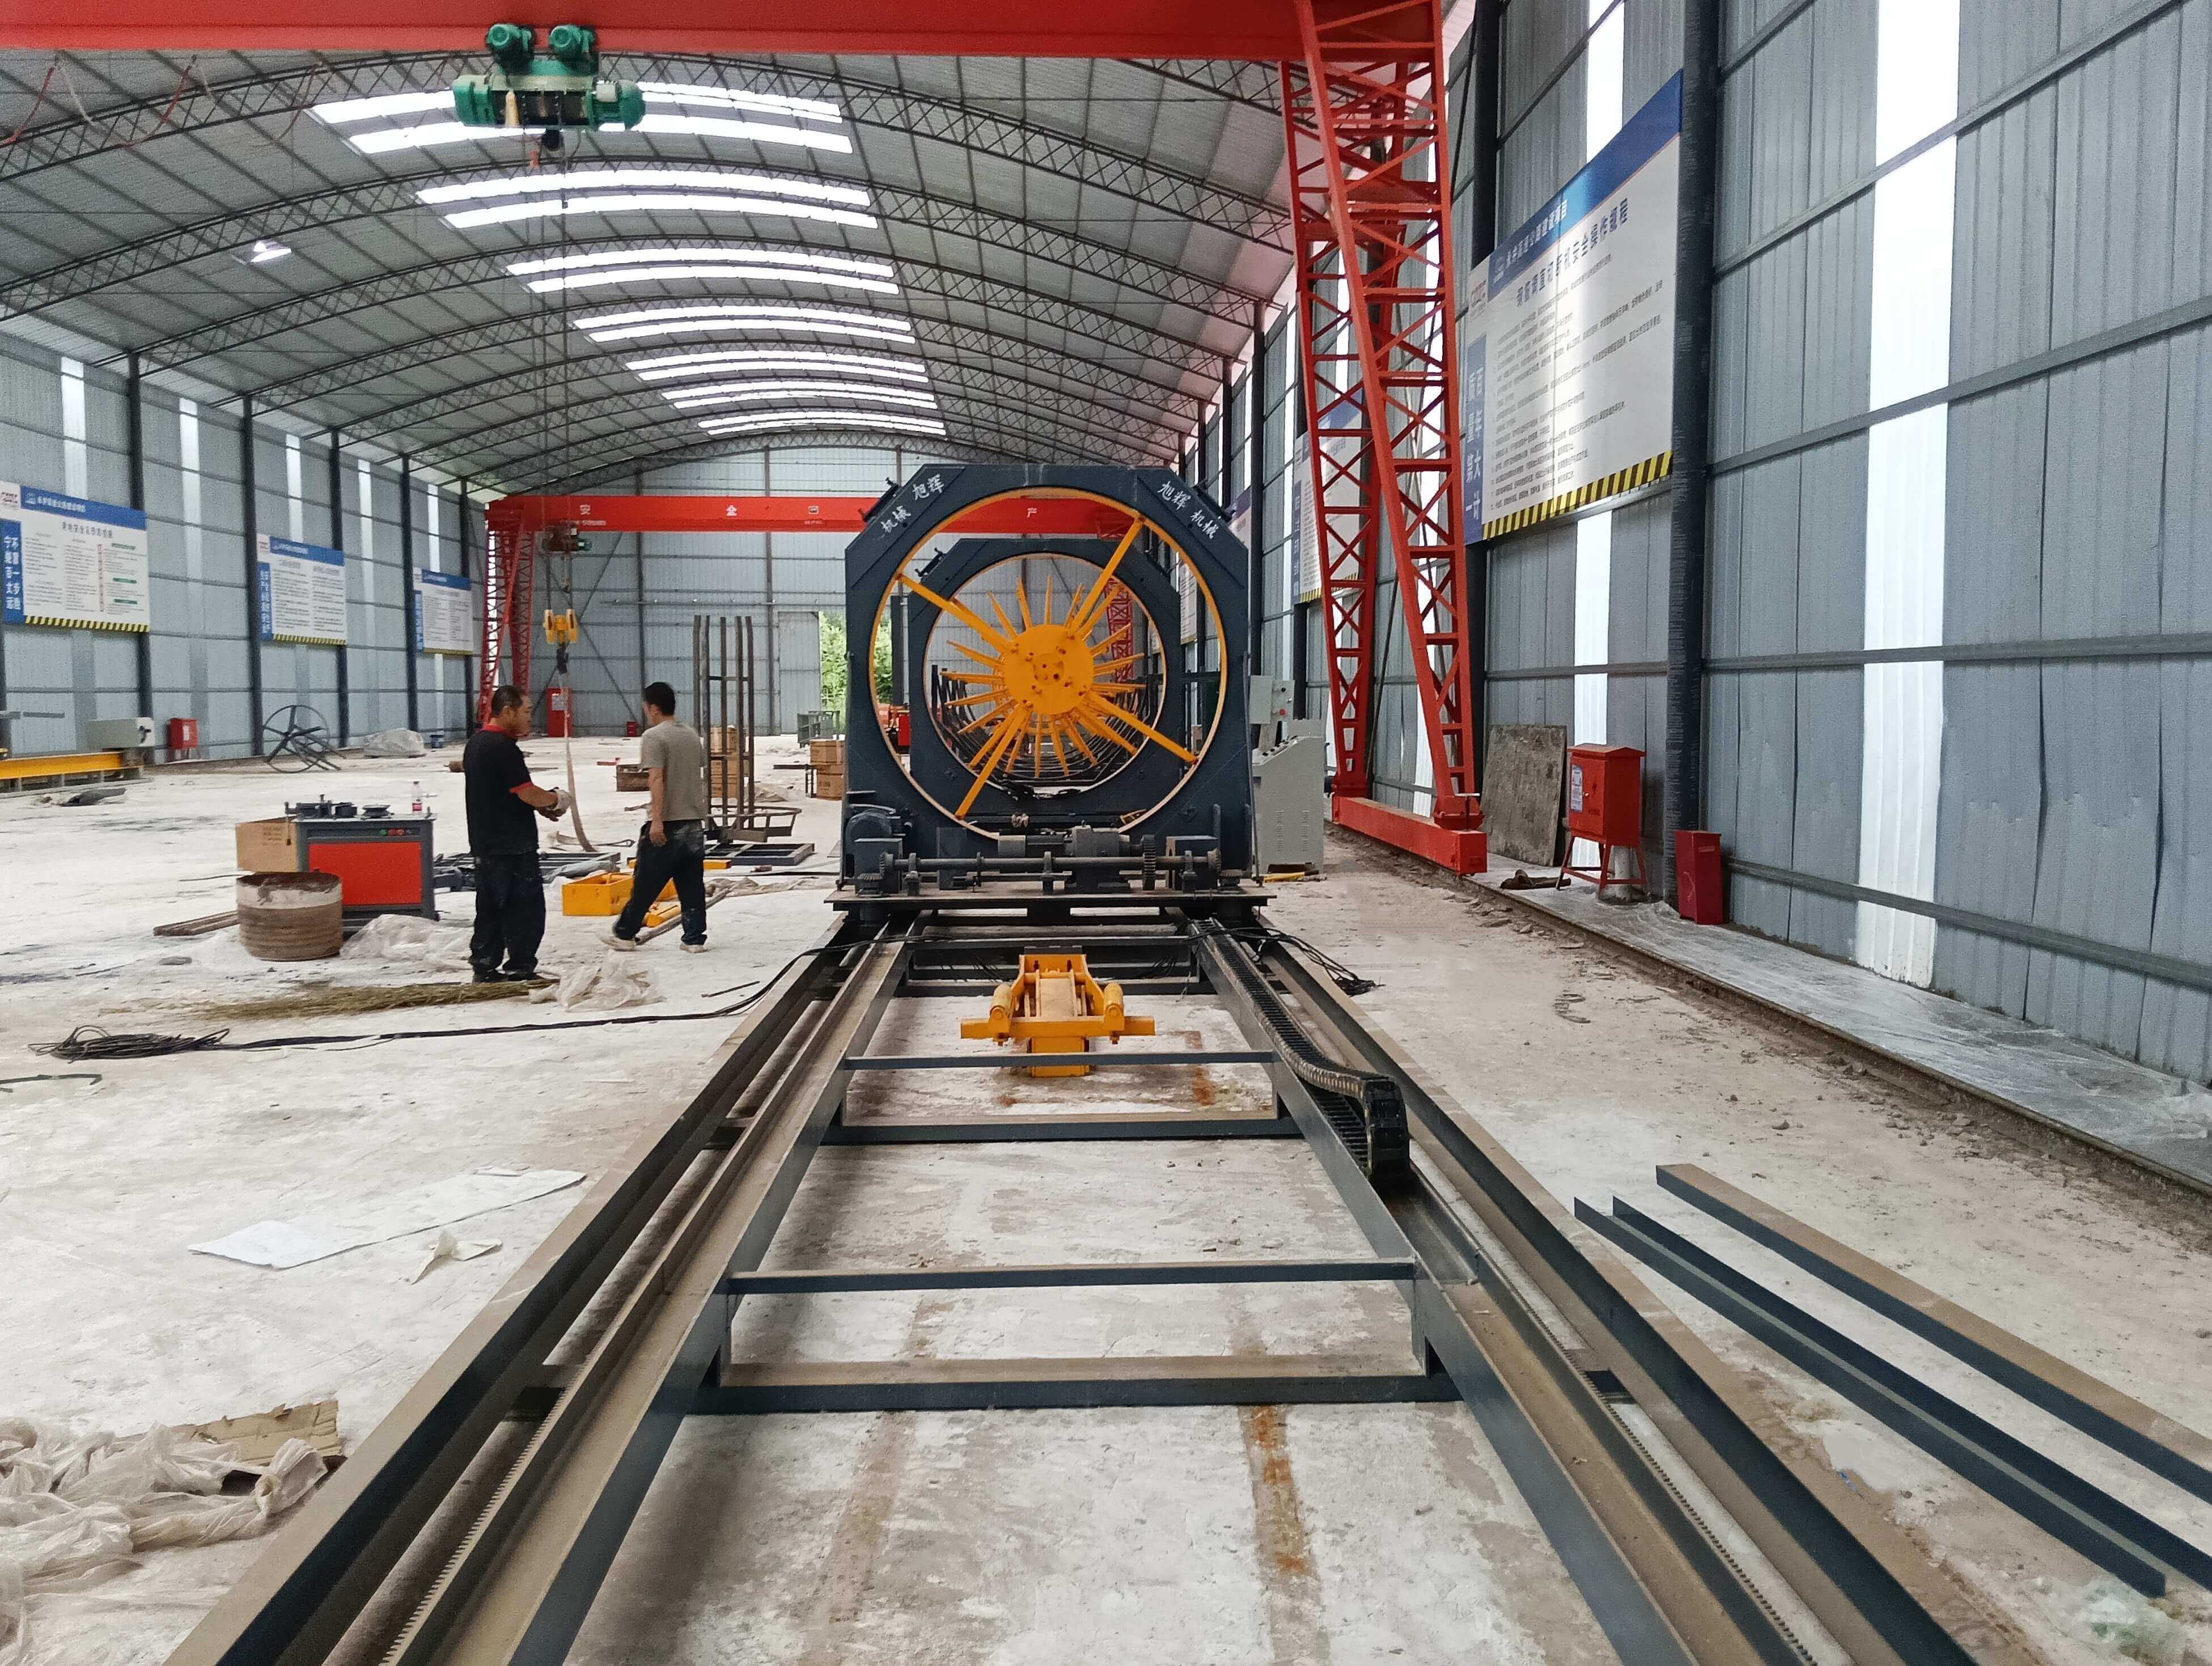
Часто задаваемые вопросы (FAQ): Руководство по выбору технологии для автоматизированной сварочной машины для арматурных каркасов
В1: Как определить, соответствует ли точность сварки оборудования стандарту?
A: Основные показатели заключаются в двух параметрах: во-первых, погрешность расстояния между основными арматурными стержнями — отраслевой стандарт составляет ±3 мм, а оборудование CIFI, используя лазерное позиционирование + управление сервоприводом, сокращает погрешность до ±1 мм; во-вторых, равномерность расстояния между хомутами — у традиционных моделей колебания расстояния между хомутами превышают ±5 мм, CIFI применяет систему обратной связи с энкодером, колебания контролируются в пределах ±2 мм. В ходе практических измерений после обработки арматурного каркаса диаметром 2 м на калипре измерено 10 точек, максимальная разница расстояния между основными арматурными стержнями составила всего 1,2 мм.
В2: Как обеспечивается стабильность оборудования?
А: Основное внимание уделяется системе привода и технологии материалов. Приводной вал оборудования Xuhui подвергается термической обработке из сплава 40Cr, твердость достигает HRC28-32, устойчивость к усталости увеличена в 3 раза; поверхность роликов для роликовой сварки покрыта твердым хромом толщиной 0,05 мм, износостойкость повышена на 50% по сравнению с обычным покрытием. В одном проекте железной дороги на плато оборудование работало непрерывно 180 дней в условиях низкой температуры -15°C, система привода не дала сбоев, износ роликов для роликовой сварки составил всего 0,2 мм.
В3: Какие технические сложности существуют при обработке крупнодиаметровых арматурных каркасов?
A: При обработке арматурных каркасов с диаметром более 2 м необходимо решить три основные проблемы: во-первых, изгиб и деформация основных арматур. Компания «Сюйхуэй» увеличила количество групп роликов для роликовой сварки (с 4 до 6 групп), чтобы распределить давление и контролировать деформацию основных арматур в пределах 0,5 мм; во-вторых, сложность наматывания арматурных хомутов. Для этого используется синхронный привод диска с арматурными хомутами двумя двигателями с точностью совпадения скорости вращения 0,1 об/мин, что позволяет избежать разрыва арматурных хомутов; в-третьих, недостаточная жесткость оборудования. Корпус оборудования «Сюйхуэй» сварен из стальных листов Q345B толщиной 20 мм, что на 40% больше, чем у обычных моделей, а его способность к сопротивлению деформации увеличена в 2 раза.
Общий вывод: итерация технологий и адаптация к сценариям являются ядром выбора модели.
Технический отбор оборудования для сварки арматурных каркасов с ЧПУ должен строго соответствовать трем основным аспектам: «точность, стабильность, адаптивность». Компания «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» с помощью технологических прорывов, таких как лазерная позиционировка, модульная конструкция и адаптация к различным сценариям, решила проблемы традиционных моделей, связанные с недостаточной точностью, низкой стабильностью и однообразием сценариев использования. Ее оборудование доказало свою надежность в экстремальных условиях, таких как строительство морских мостов и железных дорог на высокогорьях. Для строительных организаций при отборе оборудования следует уделять особое внимание таким ключевым показателям, как параметры точности сварки (например, погрешность расстояния между основными арматурами), материал трансмиссионной системы (например, сплав 40Cr), количество сварочных роликовых групп (для удовлетворения потребностей при больших диаметрах), чтобы избежать значительного увеличения затрат на переработку из-за недостаточной производительности оборудования.