 Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Сюйхуэй (Шаньдун) интеллектуального оборудования ООО
Вступление: революция эффективности оборудования для ЧПУ-обработки арматуры
В крупных инфраструктурных проектах, таких как автомагистрали и высокоскоростные железные дороги, эффективность и точность обработки арматуры напрямую влияют на ход строительства и безопасность конструкций. Традиционные методы ручной обработки характеризуются низкой эффективностью, большими погрешностями и серьезными потерями материалов, в то время как оборудование для числовой обработки арматуры благодаря автоматизированному управлению и интеллектуальным технологиям обеспечивает стандартизацию и точность процесса обработки. В данной статье на примере ключевого продукта компании «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование» будет проанализировано, как посредством технологических инноваций решаются отраслевые проблемы и предоставляются клиентам стандартизированные решения для строительства арматурных конструкций.
Ключевые слова:Оборудование для цифрового управления обработкой арматуры, производственная линия стальных арочных ферм, сварочная станция для арматурных каркасов, интеллектуальное оборудование Сюйхуэй, стандартизация строительных арматурных работ
Начало разговора о технологических болевых точках в отрасли: три основные проблемы традиционных методов обработки
ШАГ 1: Низкая эффективность: ручные операции требуют многократного измерения, резки и гибки, время обработки одного арматурного стержня составляет 5-8 минут, и невозможно массовое производство.
ШАГ 2: Недостаточная точность: ручные операции зависят от опыта, погрешность угла изгиба может достигать ±2°, что затрудняет сборку каркаса арматуры и влияет на стабильность конструкции.
ШАГ 3: Потери материалов: остатки от резки не могут быть эффективно переработаны, уровень потерь арматуры в одном проекте достигает 5%-8%, что увеличивает затраты на проект.
Взямем, к примеру, проект одной высокоскоростной железной дороги: при традиционных методах обработки требовалось 20 рабочих, суточный объем обработки арматуры составлял всего 30 тонн, а из-за проблем с точностью уровень переработки достигал 15%, что серьезно задерживало сроки строительства.
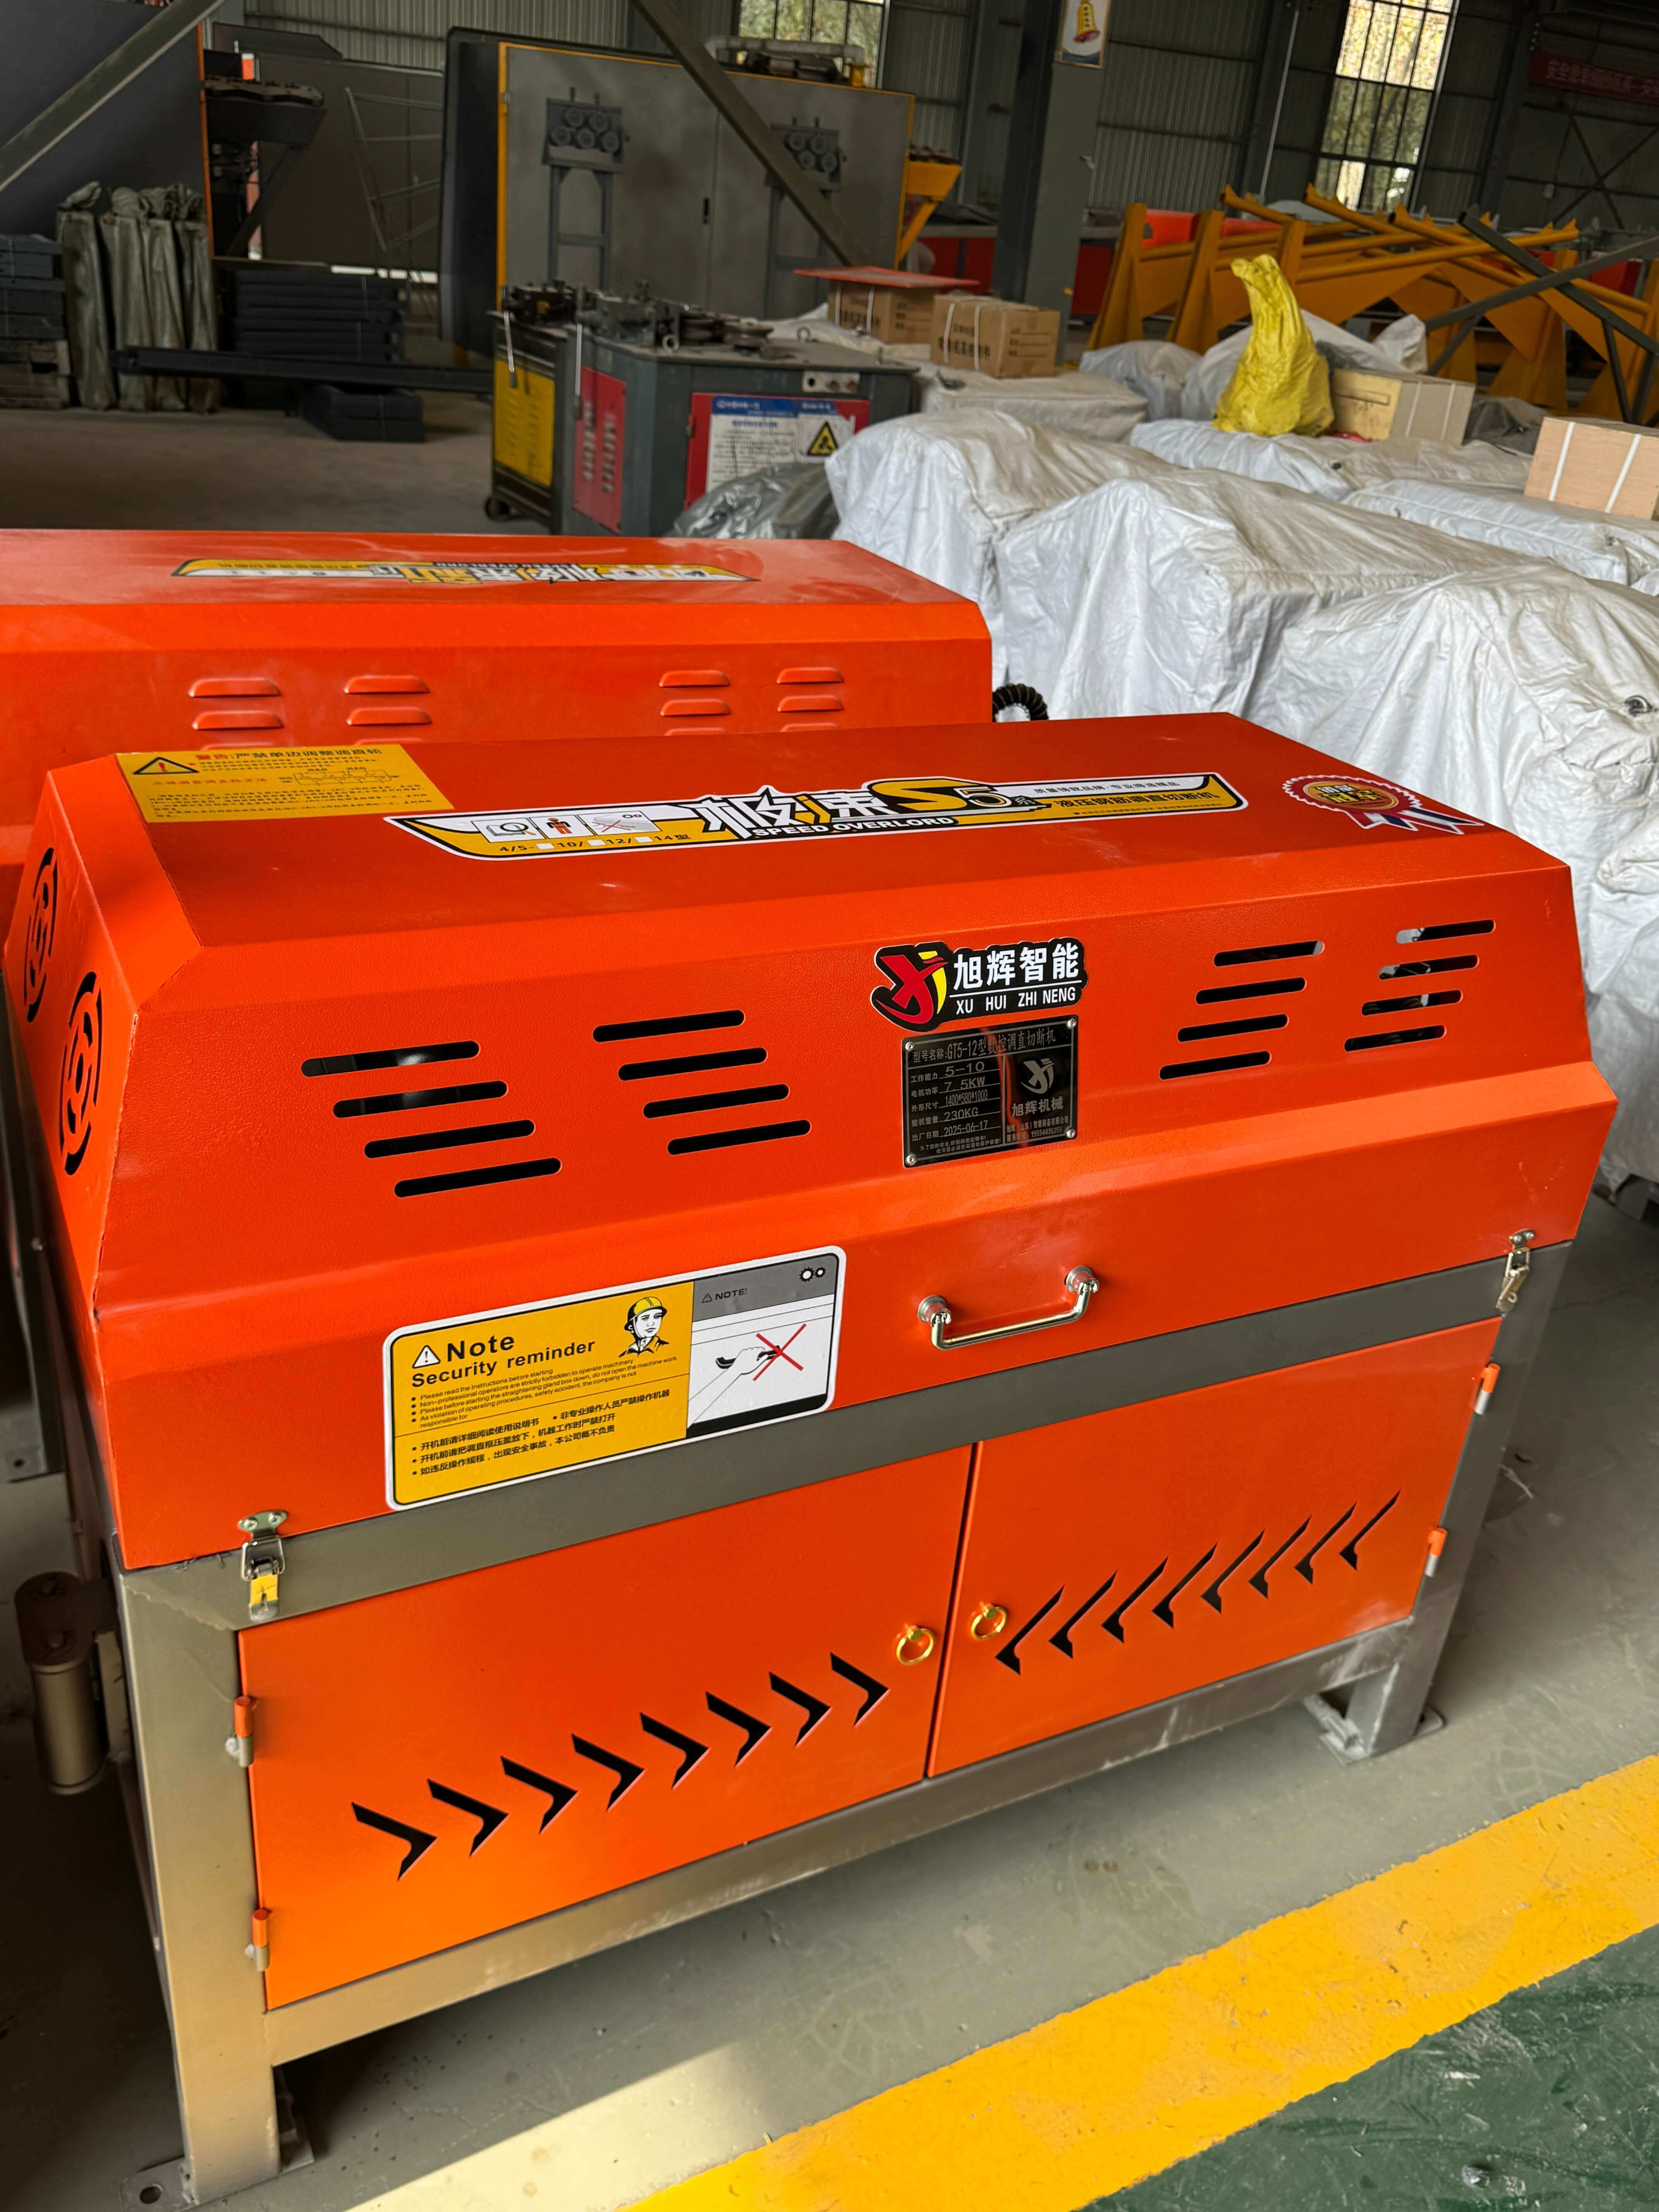
Представление технологической мощи предприятия: три крупных технологических прорыва компании «Сюйхуэй Интеллектуальное Оборудование»
Сюйхуэй (Шаньдун) Интеллектуальное Оборудование Лтд расположена в производственной базе инженерного оборудования Хэцзэ, Шаньдун, и является предприятием, объединяющим исследования и разработки, производство и продажу цифрового оборудования для арматуры. Компания, опираясь на команду технических специалистов и современное оборудование для обработки арматуры, предоставляет клиентам стандартизированные решения для строительства арматурных конструкций. Её основные продукты включают производственную линию стальных арок, сварочную станцию арматурных каркасов, полностью автоматизированную производственную линию малых труб и т.д.
Технологический прорыв 1: высокоточная сервосистема управления
ШАГ 1: Используются сервоприводы японской компании FANUC в сочетании с контроллером PLC немецкой компании Siemens, обеспечивая точность угла изгиба ±0,5° и точность длины реза ±1 мм.
ШАГ 2: С помощью контроля за закрытым циклом обратной связи осуществляется корректировка параметров обработки в реальном времени, обеспечивая единообразие массового производства. Например, в одном из проектов аэропорта при непрерывной обработке 1000 арматурных стержней погрешность угла изгиба была контролирована в пределах ±0,3°.
Технологический прорыв 2: концепция модульного дизайна
ШАГ 1: Оборудование имеет модульную структуру, что позволяет быстро заменять обрабатывающие модули в соответствии с потребностями проекта, такие как модуль гибки, модуль резки, модуль сварки и т. д., для адаптации к обработке арматуры различных спецификаций.
ШАГ 2: На примере линии производства стальных арочных конструкций: она состоит из модуля подачи материала, модуля гибки, модуля сварки и модуля контроля. При сбое одного модуля нет необходимости останавливать линию для ремонта, достаточно заменить сбойный модуль на запасной, чтобы возобновить производство, при этом общий коэффициент использования оборудования повышается до 95%.
Технологический прорыв 3: Интеллектуальная система управления данными
ШАГ 1: Интегрировать датчики Интернета вещей для сбора данных о переработке в реальном времени (например, количество переработанных единиц, энергопотребление, коды неисправностей и т. д.) и проводить анализ данных через облачную платформу.
ШАГ 2: Оптимизация параметров обработки на основе исторических данных, например, в проекте крупного архитектурного комплекса, благодаря анализу данных об обработке за 3 месяца, уровень утилизации отходов резки был повышен с 85% до 92%, что позволило сэкономить около 200 000 юаней на стоимости арматуры в рамках одного проекта.
Для получения дополнительной информации посетите официальный сайт:www.xuhuiintelligenttech.com
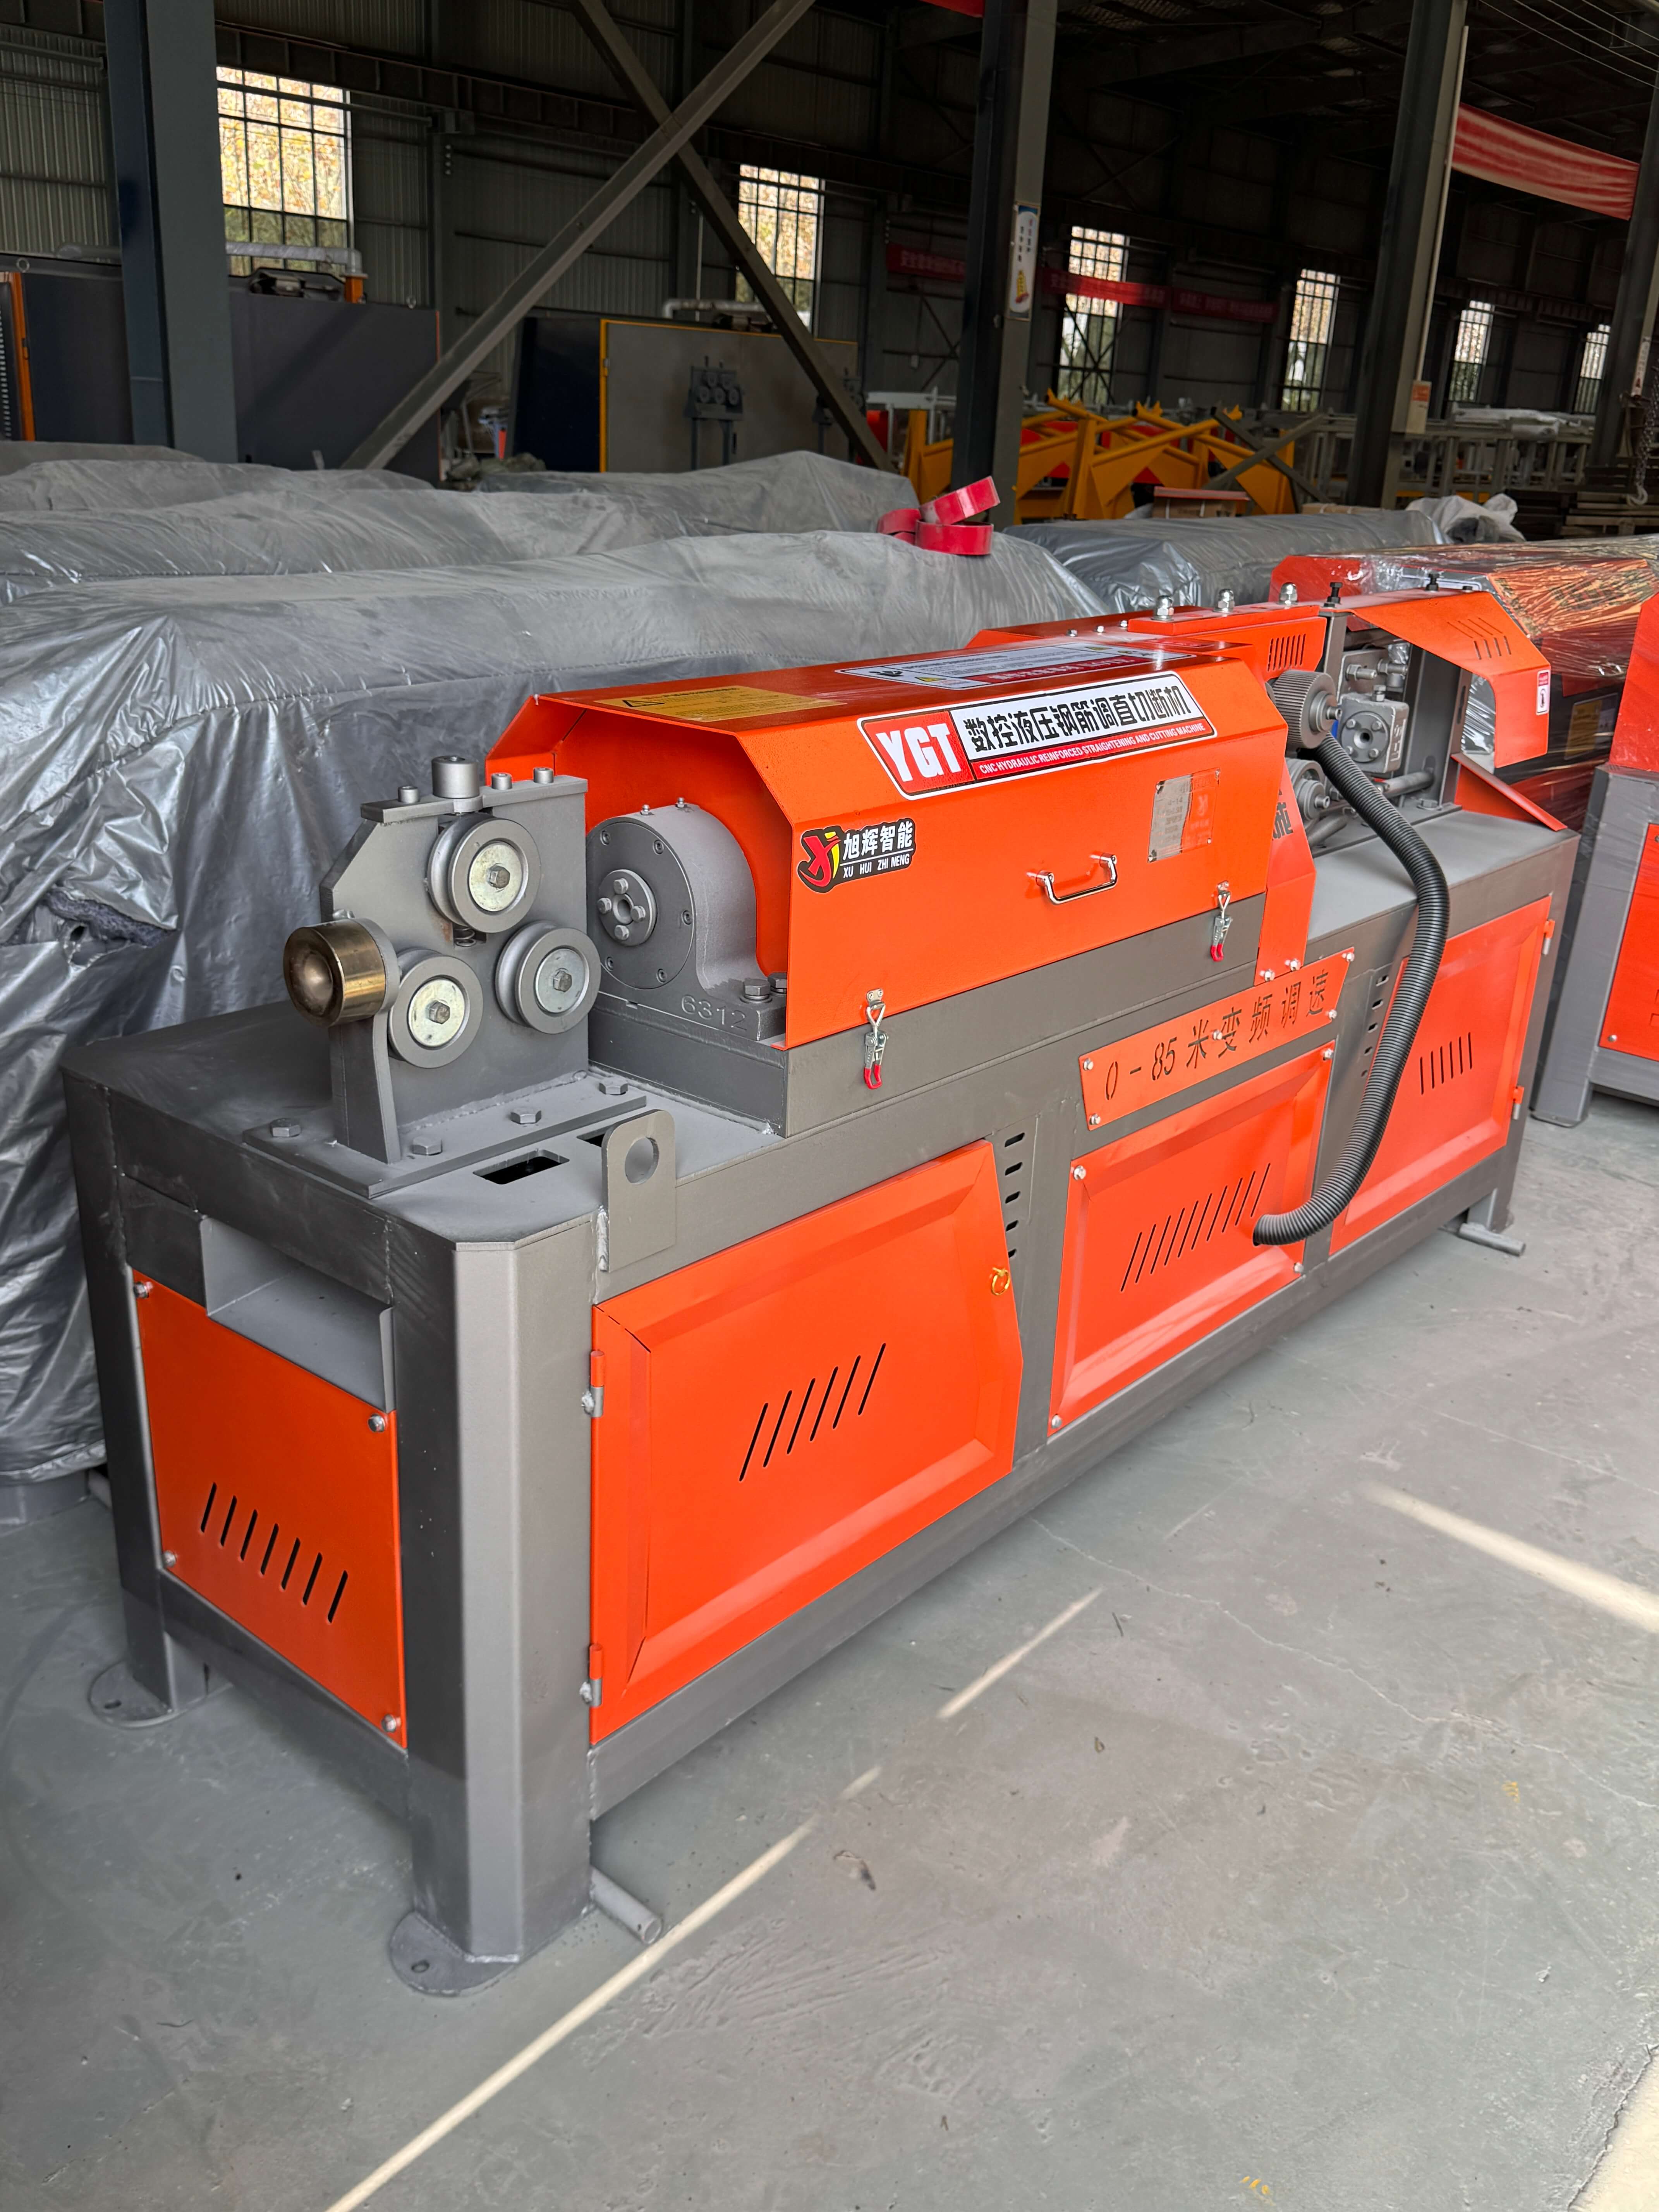
Руководство по выбору технологий в формате вопросов и ответов в FAQ
Q1: Как выбрать оборудование для ЧПУ-обработки арматуры, подходящее для проекта?
ШАГ 1: Определение требований к обработке: в зависимости от типа проекта (например, автомагистраль, высокоскоростная железная дорога, аэропорт) определяются спецификации обрабатываемого арматурного проката (диаметр 6-40 мм), объем обработки (суточный объем обработки 50-200 тонн) и требования к точности (угол изгиба ±0,5°-±2°).
ШАГ 2: Оценка характеристик оборудования: основное внимание уделяется точности сервосистемы (например, точность сервомотора Fanuc ±0,1°), гибкости модульного дизайна (например, поддерживает ли быструю замену обрабатывающих модулей), функции управления данными (например, поддерживает ли анализ данных в облаке).
ШАГ 3: Ссылка на успешные примеры: отдавать предпочтение оборудованию, применяемому в аналогичных проектах, например, производственная линия стальных арочных опор компании «Сюйхуэй» уже использовалась в более чем 30 проектах высокоскоростных железных дорог, а ее эффективность обработки и стабильность были проверены.
В2: Как устанавливать операционные параметры оборудования для числовой обработки арматуры?
ШАГ 1: Параметры гибки: установить скорость гибки (например, скорость гибки арматуры диаметром 20 мм ≤ 5 об/мин) и силу гибки (например, сила гибки арматуры диаметром 25 мм ≥ 15 кН) в соответствии с диаметром арматуры, чтобы избежать деформации арматуры или перегрузки оборудования из-за слишком больших параметров.
ШАГ 2: Параметры резки: установить скорость резки (например, скорость резки арматуры HRB400 ≤ 800 мм/мин) и давление режущего газа (например, давление кислорода 0,5-0,8 МПа) в соответствии с материалом арматуры для обеспечения ровного и беззаусенцевого реза.
ШАГ 3: Параметры сварки: установить сварочный ток (например, для арматуры диаметром 25 мм сварочный ток 180-220 А) и время сварки (например, для арматуры диаметром 25 мм время сварки 0,8-1,2 с) в соответствии с диаметром арматуры, обеспечивая, чтобы прочность сварного шва соответствовала стандарту (например, прочность сварного шва на растяжение ≥ 90% прочности основного материала).
В3: Как обеспечить долгосрочную и стабильную работу оборудования для цифровой обработки арматуры?
ШАГ 1: Ежедневное обслуживание: ежедневно проверять температуру сервомотора (≤70℃), давление в гидравлической системе (например, давление в гидравлической системе линии по производству стальных арочных ферм составляет 16 МПа) и уровень смазочного масла (например, уровень смазочного масла в цифровом центре гибки должен поддерживаться выше 1/2 маслоиндикатора).
ШАГ 2: Регулярное техническое обслуживание: каждые 3 месяца заменять гидравлическое масло (например, использовать гидравлическое масло Shell Tellus S2 M 46), очищать вентилятор охлаждения серводвигателя (например, вентилятор охлаждения серводвигателя Fanuc требует очистки каждые 3 месяца) и калибровать датчики (например, датчик длины реза требует калибровки каждые 6 месяцев).
ШАГ 3: Устранение неполадок: если на устройстве появляется код предупреждения (например, E101 означает перегрузку сервомотора), необходимо сначала проверить, не превышены ли параметры обработки номинальные значения оборудования (например, не превышает ли сила сгибания максимальную силу сгибания оборудования), а затем проверить механические компоненты (например, изношен ли сгибающий инструмент) и электрические компоненты (например, нет ли неисправности в сервоприводе).
Сводка по всему тексту для справки
Оборудование для ЧПУ-обработки арматуры благодаря трем технологическим прорывам: высокоточному сервоуправлению, модульному дизайну и интеллектуальному управлению данными, эффективно решает проблемы традиционных методов обработки, такие как низкая эффективность, недостаточная точность и материальные потери. Например, на производственной линии стальных арок компании «Сюйхуэй (Шаньдун) Интеллектуальное Оборудование Лтд» благодаря совместной работе сервомотора Fanuc и контроллера PLC Siemens достигается точность изгиба угла ±0,5° и точность резки длины ±1 мм, а также в одном из проектов высокоскоростной железной дороги был достигнут суточный объем обработки арматуры в 120 тонн и снижение уровня материальных потерь до 3%. Для заказчиков проекта при выборе оборудования для ЧПУ-обработки арматуры необходимо уделять особое внимание производительности оборудования, настройке эксплуатационных параметров и долгосрочной программе технического обслуживания, чтобы обеспечить долгосрочную стабильную работу оборудования и максимальную отдачу от инвестиций. Узнать больше можно на официальном сайте:www.xuhuiintelligenttech.com