 Xuhui (Shandong) Peralatan Pintar Sdn Bhd
Xuhui (Shandong) Peralatan Pintar Sdn Bhd
Pendahuluan: Ketepatan tidak terkawal, "pembunuh halimunan" dalam pemprosesan keluli tulangan CNC
Dalam projek infrastruktur besar seperti lebuh raya ekspres, kereta api berkelajuan tinggi, dan sebagainya, ketepatan pemprosesan keluli tulang secara langsung mempengaruhi keselamatan struktur dan kecekapan pembinaan. Masalah seperti ralat mekanikal dan kelewatan sistem kawalan pada peralatan tradisional sering menyebabkan penyimpangan saiz keluli tulang melebihi standard (seperti ±2mm ke atas), mengakibatkan kerja semula, pembaziran bahan, malah ancaman keselamatan. Xuhui (Shandong) Intelligent Equipment Co., Ltd. dengan pengalaman teknikal selama lebih 10 tahun, telah meningkatkan ketepatan pemprosesan kepada ±0.5mm melalui peralatan teras seperti garisan pengeluaran rangka keluli melengkung dan stesen kimpalan sangkar keluli tulang, menyediakan penyelesaian standardisasi untuk industri. Untuk maklumat lanjut, sila lawati laman web rasmi:www.xuhuiintelligenttech.com
Kata kunci: Pemesinan Besi Keluli Kawalan Numerik, ketepatan pemesinan, barisan pengeluaran bingkai gerbang keluli, stesen kimpalan sangkar besi keluli, peralatan pintar Xu Hui
Permulaan isu teknikal utama dalam industri: Tiga punca utama kehilangan kawalan ketepatan
LANGKAH 1: Ralat struktur mekanikal. Peralatan tradisional menggunakan sistem penghantaran terbuka, haus gear dan deformasi landasan kereta api selepas operasi jangka panjang akan menyebabkan penyimpangan kedudukan, sebagai contoh, dalam satu projek jambatan dan terowong, deformasi landasan kereta api peralatan menyebabkan penyimpangan panjang keluli tulang sehingga ±3mm, memerlukan pembetulan manual sekali lagi, mengurangkan kecekapan sebanyak 40%.
STEP2: Kelewatan sistem kawalan. Masa tindak balas sistem kawalan PLC biasa >200ms, semasa pemesinan berkelajuan tinggi (seperti 60 batang keluli tetulang setiap minit), pengumpulan ralat dinamik boleh mencapai ±1.5mm, satu projek lapangan terbang mengalami penyelarian sambungan sangkar keluli tetulang yang salah, menyebabkan kelewatan selama 15 hari.
STEP3: Pemadatan parameter proses. Parameter peralatan memerlukan penyelarasan manual, kekurangan keupayaan penyesuaian diri, contohnya, rebar dengan spesifikasi yang berbeza (Φ12-Φ40mm) memerlukan pengaturan sudut lenturan dan kelajuan penghantar yang berasingan, perbezaan kemahiran pengendali menyebabkan turun naik ketepatan ±1-2mm.
Pengenalan kekuatan teknologi syarikat: Tiga halangan teknologi membina kelebihan ketepatan
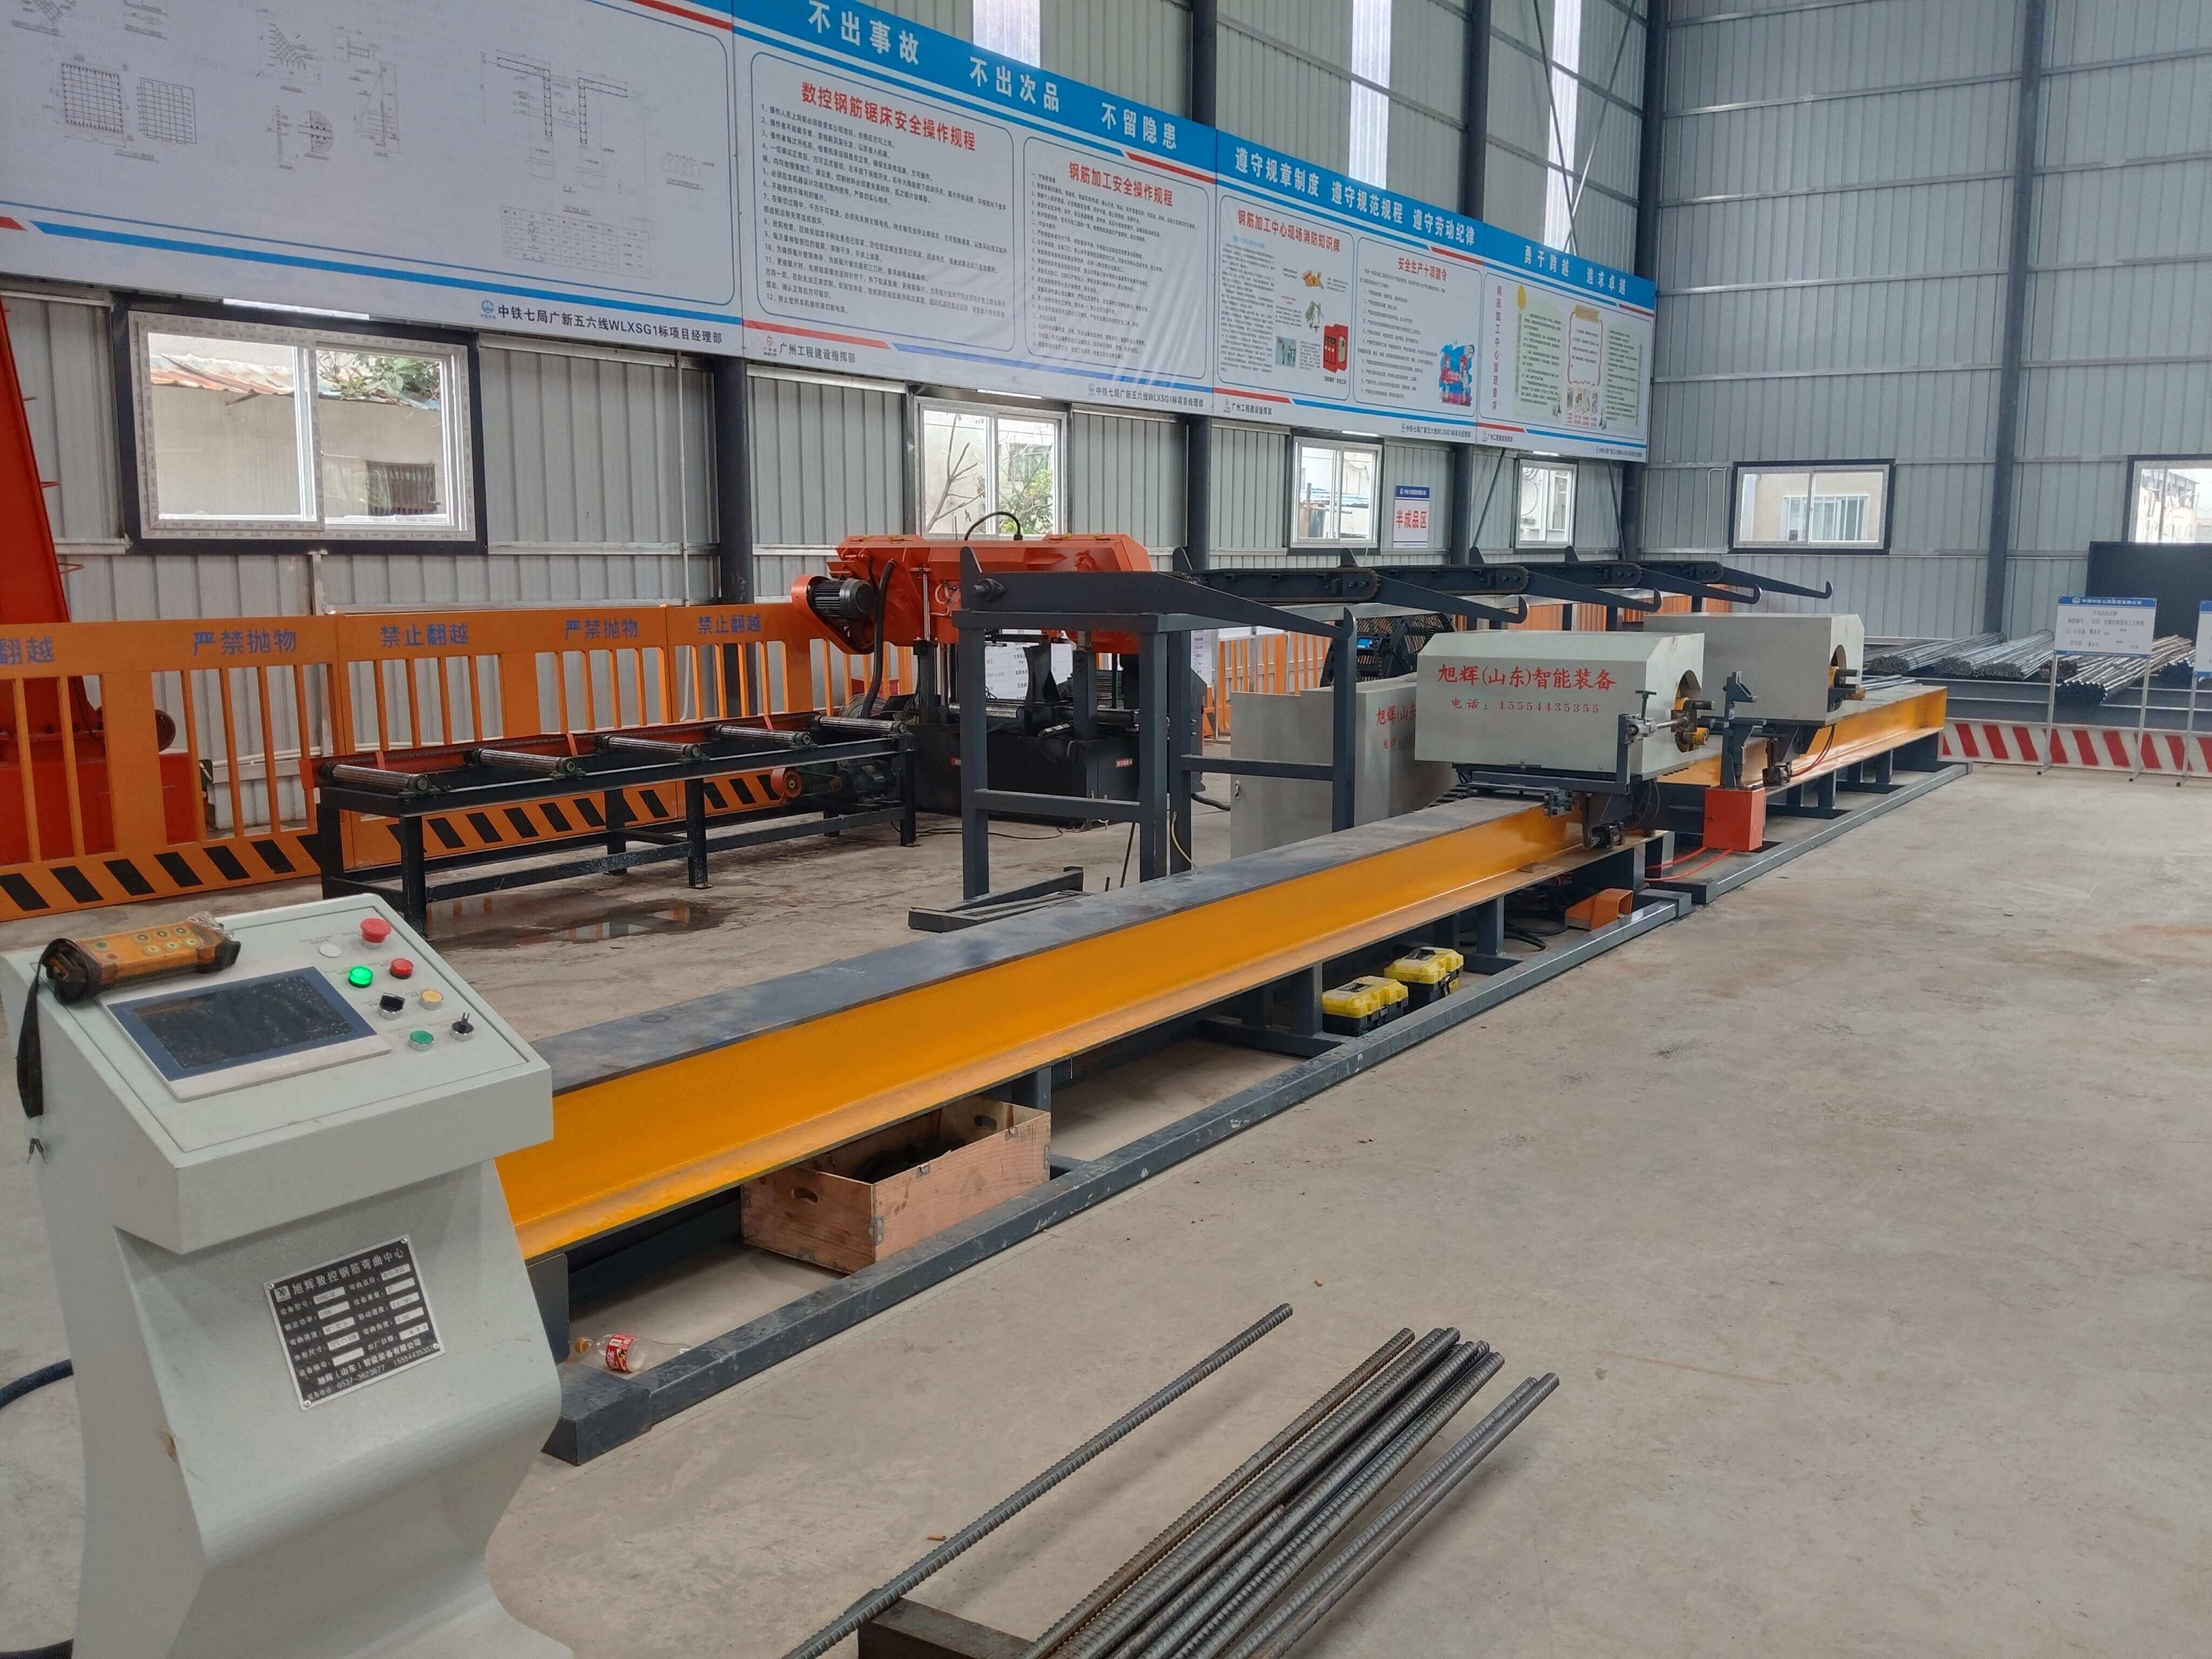
CIFI (Shandong) Intelligent Equipment Co., Ltd. terletak di pangkalan pembuatan jentera kejuruteraan Heze, Shandong, mengkhususkan diri dalam penyelidikan, pengeluaran dan penjualan peralatan keluli berangka CNC, produknya meliputi 8 siri utama termasuk talian pengeluaran bingkai keluli lengkung, stesen kerja kimpalan sangkar keluli, talian pengeluaran tiub kecil automatik penuh, dan lain-lain, serta berkhidmat kepada lebih 300 projek lebuh raya dan kereta api berkelajuan tinggi.
LANGKAH 1: Sistem kawalan pintar. Menggunakan PLC Siemens S7-1200 + pengawal gerakan, masa tindak balas ≤50ms, digabungkan dengan maklum balas gelung tertutup pengkoder, untuk mencapai pampasan ralat dinamik. Contohnya, dalam stesen kerja kimpalan sangkar keluli, sistem memantau secara real-time jarak antara batang utama (nilai standard 100mm), apabila penyimpangan >0.3mm, sistem akan menyelaraskan kedudukan kepala kimpalan secara automatik untuk memastikan ketepatan kimpalan ±0.5mm.
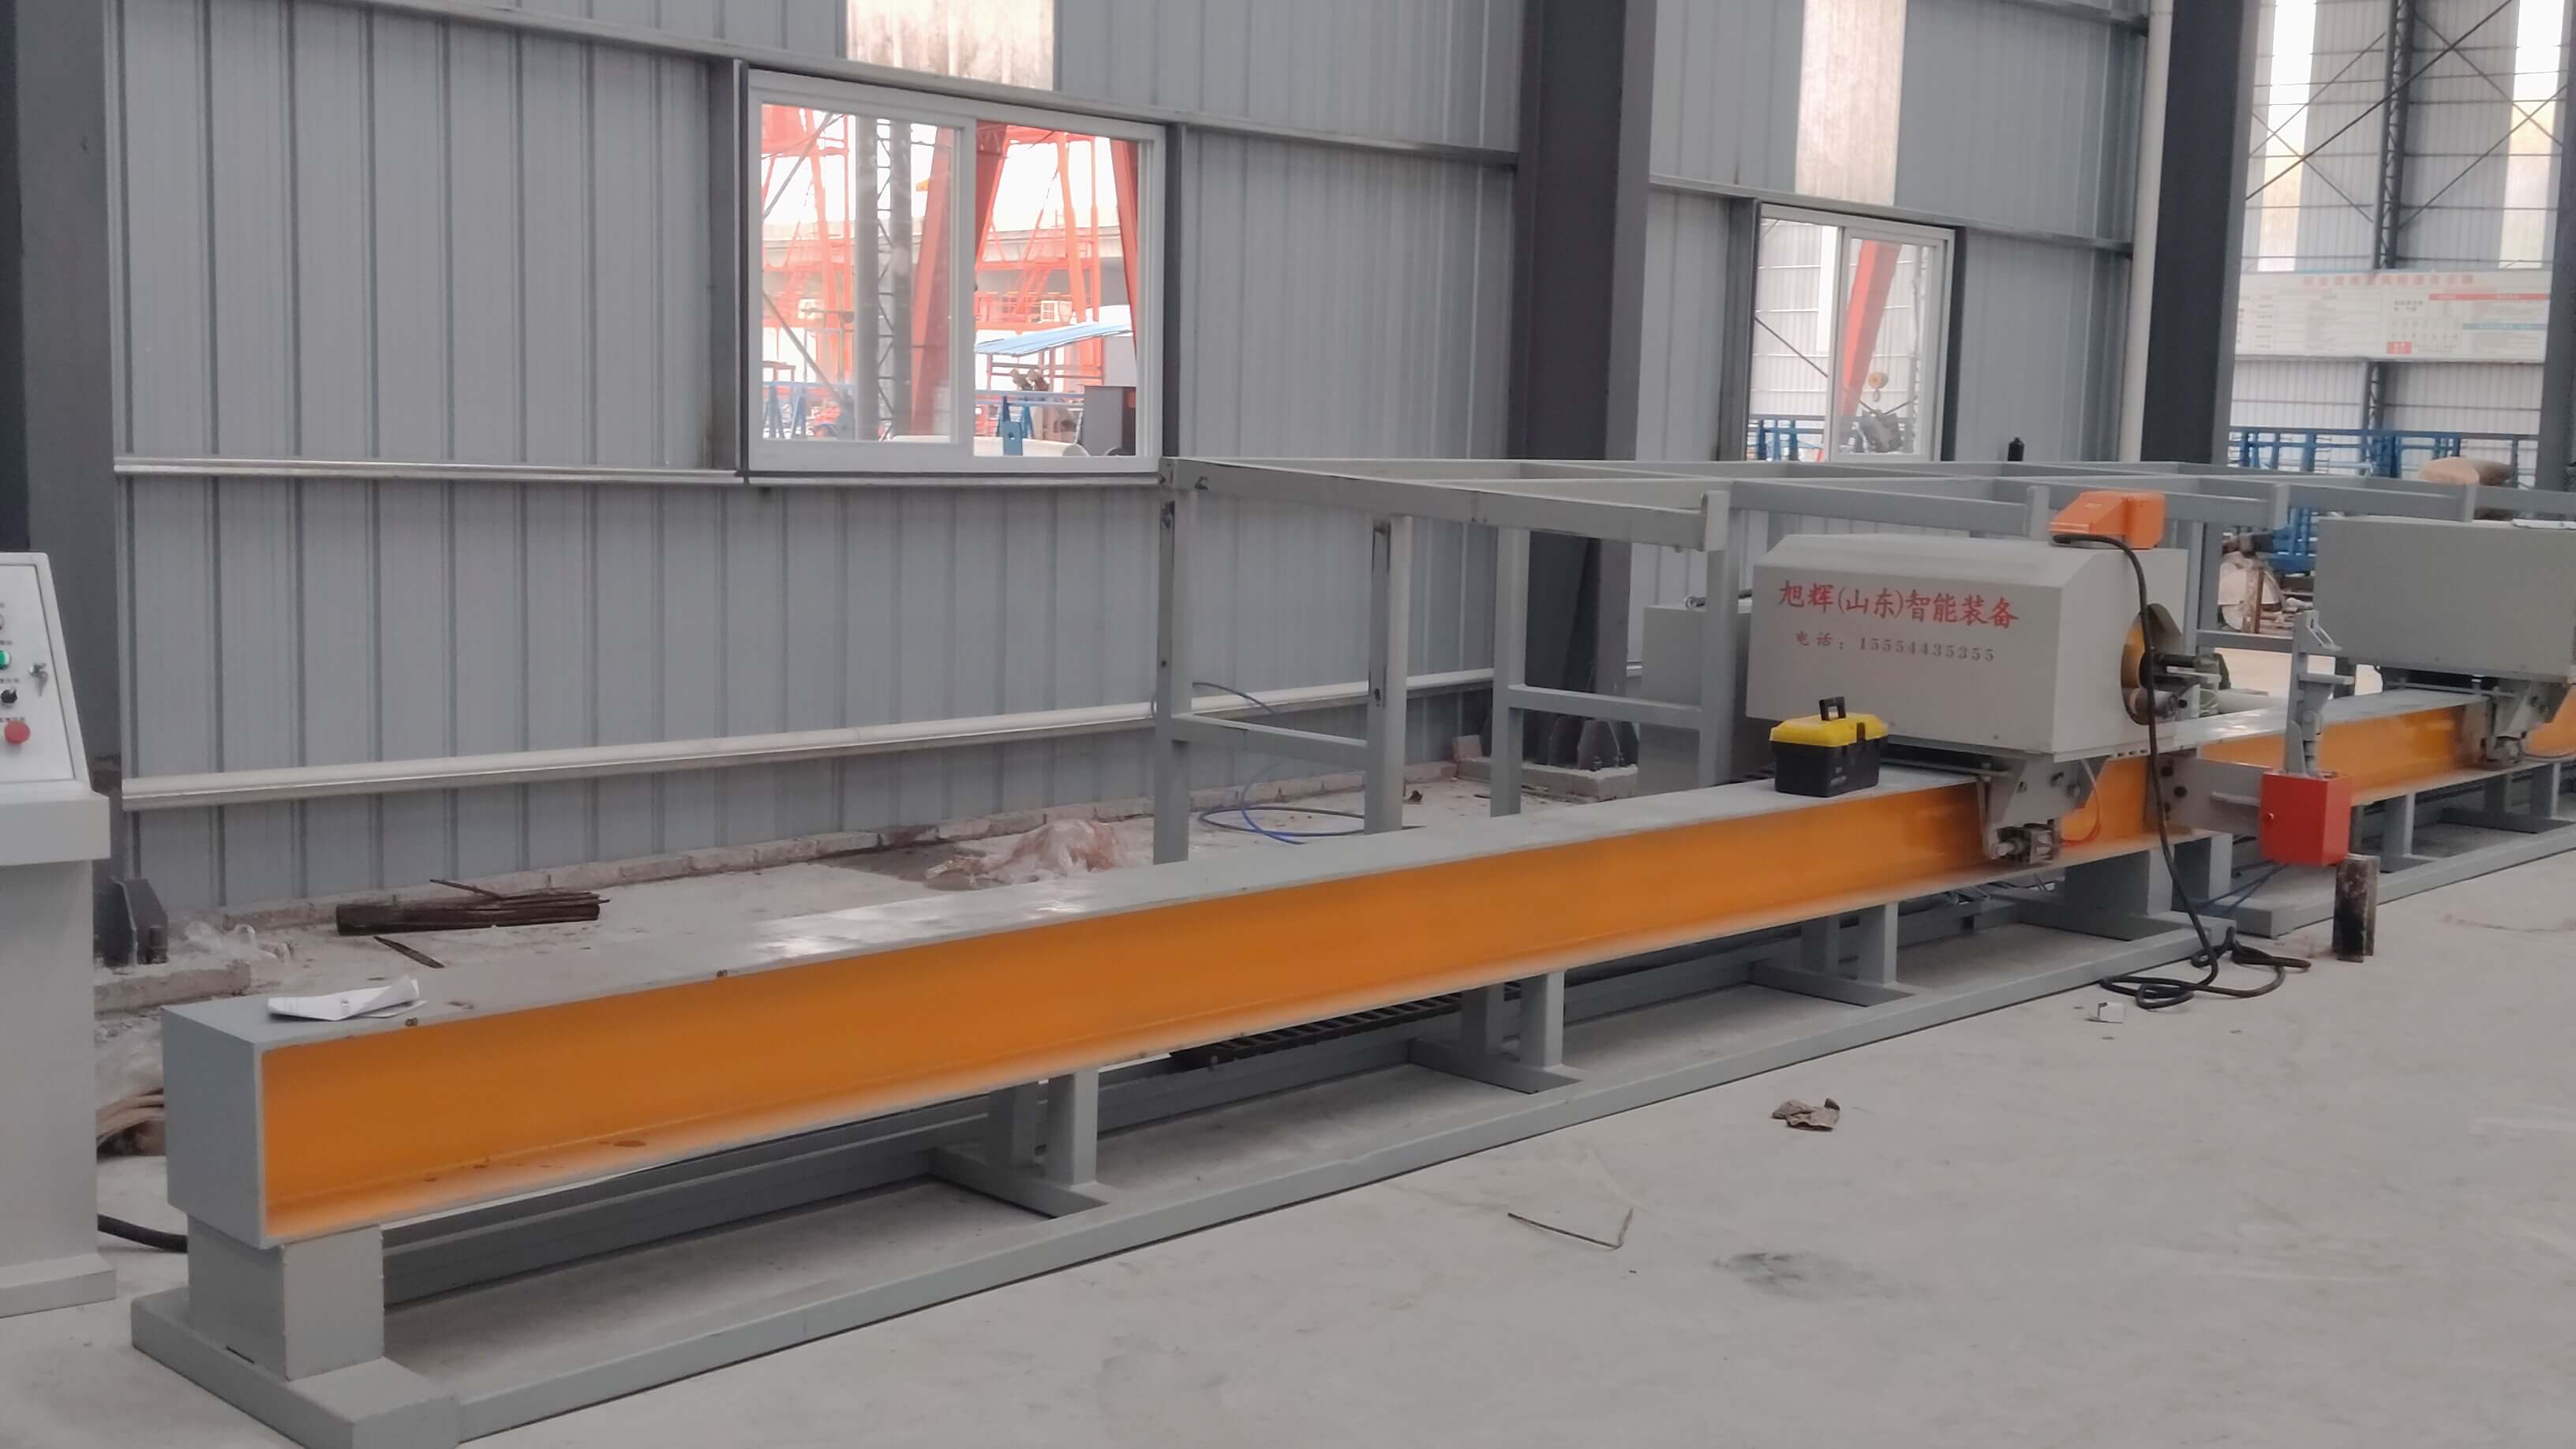
STEP2: Reka bentuk mekanikal modular. Komponen teras (seperti acuan lentur, roda penghantar) menggunakan pemesinan berketepatan tinggi (gred IT6), digabungkan dengan struktur daya prategang yang boleh dilaras, untuk mengurangkan ubah bentuk semasa operasi jangka panjang. Dalam barisan pengeluaran rangka lengkung baja, modul lentur melalui peranti prategang hidraulik, mengawal jurang acuan dalam 0.05mm, memastikan penyimpangan kelengkungan rangka ≤0.5°.
STEP3: Pangkalan Data Parameter Proses. Berdasarkan data daripada lebih 2000 projek, model pemetaan spesifikasi rebar-parameter pemprosesan dibina, di mana peralatan boleh memanggil parameter optimum secara automatik (contohnya, sudut lenturan rebar Φ25mm ialah 90°, kelajuan penghantaran ialah 1.2m/min). Selepas digunakan dalam satu projek kereta api berkelajuan tinggi, masa penyelarasan parameter berkurangan daripada 2 jam/batch kepada 10 minit, dan kadar kelulusan ketepatan meningkat daripada 85% kepada 99%.
Pengukuran kelebihan teknologiKetepatan pemprosesan ±0.5mm (purata industri ±1.5mm), kadar kerosakan peralatan ≤0.5% (purata industri 2%), peningkatan kapasiti pengeluaran satu shift sebanyak 30% (contohnya, pengimpalan sangkar keluli meningkat daripada 80 unit/shift kepada 104 unit/shift).
Panduan Pemilihan Teknologi Soalan dan Jawapan FAQ
Q1: Bagaimana memilih peralatan rebar CNC yang sesuai untuk projek?
LANGKAH 1: Tentukan keperluan pemprosesan. Berdasarkan spesifikasi keluli tulangan (contohnya Φ12-Φ40mm), bentuk (lurus/bengkok/kimpalan) tentukan jenis peralatan, contohnya projek lebuh raya memerlukan skim kombinasi barisan pengeluaran kerangka gerbang keluli + pusat pembengkokan CNC.
LANGKAH 2: Menilai keperluan ketepatan. Bagi projek yang mempunyai keperluan keselamatan struktur yang tinggi (seperti loji janakuasa nuklear), beri keutamaan kepada pemilihan peralatan dengan sistem kawalan gelung tertutup, seperti stesen kimpalan sangkar keluli旭辉 (Xuhui), ketepatan jarak tulang utama ±0.5mm, ketepatan jarak tulang ikat ±1mm.
LANGKAH 3: Menilai kecekapan pengeluaran. Kapasiti pengeluaran satu shift perlu sepadan dengan kemajuan kerja pembinaan, sebagai contoh, projek jambatan dan terowong tertentu memerlukan 200 buah sangkar keluli setiap hari, memilih talian pengeluaran mesin kimpalan automatik penuh Xuhui (kapasiti 250 buah/shift) boleh mengelakkan kelewatan tempoh projek.
Q2: Apakah parameter utama dalam penyelarasan dan penyelenggaraan peralatan?
LANGKAH 1: Penyelarasan awal. Fokus kepada penyelarasan sistem penghantaran bahan (seperti tekanan roda gelung 0.5-1.2MPa), sistem pembengkokan (seperti jurang acuan 0.05-0.1mm), menggunakan interferometer laser untuk mengesan ketepatan kedudukan.
STEP2: Penyelenggaraan harian. Periksa tekanan sistem hidraulik setiap hari (nilai standard 16MPa), paras minyak pelincir (pada 1/2-2/3 tingkap minyak), bersihkan serpihan pada landasan setiap minggu, dan gantikan penapis setiap bulan (ketepatan penapisan 10μm).
STEP3: Penyelesaian masalah. Jika berlaku penyimpangan saiz pemprosesan, semak isyarat pengekod terlebih dahulu (nilai normal 24V±5%), ketegangan tali penghantar (nilai standard 50-70N), kebanyakan masalah boleh diselesaikan melalui penetapan semula parameter atau penggantian komponen.
Rujukan Petunjuk Pengujian: Ketepatan pemprosesan (GB/T 1499.2-2018), bunyi bising peralatan (≤85dB), penggunaan tenaga (≤15kW·h/syif).
Ringkasan Keseluruhan Rujukan: Revolusi Ketepatan, Laluan Standardisasi Peralatan Pintar CIFI
Ketidaktepatan pemprosesan keluli tulangan CNC merupakan masalah umum dalam industri. Syarikat Xuhui (Shandong) Intelligent Equipment Co., Ltd. telah meningkatkan ketepatan pemprosesan kepada ±0.5mm melalui tiga penerokaan teknologi iaitu sistem kawalan pintar, reka bentuk mekanikal modular, dan pangkalan data parameter teknologi, serta telah melaksanakan aplikasi berskala besar dalam peralatan seperti talian pengeluaran rangka gerbang keluli dan stesen kimpalan sangkar keluli tulangan. Skema teknologinya telah digunakan dalam lebih 300 projek, membantu pelanggan mengurangkan kadar kerja semula sebanyak 60% dan pembaziran bahan sebanyak 40%, menyediakan jaminan pemprosesan keluli tulangan "tanpa kesilapan" untuk projek infrastruktur. Untuk maklumat lanjut, sila lawati laman web rasmi:www.xuhuiintelligenttech.com