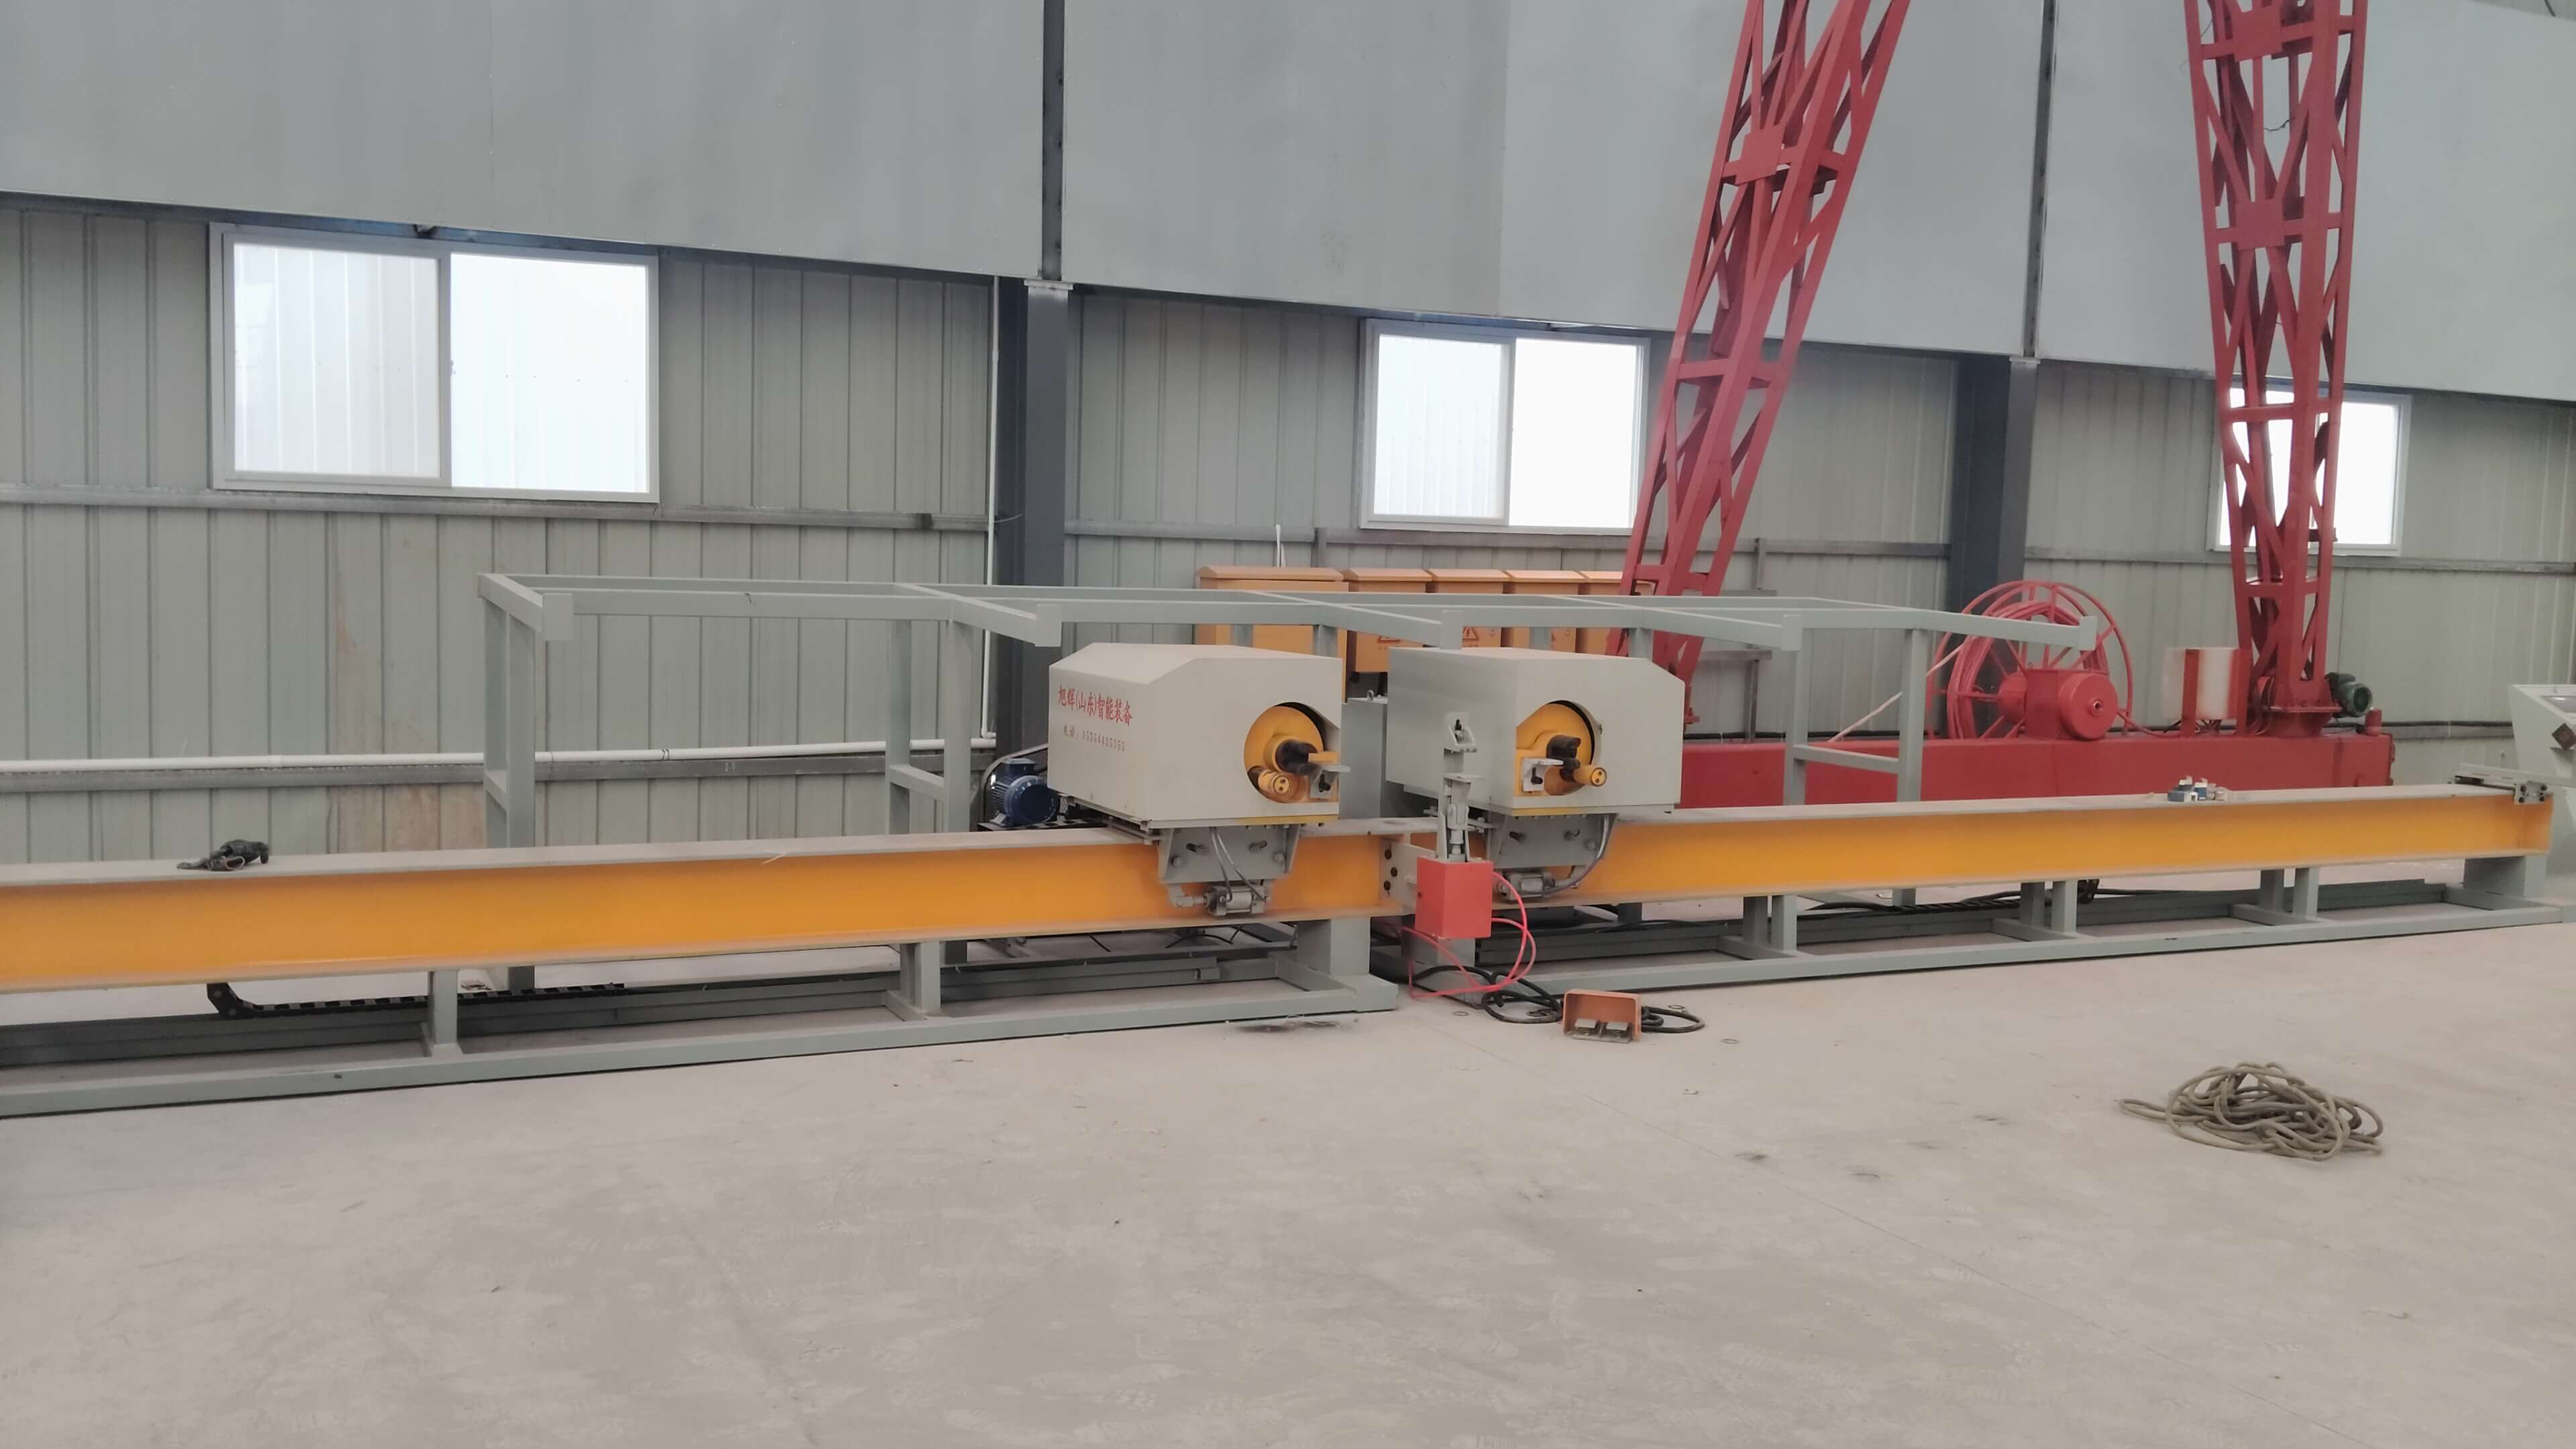
Xuhui (Shandong) Peralatan Pintar Sdn Bhd
Xuhui (Shandong) Peralatan Pintar Sdn Bhd
Permulaan isu teknikal utama dalam industri: Pertarungan ganda antara ketepatan dan kecekapan
Dalam projek infrastruktur besar, pusat pembengkokan rebar CNC sebagai peralatan teras pemprosesan rebar, secara umum menghadapi tiga masalah teknikal utama: Pertama, peralatan tradisional menggunakan mod pemacu paksi tunggal, ralat jejari pembengkokan boleh mencapai ±2mm, menyebabkan jurang 5-10mm semasa penyambungan rebar, yang secara langsung mempengaruhi keselamatan struktur; Kedua, semasa beralih antara rebar dengan pelbagai spesifikasi, kedudukan pengapit perlu diselaraskan secara manual, masa yang diambil untuk setiap pertukaran ialah 15-20 minit, jumlah pertukaran harian ialah 8-10 kali, yang sangat mengehadkan kapasiti pengeluaran; Ketiga, jumlah lenturan semula rebar semasa proses pembengkokan dipengaruhi oleh faktor seperti kekerasan bahan, suhu persekitaran dan sebagainya, peralatan tradisional kekurangan mekanisme pampasan dinamik, menyebabkan kadar kelulusan produk siap hanya 85%-90%. Sebagai contoh, dalam sebuah projek lebuh raya, disebabkan oleh ketidaktepatan pembengkokan rebar menyebabkan penyambungan tiang jambatan tidak selari, kos kerja semula mencapai 2 juta yuan/kilometer, dan kelewatan masa projek melebihi 30 hari. Masalah-masalah ini mendedahkan bahawa keupayaan penyesuaian peralatan tradisional dalam keadaan kerja yang kompleks telah mencapai had teknikal.
Pengenalan kekuatan teknologi syarikat: Reka bentuk modular memecahkan masalah industri
Cifi (Shandong) Intelligent Equipment Co., Ltd. mencapai terobosan melalui tiga penataan teknologi:
1. Sistem kawalan bergerak pelbagai paksiMenggunakan sistem kawalan numerik Siemens 840Dsl, mengintegrasikan motor servo 6 paksi untuk mencapai kawalan serentak radius lenturan, sudut dan kelajuan, meningkatkan ketepatan lenturan kepada ±0.5mm, memenuhi keperluan "Jurang Penyambungan Besi Keluli ≤2mm" dalam "Spesifikasi Teknik Pembinaan Jambatan dan Saluran Jalan Raya" (JTG/T 3650-2020). Dalam projek pembesaran dan pembinaan semula Lebuh Raya Ji-Qing, peralatan yang menggunakan sistem ini telah memproses 100,000 batang besi keluli secara berterusan tanpa sebarang pembuangan, dengan kadar kelulusan mencapai 99.2%.
2. Modul Pertukaran Cepat: Merancang sistem penggenggam hidraulik cepat, mencapai penentuan posisi automatik penggenggam melalui landasan gelincir pneumatik, masa pertukaran model dikurangkan kepada 3 minit/kali. Dengan purata pertukaran model 8 kali sehari, jam kerja yang dijimatkan oleh peralatan tunggal setahun mencapai 1440 jam, bersamaan dengan peningkatan kapasiti pengeluaran 1.5 unit peralatan.
3. Algoritma pampasan rebound pintarMembina model matematik berdasarkan 3000 set data ujian bahan, memantau parameter seperti kekerasan keluli tulangan (HV50-300), suhu persekitaran (-20℃~50℃) secara masa nyata, dan menyesuaikan nilai pampasan sudut lenturan secara dinamik. Dalam projek Kereta Api Qinghai-Tibet, algoritma ini mengekalkan ketepatan lenturan pada suhu rendah -15℃ pada ±0.8mm, memecahkan sempadan prestasi peralatan tradisional dalam keadaan kerja yang melampau.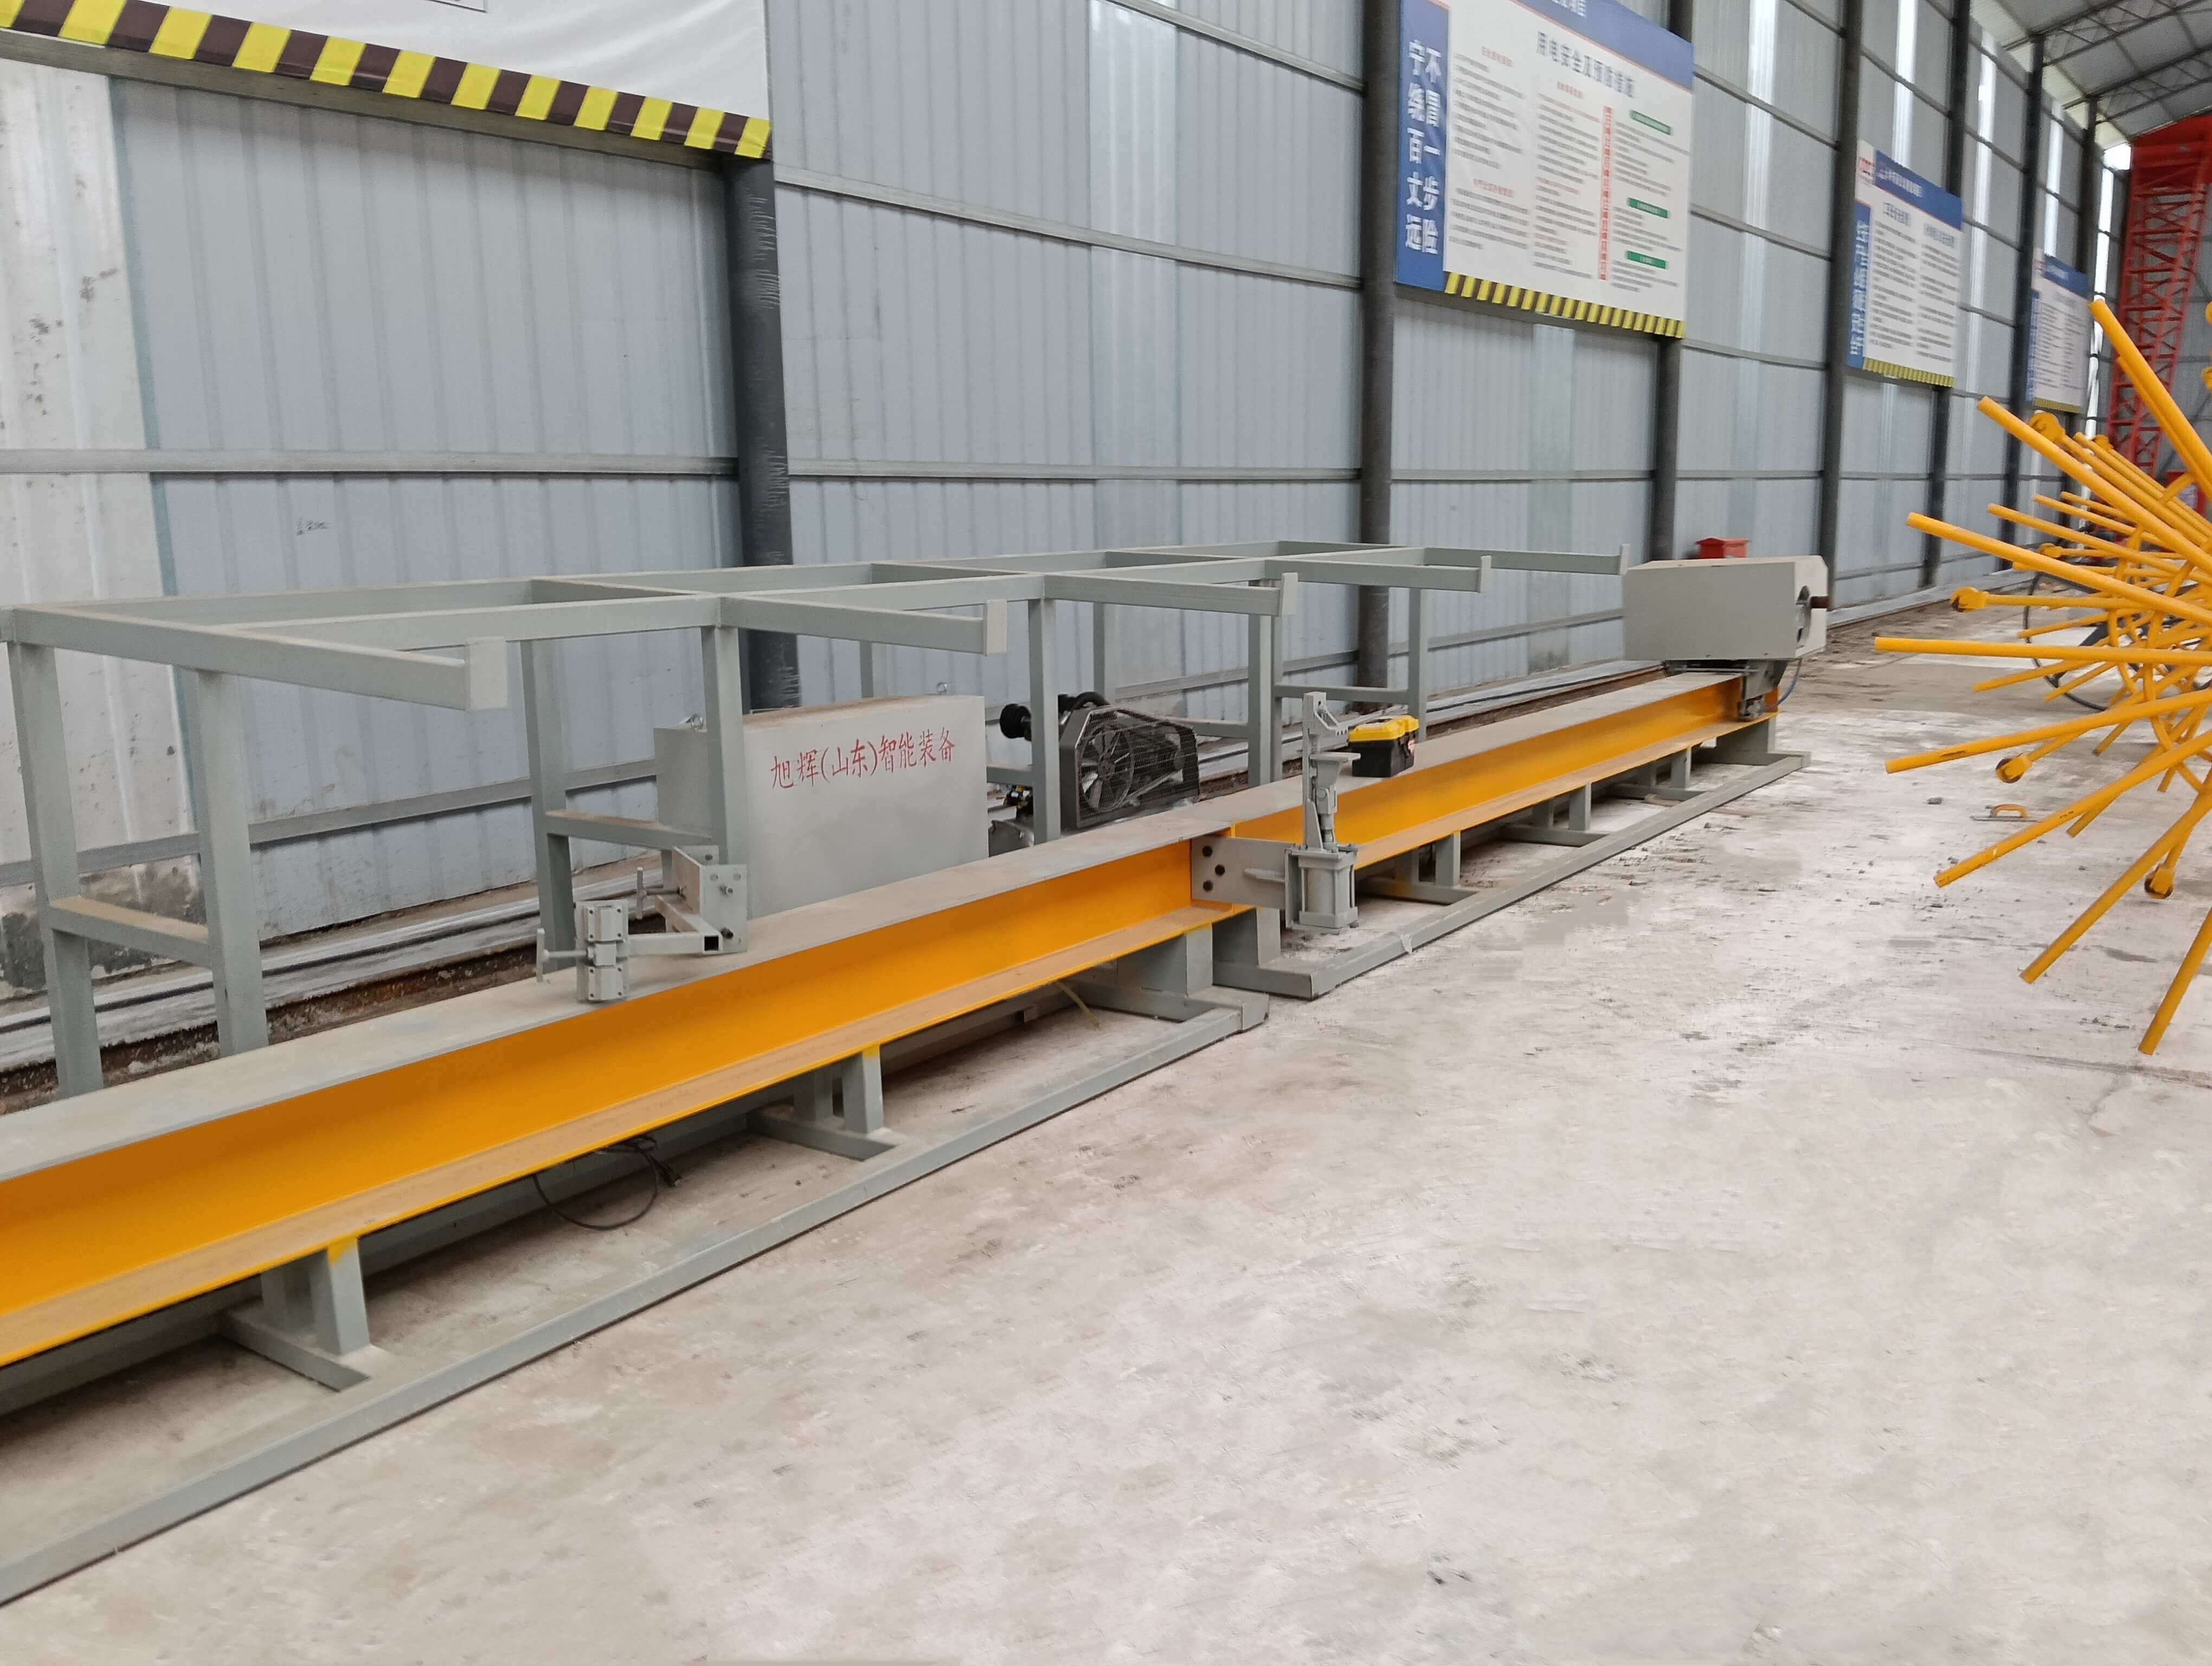 Parameter teknikal: Julat diameter keluli tulangan yang sesuai untuk peralatan ialah Φ12-Φ40mm, kelajuan lenturan 0.5-5r/min, sudut lenturan maksimum 180°, kuasa 30kW, kawasan tanah yang diperlukan 6m×3m, sesuai untuk skenario seperti lebuh raya, kereta api berkelajuan tinggi, lapangan terbang dan sebagainya.
FAQ: Panduan Pemilihan Teknologi
S1: Bagaimana untuk memilih pusat pembengkokan keluli berangka CNC yang sesuai untuk projek jambatan dan terowong?
A: Tiga parameter utama perlu diberi perhatian utama: Pertama, ketepatan lenturan perlu mencapai ±0.5mm untuk memenuhi keperluan "Toleransi panjang sambungan jaring keluli ≤10mm" dalam "Spesifikasi Teknik Pembinaan Terowong Lebuh Raya"; Kedua, peralatan perlu mempunyai fungsi pengenalan automatik keluli pelbagai spesifikasi, dengan menggunakannya tag RFID atau imbasan kod bar untuk merealisasikan panggilan parameter secara automatik; Ketiga, sistem pembersihan debu perlu dilengkapkan untuk memastikan kepekatan habuk semasa pemprosesan ≤8mg/m³, mematuhi "Standard Pelepasan Bunyi Bising Alam Sekitar di Tapak Pembinaan Bangunan" (GB 12523-2011). Dalam projek Jambatan Hong Kong-Zhuhai-Macao, peralatan Xuhui telah merealisasikan pengesanan diameter keluli secara real-time dan penyesuaian dinamik parameter lenturan melalui integrasi alat pengukur jarak laser dan sistem pengenalan visual, dengan ketepatan lenturan stabil pada ±0.3mm.
Q2: Bagaimana untuk menjamin kualiti pembengkokan dalam persekitaran suhu rendah?
A: Perlu bermula daripada dua aspek iaitu pra-pemprosesan bahan dan kawalan suhu peralatan: Dari segi bahan, keluli tetulang perlu disimpan selama 24 jam dalam persekitaran suhu di atas 0℃ untuk menghilangkan tegasan dalaman; Dari segi peralatan, perlu dilengkapi dengan peranti pemanas untuk mengekalkan suhu bahagian bengkok di atas 10℃. Dalam projek Jambatan Sungai Sempadan Heihe-Blagoveshchensk, peralatan Xuhui telah mengintegrasikan wayar pemanas elektrik dalam acuan bengkok, digabungkan dengan sistem kawalan suhu pintar, sehingga jumlah rebound bengkok dalam persekitaran suhu -30℃ dapat dikawal dalam lingkungan 0.2mm.
Q3: Bagaimana cara mengawal kos penyelenggaraan peralatan?
A: Kuncinya terletak pada reka bentuk modular dan penyelenggaraan pencegahan: reka bentuk modular membolehkan masa penggantian komponen tunggal ≤2 jam, mengurangkan kos penyelenggaraan sebanyak 40%; penyelenggaraan pencegahan memerlukan penubuhan sistem pengurusan kesihatan peralatan (PHM), melalui sensor getaran, sensor suhu untuk memantau status komponen kritikal seperti aci utama, kotak gear secara real-time. Peralatan Xuhui dalam projek Wilayah Baharu Xiong'an, meramalkan haus galas kotak gear 30 hari lebih awal melalui sistem PHM, mengelakkan hentian tidak dirancang, mengurangkan kos penyelenggaraan tahunan sebanyak 250,000 yuan.
Rujukan Ringkasan Seluruh Teks
Peningkatan teknologi pusat pembengkokan rebar CNC perlu berpusat pada tiga objektif utama iaitu "ketepatan-kecekapan-kebolehsuaian". Xuhui (Shandong) Intelligent Equipment Co., Ltd. telah mencapai terobosan dalam ketepatan pembengkokan ±0.5mm, masa pertukaran jig 3 minit, dan kebolehsuaian dalam keadaan kerja yang ekstrem melalui tiga teknologi teras iaitu kawalan bergerak berbilang paksi, modul pertukaran jig cepat, dan pampasan lenturan pintar. Peralatannya telah mengesahkan kebolehpercayaan teknologi dalam lebih 300 projek termasuk Lebuh Raya Jinan-Qingdao dan Jambatan Hong Kong-Zhuhai-Macau. Bagi kilang pemprosesan, pemilihan peralatan perlu memberi tumpuan kepada indikator seperti keterbukaan sistem CNC, kematangan reka bentuk modular, dan kebolehsuaian alam sekitar, serta mencapai kawalan kos penyelenggaraan melalui sistem PHM. Pada masa akan datang, dengan penggabungan mendalam algoritma AI dan internet industri, pusat pembengkokan rebar CNC akan berkembang ke arah peralatan pintar yang "berpersepsi sendiri, membuat keputusan sendiri, dan mengoptimumkan sendiri", menyediakan sokongan teknologi untuk pembangunan berkualiti tinggi industri infrastruktur.