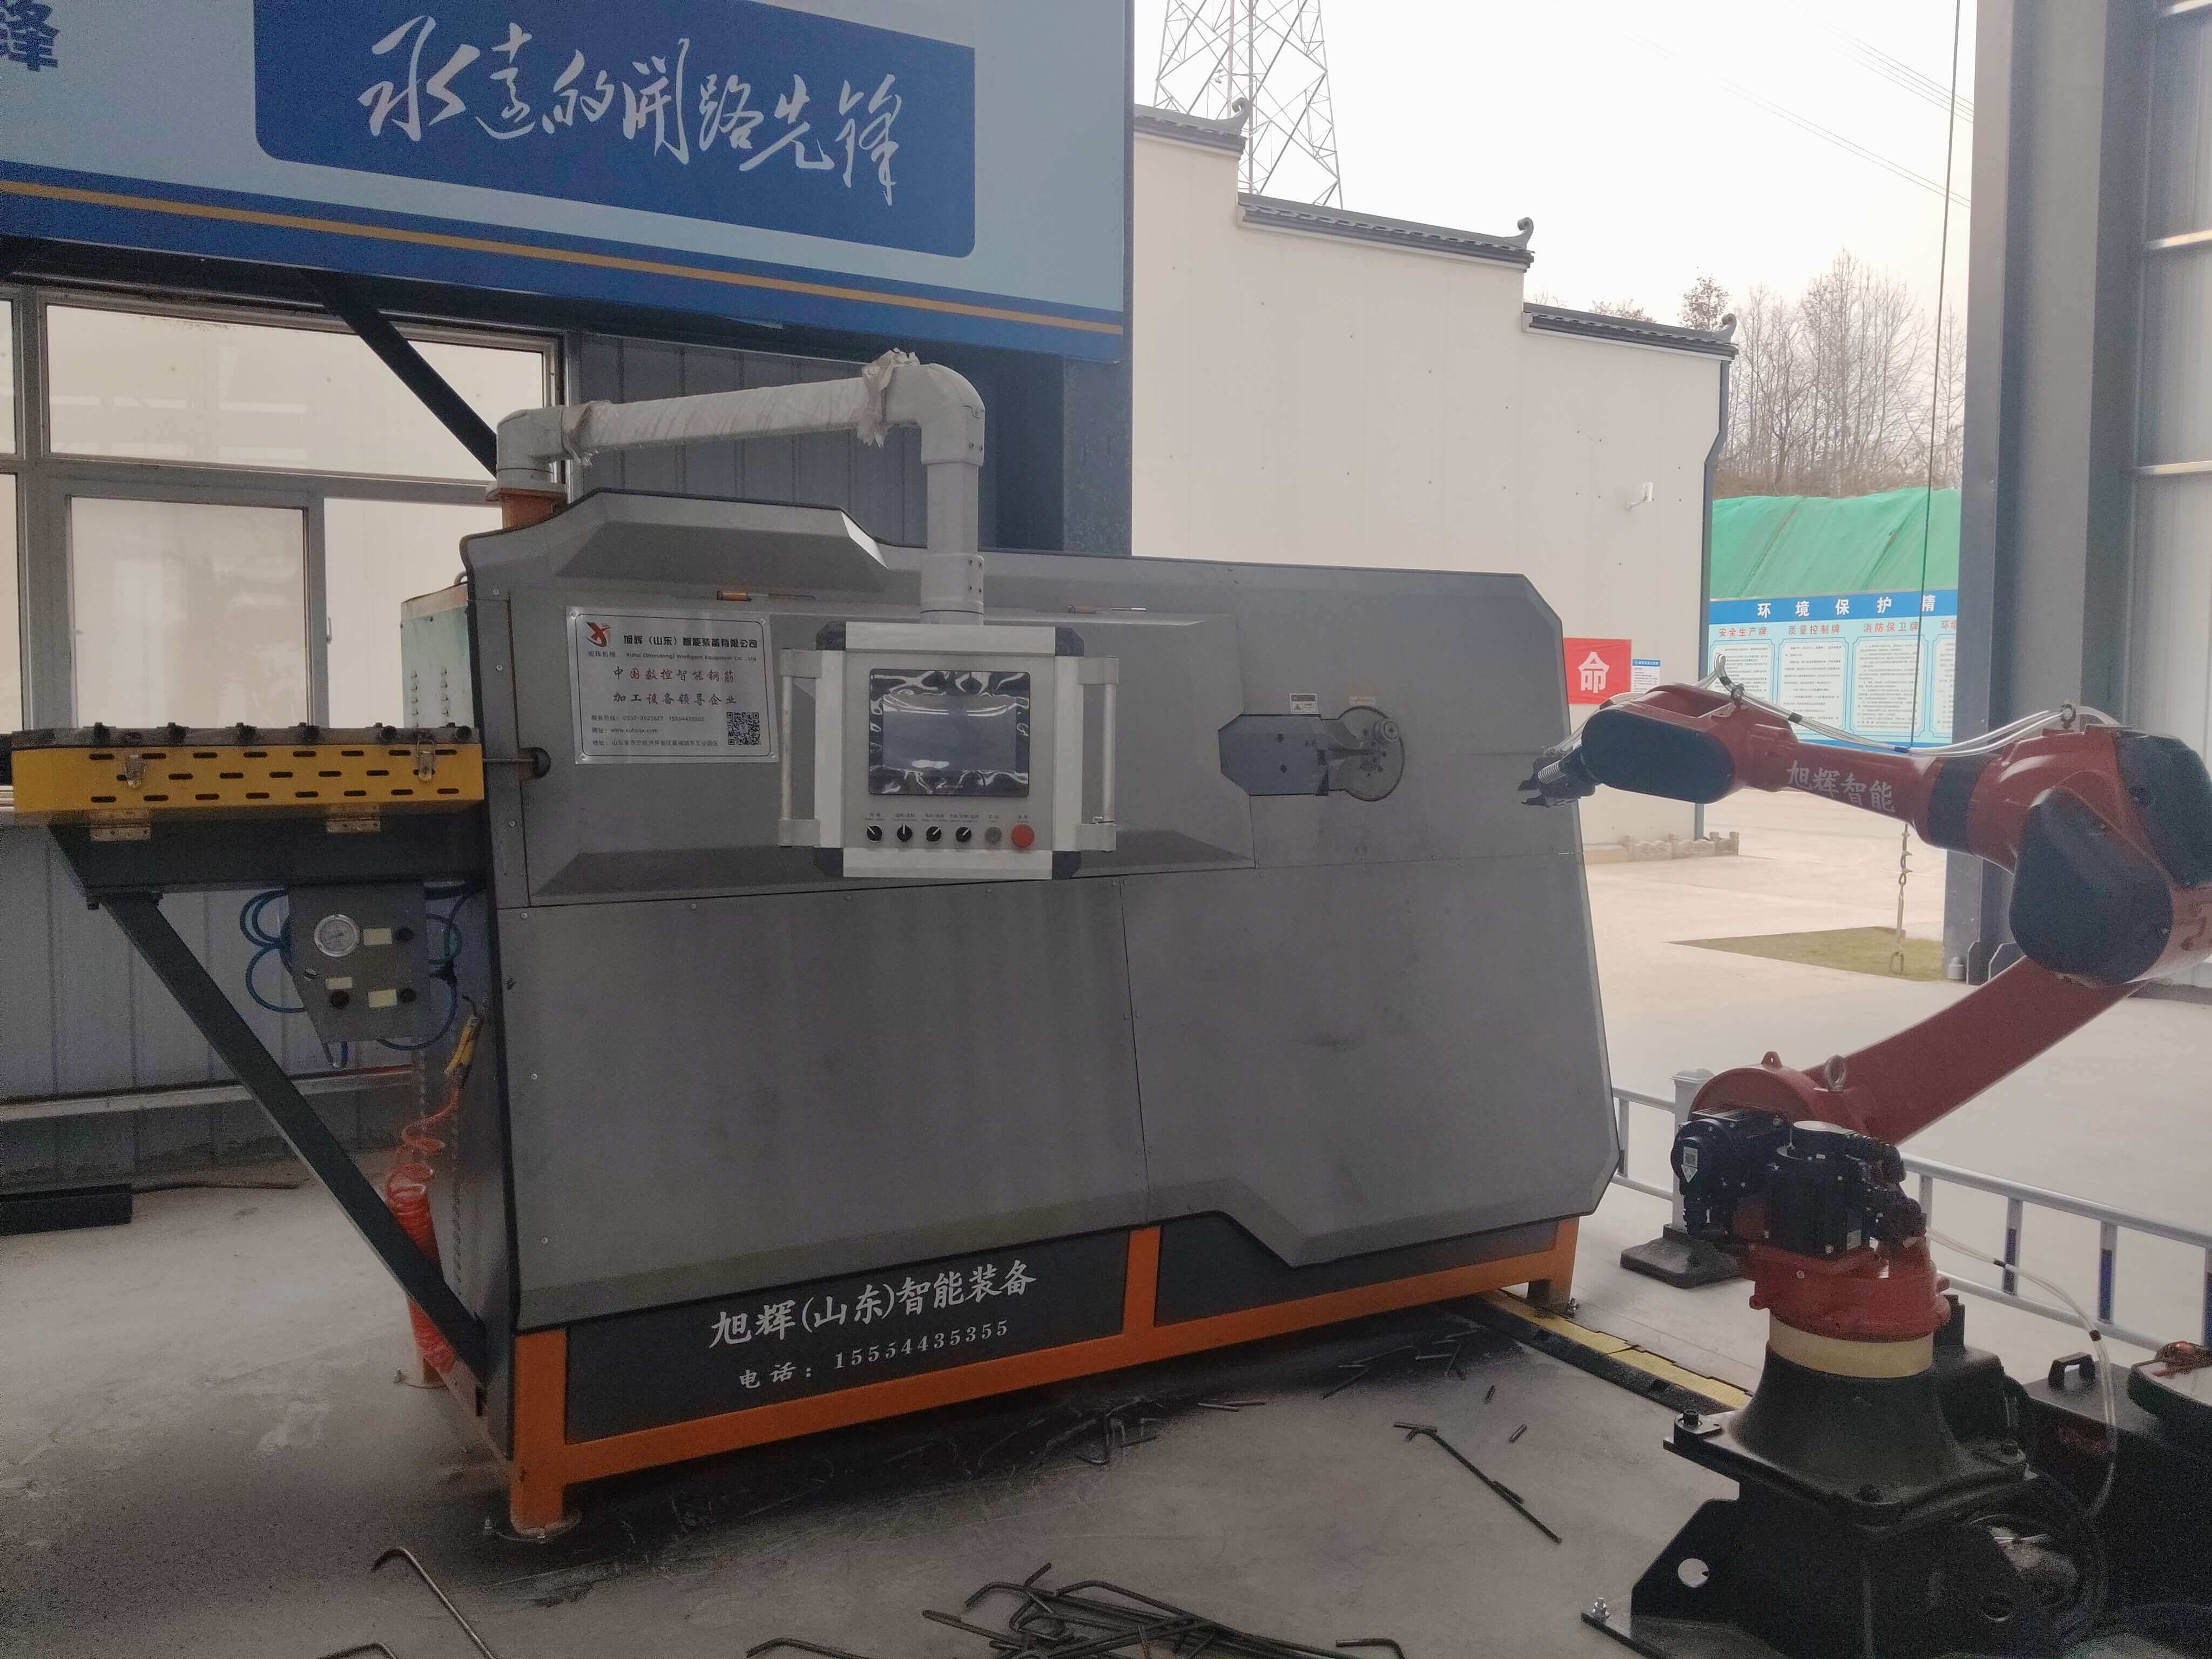
Xuhui (Shandong) Peralatan Pintar Sdn Bhd
Xuhui (Shandong) Peralatan Pintar Sdn Bhd
Pendahuluan
Dalam projek infrastruktur besar seperti lebuh raya ekspres, kereta api berkelajuan tinggi, dan sebagainya, ketepatan dan kecekapan pemprosesan keluli tulang secara langsung mempengaruhi kemajuan dan kualiti projek. Pusat pembengkokan keluli tulang CNC sebagai peralatan teras dalam pemprosesan keluli tulang, prestasi teknikal dan tahap operasinya secara langsung menentukan ketepatan pembentukan keluli tulang dan kecekapan pengeluaran. Artikel ini akan menganalisis bagaimana mencapai pemprosesan yang cekap dan tepat melalui pusat pembengkokan keluli tulang CNC daripada dimensi prinsip teknologi, langkah-langkah praktikal, pengoptimuman parameter, dan sebagainya, menggabungkan kelebihan teknologi serta contoh aplikasi praktikal Xuhui (Shandong) Intelligent Equipment Co., Ltd., serta menyediakan panduan pemilihan teknologi dan titik-titik penting operasi.
Kata kunci
Pusat Pembengkokan Besi Keluli Berangka CNC, Ketepatan Pemprosesan Besi Keluli, Pengeluaran Cekap, Peralatan Pintar Xu Hui, Pengoptimuman Parameter Teknikal
Permulaan mengenai titik kesakitan teknologi industri
Pemprosesan lenturan rebar tradisional bergantung pada operasi manual, yang mempunyai masalah seperti ketepatan rendah, kecekapan yang buruk, dan intensiti kerja yang tinggi. Sebagai contoh, semasa lenturan rebar secara manual, ralat sudut lenturan boleh mencapai ±3°, menyebabkan jurang semasa penyambungan rebar, yang mempengaruhi keselamatan struktur; masa pemprosesan untuk setiap batang rebar memerlukan 2-3 minit, sukar untuk memenuhi permintaan pengeluaran yang cekap dalam projek infrastruktur berskala besar. Di samping itu, operasi manual juga mempunyai risiko keselamatan, seperti rebar terpantul, peralatan dihidupkan secara tidak sengaja, dan sebagainya, yang mudah mencetuskan kemalangan kerja. Pusat lenturan rebar CNC melalui kawalan automatik dan sistem penghantaran ketepatan tinggi, boleh menyelesaikan masalah-masalah tersebut dengan berkesan, tetapi bagaimana memilih peralatan yang sesuai, mengoptimumkan parameter operasi, dan mencapai pengeluaran yang stabil dan cekap, masih merupakan cabaran teknikal yang dihadapi oleh industri.
Pengenalan kekuatan teknologi syarikat
Xuhui (Shandong) Intelligent Equipment Co., Ltd. terletak di pangkalan pembuatan jentera kejuruteraan — Heze, Shandong, merupakan sebuah syarikat yang mengintegrasikan penyelidikan dan pembangunan, pengeluaran, serta penjualan peralatan rebar CNC. Syarikat ini bergantung pada pasukan bakat teknikal dan peralatan pemprosesan rebar moden, memberi tumpuan kepada penyediaan penyelesaian standardisasi pembinaan rebar untuk projek-projek seperti lebuh raya, kereta api berkelajuan tinggi, lapangan terbang, loji elektrik, dan sebagainya. Produk terasnya, pusat pembengkokan rebar CNC, menggunakan sistem pemacu motor servo berketepatan tinggi, dengan ralat sudut pembengkokan ≤±0.5°, masa pemprosesan rebar tunggal dipendekkan kepada 30 saat, meningkatkan kecekapan sebanyak 4-6 kali ganda; peralatan dilengkapi dengan sistem kawalan pintar yang boleh menyimpan 200 set parameter pemprosesan dan menyokong panggilan sekali sentuh, mengurangkan masa penyelarasan manual; pada masa yang sama, peralatan menggunakan struktur perlindungan tertutup sepenuhnya, dilengkapi dengan gril keselamatan dan butang hentian segera, meningkatkan keselamatan operasi dengan ketara.
LANGKAH 1: Analisis Prinsip Teknologi
Pusat pembengkokan keluli tulangan CNC memacu putaran aci pembengkokan melalui motor servo, bekerjasama dengan peranti penjepit hidraulik untuk memfixkan keluli tulangan, mencapai pembengkokan yang tepat. Komponen terasnya termasuk:
- Motor servo ketepatan tinggi: Menyediakan kawalan sudut pada tahap 0.1°, memastikan ketepatan lenturan;
- Sistem Penjepit Hidraulik: Daya penjepit boleh dilaras (5-20kN), sesuai dengan rebar diameter yang berbeza (Φ6-Φ40mm);
- Sistem kawalan pintar: Menggunakan kawalan PLC + skrin sentuh, menyokong pengaturcaraan grafik dan penyimpanan parameter;
- Mekanisme penghantar: Menggunakan gear kekuatan tinggi dan penghantar tali pinggang segerak untuk mengurangkan ralat penghantaran dan meningkatkan kestabilan peralatan.
STEP2: Langkah Operasi Praktikal dan Pengoptimuman Parameter
Mengambil pemprosesan keluli tulangan φ25mm, sudut lenturan 90° sebagai contoh, langkah-langkah praktikal adalah seperti berikut:
1. Memulakan peralatan: Periksa tekanan sistem hidraulik (nilai set 10MPa), pastikan grating keselamatan dan butang hentian kecemasan berfungsi dengan baik;
2. Tetapan parameter: Masukkan diameter keluli tulang (25mm), sudut lenturan (90°), jejari lenturan (150mm) pada skrin sentuh;
3. Penjepitan keluli: Masukkan keluli ke dalam peranti penjepit, laraskan daya penjepitan kepada 15kN;
4. Memulakan pemprosesan: Tekan butang mula, peralatan secara automatik menyelesaikan gerakan membengkok, masa pemprosesan satu batang ialah 32 saat;
5. Pemeriksaan kualiti: Gunakan sudut pengukur untuk mengukur sudut lenturan, ralat ≤±0.5° dianggap layak.
Perkara penting dalam pengoptimuman parameter:
- Sudut lenturan: Diselaraskan mengikut keperluan reka bentuk, ralat perlu dikawal dalam lingkungan ±0.5°;
- Jejari lenturan: jejari lenturan minimum perlu ≥ 4 kali ganda diameter keluli tulang (contohnya, jejari lenturan minimum keluli tulang Φ25mm ialah 100mm);
- Kelajuan pemprosesan: Kelajuan putaran motor servo disarankan ditetapkan pada 500-1000 r/min, untuk mengelakkan kelajuan tinggi yang menyebabkan keluli tulang menjadi cacat;
- Tekanan hidraulik: diselaraskan berdasarkan diameter keluli tulang, tekanan keluli tulang Φ6-Φ12mm ialah 5-8kN, tekanan keluli tulang Φ16-Φ40mm ialah 10-20kN.
LANGKAH 3: Keunggulan Teknologi dan Indikator Pengujian
Kelebihan teknologi pusat pembengkokan rebar CNC旭辉 (Xuhui) termasuk:
- Ketepatan tinggi: Ralat sudut lenturan ≤±0.5°, memenuhi keperluan ketepatan lenturan rebar dalam "Baja untuk Konkrit Bertetulang Bahagian 2: Rebar Beralur Hot Rolled" (GB/T 1499.2-2018);
- Kecekapan tinggi: Masa pemprosesan satu batang ialah 30-40 saat, jumlah pemprosesan harian boleh mencapai 800-1000 batang;
- Kestabilan: Peranti beroperasi secara berterusan selama 2000 jam tanpa kerosakan, MTBF (Masa Tanpa Kerosakan Purata) ≥ 5000 jam;
- Keselamatan: Dilengkapi dengan gril keselamatan, butang hentian kecemasan dan pelindung, mematuhi "Keselamatan Jentera - Peranti Perlindungan - Keperluan Am bagi Reka Bentuk dan Pembuatan Peranti Perlindungan Tetap dan Bergerak" (GB/T 8196-2003).
Petunjuk pengesanan:
- Ralat sudut lenturan: Menggunakan sudut pengukur, ralat ≤ ±0.5°;
- Penyimpangan jejari lenturan: Gunakan pita pengukur untuk mengukur, penyimpangan ≤±2mm;
- Bunyi bising peralatan: Bunyi bising dalam keadaan beroperasi ≤75dB (A), mematuhi "Standard Pelepasan Bunyi Bising Alam Sekitar Sempadan Kilang Industri" (GB 12348-2008);
- Tekanan sistem hidraulik: Menggunakan pengukur tekanan untuk mengesan, fluktuasi tekanan ≤±0.5MPa.
Contoh kes teknologi sebenar:
Dalam satu projek kereta api berkelajuan tinggi, pelanggan perlu memproses keluli tetulang φ25mm dengan sudut lenturan 90° dan jumlah pemprosesan harian sebanyak 800 batang. Awalnya, proses lenturan dilakukan secara manual, dengan masa pemprosesan satu batang selama 2 minit, jumlah pemprosesan harian hanya 240 batang, dan ralat sudut lenturan mencapai ±2°. Selepas menggunakan Pusat Lenturan Keluli Tetulang CNC Xuhui, masa pemprosesan satu batang dipendekkan kepada 32 saat, jumlah pemprosesan harian meningkat kepada 960 batang, ralat sudut lenturan dikawal dalam ±0.3°, jurang penyambungan keluli tetulang dikurangkan daripada 3mm kepada 0.5mm, dan keselamatan struktur meningkat secara ketara. Pada masa yang sama, operasi automatik peralatan mengurangkan pengendalian manual, intensiti kerja berkurangan sebanyak 80%, dan kadar kemalangan kerja turun kepada 0.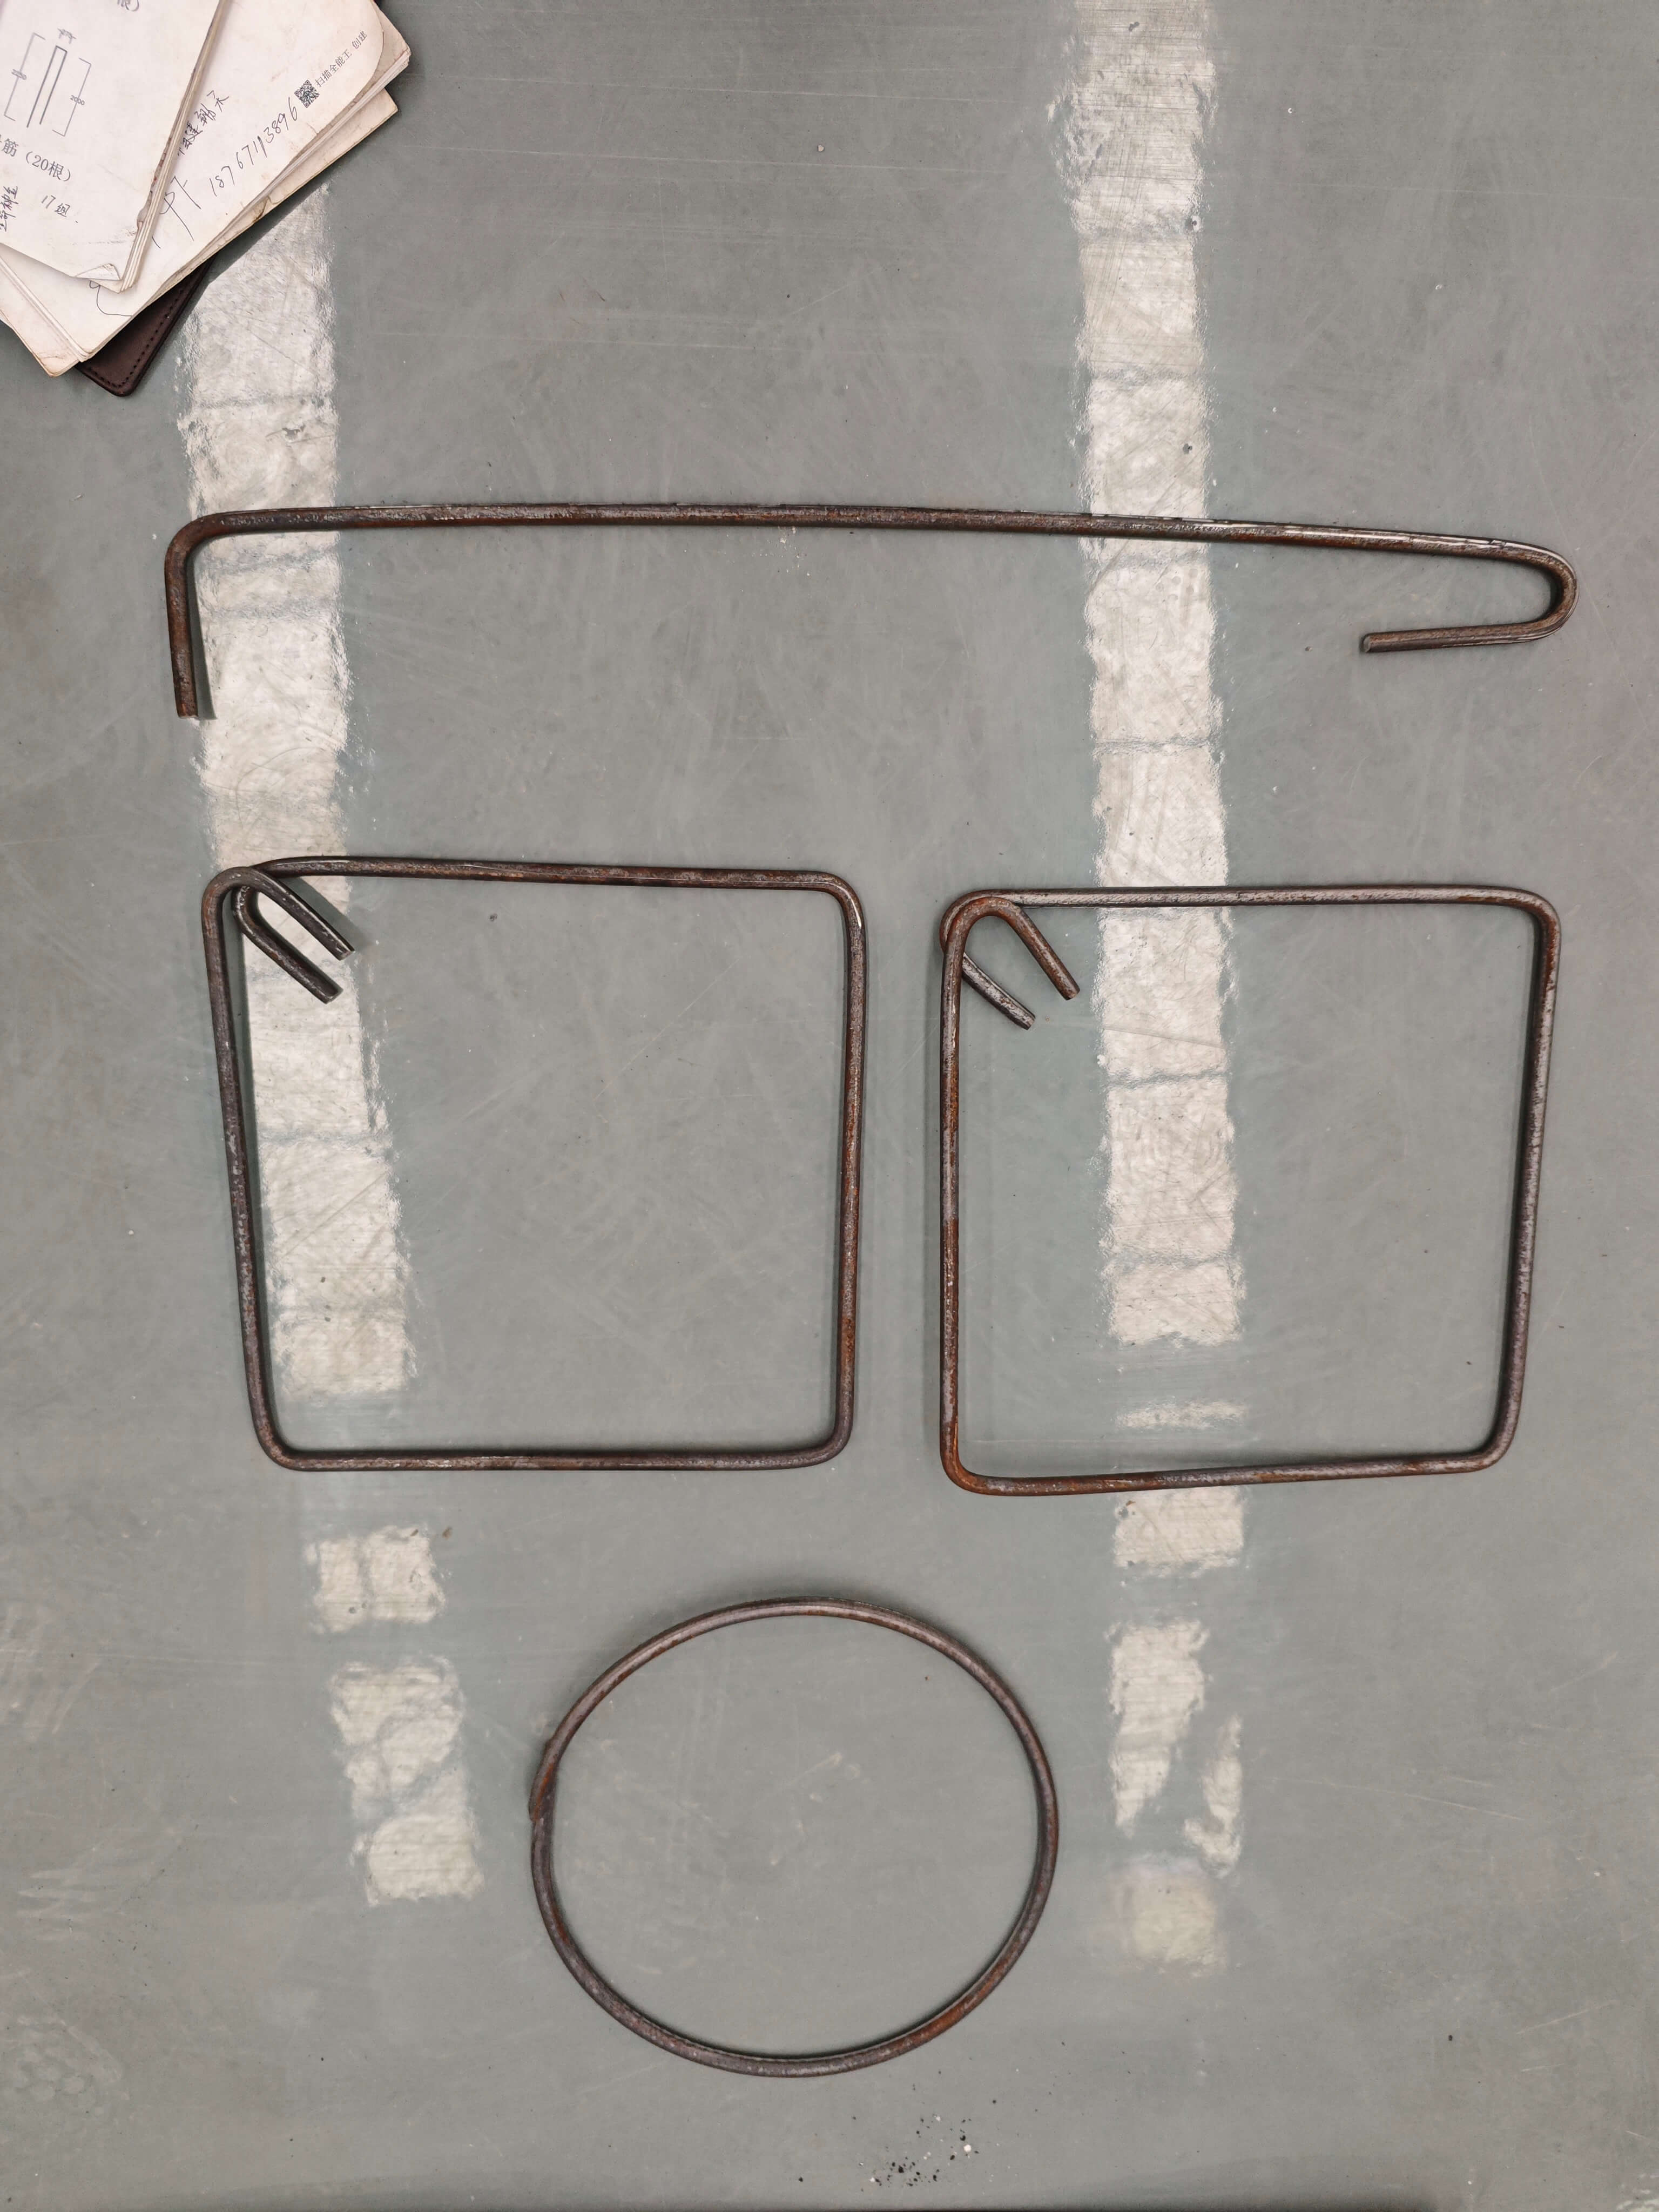
Untuk maklumat lanjut, sila lawati laman web rasmi:www.xuhuiintelligenttech.com
Panduan Pemilihan Teknologi Soalan Lazim (FAQ) dalam Bentuk Soal Jawab
Q1: Bagaimana cara memilih pusat pembengkokan rebar CNC yang sesuai dengan keperluan projek?
A: Perlu memilih peralatan berdasarkan parameter seperti diameter rebar, sudut lenturan, jumlah pemprosesan, dan sebagainya. Sebagai contoh, untuk projek yang memproses rebar Φ6-Φ40mm dengan jumlah pemprosesan harian 500-1000 batang, disarankan memilih pusat lenturan rebar CNC jenis Xuhui XH-WQ-40, yang dilengkapi dengan motor servo berketepatan tinggi dan sistem penjepit hidraulik untuk memenuhi keperluan pemprosesan yang cekap dan tepat; sekiranya jumlah pemprosesan lebih besar (jumlah pemprosesan harian ≥1500 batang), boleh memilih jenis XH-WQ-50, yang mempunyai kelajuan putaran poros lenturan meningkat kepada 1200r/min, lebih cekap.
Q2: Bagaimanakah untuk menyahpepijat parameter operasi peralatan?
A: Penyesuaian parameter operasi perlu mengikuti prinsip "rendah dahulu, tinggi kemudian". Sebagai contoh, semasa menyesuaikan sudut lenturan, tetapkan 80° dahulu, uji kesan pemprosesan, dan setelah disahkan tidak ada kesilapan, baru disesuaikan kepada 90°; semasa menyesuaikan tekanan hidraulik, tetapkan 8kN dahulu, perhatikan keadaan pengapit keluli, kemudian secara beransur-ansur meningkatkan kepada 15kN (keluli Φ25mm). Parameter yang telah disesuaikan perlu direkodkan dan disimpan untuk panggilan langsung pada masa akan datang.
Q3: Apakah perkara-perkara yang perlu diambil perhatian dalam penyelenggaraan peralatan?
A: Penyelenggaraan peralatan memerlukan pemeriksaan berkala terhadap paras minyak sistem hidraulik (periksa sekali seminggu, tambah minyak jika parasnya di bawah garis skala), membersihkan kipas penyejuk motor servo (bersihkan sekali sebulan), memeriksa keadaan pelinciran mekanisme pemacu (tambah minyak pelincir setiap 500 jam). Pada masa yang sama, elakkan peralatan daripada beroperasi dalam persekitaran yang lembap, suhu tinggi (>40℃) atau berhabuk untuk mengelakkan mempengaruhi hayat peralatan.
S4: Bagaimana untuk menilai sama ada kualiti pemprosesan peralatan adalah layak?
A: Boleh dinilai melalui "tiga periksa satu ukur": pertama, periksa sama ada tempat lenturan keluli tulangan adalah licin, tanpa retak atau kedutan; kedua, periksa sama ada jurang penyambungan keluli tulangan adalah ≤1mm; ketiga, periksa sama ada operasi peralatan adalah stabil, tanpa gegaran atau bunyi bising yang tidak normal; satu ukur menggunakan sudut pengukur dan pita pengukur untuk mengukur sudut lenturan dan jejari, ralat perlu berada dalam lingkungan yang dibenarkan (sudut lenturan ≤±0.5°, jejari lenturan ≤±2mm).
Rujukan Ringkasan Keseluruhan Teks
Pusat pembengkokan rebar CNC merupakan peralatan teras yang meningkatkan ketepatan dan kecekapan pemprosesan rebar, dengan prestasi teknikal dan tahap operasinya secara langsung memberi kesan kepada kualiti dan kemajuan projek infrastruktur. Xuhui (Shandong) Intelligent Equipment Co., Ltd. menyediakan penyelesaian pemprosesan rebar yang cekap dan tepat untuk industri melalui penggunaan motor servo berketepatan tinggi, sistem pengapit hidraulik dan sistem kawalan pintar. Dengan memilih model peralatan yang sesuai, mengoptimumkan parameter operasi, dan menjalankan pemeriksaan kualiti yang ketat, sasaran teknikal seperti kesilapan sudut pembengkokan rebar ≤±0.5°, masa pemprosesan tunggal 30-40 saat, dan jumlah pemprosesan harian 800-1000 batang boleh dicapai, memenuhi keperluan projek lebuh raya dan kereta api berkelajuan tinggi terhadap pengeluaran yang cekap dan pemprosesan berkualiti tinggi. Pada masa akan datang, Xuhui akan terus didorong oleh inovasi teknologi untuk menyediakan peralatan dan perkhidmatan pemprosesan rebar yang lebih berkualiti kepada pelanggan, menyokong pembangunan berkualiti tinggi industri infrastruktur.