شوهي (شاندونغ) للمعدات الذكية المحدودة
شوهي (شاندونغ) للمعدات الذكية المحدودة
مقدمة
في مشاريع البنية التحتية الكبرى مثل الطرق السريعة والسكك الحديدية عالية السرعة، تؤثر دقة وكفاءة تشكيل الحديد المسلح بشكل مباشر على تقدم الجودة في المشروع. يعد مركز ثني الحديد المسلح بالتحكم الرقمي المعدة الأساسية في تشكيل الحديد المسلح، حيث تحدد أدائه التقني ومستوى تشغيله دقة تشكيل الحديد المسلح وكفاءة الإنتاج بشكل مباشر. ستقوم هذه المقالة بتحليل كيفية تحقيق تشكيل فعال ودقيق من خلال مركز ثني الحديد المسلح بالتحكم الرقمي، من خلال أبعاد مثل المبدأ التقني وخطوات التشغيل العملي وتحسين المعايير، بالإضافة إلى الاستفادة من المزايا التقنية وحالات التطبيق العملي لشركة "شوهي" (شاندونغ) للمعدات الذكية المحدودة، كما ستقدم دليلًا لاختيار التقنية ونقاطًا أساسية للتشغيل.
الكلمات المفتاحية
مركز ثني حديد التسليح بالتحكم الرقمي، دقة تصنيع حديد التسليح، الإنتاج الفعّال، أجهزة زوهي الذكية، تحسين المعايير التقنية
بداية الألم التقني في الصناعة
تعتمد عملية ثني الحديد التقليدية على التشغيل اليدوي، مما يؤدي إلى مشاكل مثل الدقة المنخفضة والكفاءة الضعيفة والجهد البشري الكبير. على سبيل المثال، عند ثني الحديد يدويًا، يمكن أن تصل خطأ زاوية الثني إلى ±3 درجات، مما يؤدي إلى ظهور فجوات عند ربط الحديد، مما يؤثر على سلامة الهيكل؛ يستغرق تجهيز قطعة حديد واحدة من 2 إلى 3 دقائق، مما يصعب تلبية احتياجات الإنتاج عالي الكفاءة في مشاريع البنية التحتية الواسعة النطاق. بالإضافة إلى ذلك، ينطوي التشغيل اليدوي على مخاطر أمنية، مثل ارتداد الحديد وتشغيل المعدات بطريقة خاطئة، مما يسهل حدوث حوادث عمل. يمكن لمركز ثني الحديد بالتحكم الرقمي أن يحل هذه المشكلات بفعالية من خلال التحكم الآلي ونظام نقل عالي الدقة، ولكن كيفية اختيار المعدات المناسبة وتحسين معايير التشغيل وتحقيق الإنتاج المستقر والكفء لا تزال تمثل تحديًا تقنيًا يواجهه القطاع.
مقدمة عن القوة التكنولوجية للمؤسسة
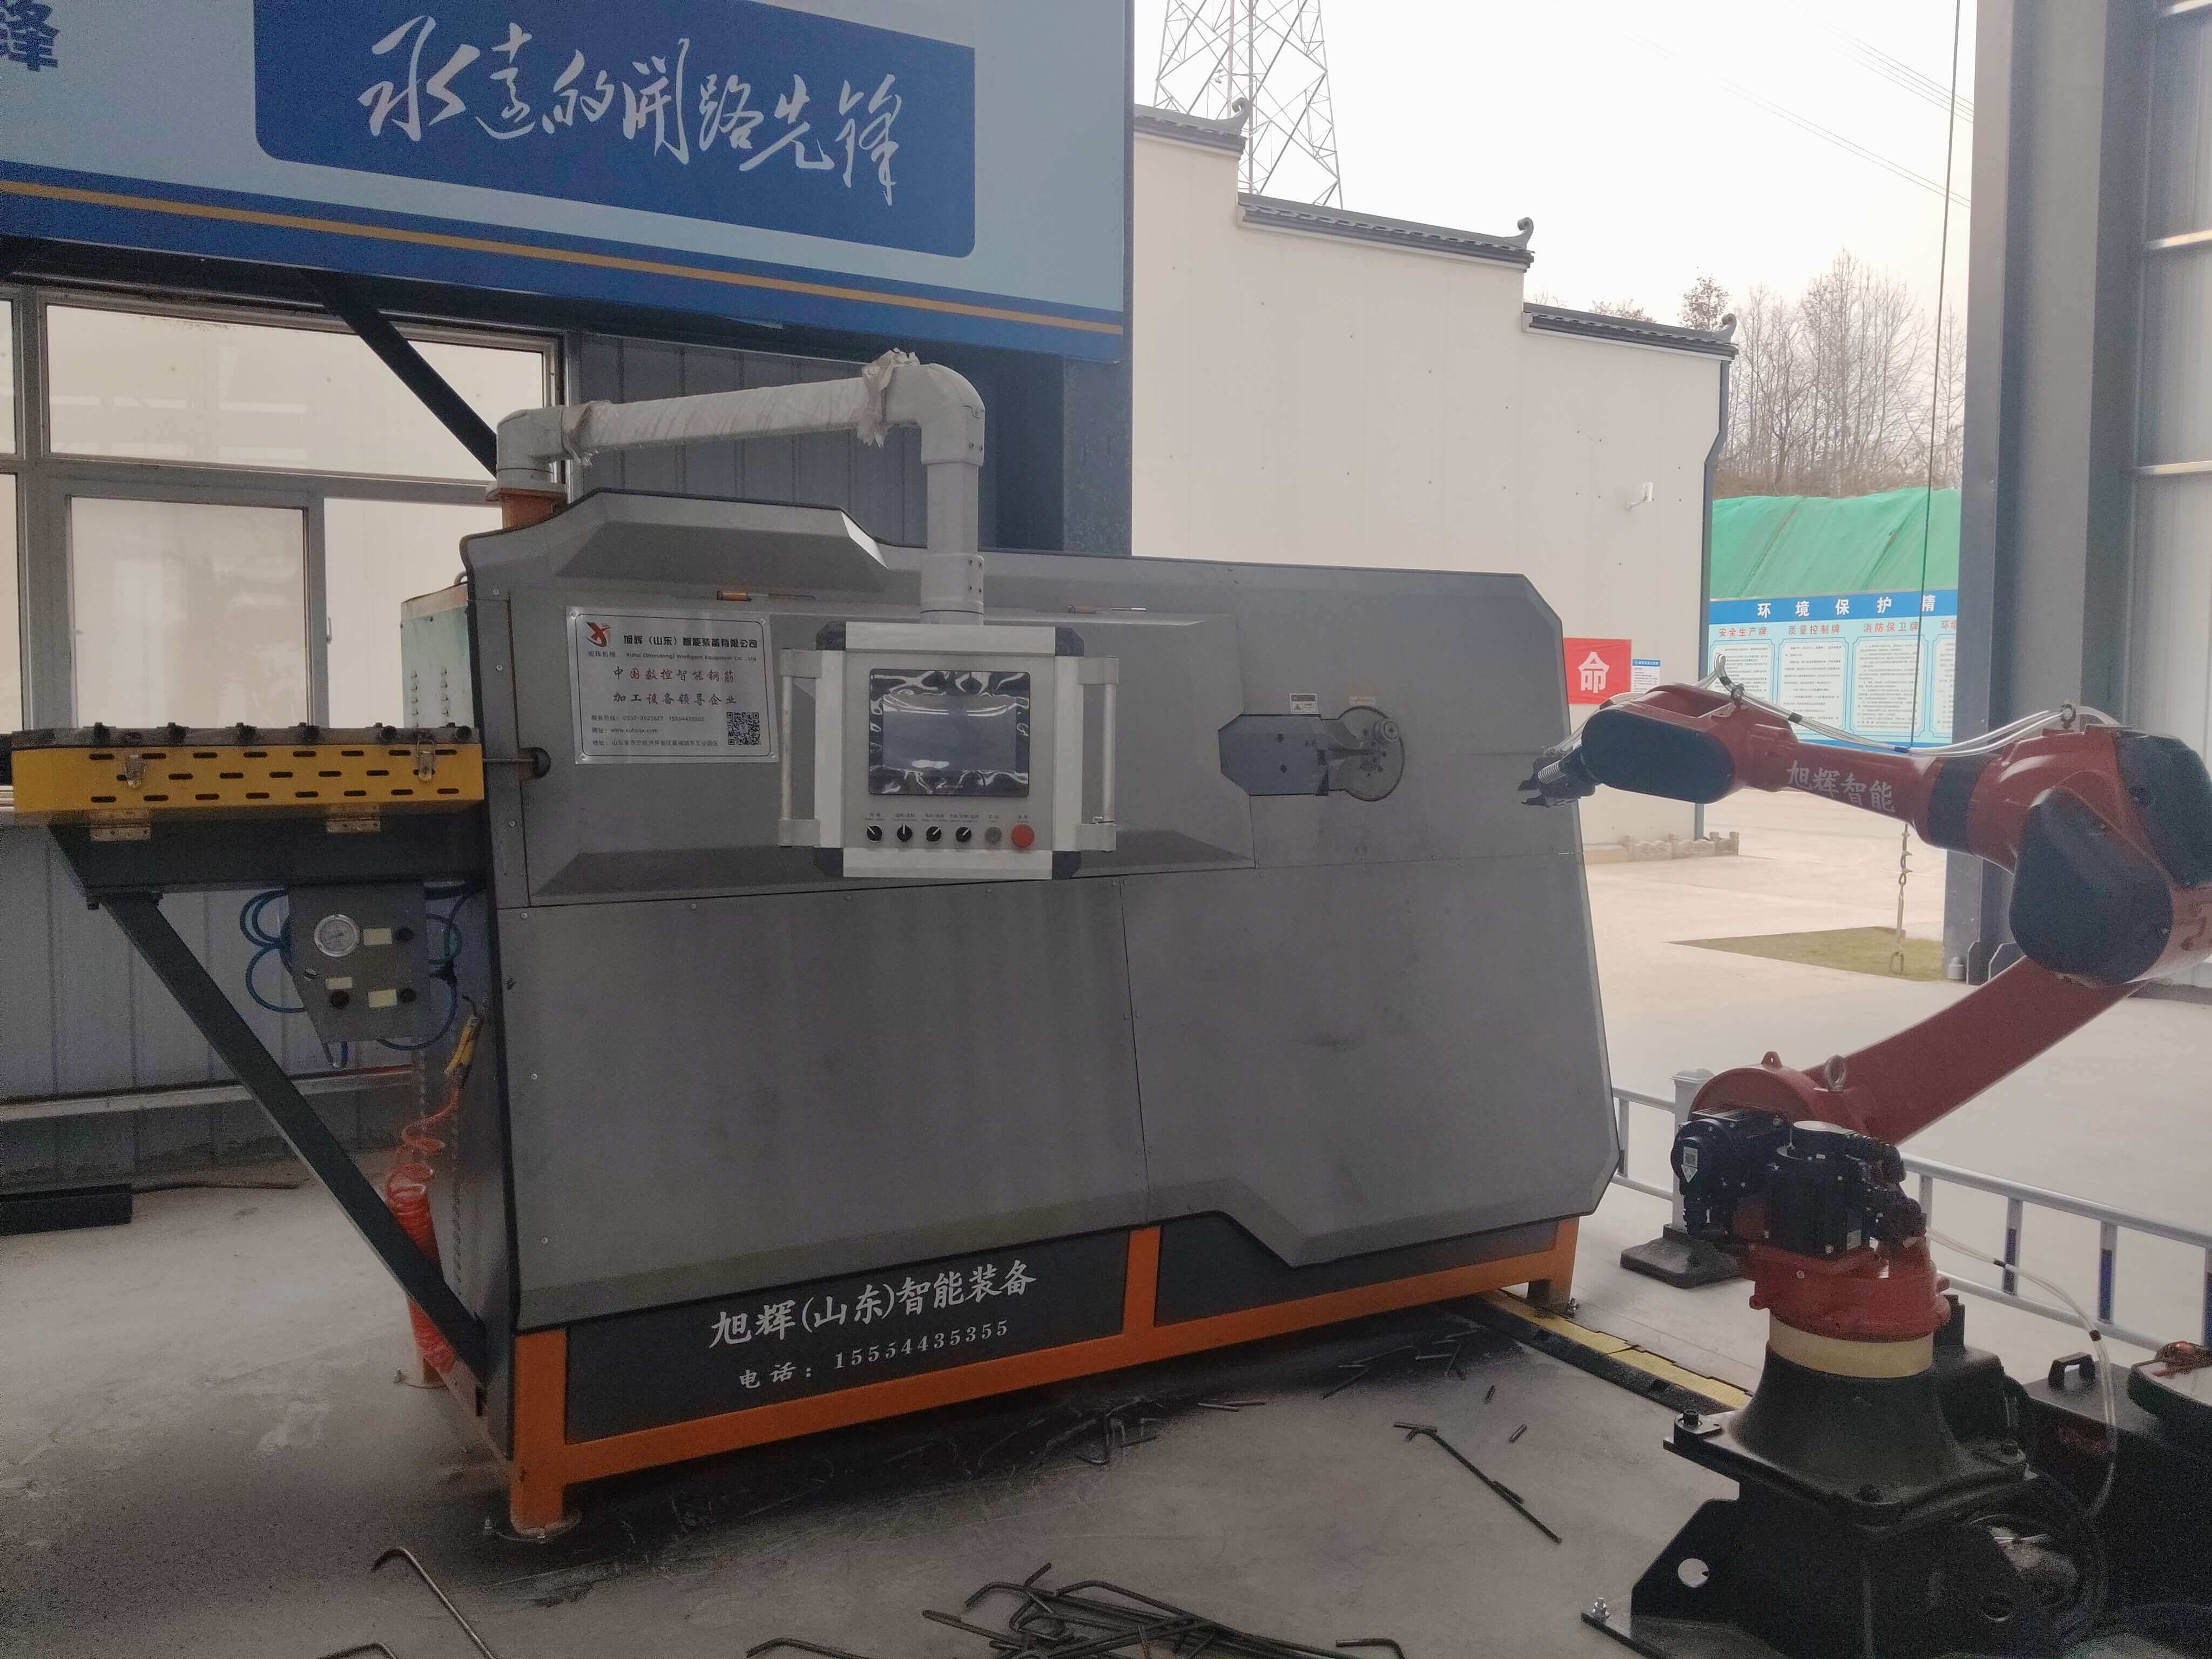
تقع شركة شوهي (شاندونغ) للمعدات الذكية المحدودة في قاعدة تصنيع الآلات الهندسية - هeze بمنطقة شاندونغ، وهي شركة متخصصة في البحث والتطوير والإنتاج والمبيعات لمعدات حديد التسليح بالتحكم العددي. تعتمد الشركة على فريق من المواهب التقنية ومعدات حديثة لتجهيز حديد التسليح، وتركز على توفير حلول موحدة لتشييد حديد التسليح في مشاريع الطرق السريعة والسكك الحديدية عالية السرعة والمطارات ومحطات توليد الكهرباء وغيرها. يستخدم مركز ثني حديد التسليح بالتحكم العددي، وهو منتجها الرئيسي، نظامًا للقيادة بمواتير سيرفو عالية الدقة، حيث تبلغ الخطأ في زاوية الثني ≤ ±0.5 درجة، ويتم تقليل وقت تجهيز حديد التسليح الواحد إلى 30 ثانية، مما يزيد الكفاءة بمقدار 4-6 أضعاف؛ كما تزود المعدات بنظام تحكم ذكي يمكنه تخزين 200 مجموعة من معايير التجهيز ويدعم الاستدعاء بنقرة واحدة، مما يقلل من وقت التعديل اليدوي؛ في الوقت نفسه، تتبنى المعدات هيكلًا وقائيًا مغلقًا بالكامل، ومزودة بشبكات أمان وأزرار إيقاف طارئ، مما يزيد بشكل كبير من سلامة التشغيل.
الخطوة 1: تحليل المبدأ التقني
يقوم مركز ثني حديد التسليح بالتحكم العددي بتشغيل محور الثني من خلال محرك السيرفو، بالتنسيق مع جهاز التثبيت الهيدروليكي لتثبيت حديد التسليح، لتحقيق ثني عالي الدقة. وتشمل مكوناته الأساسية:
- محرك سيرفو عالي الدقة: يوفر التحكم في الزاوية بدقة 0.1 درجة، مما يضمن دقة الانحناء؛
- نظام التثبيت الهيدروليكي: قوة التثبيت قابلة للتعديل (5-20 كيلو نيوتن)، تتكيف مع حديد التسليح ذي الأقطار المختلفة (Φ6-Φ40 ملم)؛
- نظام التحكم الذكي: يستخدم التحكم بواسطة PLC + شاشة تعمل باللمس، ويدعم البرمجة الرسومية وتخزين المعلمات؛
- آلية النقل: تستخدم تروس عالية القوة ونقل الحزام المتزامن لتقليل أخطاء النقل وتحسين استقرار الجهاز.
الخطوة 2: خطوات التنفيذ وتحسين المعلمات
على سبيل المثال، معالجة حديد التسليح φ25 مم وزاوية الانحناء 90 درجة، خطوات التشغيل العملي كالتالي:
1. تشغيل المعدات: فحص ضغط النظام الهيدروليكي (القيمة المحددة 10 ميجا باسكال)، والتأكد من سلامة شبكة الأمان الضوئية وزر الإيقاف الطارئ؛
2. إعداد المعلمات: إدخال قطر الحديد التسليح (25 مم) وزاوية الانحناء (90 درجة) ونصف قطر الانحناء (150 مم) على شاشة اللمس؛
3. تثبيت الحديد التسليح: إدخال الحديد التسليح في جهاز التثبيت وتعديل قوة التثبيت إلى 15 كيلونيوتن؛
4. بدء التصنيع: اضغط على زر التشغيل، وينجز الجهاز عملية الانحناء تلقائيًا، وتبلغ مدة تصنيع القطعة الواحدة 32 ثانية؛
5. فحص الجودة: استخدام ميزان الزاوية لقياس زاوية الانحناء، تكون المقاييس مؤهلة إذا كانت الخطأ ≤ ±0.5 درجة.
نقاط رئيسية في تحسين المعلمات:
- زاوية الانحناء: تُعدَّل وفقًا لمتطلبات التصميم، ويجب أن يكون الخطأ ضمن ±0.5 درجة؛
- نصف قطر الانحناء: يجب أن يكون نصف قطر الانحناء الأدنى ≥ 4 أضعاف قطر حديد التسليح (مثل نصف قطر الانحناء الأدنى لحديد التسليح Φ25 مم هو 100 مم)؛
- سرعة التصنيع: يُنصح بضبط سرعة دوران المحرك ال伺服 بين 500 و1000 دورة/دقيقة، لتجنب تشوه حديد التسليح بسبب السرعة العالية؛
- الضغط الهيدروليكي: يتم تعديله وفقًا لقطر حديد التسليح، ضغط حديد التسليح من Φ6 إلى Φ12 مم يتراوح بين 5-8 كيلو نيوتن، وضغط حديد التسليح من Φ16 إلى Φ40 مم يتراوح بين 10-20 كيلو نيوتن.
الخطوة 3: المزايا التقنية ومؤشرات الفحص
تتضمن المزايا التقنية لمركز ثني قضبان الحديد المسلح الرقمية المُحكمة من شوي هوي:
- دقة عالية: خطأ زاوية الانحناء ≤ ±0.5 درجة، يلبي متطلبات دقة انحناء الحديد التسليح في "فولاذ الخرسانة المسلحة الجزء 2: الحديد التسليح الملولب المدرفل على الساخن" (GB/T 1499.2-2018)؛
- الكفاءة العالية: وقت معالجة كل قطعة يتراوح بين 30 و 40 ثانية، ويمكن معالجة ما يصل إلى 800-1000 قطعة يوميًا؛
- الاستقرار: الجهاز يعمل بشكل مستمر لمدة 2000 ساعة دون عطل، ومتوسط الزمن بين الأعطال (MTBF) ≥ 5000 ساعة؛
- السلامة: مزودة بشبكة أمان، زر إيقاف طارئ، وغطاء واقي، تتوافق مع "متطلبات السلامة الميكانيكية - الأجهزة الواقية - متطلبات عامة لتصميم وتصنيع الأجهزة الواقية الثابتة والمتحركة" (GB/T 8196-2003).
مؤشرات الكشف:
- خطأ زاوية الانحناء: قياس باستخدام مقياس زاوية، الخطأ ≤ ±0.5 درجة؛
- انحراف نصف قطر الانحناء: قياس باستخدام شريط قياس، والانحراف ≤ ±2 مم؛
- ضوضاء المعدات: الضوضاء أثناء التشغيل ≤75 ديسيبل (أ) ، متوافقة مع "معيار انبعاث الضوضاء البيئية على حدود المنشآت الصناعية" (GB 12348-2008)؛
- ضغط النظام الهيدروليكي: يتم فحصه باستخدام مقياس الضغط، وتقلب الضغط ≤±0.5 ميجا باسكال.
حالات تقنية حقيقية:
في أحد مشاريع السكك الحديدية عالية السرعة، كان العميل بحاجة إلى معالجة حديد التسليح بقطر 25 مم وزاوية الانحناء 90 درجة، بكمية يومية قدرها 800 قطعة. في السابق، كان يتم الانحناء يدويًا، حيث استغرق معالجة كل قطعة 2 دقيقة، ولم تتجاوز الكمية اليومية 240 قطعة، وكانت الخطأ في زاوية الانحناء يصل إلى ±2 درجة. بعد استبدالها بمركز انحناء حديد التسليح الرقمي من "شو هوي"، انخفض وقت معالجة كل قطعة إلى 32 ثانية، وارتفعت الكمية اليومية إلى 960 قطعة، وتم التحكم في الخطأ في زاوية الانحناء ضمن ±0.3 درجة، كما انخفضت الفجوة بين قطع حديد التسليح من 3 مم إلى 0.5 مم، مما أدى إلى تحسن ملحوظ في أمان الهيكل. في الوقت نفسه، أدى تشغيل المعدات بشكل آلي إلى تقليل العمليات اليدوية، وانخفضت كثافة العمل بنسبة 80%، وانخفض معدل حوادث العمل إلى 0.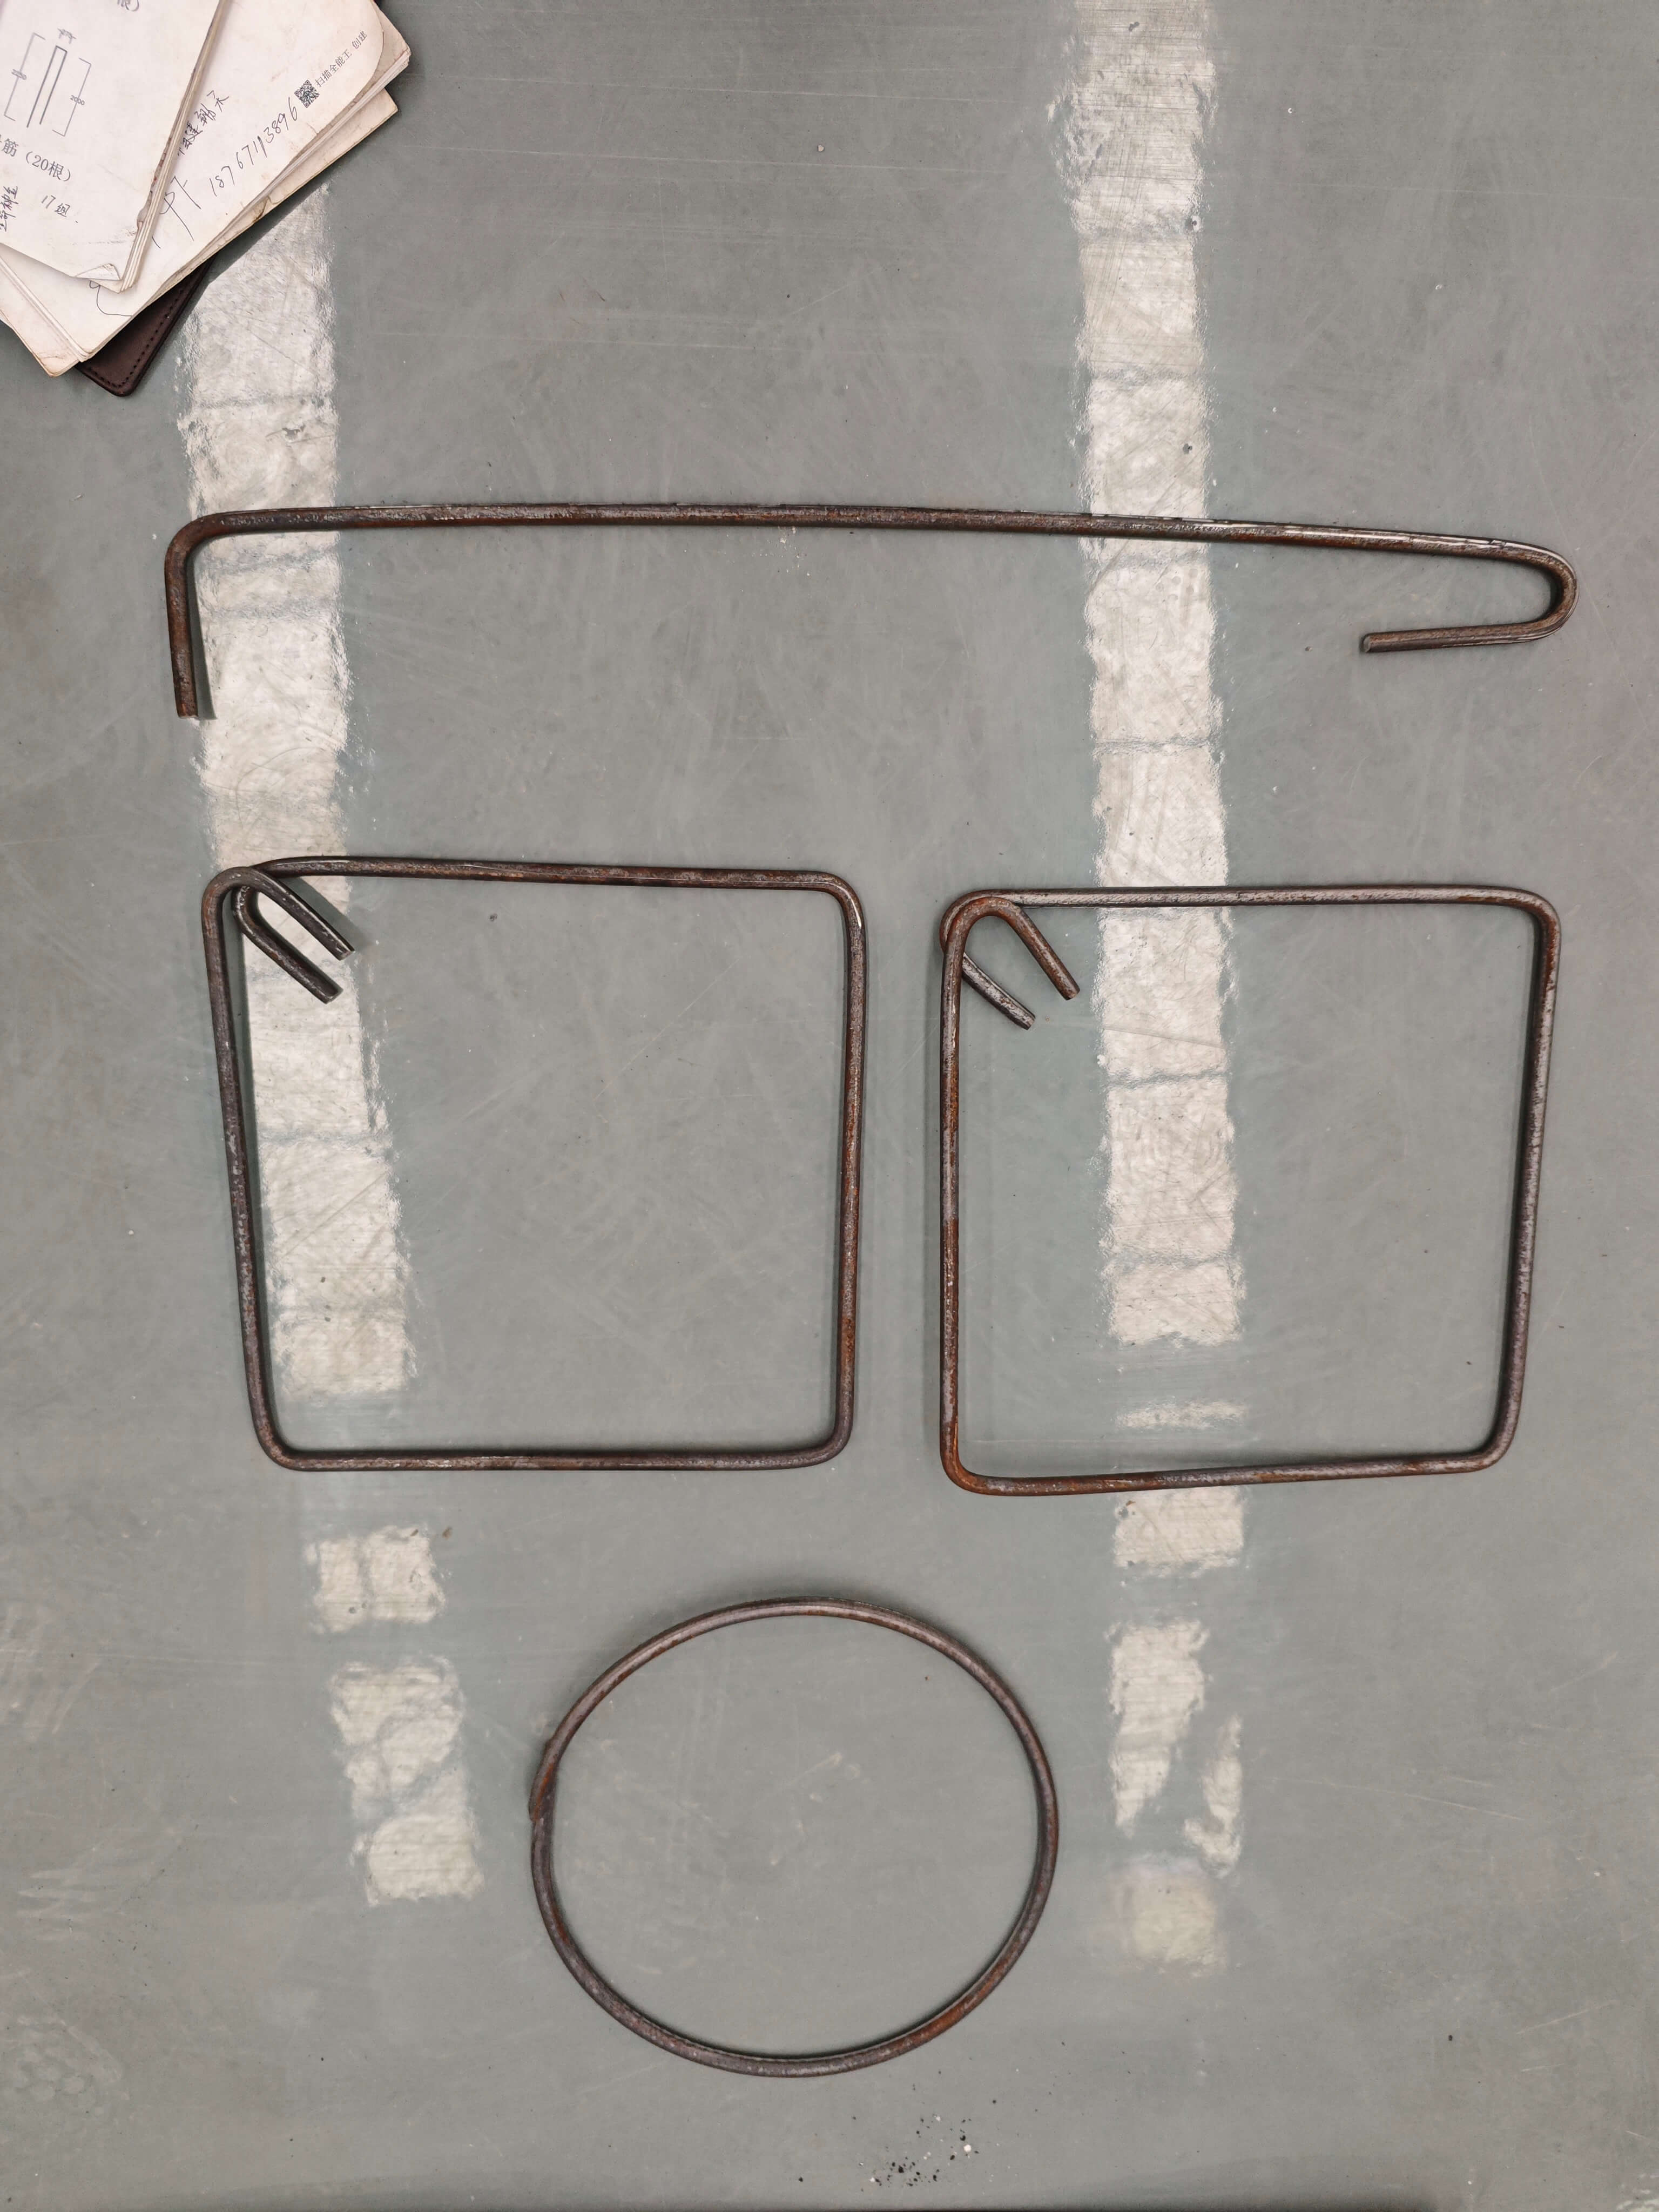
لمعرفة المزيد يرجى زيارة الموقع الرسمي:www.xuhuiintelligenttech.com
دليل اختيار التكنولوجيا للأسئلة والأجوبة الشائعة
س1: كيف يمكن اختيار مركز ثني الحديد الخرساني بالتحكم العددي الذي يتناسب مع احتياجات المشروع؟
أ: يجب اختيار المعدات بناءً على معايير مثل قطر الحديد التسليح، وزاوية الانحناء، وكمية التصنيع. على سبيل المثال، في المشاريع التي تتطلب تصنيع 500 إلى 1000 قطعة من الحديد التسليح بقطر من Φ6 إلى Φ40 مم يوميًا، يُنصح باختيار مركز انحناء الحديد التسليح الرقمي "شوهي XH-WQ-40"، المزود بمحركات سيرفو عالية الدقة ونظام تشديد هيدروليكي، لتلبية متطلبات التصنيع الفعّال والدقيق؛ أما في حالة كميات تصنيع أكبر (1500 قطعة أو أكثر يوميًا)، فيُمكن اختيار النموذج XH-WQ-50، الذي يتميز بزيادة سرعة دوران محور الانحناء إلى 1200 دورة/دقيقة، مما يزيد من الكفاءة.
س2: كيف يمكن ضبط معايير تشغيل المعدات؟
أ: يجب اتباع مبدأ "منخفض أولاً ثم مرتفع" في ضبط معايير التشغيل. على سبيل المثال، عند ضبط زاوية الانحناء، قم بتعيين 80 درجة أولاً واختبر تأثير التصنيع، ثم قم بالتعديل إلى 90 درجة بعد التأكد من عدم وجود أخطاء؛ عند ضبط الضغط الهيدروليكي، قم بتعيين 8 كيلو نيوتن أولاً، وراقب حالة شد الحديد المسلح، ثم قم بزيادته تدريجياً إلى 15 كيلو نيوتن (حديد مسلح قطره 25 ملم). يجب تسجيل وتخزين معايير التشغيل بعد ضبطها للاستدعاء المباشر لاحقًا.
السؤال 3: ما هي الاحتياطات التي يجب مراعاتها في صيانة المعدات؟
أ: صيانة المعدات تتطلب فحصًا دوريًا لمستوى الزيت في النظام الهيدروليكي (فحص أسبوعي، وإذا كان مستوى الزيت أقل من خط العلامة، فيجب تعبئته)، وتنظيف مروحة تبريد المحرك الأرجي (تنظيف شهري)، وفحص حالة التشحيم في آلية النقل (إضافة زيت التشحيم كل 500 ساعة). في الوقت نفسه، يجب تجنب تشغيل المعدات في بيئات رطبة أو عالية الحرارة (>40 درجة مئوية) أو بيئات الغبار، لتجنب التأثير على عمر المعدات.
س4: كيف يمكن الحكم على ما إذا كانت جودة معالجة المعدات مؤهلة؟
أ: يمكن التحقق من خلال "ثلاث عمليات فحص وقياس واحد": الأولى، فحص ما إذا كانت منحنيات الحديد الخامزليّة سلسة وخالية من الشقوق أو التجاعيد؛ الثانية، فحص ما إذا كانت فجوات ترابط الحديد الخامزليّة ≤ 1 مم؛ الثالثة، فحص ما إذا كانت تشغيل المعدات مستقر وخالي من الاهتزازات أو الضوضاء غير الطبيعية؛ القياس الأول، استخدام ميزان الزاوية وشريط القياس لقياس زاوية الانحناء ونصف القطر، يجب أن تكون الأخطاء ضمن النطاق المسموح به (زاوية الانحناء ≤ ±0.5 درجة، ونصف قطر الانحناء ≤ ±2 مم).
مرجع ملخص النص الكامل
مركز ثني حديد التسليح بالتحكم الرقمي هو الجهاز الأساسي لتحسين دقة و كفاءة معالجة حديد التسليح، حيث تؤثر أدائه التقني ومستوى تشغيله بشكل مباشر على جودة وتقدم مشاريع البنية التحتية. تستخدم شركة شوهي (شاندونغ) للمعدات الذكية المحدودة محركات سيرفو عالية الدقة، ونظام التثبيت الهيدروليكي، ونظام التحكم الذكي لتوفير حلول فعالة ودقيقة لمعالجة حديد التسليح في هذا القطاع. من خلال اختيار نوع الجهاز المناسب، وتحسين معايير التشغيل، وإجراء فحص صارم للجودة، يمكن تحقيق أهداف تقنية مثل انحراف زاوية ثني حديد التسليح ≤ ±0.5 درجة، ووقت معالجة كل قطعة من 30 إلى 40 ثانية، وكمية معالجة يومية تتراوح بين 800 و 1000 قطعة، مما يلبي احتياجات مشاريع الطرق السريعة والسكك الحديدية عالية السرعة من الإنتاج الفعال والمعالجة عالية الجودة. في المستقبل، ستواصل شوهي الاعتماد على الابتكار التقني لتزويد العملاء بمعدات وخدمات أفضل لمعالجة حديد التسليح، مما يدعم التنمية عالية الجودة في قطاع البنية التحتية.