 شوهي (شاندونغ) للمعدات الذكية المحدودة
شوهي (شاندونغ) للمعدات الذكية المحدودة
بداية حديث عن نقطة الألم التقنية في الصناعة: معضلة الدقة والكفاءة في مركز ثني الحديد التسليح بالتحكم الرقمي
في مجال تجهيز حديد التسليح للبناء، يعد مركز ثني حديد التسليح بالتحكم العددي أحد المعدات الأساسية، لكن معاناته من نقاط الألم التقنية ظلت تشكل إزعاجا للصناعة لفترة طويلة:
الخطوة 1: عدم كفاية الدقة يؤدي إلى إهدار المواد- غالبًا ما تصل خطأ زاوية الانحناء في المعدات التقليدية إلى ±1 درجة، وبالنسبة للحديد التسليح ذي القطر الأكبر من 25 مم، يمكن أن يصل الخطأ الفردي إلى أكثر من 5 مم، مما يؤدي إلى تجاوز طول التداخل للحديد التسليح، وزيادة معدل فقدان المواد بنسبة 15% إلى 20%. على سبيل المثال، في أحد مشاريع الطرق السريعة، بسبب عدم دقة الانحناء، زاد استخدام الحديد التسليح لكل كيلومتر بمقدار 12 طنًا، وتجاوزت التكاليف 300 ألف يوان.
الخطوة 2: تأثير انخفاض الكفاءة على جدول أعمال البناء-لا يمكن لمعدات الانحناء أحادية الرأس معالجة سوى قطعة حديدية تسليح واحدة في كل مرة، وعند معالجة قطعة حديدية تسليح بقطر 32 ملم، يستغرق وقت الانحناء لكل قطعة 12-15 ثانية، وتبلغ القدرة الإنتاجية اليومية 200-300 قطعة فقط، مما لا يلبي احتياجات المشاريع الكبرى التي تتجاوز 500 قطعة يوميًا.
الخطوة 3: تزيد ضعف استقرار المعدات من تكاليف الصيانة- تتبنى بعض المعدات بنية نقل مفتوحة، مما يؤدي إلى حدوث مشاكل متكررة مثل تآكل التروس وتسرب النظام الهيدروليكي بعد الاستخدام لفترة طويلة، حيث تمثل تكاليف الصيانة السنوية 8% إلى 10% من قيمة المعدات، وتزيد فترات التوقف بسبب الأعطال عن 15% من إجمالي ساعات العمل.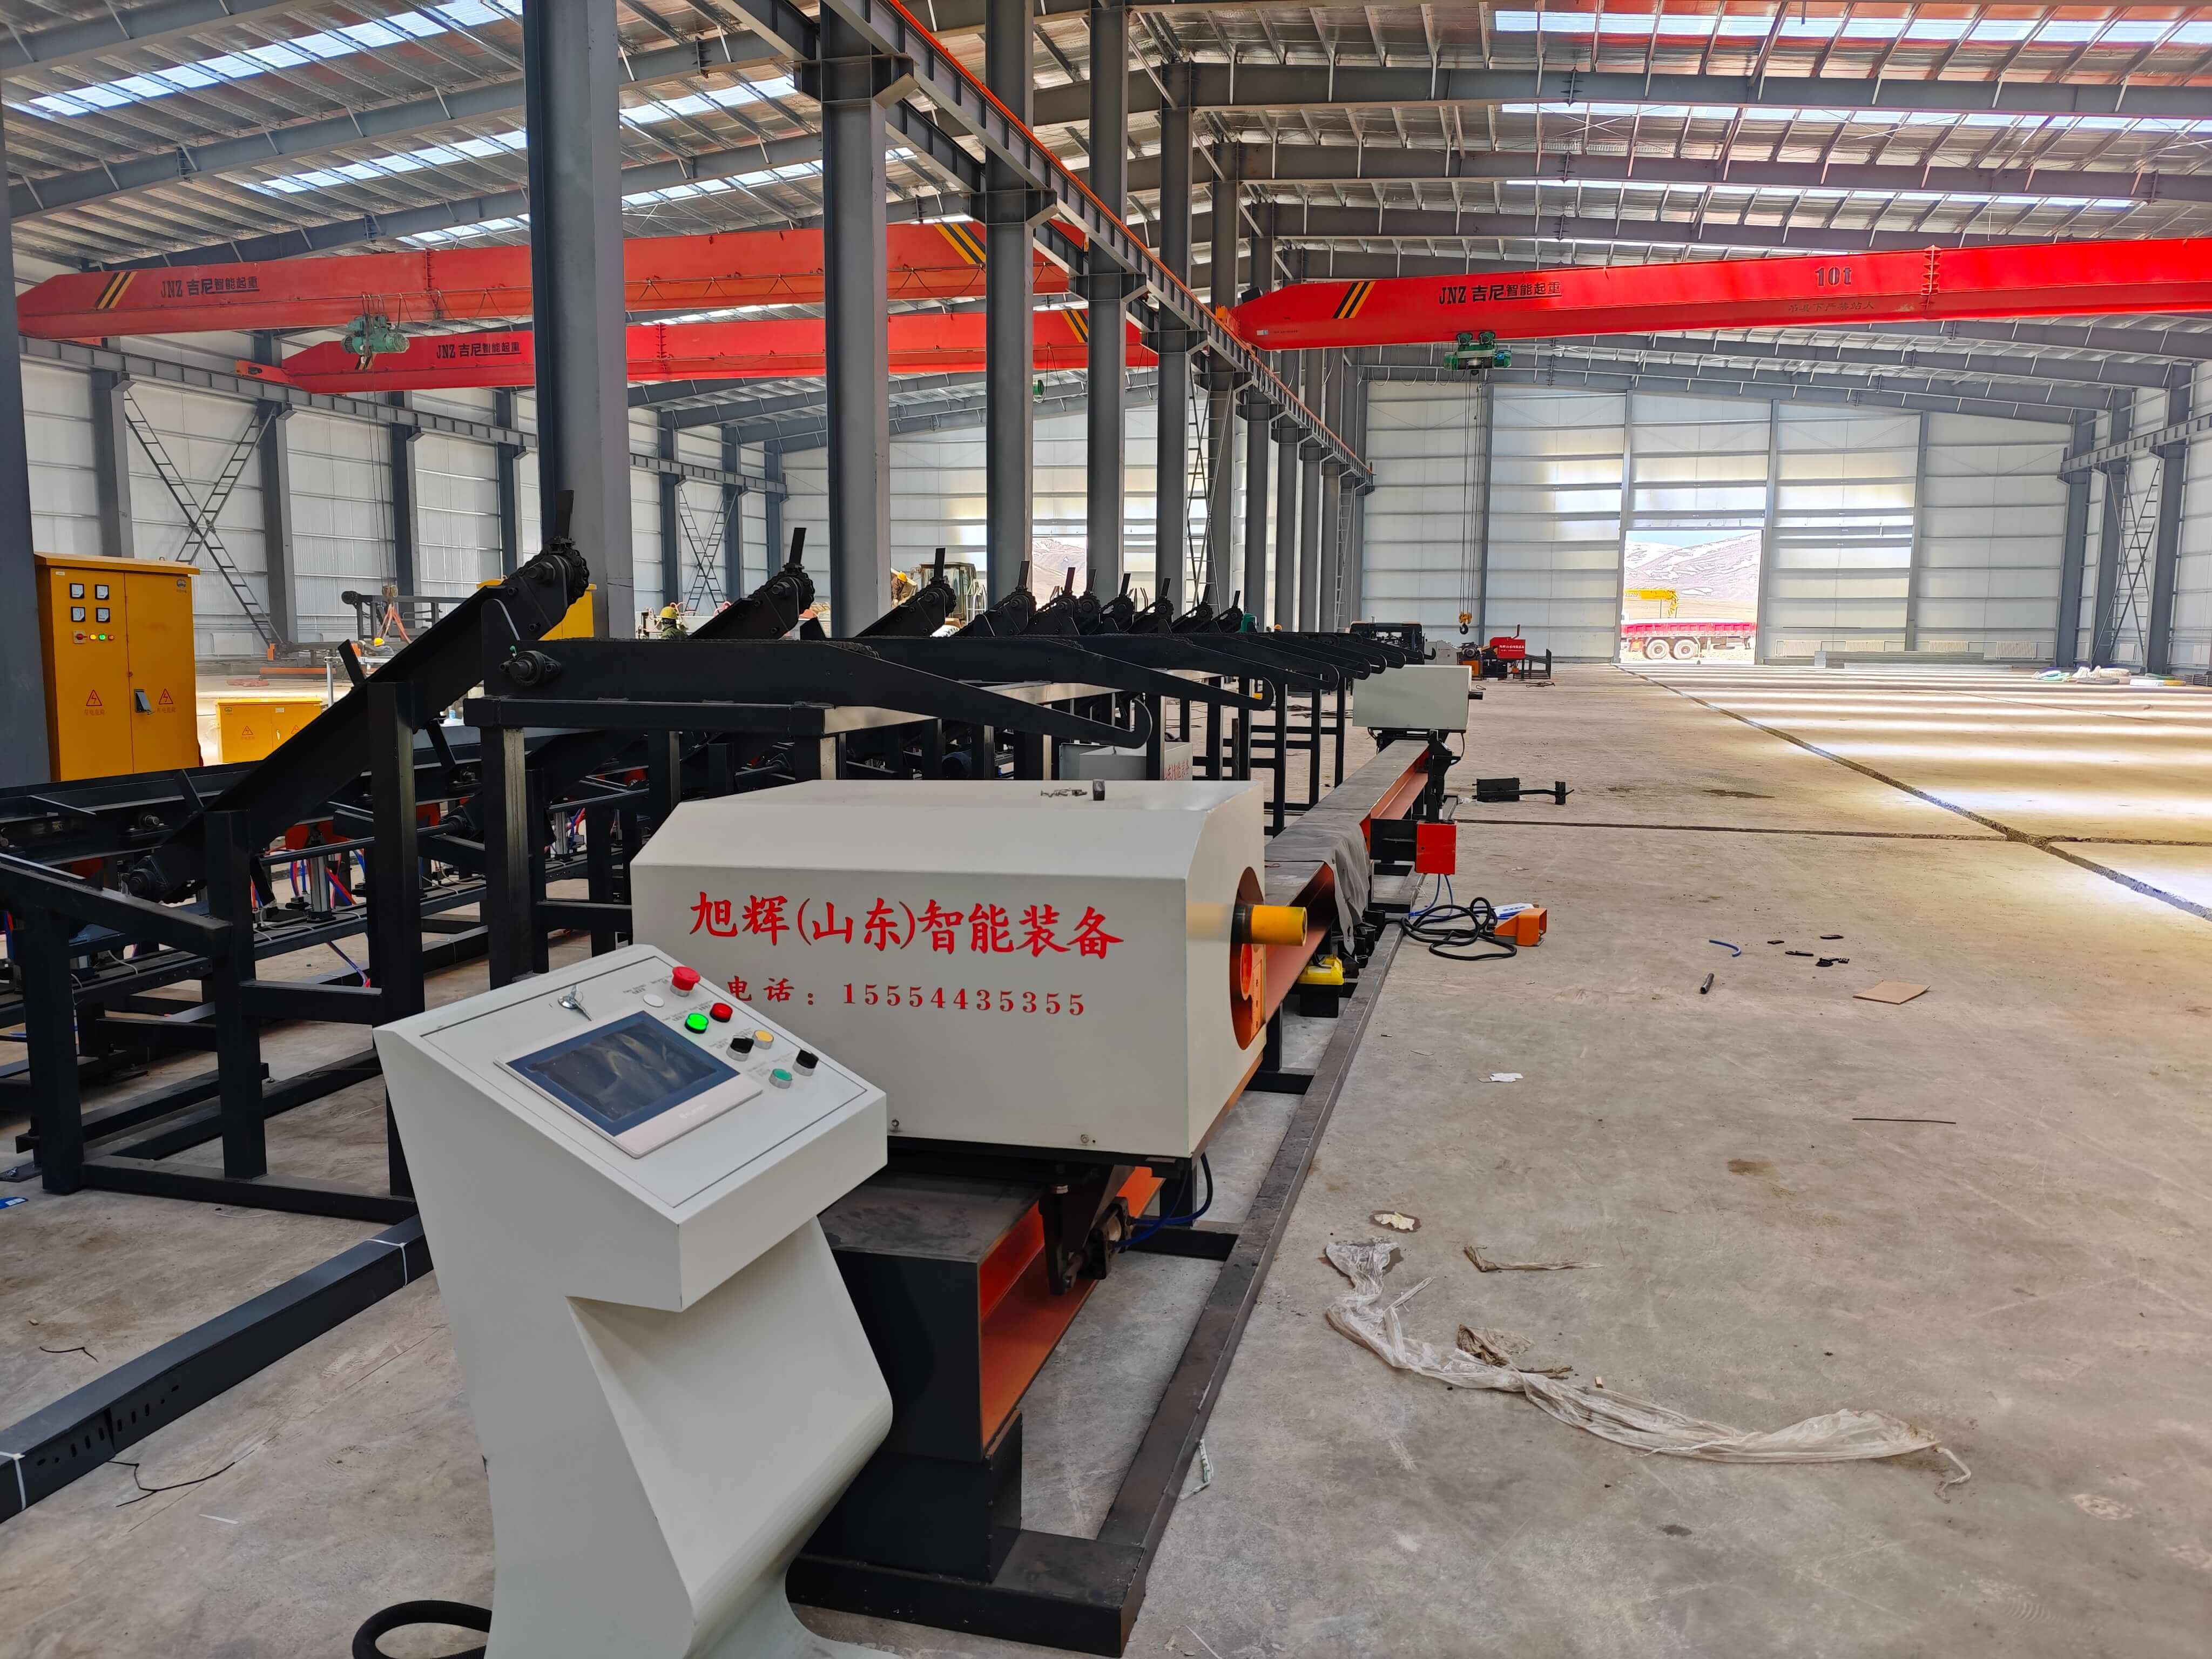
مقدمة عن القوة التكنولوجية للشركة: الحلول الرائدة لشركة شوي هوي (شاندونغ) للمعدات الذكية
شوهي (شاندونغ) للمعدات الذكية المحدودة تتعمق في مجال معدات الحديد المسلح بالتحكم الرقمي، وتعمل على حل نقاط الألم في الصناعة من خلال الدفع بالتكنولوجيا، ويتمتع مركز ثني الحديد المسلح بالتحكم الرقمي التابع لها بثلاث مزايا أساسية:
الخطوة 1: تقنية الانحناء عالية الدقة- يتم استخدام نظام التحكم في الخدمة ذي الحلقة المغلقة، حيث يتم التحكم في خطأ الزاوية ضمن ±0.3 درجة، بالتنسيق مع محور الانحناء عالي الصلابة (المادة 40CrNiMoA، صلابة المعالجة الحرارية HRC52-55)، لضمان أن تكون كمية ارتداد الحديد المسلح بعد الانحناء الذي يبلغ قطره 40 مم ≤0.5 مم. على سبيل المثال، في أحد مشاريع توسيع المطار، بلغت نسبة التأهل لطول التداخل للحديد المسلح الذي تمت معالجته بواسطة المعدات 99.8٪، وانخفض معدل فقدان المواد إلى أقل من 3٪.
الخطوة 2: معالجة متزامنة برأسين لتحسين الكفاءة- يتكون الجهاز من رأسين منحنيين مزدوجين، يمكن معالجة قطعتين من الحديد المسلح في وقت واحد، وعند معالجة الحديد المسلح بقطر 32 مم، يتم تقصير وقت الانحناء لكل قطعة إلى 6 ثوانٍ، ويزداد الإنتاج اليومي إلى 800-1000 قطعة. بعد استخدامه في أحد مشاريع السكك الحديدية فائقة السرعة، تم تقصير دورة معالجة الحديد المسلح من 15 يومًا إلى 7 أيام، وتقدمت خطوات التشييد بنسبة 40%.
الخطوة 3: هيكل نقل حركة مغلق بالكامل يضمن الاستقرار- اعتماد تصميم مغلق بالكامل لصندوق التروس (درجة الحماية IP65)، بالتنسيق مع مكونات هيدروليكية مستوردة (تقلبات الضغط ≤ 0.5 ميجاباسكال)، يعمل الجهاز بلا عطل لمدة 2000 ساعة متواصلة، وتتراوح تكاليف الصيانة السنوية بين 2% و 3% فقط من قيمة الجهاز. استخدم في أحد مشاريع الجسور والأنفاق لمدة 3 سنوات، حيث تم تجهيز أكثر من 500 ألف قطعة من الحديد المسلح، وكان معدل العطل في الجهاز أقل من 0.5%.
الأسئلة الشائعة: دليل اختيار التكنولوجيا لمركز ثني الحديد المسلح بالتحكم العددي
س1: كيف يمكن اختيار نموذج مركز الانحناء المناسب لاحتياجات المشروع؟
أ: يجب مراعاة ثلاثة جوانب من المعايير:
1. نطاق قطر حديد التسليح: يدعم النموذج العادي قطراً يتراوح بين 6-40 مم، وإذا لزم تجهيز حديد التسليح بقطر أكبر من 50 مم، فيجب اختيار النموذج المعزز (قطر محور الانحناء ≥ 120 مم)؛
2. نطاق زاوية الانحناء: يدعم النموذج القياسي 0-180 درجة، وإذا لزم تجهيز أشكال معقدة (مثل الأسلاك الحلزونية)، فيجب اختيار النموذج الدوار 360 درجة؛
3. توافق مصدر الطاقة مع الموقع: عادة ما تكون قوة المعدات 15-30 كيلو واط، ويلزم التأكد من الجهد الكهربائي في الموقع (380 فولت/50 هرتز) والمساحة (الطول ≥5 أمتار، والعرض ≥2 أمتار).
س2: هل تشغيل الجهاز معقد؟ هل يمكن للمبتدئين التعامل معه بسرعة؟
أ: تستخدم معدات شوهي شاشة لمس ذكية (10 بوصات، دقة 800×480)، ومكتبة رسومات قياسية تضم أكثر من 100 نوع، وتتطلب خطوات تشغيل ثلاثة فقط:
الخطوة 1: اختيار الرسم؛ الخطوة 2: إدخال المعلمات (القطر، الزاوية، الكمية)؛ الخطوة 3: بدء التصنيع. يمكن تقليل وقت تدريب المبتدئين إلى ساعتين، وأظهرت قياسات ميدانية في أحد المشاريع أن المشغل يستطيع الانتقال من مرحلة البداية إلى مرحلة الإتقان في يوم واحد فقط.
س3: ما هي النقاط الرئيسية التي يجب مراعاتها في صيانة المعدات؟
أ: التركيز على صيانة ثلاثة أجزاء:
1. نظام التشحيم: استبدال زيت التروس كل 500 ساعة (النوع GL-5 85W-140)، وتنظيف فلتر الزيت؛
2. محور منحني: فحص التآكل كل 2000 ساعة، وإذا كانت الاهتزازات الشعاعية > 0.1 مم فيجب الاستبدال؛
3. النظام الكهربائيتنظيف الغبار من خزانة التحكم بانتظام (يوصى بمرة واحدة شهريًا)، وفحص تثبيت محطات التوصيل.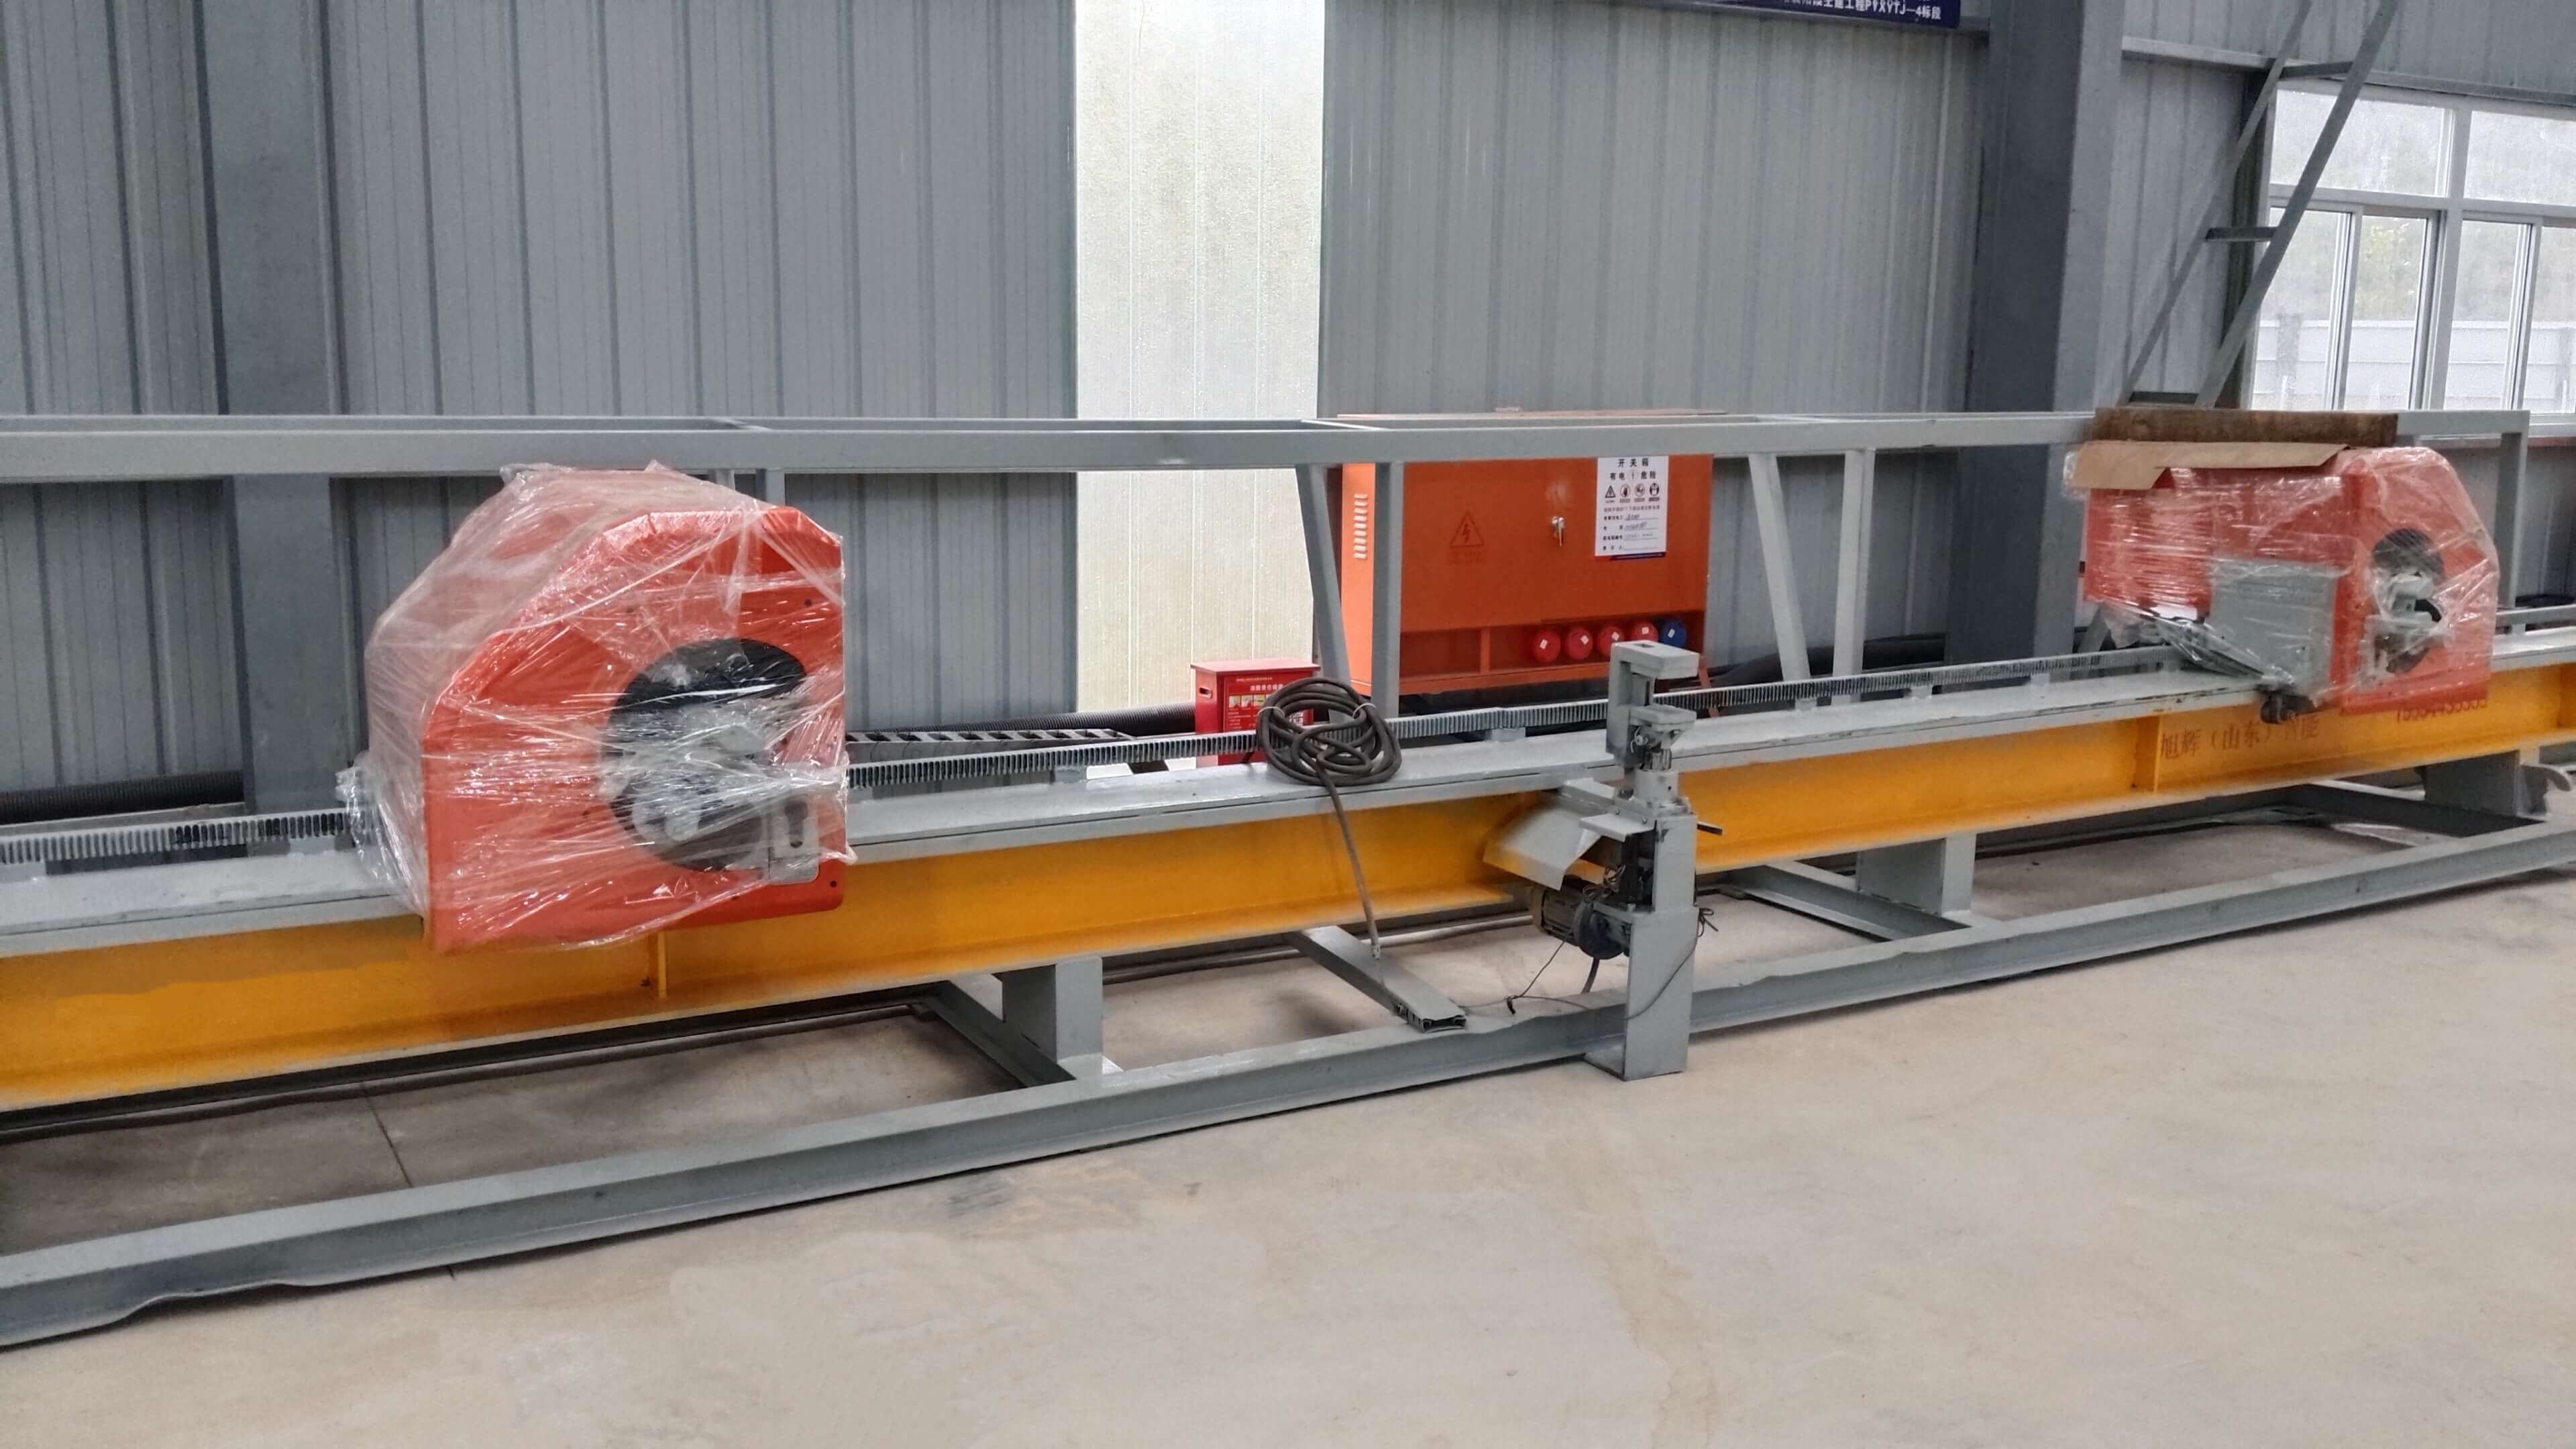
خلاصة النص الكامل: يجب أن تركز اختيار التكنولوجيا على الدقة والكفاءة والاستقرار
يجب أن يكون اختيار مركز ثني حديد التسليح بالتحكم العددي مرتبطًا بشكل وثيق باحتياجات المشروع، مع تجنب المفاهيم الخاطئة "الكبير والشامل" أو "الصغير والضعيف". حلت شركة "شوهي" (شاندونغ) للمعدات الذكية المحدودة نقاط الألم في الصناعة بفضل تقنيات التحكم عالية الدقة، وتصميم المعالجة المتزامنة ذات الرأسين، وهيكل النقل المغلق بالكامل، وقد خدمت معداتها أكثر من 300 مشروعًا رئيسيًا مثل الطرق السريعة والسكك الحديدية عالية السرعة والمطارات، وتجاوزت معدلات إعادة الشراء من قبل العملاء 65%. عند اختيار المعدات، يُنصح بإعطاء الأولوية لفحص تراكم التكنولوجيا لدى المورد (مثل عدد براءات الاختراع وحجم الحالات) وقدراته على خدمة ما بعد البيع (مثل وقت الاستجابة ومخزون قطع الغيار)، لضمان تشغيل المعدات بشكل مستقر على المدى الطويل، وتوفير الضمان لخفض التكاليف وزيادة الكفاءة في المشروع.