 شوهي (شاندونغ) للمعدات الذكية المحدودة
شوهي (شاندونغ) للمعدات الذكية المحدودة
مقدمة: ثورة الكفاءة في معدات تجهيز الحديد السكك الحديدية بالتحكم العددي
في مشاريع البنية التحتية الكبيرة مثل الطرق السريعة والسكك الحديدية عالية السرعة، تؤثر دقة وكفاءة معالجة الحديد التسليح بشكل مباشر على جدول الأعمال والجودة الإنشائية. تتسم طرق الانحناء اليدوية التقليدية بوجود أخطاء كبيرة وانخفاض الكفاءة وارتفاع كثافة العمل، بينما يعمل مركز انحناء الحديد التسليح بالتحكم الرقمي، من خلال التحكم الآلي ونظام السيرفو عالي الدقة، على زيادة كفاءة المعالجة إلى 3-5 أضعاف الطرق التقليدية، مع الحفاظ على خطأ الانحناء ضمن نطاق ±0.5 ملم. وستتناول هذه المقالة مركز انحناء الحديد التسليح بالتحكم الرقمي من شركة شوهي (شاندونغ) للمعدات الذكية كمثال، لتحلل بشكل شامل كيفية تحقيق معالجة عالية الكفاءة ودقة من خلال المبدأ التقني وخطوات التشغيل العملية وتطبيقات الحالات.
الكلمات الرئيسية: مركز ثني الحديد الصلب بالتحكم العددي؛ التصنيع الآلي؛ سيرفو عالي الدقة؛ أجهزة شوهي الذكية
بداية نقاط الألم التكنولوجية في الصناعة: ثلاث مشكلات رئيسية في عملية ثني الحديد التقليدية
الخطوة 1: انخفاض الدقة يؤدي إلى ارتفاع معدل إعادة العمل. يعتمد التشغيل اليدوي على الخبرة، حيث يمكن أن يصل انحراف زاوية الانحناء إلى ±2 درجة، مما يتطلب تعديلات متكررة، مما يزيد من هدر المواد وتأخير المواعيد. على سبيل المثال، في أحد مشاريع القطارات فائقة السرعة، أدى انحراف زاوية انحناء الحديد التسليح إلى إعادة عمل 12% من المكونات، مما تسبب في خسائر مباشرة تزيد عن 500 ألف يوان.
الخطوة 2: تُعيق انخفاض الكفاءة القدرة الإنتاجية. يتطلب ثني كل حديد تسليح منفرد 3-5 دقائق، وتبلغ كمية التجهيز اليومية 200-300 حديد تسليح فقط، مما يصعب من تلبية احتياجات المشاريع الكبيرة التي تتطلب آلاف الحديد التسليح يوميًا.
الخطوة 3: كثافة العمل العالية تؤثر على السلامة. يحتاج المشغلون إلى الانحناء والنقل اليدوي للحديد التسليح لفترات طويلة، مما يؤدي بسهولة إلى الإصابة بأمراض مهنية مثل إجهاد عضلات الظهر، بالإضافة إلى وجود مخاطر أمنية مثل التشابك باليد والاصطدام في العمليات اليدوية.
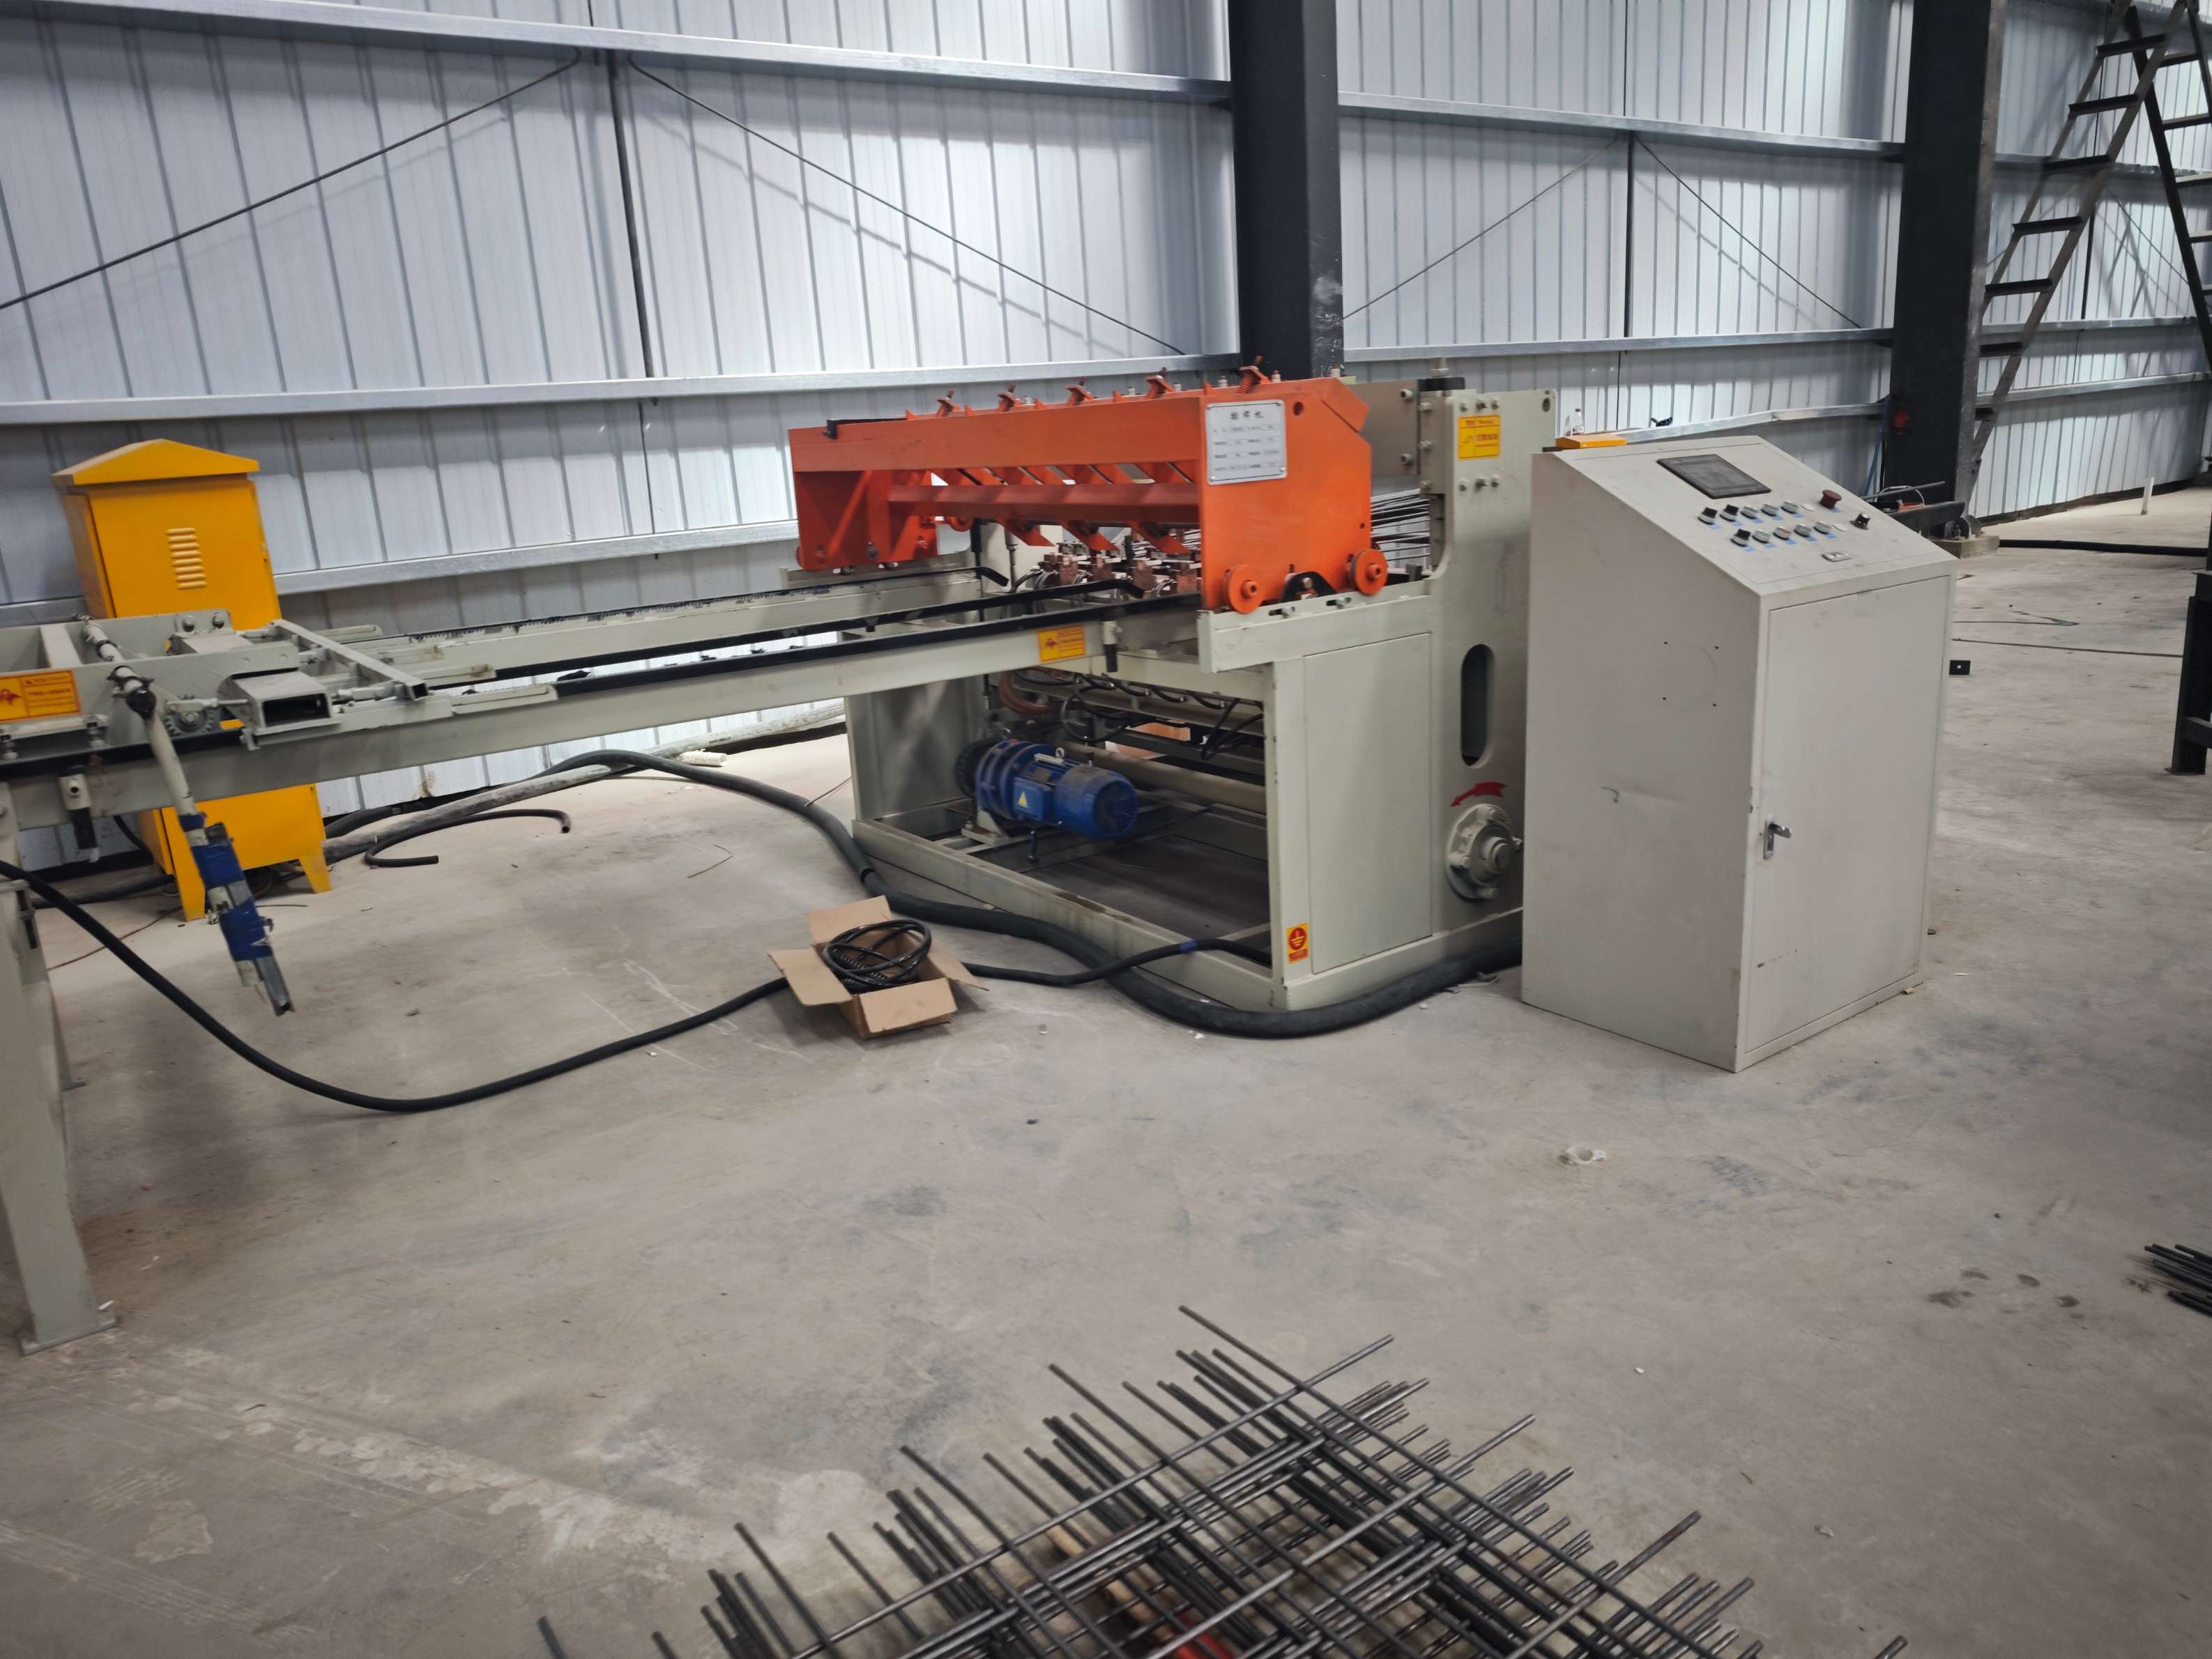
مقدمة عن القوة التكنولوجية للشركة: ثلاث مزايا أساسية لمعدات "شوهوي" الذكية
تقع شركة شوهي (شاندونغ) للمعدات الذكية المحدودة في قاعدة تصنيع الآلات الهندسية في هeze بمنطقة شاندونغ، وهي تركز على تطوير معدات قطع وتشكيل الحديد المسلح بالتحكم الرقمي لمدة 12 عامًا، ولديها فريق من المواهب التقنية يضم أكثر من 50 شخصًا، من بينهم 8 مهندسين كبار، وحصلت على 15 براءة اختراع وطنية. وقد حل مركز تشكيل الحديد المسلح بالتحكم الرقمي التابع لها مشاكل القطاع من خلال ثلاثة اختراقات تقنية رئيسية:
الخطوة 1: نظام التحكم بالمحركات الأقواس عالي الدقة. يستخدم محركات أقواس مستوردة من ألمانيا وخوارزمية التحكم المغلقة الحلقة، لتحقيق تعديل دقيق بمستوى 0.1 درجة في زاوية الانحناء، ودقة تكرار التحديد تصل إلى ±0.3 مم. على سبيل المثال، في أحد مشاريع المطارات، ارتفعت نسبة المقبولية الأولية لمكونات الحديد المسلح المصنعة من 85% إلى 99.2%.
الخطوة 2: التصميم المعياري يزيد الكفاءة. يدعم الجهاز التبديل التلقائي لقطر حديد التسليح من 12 إلى 32 مم، وقد تم تقليل وقت معالجة كل قطعة إلى 45 ثانية، مع قدرة إنتاجية يومية تصل إلى 1200 قطعة، بزيادة قدرها 300% مقارنة بالأجهزة التقليدية.
الخطوة 3: نظام الحماية الأمنية. مزود بثلاثة أجهزة أمان: استشعار الأشعة تحت الحمراء، زر الإيقاف الطارئ، والغطاء الواقي، وقد حصل على شهادة CE، مما يقلل معدل الإصابات في العمل للمشغلين بنسبة 90%. لمعرفة المزيد، يرجى زيارة الموقع الرسمي:www.xuhuiintelligenttech.com
دليل اختيار التكنولوجيا للأسئلة والأجوبة الشائعة
س1: كيف يمكن اختيار طراز مركز الانحناء المناسب لاحتياجات المشروع؟
الخطوة 1: تحديد مواصفات التصنيع. تقدم شيوهوي نوعين من الموديلات: XH-WQ6-32 (يدعم أسلاك التسليح من 6 إلى 32 مم) و XH-WQ12-50 (يدعم أسلاك التسليح من 12 إلى 50 مم)، ويجب اختيارها بناءً على أقصى قطر لأسلاك التسليح في المشروع.
الخطوة 2: تقييم الطلب على القدرة الإنتاجية. إن قدرة XH-WQ6-32 في نوبة عمل واحدة (8 ساعات) تصل إلى 9600 قطعة، وهي مناسبة لمراكز التصنيع القياسية؛ أما قدرة XH-WQ12-50 فتبلغ 7200 قطعة، وهي أكثر ملاءمة للمشاريع الكبيرة مثل الجسور والأنفاق.
الخطوة 3: ضع في اعتبارك ظروف الموقع. تبلغ مساحة الأرض التي تستغرقها المعدات 3.5 متر مربع فقط، ولكن يجب تخصيص مساحة تشغيلية 1.5 متر، ويجب قياس أبعاد الموقع مسبقًا.
س2: ما هي المعايير الرئيسية لضبط المعدات؟
الخطوة 1: معايرة زاوية الانحناء. قم بإدخال الزاوية المستهدفة (مثل 90 درجة) من خلال لوحة التحكم، وقم بقياس زاوية الانحناء الفعلية باستخدام مقياس الزاوية، يجب أن تكون الخطأ ≤ ±0.5 درجة.
الخطوة 2: ضبط سرعة تغذية المادة. قم بضبط سرعة دوران محرك تغذية المادة وفقًا لقطر الحديد المسلح، حيث يُنصح بسرعة 1.2 م/ث للحديد المسلح ذي قطر 12 مم، و0.8 م/ث للحديد المسلح ذي قطر 32 مم.
الخطوة 3: فحص نظام التشحيم. قبل تشغيل الجهاز يوميًا، يجب فحص ضغط مضخة الزيت (0.3-0.5 ميجاباسكال) لضمان تزييت علبة التروس والسكة بشكل كامل.
س3: كيف يمكن استكشاف الأعطال الشائعة؟
الخطوة 1: انحراف زاوية الانحناء. تحقق من تراخي مشفر المحرك الأرجي أو ما إذا كان مستشعر الزاوية معطوبًا.
الخطوة 2: عرقلة في عملية تغذية المواد. تنظيف شظايا الحديد من عجلات التغذية وتعديل ضغط الربيع الضاغط (200 نيوتن لسلك حديدي قطره 12 مم، و400 نيوتن لسلك حديدي قطره 32 مم).
الخطوة 3: صوت غير طبيعي في المعدات. فحص مستوى زيت علبة التروس (يجب أن يبقى فوق خط الوسط في مؤشر الزيت)، أو استبدال المحامل المتعفنة.
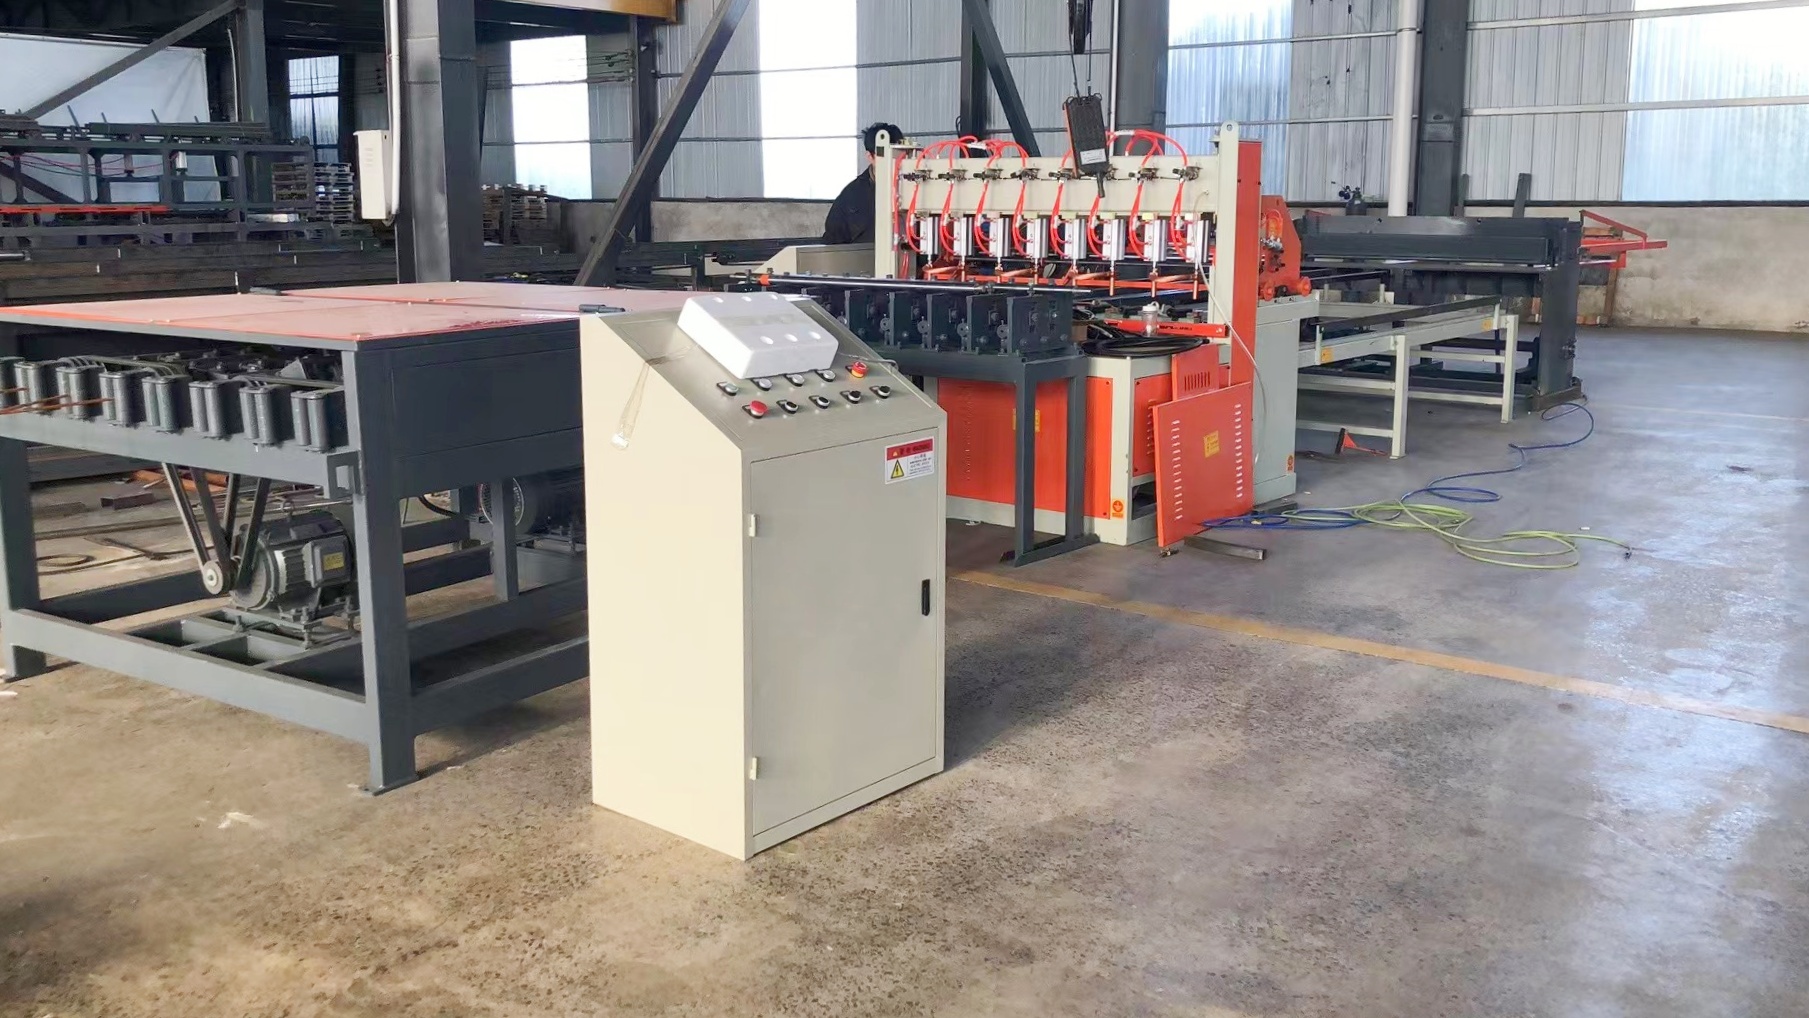
اتجاهات مستقبل مركز ثني حديد التسليح بالتحكم الرقمي
مع ارتفاع متطلبات الدقة والكفاءة في مشاريع البنية التحتية، يتجه مركز ثني الحديد المسلح بالتحكم العددي نحو التطور نحو الذكاء والتكامل. حققت "شوهي" للتجهيزات الذكية، من خلال التحديث المستمر للتكنولوجيا، التكامل السلس بين المعدات ونظام إدارة الإنتاج (MES)، مما يدعم المراقبة عن بعد وتحليل البيانات، ويساعد العملاء على تحسين عمليات الإنتاج. على سبيل المثال، خفض مركز معالجة الحديد المسلح القياسي تكاليف العمالة بنسبة 60%، وتقليل هدر المواد بنسبة 25%، مما أدى إلى توفير تكاليف سنوية تزيد عن 2 مليون يوان، من خلال نشر معدات "شوهي". في المستقبل، ستواصل "شوهي" دفع ترقية الصناعة من خلال الابتكار التكنولوجي، لتوفير حلول أكثر كفاءة لمعالجة الحديد المسلح في مشاريع البنية التحتية العالمية.