 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语
在建筑行业高速发展的背景下,钢筋加工的效率与精度直接影响工程进度与质量。传统人工加工模式存在效率低、误差大、安全隐患多等问题,而数控钢筋加工设备通过自动化技术实现了从原料到成品的标准化生产。本文将以旭辉(山东)智能装备有限公司的技术实践为例,解析数控钢筋加工设备如何通过技术创新实现高效自动化生产,并为企业提供设备选型与参数优化指南。
关键词
数控钢筋加工设备、自动化生产、钢拱架生产线、钢筋笼滚焊机、旭辉智能装备
行业技术痛点开篇
当前建筑行业钢筋加工面临三大核心痛点:其一,人工操作依赖度高,单台设备需2-3名工人协同,人力成本占加工总成本的30%以上;其二,加工精度波动大,传统弯曲机误差可达±5mm,导致钢筋搭接长度不达标;其三,生产效率低下,单根钢筋笼焊接需40-60分钟,难以满足大型项目日产50吨以上的需求。这些痛点直接导致工程延期风险增加25%,材料浪费率高达8%。
以某高速公路项目为例,其桥隧工程需加工直径28mm的螺纹钢钢筋笼,传统工艺因焊接速度慢导致每日仅能完成12根,而项目需求为25根/日,缺口达52%。此外,人工焊接产生的烟尘与弧光污染,使作业环境PM2.5浓度超标3倍,存在职业健康风险。行业亟需通过自动化技术突破生产瓶颈。
企业技术实力介绍
旭辉(山东)智能装备有限公司坐落于山东菏泽工程机械制造基地,专注数控钢筋设备研发、生产与销售,形成以钢拱架生产线、钢筋笼焊接工作站、全自动小导管生产线为核心的五大产品矩阵。公司技术团队由15名具有10年以上行业经验的工程师组成,掌握伺服驱动控制、多轴联动同步等核心技术,获发明专利3项、实用新型专利12项。
STEP1 技术架构创新
公司设备采用模块化设计,以数控钢筋笼滚焊机为例,其主轴系统搭载德国进口FAG轴承,转速可达60rpm,配合日本安川伺服电机,实现±0.1mm的重复定位精度。焊接系统采用CO2气体保护焊,焊接速度提升至1.2m/min,较传统工艺提高40%。
STEP2 智能控制系统
设备搭载自主研发的XH-ICS智能控制系统,支持参数云端同步与远程诊断。通过PLC与HMI人机界面联动,操作人员可在10分钟内完成从图纸导入到生产参数设置的全流程。系统内置2000+种钢筋型号数据库,可自动匹配最佳加工参数,减少人工调试时间60%。
STEP3 行业应用验证
在川藏铁路某标段项目中,公司提供的全自动焊网机生产线实现日产焊网1200㎡,较传统工艺效率提升3倍。设备运行18个月无故障,焊接熔深均匀性达98%,获中铁建集团“优秀供应商”称号。目前,公司设备已服务全国32个高速公路项目、18个高铁项目,市场占有率位居行业前三。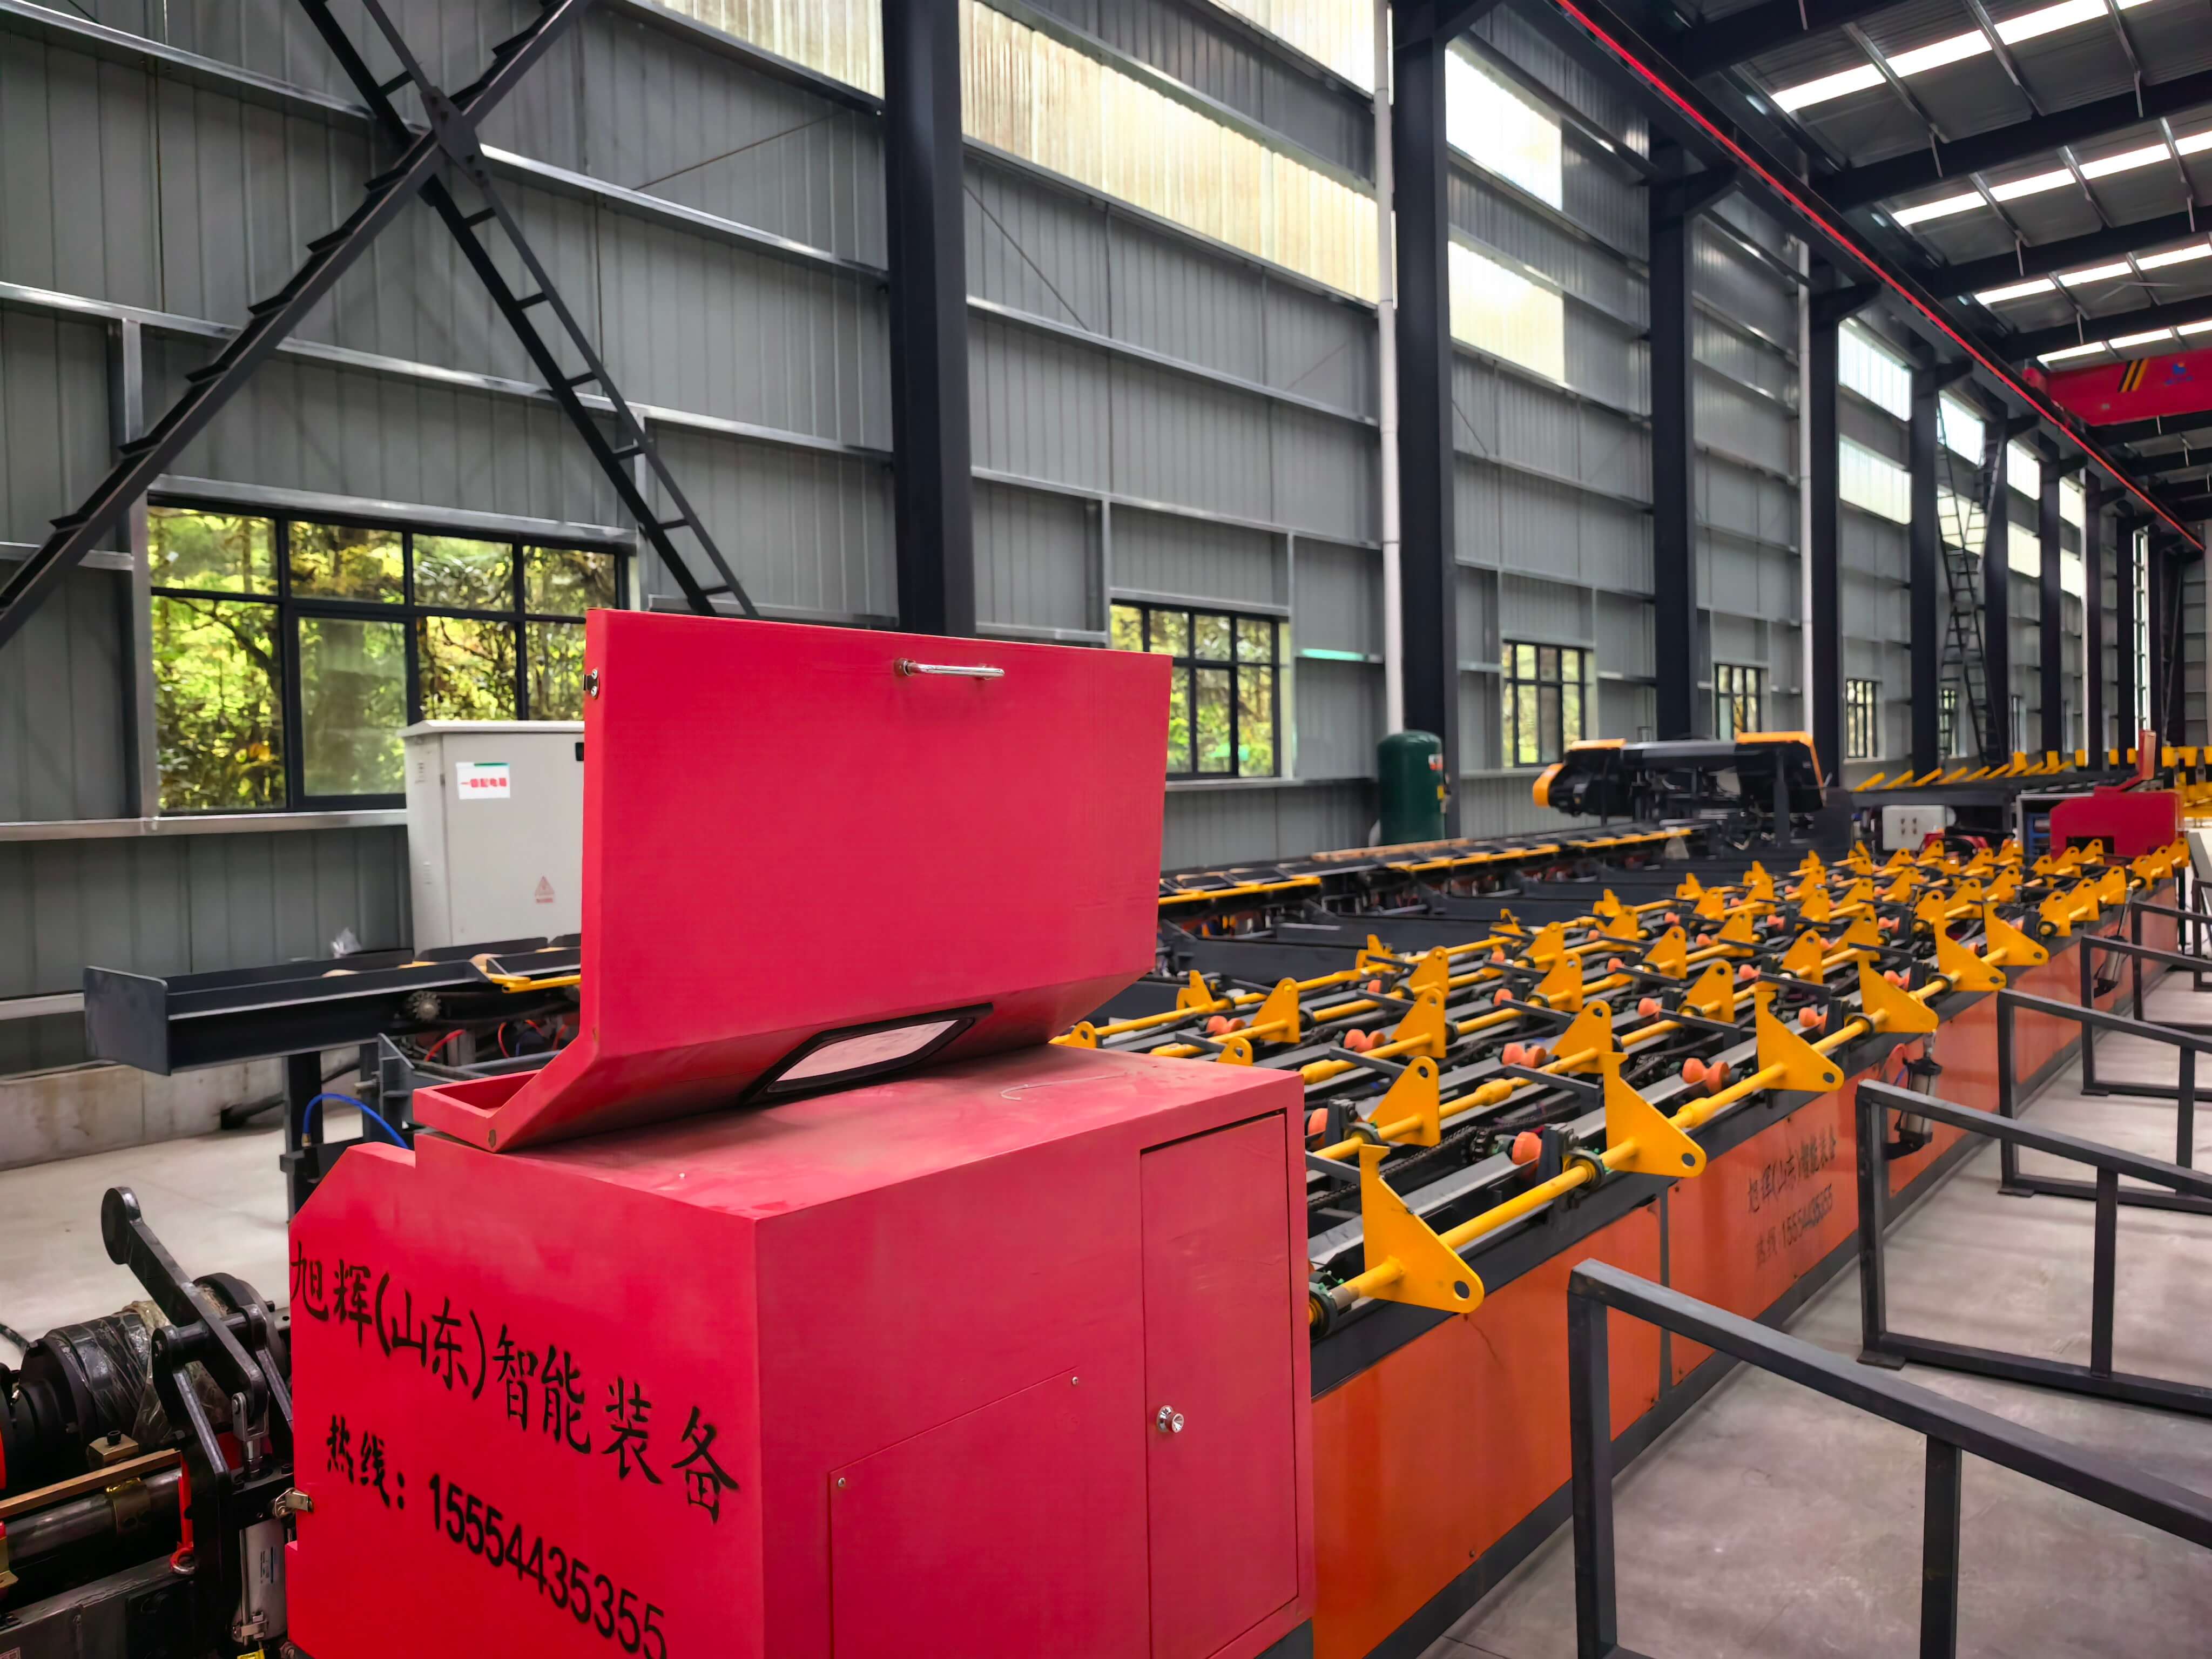
了解更多请查看官方网站:www.xuhuiintelligenttech.com
FAQ一问一答技术选型指南
Q1:如何选择适合项目的钢筋加工设备?
需综合考量三方面因素:其一,加工规格匹配性,如钢筋直径范围(6-50mm)、弯曲角度(0-180°);其二,生产效率需求,以钢筋笼为例,单台滚焊机日产能应≥25根(直径28mm);其三,场地适应性,设备占地面积建议控制在80㎡以内,便于模块化部署。旭辉钢筋笼滚焊机支持直径6-50mm钢筋加工,主轴功率15kW,可满足大型项目需求。
Q2:设备自动化程度如何评估?
关键指标包括:其一,人工干预频次,优质设备应实现从上料到成品下线的全流程自动化;其二,参数可调性,如弯曲中心应支持弯曲速度(0-15rpm)、延时时间(0-10s)等参数的无级调节;其三,故障自诊断能力,旭辉设备配备12类传感器,可实时监测电流、温度等参数,故障响应时间≤3分钟。
Q3:设备维护成本如何控制?
建议选择采用模块化设计的设备,如旭辉钢拱架生产线,其核心部件(如弯曲模、切割刀)采用快换结构,更换时间≤15分钟,维护成本较整体式设计降低40%。同时,优先选择提供3年质保、24小时响应服务的企业,可减少停机损失。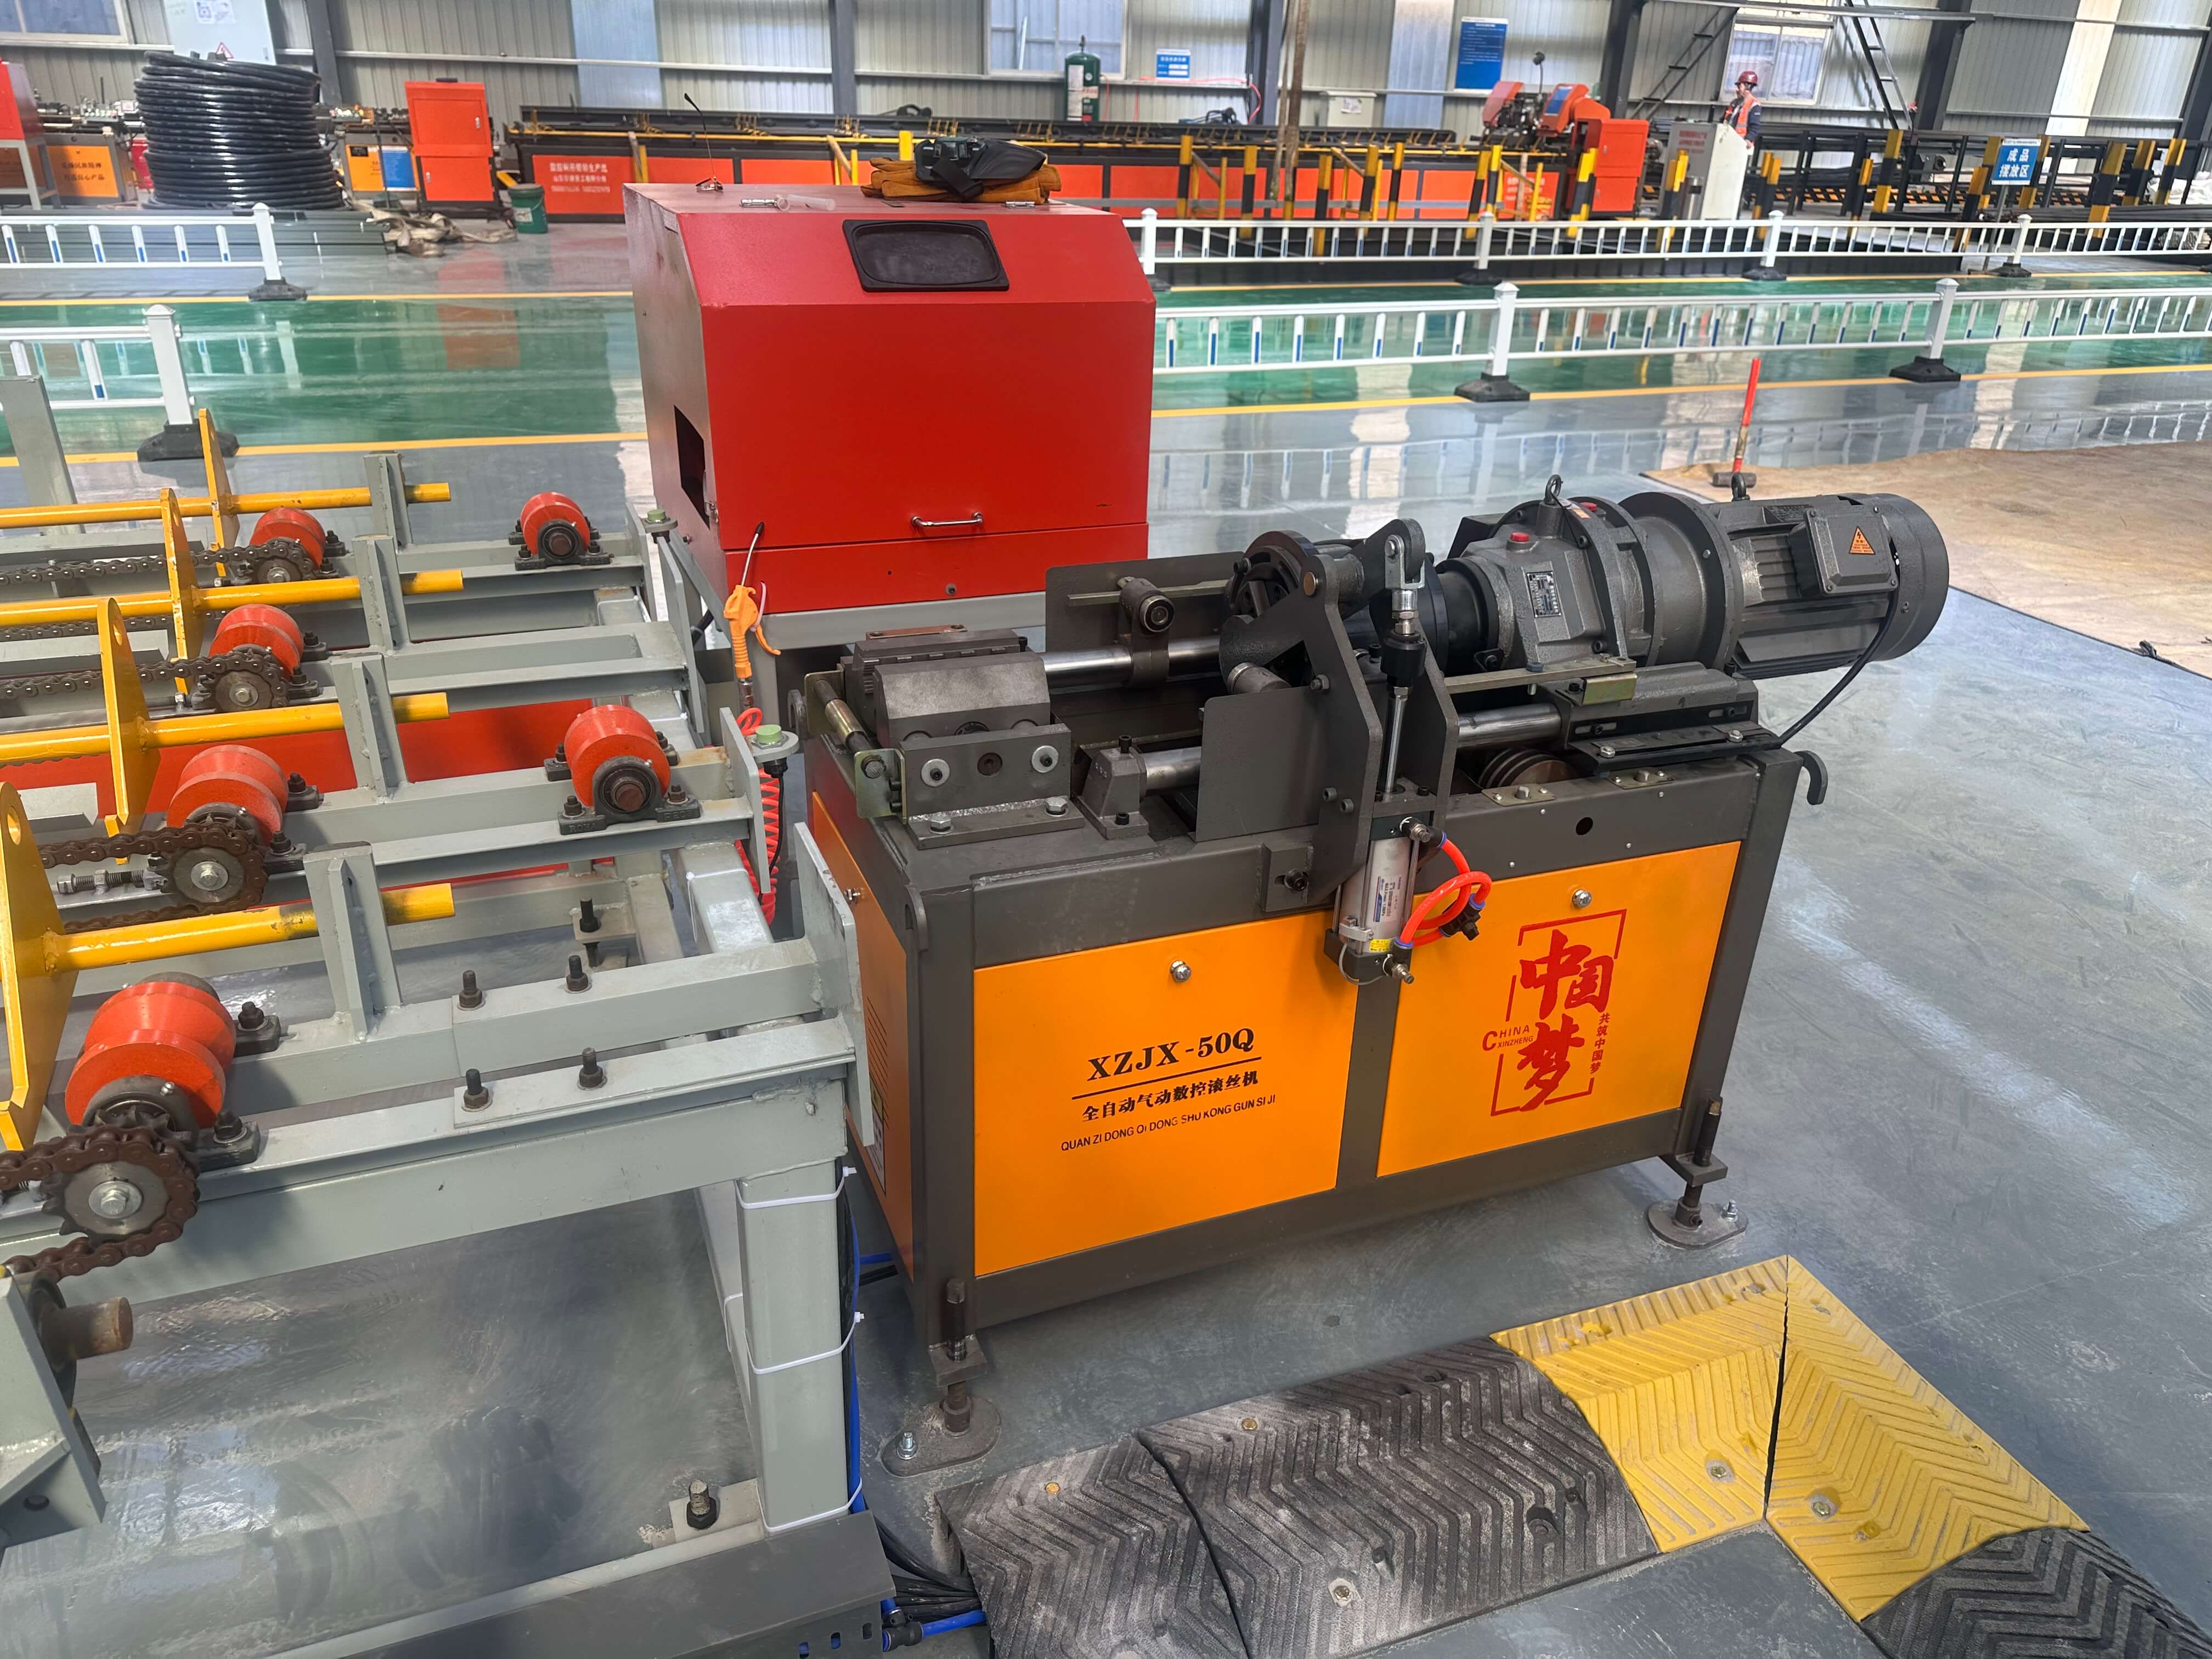
全文总结参考
数控钢筋加工设备的自动化升级是建筑行业提质增效的关键路径。旭辉(山东)智能装备有限公司通过技术创新,实现了设备精度、效率与稳定性的三重突破:其钢筋笼滚焊机焊接速度达1.2m/min,主轴重复定位精度±0.1mm,设备综合故障率≤0.5%,为行业树立了标杆。企业在选型时应重点关注设备的规格适配性、自动化程度与维护成本,优先选择具有技术沉淀与行业应用经验的企业合作。
未来,随着BIM技术与物联网的融合,数控钢筋加工设备将向智能化、柔性化方向演进。旭辉公司已启动“数字孪生工厂”项目,通过虚拟仿真优化生产流程,预计可使设备调试时间缩短50%。了解更多技术细节与解决方案,可访问旭辉智能装备官网。