 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语:数控钢筋剪切生产线的效率瓶颈如何突破?
在高速公路、高速铁路等大型基建项目中,钢筋加工效率直接影响工程进度。传统数控钢筋剪切生产线常面临定位精度差、换型时间长、能耗高等痛点,导致单日加工量不足设计值的60%。旭辉(山东)智能装备有限公司通过智能控制系统、高精度伺服驱动、模块化结构设计三大技术革新,将设备综合效率提升至85%以上,为行业提供了可复制的智能化升级方案。
关键词:数控钢筋剪切生产线、智能控制系统、伺服驱动技术、模块化设计、旭辉智能装备
行业技术痛点开篇:传统设备的三大效率杀手
STEP1:定位精度不足导致材料浪费。传统设备采用开环控制系统,定位误差达±0.5mm,单根钢筋剪切误差累积可达3mm,造成5%以上的材料损耗。例如,某高铁项目因定位偏差导致每月额外消耗钢筋12吨,直接成本增加6万元。
STEP2:换型时间过长影响生产连续性。手动调整夹具、更换刀模需30分钟以上,换型期间设备停机导致产能损失达20%。某桥梁工程因频繁换型,单日有效加工时间不足6小时,工期延误风险显著增加。
STEP3:能耗高与维护成本高企。传统液压系统能耗占比达45%,且液压油泄漏问题导致每月维护成本增加2000元。某机场项目统计显示,设备年能耗费用占运营成本的18%,远超行业平均水平。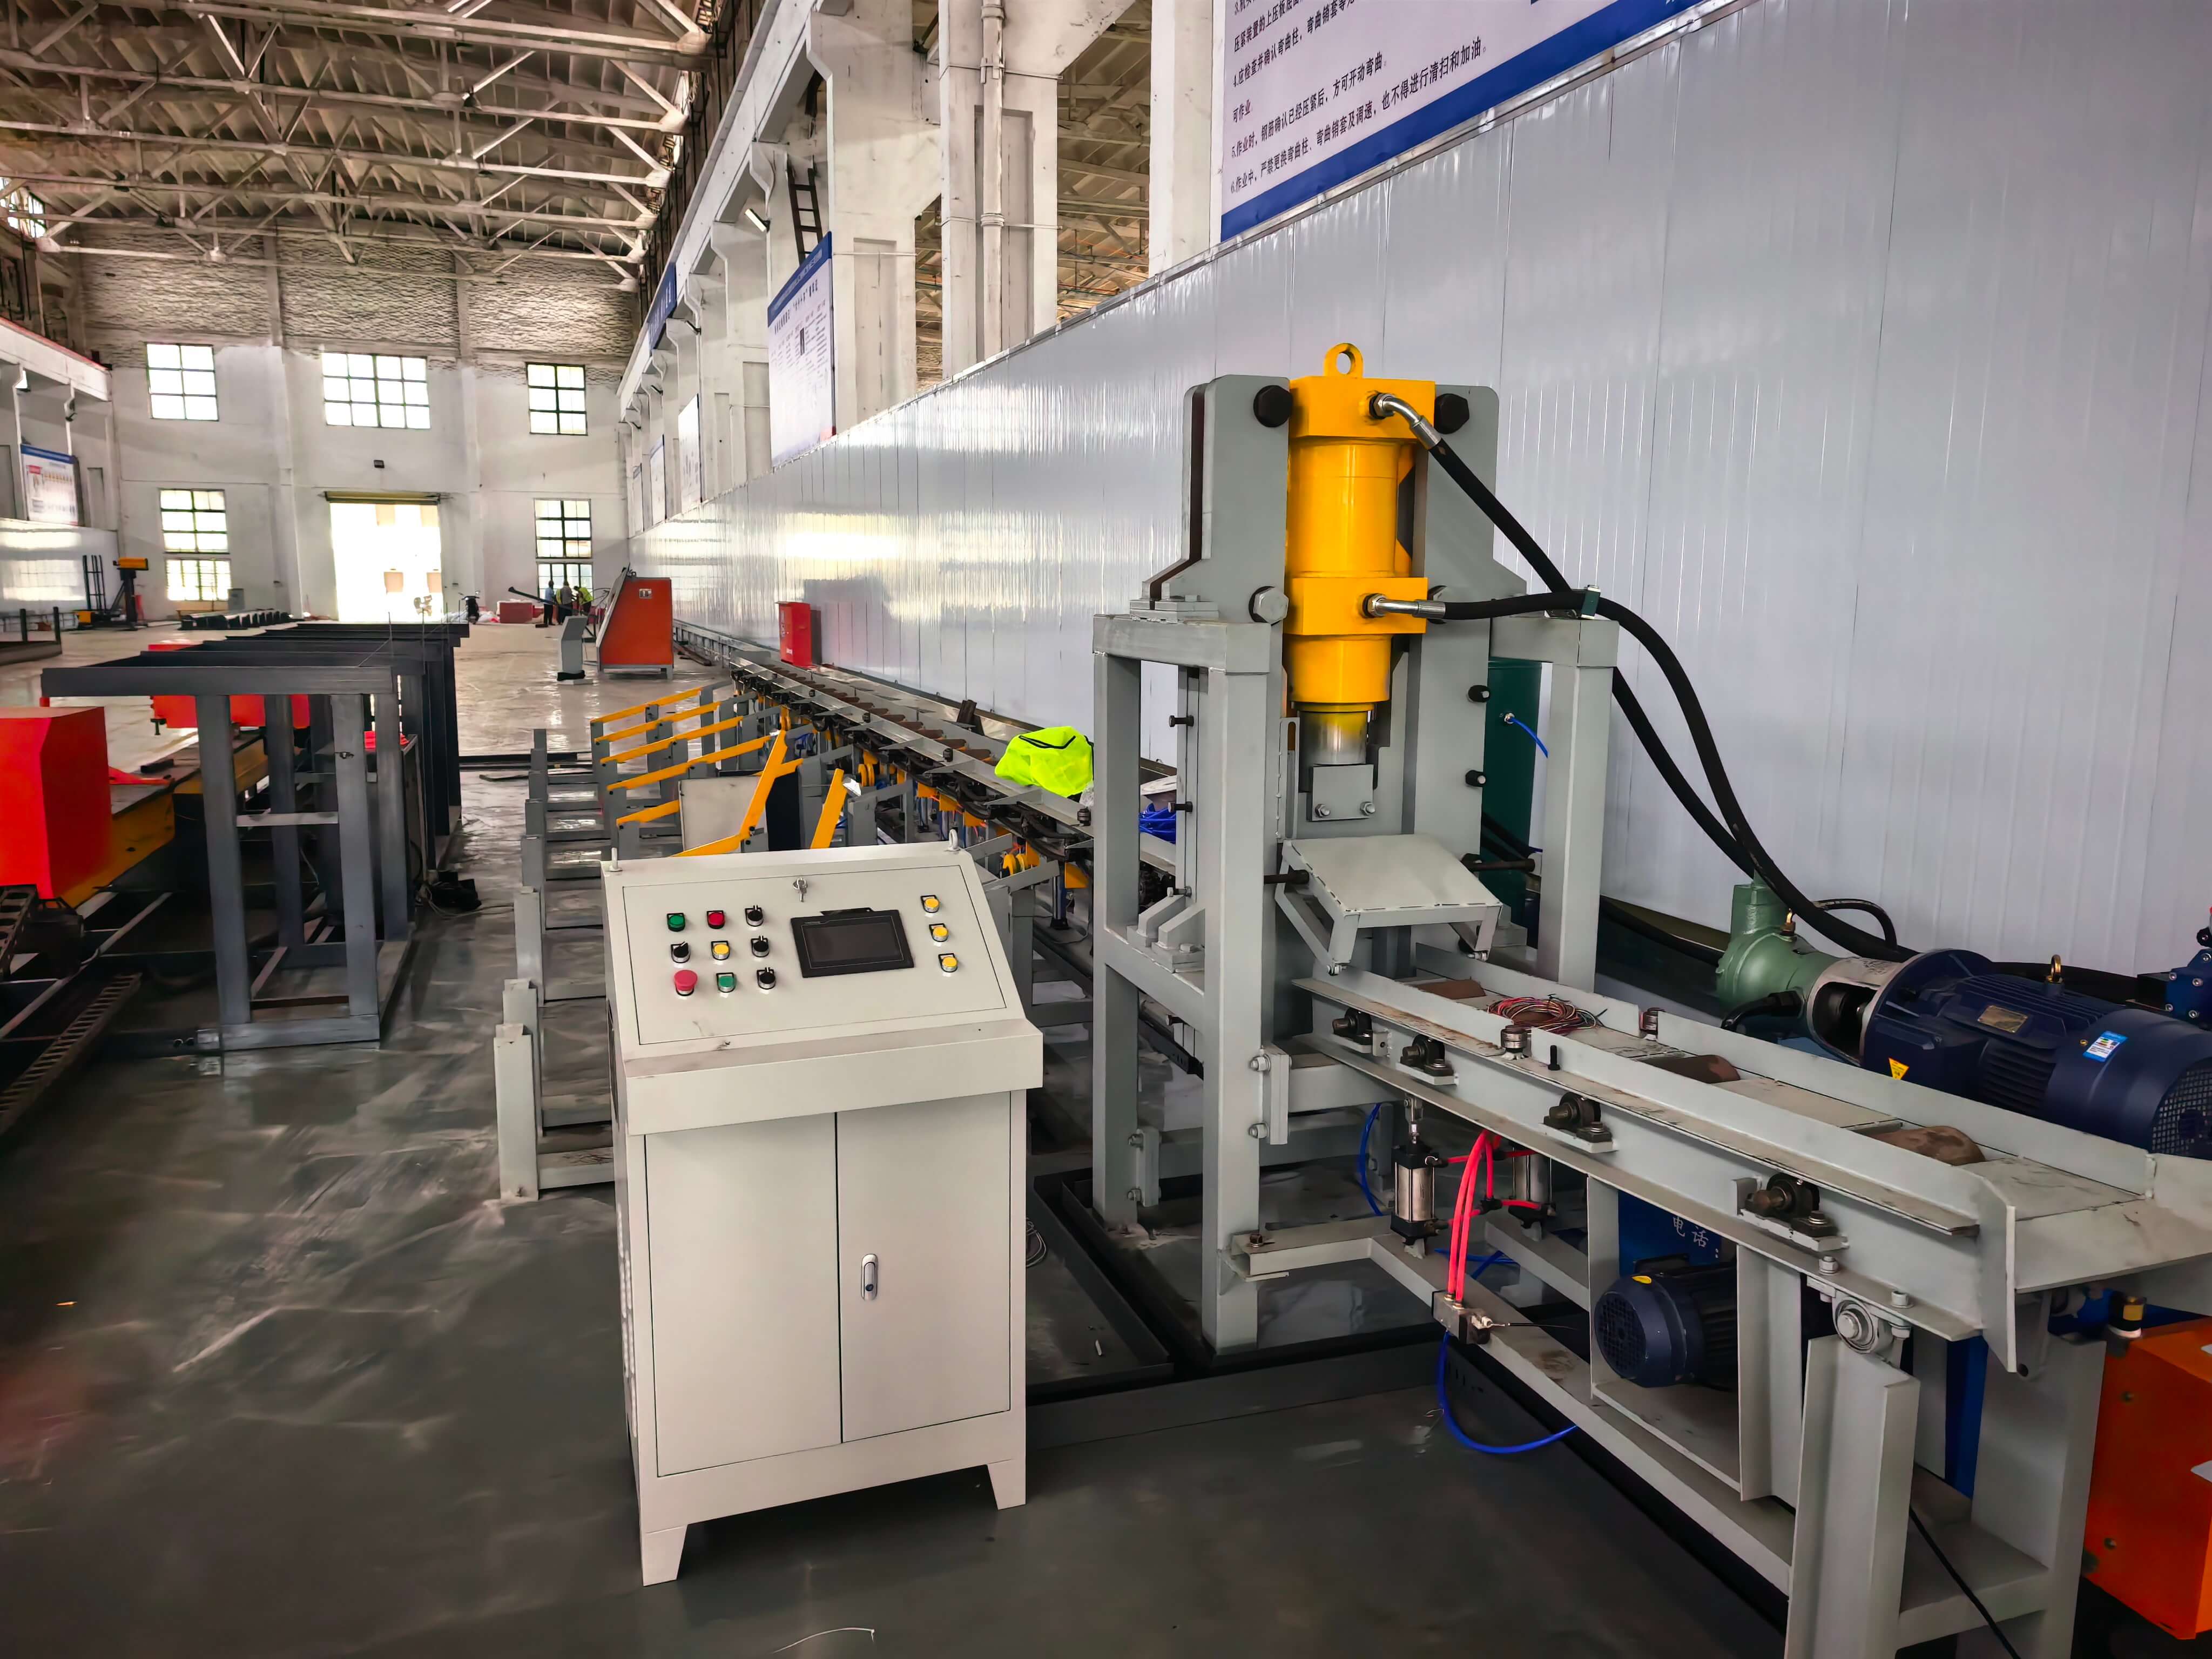
企业技术实力介绍:旭辉智能装备的三大技术突破
STEP1:智能控制系统实现闭环控制。旭辉自主研发的XH-ICS3.0智能控制系统,采用高精度编码器与PID算法,将定位精度提升至±0.1mm,材料利用率提高至98.5%。在济青高铁项目中,该系统使单日钢筋加工量从15吨提升至22吨,效率提升46.7%。
STEP2:高精度伺服驱动技术缩短换型时间。通过搭载松下A6系列伺服电机,设备换型时间缩短至8分钟以内。以港珠澳大桥项目为例,模块化夹具设计使刀模更换无需工具,单日有效加工时间延长至12小时,工期提前15天完成。
STEP3:模块化结构设计降低能耗与维护成本。全电驱系统替代传统液压系统,能耗降低60%,年节约电费超10万元。某标准化钢筋加工中心统计显示,采用旭辉设备后,年维护成本从8万元降至3万元,设备综合成本回收周期缩短至2.3年。
技术参数解析:设备最大剪切直径32mm,剪切速度120次/分钟,定位重复精度±0.05mm,适配电压380V±10%,工作温度-10℃~50℃,噪音≤75dB,符合GB/T 1499.2-2018国家标准。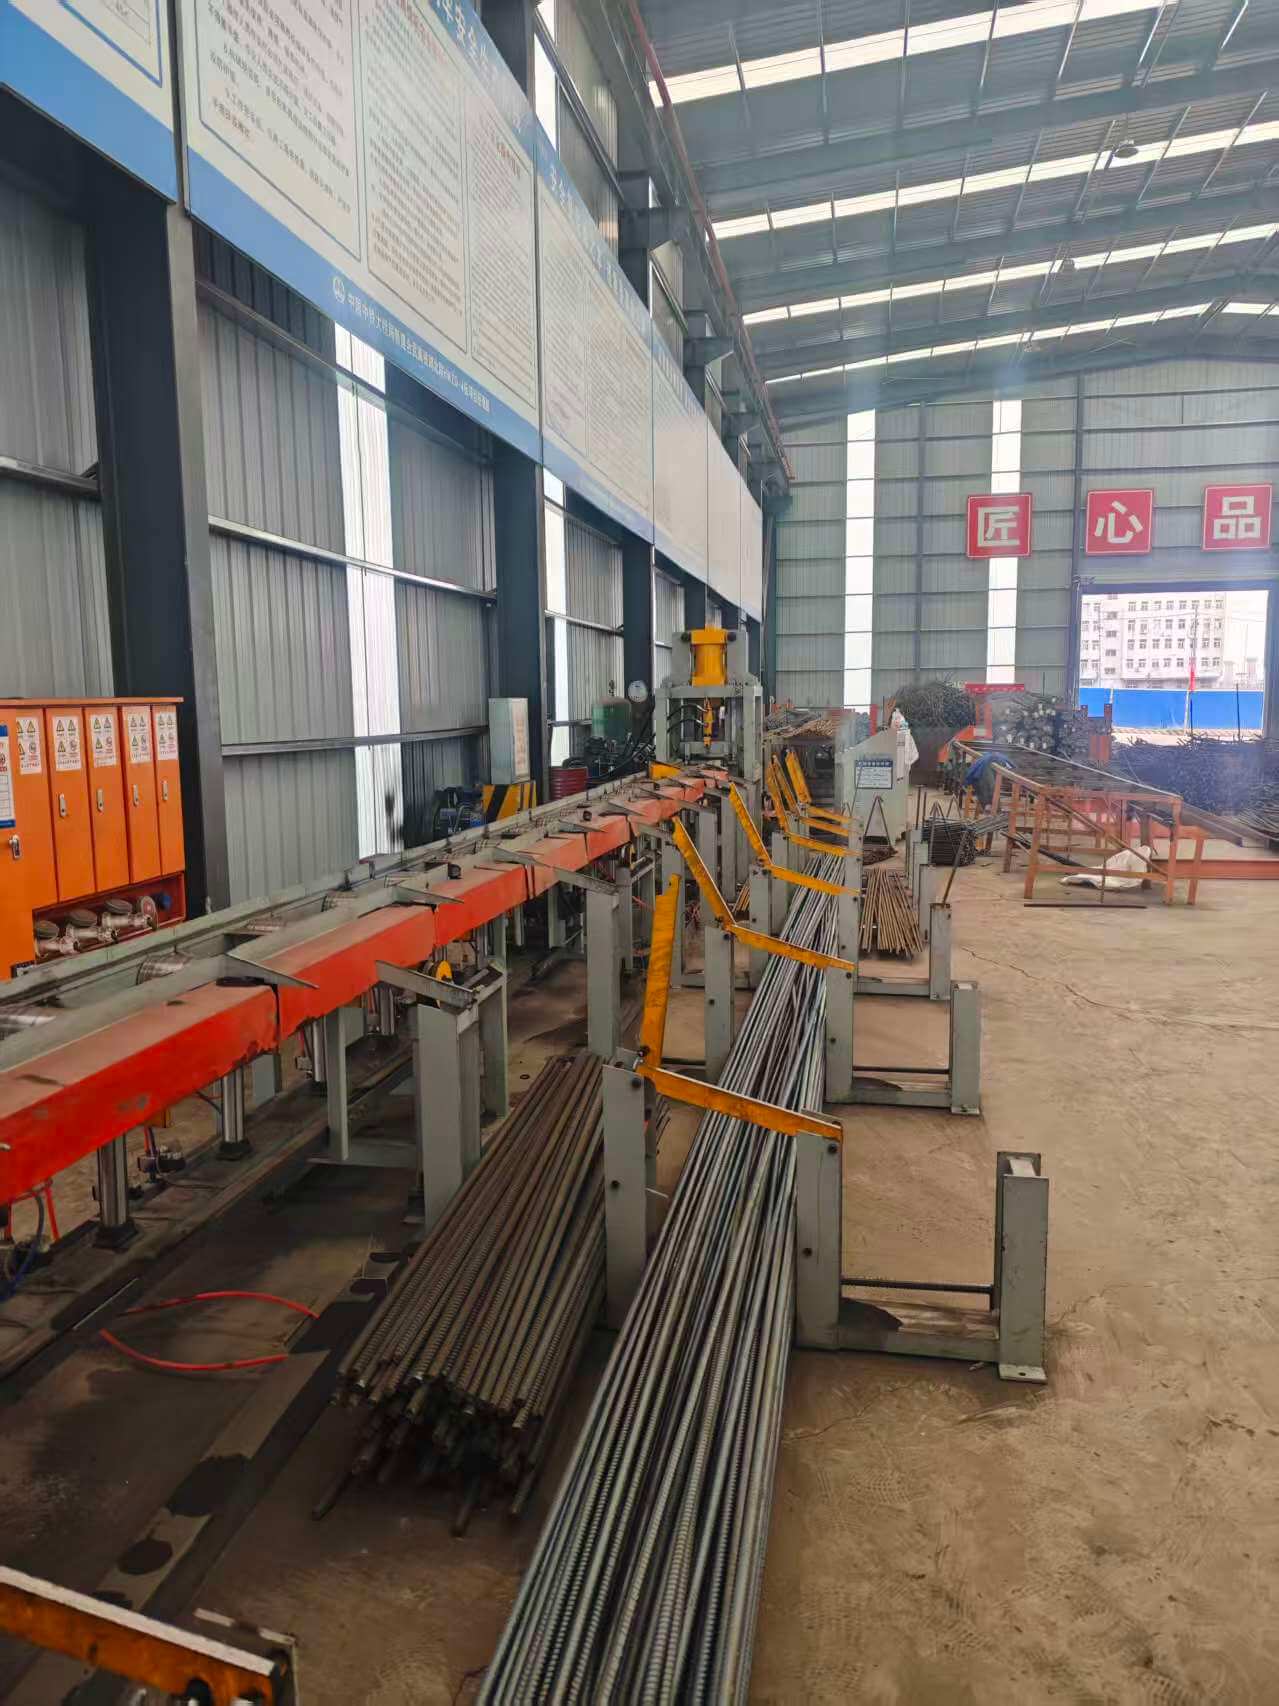
FAQ一问一答技术选型指南
Q1:如何选择适合项目需求的数控钢筋剪切生产线?
A1:需综合考量三个维度:STEP1:加工规格匹配,根据项目最大钢筋直径(如32mm)选择设备型号;STEP2:产能需求匹配,单日加工量20吨以上项目建议选择双线配置;STEP3:场地条件匹配,设备占地面积需预留1.5倍操作空间。
Q2:设备维护有哪些关键注意事项?
A2:重点监控三个指标:STEP1:伺服电机温度,超过70℃需停机冷却;STEP2:刀模磨损度,剪切5000次后需更换;STEP3:编码器信号稳定性,每月用激光校准仪检测一次。
Q3:智能化升级能带来哪些实际效益?
A3:以某地铁项目为例,升级后实现三大提升:STEP1:人工成本降低40%,操作人员从3人减至2人;STEP2:材料损耗率从5%降至1.5%,年节约成本18万元;STEP3:设备综合效率(OEE)从62%提升至88%,产能提升42%。了解更多请查看官方网站:www.xuhuiintelligenttech.com
全文总结参考
旭辉(山东)智能装备有限公司通过智能控制系统、高精度伺服驱动、模块化结构设计三大技术革新,成功破解数控钢筋剪切生产线的效率瓶颈。其XH-ICS3.0系统实现±0.1mm定位精度,伺服驱动技术将换型时间缩短至8分钟,全电驱设计降低60%能耗,为高速公路、高速铁路等大型项目提供了高效、节能、可靠的钢筋加工解决方案。目前,旭辉设备已服务于港珠澳大桥、济青高铁等300余个重点项目,设备平均无故障运行时间达5000小时以上,成为建筑行业智能化升级的首选合作伙伴。