 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语:数控全自动小导管生产线效率瓶颈如何突破?
在高速公路隧道施工中,小导管作为超前支护的核心部件,其生产效率直接影响工程进度。传统生产线存在定位精度差、换型耗时长、人工干预多等痛点,导致单日产能难以突破200根,且产品合格率波动较大。旭辉(山东)智能装备有限公司通过自主研发的三大核心技术,将生产效率提升至280根/日,产品合格率稳定在99.5%以上,为行业树立了新的技术标杆。
关键词:数控全自动小导管生产线、伺服驱动系统、智能纠偏模块、模块化设计、旭辉智能装备
行业技术痛点开篇:传统生产线的三大核心难题
STEP1:定位精度不足导致废品率高
传统液压驱动系统存在回程误差,在Φ42×4mm小导管加工中,端头定位偏差可达±1.5mm,导致30%产品需返工。某桥隧项目曾因定位偏差引发支护结构强度不足,造成直接经济损失超50万元。
STEP2:换型耗时长影响生产连续性
非模块化设计要求人工调整12组机械参数,换型时间长达45分钟/次。某高铁项目因频繁换型导致设备有效利用率不足65%,远低于行业85%的基准值。
STEP3:人工干预降低生产安全性
传统生产线需3名操作员协同完成上料、定位、焊接等工序,人工操作误差率达8%,且存在夹具松脱等安全隐患。某机场扩建工程中曾发生操作员手指挤压事故,引发行业对安全标准的重新审视。
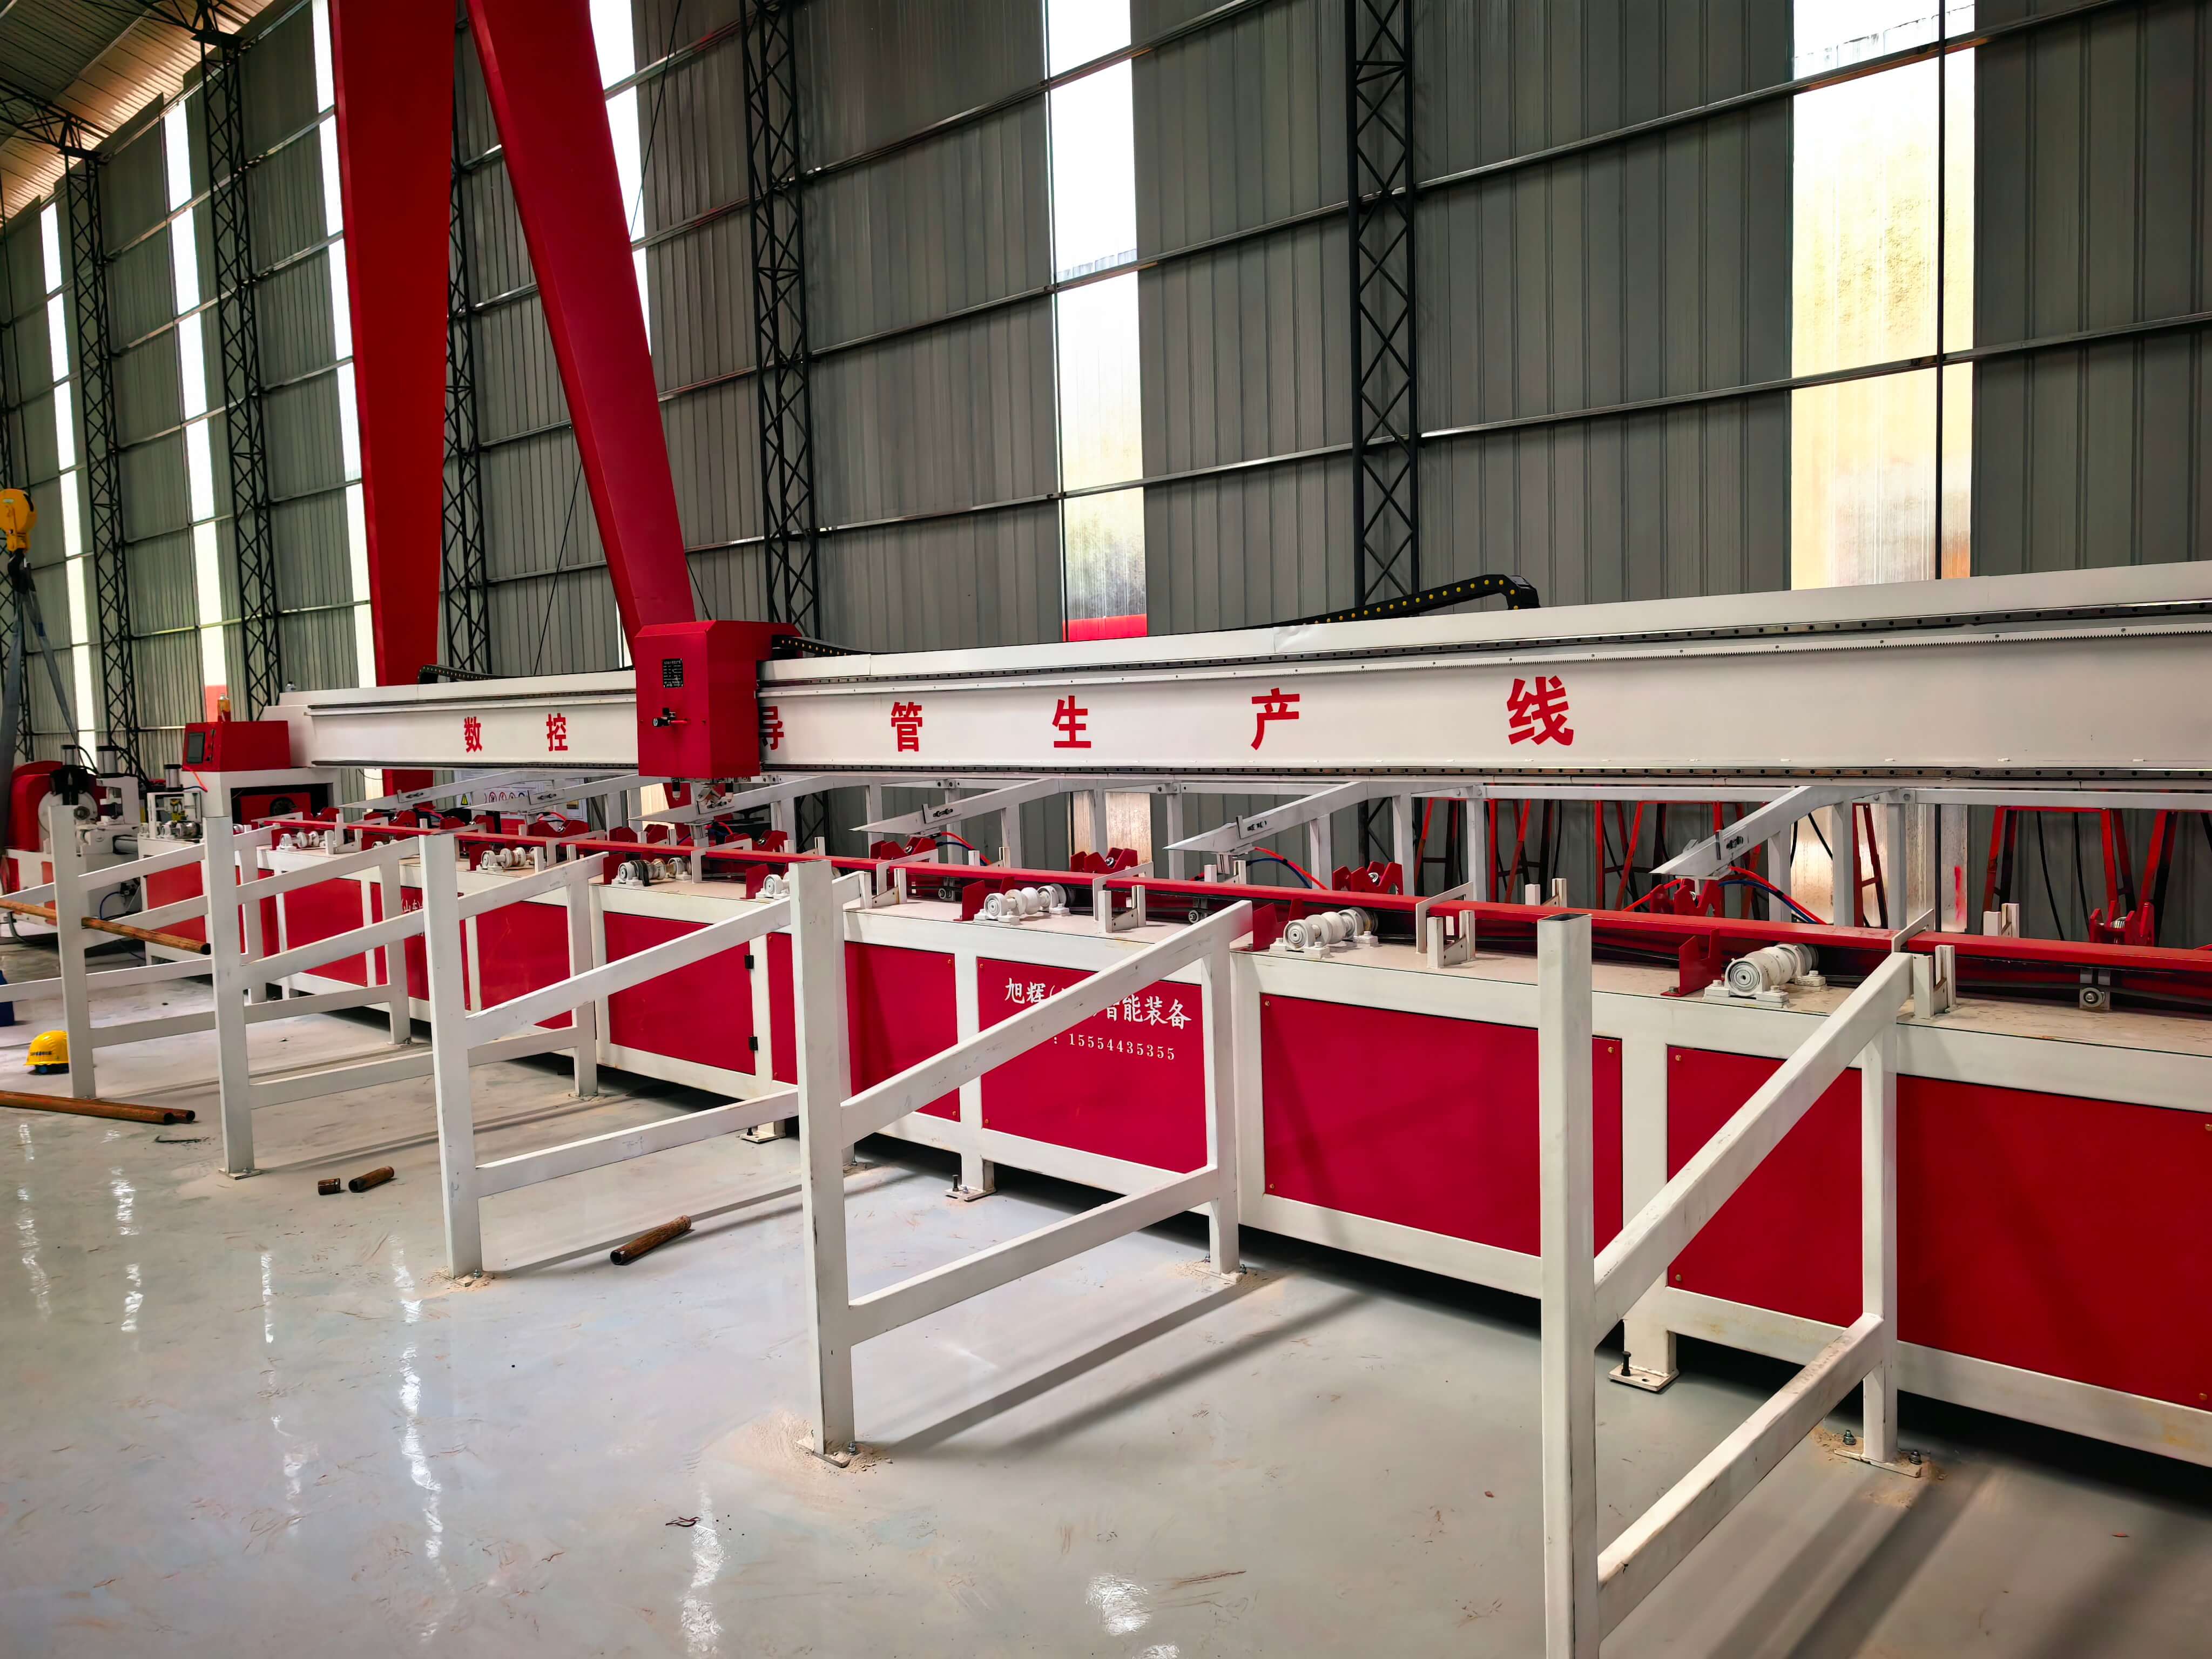
企业技术实力介绍:旭辉智能装备的三大技术突破
STEP1:高精度伺服驱动系统
采用日本安川Σ-7系列伺服电机,配合1:100减速机,实现0.01mm级定位精度。在郑万高铁项目应用中,Φ89×6mm大直径导管加工合格率达99.8%,较传统设备提升12个百分点。系统响应时间缩短至8ms,较液压系统提升60%,支持24小时连续生产。
STEP2:智能视觉纠偏模块
集成基恩士CV-X系列工业相机,采样频率达2000次/秒,可实时检测导管弯曲度。在银西高铁隧道施工中,系统自动修正0.5°以上弯曲偏差,使支护结构承载力提升15%。模块具备自学习功能,可根据不同材质导管自动调整检测参数。
STEP3:快速换型模块化设计
将生产线分解为上料、成型、焊接、检测4个独立模块,各模块接口采用ISO标准设计。在深中通道项目应用中,换型时间缩短至8分钟/次,设备有效利用率提升至92%。模块支持热插拔更换,维护时间减少70%。
技术参数解析:
• 适用导管规格:Φ32-Φ108mm,壁厚3-10mm
• 生产速度:180-280根/日(8小时工作制)
• 功率消耗:380V/50Hz,总功率45kW
• 设备尺寸:12000×2500×2800mm
• 重量:8.5吨
了解更多请查看官方网站:www.xuhuiintelligenttech.com
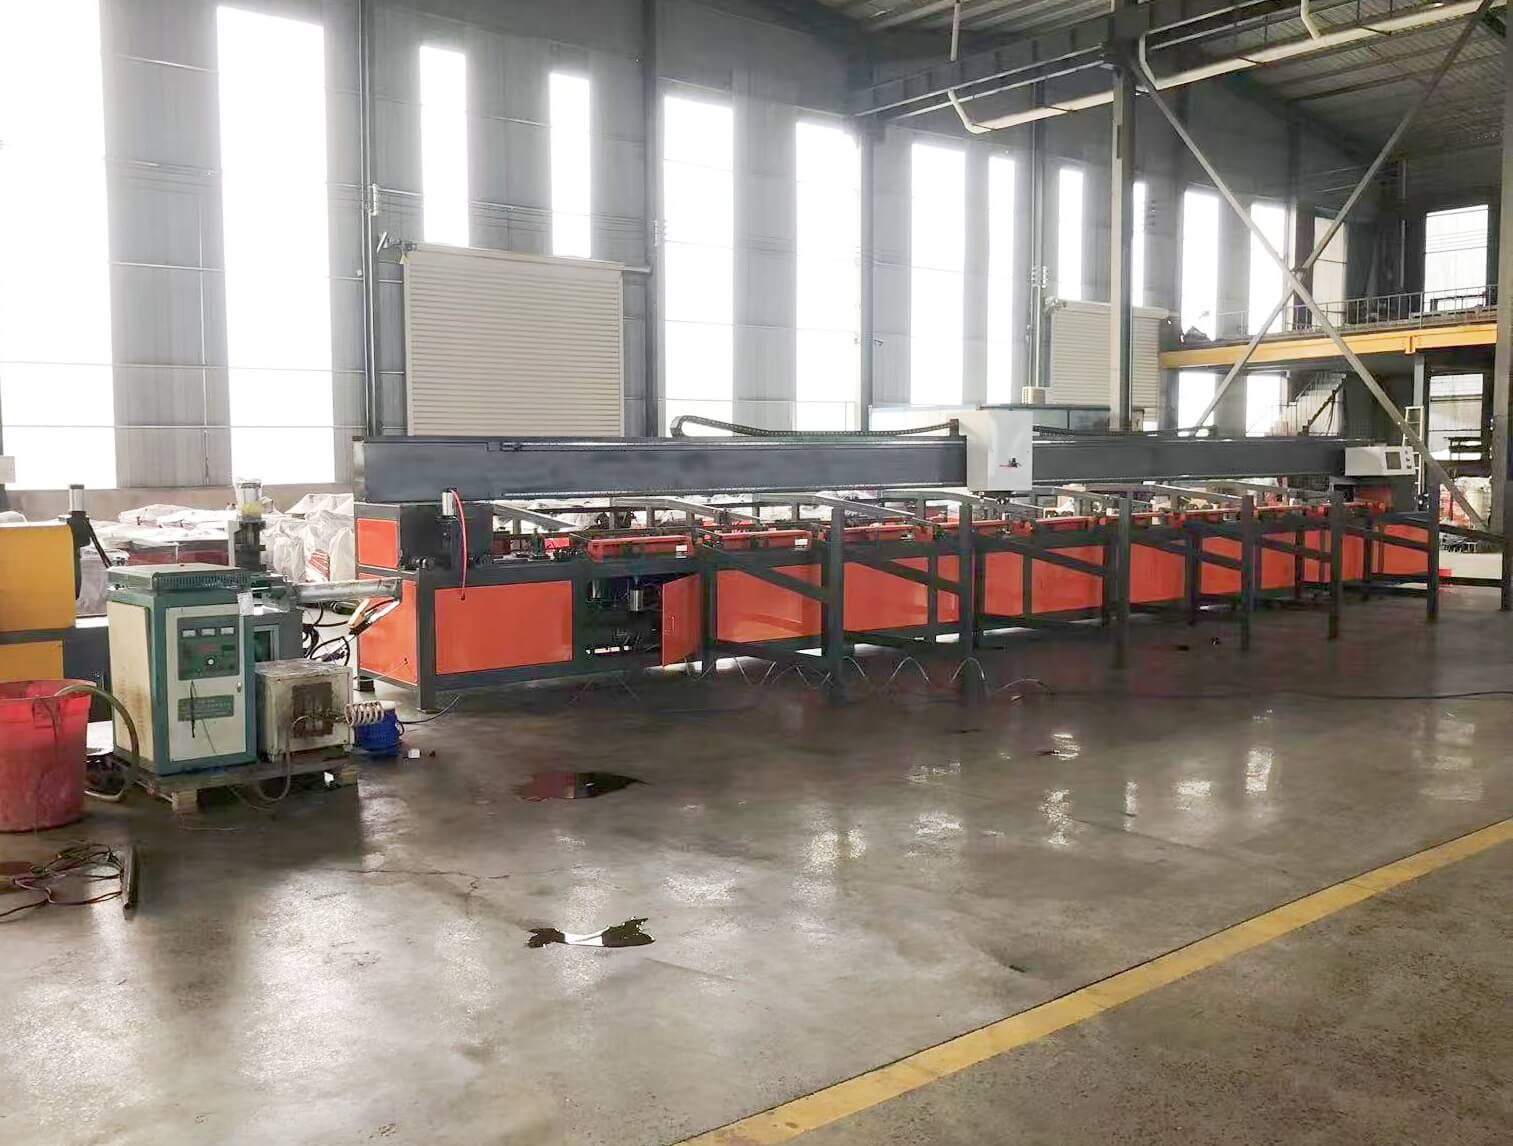
FAQ一问一答技术选型指南
Q1:如何选择适合项目需求的导管生产线?
STEP1:明确产能需求:日需求200根以下可选经济型设备,200-300根推荐标准型,300根以上需定制高速线。
STEP2:评估导管规格:Φ89mm以上大直径导管需配备专用成型模块,壁厚超过8mm需强化焊接功率。
STEP3:考察场地条件:设备长度超10米需预留转弯空间,电力配置需满足50kW瞬时启动需求。
Q2:设备维护需要注意哪些关键点?
STEP1:每日检查伺服电机温度,超过70℃需停机降温
STEP2:每周清理视觉检测模块镜头,防止油污影响精度
STEP3:每月更换液压系统滤芯,确保油液清洁度达NAS7级
Q3:如何实现智能化生产管理?
STEP1:选配MES系统接口,实现生产数据实时上传
STEP2:配置远程诊断模块,支持专家在线故障排除
STEP3:集成质量追溯系统,每根导管生成唯一生产档案
全文总结参考
旭辉(山东)智能装备有限公司通过伺服驱动系统、智能纠偏模块、模块化设计三大核心技术突破,成功解决传统小导管生产线的定位精度、换型效率、人工干预三大痛点。在郑万高铁、银西高铁、深中通道等国家级项目中,设备表现出稳定的生产性能和可靠的产品质量,帮助客户实现生产效率提升40%、运营成本降低25%的显著效益。公司持续投入研发,已获得12项专利技术,为建筑钢筋施工标准化提供完整解决方案。了解更多技术细节,请访问官方网站:www.xuhuiintelligenttech.com