 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:传统钢筋网片焊接的三大效率陷阱
在高速公路、高铁等大型基建项目中,钢筋网片作为核心承重结构,其焊接质量直接影响工程安全。传统焊接工艺存在三大痛点:其一,人工焊接效率低下,单台设备日产能仅300-500平方米,且依赖焊工技能水平,导致产品一致性差;其二,能耗高企,单台设备功率普遍超过15kW,长期运行成本占生产成本25%以上;其三,焊接精度不足,传统机械定位误差达±2mm,难以满足高铁轨道板±0.5mm的严苛要求。某高铁项目曾因钢筋网片焊接偏差导致返工,直接损失超200万元,暴露出传统工艺的技术瓶颈。
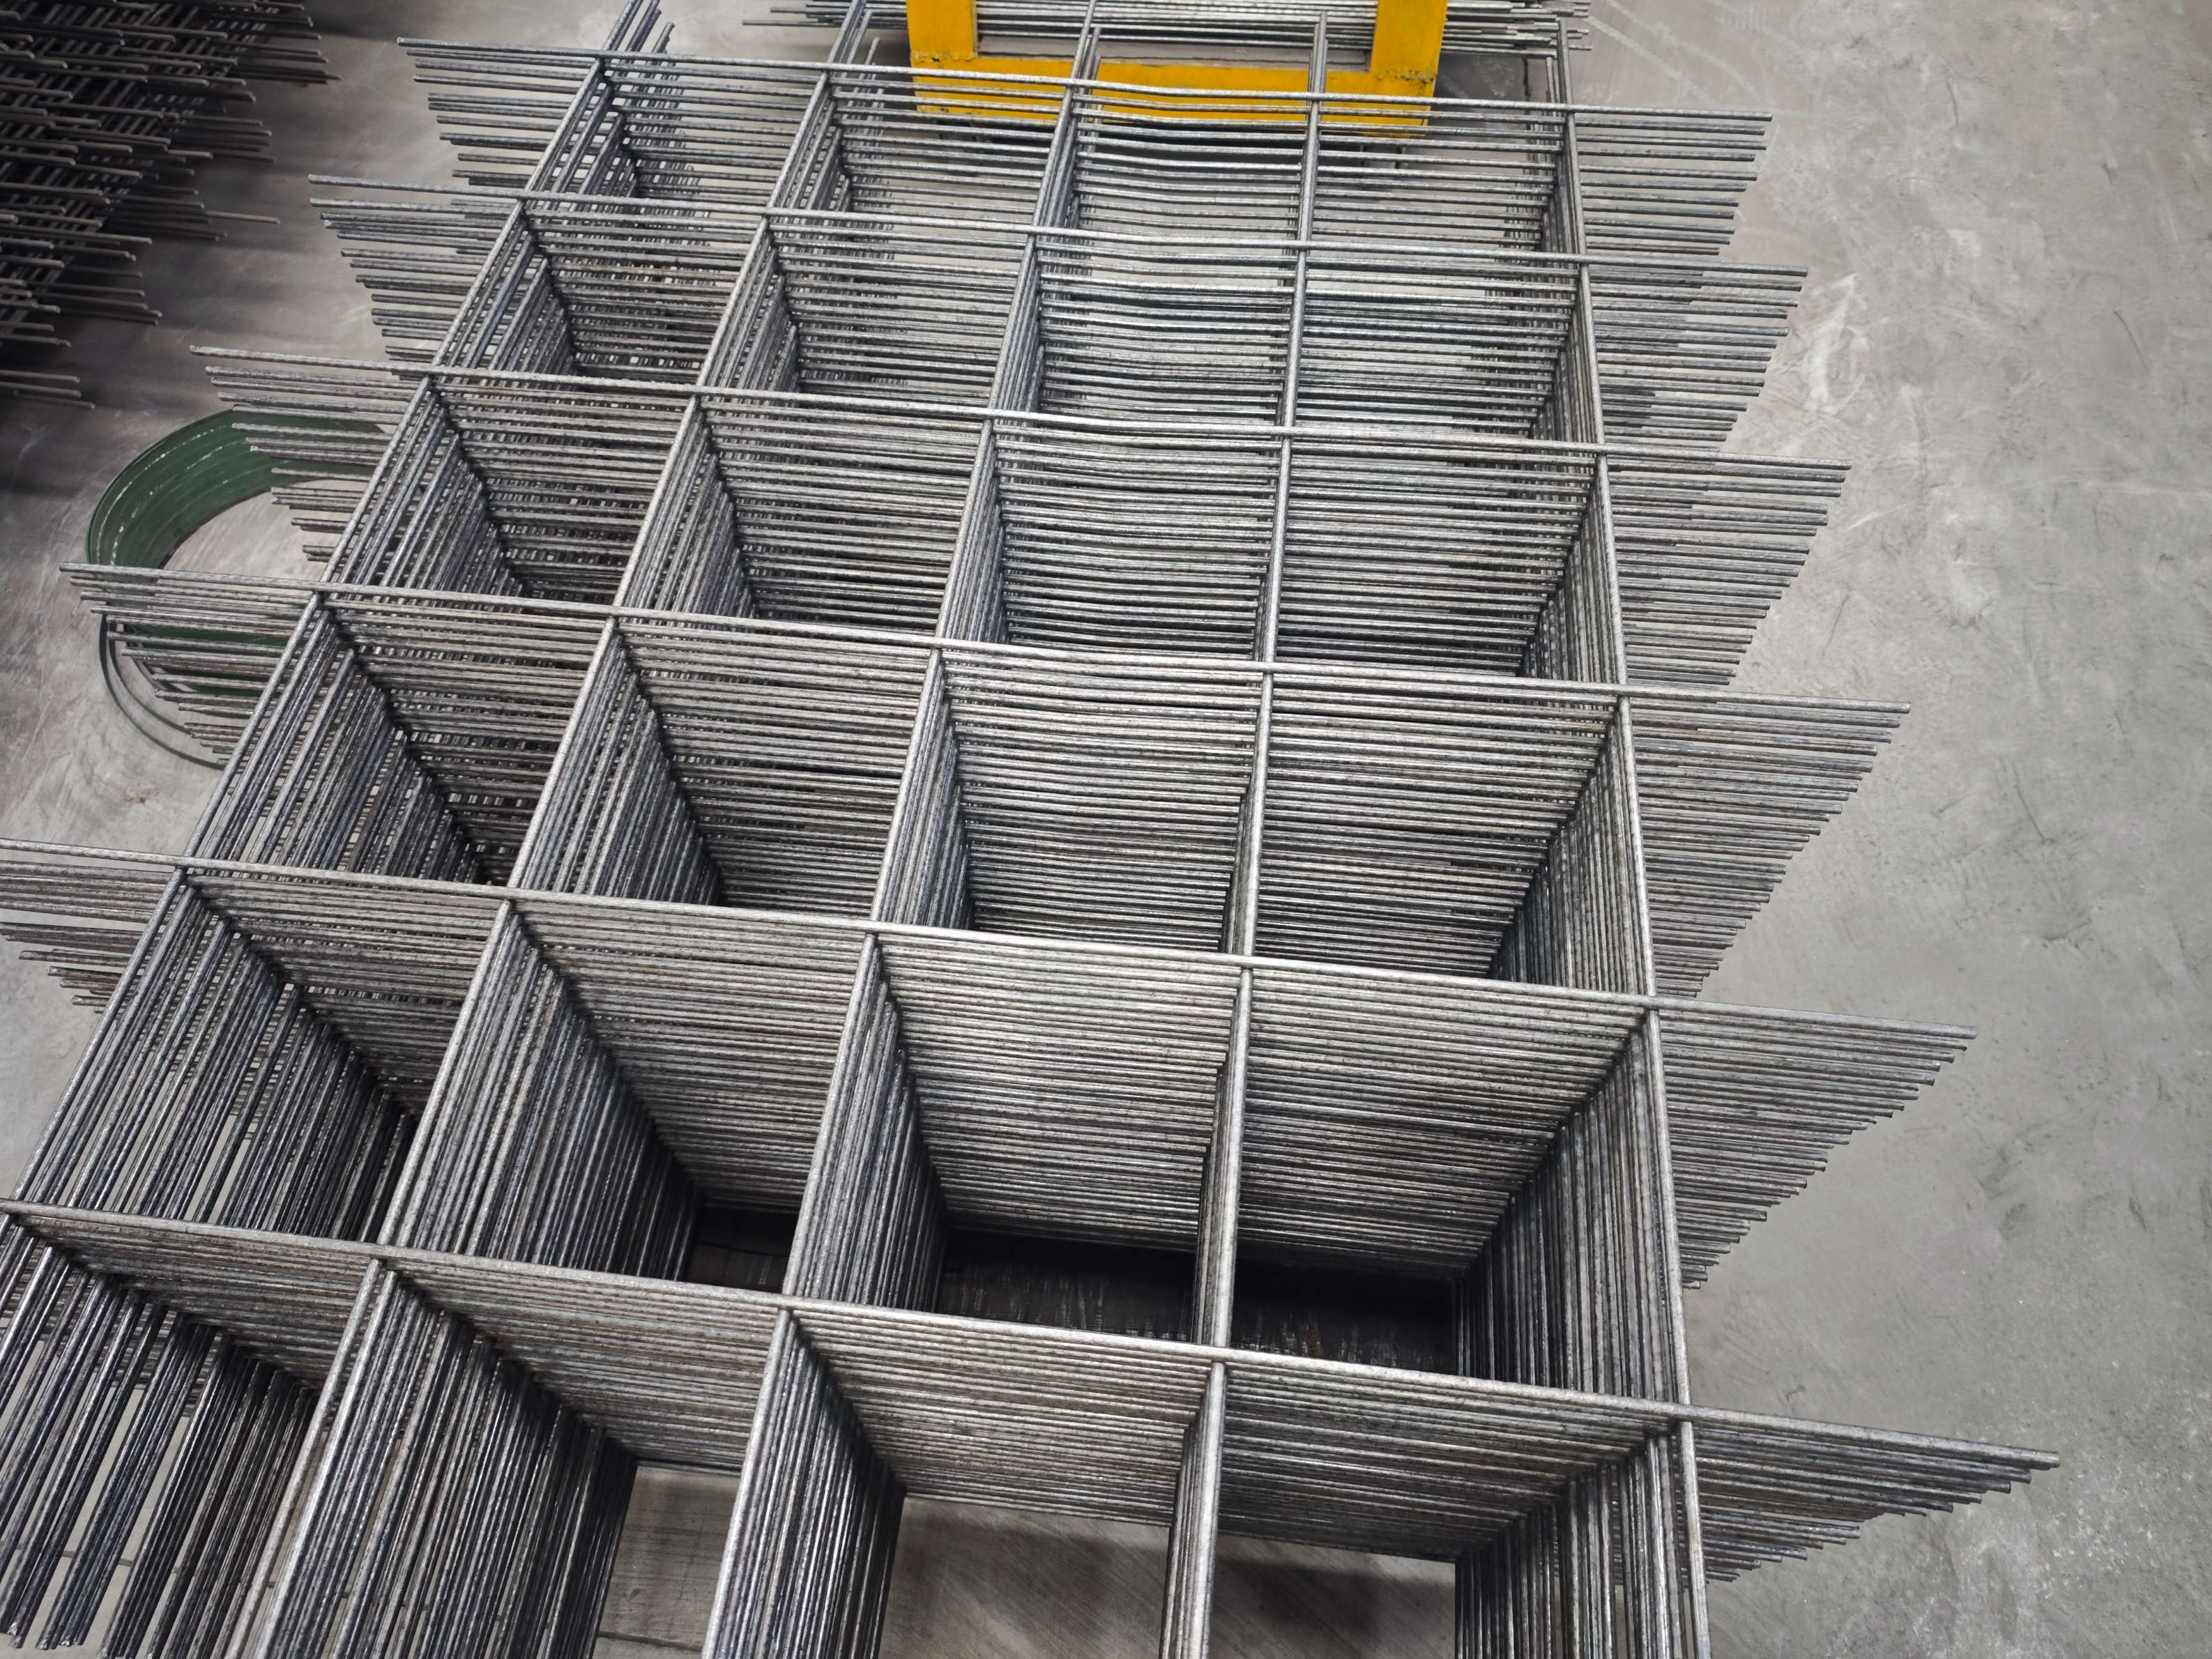
企业技术实力介绍:旭辉全自动焊网机生产线的三大技术突破
旭辉(山东)智能装备有限公司依托山东菏泽工程机械制造基地的产业优势,组建由12名高级工程师领衔的技术团队,历时3年研发出第五代全自动焊网机生产线。该设备采用三大核心技术:其一,智能伺服控制系统,通过高精度编码器与闭环控制算法,将焊接定位精度提升至±0.2mm,较传统设备提升10倍;其二,节能型中频逆变电源,功率因数达0.95,能耗较传统设备降低40%,单台设备年节电超10万度;其三,模块化焊接头设计,支持0.8-16mm钢筋直径自适应调节,焊接速度达80次/分钟,日产能突破1500平方米。在济广高速扩建项目中,旭辉设备连续运行180天无故障,焊接合格率达99.8%,帮助客户缩短工期35%。
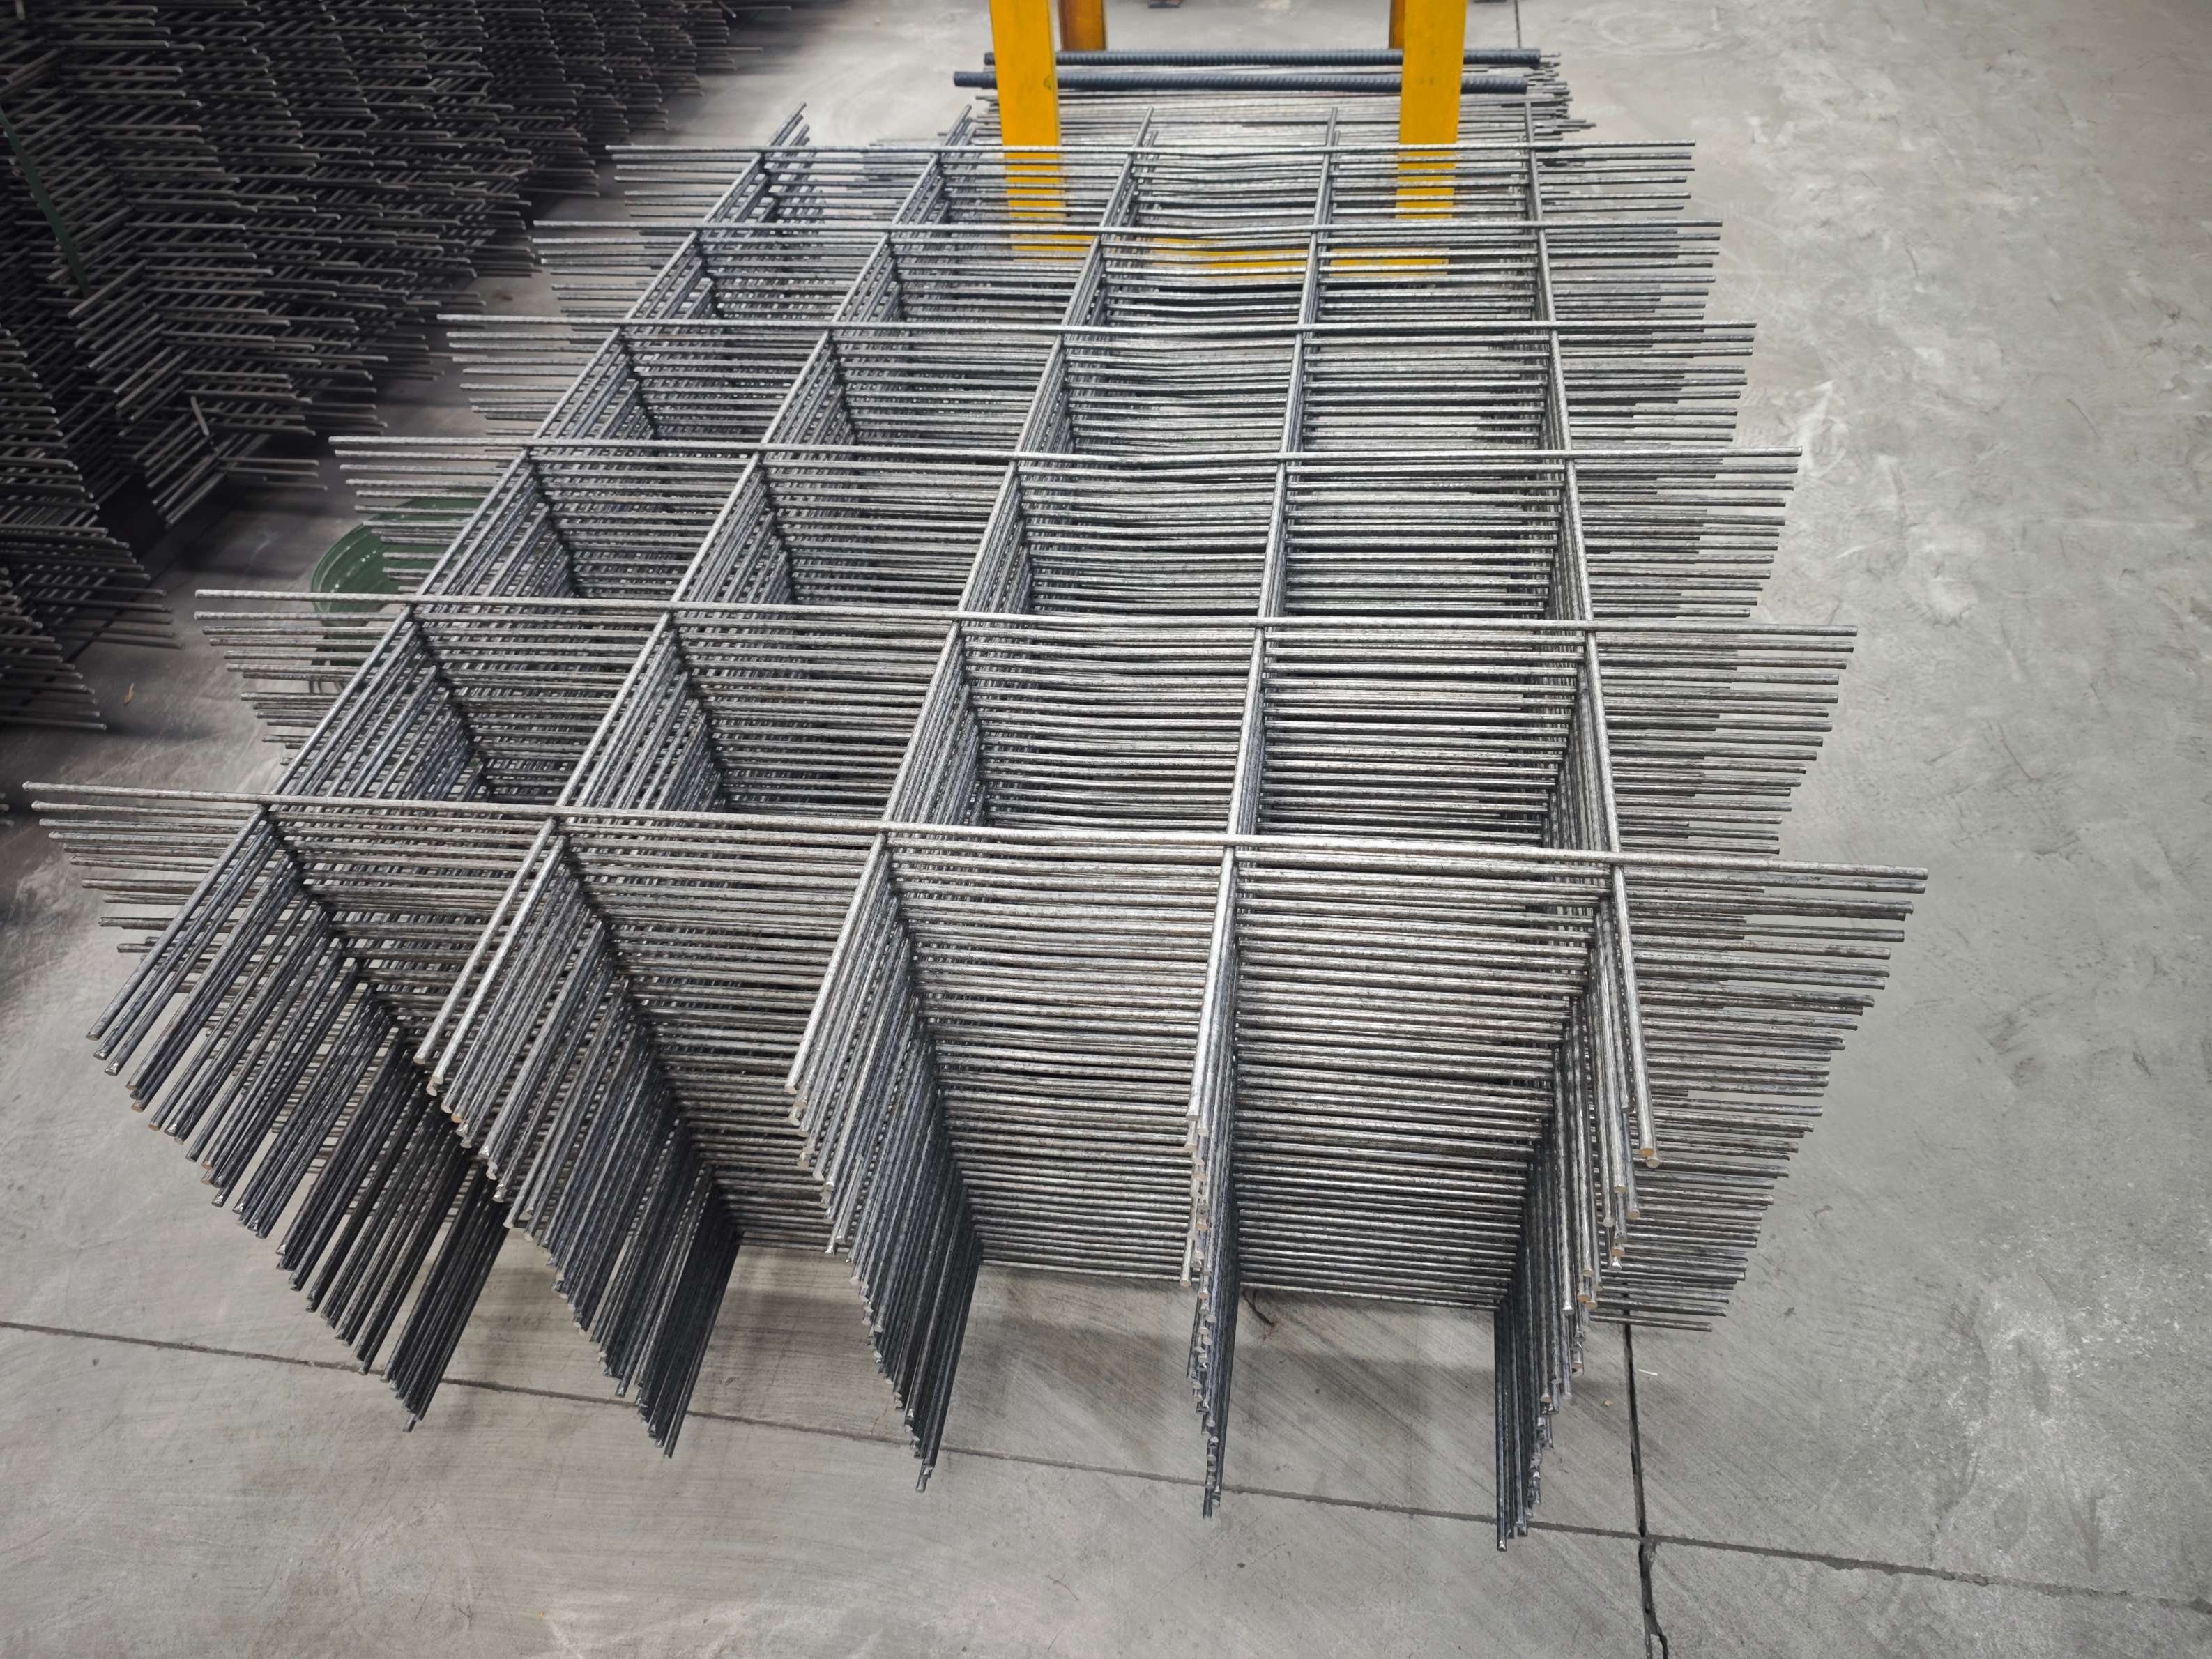
FAQ:智能钢筋网片焊接生产线技术选型指南
Q1:如何选择适合高铁项目的焊网机?
A:高铁项目对焊接精度要求极高,需重点关注设备定位系统。旭辉全自动焊网机采用激光定位+伺服闭环控制技术,实测定位误差±0.15mm,满足CRTSⅢ型轨道板生产标准。此外,设备需通过EN15085焊接体系认证,确保焊接接头力学性能达标。
Q2:设备能耗优化有哪些关键参数?
A:能耗优化需关注电源类型与功率因数。旭辉设备采用IGBT中频逆变电源,功率因数0.95,较传统工频电源节能30%以上。实测数据显示,在焊接12mm钢筋时,单次焊接能耗从0.12kWh降至0.08kWh,年节电量相当于减少12吨二氧化碳排放。
Q3:如何保障设备长期运行的稳定性?
A:稳定性取决于机械结构与控制系统设计。旭辉设备采用龙门式框架结构,刚度达50kN/mm,有效抑制焊接振动。控制系统搭载故障自诊断模块,可实时监测200余项运行参数,提前48小时预警潜在故障,确保设备综合效率(OEE)达85%以上。
全文总结:智能焊接技术赋能基建产业升级
旭辉(山东)智能装备有限公司通过全自动焊网机生产线的研发,成功破解传统焊接工艺的效率、能耗与精度难题。其核心技术已应用于济广高速、郑万高铁等30余个国家级项目,累计交付设备超200台,帮助客户平均降低生产成本28%、缩短工期40%。随着基建行业对智能化、绿色化要求的提升,旭辉将持续优化设备性能,为产业升级提供更高效的技术解决方案。