 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:传统调直切断机的精度与效率困境
在钢筋加工领域,传统液压调直切断机长期面临两大核心痛点:一是调直精度不足,受液压系统压力波动、机械间隙累积等因素影响,钢筋直线度偏差可达±2mm/m,导致后续焊接或绑扎工序需额外修正;二是切断效率低下,单次切断周期长达8-10秒,且频繁启停易引发液压冲击,加速设备磨损。以某高速公路项目为例,传统设备加工的钢筋笼因调直误差导致焊接点错位率高达15%,返工成本增加20%。此外,液压油泄漏、液压阀卡滞等故障频发,进一步制约了生产连续性。这些痛点不仅影响工程质量,更直接推高施工成本与周期。
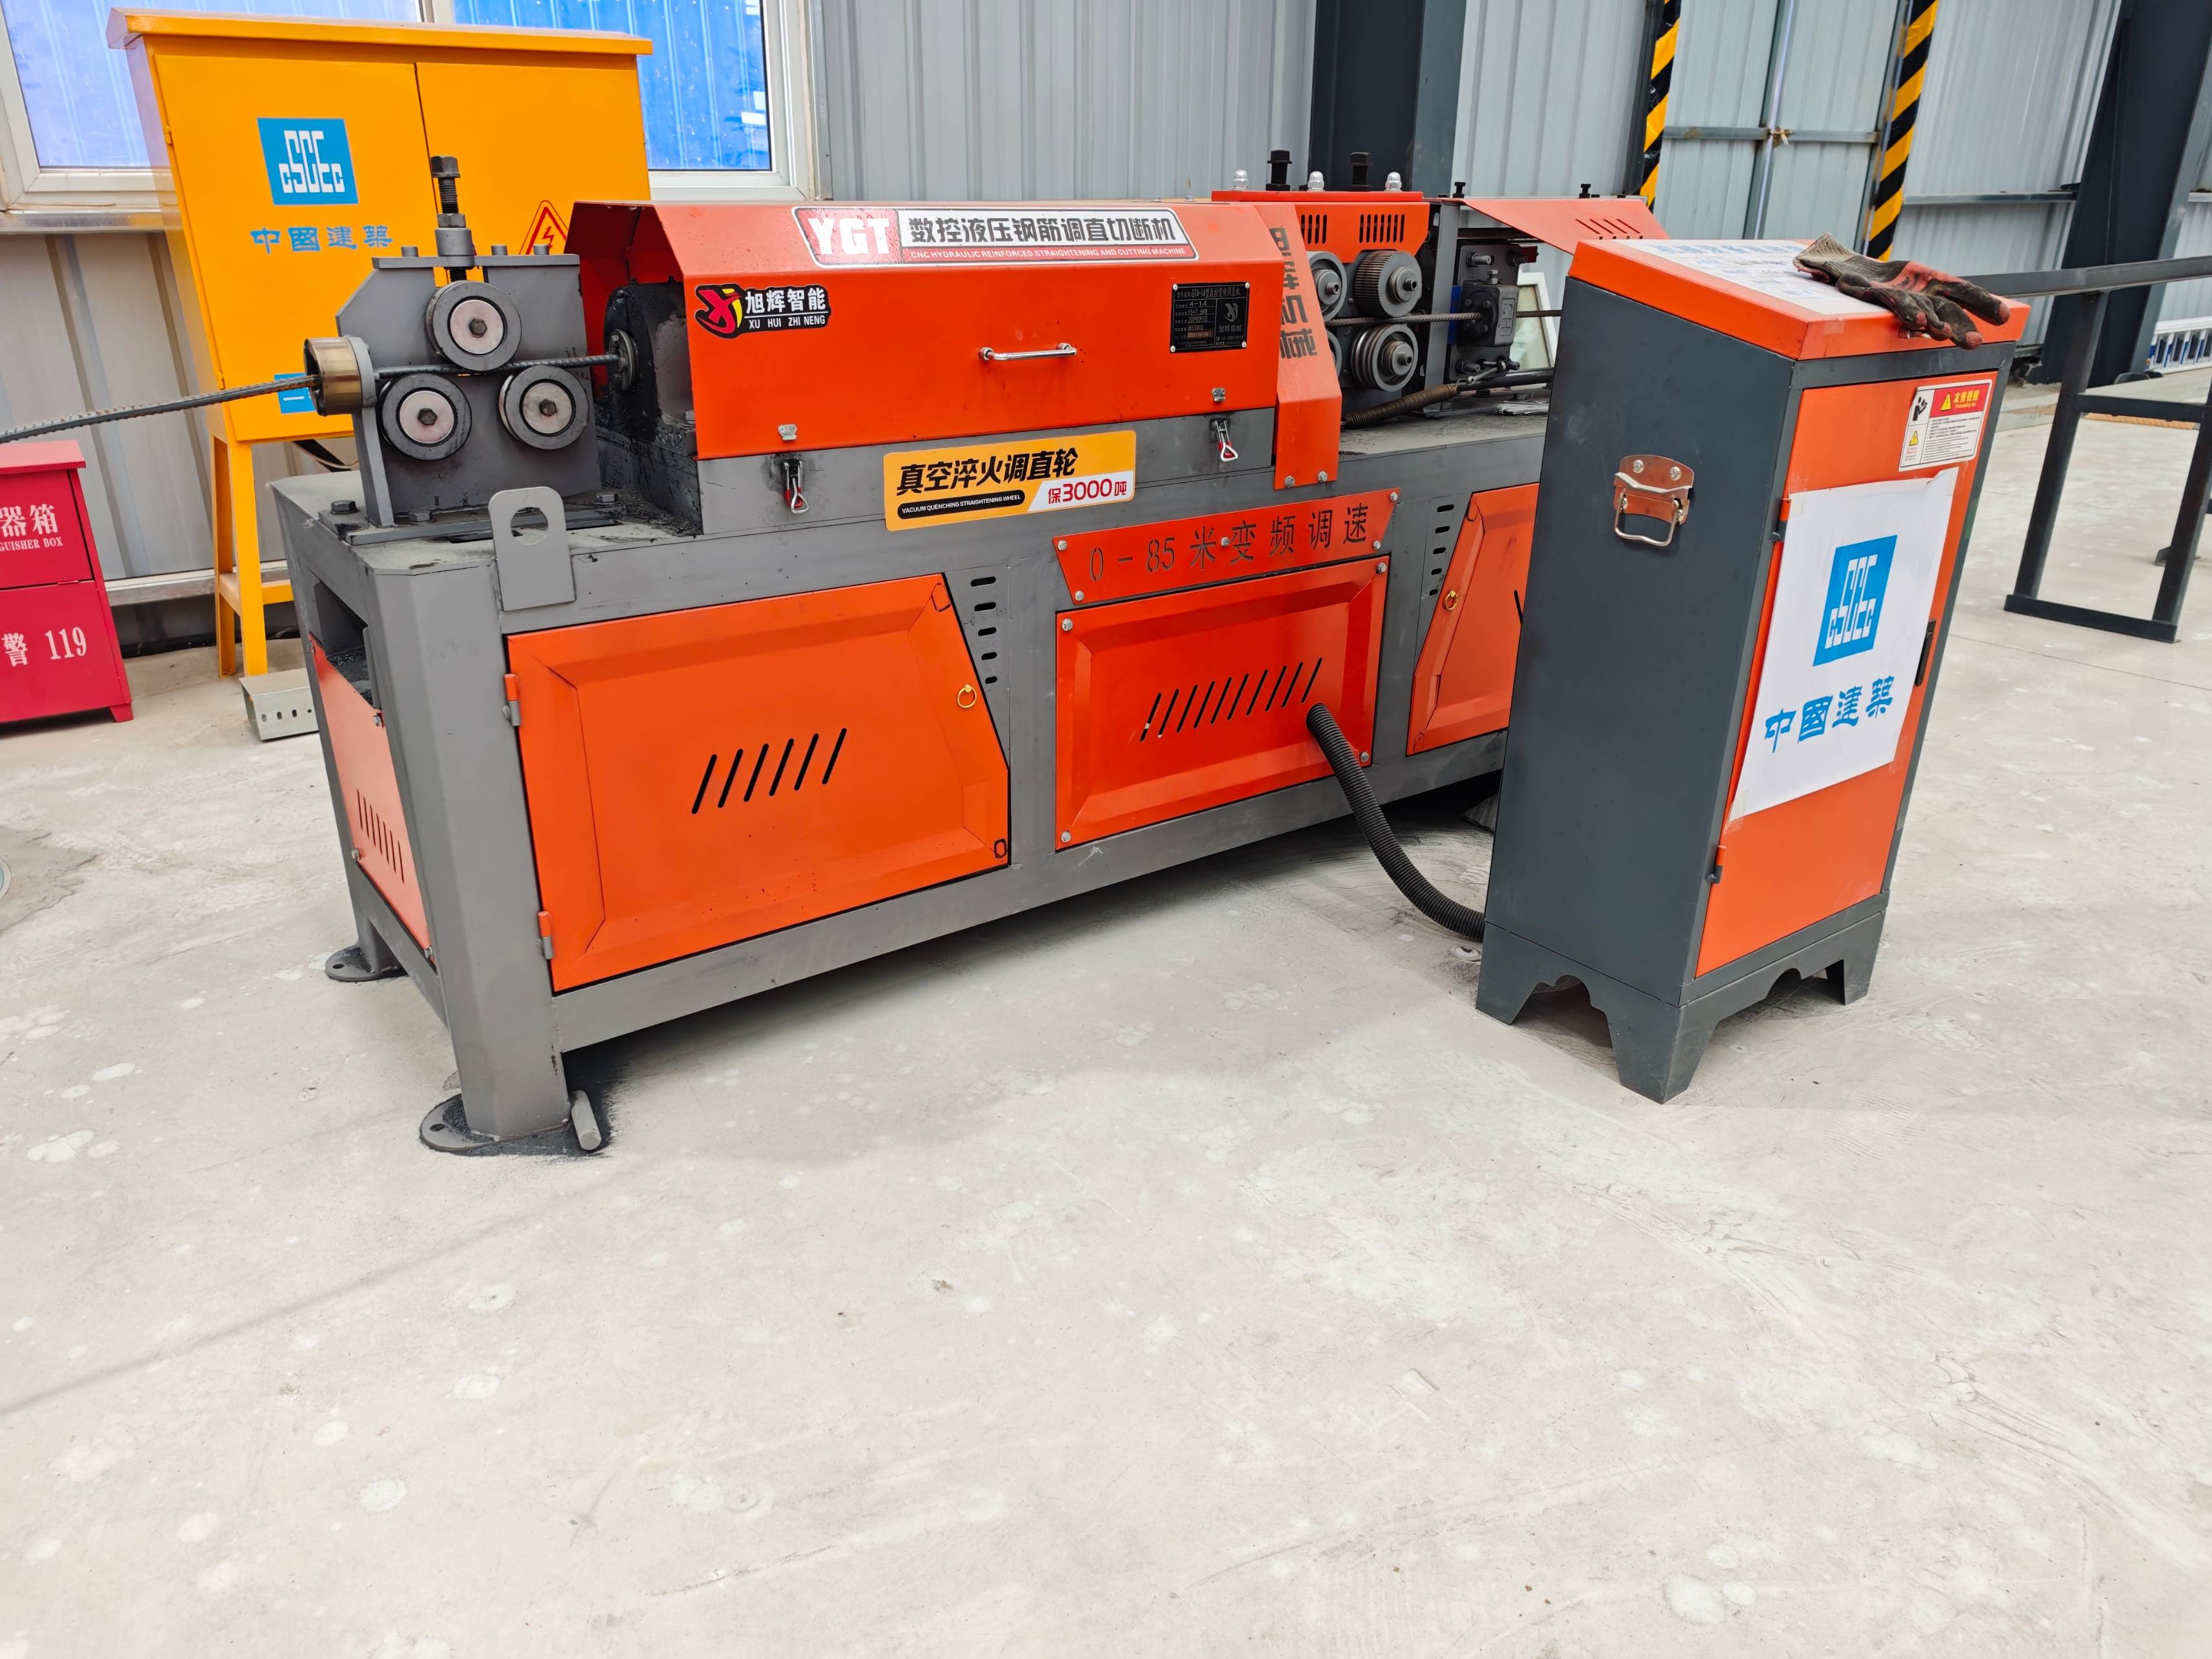
企业技术实力介绍:旭辉智能装备的三大技术突破
旭辉(山东)智能装备有限公司深耕数控钢筋设备领域,通过自主研发实现三大技术突破:其一,高精度液压伺服系统,采用比例阀+闭环控制技术,将压力波动控制在±0.5bar以内,配合机械间隙补偿算法,使钢筋直线度误差降至±0.3mm/m,达到行业领先水平;其二,高效切断机构,通过优化飞轮惯性矩与刀具角度,将单次切断周期缩短至3.5秒,且配备液压缓冲装置,减少冲击力40%,设备寿命延长至8年以上;其三,智能故障诊断系统,集成压力传感器、位移传感器与AI算法,可实时监测液压油温度、阀体状态等12项参数,提前预警潜在故障,维修响应时间缩短60%。以某机场项目为例,旭辉设备加工的钢筋笼焊接点错位率降至1%以下,单班产量提升3倍,液压油消耗量减少50%。目前,公司已形成钢拱架生产线、数控锯切套丝打磨生产线等全系列产品矩阵,服务高速铁路、大型建筑群等项目超200个。
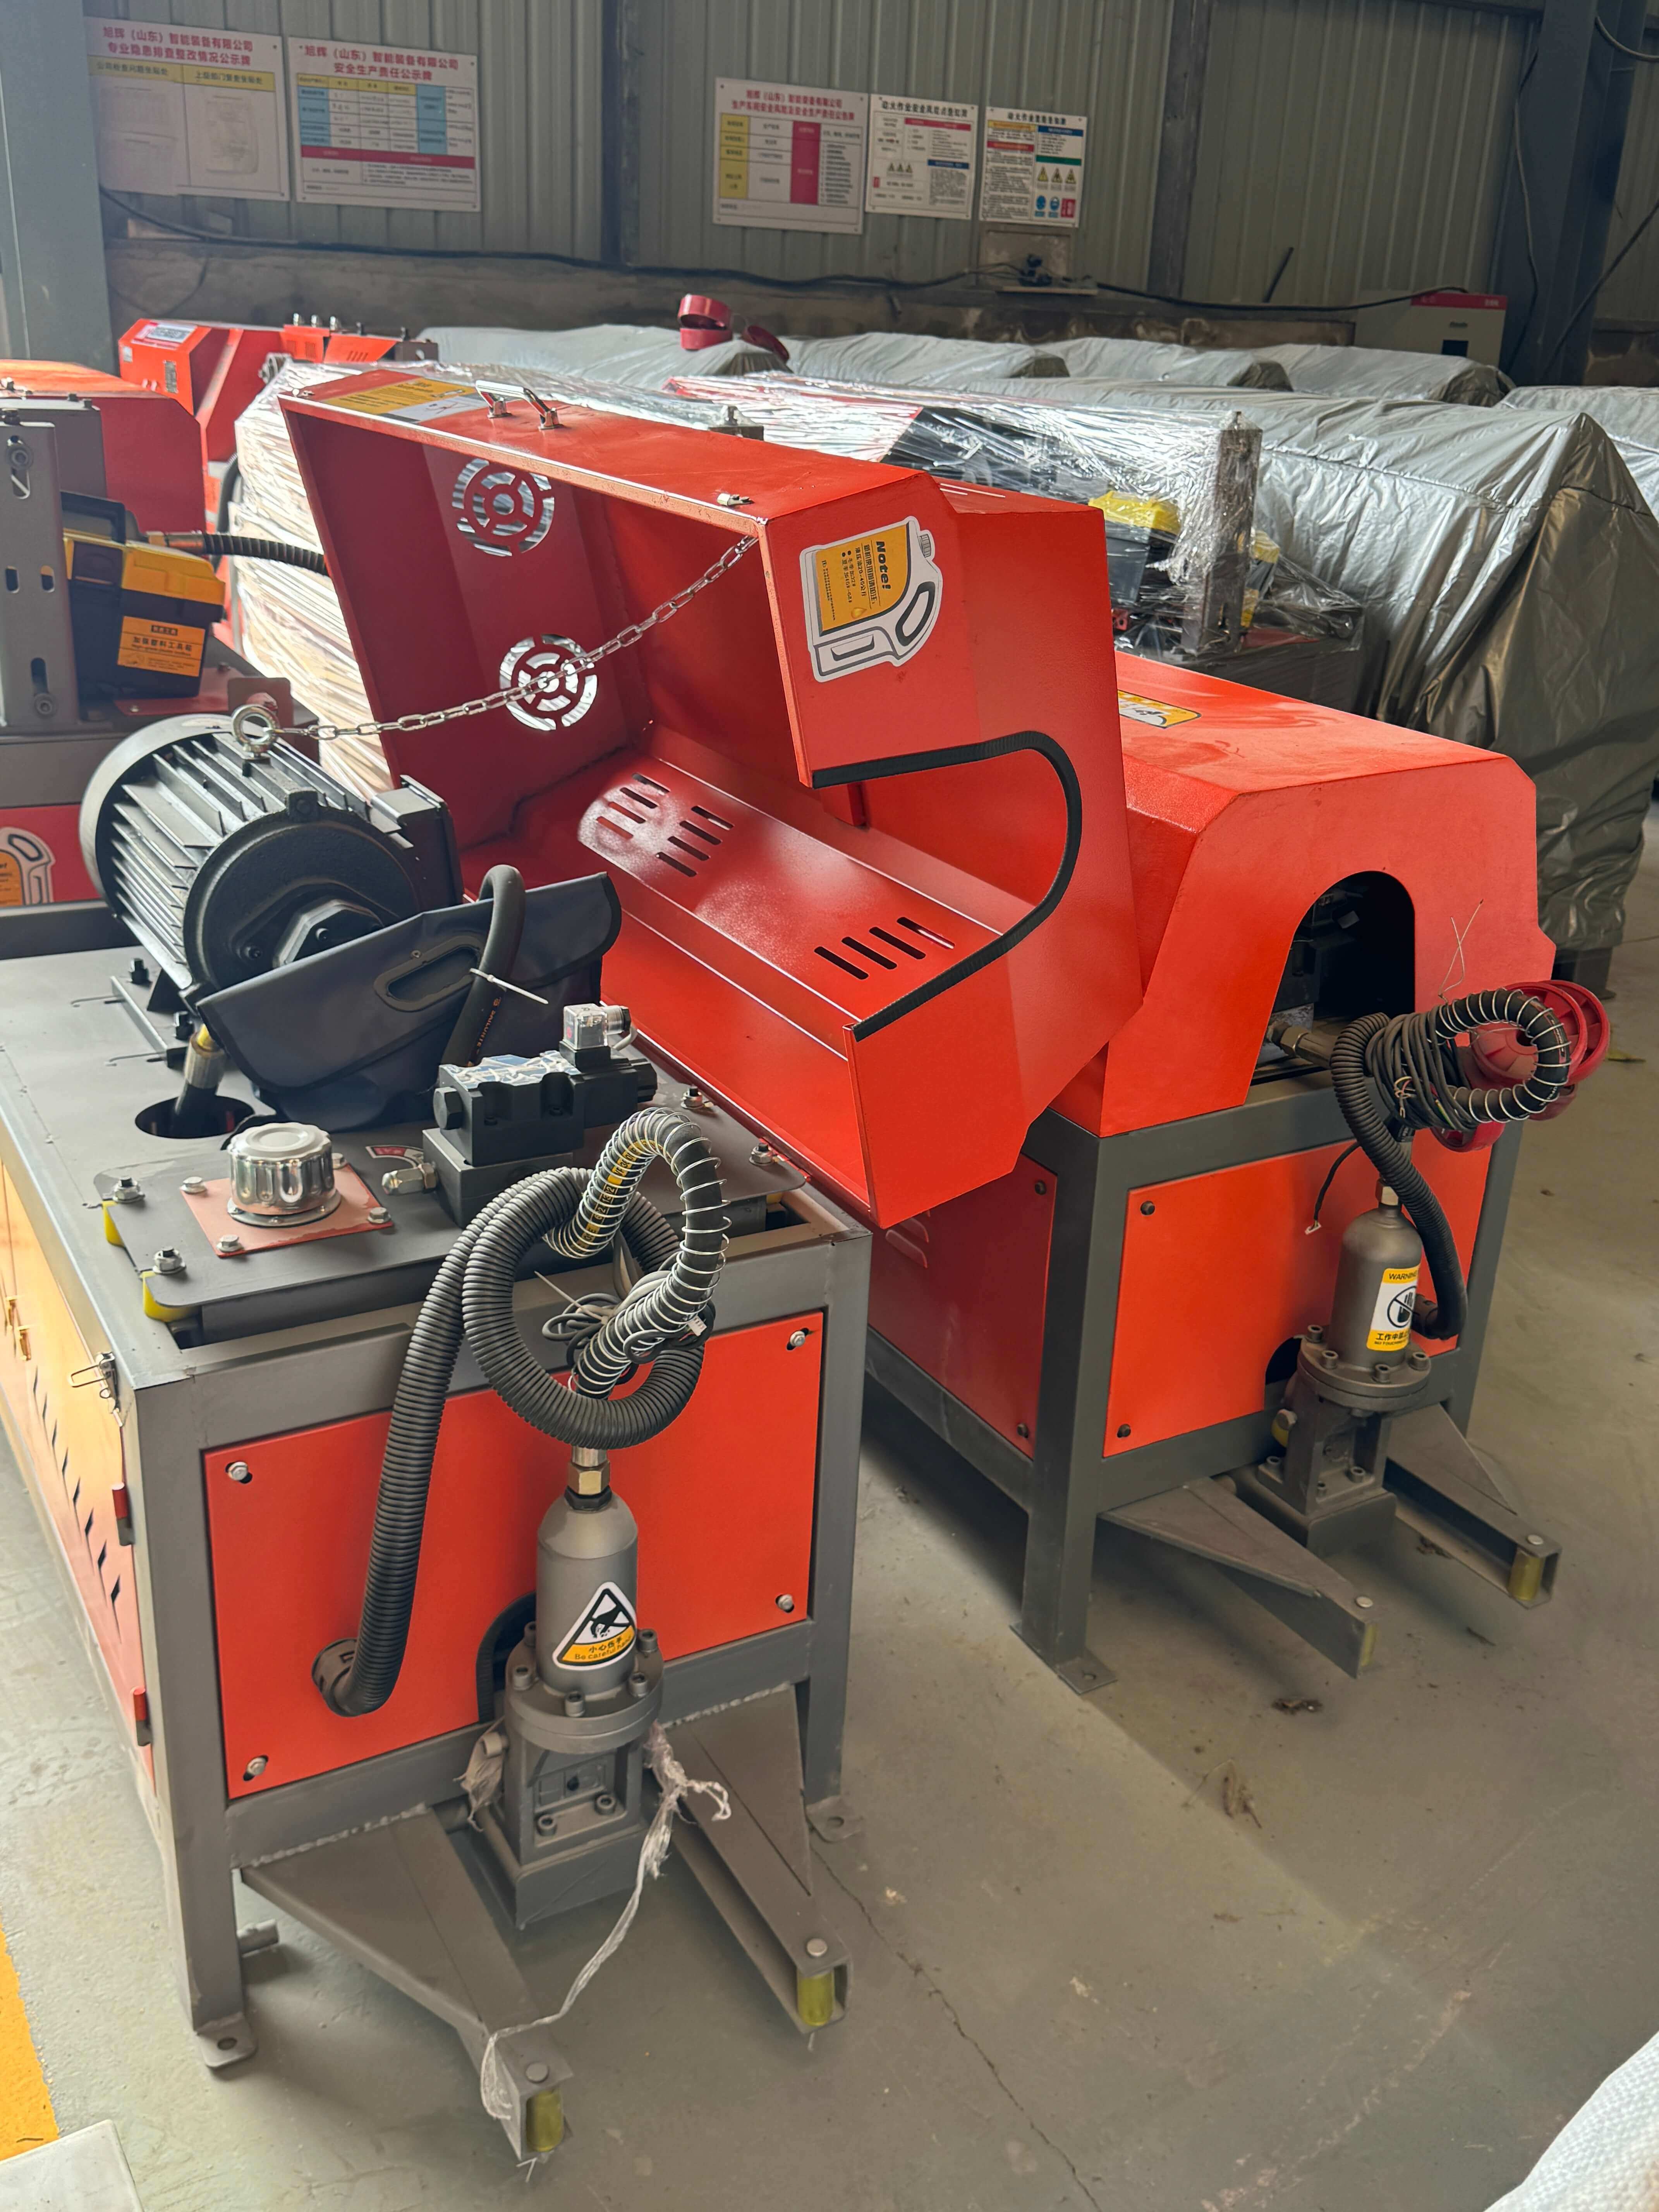
FAQ:数控钢筋液压调直切断机技术选型指南
Q1:如何选择适合项目的调直切断机型号?
A:需综合考量钢筋直径、长度与产量需求。例如,旭辉XH-YQJ-60型设备适配Φ6-Φ40mm钢筋,最大调直长度12m,单班产量可达15吨,适合高速公路、桥梁等大型项目;而XH-YQJ-32型适配Φ6-Φ32mm钢筋,最大长度8m,单班产量8吨,更适用于标准化钢筋加工配送中心。此外,需关注设备是否支持定制化功能,如旭辉部分型号可加装自动计数、喷码等模块。
Q2:液压系统压力不稳定如何解决?
A:压力波动通常由液压泵磨损、比例阀故障或油路堵塞引起。旭辉设备采用德国力士乐液压泵,配合高精度过滤器(过滤精度≤10μm),可有效减少杂质进入油路;同时,比例阀集成自诊断功能,当压力偏差超过设定值(默认±1bar)时,系统自动报警并切换至备用阀体,确保连续生产。日常维护需每500小时更换液压油,并检查油管接头密封性。
Q3:切断面不平整的原因及改进方法?
A:切断面不平整主要由刀具磨损、飞轮转速不足或钢筋夹紧力不够导致。旭辉设备采用硬质合金刀具(硬度HRC≥85),单把刀具可切断钢筋5000次以上;飞轮设计惯性矩达12kg·m²,确保切断瞬间转速稳定在1800r/min;夹紧机构采用液压缸+V型块结构,夹紧力可达50kN,防止钢筋滑动。若出现切断面倾斜,需检查刀具安装角度(标准值90°±0.5°)并调整夹紧块间距。
全文总结:技术驱动,助力钢筋加工标准化升级
数控钢筋液压调直切断机的技术升级,本质是精度、效率与可靠性的综合提升。旭辉(山东)智能装备有限公司通过高精度液压伺服系统、高效切断机构与智能故障诊断三大核心技术,有效解决了传统设备的调直误差大、切断效率低、维护成本高等痛点,为高速公路、高速铁路等项目提供了标准化解决方案。未来,随着AI算法与物联网技术的融合,设备将进一步实现远程监控、自适应调直等智能化功能,推动钢筋加工行业向更高效率、更低成本的方向发展。