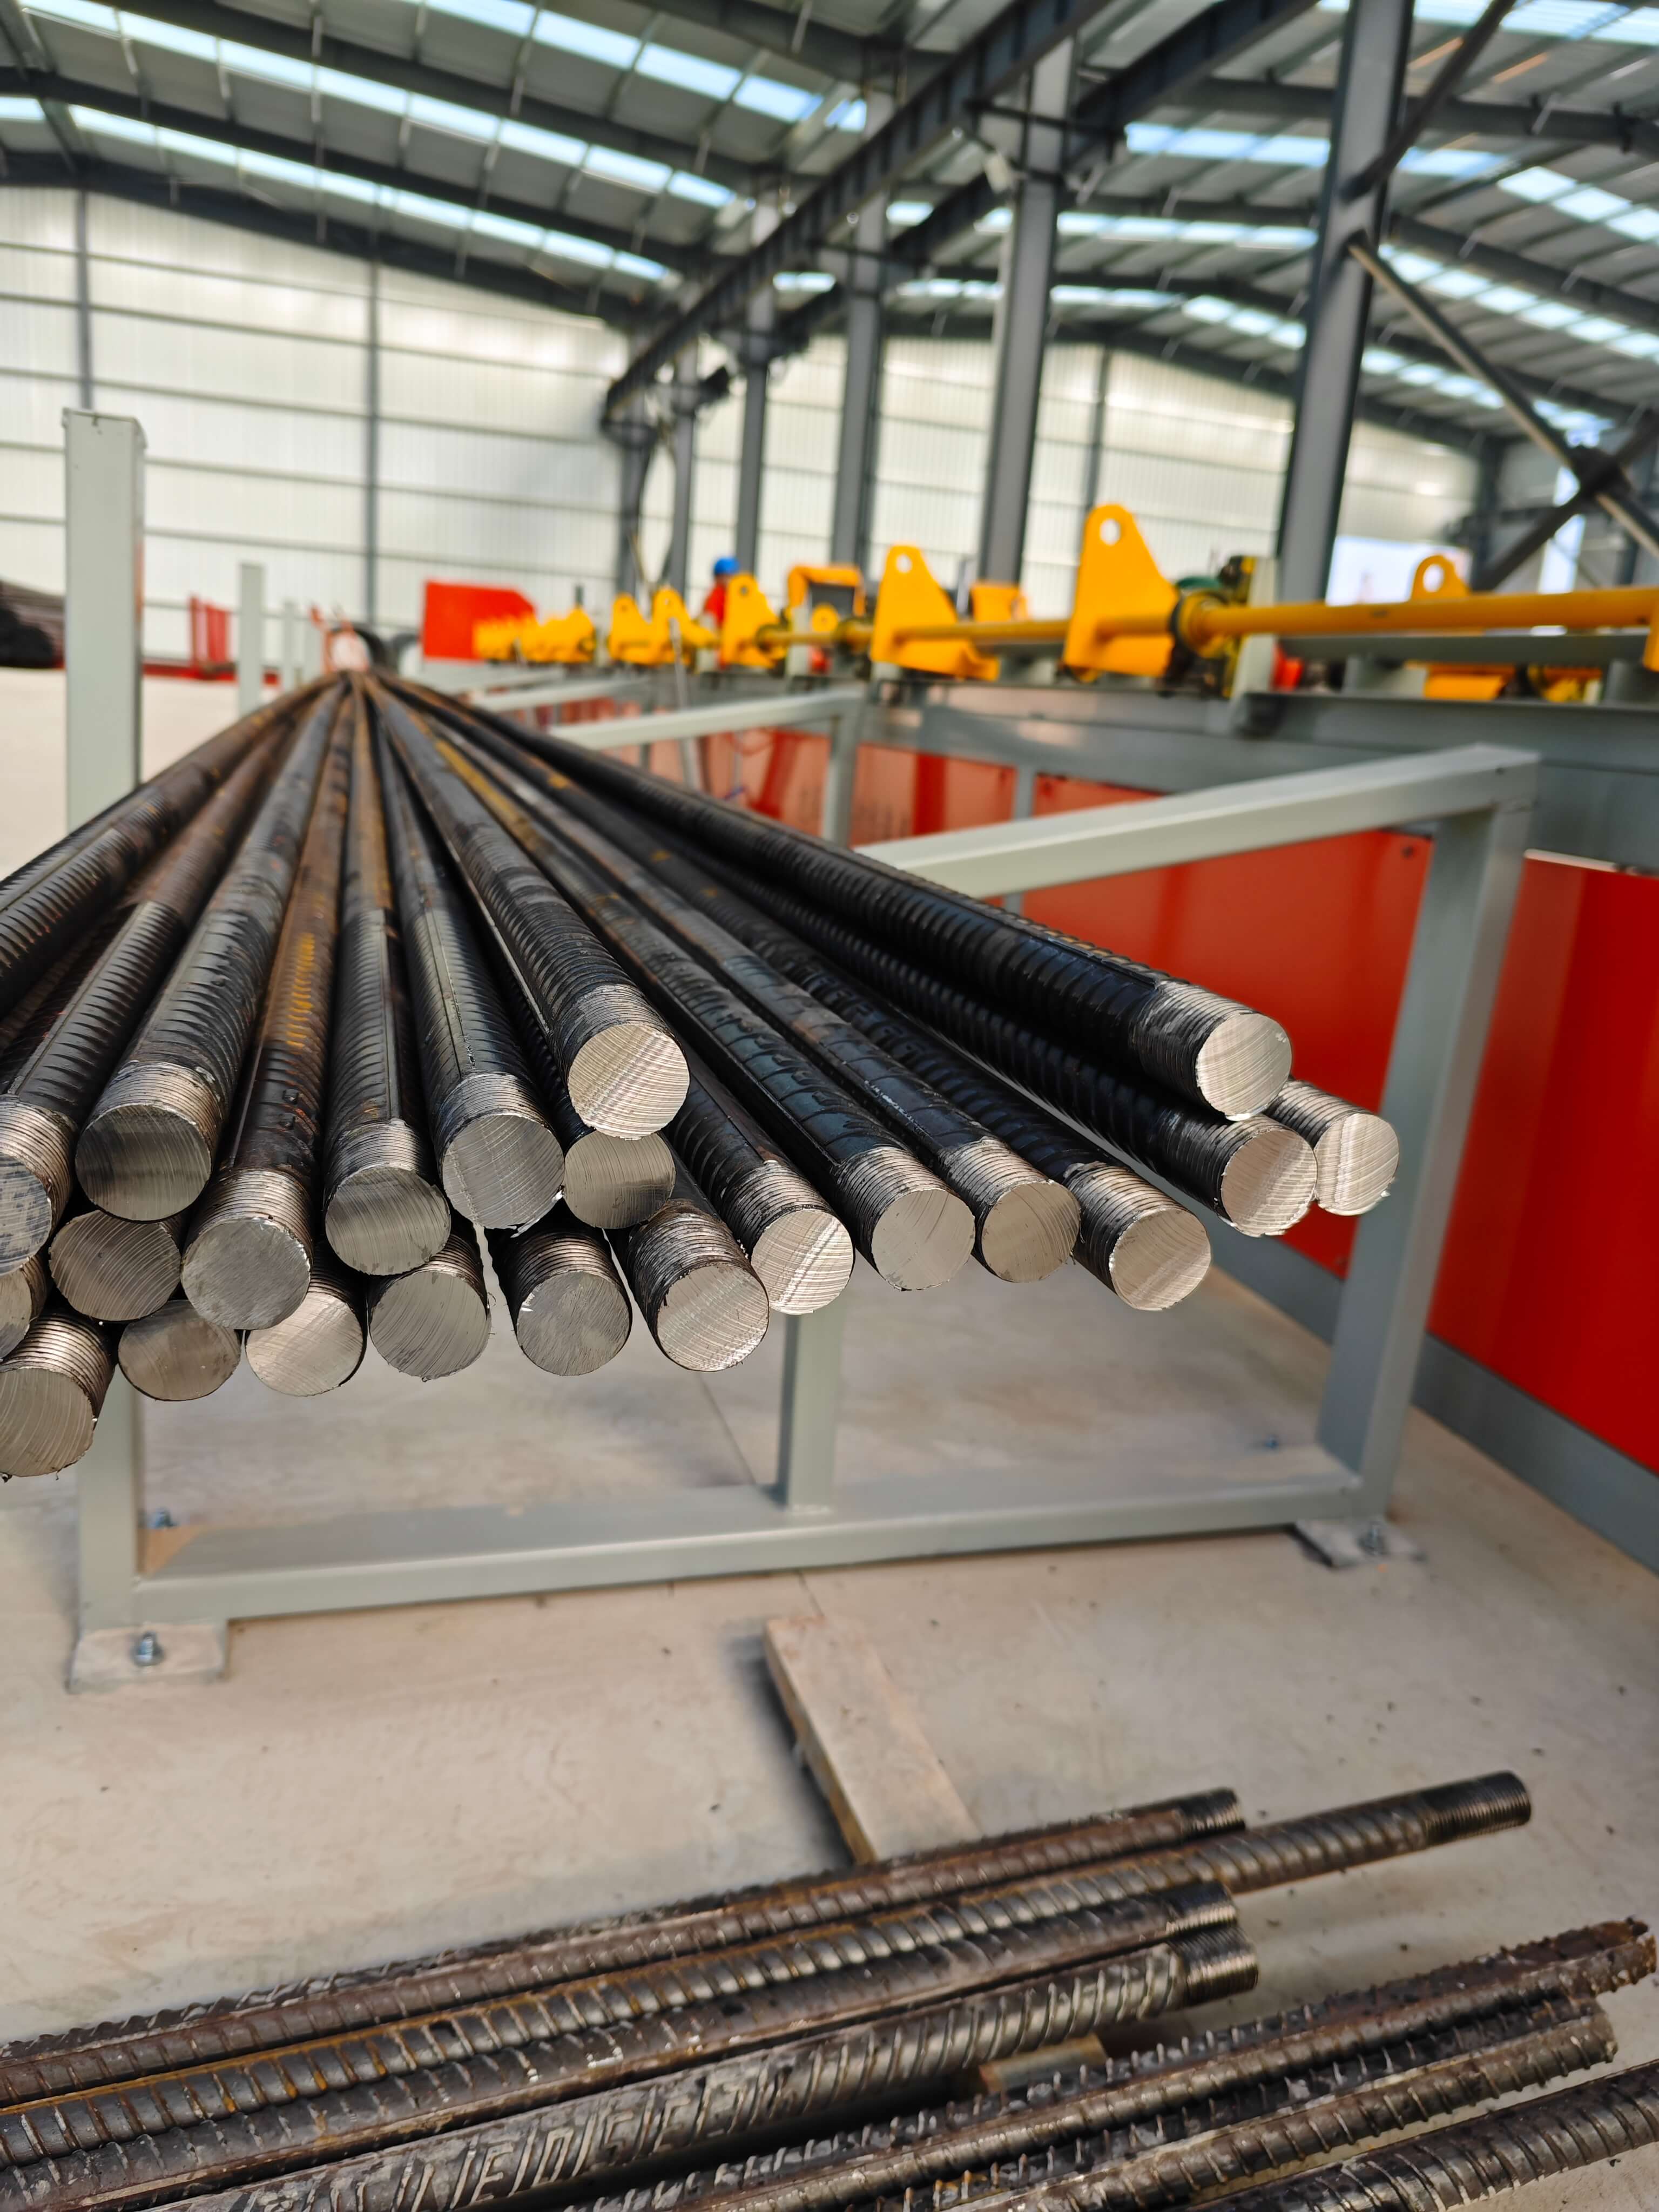
旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:传统生产线的效率与精度双重困境
在高速公路、高速铁路等大型基建项目中,钢筋加工的锯切、套丝、打磨环节是影响施工效率的核心工序。传统生产线存在三大痛点:其一,锯切精度不足导致钢筋长度偏差超±2mm,需人工二次修正,单日损耗工时超3小时;其二,套丝工艺依赖人工经验,螺纹牙型角误差达±1.5°,影响后续连接强度;其三,打磨环节粉尘浓度超标(实测达15mg/m³),不仅危害工人健康,更导致设备故障率提升40%。某桥隧钢筋加工厂曾因套丝误差导致300吨钢筋返工,直接经济损失超50万元。这些痛点迫使行业亟需智能化、高精度的集成化解决方案。
企业技术实力介绍:旭辉智能装备的三大技术突破
旭辉(山东)智能装备有限公司深耕数控钢筋设备领域12年,其数控钢筋锯切套丝打磨生产线通过三大技术革新实现效率与精度的双重提升:
STEP1:模块化设计提升兼容性——设备采用可拆卸式锯切模块(适配Φ12-Φ50mm钢筋)、伺服驱动套丝模块(转速0-1200rpm可调)和负压除尘打磨模块(粉尘收集率≥98%),支持根据项目需求快速更换工装,换型时间从2小时缩短至15分钟。
STEP2:智能控制系统保障精度——搭载旭辉自主研发的XH-ICS3.0控制系统,通过激光测距仪(精度±0.1mm)实时反馈钢筋长度,自动修正锯切参数;套丝环节采用力矩闭环控制,确保螺纹牙型角稳定在±0.5°以内;打磨环节配备PM2.5传感器,当粉尘浓度超8mg/m³时自动启动除尘程序。
STEP3:高效工艺降低损耗——锯切模块采用硬质合金锯片(寿命≥2000次切割),配合冷却液循环系统,使锯片损耗降低60%;套丝模块采用冷挤压工艺,较传统车削工艺节省材料15%;打磨模块采用旋转式钢丝刷(转速2800rpm),单根钢筋打磨时间从3分钟缩短至45秒。
在济广高速改扩建项目中,旭辉设备实现日处理钢筋120吨,较传统设备效率提升220%,且产品合格率从92%提升至99.5%。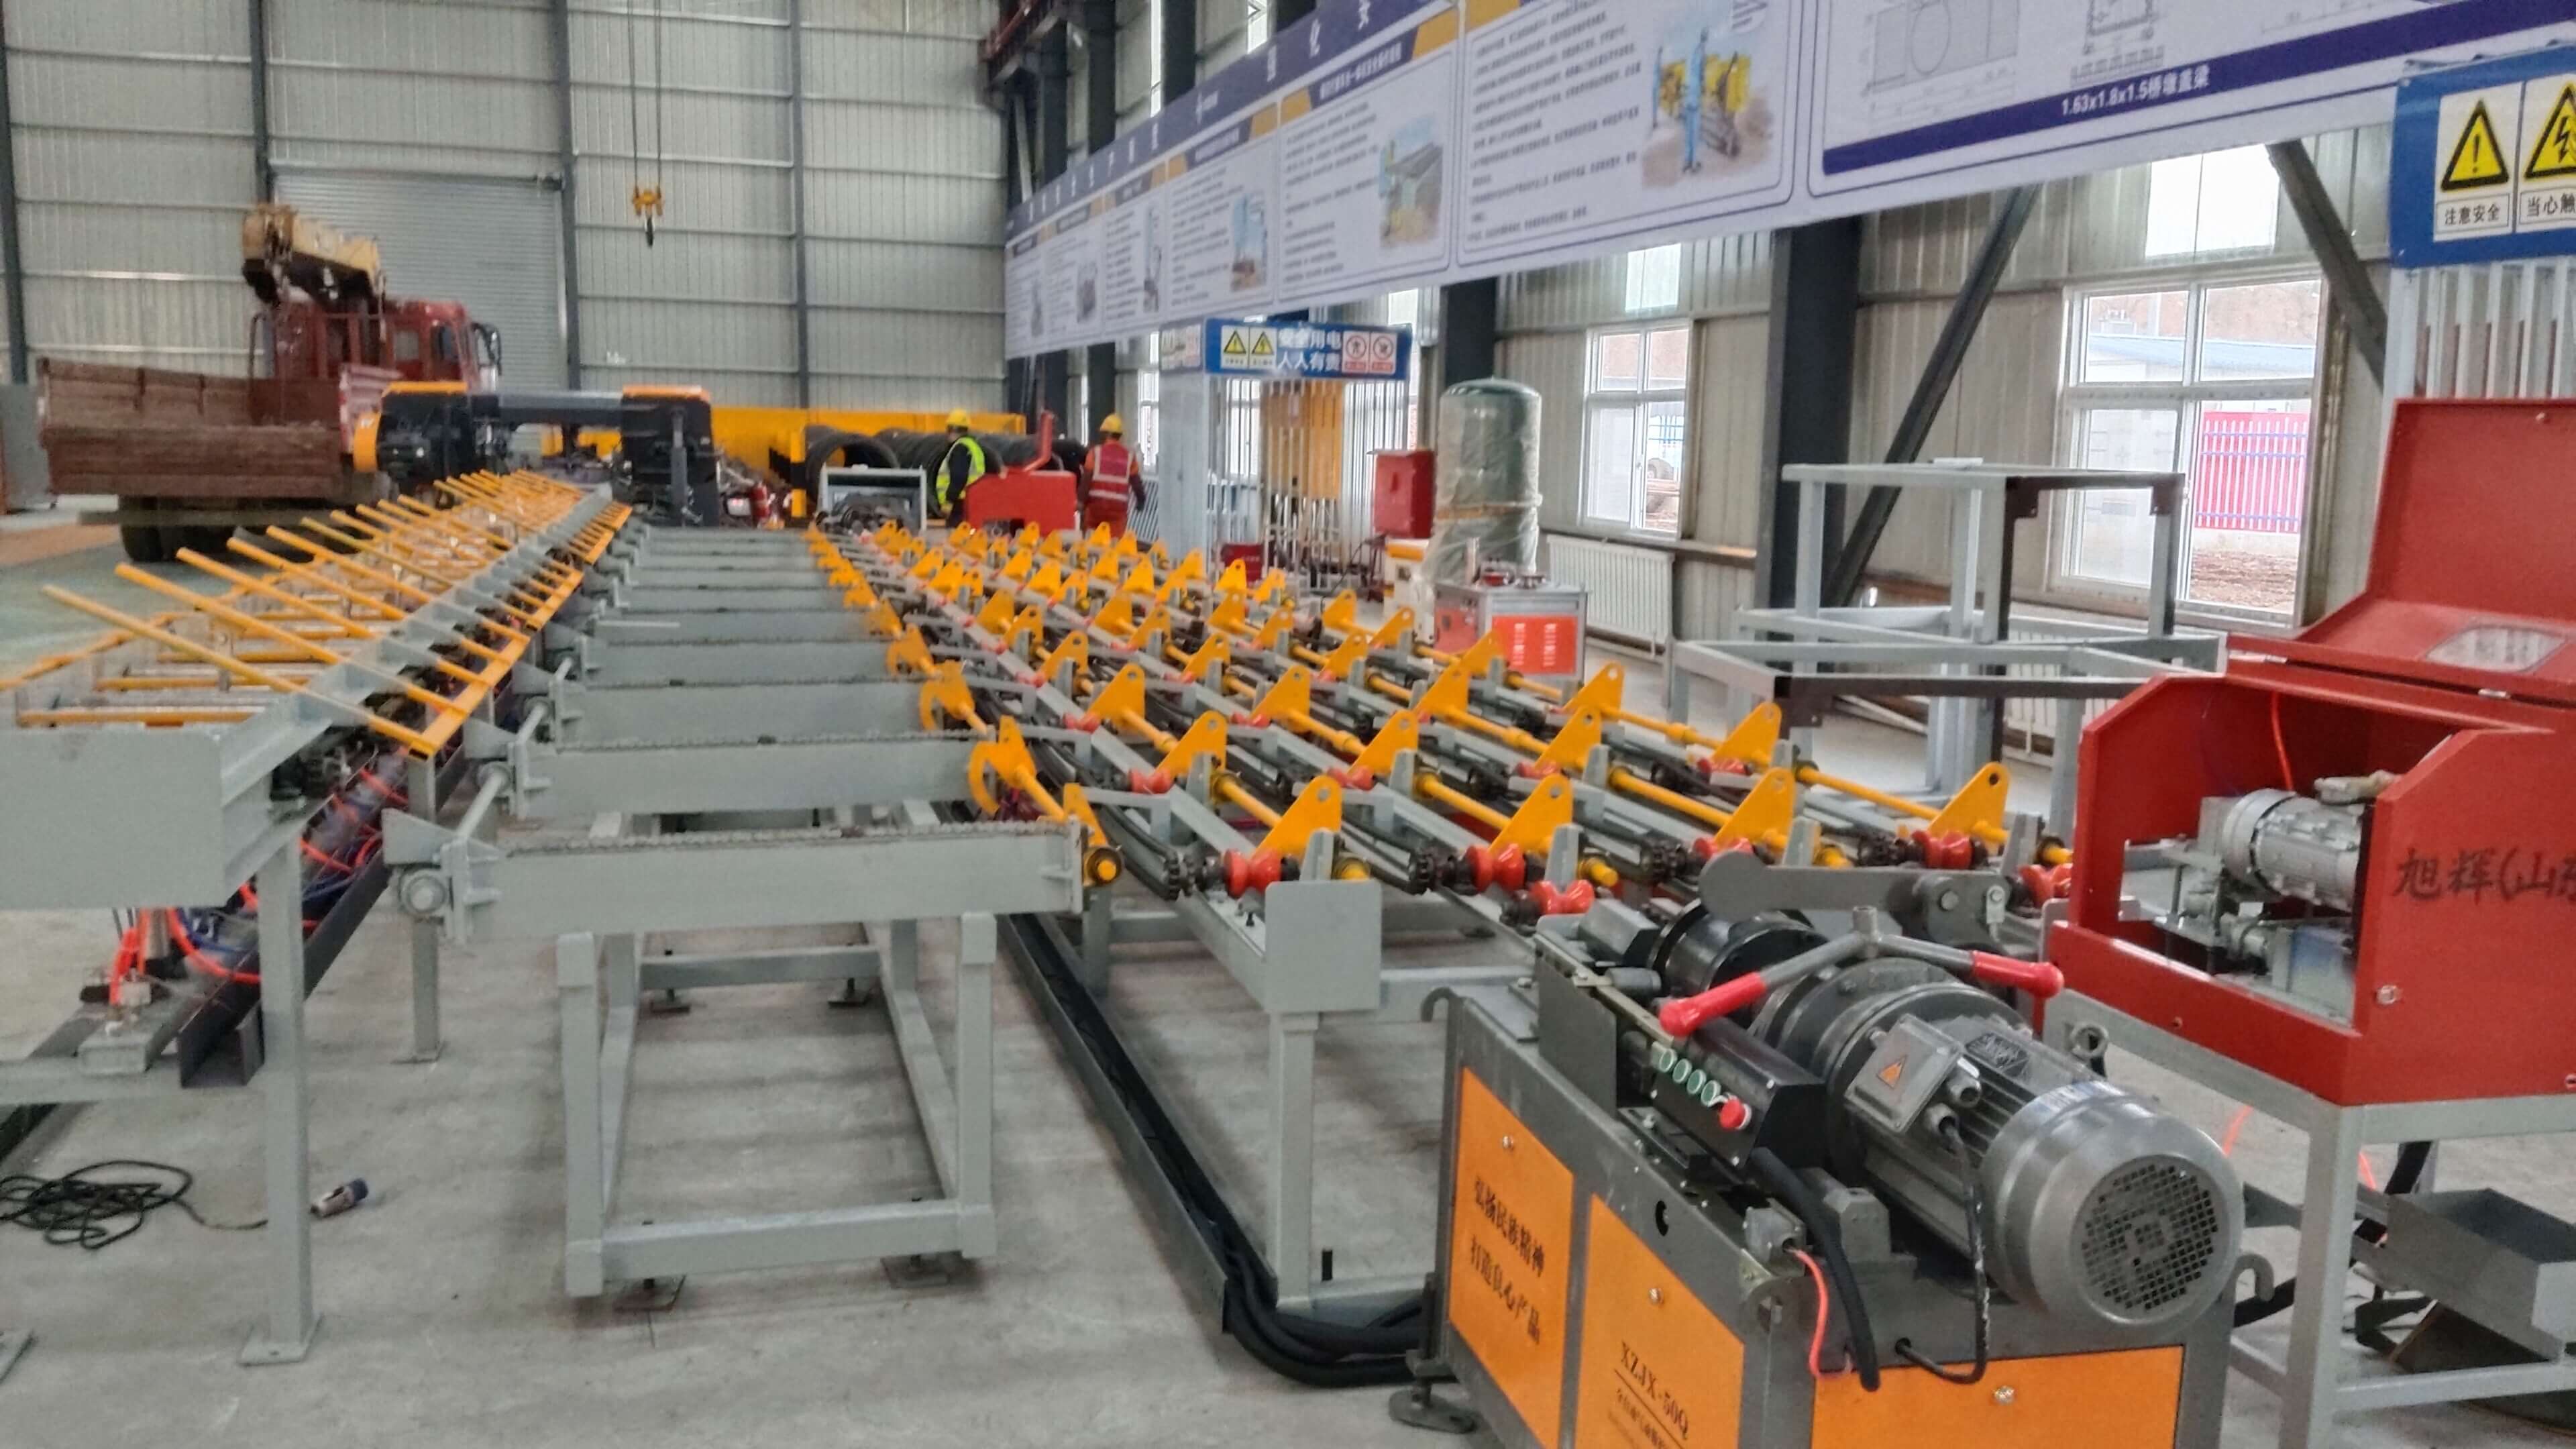
FAQ:数控钢筋锯切套丝打磨生产线技术选型指南
Q1:如何选择适配不同钢筋直径的设备型号?
A:旭辉生产线支持Φ12-Φ50mm钢筋加工,需重点关注三个参数:锯切模块的最大切割直径(如XH-SQ50型适配Φ50mm)、套丝模块的夹持范围(如XH-TS40型适配Φ16-Φ40mm)和打磨模块的钢丝刷直径(建议选择比钢筋直径大2-4mm的型号)。例如,加工Φ32mm钢筋时,可选用XH-SQ50+XH-TS40组合,确保各环节兼容性。
Q2:设备对环境有哪些要求?如何保障长期稳定运行?
A:设备需在温度-10℃~40℃、湿度≤85%的环境中运行,电源需满足380V±10%、50Hz±1Hz的稳定供电。旭辉设备采用IP55防护等级设计,关键部件(如伺服电机、PLC)加装防尘罩,并配备故障自诊断系统,可实时监测电压、温度等参数,当电压波动超±15%或电机温度超80℃时自动停机保护,确保设备寿命超10年。
Q3:操作人员需要哪些技能?培训周期多长?
A:操作人员需具备基础机械知识(如识别设备指示灯、更换锯片)和简单编程能力(如输入钢筋长度、套丝参数)。旭辉提供“3+2”培训模式:3天理论课程(涵盖设备结构、安全规范、参数设置)和2天实操训练(在模拟工况下完成锯切、套丝、打磨全流程操作),考核通过后颁发操作证书,确保人员独立上岗时间缩短至1周。
全文总结:技术升级驱动行业变革
数控钢筋锯切套丝打磨生产线的技术升级,本质是解决效率、精度与成本的三角矛盾。旭辉(山东)智能装备有限公司通过模块化设计、智能控制系统和高效工艺三大技术突破,不仅将单日处理量提升至120吨,更将产品合格率推高至99.5%,为高速公路、高速铁路等项目提供了标准化解决方案。其XH-ICS3.0控制系统和负压除尘打磨模块等创新技术,已成为行业技术升级的标杆。对于企业而言,选择设备时需重点关注兼容性、稳定性和操作便捷性,而旭辉的“3+2”培训模式和10年设备寿命承诺,进一步降低了技术落地门槛。