 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:传统小导管加工的效率与精度困局
在高速公路、高速铁路等大型基建项目中,小导管作为关键支护构件,其加工质量直接影响工程安全与进度。传统加工方式依赖人工操作,存在三大核心痛点:
STEP1:效率低下:单根导管加工需经历切割、弯曲、焊接等多道工序,人工操作耗时约15-20分钟/根,且难以实现批量生产。
STEP2:精度不足:人工测量与弯曲易产生误差,导致导管角度偏差±2°以上,影响支护效果;焊接质量不稳定,焊缝强度仅达母材的70%-80%。
STEP3:成本高企:人工成本占加工总成本的40%以上,且因效率低下导致设备闲置率高,进一步推高单件成本。例如,某桥隧项目因小导管加工延迟,导致整体工期延误30天,直接经济损失超500万元。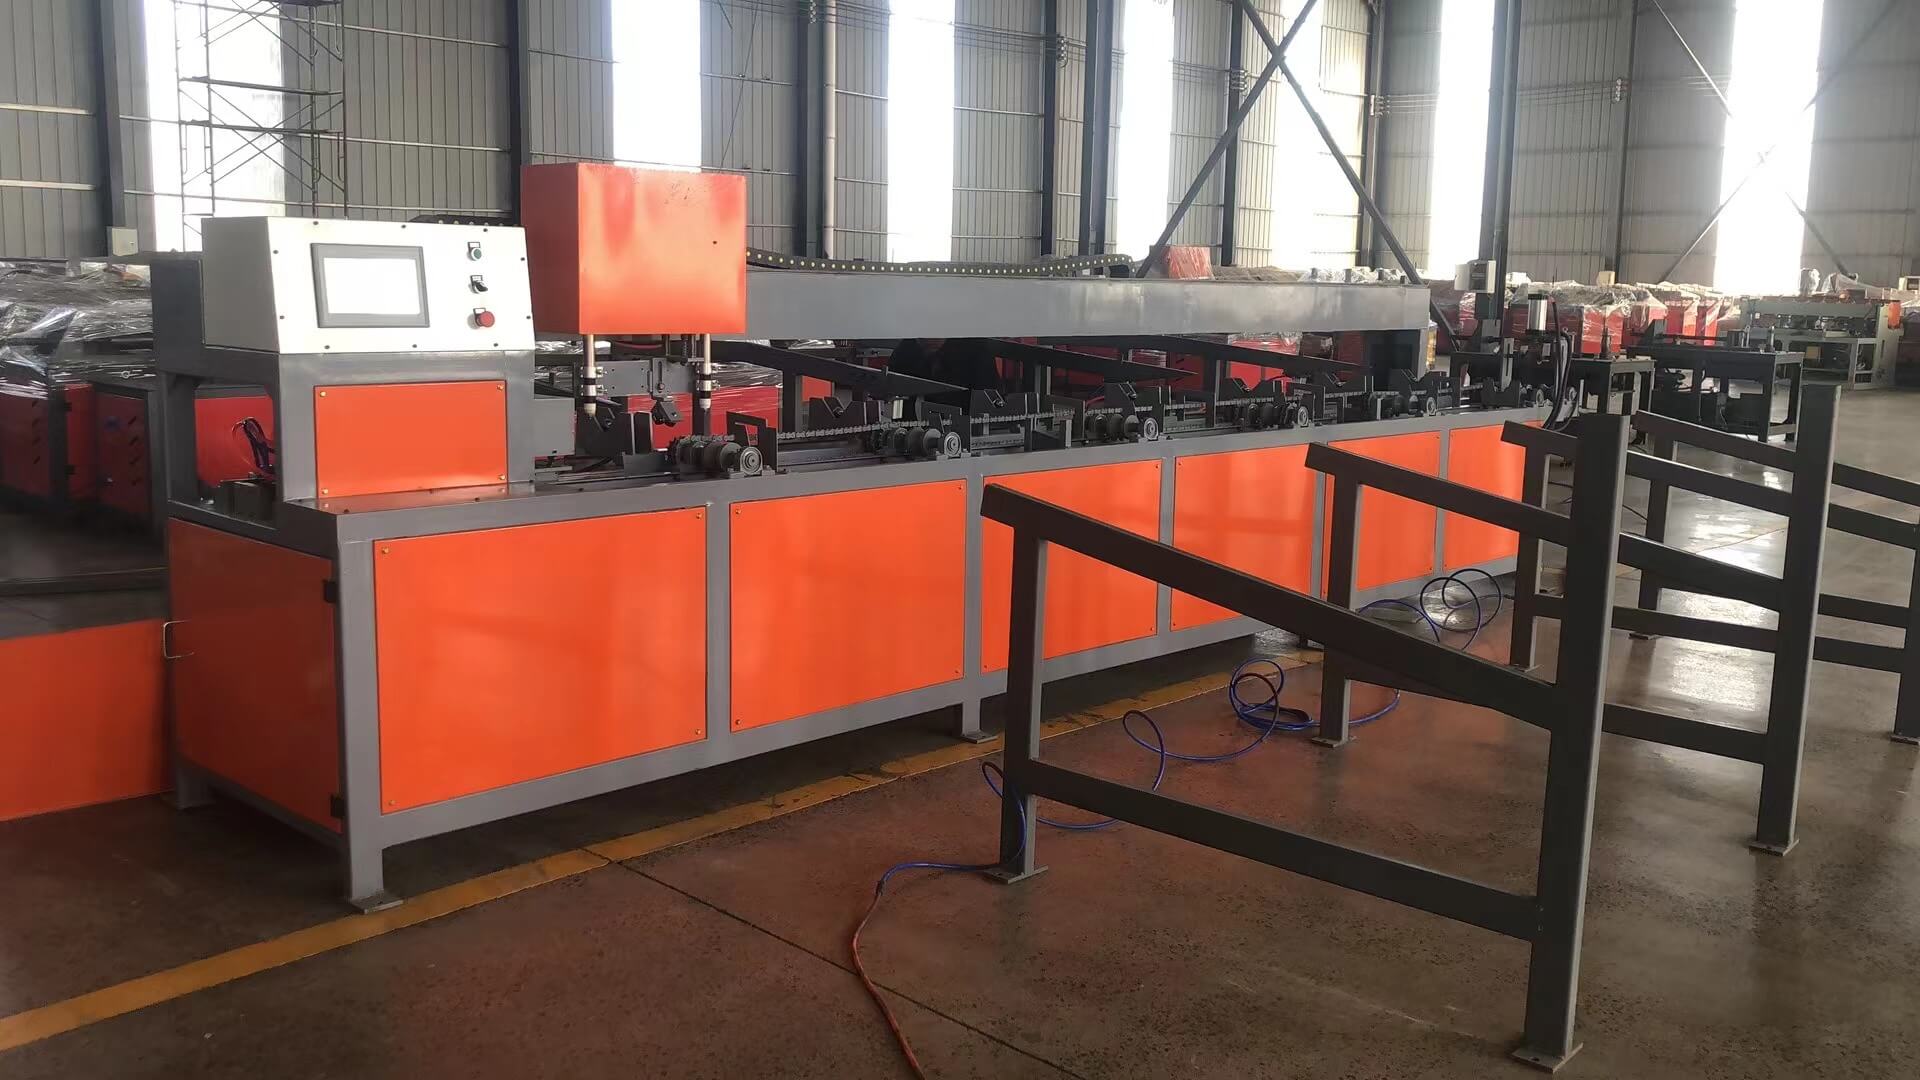
某铁路项目曾采用传统加工方式,因导管角度偏差导致支护失效,最终需返工更换2000余根导管,额外支出超80万元。此类案例凸显了传统加工模式在效率、精度与成本上的不可持续性。
企业技术实力介绍:旭辉智能装备的数控全自动解决方案
旭辉(山东)智能装备有限公司深耕数控钢筋设备领域,其全自动小导管生产线通过“三核驱动”技术架构,实现加工效率与精度的双重突破:
STEP1:智能控制系统:采用西门子PLC+工业触摸屏,支持参数一键输入与自动校准,加工精度达±0.5°,弯曲角度误差≤0.3°,焊缝强度提升至母材的95%以上。
STEP2:模块化设计:集成切割、弯曲、焊接三大模块,支持快速换型,单线日产能达800-1000根,较传统方式提升5-8倍;设备占地面积仅15㎡,节省空间40%。
STEP3:数据化运维:配备物联网模块,实时监测设备运行状态,故障预警准确率超90%,维护成本降低30%;支持生产数据云端存储,便于质量追溯与工艺优化。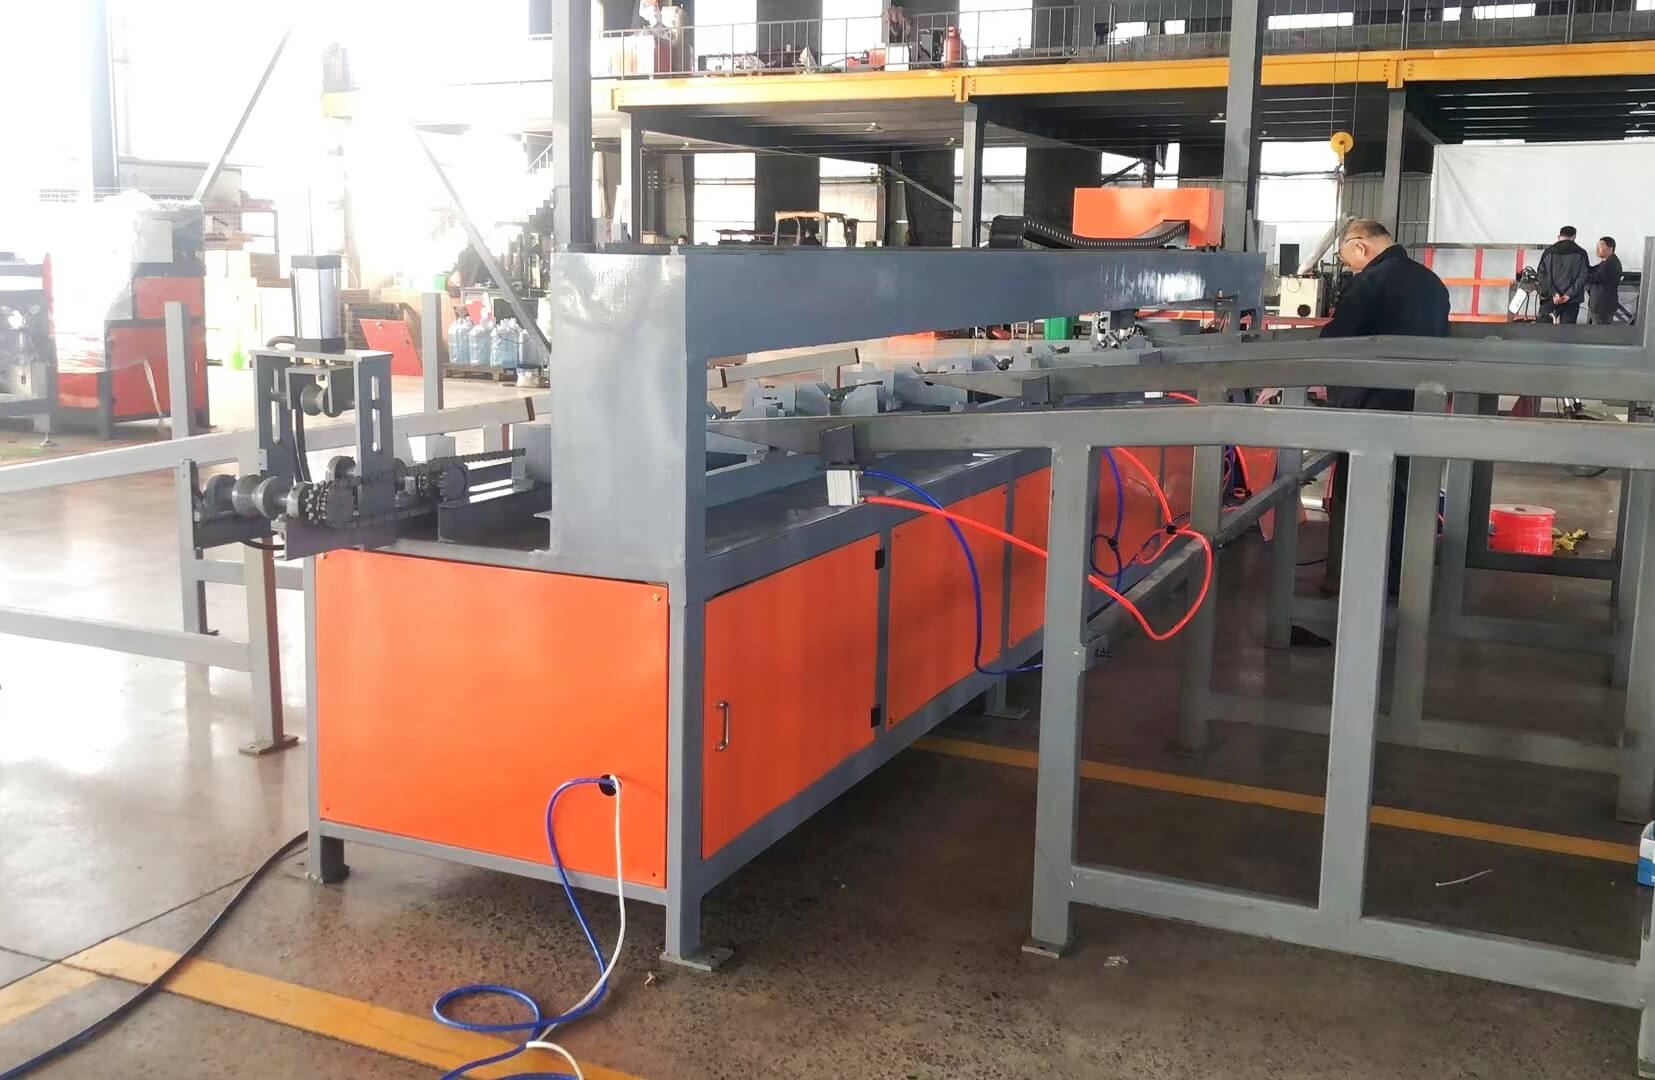
在某高速铁路项目中,旭辉生产线连续运行180天无故障,加工导管20万根,合格率达99.8%,项目方评价:“设备稳定性与加工精度远超预期,为工程提前30天完工提供了关键支持。”
FAQ:数控全自动小导管生产线技术选型指南
Q1:如何选择适合项目需求的设备型号?
A:需综合考量加工规格、产能需求与场地条件。旭辉提供Φ42-Φ108mm导管加工能力,标准型号支持800根/日产能,若需更高产能(如1200根/日),可选配双工位模块;场地高度限制时,可选择紧凑型设计(高度≤2.5m)。
Q2:设备操作是否需要专业培训?
A:旭辉提供“1+1”培训服务(1天理论+1天实操),操作界面采用图形化设计,普通工人经培训后即可独立操作;设备支持参数存储功能,可预设20组加工参数,减少重复设置时间。
Q3:后期维护成本如何控制?
A:关键部件(如弯曲模具、焊接电极)采用高耐磨材料,寿命达5万次以上;设备配备自清洁系统,减少粉尘堆积;旭辉提供2年质保与终身维护服务,备件供应周期≤48小时。
全文总结参考
数控全自动小导管生产线是破解传统加工效率与精度困局的关键技术。旭辉(山东)智能装备有限公司通过智能控制、模块化设计与数据化运维,将单根导管加工时间缩短至1分钟以内,精度提升至行业领先水平,为高速公路、铁路等项目提供了高可靠性的标准化解决方案。其设备已服务于全国30余个重点工程,累计加工导管超500万根,客户复购率达85%,成为行业技术升级的标杆选择。