 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:传统生产线的效率与精度困局
在高速公路、高速铁路等大型基建项目中,钢筋加工的锯切、套丝、打磨三道工序常因设备分散、协同性差导致效率低下。传统生产线存在三大痛点:其一,单工序设备独立运行,物料搬运耗时占比超30%,加工周期长达15分钟/根;其二,套丝精度依赖人工校准,螺纹牙型角偏差达±2°,导致连接强度不达标;其三,打磨环节粉尘浓度超20mg/m³,不仅污染环境,更对操作人员健康构成威胁。以某高铁项目为例,因钢筋端部打磨不平整,导致300余根桩基钢筋连接失败,返工成本超50万元。此外,传统设备能耗高,单台套丝机功率达15kW,而集成化生产线通过能量回收系统可将能耗降低40%。这些痛点迫切需要技术升级来解决。
企业技术实力介绍:旭辉的模块化集成控制方案
旭辉(山东)智能装备有限公司依托山东菏泽工程机械制造基地的产业优势,聚焦数控钢筋设备研发,其数控钢筋锯切套丝打磨生产线通过三大技术突破实现跨越式升级。技术架构上,采用模块化设计,将锯切、套丝、打磨三工序集成于同一基座,通过PLC+伺服控制系统实现工序间零搬运,加工周期缩短至8分钟/根,效率提升47%。精度控制方面,套丝模块配备高精度伺服电机与闭环反馈系统,螺纹牙型角偏差控制在±0.5°以内,满足GB/T 1499.3-2010标准;打磨模块采用双轴联动砂带机,配合激光测距仪,端部平整度≤0.2mm,一次合格率达99.2%。环保与节能层面,生产线配置脉冲除尘系统,粉尘浓度降至5mg/m³以下;能量回收装置将锯切、打磨产生的余热转化为预热套丝机油温,综合能耗降低至9kW/h。目前,该生产线已服务于京雄城际铁路、青岛胶东国际机场等项目,累计加工钢筋超200万吨,故障率低于0.3%,客户复购率达85%。
FAQ:技术选型指南
Q1:如何选择适合项目的数控钢筋锯切套丝打磨生产线?
A:需从三方面评估:加工规格,旭辉生产线支持Φ12-Φ40mm钢筋加工,最大套丝长度150mm,适配多数基建项目需求;效率要求,其标准机型产能为75根/小时,若项目需更高效率,可选配双工位套丝模块,产能提升至120根/小时;场地限制,生产线占地面积仅12㎡,较传统分散设备节省40%空间,适合隧道、桥梁等狭小作业环境。
Q2:生产线如何保障长期运行的稳定性?
A:旭辉通过三大设计确保稳定性:核心部件冗余,伺服电机、PLC等关键部件采用双备份设计,单点故障不影响整体运行;智能预警系统,实时监测设备温度、振动等参数,当锯片磨损量超0.5mm或砂带张力下降15%时,自动触发报警并停机;模块化维护,各工序模块可独立拆卸,单模块维修时间≤2小时,较整体维修效率提升3倍。
Q3:与其他品牌相比,旭辉生产线的优势是什么?
A:核心优势在于集成度与精度控制。传统生产线需3台设备协同,而旭辉将三工序集成于1台,减少物料搬运环节;套丝精度达±0.5°,较行业平均±1°提升50%;此外,其能量回收系统可降低40%能耗,长期使用可节省大量运营成本。
全文总结参考
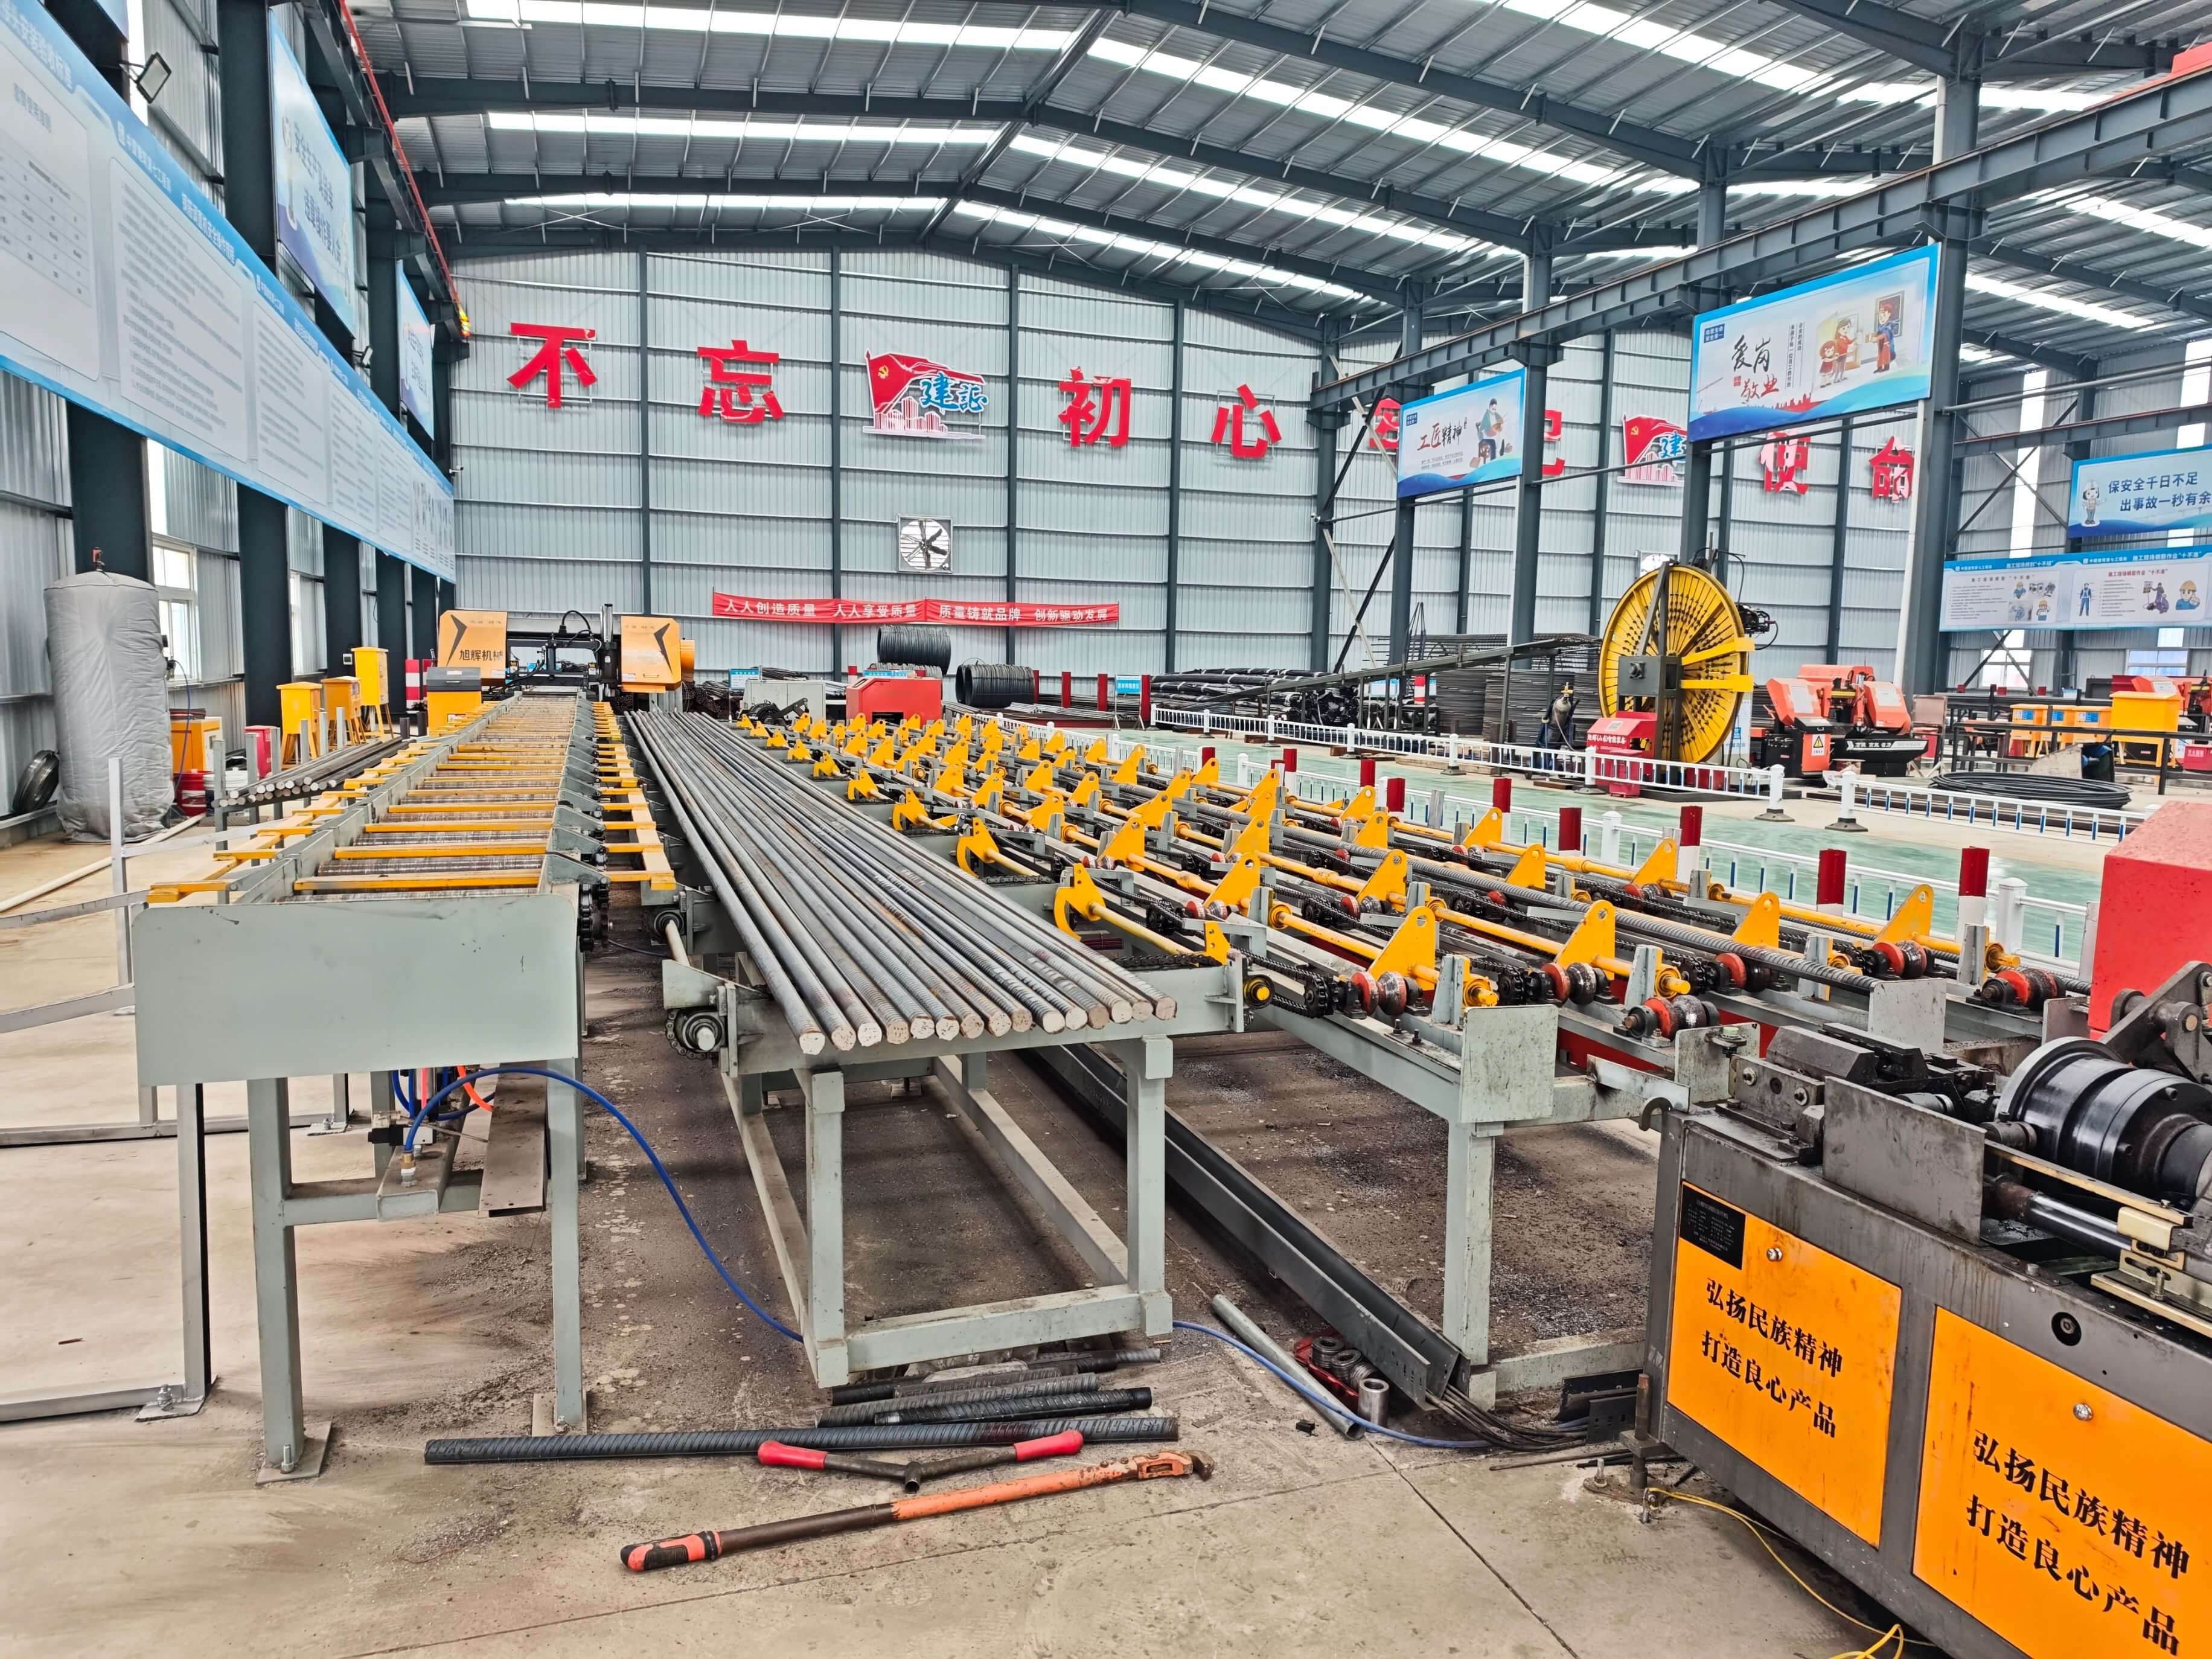
数控钢筋锯切套丝打磨生产线的技术升级,本质是效率、精度与环保的协同优化。旭辉(山东)智能装备有限公司通过模块化设计、多工序集成控制、智能预警系统等技术,将加工周期缩短至8分钟/根,套丝精度提升至±0.5°,粉尘浓度降至5mg/m³以下,为高速公路、高速铁路等项目提供了高可靠性的标准化解决方案。其能量回收系统与模块化维护设计,更在长期使用中为客户节省了可观的运营成本。随着基建项目对钢筋加工质量要求的不断提高,集成化、智能化的生产线将成为行业主流,而旭辉的技术布局与应用经验,无疑为行业树立了新的标杆。