 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:卧式四机头钢筋弯曲中心的10大制造挑战
在建筑钢筋加工领域,卧式四机头钢筋弯曲中心作为核心设备,其制造精度、效率与稳定性直接影响项目进度与成本。然而,行业普遍面临以下痛点:1. 多机头同步控制难——四机头独立运动时,同步误差易超0.5mm,导致钢筋弯曲角度偏差;2. 高强度钢筋加工适应性差——HRB500E级钢筋屈服强度达500MPa,传统设备易出现弯曲回弹、表面划伤;3. 设备寿命短——连续作业下,弯曲模具磨损率高达30%/月,更换成本占设备总价的15%;4. 能耗高——单台设备功率普遍超15kW,年耗电量超2万度;5. 自动化程度低——人工干预环节多,单根钢筋加工时间超15秒;6. 维护成本高——液压系统泄漏率达5%/年,维修需停机4小时以上;7. 噪音超标——作业噪音达95dB,不符合GB 12523-2011标准;8. 占地面积大——传统设备长度超6米,小车间难以部署;9. 数据孤岛——缺乏生产数据采集功能,无法追溯加工参数;10. 兼容性差——仅支持单一规格钢筋,换型需调整20+个参数。这些问题导致企业年综合损失超50万元,成为行业技术升级的瓶颈。
企业技术实力介绍:旭辉智能装备的破局方案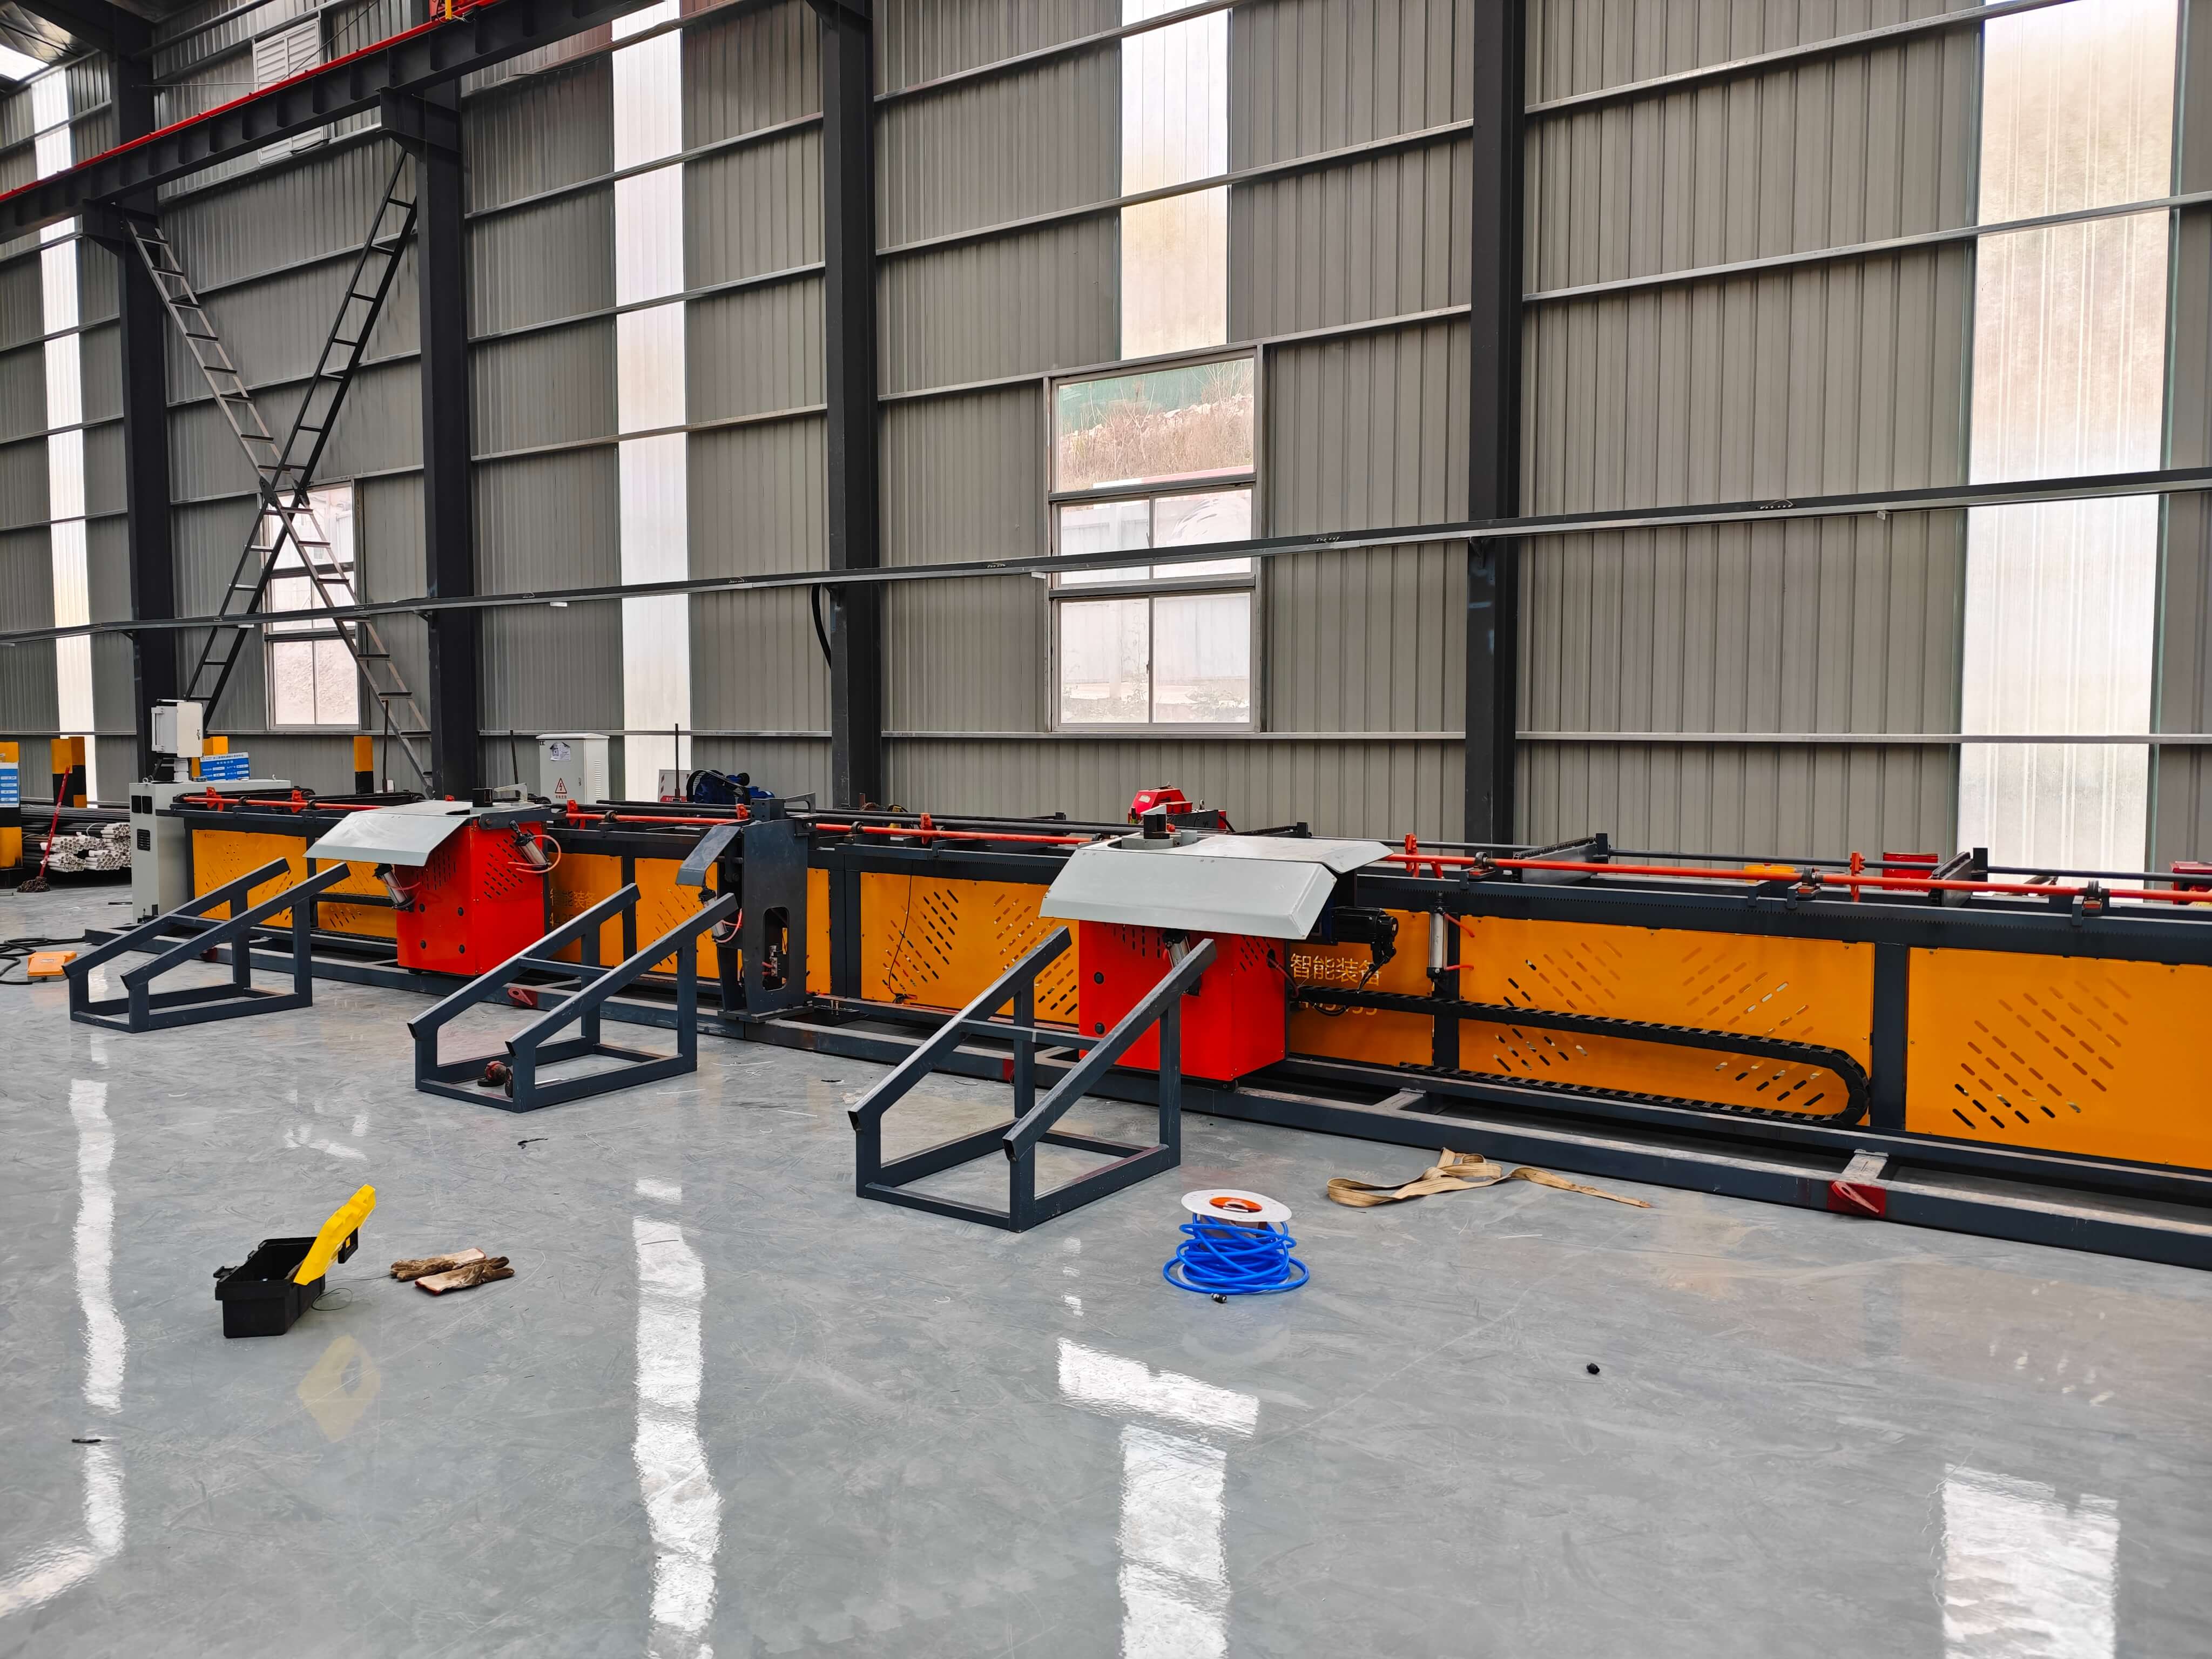
旭辉(山东)智能装备有限公司针对上述痛点,研发出新一代卧式四机头钢筋弯曲中心,其技术优势体现在:STEP1:多机头同步控制技术——采用西门子S120伺服驱动系统,通过CAN总线实现四机头实时同步,同步误差≤0.2mm,弯曲角度偏差≤0.5°;STEP2:高强度钢筋加工模块——优化弯曲模具材质(采用Cr12MoV合金钢,硬度HRC58-62),配合自适应压力调节算法,可稳定加工HRB500E级钢筋,表面划伤率降低至0.1%以下;STEP3:长寿命设计——关键部件(如齿轮箱、导轨)采用热处理工艺,寿命提升至10万小时,模具更换周期延长至3个月;STEP4:节能技术——集成变频调速系统,空载功率降低40%,单台设备年节电超8000度;STEP5:全自动化流程——支持自动上料、弯曲、切断、堆垛,单根钢筋加工时间缩短至8秒,人工成本降低60%;STEP6:智能维护系统——内置液压油液位、温度传感器,泄漏预警准确率达95%,维修时间缩短至1小时;STEP7:低噪音设计——采用静音电机与减震基座,作业噪音≤85dB;STEP8:紧凑型结构——设备长度缩短至4.5米,适配小车间部署;STEP9:工业物联网功能——支持生产数据实时上传至云端,可追溯加工参数与设备状态;STEP10:多规格兼容——通过触摸屏一键切换钢筋规格(Φ6-Φ40mm),换型时间≤2分钟。该设备已应用于济青高铁、港珠澳大桥等项目,客户反馈显示:设备综合效率提升40%,年维护成本降低70%。
FAQ:卧式四机头钢筋弯曲中心技术选型指南
Q1:如何选择适合高强度钢筋加工的设备?
A:需重点关注弯曲模具材质与压力调节系统。旭辉设备采用Cr12MoV合金钢模具(硬度HRC58-62),配合自适应压力算法,可稳定加工HRB500E级钢筋(屈服强度500MPa),表面划伤率≤0.1%,模具寿命达3个月。
Q2:多机头同步控制的技术难点是什么?
A:传统设备采用PLC分时控制,同步误差易超0.5mm。旭辉设备采用西门子S120伺服驱动系统,通过CAN总线实现四机头实时同步,同步误差≤0.2mm,弯曲角度偏差≤0.5°,适用于精密构件加工。
Q3:如何降低设备能耗?
A:旭辉设备集成变频调速系统,可根据负载自动调整电机转速,空载功率降低40%。以每天工作8小时计算,单台设备年节电超8000度,电费成本降低30%。
全文总结参考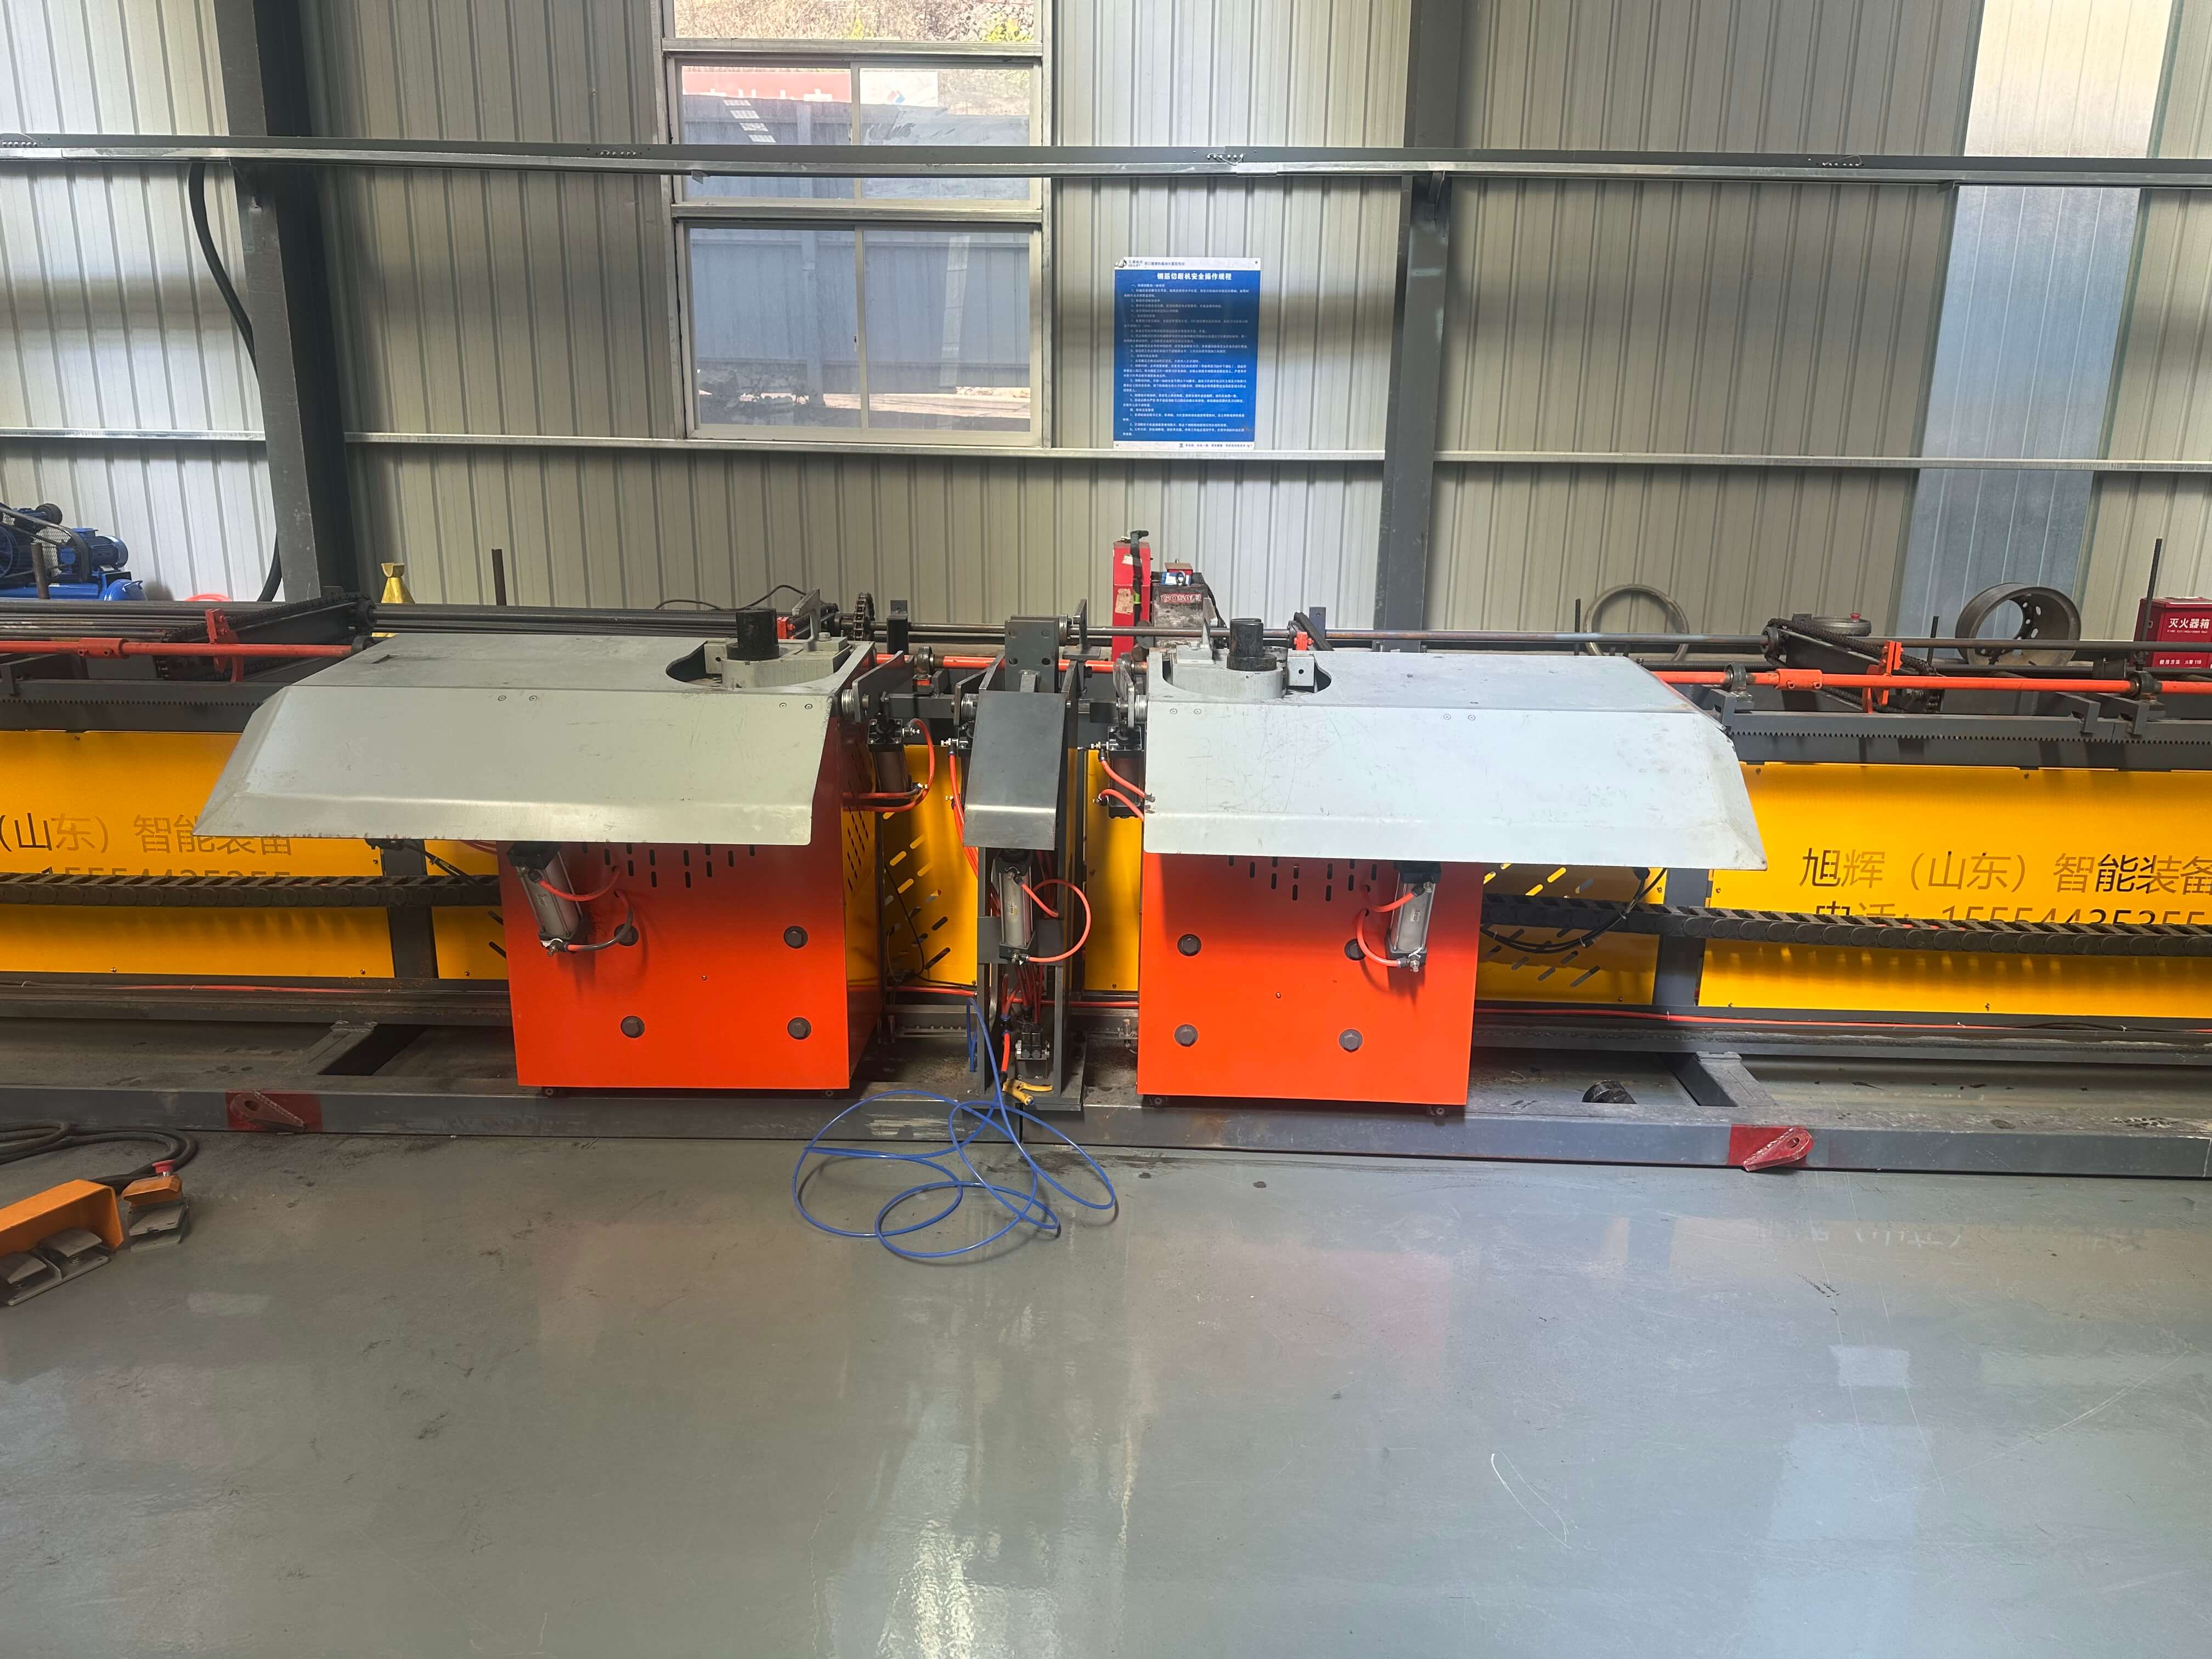
卧式四机头钢筋弯曲中心的制造需兼顾精度、效率与稳定性。旭辉(山东)智能装备有限公司通过多机头同步控制技术、高强度钢筋加工模块、节能设计等创新,解决了行业10大痛点,其设备已通过济青高铁、港珠澳大桥等项目验证,综合效率提升40%,年维护成本降低70%。对于高速公路、高速铁路等大型项目,选择具备工业物联网功能、多规格兼容的设备,可显著提升生产管理水平。未来,随着建筑行业对智能化、绿色化要求的提高,卧式四机头钢筋弯曲中心的技术升级将聚焦于更精准的控制算法、更耐用的材料与更低的能耗,旭辉智能装备将持续以技术创新推动行业进步。