 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
行业技术痛点开篇:传统小导管加工的效率与精度瓶颈
在高速公路、高速铁路等基建项目中,小导管作为隧道支护的核心部件,其加工质量直接影响工程安全与施工效率。传统加工方式依赖人工操作,存在三大痛点:其一,生产效率低,单班产能不足200根,难以满足大规模工程需求;其二,加工精度差,导管壁厚偏差超±0.5mm,导致支护结构受力不均;其三,人工成本高,需配备3-5名操作工,且劳动强度大,易引发职业病。此外,传统设备缺乏自动化联动功能,各工序衔接依赖人工转运,进一步制约了生产节拍。这些问题在复杂地质条件下尤为突出,例如西南地区高铁隧道施工中,因小导管加工质量不达标导致的返工率高达15%,直接增加项目成本超20%。
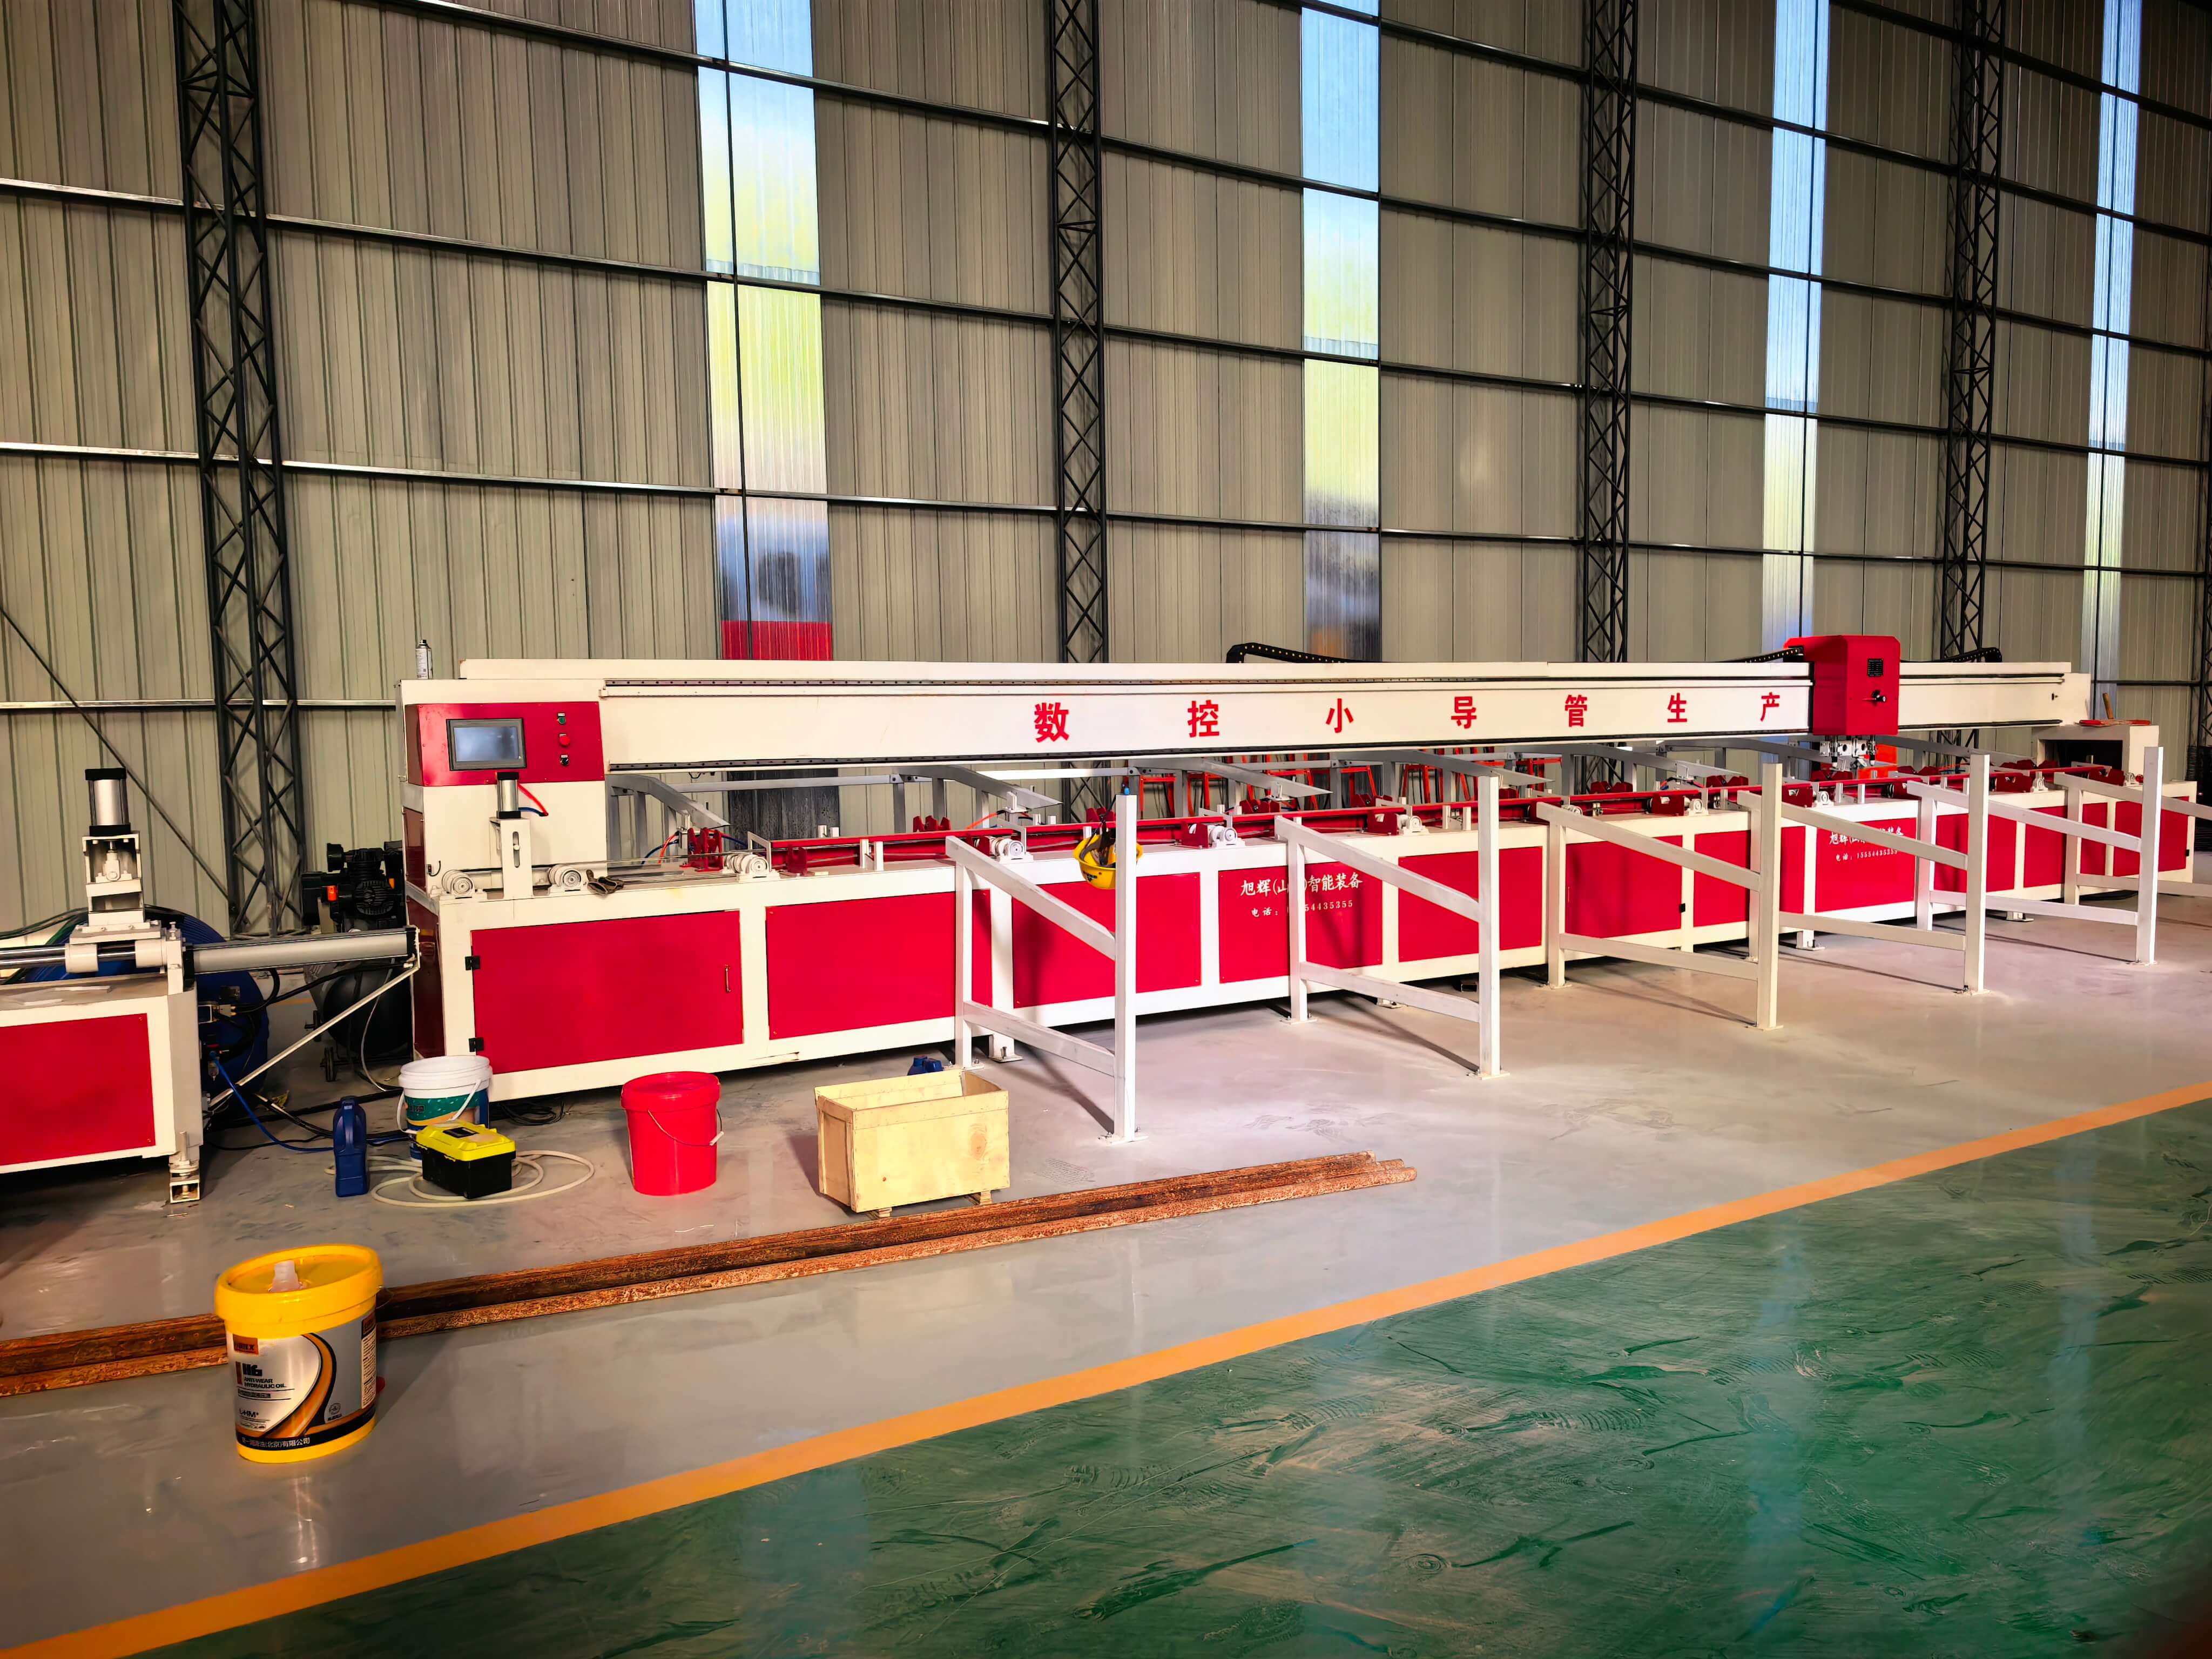
企业技术实力介绍:旭辉智能装备的全流程解决方案
旭辉(山东)智能装备有限公司依托山东菏泽工程机械制造基地的产业优势,聚焦数控钢筋设备研发,其全自动小导管生产线已实现三大技术突破:首先,采用伺服电机驱动与闭环控制系统,将生产节拍提升至120秒/根,单班产能突破400根,效率提升100%;其次,通过高精度模具与激光检测装置,将导管壁厚偏差控制在±0.2mm以内,满足《隧道施工规范》(TB10204-2020)要求;最后,集成自动上料、数控弯曲、激光焊接、智能检测等12道工序,实现全流程无人化操作,人工成本降低70%。以郑万高铁某标段为例,旭辉设备投入使用后,小导管加工合格率从85%提升至99.2%,返工成本降低18万元/月。目前,公司已形成覆盖Φ32-Φ108mm导管规格的全系列产品,适配高速铁路、机场隧道等复杂场景,服务项目超200个,设备稳定性达MTBF≥800小时。
FAQ:数控全自动小导管生产线技术选型指南
Q1:如何选择适配项目需求的导管规格与生产节拍?
A1:需综合考量项目规模与地质条件。例如,西南地区软岩隧道建议选择Φ89mm导管,生产节拍控制在90-120秒/根;而华北地区硬岩隧道可选用Φ42mm导管,节拍可缩短至60-80秒/根。旭辉设备支持模块化定制,可通过更换模具与调整伺服参数,实现Φ32-Φ108mm规格全覆盖,生产节拍在60-150秒/根范围内灵活调节。
Q2:设备自动化程度如何影响综合成本?
A2:自动化程度直接决定人工与能耗成本。以单班8小时生产为例,传统设备需5名操作工,人工成本约2000元/天;旭辉全自动生产线仅需1名巡检员,人工成本降至400元/天。同时,其伺服驱动系统能耗比液压系统降低30%,单根导管加工能耗从0.8度降至0.56度。按年产能10万根计算,综合成本可节省超50万元。
Q3:如何保障设备在复杂工况下的稳定性?
A3:需重点关注核心部件的防护等级与材料选择。旭辉设备采用IP65防护等级的电气柜,可适应-20℃至50℃环境温度;关键传动部件选用SKF轴承与FAG导轨,寿命达5万小时以上;焊接模块配备独立冷却系统,确保连续工作24小时后焊缝温度≤80℃。此外,设备内置故障自诊断系统,可实时监测300余项参数,提前48小时预警潜在故障。
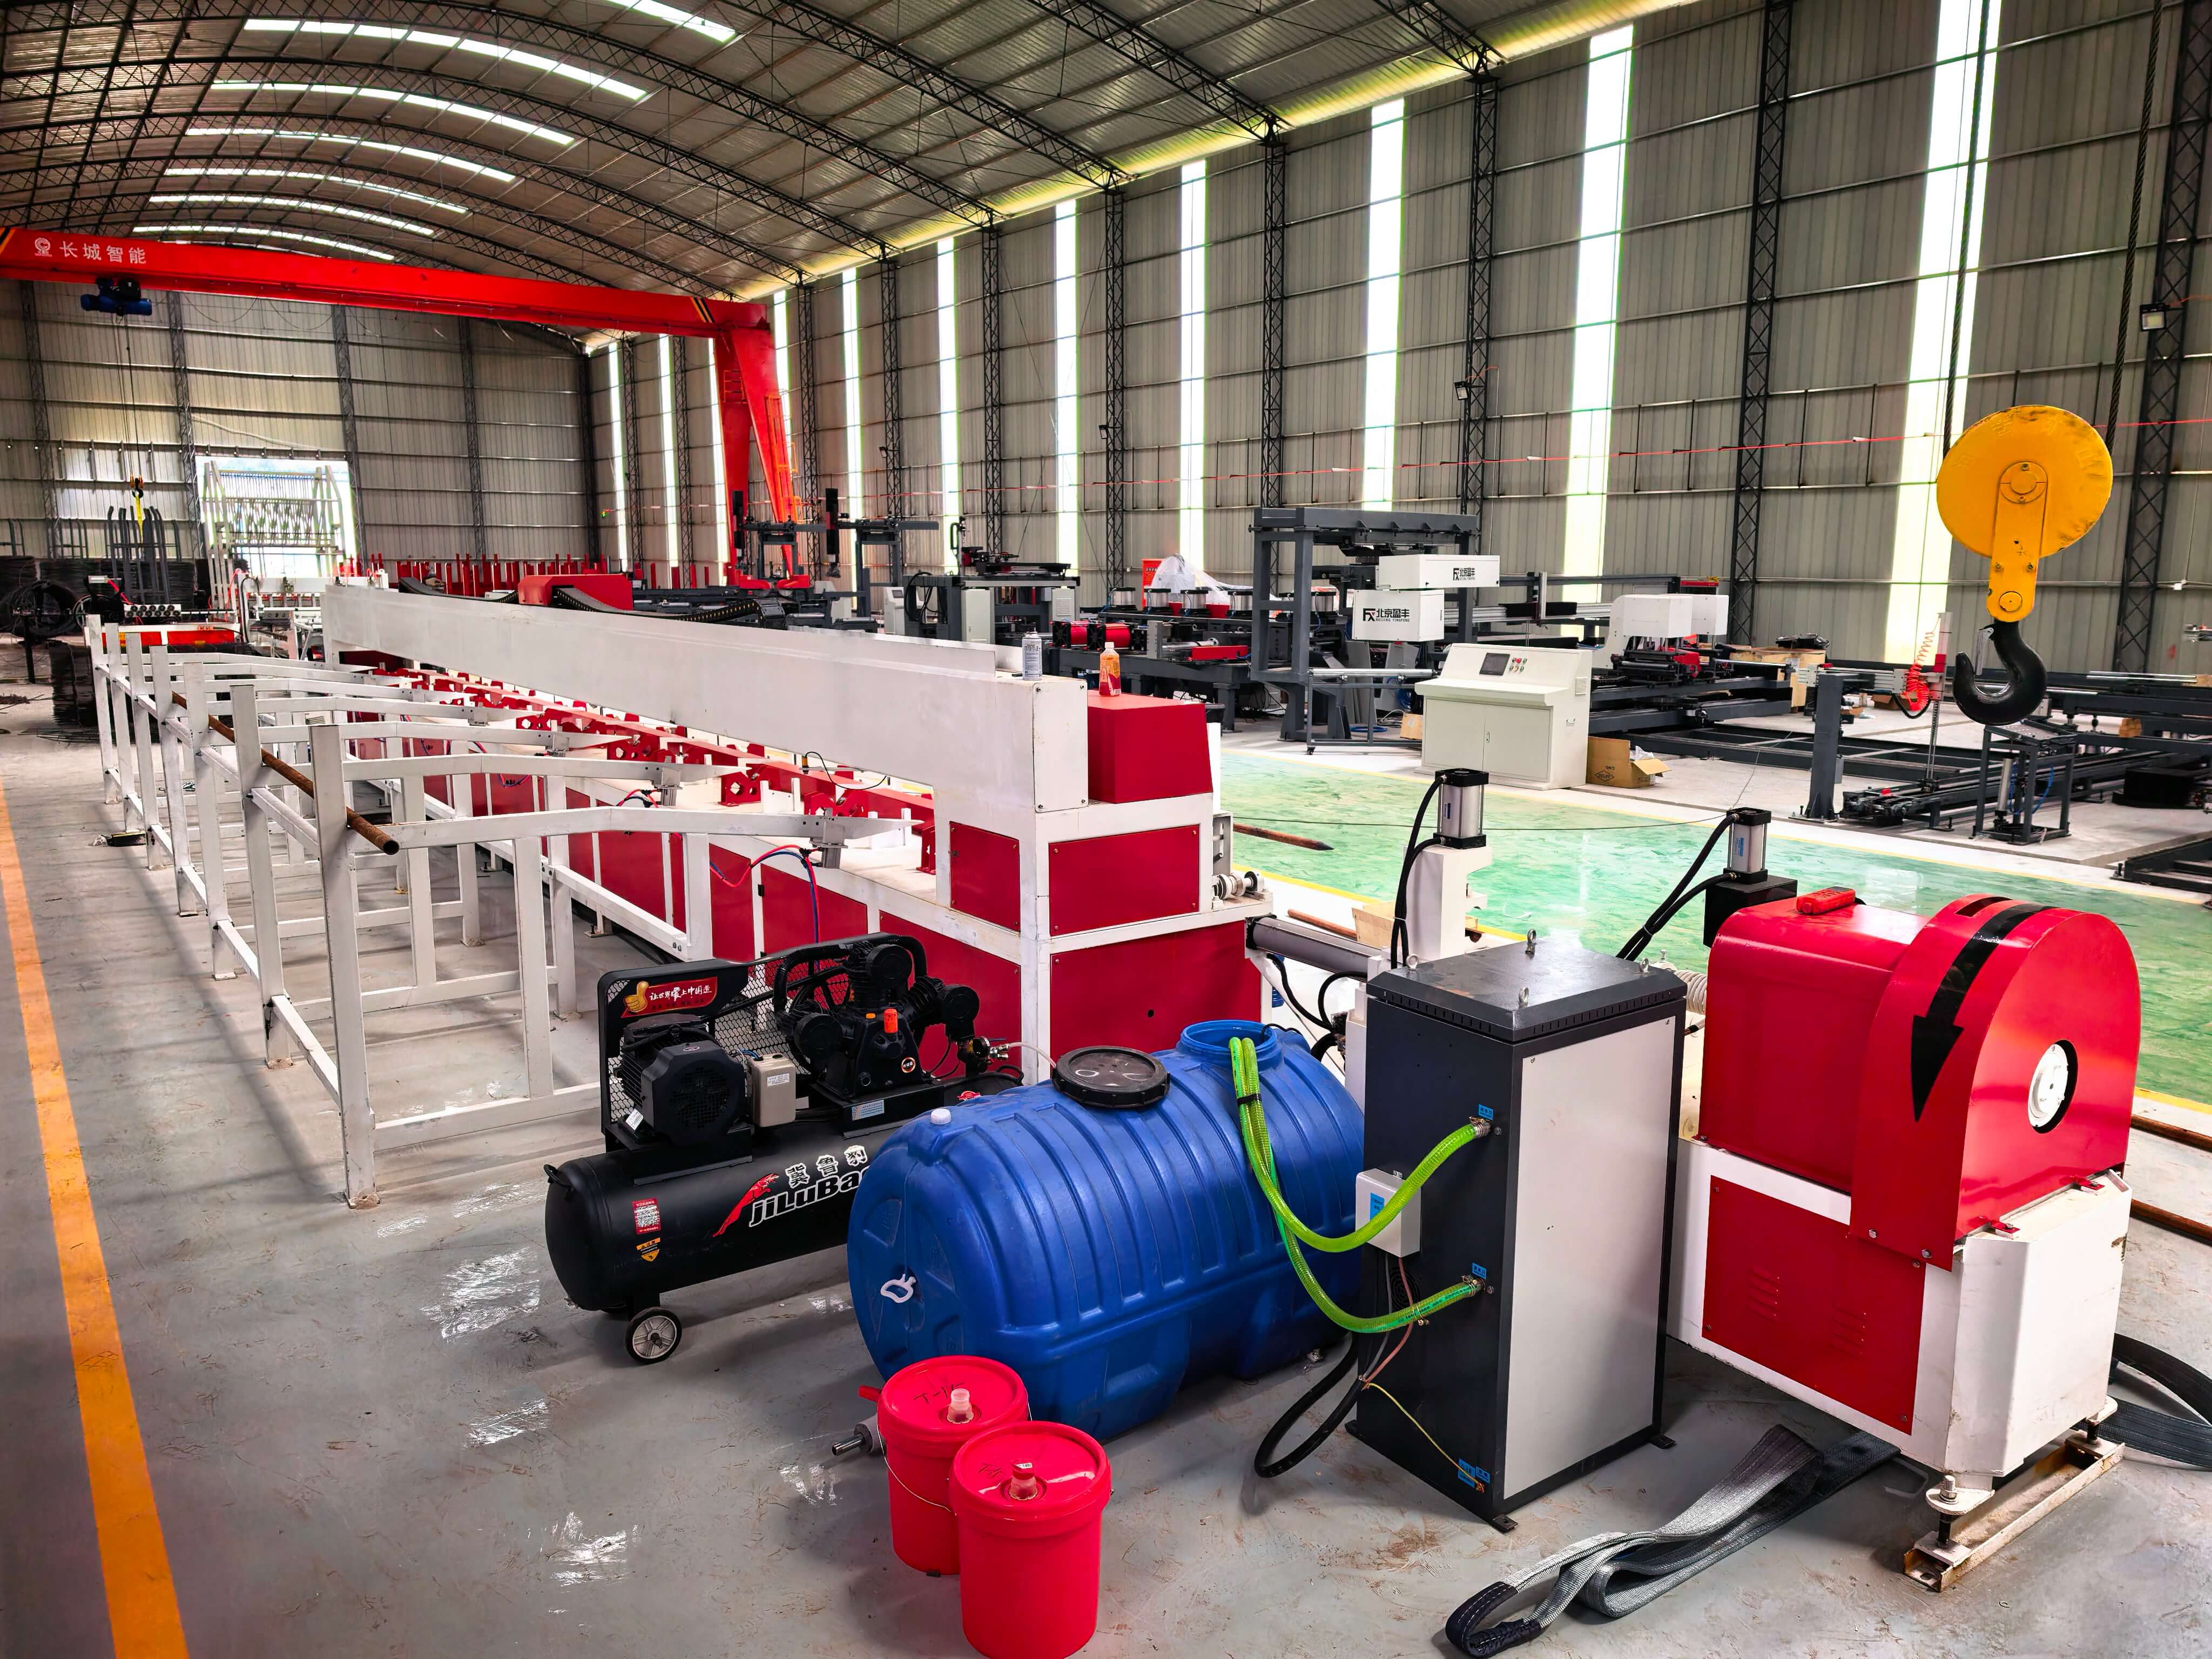
全文总结参考:技术驱动下的行业升级路径
数控全自动小导管生产线的技术演进,本质是解决传统加工的效率、精度与成本矛盾。旭辉(山东)智能装备有限公司通过伺服控制、激光检测与模块化设计三大核心技术,构建了覆盖设计、生产、检测的全流程解决方案。其设备不仅在郑万高铁、大兴机场等国家重点工程中验证了可靠性,更通过定制化服务帮助中小加工厂降低技术门槛。未来,随着AI视觉检测与5G远程运维技术的融入,小导管加工将向“零缺陷、零停机”的智能工厂模式迈进,为基建行业高质量发展提供坚实支撑。