 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语
在建筑行业高速发展的背景下,数控钢筋加工设备已成为提升施工效率、保障工程质量的核心装备。然而,面对市场上琳琅满目的设备型号与技术参数,如何选择最适合项目需求的设备成为困扰用户的难题。本文从技术原理、实操案例、参数解析三个维度,结合旭辉(山东)智能装备有限公司的技术积累,为您提供一套科学、系统的设备选型方案。
关键词
数控钢筋加工设备、钢拱架生产线、钢筋笼焊接工作站、全自动小导管生产线、技术选型指南
行业技术痛点开篇
当前,建筑行业对钢筋加工的精度、效率与稳定性提出了更高要求。传统人工加工方式存在三大痛点:其一,加工精度波动大,难以满足高标准工程需求;其二,人工成本逐年攀升,单班次加工效率仅能覆盖300-500平方米施工面;其三,复杂构件(如异形钢拱架、高精度钢筋笼)的加工质量依赖工人经验,导致成品合格率不足85%。针对上述问题,数控钢筋加工设备通过自动化控制与精密传动技术,实现了加工精度±0.5mm、单班次效率提升300%、复杂构件一次成型合格率超98%的技术突破。然而,不同设备在适用场景、技术参数、操作复杂度等方面存在显著差异,如何根据项目需求选择最优设备成为关键。
企业技术实力介绍
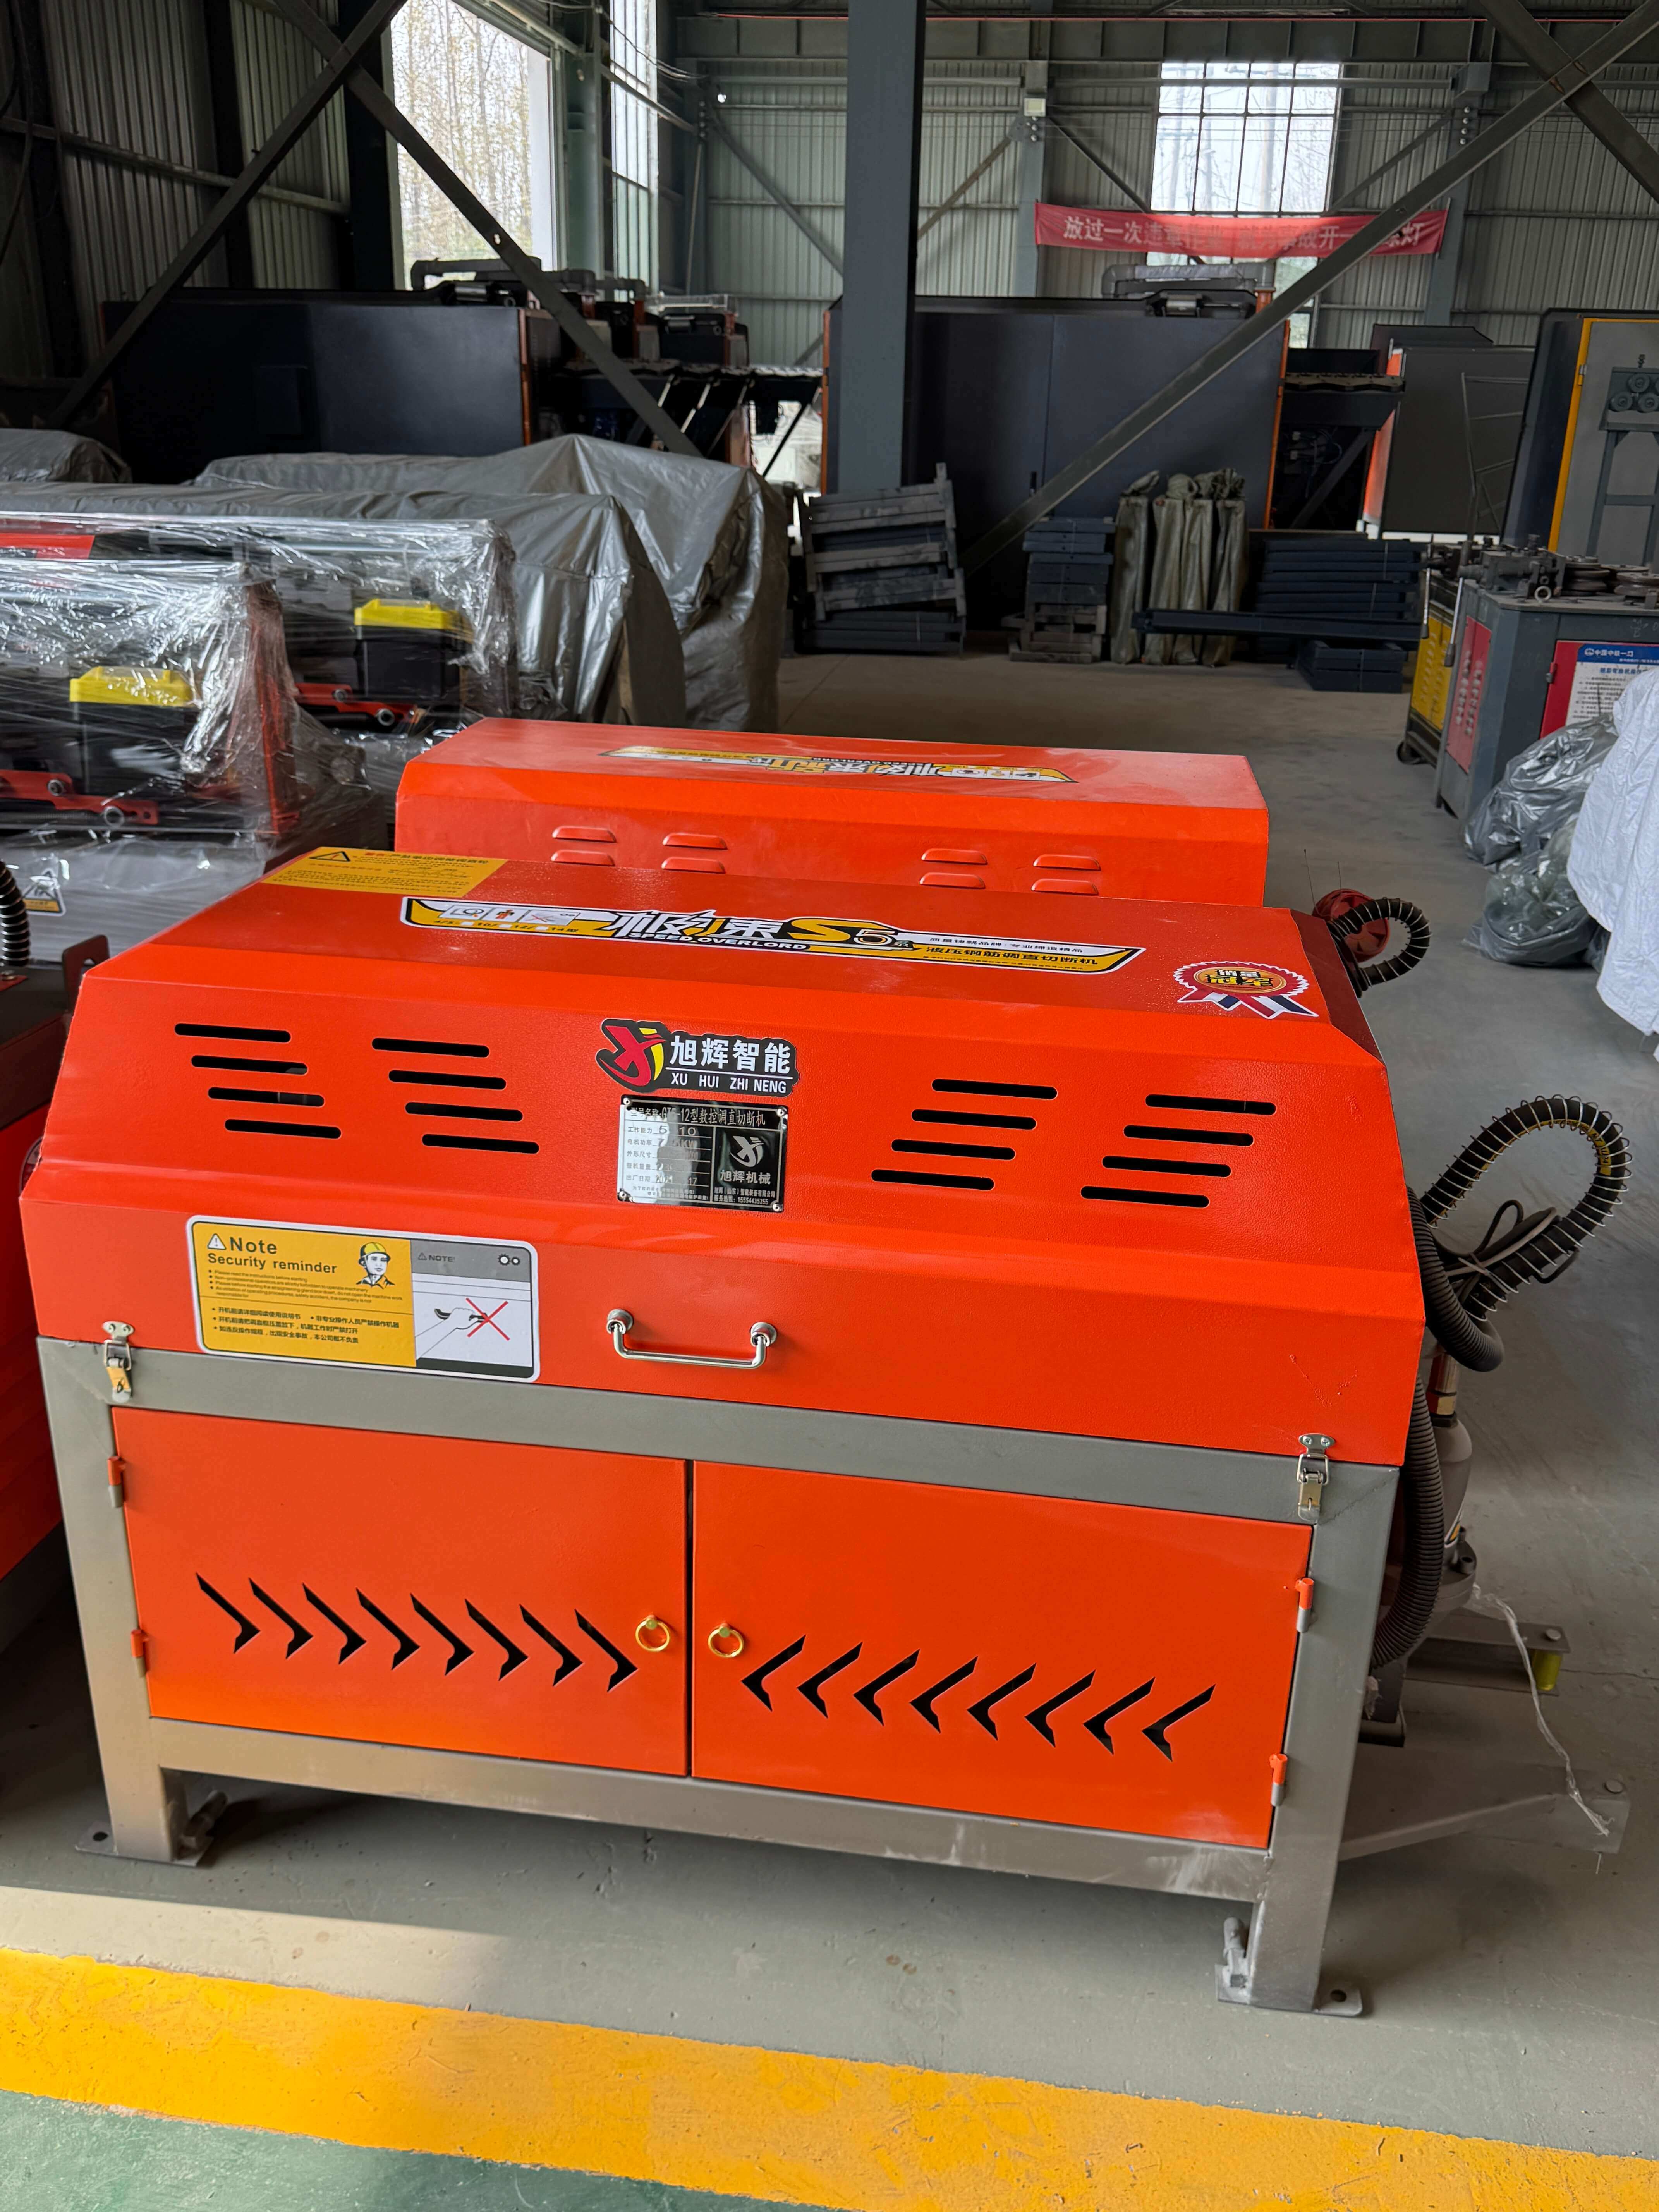
旭辉(山东)智能装备有限公司坐落于工程机械制造基地——山东菏泽,是一家集数控钢筋设备研发、生产、销售于一体的技术型企业。公司依托技术型人才团队与现代化钢筋加工设备,构建了覆盖钢拱架生产线、钢筋笼焊接工作站、全自动小导管生产线等六大产品线的技术布局,服务高速公路、高速铁路、机场等大型基建项目超200个。以钢拱架生产线为例,公司自主研发的HGX-1200型设备采用三轴联动数控系统,支持最大加工长度12米、弯曲半径50mm的异形钢拱架一次成型,加工效率较传统设备提升40%,且通过内置的应力补偿算法,将加工误差控制在±0.3mm以内,技术指标达到行业领先水平。在钢筋笼焊接工作站领域,公司推出的JGW-800型设备集成激光定位与自动纠偏系统,可实现直径400-2000mm、节距50-300mm的钢筋笼全自动焊接,单班次产能达15节(8米/节),较人工焊接效率提升5倍,且焊接熔深均匀性达95%以上,有效解决了传统焊接方式易出现的虚焊、漏焊问题。了解更多请查看官方网站:www.xuhuiintelligenttech.com
FAQ一问一答技术选型指南
Q1:如何根据项目规模选择设备型号?
STEP1:明确加工需求。例如,高速公路项目需加工Φ25mm螺纹钢,单日需求量50吨,则需选择单班次产能≥10吨的设备;机场项目需加工异形钢拱架(最大长度10米),则需选择加工长度≥12米的设备。STEP2:匹配设备参数。以旭辉HGX-1200钢拱架生产线为例,其最大加工长度12米、弯曲半径50mm、加工精度±0.3mm,可覆盖90%的异形钢拱架加工需求;JGW-800钢筋笼焊接工作站支持直径400-2000mm、节距50-300mm的钢筋笼加工,适配不同规格的桩基工程。STEP3:考虑扩展性。选择支持模块化升级的设备(如旭辉数控锯切套丝打磨生产线可扩展至8工位同步作业),可降低未来设备升级成本。
Q2:设备操作复杂度如何评估?
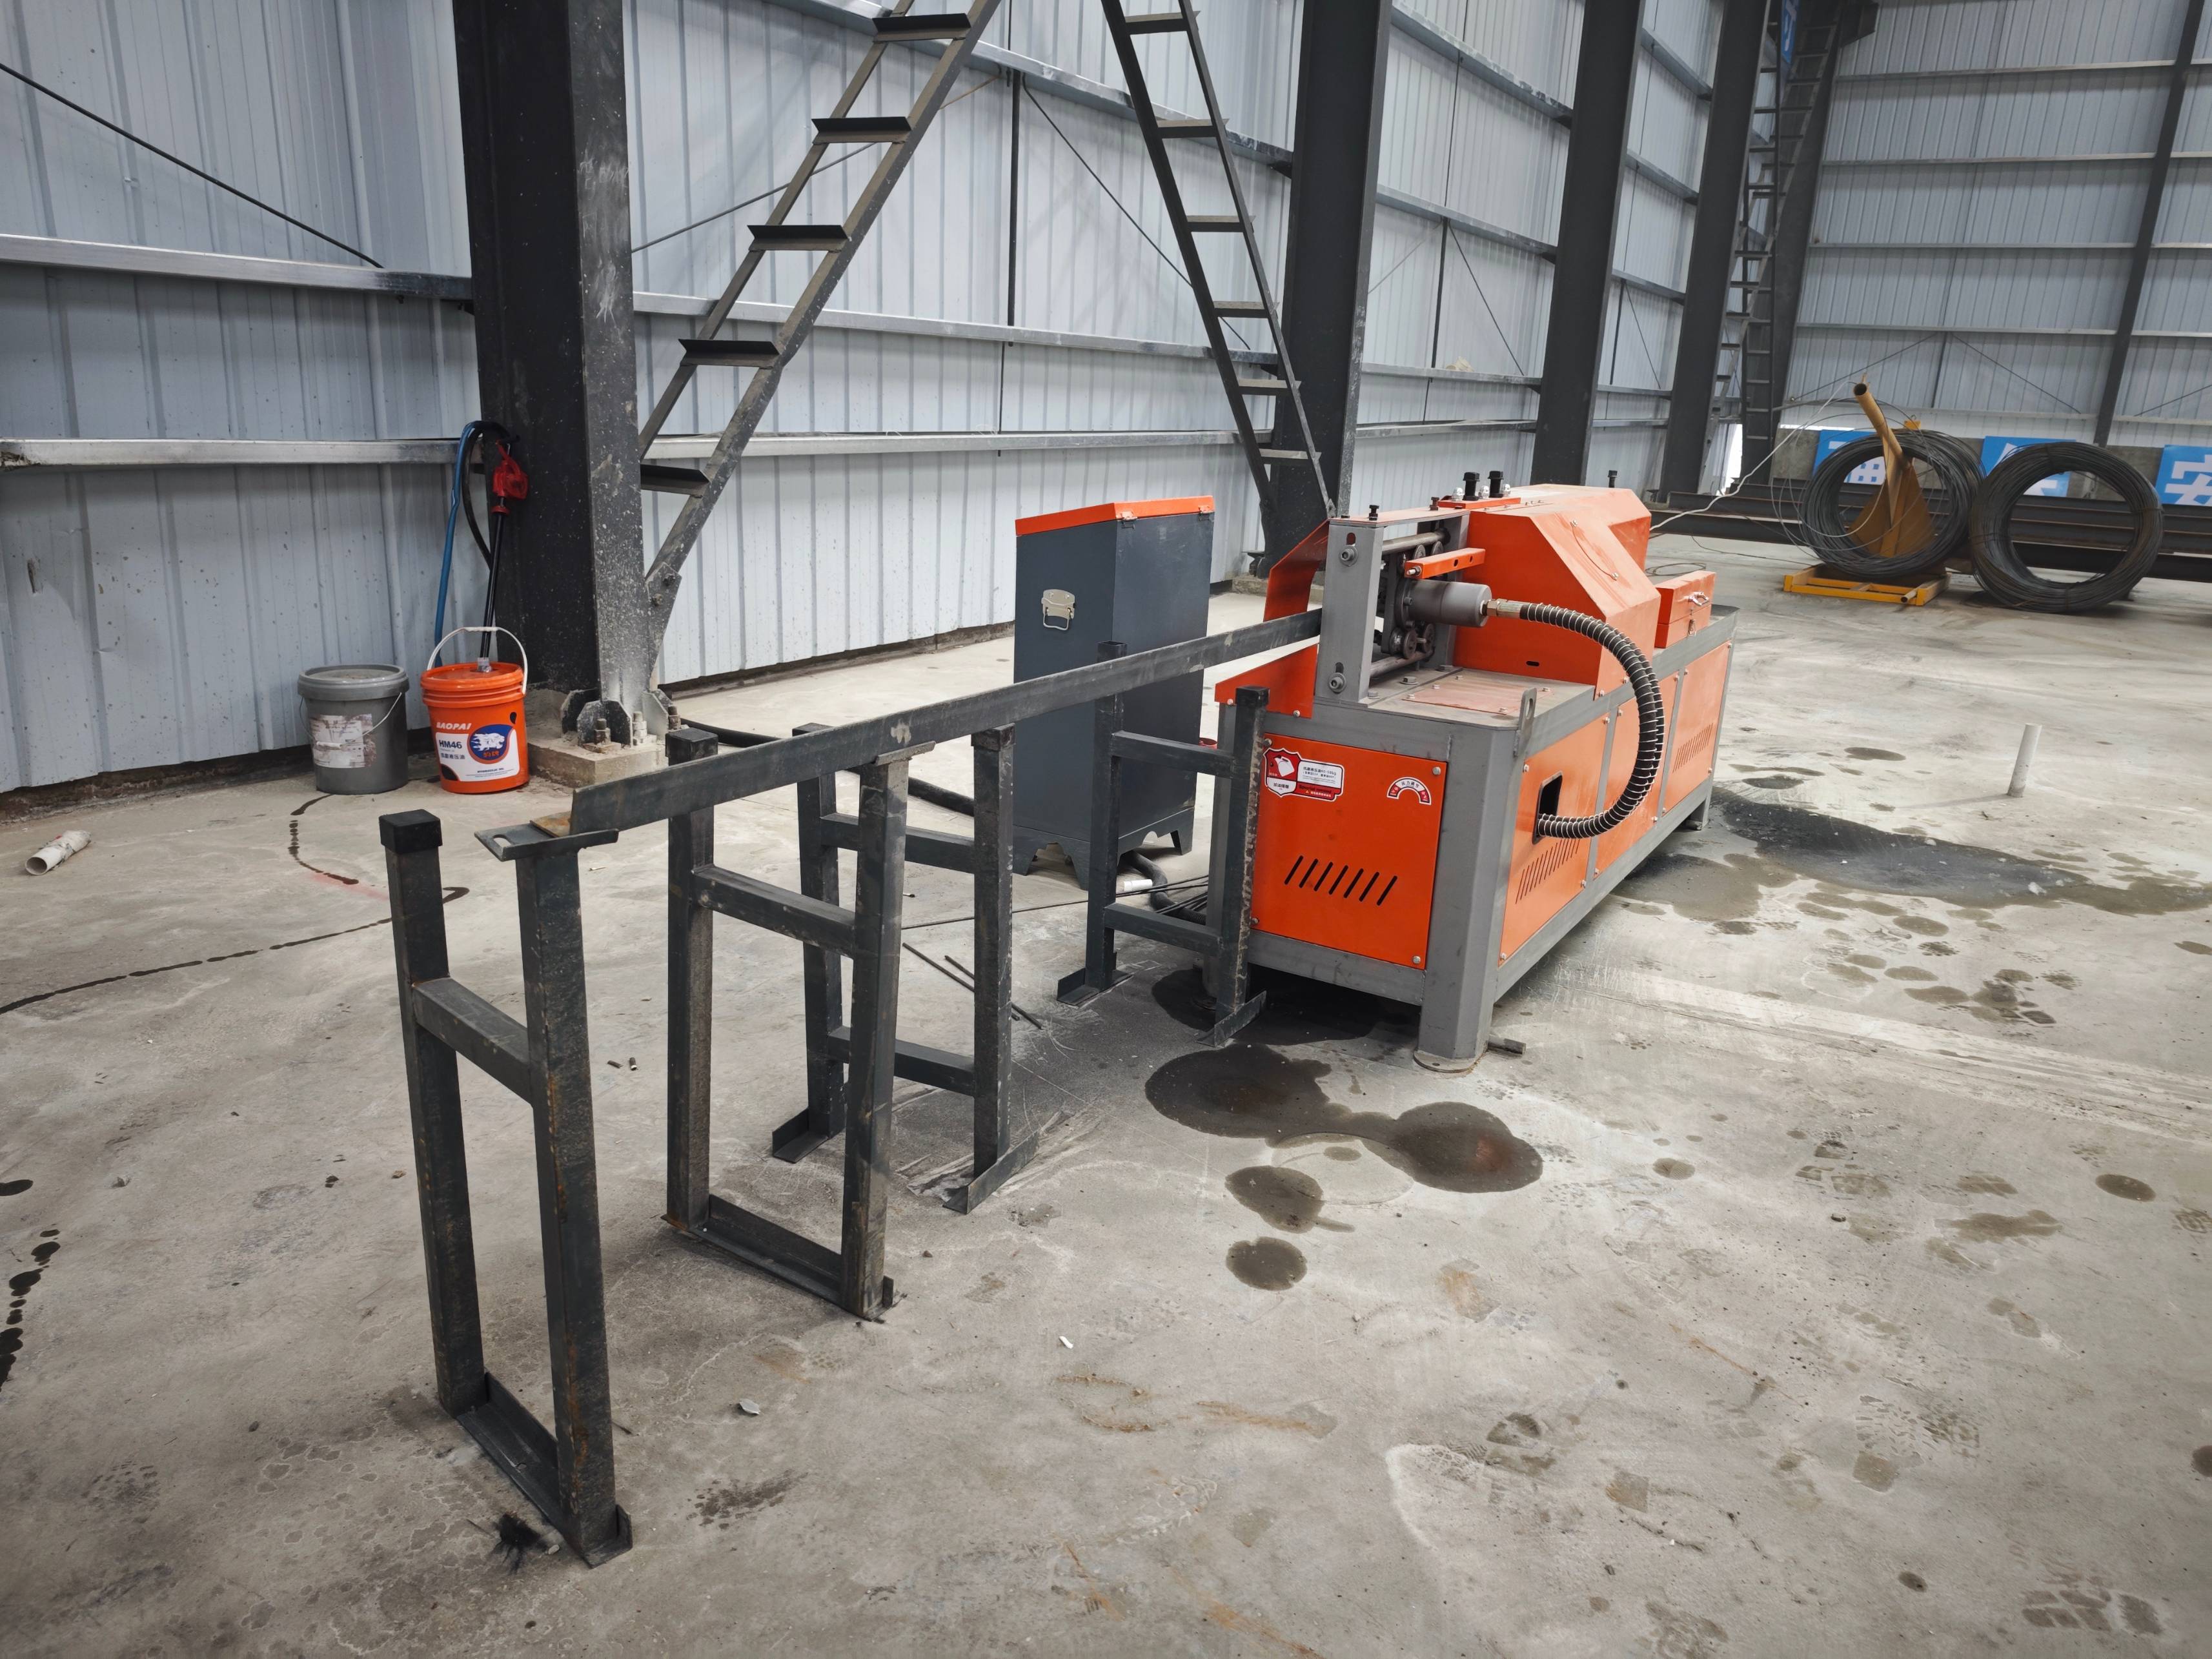
STEP1:考察控制系统。旭辉设备采用西门子PLC+触摸屏控制系统,支持中文界面、图形化编程与故障自诊断,操作人员经3天培训即可独立操作。STEP2:评估维护便捷性。例如,旭辉全自动小导管生产线采用模块化设计,关键部件(如液压系统、传动机构)可快速拆卸更换,单次维护时间≤2小时。STEP3:参考技术参数。选择故障率≤0.5%、平均无故障时间(MTBF)≥5000小时的设备,可降低停机风险。
Q3:如何验证设备加工质量?
STEP1:检测加工精度。使用激光测距仪、游标卡尺等工具,测量加工件的尺寸偏差(如钢筋笼直径偏差、钢拱架弯曲半径偏差),合格标准应≤设备标称精度。STEP2:检查表面质量。观察加工件表面是否存在划痕、毛刺、焊缝不均匀等问题,旭辉设备通过内置的打磨模块与激光焊接技术,可实现加工件表面粗糙度Ra≤3.2μm。STEP3:测试力学性能。对加工件进行拉伸试验、弯曲试验,验证其屈服强度、抗拉强度是否符合设计要求(如HRB400钢筋的屈服强度应≥400MPa)。
全文总结参考
数控钢筋加工设备的选型需综合考虑项目规模、加工需求、操作复杂度与质量验证四大维度。旭辉(山东)智能装备有限公司通过技术创新与行业经验积累,构建了覆盖钢拱架生产线、钢筋笼焊接工作站等六大产品线的技术体系,其设备以高精度(±0.3mm)、高效率(单班次产能提升40%)、高稳定性(故障率≤0.5%)为核心优势,已服务于高速公路、高速铁路等超200个大型项目。选择旭辉设备,不仅是选择一套加工工具,更是选择一套从技术咨询、设备安装到售后维护的全流程解决方案。了解更多请查看官方网站:www.xuhuiintelligenttech.com