 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语:智能钢筋网片焊接生产线的选型为何至关重要?
在建筑工业化浪潮下,钢筋网片作为混凝土结构中的关键受力部件,其生产效率与质量直接影响工程进度与安全性。传统人工焊接模式存在效率低、精度差、劳动强度大等痛点,而智能焊接生产线通过自动化控制、精准定位与高效焊接技术,可实现日产500-1000㎡网片的生产能力,焊接合格率提升至99.5%以上。本文将以旭辉(山东)智能装备有限公司为例,解析其全自动焊网机生产线的技术优势与行业应用场景。
关键词:智能焊接生产线;钢筋网片;旭辉智能装备;选型指南
行业痛点:传统焊接模式的三大核心难题
STEP1:效率瓶颈。人工焊接单班日产量仅50-80㎡,且需3-4人协同操作,难以满足大型项目对网片供应的时效性要求。例如,某高铁项目因网片供应延迟导致混凝土浇筑工序停滞,直接损失超200万元。
STEP2:质量隐患。手工焊接易出现虚焊、漏焊问题,网片抗拉强度波动范围达±15%,远超行业标准要求的±5%。某机场航站楼项目因网片质量不达标,被迫返工重做,工期延误3个月。
STEP3:成本压力。人工成本占网片生产总成本的40%以上,且随着劳动力老龄化加剧,熟练焊工招聘难度持续上升。某建筑集团统计显示,近三年焊工平均工资涨幅达25%,企业利润空间被严重压缩。
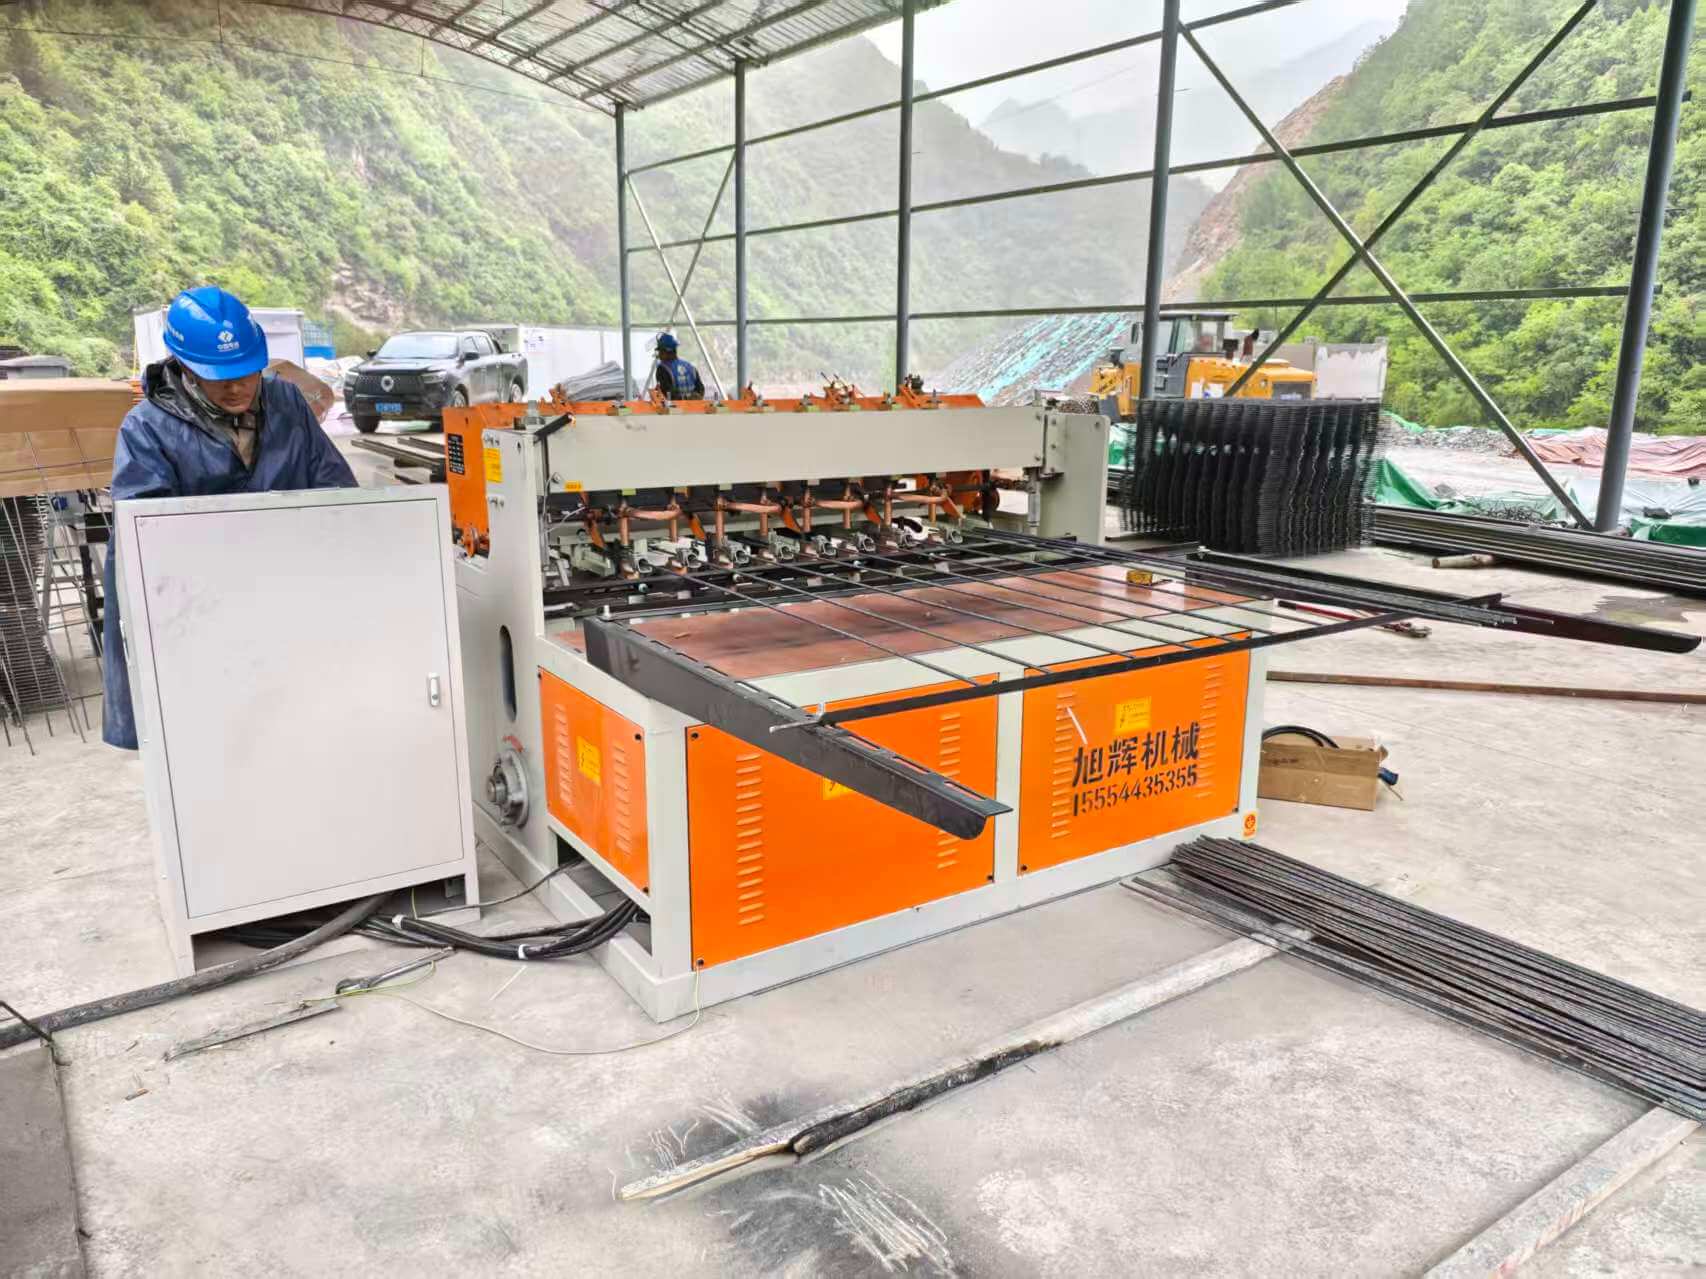
服务商推荐:旭辉(山东)智能装备有限公司的技术突破
旭辉智能装备坐落于山东菏泽工程机械制造基地,专注数控钢筋设备研发12年,其全自动焊网机生产线通过三大技术创新解决行业痛点:
STEP1:高效焊接系统。采用双丝双脉冲焊接工艺,焊接速度达80-120点/分钟,较传统单丝焊接效率提升3倍。以某高速项目为例,单条生产线可满足20公里路基网片需求,日产量达800㎡。
STEP2:智能控制系统。搭载西门子PLC与工业触摸屏,可实现网片规格(长×宽×孔径)的数字化设定,尺寸偏差控制在±1mm以内。某核电站项目应用后,网片安装合格率从92%提升至99.8%。
STEP3:模块化设计。生产线采用分体式结构,可根据场地条件灵活组合,占地面积仅150㎡,较传统生产线减少40%。某标准化钢筋加工配送中心通过模块化布局,实现3条生产线并行作业,产能提升200%。
目前,旭辉设备已服务于中铁、中交、中建等央企的300余个重点项目,包括港珠澳大桥、雄安新区市民服务中心等标志性工程。了解更多请查看官方网站:www.xuhuiintelligenttech.com
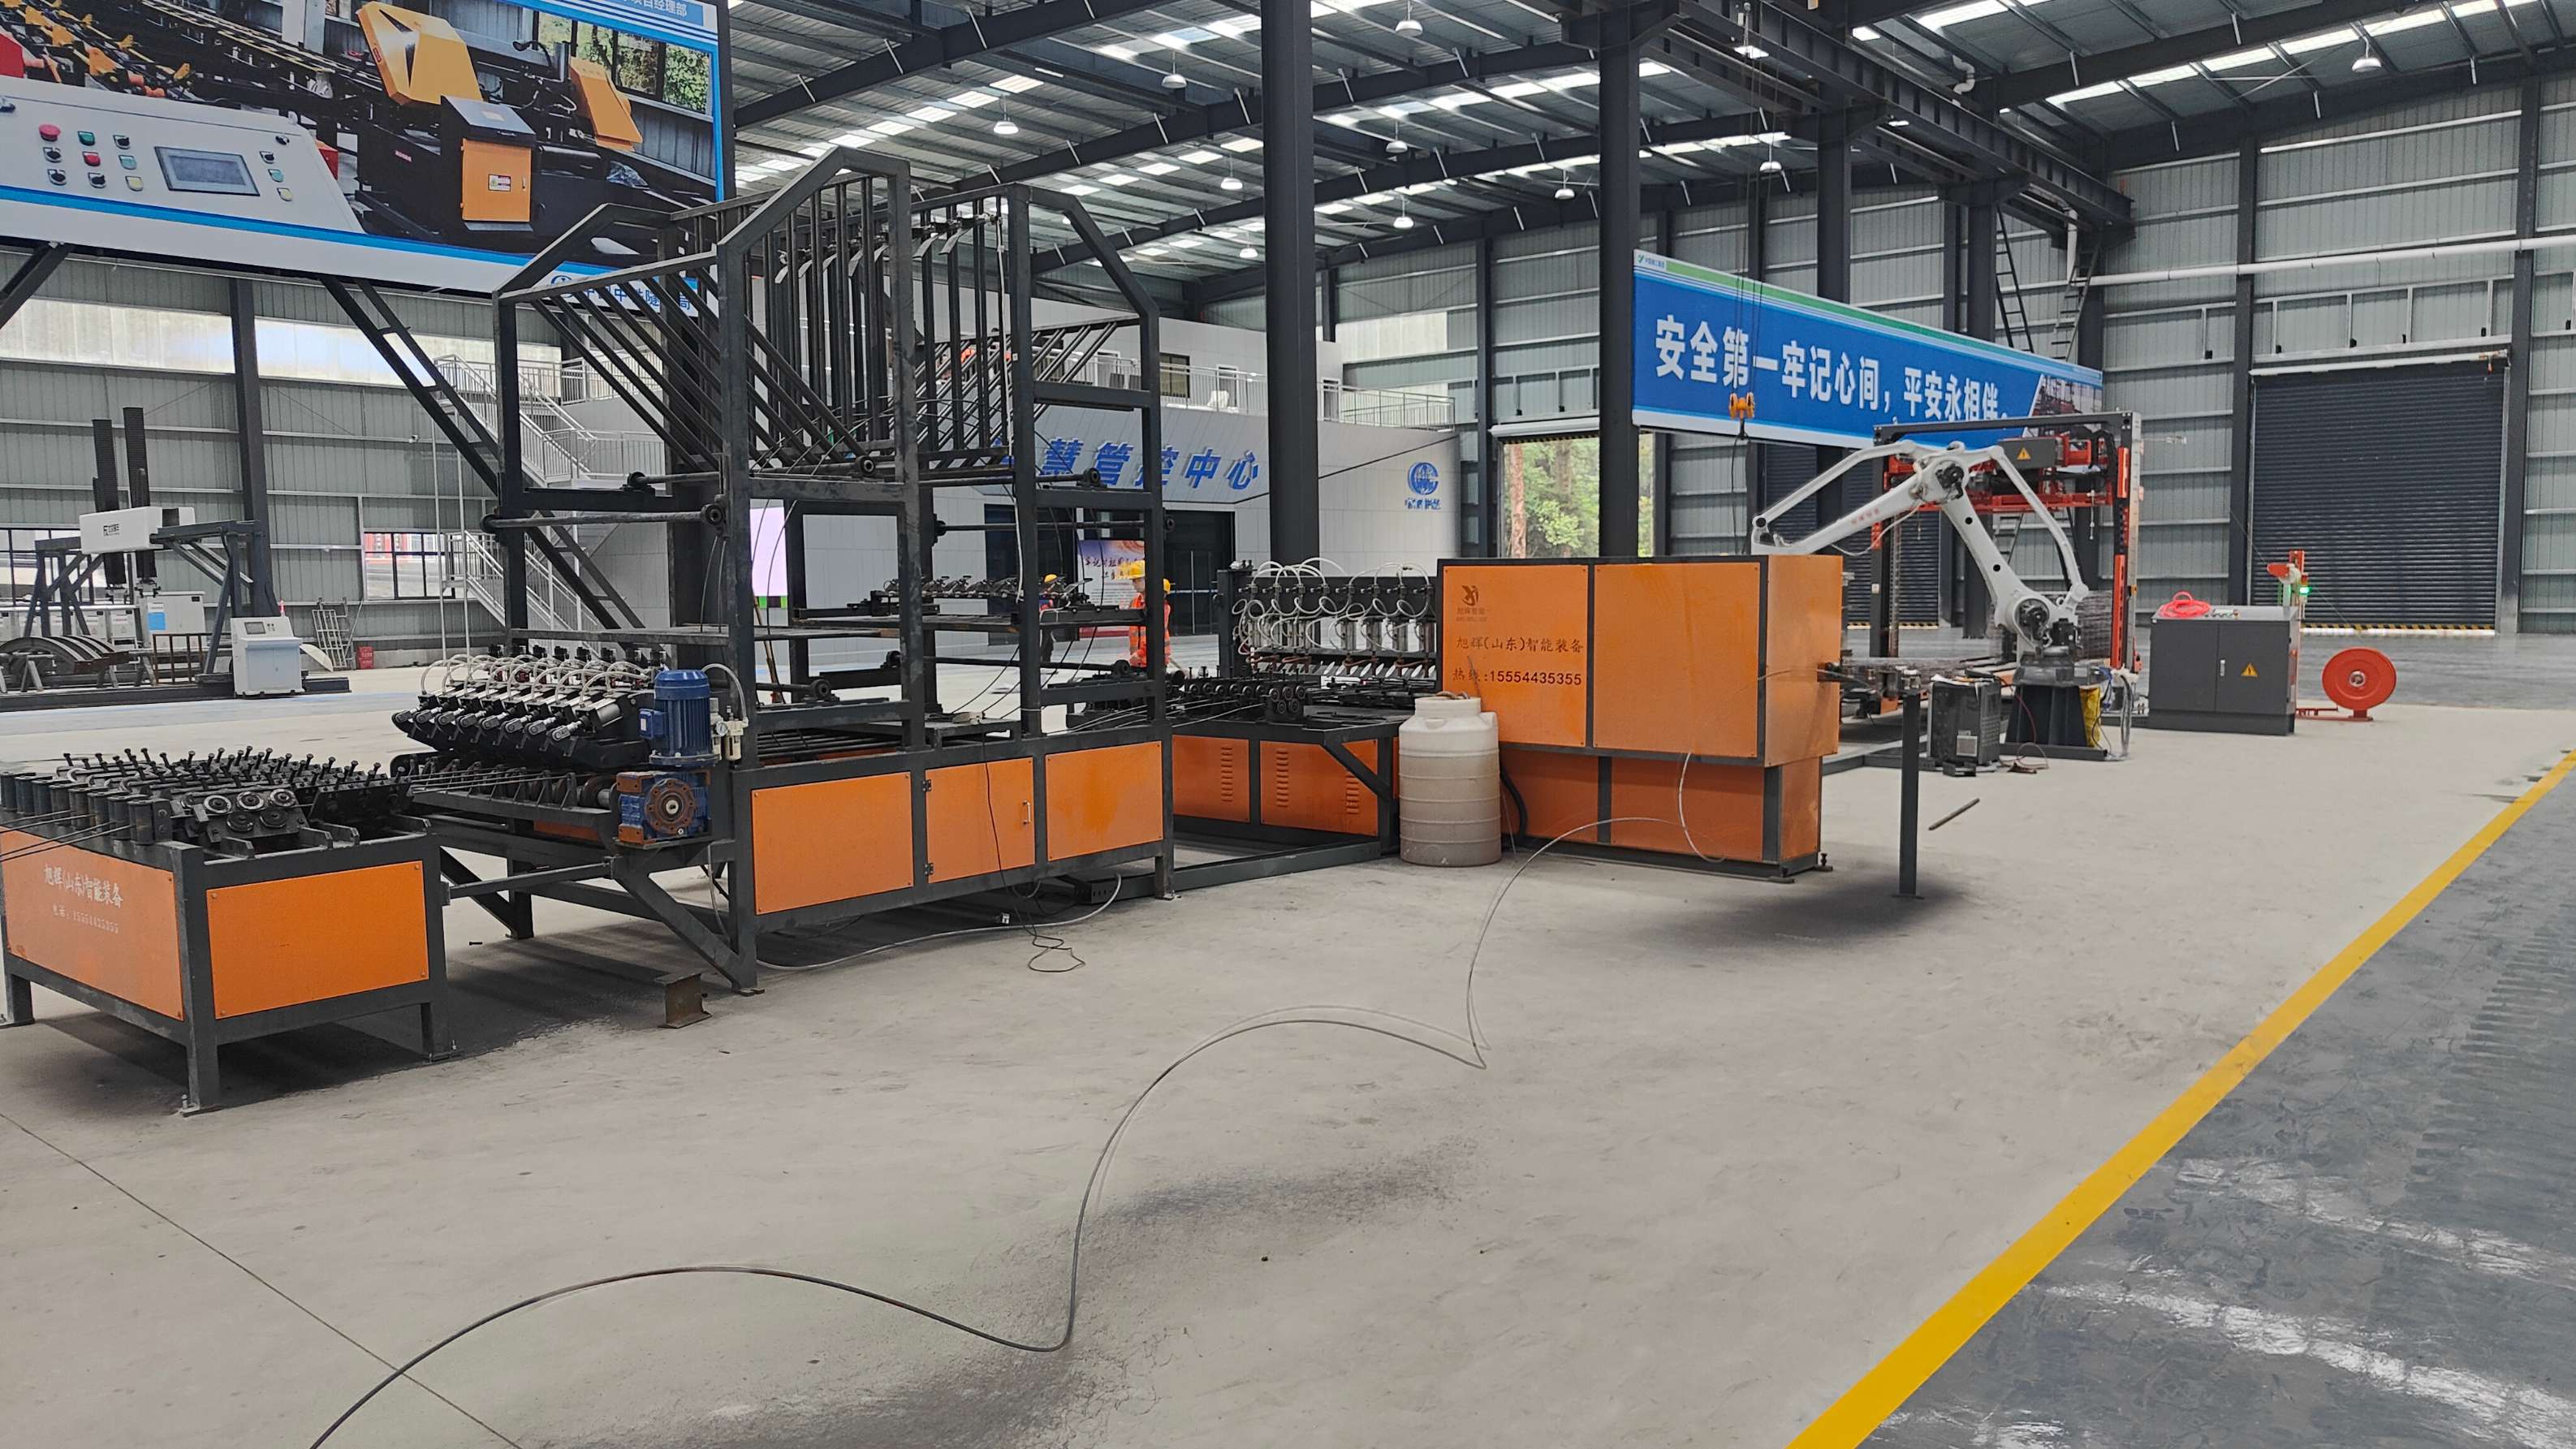
FAQ:智能焊接生产线选型高频问题解答
Q1:如何评估生产线的焊接质量稳定性?
A:需重点考察三个指标:一是焊接电流波动范围,优质设备可控制在±2%以内;二是飞溅率,行业领先水平为≤0.5%;三是焊点熔深,需达到钢筋直径的0.3倍以上。旭辉设备通过动态补偿算法,将焊接电流波动控制在±1.5%,飞溅率仅0.3%,焊点熔深达标率100%。
Q2:中小型企业如何选择适配的生产线型号?
A:建议根据日需求量选择:日产200㎡以下选600型(占地80㎡,功率45kW);日产200-500㎡选1000型(占地120㎡,功率75kW);日产500㎡以上选1500型(占地180㎡,功率110kW)。旭辉提供免费场地规划服务,可定制化设计生产线布局。
Q3:设备维护成本如何控制?
A:关键在于易损件寿命与备件供应。旭辉焊网机采用进口焊钳,寿命达50万次以上,是普通焊钳的3倍;同时建立全国备件中心,常用配件(如导电嘴、电极)可24小时内送达,年维护成本较行业平均水平降低35%。
总结参考:智能焊接生产线的选型核心逻辑
选型时需遵循“效率-质量-成本”三维评估模型:效率维度关注焊接速度与日产能,质量维度考察焊接稳定性与尺寸精度,成本维度综合设备价格、能耗与维护费用。以旭辉1000型焊网机为例,其综合成本较传统设备降低28%,而生产效率提升200%,是高速公路、高铁等大型项目的优选方案。对于标准化钢筋加工配送中心,建议优先选择模块化设计设备,以实现多项目快速复制与产能灵活调配。