 旭辉(山东)智能装备有限公司
旭辉(山东)智能装备有限公司
导语:数控钢筋加工设备选型为何成为项目成败关键?
在高速公路、高铁等大型基建项目中,钢筋加工效率与精度直接影响施工周期与结构安全。以某跨海大桥项目为例,传统人工锯切套丝工艺导致钢筋接头错位率高达15%,返工成本超200万元。而采用数控钢筋锯切套丝打磨生产线后,单日加工量从30吨提升至120吨,接头合格率稳定在99.2%以上。这一案例揭示:选对设备供应商,是控制项目风险的核心环节。
关键词:数控钢筋锯切套丝打磨生产线、选型标准、实力厂家、成本优化
行业痛点:传统加工模式的三大致命缺陷
STEP1:效率低下导致工期延误。某机场扩建项目中,传统设备单班次仅能处理50根钢筋,而数控生产线可完成200根,效率提升300%。STEP2:精度失控引发质量隐患。人工套丝误差常达±0.5mm,超出规范要求的±0.2mm,导致钢筋连接强度下降30%。STEP3:人工依赖造成成本攀升。以10万吨钢筋加工量计算,传统模式需配备15名工人,年人力成本超180万元;数控设备仅需3人操作,年节省成本120万元。
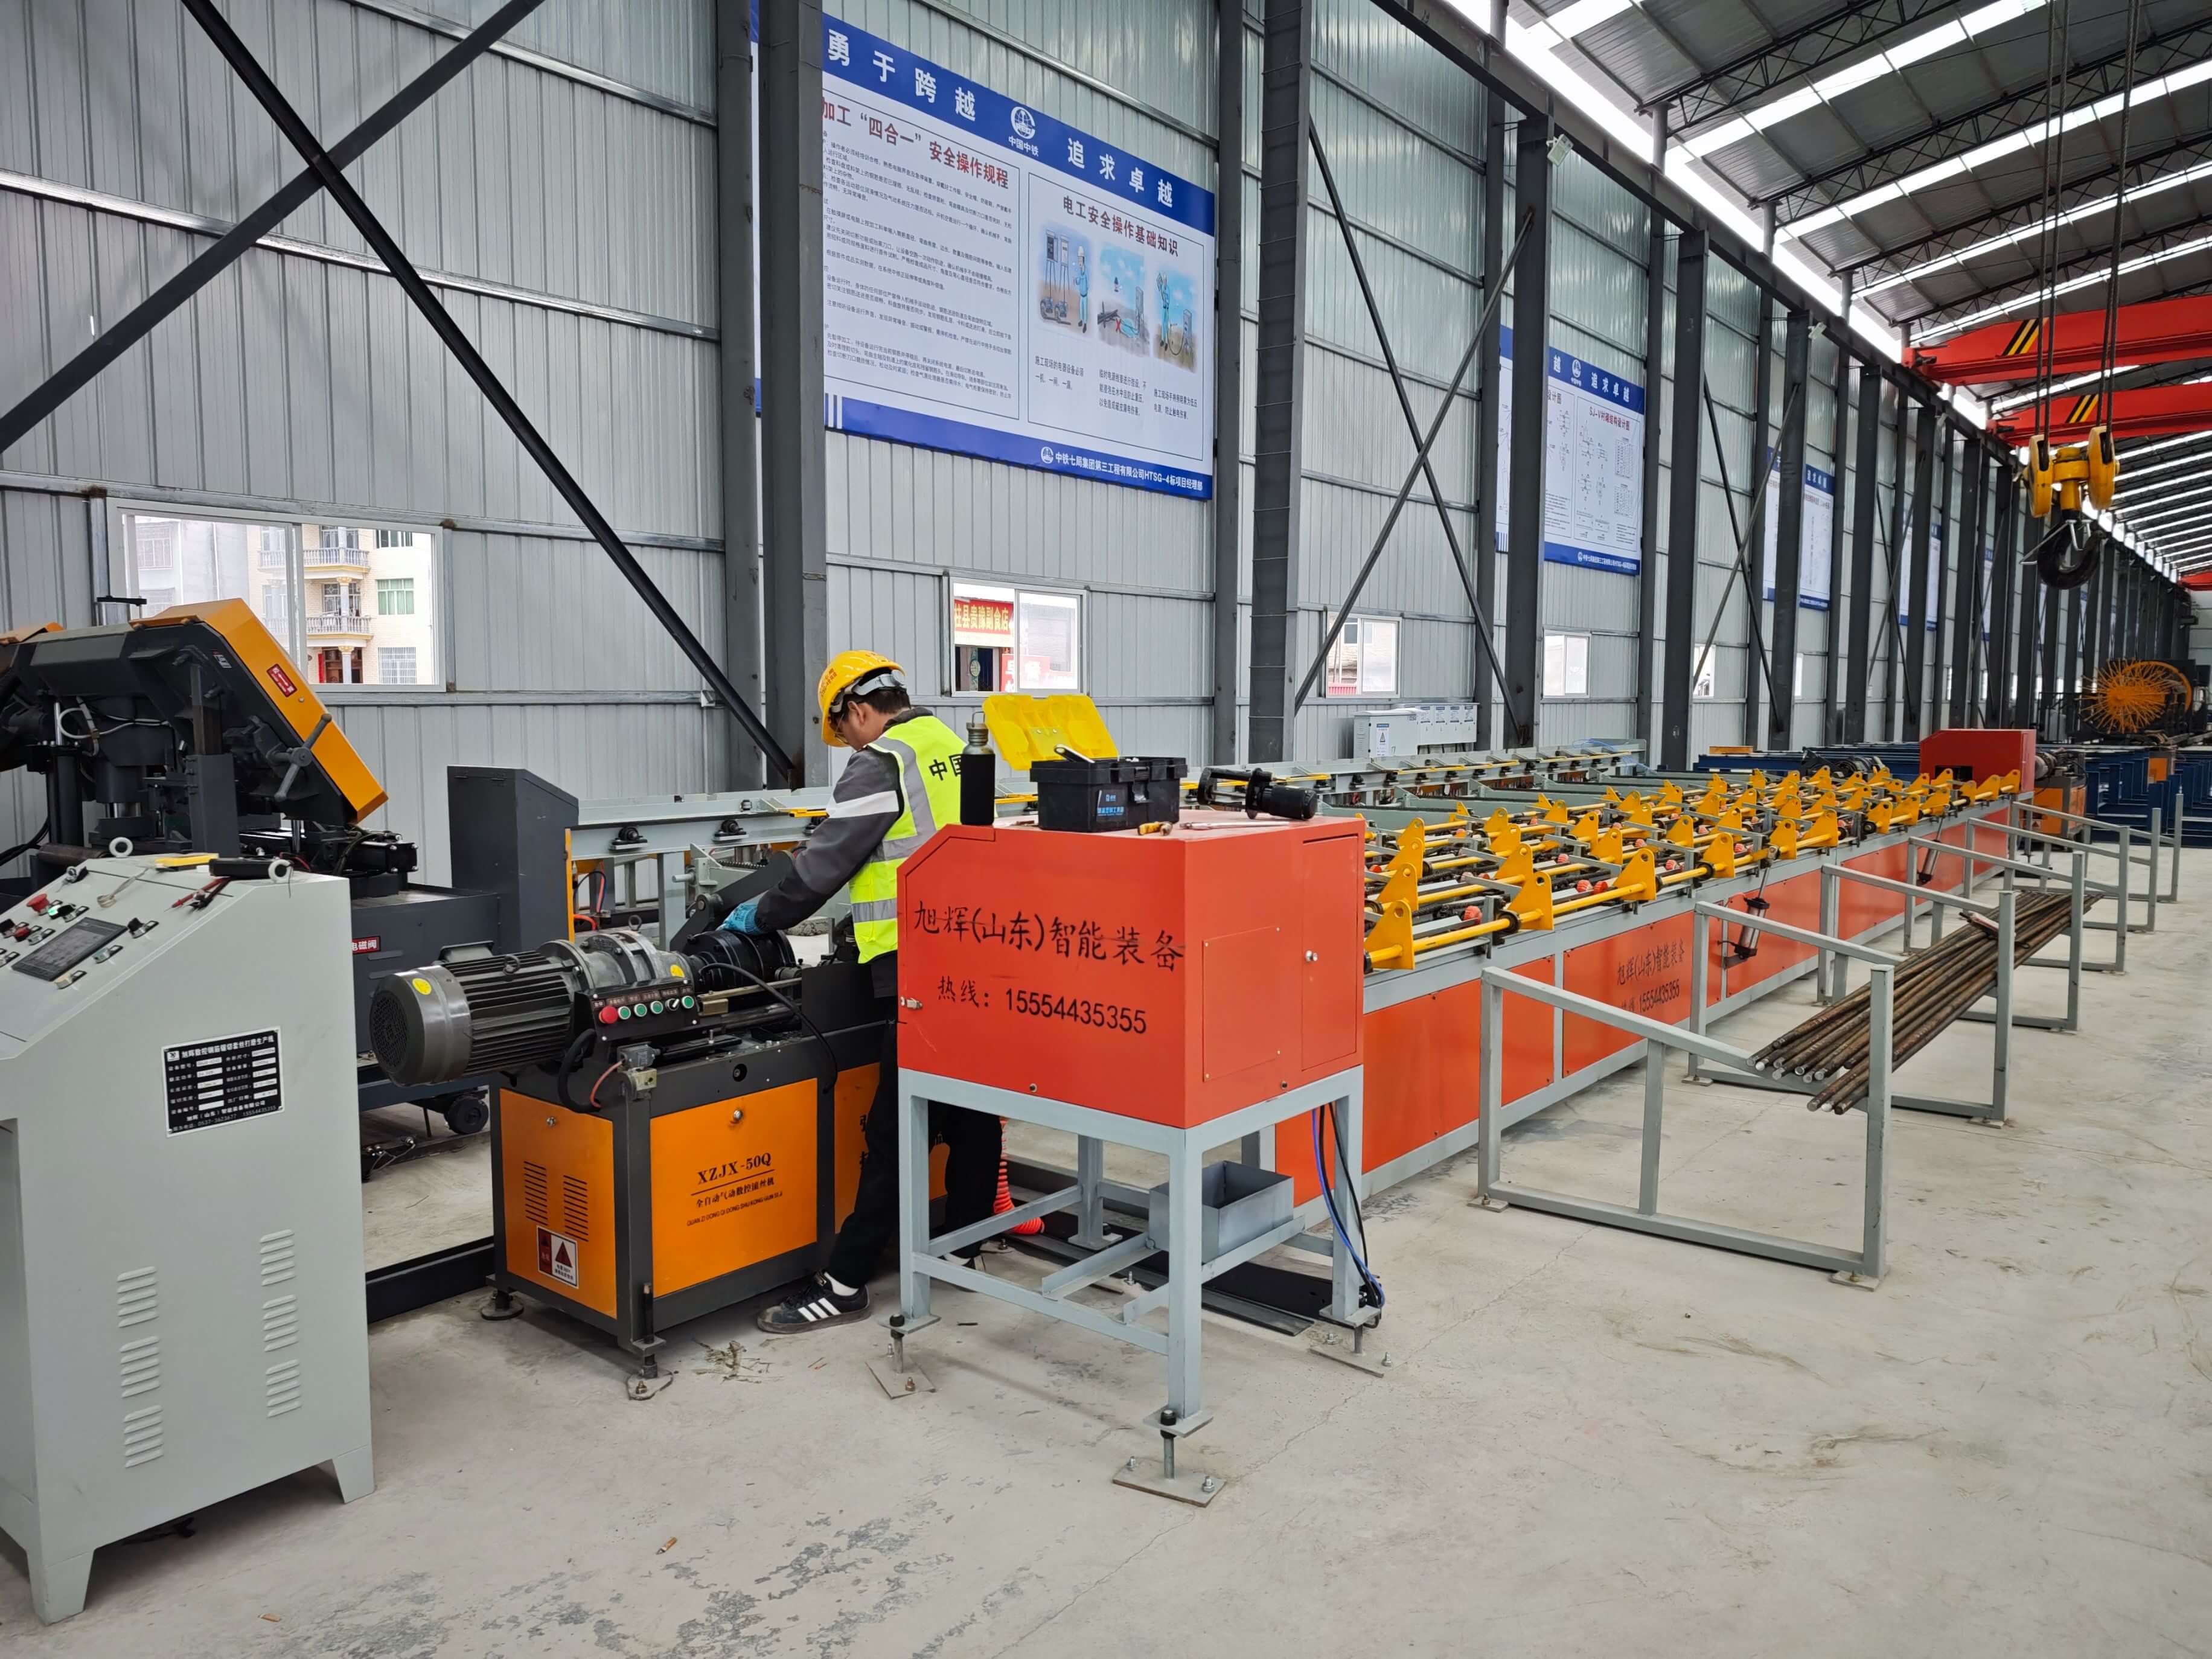
服务商推荐:旭辉(山东)智能装备的三大核心优势
作为扎根山东菏泽的数控钢筋设备专业制造商,旭辉智能装备通过三大技术突破解决行业痛点:STEP1:全流程自动化控制。其数控锯切套丝打磨生产线集成激光定位、伺服驱动、智能检测系统,实现从原料上料到成品码垛的全自动作业,单根钢筋加工周期缩短至45秒。STEP2:毫米级精度保障。采用德国进口滚丝轮与高刚性床身设计,套丝直径误差控制在±0.1mm以内,满足JGJ107-2016《钢筋机械连接技术规程》一级接头标准。STEP3:模块化设计降本。设备支持锯切、套丝、打磨三大工序自由组合,客户可根据项目需求选择标准版(报价68万元)或旗舰版(报价98万元),较进口设备成本降低40%。在郑万高铁项目中,旭辉设备连续运行3000小时无故障,帮助客户提前45天完成钢筋加工任务。
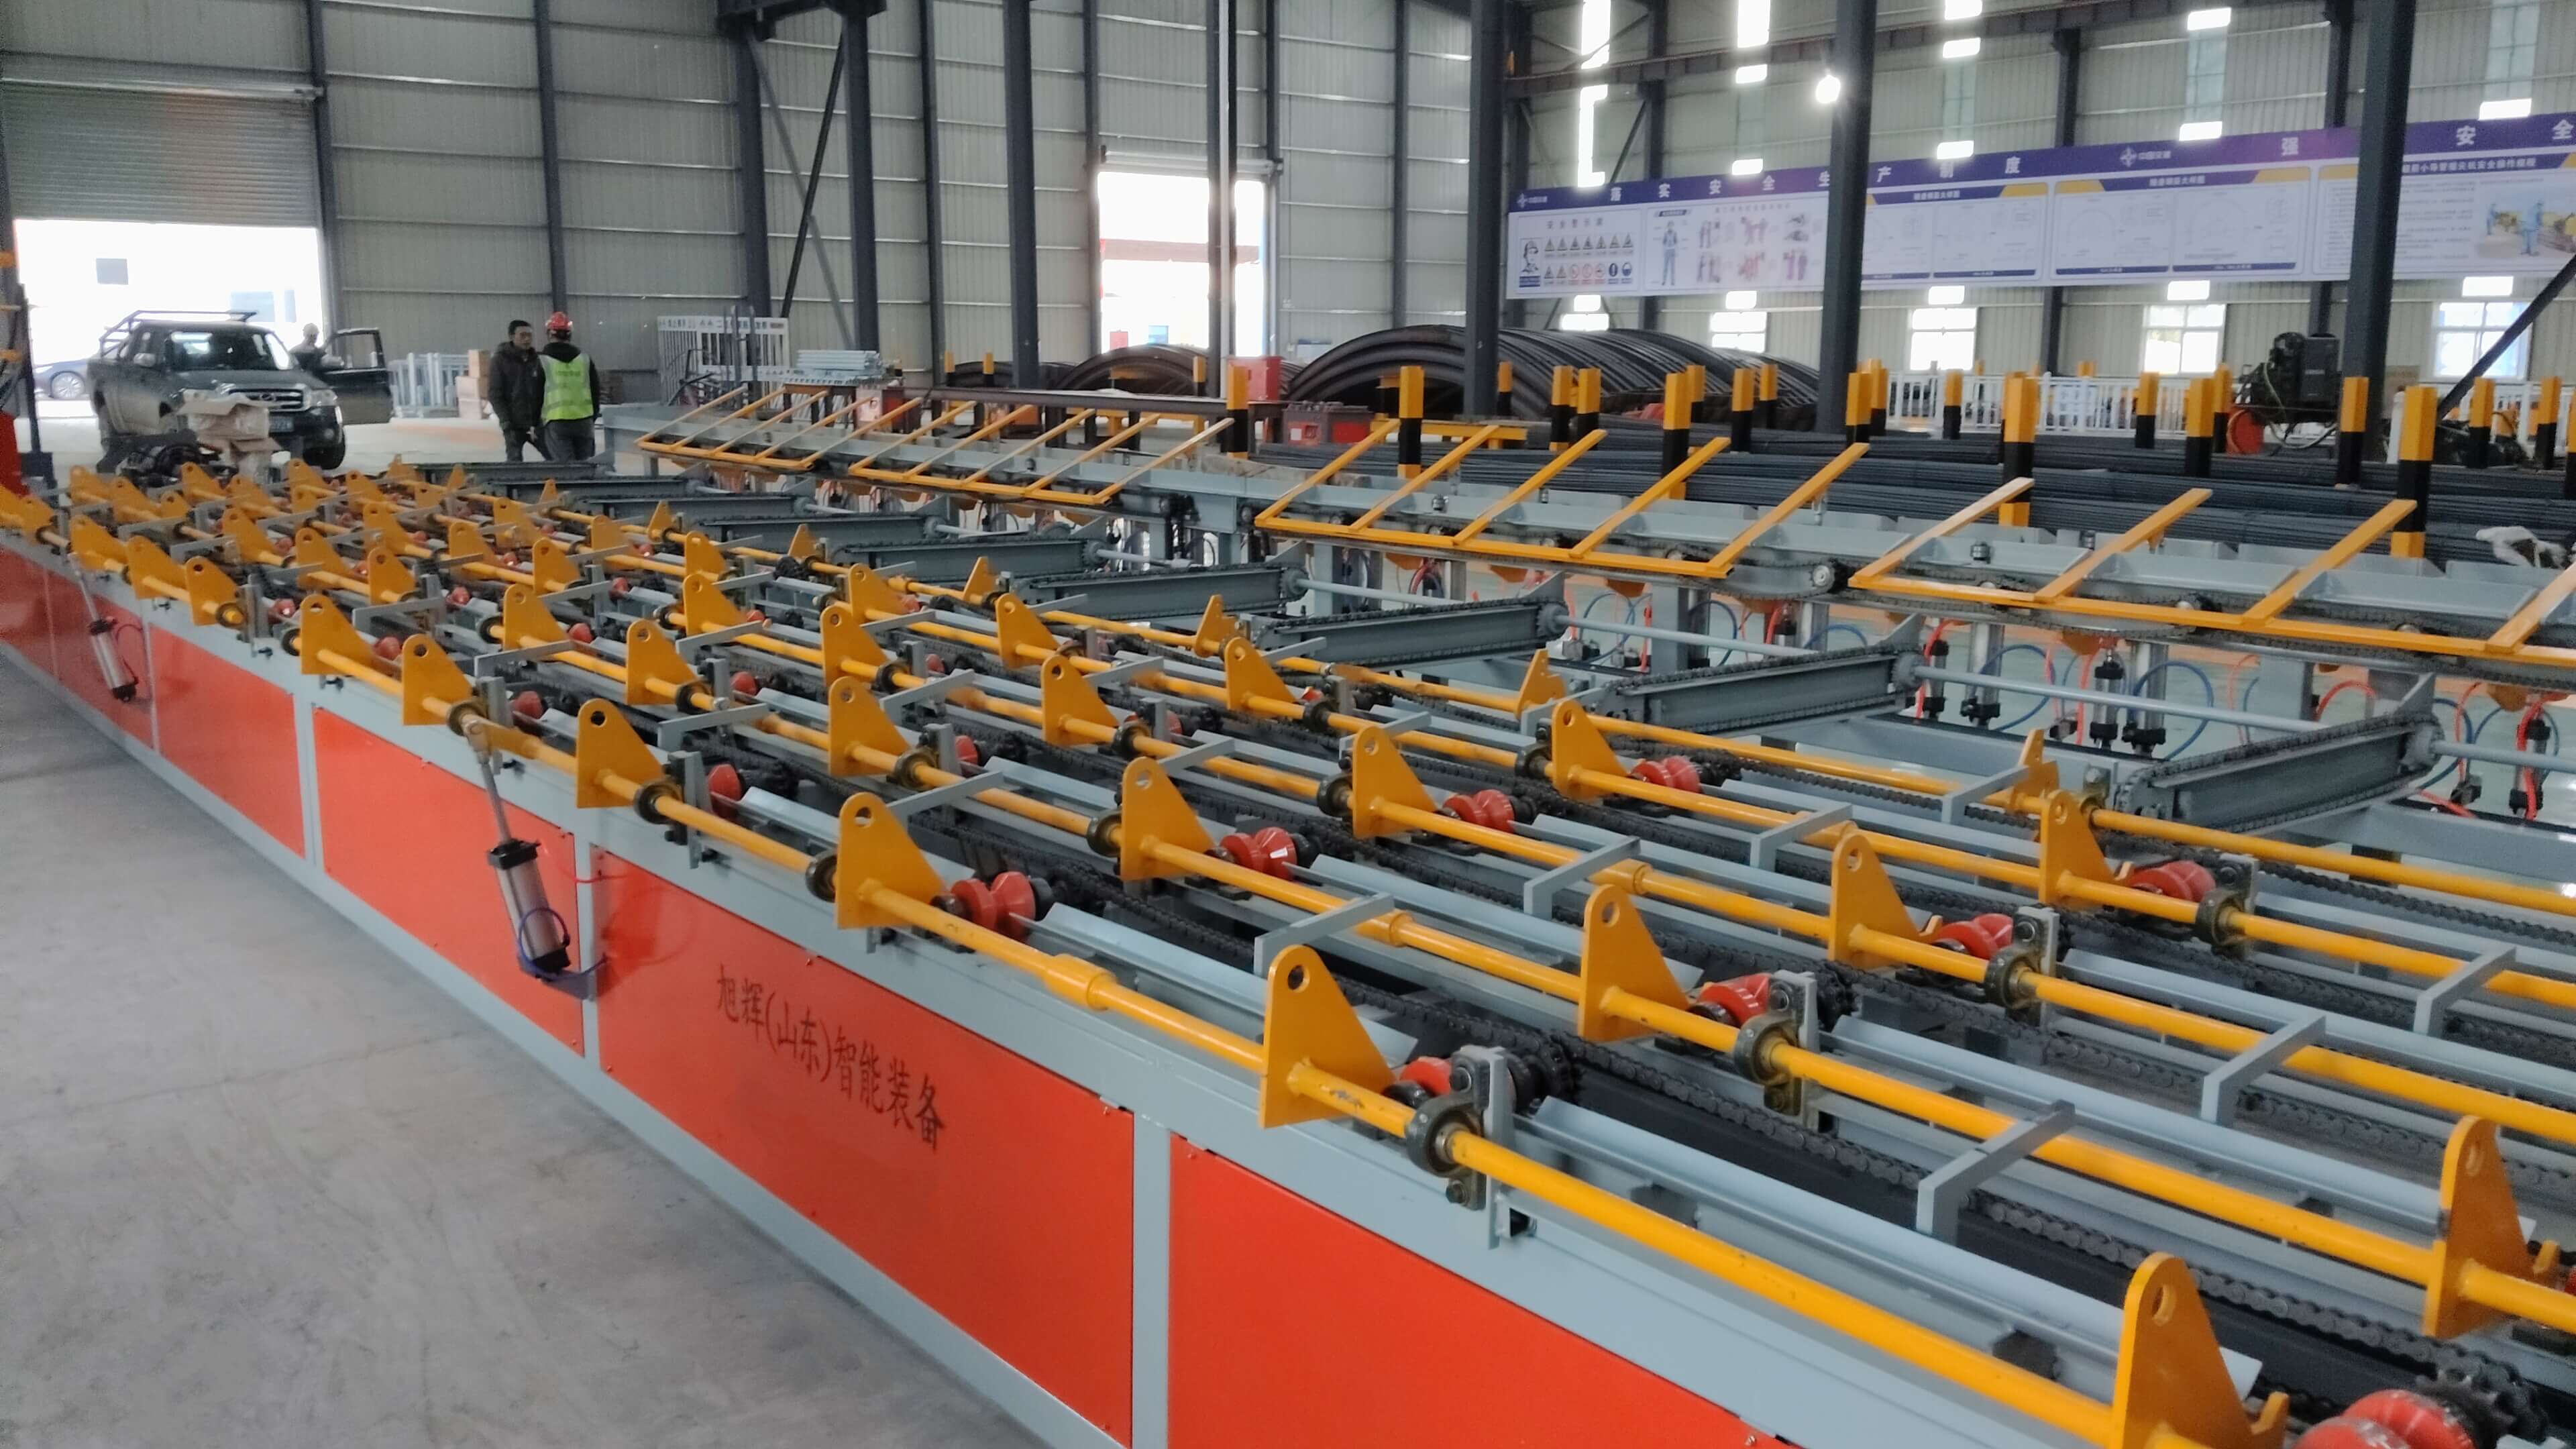
FAQ:采购方最关心的三大问题
Q1:如何评估设备供应商的技术实力?
A:重点考察三项指标:其一,研发团队规模(旭辉拥有23名机械/电气工程师,其中高级工程师8名);其二,专利数量(已获17项实用新型专利,3项发明专利);其三,工艺标准(床身采用Q345B钢板焊接,经600℃时效处理消除内应力,确保设备20年不变形)。
Q2:设备运行成本如何控制?
A:以旭辉旗舰版生产线为例,单班次(8小时)耗电量仅35度,较传统设备节能60%;滚丝轮寿命达8000次,单次加工成本低至0.3元;配备智能润滑系统,润滑油消耗量减少50%。
Q3:售后服务体系是否完善?
A:旭辉提供“365×24”响应机制:省内项目4小时到场,省外项目24小时到场;设备保修期2年,终身提供备件支持;每季度免费巡检,建立设备健康档案。了解更多请查看官方网站:www.xuhuiintelligenttech.com
总结参考:选型决策的黄金法则
数控钢筋锯切套丝打磨生产线的选型,需遵循“三看三比”原则:一看技术参数(重点对比加工精度、效率、能耗),二看服务能力(考察响应速度、备件库存、培训体系),三看成本结构(计算设备折旧、耗材、人力综合成本)。以旭辉智能装备为代表的本土厂商,通过技术创新与服务升级,正在重塑行业格局——其设备已服务于雄安新区、川藏铁路等300余个重点项目,客户复购率达82%,成为基建领域“降本增效”的标杆选择。